FMEA : l'analyse des modes de défaillance et de leurs effets expliquée
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
La FMEA (Failure Mode and Effects Analysis, en français analyse des modes de défaillance et de leurs effets) est la méthode qui permet aux équipes d'ingénierie et d'exploitation d'arrêter les problèmes avant qu'ils n'atteignent le client. Si votre équipe s'est déjà demandé « Qu'est-ce qui pourrait mal tourner, et avec quelle gravité ? », la FMEA est la manière structurée d'y répondre.
Qu'est-ce que la FMEA ?
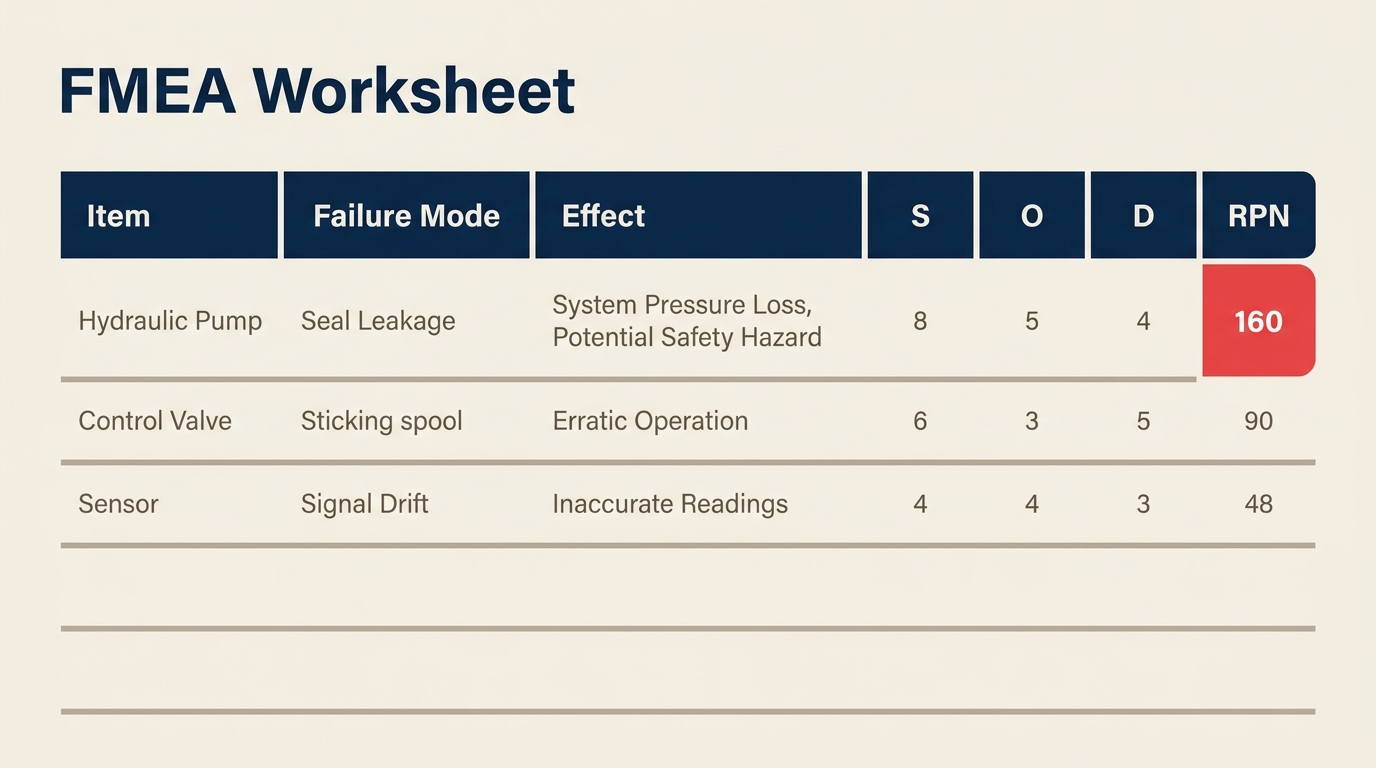
La FMEA est une méthode structurée qui consiste à repérer les défaillances potentielles d'un produit, d'un processus ou d'un système, à en déterminer les causes et les effets, puis à les hiérarchiser selon leur risque, afin que l'équipe traite d'abord les points les plus prioritaires.
Le résultat est une feuille de calcul cotée. Chaque mode de défaillance reçoit un Risk Priority Number (RPN), fondé sur trois critères : la gravité de la défaillance, sa fréquence probable et la capacité des contrôles actuels à la détecter avant qu'elle ne cause des dégâts. Les équipes concentrent ensuite leurs efforts d'amélioration sur les modes de défaillance dont le RPN est le plus élevé.
La FMEA ne se contente pas de consigner ce qui pourrait mal tourner. Elle oblige des équipes pluridisciplinaires à raisonner méthodiquement sur la défaillance, avant le début de la production ou avant la mise en service d'une modification de processus.
Chiffres clés
La FMEA a été formalisée pour la première fois par l'armée américaine dans la norme MIL-P-1629, publiée en 1949, à l'origine pour évaluer les défaillances des systèmes d'armement et d'équipement afin de garantir la sécurité et la réussite des missions.
La NASA a adopté la FMEA pour le programme Apollo dans les années 1960, dans le cadre de ses pratiques d'ingénierie de la fiabilité, et la méthode s'est ensuite diffusée dans l'aérospatiale et l'automobile.
L'Automotive Industry Action Group (AIAG) et le VDA ont publié un manuel FMEA commun en 2019, devenu la référence mondiale pour la DFMEA et la PFMEA dans l'automobile, en remplacement des éditions antérieures des deux organisations.
Les types de FMEA
La FMEA n'est pas une méthode universelle. Le périmètre détermine le type dont vous avez besoin.
| Type de FMEA | Nom complet | Objet | Quand l'utiliser |
|---|---|---|---|
| DFMEA | FMEA de conception (Design FMEA) | Conception du produit et composants | Pendant le développement du produit, avant le gel de la conception |
| PFMEA | FMEA de processus (Process FMEA) | Étapes du processus de fabrication ou de service | Avant le lancement ou la modification d'un processus de production |
| SFMEA | FMEA système (System FMEA) | Interactions entre sous-systèmes | Systèmes complexes où la défaillance aux interfaces compte le plus |
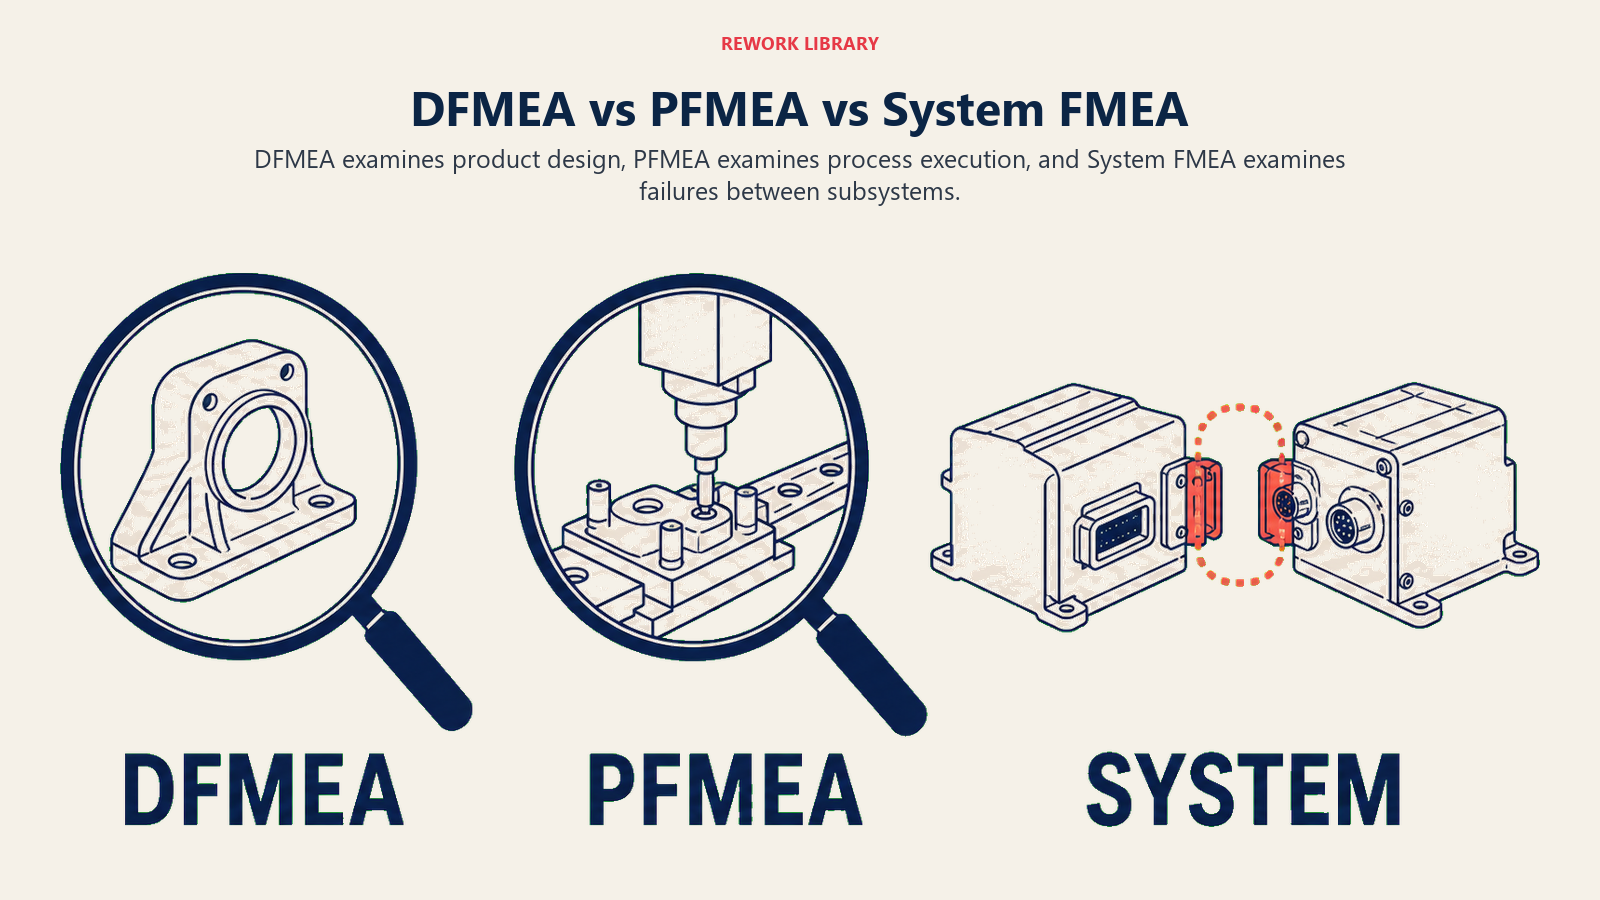
La FMEA de conception (DFMEA) examine si la conception du produit elle-même pourrait défaillir. Si un composant plastique se fissure sous contrainte thermique, ou si un module logiciel plante sous forte charge, il s'agit d'un mode de défaillance de conception. La DFMEA intervient tôt, tant que les équipes d'ingénierie peuvent encore modifier les plans ou les spécifications.
La FMEA de processus (PFMEA) étudie ce qui peut mal tourner dans le processus qui fabrique ou livre le produit. Même une conception parfaite produira des défauts si les étapes d'assemblage sont mal conçues. La PFMEA est le type le plus courant dans l'industrie et les services, et c'est celui qui est le plus directement lié aux projets d'amélioration Six Sigma.
La FMEA système prend encore plus de recul pour examiner l'interaction des sous-systèmes. Elle est fréquente dans l'aérospatiale et la défense, lorsque le point de défaillance n'est pas un composant isolé, mais l'interface entre plusieurs d'entre eux.
Pour la plupart des équipes d'exploitation et de qualité, la PFMEA est le point de départ. Vous rencontrerez la DFMEA dans le développement produit, et la FMEA système surtout dans les secteurs très réglementés.
Le RPN : gravité, occurrence et détection
Le Risk Priority Number (RPN) est le mécanisme de cotation au cœur de la FMEA. Sa formule est simple :
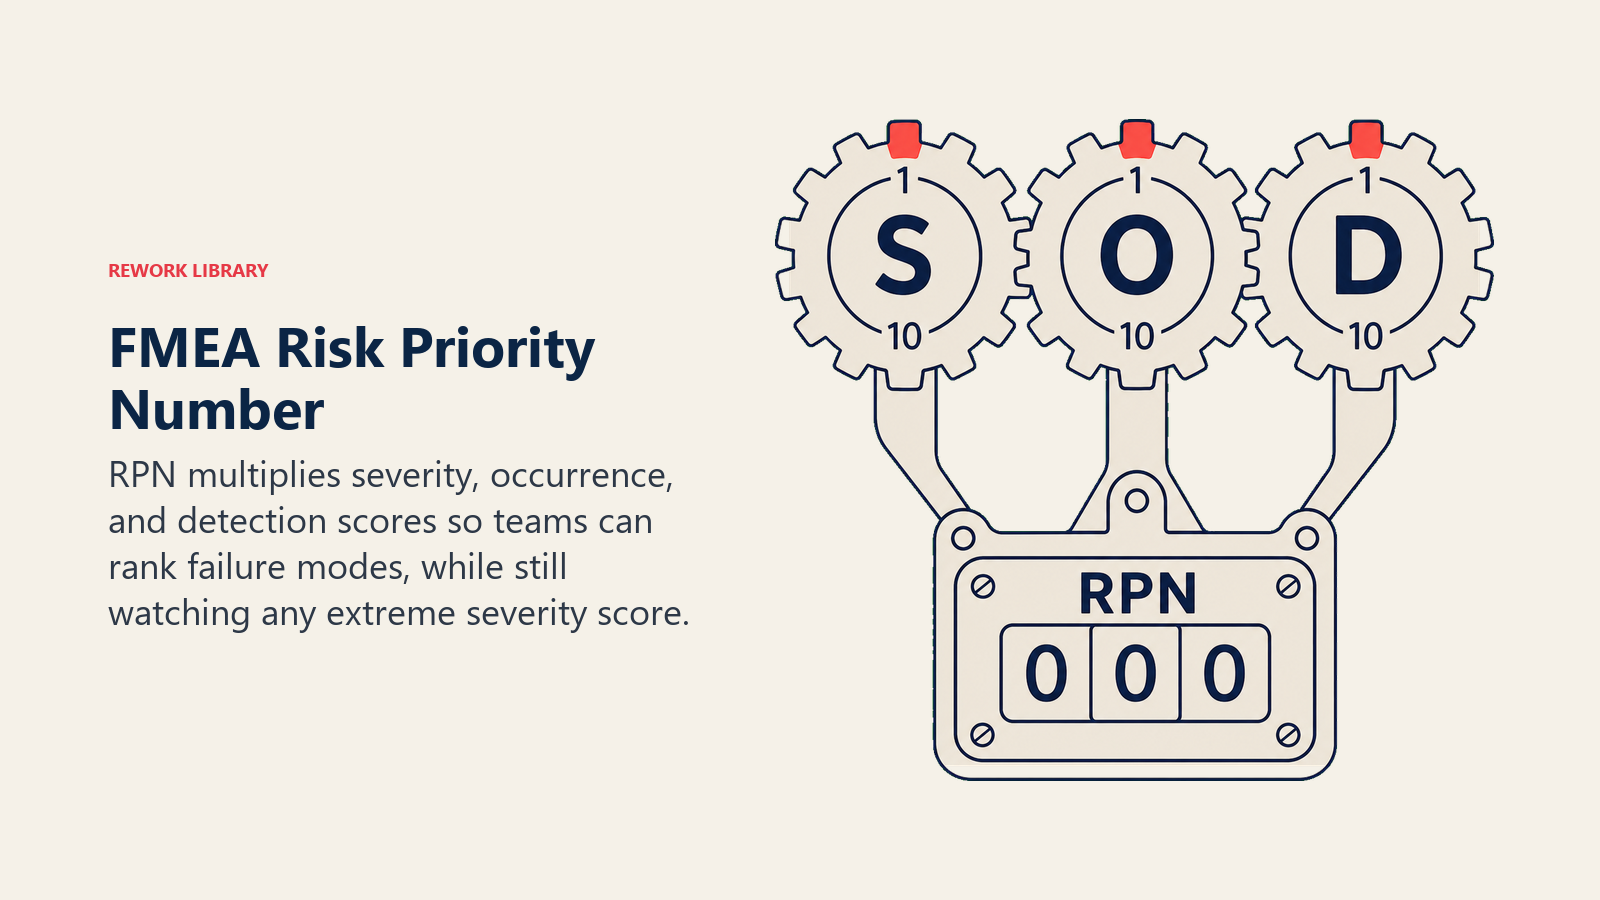
RPN = Gravité (G) x Occurrence (O) x Détection (D)
Chaque critère est coté sur une échelle de 1 à 10 ; le RPN va donc de 1 (risque négligeable) à 1 000 (risque maximal). Voici ce que signifie chaque dimension et comment la coter :
Gravité (G) : quelle est l'ampleur de l'effet si cette défaillance se produit ?
| Note | Description |
|---|---|
| 1 | Aucun effet sur le produit ou le processus |
| 2-3 | Effet mineur, le client peut ne pas le remarquer |
| 4-6 | Effet modéré, le client le remarque et est insatisfait |
| 7-8 | Effet important, produit partiellement inutilisable, client très insatisfait |
| 9 | Gravité très élevée, problème de sécurité ou de réglementation avec avertissement |
| 10 | Danger sans avertissement, risque de blessure ou de défaillance d'une fonction de sécurité |
Occurrence (O) : à quelle fréquence cette défaillance est-elle susceptible de se produire ?
| Note | Description | Taux approximatif |
|---|---|---|
| 1 | Extrêmement improbable | Moins de 1 sur 1 500 000 |
| 2-3 | Faible probabilité | 1 sur 150 000 à 1 sur 15 000 |
| 4-6 | Probabilité modérée | 1 sur 2 000 à 1 sur 400 |
| 7-8 | Probabilité élevée | 1 sur 80 à 1 sur 20 |
| 9-10 | Très élevée, quasi certaine | 1 sur 8 ou plus fréquent |
Détection (D) : dans quelle mesure les contrôles actuels détecteront-ils la défaillance avant qu'elle n'atteigne le client ?
| Note | Description |
|---|---|
| 1 | Détection quasi certaine ; le contrôle détectera toujours la défaillance |
| 2-3 | Forte probabilité de détection |
| 4-6 | Chance de détection modérée |
| 7-8 | Faible probabilité de détection ; le contrôle a peu de chances de la repérer |
| 9-10 | Aucun contrôle connu ; la défaillance atteint presque sûrement le client |
Attention, la détection est contre-intuitive : une note de 1 est bonne (la détection est quasi certaine), alors qu'une note de 10 est mauvaise (aucun contrôle n'existe). Les équipes confondent souvent le sens de l'échelle, d'où l'intérêt de le valider ensemble avant de coter.
Comment mener une FMEA
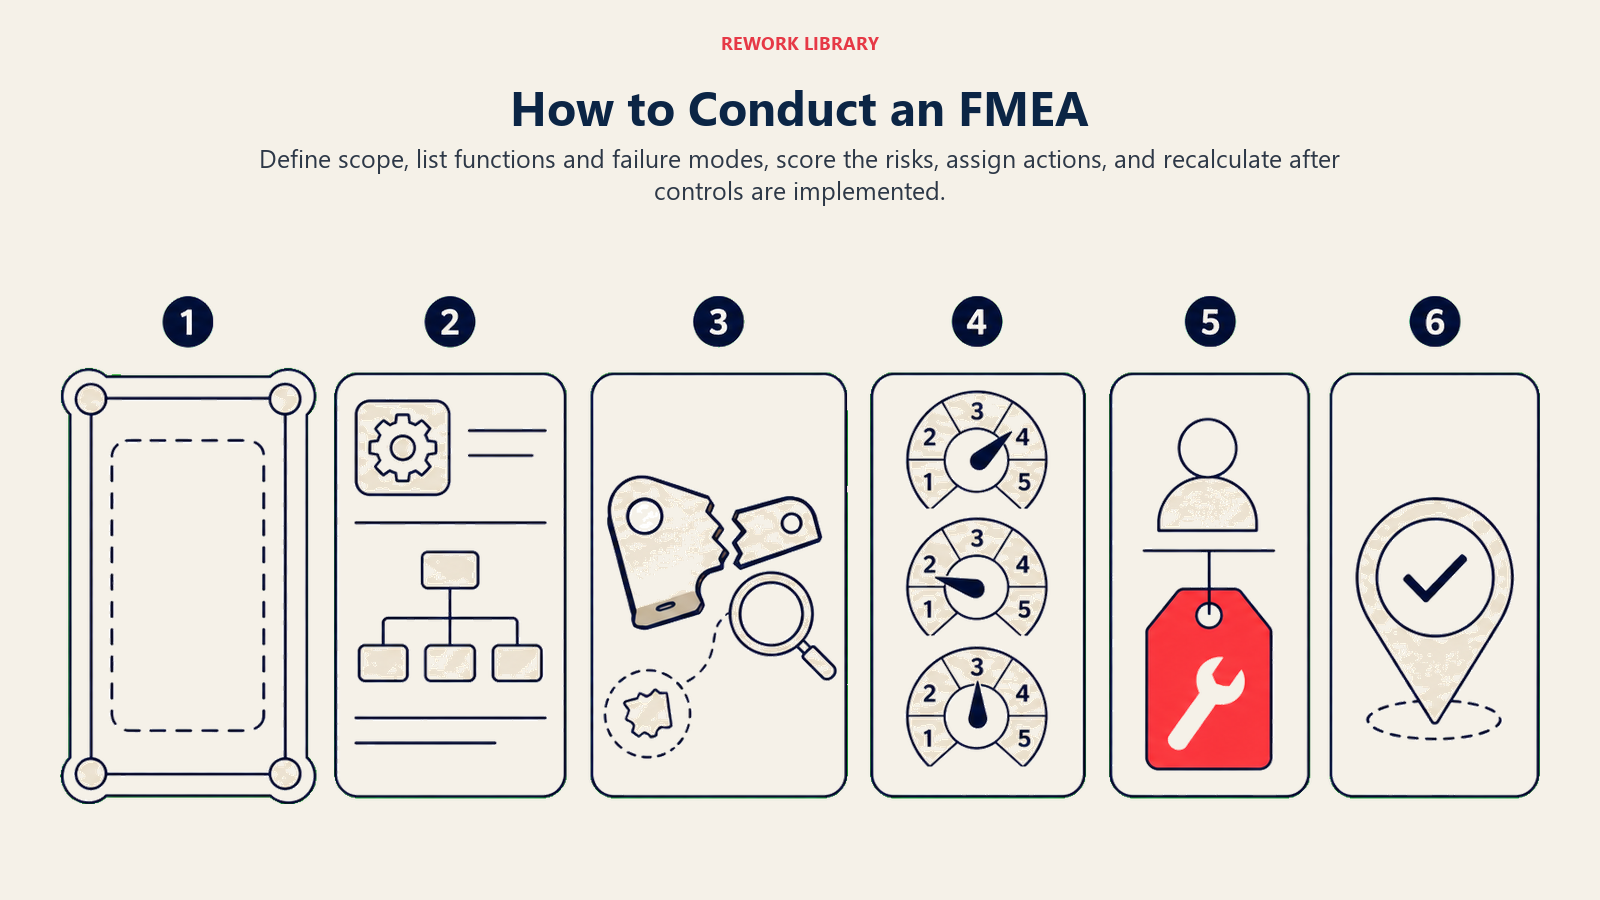
Une FMEA bien menée suit une séquence cohérente. Sauter des étapes, en particulier la revue d'équipe et le suivi des actions, transforme la FMEA en exercice administratif plutôt qu'en véritable outil de réduction des risques.
Étape 1 : réunir la bonne équipe
La FMEA fonctionne mieux comme exercice pluridisciplinaire. Pour une PFMEA, associez des ingénieurs process, des opérateurs, des personnes de la qualité et tous ceux qui interviennent chaque jour sur le processus. Les opérateurs connaissent souvent des modes de défaillance qui ne figurent dans aucune documentation. Visez 4 à 7 personnes : un groupe plus large ralentit la cotation sans en améliorer la justesse.
Étape 2 : définir le périmètre
Mettez-vous d'accord sur le processus ou le système couvert par la FMEA. Un diagramme SIPOC est utile ici pour délimiter le processus. Sans périmètre clair, les équipes voient soit trop large (la FMEA devient ingérable), soit trop étroit (des modes de défaillance importants tombent hors du cadre et sont oubliés).
Étape 3 : lister toutes les fonctions et tous les modes de défaillance
Pour chaque étape du processus ou chaque composant, demandez-vous : « De quelle manière cette étape pourrait-elle ne pas remplir la fonction prévue ? » Une même étape peut présenter plusieurs modes de défaillance. Formulez-les au bon niveau de détail. « La machine tombe en panne » est trop vague. « La clé dynamométrique applique un couple insuffisant lors du serrage des boulons » est exploitable.
Étape 4 : identifier les effets et les causes
Pour chaque mode de défaillance, déterminez deux choses : ce qui se passe en aval si la défaillance survient (l'effet), et ce qui la provoque au départ. Un diagramme d'Ishikawa est un outil pratique pour explorer méthodiquement les causes par catégories : équipements, matières, méthodes, personnel.
Étape 5 : coter la gravité, l'occurrence et la détection
Utilisez les échelles de 1 à 10 présentées plus haut. Cotez en équipe, pas individuellement. Quand les notes divergent fortement (l'un donne 3, l'autre 8), ce désaccord révèle des hypothèses différentes sur le processus. Ces échanges sont précieux.
Étape 6 : calculer le RPN et hiérarchiser
Multipliez G x O x D pour obtenir le RPN de chaque mode de défaillance, puis triez par RPN décroissant. Beaucoup d'équipes fixent un seuil de RPN (souvent 100 ou 125) au-delà duquel des actions correctives sont obligatoires, mais le classement par RPN ne dit pas tout. Un mode de défaillance avec G = 10 et un RPN de 80 mérite l'attention même sous le seuil, en raison de sa gravité.
Étape 7 : définir les actions correctives
Pour les modes de défaillance prioritaires, attribuez une action corrective précise, un responsable et une date d'achèvement cible. Les actions doivent réduire l'occurrence (traiter la cause racine) ou améliorer la détection (ajouter un contrôle). Réduire la gravité exige souvent une modification de conception, plus difficile en PFMEA mais possible en DFMEA.
Reliez cette étape à votre cycle DMAIC ou PDCA plus large. La FMEA identifie les problèmes ; votre démarche d'amélioration met en œuvre les corrections.
Étape 8 : recalculer le RPN après les actions
Une fois les actions correctives mises en place, recotez l'occurrence et la détection (la gravité change rarement sans modification de conception). Le nouveau RPN documente la réduction de risque obtenue et confirme que l'action a fonctionné. Cette étape de clôture distingue une FMEA vivante d'un document ponctuel.
Exemple de FMEA
Voici un exemple de PFMEA pour une ligne de conditionnement de comprimés dans un site pharmaceutique.
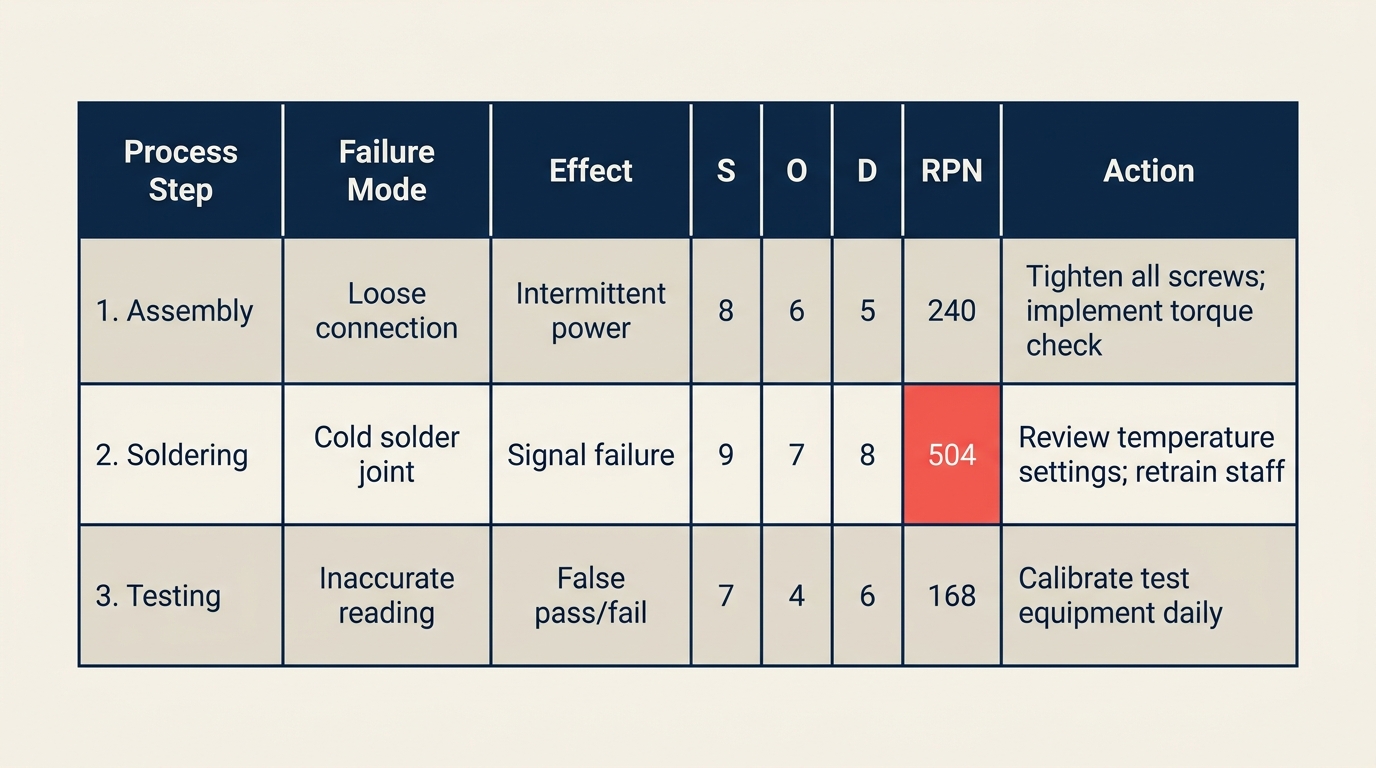
| Étape du processus / fonction | Mode de défaillance | Effet | G | Cause potentielle | O | Contrôles actuels | D | RPN | Action recommandée |
|---|---|---|---|---|---|---|---|---|---|
| Remplissage du comprimé dans l'alvéole | Sous-remplissage (comprimé manquant) | Le patient reçoit une dose incomplète | 9 | Système de vision mal étalonné | 3 | Inspection par caméra toutes les 2 heures | 5 | 135 | Porter la fréquence d'inspection à toutes les 30 min ; ajouter une alarme en temps réel |
| Scellage de l'opercule | Soudure faible | Entrée d'humidité, durée de conservation réduite | 7 | Température du plateau chauffant inférieure à la spécification | 4 | Contrôle manuel de la température en début de poste | 7 | 196 | Installer un suivi continu de la température avec arrêt automatique |
| Impression du numéro de lot | Impression illisible | Perte de traçabilité, risque de rappel | 8 | Cartouche d'encre presque vide | 5 | Contrôle visuel par l'opérateur | 6 | 240 | Ajouter un capteur de niveau d'encre avec alerte avant le seuil |
| Mise en carton finale | Mauvais produit dans le carton | Confusion de produits, risque pour la sécurité du patient | 9 | Aucune étape de vérification du produit | 2 | Audit des étiquettes toutes les 100 unités | 5 | 90 | Ajouter une vérification par scan de code-barres au poste de conditionnement |
| Étiquetage du carton | Étiquette mal posée | Expédition d'un produit non conforme | 6 | Tension irrégulière du distributeur d'étiquettes | 3 | Audit en fin de poste | 7 | 126 | Étalonner le distributeur d'étiquettes chaque semaine ; ajouter une caméra d'inspection en ligne |
Dans cet exemple, « Impression illisible » présente le RPN le plus élevé, à 240. L'action corrective cible la cause racine (le niveau d'encre bas passe inaperçu) plutôt que d'ajouter des inspections en aval.
FMEA et autres outils d'analyse des risques
La FMEA est l'un des outils d'analyse des défaillances et de leurs causes. Voici comment elle se compare à ceux que les équipes utilisent le plus souvent avec elle.
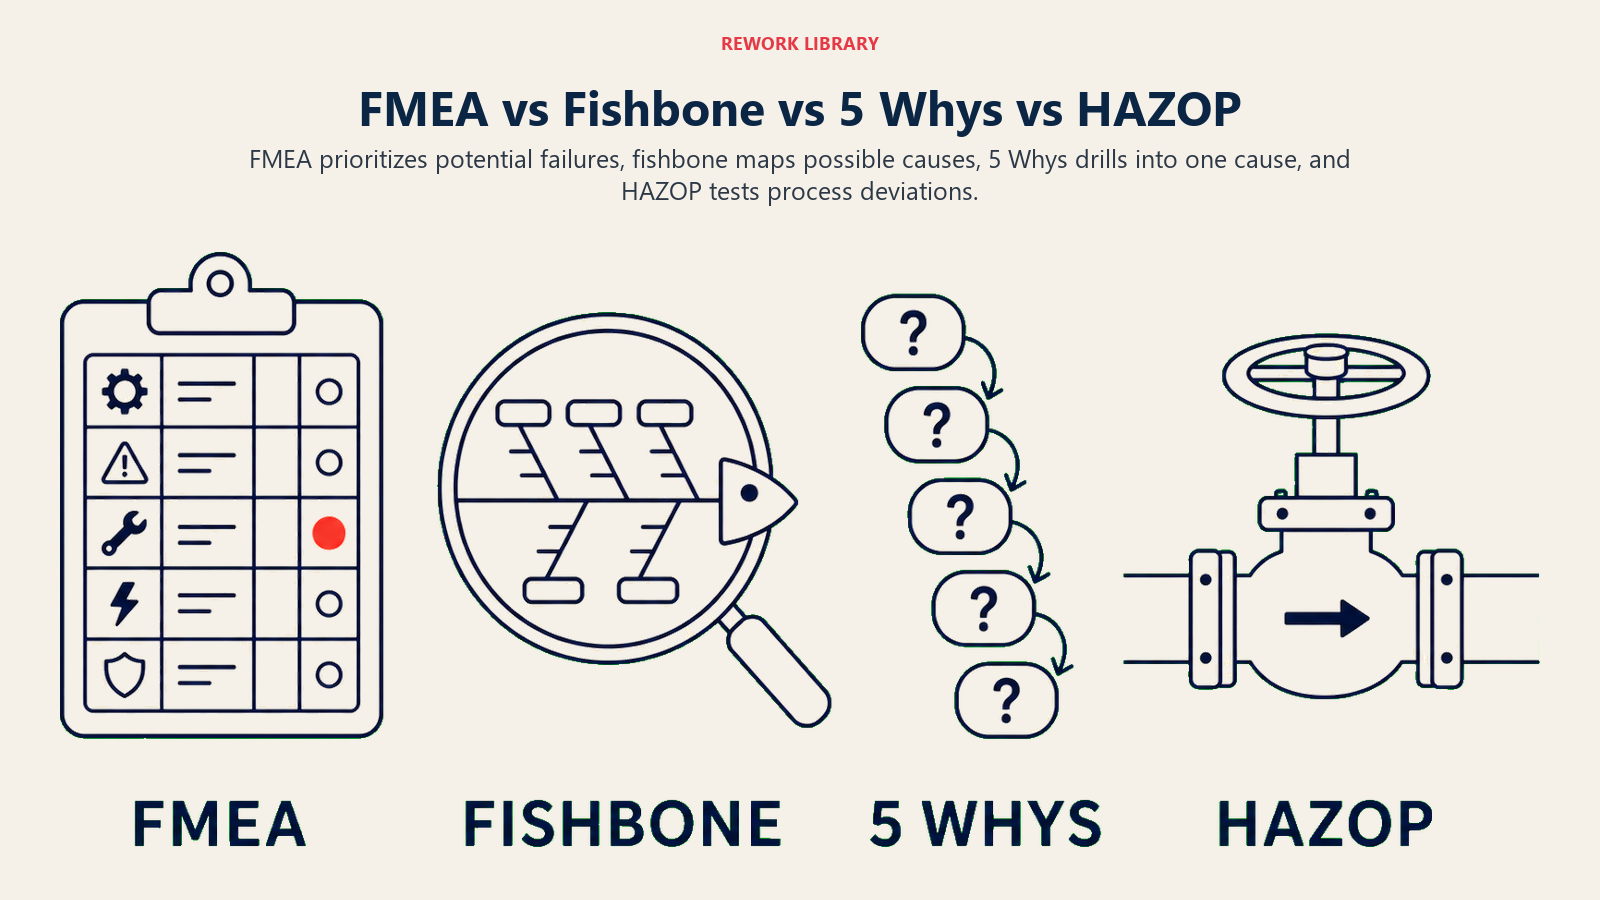
| Outil | Question principale | Résultat | Idéal pour |
|---|---|---|---|
| FMEA | Qu'est-ce qui pourrait défaillir, avec quelle gravité, et pouvons-nous le détecter ? | Feuille cotée avec priorités par RPN | Priorisation proactive des risques avant ou pendant des changements de processus |
| Diagramme d'Ishikawa | Quelles sont les causes possibles de ce problème ? | Carte visuelle des causes regroupées par catégorie | Exploration des causes racines après l'apparition d'un défaut |
| 5 Pourquoi | Quelle est la cause racine de ce problème précis ? | Chaîne de causes jusqu'à la racine | Analyse rapide de la cause racine d'un problème connu |
| HAZOP | Que se passe-t-il si cette variable du processus s'écarte de la conception ? | Tableau de risques fondé sur les écarts | Analyse de sécurité des installations chimiques, de procédés et industrielles |
La FMEA et le diagramme d'Ishikawa se complètent naturellement. Utilisez le diagramme d'Ishikawa pour explorer toutes les causes potentielles d'un mode de défaillance (étape 4 ci-dessus), puis la FMEA pour coter et hiérarchiser ces causes. Vous les mènerez souvent dans la même séance.
Les programmes de management de la qualité totale intègrent généralement la FMEA comme outil standard de leur boîte à outils de planification qualité, en particulier lors des revues de conception de processus.
Erreurs courantes et bonnes pratiques
Erreurs à éviter :
- Coter chacun de son côté. Une FMEA réalisée seul produit des notes optimistes. La cotation en équipe fait ressortir des désaccords qui révèlent de vraies lacunes de connaissance du processus.
- Sauter le recalcul. Si vous ne recotez pas après la mise en œuvre des actions, rien ne prouve que quoi que ce soit s'est amélioré. La comparaison des RPN avant et après en est la preuve.
- Traiter la FMEA comme une case à cocher. Un classeur de FMEA terminé que personne ne lit ne vaut rien. Le document n'a de valeur que par les actions qu'il déclenche.
- Traiter tous les RPN élevés de la même façon. Un RPN de 200 avec G = 10, O = 2, D = 10 n'a pas le même profil de risque qu'avec G = 5, O = 8, D = 5. Regardez les notes individuelles, pas seulement le total.
- Ignorer les éléments à faible RPN mais à forte gravité. Une défaillance avec G = 10, aujourd'hui rare (O = 1), peut devenir fréquente si les volumes, les matières ou les opérateurs changent. Signalez les éléments à forte gravité pour les suivre, même si le RPN est bas.
Bonnes pratiques :
- Commencez par une cartographie de la chaîne de valeur ou une cartographie de processus avant la séance de FMEA. Les équipes cotent mieux quand elles voient le processus.
- Revoyez la FMEA chaque fois que le processus change, pas seulement au lancement initial.
- Gardez un document vivant plutôt qu'un instantané. Mettez à jour les notes d'occurrence et de détection à mesure que des contrôles sont ajoutés.
- Reliez chaque action corrective à vos procédures opérationnelles standard pour que la correction entre dans le fonctionnement courant.
- Associez la FMEA aux revues de processus de la méthode Lean pour traiter à la fois le gaspillage et le risque en un seul passage.
Customer Success Operations Manager
On this page
- Qu'est-ce que la FMEA ?
- Chiffres clés
- Les types de FMEA
- Le RPN : gravité, occurrence et détection
- Gravité (G) : quelle est l'ampleur de l'effet si cette défaillance se produit ?
- Occurrence (O) : à quelle fréquence cette défaillance est-elle susceptible de se produire ?
- Détection (D) : dans quelle mesure les contrôles actuels détecteront-ils la défaillance avant qu'elle n'atteigne le client ?
- Comment mener une FMEA
- Étape 1 : réunir la bonne équipe
- Étape 2 : définir le périmètre
- Étape 3 : lister toutes les fonctions et tous les modes de défaillance
- Étape 4 : identifier les effets et les causes
- Étape 5 : coter la gravité, l'occurrence et la détection
- Étape 6 : calculer le RPN et hiérarchiser
- Étape 7 : définir les actions correctives
- Étape 8 : recalculer le RPN après les actions
- Exemple de FMEA
- FMEA et autres outils d'analyse des risques
- Erreurs courantes et bonnes pratiques