Carte de contrôle (control chart) : comment la lire et la construire (avec exemples)
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
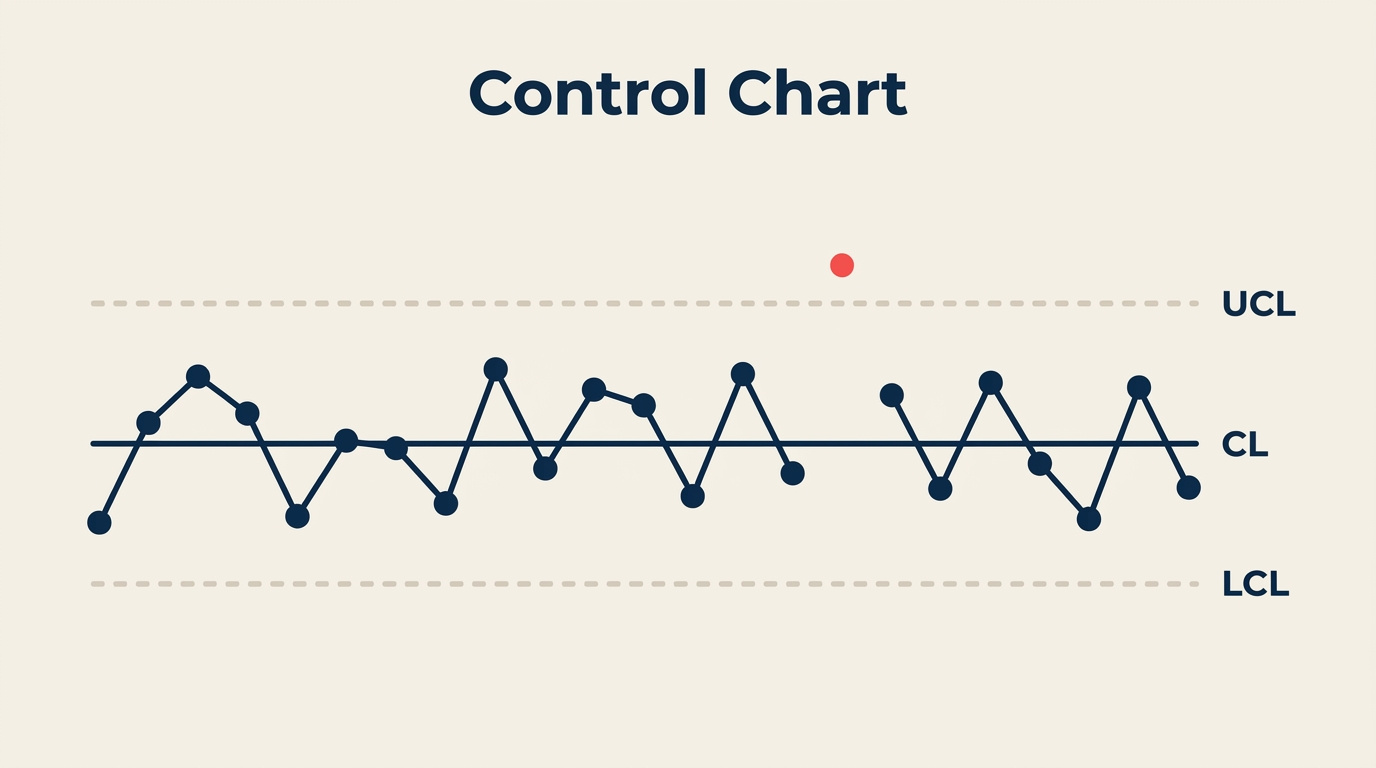
Une carte de contrôle est le moyen le plus rapide de savoir si un processus se comporte comme prévu ou s'il dérive discrètement vers un défaut. C'est un graphique en courbe des données du processus dans le temps, avec trois lignes de référence calculées à partir des données elles-mêmes : une ligne centrale et deux limites de contrôle. Une fois que vous savez la lire, vous repérez vite les vrais problèmes et vous cessez de réagir au bruit.
Qu'est-ce qu'une carte de contrôle ?
Une carte de contrôle (aussi appelée carte de Shewhart) est un graphique statistique qui trace les mesures d'un processus dans le temps et utilise des bornes calculées pour distinguer la variation normale d'un signal indiquant que quelque chose a changé. Elle comporte trois lignes de référence :
- Ligne centrale (CL) : la moyenne du processus, calculée à partir de données historiques
- Limite supérieure de contrôle (UCL) : fixée à trois écarts types au-dessus de la ligne centrale
- Limite inférieure de contrôle (LCL) : fixée à trois écarts types en dessous de la ligne centrale
Ces limites proviennent des données de votre propre processus, et non des spécifications techniques ou des exigences des clients. La distinction est importante. Un processus peut être parfaitement maîtrisé statistiquement et produire quand même des pièces hors spécification, ou rester dans la spécification tout en dérivant. Les cartes de contrôle traitent la stabilité ; la capabilité du processus (Cpk) détermine si ce processus stable répond aussi aux exigences.
Walter Shewhart a inventé la carte de contrôle aux Bell Labs en 1924 pour distinguer les deux types de variation que produit tout processus : la cause commune (aléatoire, inhérente, prévisible) et la cause spéciale (inhabituelle, identifiable, qui mérite une investigation). Les cartes de contrôle sont aujourd'hui au fondement de la maîtrise statistique des procédés, du Six Sigma et du lean manufacturing dans le monde entier.
Chiffres clés :
- Les organisations qui adoptent les cartes de contrôle dans un programme de MSP (SPC) déclarent une réduction des défauts de 50 % ou plus dès la première année, selon ASQ Quality Progress (2022).
- Une étude publiée dans l'International Journal of Quality and Reliability Management (2021) a constaté que les entreprises utilisant des cartes de contrôle avaient réduit leur coût de la non-qualité de 32 % en moyenne sur trois ans.
- Le choix initial de Shewhart pour des limites à trois sigmas, plutôt que deux ou quatre, était une décision d'ingénierie pragmatique : elle équilibre le coût des fausses alertes et celui des vrais signaux manqués, un compromis confirmé par des décennies d'expérience industrielle.
Anatomie d'une carte de contrôle
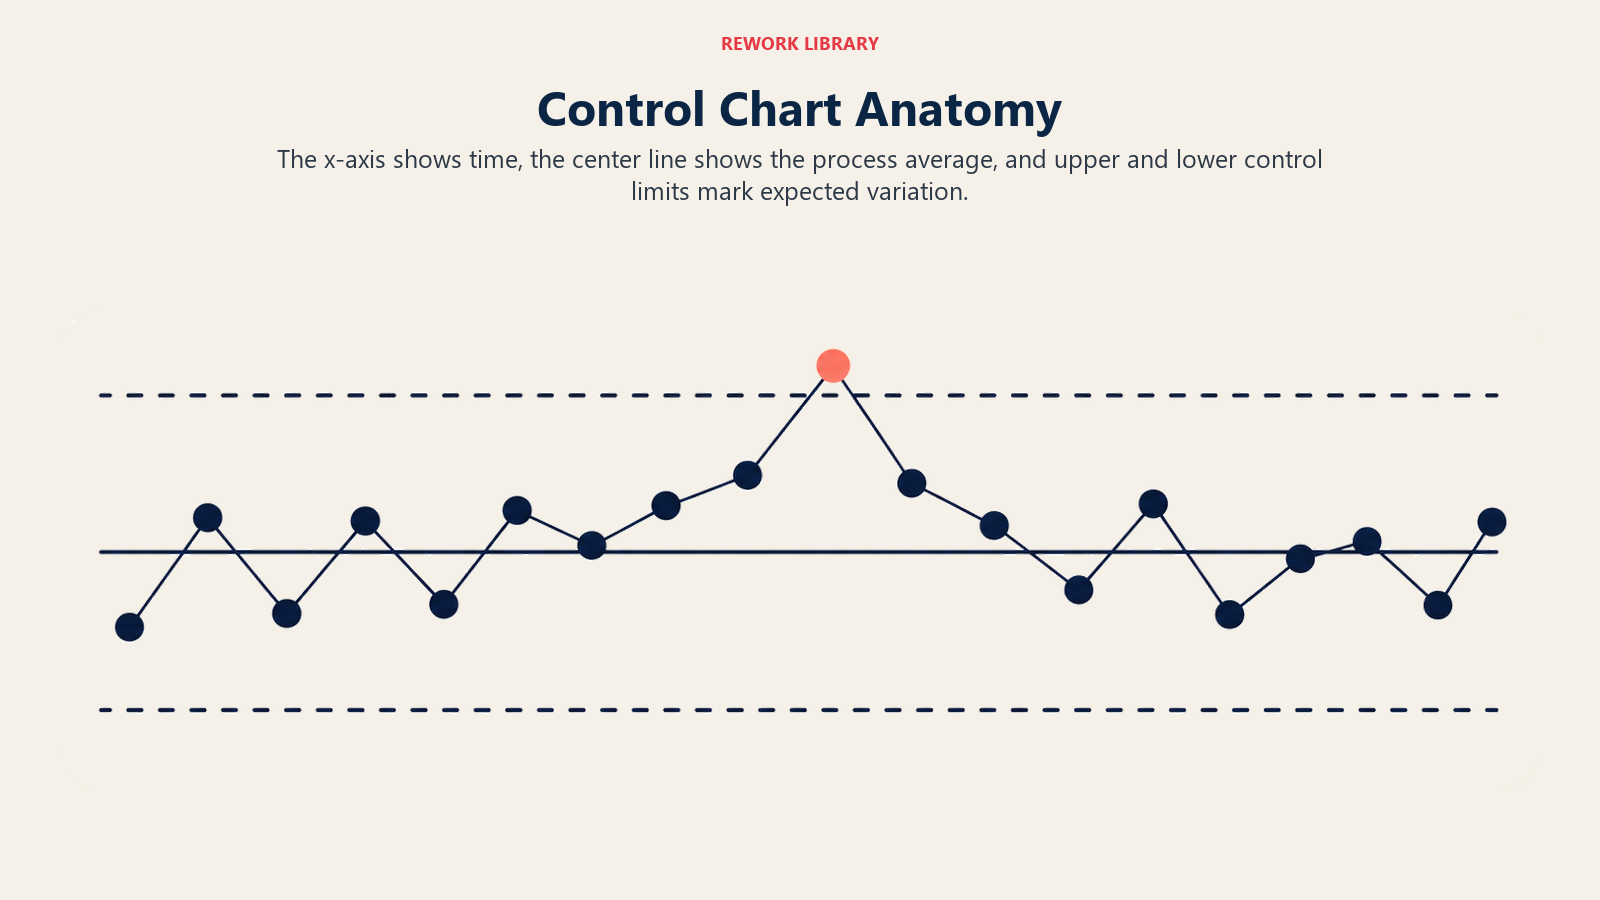
Toutes les cartes de contrôle partagent le même squelette, quel que soit leur type :
| Élément | Définition | Mode de calcul |
|---|---|---|
| Ligne centrale (CL) | Moyenne du processus | Moyenne de toutes les statistiques de sous-groupes (par ex. X-bar) |
| Limite supérieure de contrôle (UCL) | Borne supérieure | CL + 3 sigma (avec des constantes propres à chaque carte) |
| Limite inférieure de contrôle (LCL) | Borne inférieure | CL - 3 sigma (avec des constantes propres à chaque carte) |
| Points tracés | Statistique du sous-groupe dans le temps | Un point par échantillon / sous-groupe |
| Axe du temps (axe x) | Ordre des échantillons ou heure | De gauche à droite, du plus ancien au plus récent |
Quelques points à connaître avant d'en construire une :
Les limites de contrôle ne sont pas des limites de spécification. L'UCL et la LCL sont calculées à partir de la variation du processus. La tolérance de votre client est une autre notion. Les confondre conduit à de mauvaises décisions.
La règle des « trois sigmas » vient des probabilités : si seule la variation de cause commune est présente, un point ne sort des limites à trois sigmas qu'environ 0,27 % du temps. Tout point hors de ces limites est une forte preuve que quelque chose a changé.
Une LCL dont le calcul donne un nombre négatif (fréquent pour des données de comptage) est généralement ramenée à zéro, car il n'existe pas de comptages négatifs.
Comment lire une carte de contrôle
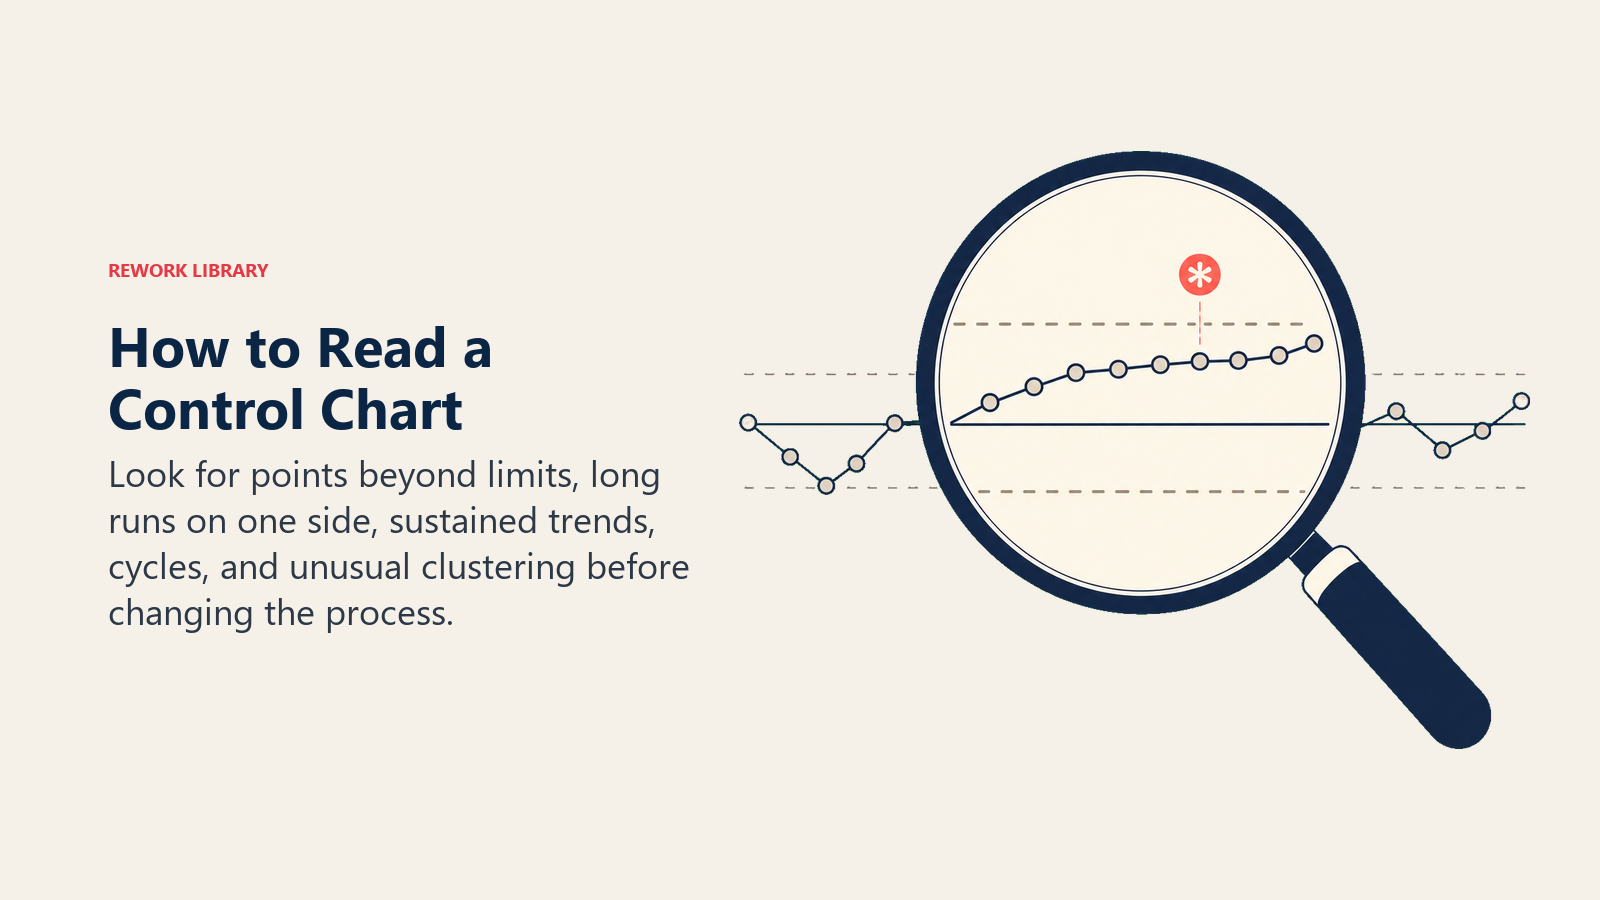
Lire une carte de contrôle, c'est chercher les signaux qui révèlent une variation de cause spéciale. L'ensemble de règles le plus utilisé provient du Western Electric Statistical Quality Control Handbook (1956), parfois appelées règles Western Electric ou règles de Nelson. Vous n'avez pas besoin de toutes dans chaque situation : commencez par les deux premières.
| Règle | Signal | Ce qu'il faut repérer |
|---|---|---|
| Règle 1 | Point au-delà des limites de contrôle | Tout point isolé au-dessus de l'UCL ou en dessous de la LCL |
| Règle 2 | Série de 9 | Neuf points consécutifs ou plus du même côté de la ligne centrale |
| Règle 3 | Tendance de 6 | Six points consécutifs en hausse ou en baisse régulière |
| Règle 4 | Oscillation** | Quatorze points consécutifs alternant vers le haut et vers le bas |
| Règle 5 | Deux points sur trois près de la limite** | Deux points sur trois consécutifs dans la zone extérieure du tiers (au-delà de 2 sigmas), du même côté |
| Règle 6 | Quatre points sur cinq près du bord du centre** | Quatre points sur cinq consécutifs dans la zone des deux tiers extérieurs (au-delà de 1 sigma), du même côté |
Les règles 1 et 2 repèrent les signaux les plus courants et les plus évidents. Les règles 3 à 6 détectent des schémas plus subtils comme une dérive, une stratification ou un cycle systématique.
Lorsqu'une règle se déclenche :
- Marquez le point ou la série sur la carte.
- N'ajustez pas automatiquement le processus. Intervenir sur un processus sous contrôle ajoute de la variation.
- Examinez la fenêtre de temps concernée. Demandez-vous ce qui a changé côté équipement, matière, opérateur, méthode ou environnement.
- Trouvez la cause racine avant tout réglage. L'analyse des causes racines et les 5 Pourquoi sont des outils de suivi courants.
Les types de cartes de contrôle
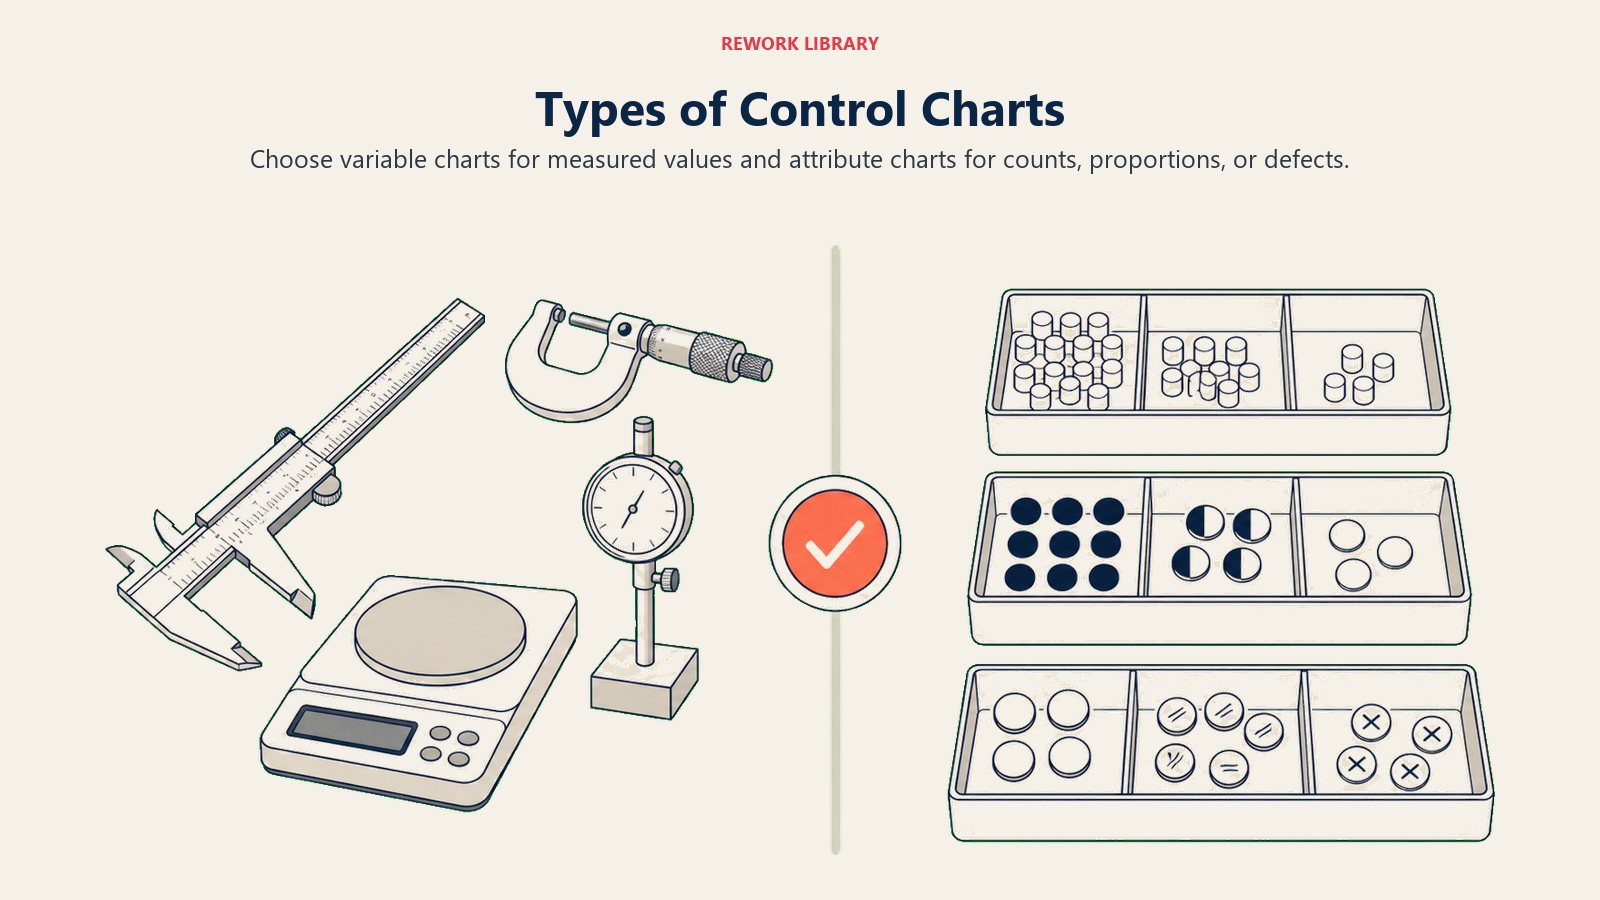
Chaque type de données demande des formules différentes. Un mauvais choix de carte donne de mauvaises limites.
| Carte | Type de données | À utiliser quand |
|---|---|---|
| X-bar & R (X-bar-R) | Continues, sous-groupe n = 2 à 10 | Configuration la plus courante en fabrication ; utilise l'étendue pour estimer la variation |
| X-bar & S | Continues, sous-groupe n > 10 | Sous-groupes plus grands ; utilise l'écart type plutôt que l'étendue pour une meilleure précision |
| Valeurs individuelles et étendue mobile (I-MR) | Continues, sous-groupe n = 1 | Une mesure par période ; processus lents, essais destructifs, résultats de laboratoire |
| Carte p | Proportion de non-conformes | Suivi de la fraction non conforme ; la taille du sous-groupe peut varier |
| Carte np | Nombre de non-conformes | Suivi du nombre de non-conformes ; la taille du sous-groupe doit être constante |
| Carte c | Nombre de défauts | Défauts par unité quand la taille de l'unité est constante (par ex. erreurs par facture) |
| Carte u | Défauts par unité | Défauts par unité quand la taille de l'unité varie (par ex. erreurs pour 100 factures de longueurs différentes) |
Une règle de décision simple : si vous mesurez une grandeur sur une échelle (longueur, durée, température, poids), commencez par une carte I-MR ou X-bar-R selon la taille du sous-groupe. Si vous comptez des défauts ou des unités défectueuses, utilisez une carte p, np, c ou u selon que la taille de votre unité change ou non.
Comment construire une carte de contrôle
Étape 1 : définir ce qu'il faut mesurer
Choisissez une seule variable de sortie critique du processus. Des mesures vagues produisent des cartes bruitées. « Taux d'erreur de saisie des commandes » vaut mieux que « qualité des commandes ».
Étape 2 : collecter les données de référence
Rassemblez au moins 20 à 25 sous-groupes de données pendant que le processus fonctionne dans des conditions normales. Ne collectez pas pendant une période de problème connu : la référence doit représenter un fonctionnement typique.
Pour une carte X-bar-R, un sous-groupe compte généralement 4 ou 5 pièces consécutives de la même période. Pour une carte I-MR, chaque observation forme son propre point.
Étape 3 : calculer la ligne centrale
Pour X-bar-R :
- Calculez la moyenne (X-bar) de chaque sous-groupe.
- Moyenne générale (X-double-bar) = moyenne de toutes les moyennes de sous-groupes. C'est votre ligne centrale.
- Étendue moyenne (R-bar) = moyenne de toutes les étendues de sous-groupes.
Étape 4 : calculer les limites de contrôle
Utilisez les constantes tabulées des cartes de contrôle (A2, D3, D4) de n'importe quelle référence de MSP. Pour X-bar-R avec n = 5 :
- UCL(X-bar) = X-double-bar + A2 x R-bar
- LCL(X-bar) = X-double-bar - A2 x R-bar
- UCL(R) = D4 x R-bar
- LCL(R) = D3 x R-bar (= 0 pour n inférieur à 7)
Étape 5 : tracer les données
Tracez la ligne centrale et les limites de contrôle sous forme de lignes horizontales. Placez chaque statistique de sous-groupe comme un point, relié par une ligne, de gauche à droite dans l'ordre chronologique.
Étape 6 : interpréter la carte
Vérifiez les règles Western Electric (règle 1 d'abord, puis règle 2). Si les données de référence elles-mêmes montrent des points hors contrôle, identifiez et retirez ces sous-groupes, recalculez les limites et retracez la carte. Votre but est d'obtenir une référence stable avant de commencer la surveillance.
Étape 7 : passer en surveillance en temps réel
Une fois les limites de contrôle établies sur une référence stable, prolongez les lignes et placez les nouveaux sous-groupes au fur et à mesure. Réagissez uniquement aux signaux, pas aux points aléatoirement hauts ou bas situés dans les limites.
Étape 8 : recalculer périodiquement
Lorsque vous apportez une amélioration délibérée au processus, recalculez les limites de contrôle à partir des données postérieures à l'amélioration. Les anciennes limites, issues de l'ancien état du processus, ne sont plus valables.
Cartes de contrôle et cartes de tendance
Ce sont deux graphiques de séries temporelles, mais ils n'ont pas la même finalité.
| Caractéristique | Carte de tendance (run chart) | Carte de contrôle |
|---|---|---|
| Limites de contrôle | Aucune | UCL et LCL calculées à partir des données |
| Détecte les causes spéciales | Seulement les séries et tendances de base | Ensemble complet des règles Western Electric |
| Calcul requis | Aucun | Moyenne, écart type, constantes |
| Meilleur usage | Exploration initiale, contrôle visuel rapide | Surveillance continue du processus, MSP |
| Risque | Manque les signaux subtils | Un peu plus de temps de mise en place |
Une carte de tendance est un bon point de départ quand vous voulez simplement voir s'il existe une tendance ou un décalage évident. Une fois engagé dans le pilotage d'un processus, passez à une carte de contrôle. C'est plus de travail au départ, mais beaucoup plus fiable pour détecter de vrais changements.
Les deux sont liées à l'histogramme, qui montre les mêmes données sous forme de distribution de fréquences plutôt que dans le temps. L'histogramme vous donne la forme de la distribution ; la carte de contrôle vous dit si cette forme est stable dans le temps.
Pour explorer les relations entre deux variables susceptibles d'expliquer des signaux d'une carte de contrôle, le diagramme de dispersion est un outil complémentaire naturel.
Pour aller plus loin
Une carte de contrôle est l'outil central d'un système plus large de maîtrise statistique des procédés. Une fois votre carte en service, vous voudrez l'associer à une analyse de capabilité du processus pour confirmer que le processus stable répond aussi aux exigences des clients, et au DMAIC lorsque des signaux désignent une cause racine qui appelle une investigation structurée.
Le temps investi dans la mise en place d'une seule carte de contrôle bien choisie est vite rentabilisé. Vous cessez de courir après la variation aléatoire et vous ne réagissez plus qu'aux signaux qui indiquent vraiment qu'un changement s'est produit.
Customer Success Operations Manager
On this page
- Qu'est-ce qu'une carte de contrôle ?
- Anatomie d'une carte de contrôle
- Comment lire une carte de contrôle
- Les types de cartes de contrôle
- Comment construire une carte de contrôle
- Étape 1 : définir ce qu'il faut mesurer
- Étape 2 : collecter les données de référence
- Étape 3 : calculer la ligne centrale
- Étape 4 : calculer les limites de contrôle
- Étape 5 : tracer les données
- Étape 6 : interpréter la carte
- Étape 7 : passer en surveillance en temps réel
- Étape 8 : recalculer périodiquement
- Cartes de contrôle et cartes de tendance
- Pour aller plus loin