SMED : Single-Minute Exchange of Die (réduire le temps de changement de série)
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
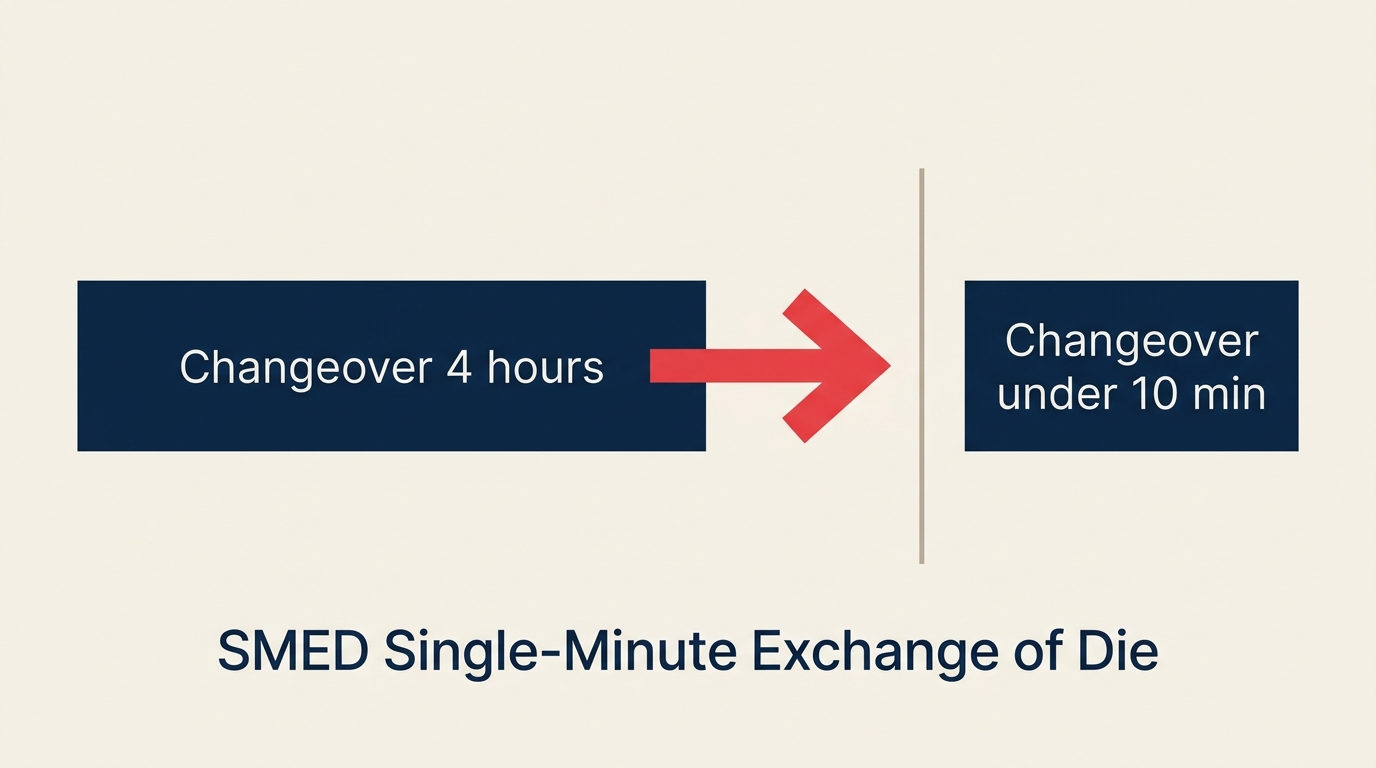
Le SMED (Single-Minute Exchange of Die, ou changement d'outil en moins de dix minutes) est la méthode Lean pour ramener le temps de changement de série d'un équipement sous les dix minutes. C'est l'un des outils les plus puissants de la production et des opérations, car il transforme de longs arrêts de réglage, longtemps acceptés comme un coût inévitable, en un problème d'ingénierie que l'on sait résoudre.
Qu'est-ce que le SMED ?
SMED est l'acronyme de Single-Minute Exchange of Die. Il s'agit d'une approche systématique pour réduire le temps nécessaire à faire passer une machine ou un processus de la fabrication d'un produit à celle d'un autre. Le mot « die » désigne les outils d'estampage en métal (les matrices) utilisés dans l'automobile et l'emboutissage, mais la méthode s'applique à tout réglage d'équipement : moulage par injection, lignes de conditionnement alimentaire, équipements pharmaceutiques, et même rotation des blocs opératoires à l'hôpital.
L'objectif n'est pas, au sens strict, d'atteindre une minute. « Single-minute » signifie que le temps de changement doit tenir en un seul chiffre de minutes, c'est-à-dire moins de 10 minutes. Un réglage qui prenait 4 heures passe à 8 ou 9 minutes.
Shigeo Shingo, ingénieur industriel japonais intervenant comme consultant chez Toyota, a développé le SMED entre les années 1950 et 1970, après avoir constaté que l'arrêt des équipements pendant les changements de série était l'une des plus grandes pertes de capacité passant inaperçues. Ses travaux ont été publiés dans son livre de 1985 A Revolution in Manufacturing: The SMED System, et la méthode est depuis devenue un outil central de la méthodologie Lean dans le monde entier.
Chiffres clés
- Shigeo Shingo a développé le SMED chez Toyota et d'autres industriels japonais de la fin des années 1950 aux années 1970, et a formalisé la méthode en 1969, lorsqu'il a ramené de 4 heures à 3 minutes le changement d'outil d'une grande presse chez Toyota.
- « Single-minute » ne veut pas dire 1 minute. Cela veut dire un seul chiffre de minutes : tout temps inférieur à 10 minutes convient.
- Les entreprises qui appliquent le SMED constatent en général une réduction du temps de changement de 40 à 75 %, avec des cas extrêmes qui dépassent 90 %.
Réglage interne et réglage externe
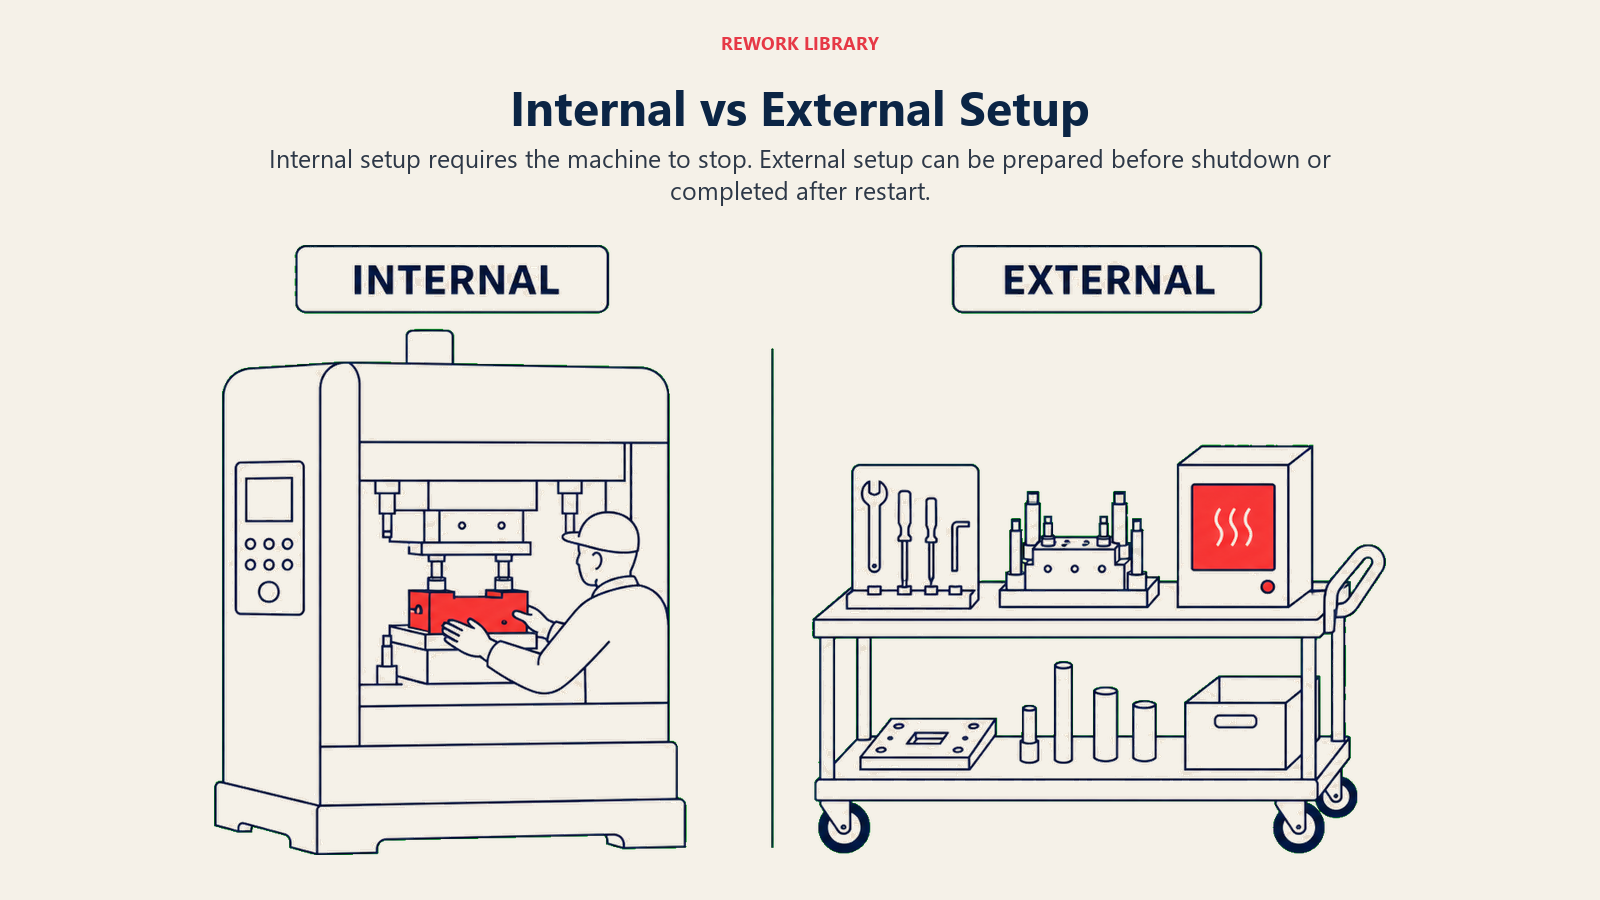
Le SMED repose sur une distinction simple que la plupart des ateliers ignorent : certaines opérations de réglage doivent être faites machine à l'arrêt, et d'autres peuvent l'être pendant que la machine tourne encore.
| Type de réglage | Définition | Exemple |
|---|---|---|
| Réglage interne | Travail qui exige l'arrêt de la machine | Démonter une matrice, serrer des boulons, ajuster l'outillage à l'intérieur de la machine |
| Réglage externe | Travail réalisable pendant que la machine tourne | Préparer les outils à proximité, préchauffer les matrices, rassembler documents et matières, positionner à l'avance les gabarits de la production suivante |
Avant le SMED, la plupart des ateliers traitent toutes les opérations de réglage comme internes : ils arrêtent la machine, puis cherchent ce dont ils ont besoin. L'intuition de Shingo a été de voir qu'une grande partie de ce travail pouvait sortir de la fenêtre d'arrêt, ce qui réduit fortement l'immobilisation réelle.
Les étapes du SMED
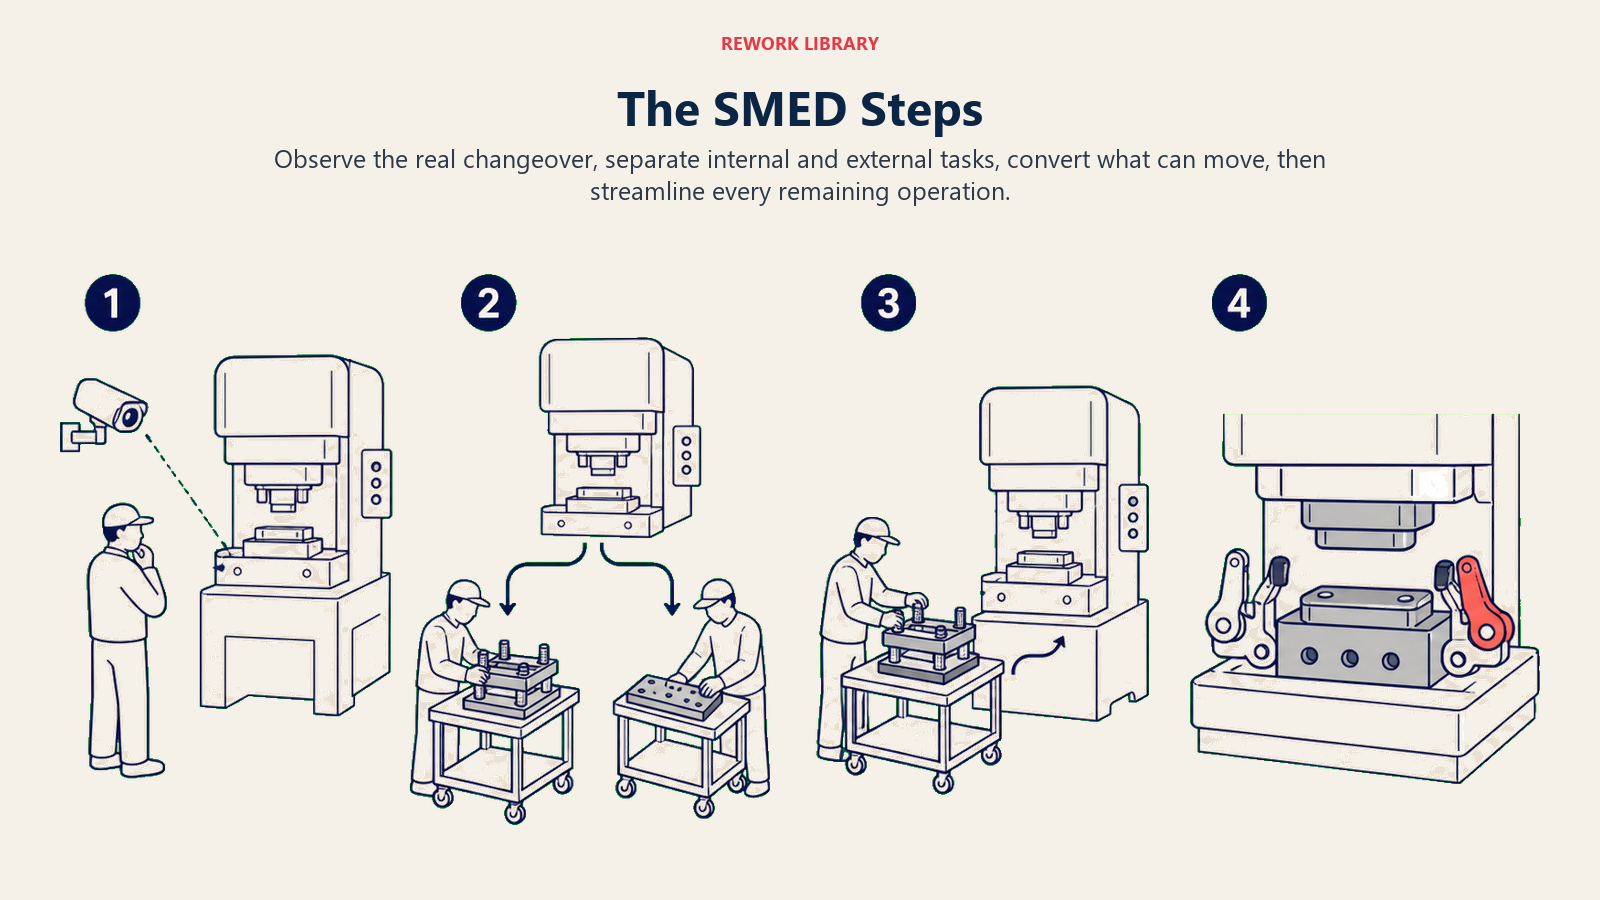
La méthode de Shingo se décompose en trois mouvements fondamentaux. Voyez-les comme une suite : d'abord on observe clairement, ensuite on sépare, enfin on optimise.
| Étape | Ce que vous faites | Pourquoi c'est important |
|---|---|---|
| 1. Observer et enregistrer | Filmer et chronométrer l'intégralité du changement de série actuel, du début à la fin | On n'améliore pas ce qu'on n'a pas mesuré ; la vidéo révèle des retards que la mémoire ne retient pas |
| 2. Séparer l'interne de l'externe | Classer chaque tâche : peut-elle être faite pendant que la machine tourne ? | Cette seule étape réduit en général de 30 à 50 % le temps de changement, avant toute autre modification |
| 3. Convertir l'interne en externe | Faire passer en externe le plus grand nombre possible de tâches internes | Préparation à proximité, prémontage, préparation en parallèle par un second opérateur |
| 4. Simplifier toutes les opérations | Simplifier chaque tâche interne restante (boulons standardisés, brides à dégagement rapide, fixations à un geste) | Supprime les temps de réglage et de recherche d'outils |
| 5. Standardiser et pérenniser | Rédiger la nouvelle procédure, former les opérateurs, créer des checklists | Verrouille le gain et empêche le retour aux anciennes habitudes |
C'est dans la conversion de l'interne en externe que se trouvent les plus gros gains. Les fixations à plusieurs boulons sont remplacées par des brides à quart de tour. Les matrices sont préparées sur des chariots au pied de la presse. Les étapes de réglage disparaissent, parce que la précision est intégrée aux gabarits et qu'il n'y a plus rien à ajuster.
Comment appliquer le SMED
Étape 1 : observer et chronométrer le changement de série actuel
Commencez par filmer un vrai changement de série du début à la fin, avec tous les déplacements, recherches, attentes et réglages qui se produisent en pratique, et pas seulement en théorie. Découpez la vidéo en tâches individuelles et notez la durée de chacune. Cette référence est votre point de comparaison et votre preuve.
Étape 2 : classer chaque tâche comme interne ou externe
Parcourez votre liste de tâches et marquez chacune d'elles : peut-on la faire pendant que la machine produit ? Soyez honnête. Beaucoup de tâches donnent l'impression d'exiger l'arrêt de la machine alors que ce n'est pas le cas.
Étape 3 : sortir les tâches externes de la fenêtre d'arrêt
Repensez le déroulement pour que toutes les tâches externes se fassent avant l'arrêt de la machine ou après son redémarrage. Désignez une personne chargée de préparer tout ce dont le changement de série a besoin (outils, matières, documentation, composants préchauffés) avant la fin de la production en cours.
Étape 4 : simplifier les tâches internes
Pour tout ce qui exige vraiment l'arrêt de la machine, passez en revue chaque source de retard : recherche d'outils, réglages, attente de validations. Remplacez les fixations multi-boulons par des brides à quart de tour ou des verrous magnétiques. Supprimez les réglages en intégrant la précision aux gabarits. Utilisez des postes d'outils dédiés ou codés par couleur, pour que rien n'ait à être cherché.
Étape 5 : standardiser la nouvelle méthode
Rédigez une procédure opérationnelle standard claire et visuelle pour le changement de série amélioré. Servez-vous de photos ou de courtes vidéos, pas seulement de texte. Formez chaque opérateur. Chronométrez les changements suivants et suivez-les sur un tableau visible. Célébrez les progrès ; cherchez la cause de toute dérive à la hausse.
Exemple de SMED
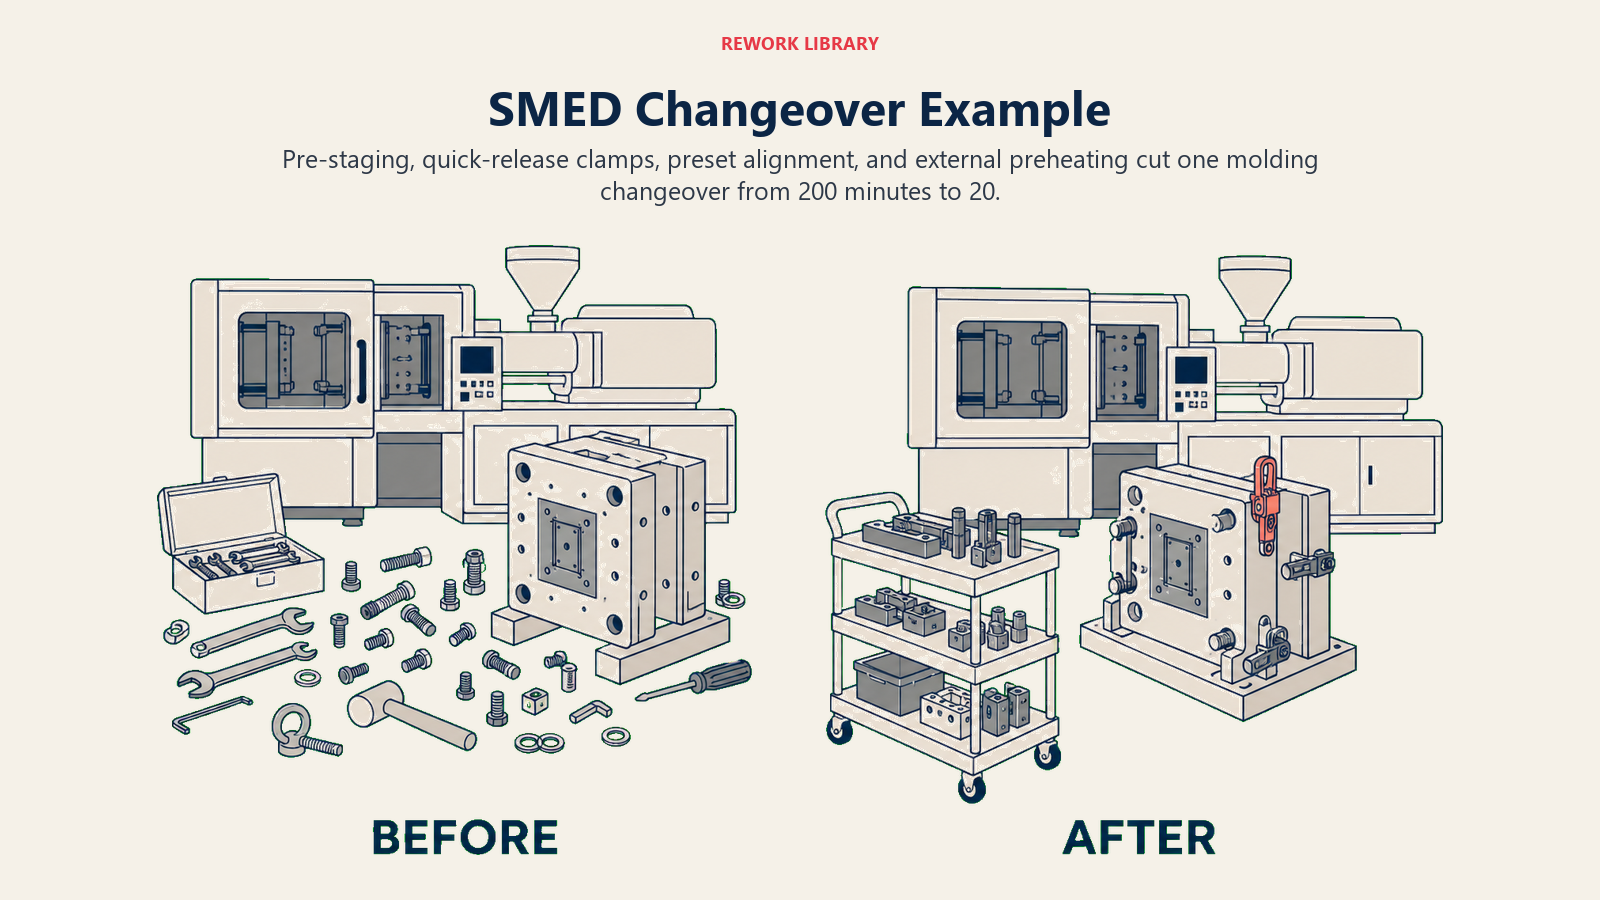
Prenons une ligne de moulage par injection qui change de moule entre deux séries de produits. Voici à quoi ressemblait le changement de série avant et après un projet SMED :
| Tâche | Avant le SMED | Après le SMED |
|---|---|---|
| Rassembler les outils et les gabarits | 25 min (après l'arrêt de la machine) | 0 min (préparés pendant les 10 dernières minutes de la série précédente) |
| Démonter l'ancien moule | 35 min (plusieurs boulons) | 8 min (brides à dégagement rapide) |
| Monter le nouveau moule | 40 min (plusieurs boulons, réglages d'alignement) | 7 min (gabarits d'alignement préréglés, brides) |
| Chauffer le nouveau moule à la température de service | 60 min (chauffé après le montage) | 0 min (moule préchauffé à l'extérieur avant le début du changement) |
| Contrôle de la première pièce et réglage | 40 min | 5 min (réglage réduit grâce aux gabarits de précision) |
| Temps total de changement de série | 200 min (3 h 20 min) | 20 min |
C'est une réduction de 90 %. La machine produit désormais 3 heures de plus par équipe. Et comme les changements de série sont plus courts, les petits lots deviennent économiquement viables, ce qui alimente directement la production en juste-à-temps et la planification en heijunka.
Pourquoi le SMED compte
Le temps de changement de série agit comme un multiplicateur. Chaque heure gagnée sur le réglage est une heure de plus pour produire. Mais les bénéfices vont au-delà de la simple capacité.
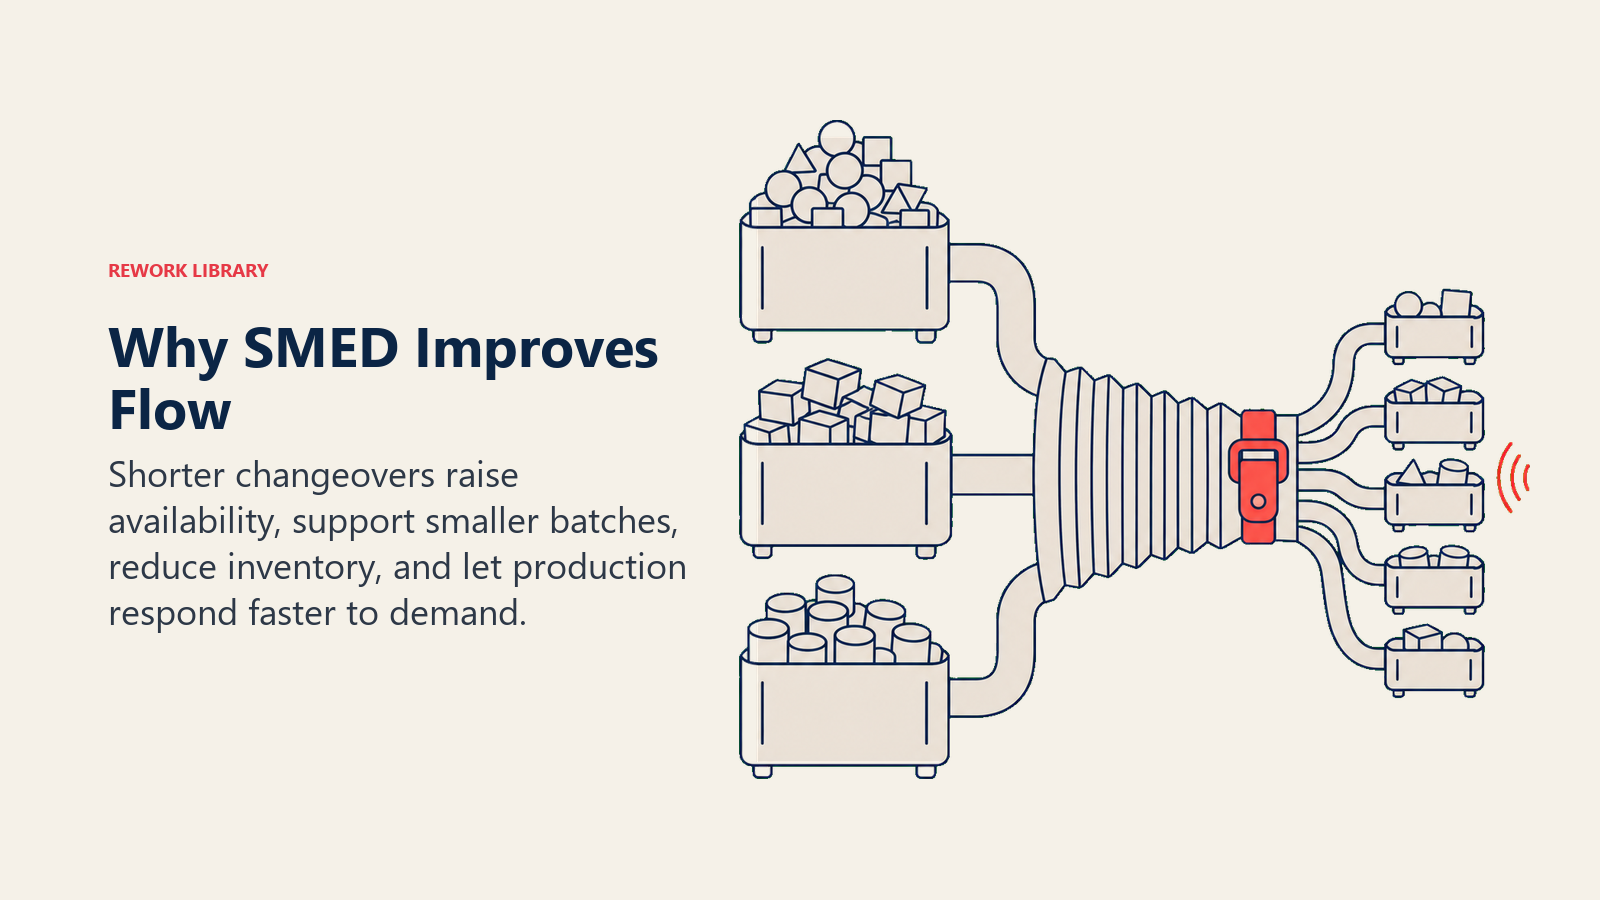
Disponibilité du TRS (OEE). Le taux de rendement synthétique (TRS, ou OEE) se décompose en disponibilité, performance et qualité. Le temps de changement de série est l'une des principales pertes sur le score de disponibilité. Divisez le temps de réglage par deux et la disponibilité progresse nettement.
Lots plus petits et plus flexibles. Des changements de série longs poussent les opérateurs vers de gros lots pour amortir le coût du réglage. Un changement de 4 heures donne l'impression qu'une série de 2 jours est efficace. Mais les gros lots créent de gros stocks, des délais longs et une faible réactivité à la demande des clients. Quand les changements de série passent sous les 10 minutes, les petits lots deviennent praticables, ce qui est précisément la voie vers le flux que la cartographie de la chaîne de valeur met généralement en évidence.
Compatibilité avec le juste-à-temps. La production en juste-à-temps suppose de pouvoir passer souvent d'une variante de produit à une autre sans lourde pénalité de réglage. Le SMED est souvent le prérequis qui rend le JIT réalisable.
Lien avec la fiabilité des équipements. Des changements de série rapides et standardisés réduisent les tâtonnements et l'improvisation, donc aussi le risque d'endommager l'équipement lors du réglage. Cela rejoint directement la maintenance productive totale : un changement de série propre et bien documenté est plus facile à maintenir et à auditer.
Avantages et limites
Avantages
- Réduction spectaculaire du temps machine non productif
- Lots plus petits et séries plus courtes possibles
- Réduction des encours de production
- Meilleure flexibilité de production et meilleure réponse aux variations de la demande
- Montée en compétence des opérateurs et appropriation du processus grâce à la standardisation
Limites
- Investissement initial dans des modifications d'outillage (brides à dégagement rapide, gabarits de précision, chariots dédiés)
- Investissement en capital parfois important pour les équipements complexes
- Les gains demandent un pilotage actif, faute de quoi ils s'érodent ; sans standards visuels ni audits réguliers, les opérateurs reviennent à leurs anciennes habitudes
- Le SMED a le plus d'effet sur les opérations à changements fréquents ; sur un équipement qui change rarement, le retour sur investissement est plus faible
- Le SMED ne traite que le temps de réglage : il n'améliore pas directement le taux de performance ni le taux de qualité du TRS
Customer Success Operations Manager
On this page
- Qu'est-ce que le SMED ?
- Chiffres clés
- Réglage interne et réglage externe
- Les étapes du SMED
- Comment appliquer le SMED
- Étape 1 : observer et chronométrer le changement de série actuel
- Étape 2 : classer chaque tâche comme interne ou externe
- Étape 3 : sortir les tâches externes de la fenêtre d'arrêt
- Étape 4 : simplifier les tâches internes
- Étape 5 : standardiser la nouvelle méthode
- Exemple de SMED
- Pourquoi le SMED compte
- Avantages et limites