Temps takt (takt time) : formule et méthode de calcul
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Le temps takt est le temps maximal autorisé pour produire une unité si vous voulez répondre exactement à la demande du client, ni plus, ni moins. C'est le chiffre unique qui relie votre cadence de production au monde réel, à l'extérieur de votre usine ou de vos bureaux.
Qu'est-ce que le temps takt ?
Le temps takt est la cadence à laquelle un processus doit achever une unité de sortie pour satisfaire la demande des clients dans le temps de travail disponible. En clair, il répond à la question : « De combien de secondes (ou de minutes) dispose-t-on par unité ? » Le mot takt vient de l'allemand, où il désigne la mesure musicale ou la baguette du chef d'orchestre, ce rythme régulier qui maintient chaque musicien en phase. L'analogie est exacte : le temps takt est le métronome de votre ligne de production.
La formule en mots : divisez votre temps de production net disponible par la demande des clients sur la même période.
Chiffres clés : le temps takt
- Toyota a popularisé le temps takt comme outil de planification central du Toyota Production System dans les années 1950-1960 ; il reste aujourd'hui le principal mécanisme de cadencement dans l'automobile et l'électronique de classe mondiale (Liker, The Toyota Way, 2004).
- Une étude de 2019 publiée dans l'International Journal of Production Research a montré que les sites qui suivent explicitement le temps takt déclarent jusqu'à 23 % d'encours de production en moins que ceux qui ne s'appuient que sur une planification fondée sur le débit (IJPR, Vol. 57).
- Le concept est entré largement dans le vocabulaire industriel occidental après que Womack, Jones et Roos ont décrit la discipline de cadencement de Toyota dans The Machine That Changed the World (1990, MIT IMVP).
La formule du temps takt
La formule est la suivante :
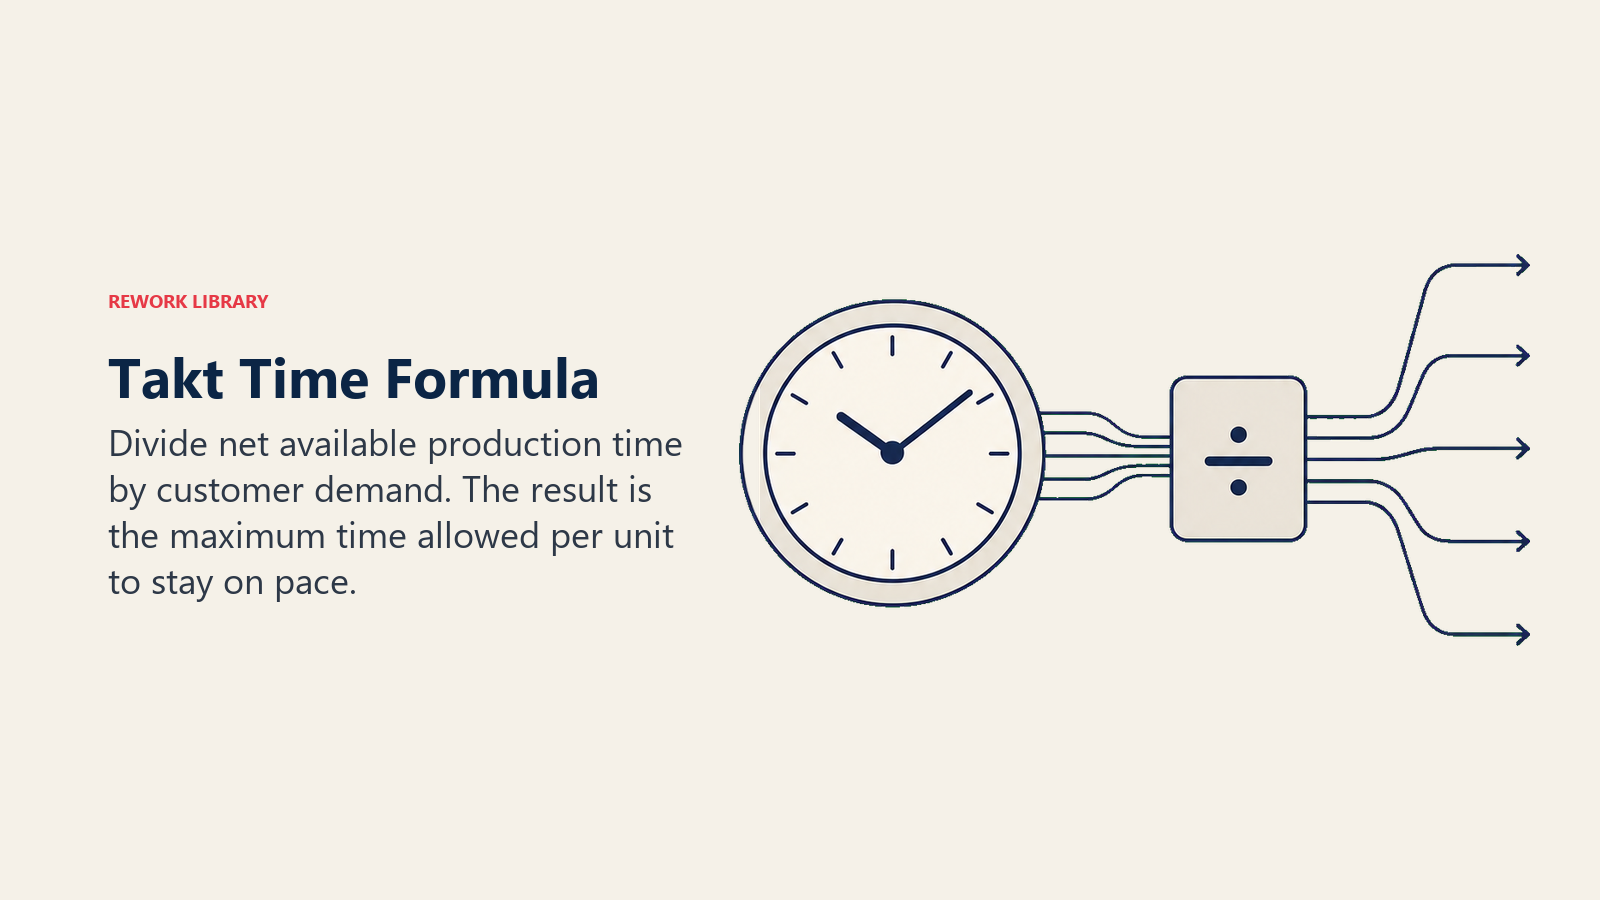
Temps takt = Temps de production net disponible / Demande des clients
Les unités comptent. Si le temps net disponible est en secondes et la demande en unités, le temps takt s'exprime en secondes par unité. Gardez des unités cohérentes tout au long du calcul.
Exemple chiffré :
- Durée de l'équipe : 8 heures
- Pauses : deux pauses de 15 minutes + une pause déjeuner de 30 minutes = 60 minutes au total
- Temps net disponible : 8 heures - 1 heure = 7 heures = 420 minutes = 25 200 secondes
- Demande des clients pour l'équipe : 180 unités
Temps takt = 25 200 secondes / 180 unités = 140 secondes par unité
Cela signifie que votre ligne doit terminer une unité toutes les 2 minutes et 20 secondes pour rester exactement en phase avec la demande. Si un poste de travail met en moyenne plus de 140 secondes, vous manquerez l'objectif de l'équipe.
Vous pouvez appliquer la même formule à une semaine ou à un mois. Veillez simplement à ce que le « temps net disponible » et la « demande des clients » couvrent exactement la même période.
Temps takt, temps de cycle et délai de livraison
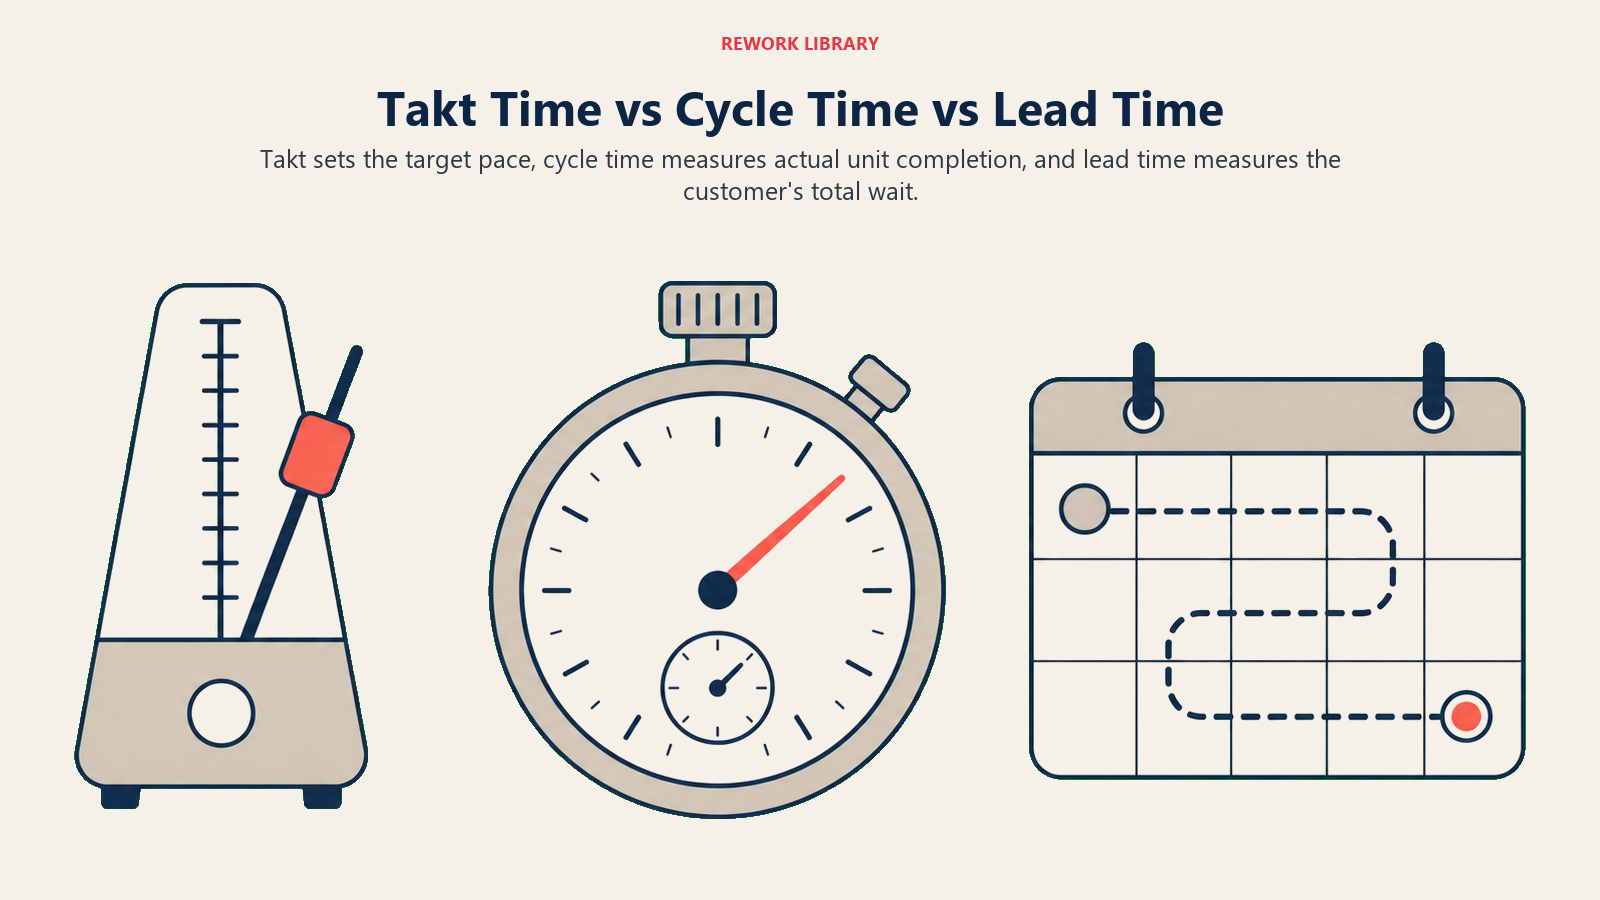
Ces trois indicateurs sont souvent confondus, mais chacun mesure une chose différente. Les mélanger conduit à de mauvaises décisions d'effectifs et de planification.
| Indicateur | Définition | Ce qu'il mesure | Formule |
|---|---|---|---|
| Temps takt | Cadence cible fixée par la demande des clients | À quelle vitesse vous devriez produire | Temps net disponible / demande |
| Temps de cycle | Temps réel pour réaliser une unité à un poste de travail | À quelle vitesse vous produisez réellement | Temps écoulé entre le début et la fin d'une unité |
| Délai de livraison (lead time) | Temps total entre la réception de la commande et sa livraison | L'attente du client de bout en bout | Heure de livraison - heure de commande |
Le temps takt est un objectif dérivé de l'extérieur du processus (le client). Le temps de cycle est une mesure effectuée à l'intérieur du processus (votre performance réelle). Le délai de livraison est un indicateur d'expérience client qui inclut le temps d'attente en file, le transport et tout ce qui se passe entre la commande et la livraison.
Un processus sain a un temps de cycle égal ou légèrement inférieur au temps takt à chaque poste de travail. Si le temps de cycle d'un poste dépasse le temps takt, ce poste est un goulet d'étranglement et la demande ne sera pas satisfaite. Si le temps de cycle est très inférieur au temps takt, vous produisez plus vite que nécessaire, vous constituez des stocks, vous consommez de la capacité et vous masquez ailleurs dans le système des goulets d'étranglement de l'entreprise.
Pourquoi le temps takt est important
Le temps takt donne aux équipes opérationnelles un point de référence commun qui relie l'atelier ou le centre de support à la demande réelle des clients. Sans lui, les objectifs de production relèvent de la conjecture.
Il évite la surproduction. La surproduction est le premier gaspillage de la méthodologie Lean, car elle génère des stocks, masque les défauts et consomme une capacité qui pourrait servir ailleurs. Un processus qui tourne plus vite que le temps takt est, par définition, en surproduction.
Il révèle les déséquilibres. Quand vous placez les temps de cycle de chaque poste à côté du temps takt, les goulets d'étranglement apparaissent aussitôt. Un poste à 170 secondes pour un takt de 140 secondes vous indique exactement où concentrer l'effort d'amélioration, au lieu de le disperser sur toute la ligne.
Il stabilise la planification. Les équipes qui connaissent leur temps takt peuvent calculer le nombre d'opérateurs nécessaires, le nombre d'équipes à faire tourner et le moment d'augmenter ou de réduire la voilure, sans acrobaties de tableur. Cela rejoint naturellement la production en juste-à-temps, où le moment de la production est synchronisé sur les commandes réelles plutôt que poussé par une prévision.
Il soutient l'amélioration continue. Suivre le temps de cycle par rapport au takt dans la durée mesure directement si le travail d'amélioration (les événements Kaizen, la refonte de processus, la formation) fait réellement bouger les choses.
Erreurs courantes dans l'usage du temps takt
Utiliser le temps disponible brut au lieu du temps net. Si vous oubliez de soustraire les pauses, les déjeuners et la maintenance planifiée, votre temps takt paraîtra plus long (plus confortable) qu'il ne l'est vraiment. Quand les équipes prennent effectivement leurs pauses, la ligne prend du retard, et personne ne comprend pourquoi.
Utiliser une moyenne de la demande trop grossière. Une demande mensuelle moyenne de 3 000 unités semble simple, mais si les commandes explosent la dernière semaine, votre temps takt quotidien de la semaine 4 est bien plus serré que ne le suggérait le calcul mensuel. Recalculez le temps takt chaque fois que le profil de la demande change sensiblement.
Confondre le temps takt avec l'objectif de chaque opérateur. Le temps takt est un objectif au niveau du système, pas un quota de vitesse individuel. Le traiter comme une pression de performance individuelle crée du stress, des raccourcis et des problèmes de qualité.
Fixer le temps takt et ne jamais le mettre à jour. La demande évolue. Les fenêtres de maintenance planifiée changent. Un temps takt calculé en janvier peut être faux en avril. Révisez-le au moins chaque mois, ou dès que la demande varie de plus de 10 %.
Ignorer l'écart entre le takt et le temps de cycle. Calculer le temps takt n'a d'utilité que si vous le comparez ensuite aux temps de cycle réels de chaque étape. La comparaison est le déclencheur de l'action. Seul, le temps takt n'est qu'un chiffre sur un tableau blanc.
Comment calculer le temps takt
Étape 1 : déterminer le temps de production net disponible
Partez de vos heures de production planifiées pour la période (équipe, jour, semaine). Soustrayez tous les arrêts planifiés : pauses, déjeuners, changements d'équipe, maintenance préventive planifiée, réunions d'équipe et tout autre moment où la ligne ne tourne pas. Ne soustrayez pas les arrêts non planifiés : c'est une perte de capacité que vous traiterez séparément.
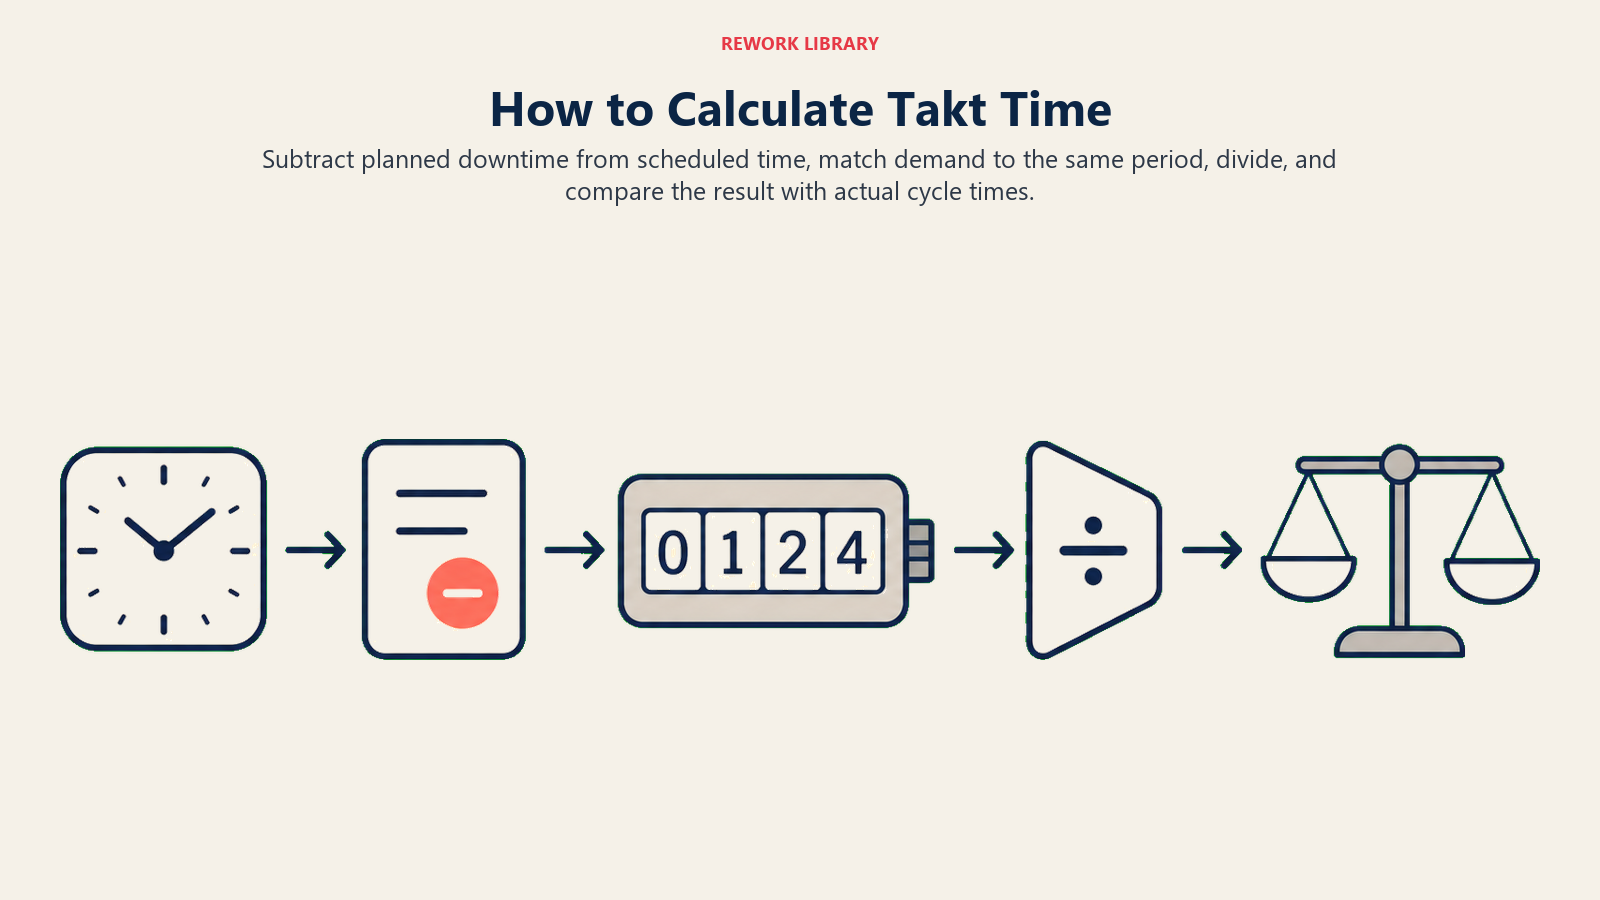
Pour l'exemple chiffré ci-dessus : une équipe de 8 heures moins 60 minutes de pauses = 420 minutes nettes.
Étape 2 : relever la demande des clients pour la même période
Reprenez vos commandes clients réelles ou un signal de demande fiable pour exactement la même fenêtre. Si vous utilisez un chiffre hebdomadaire, veillez à ce que votre temps net disponible soit lui aussi hebdomadaire. Le temps takt s'effondre aussitôt si les fenêtres de temps ne correspondent pas.
Méfiez-vous des pics saisonniers ou des périodes promotionnelles. Si la demande double en décembre, votre temps takt de décembre est à peu près la moitié de celui de novembre. Faites des calculs distincts pour chaque période.
Étape 3 : diviser et vérifier les unités
Divisez le temps net disponible par la demande. Choisissez l'unité de temps qui rend le résultat exploitable : des secondes par unité conviennent aux lignes à gros volume (automobile, électronique), des minutes par unité aux processus à volume moyen, des heures par unité aux assemblages ou aux prestations complexes à faible volume.
Exemple : une équipe de support logiciel avec 6 heures de temps net disponible et 12 tickets par jour a un temps takt de 30 minutes par ticket.
Étape 4 : comparer aux temps de cycle réels et rééquilibrer
Relevez le temps de cycle mesuré de chaque poste de travail ou étape du processus. Tracez-les sur un diagramme en barres à côté de la ligne du takt. Toute barre au-dessus du takt est un goulet d'étranglement qui demande une attention immédiate. Toute barre très en dessous du takt est candidate au partage de capacité avec un poste voisin surchargé. Déplacer des éléments de travail entre les postes jusqu'à ce que chaque barre se situe juste sous le takt s'appelle l'équilibrage de ligne.
C'est dans cette comparaison que la cartographie de la chaîne de valeur devient une partenaire naturelle : la carte de la chaîne de valeur montre la séquence complète ; la comparaison takt et temps de cycle indique quelles étapes de cette séquence freinent l'ensemble du système. Appliquez l'analyse de Pareto pour prioriser les goulets d'étranglement à traiter en premier.
Exemples de temps takt
| Contexte | Temps net disponible | Demande | Temps takt |
|---|---|---|---|
| Assemblage automobile (1 équipe) | 420 min | 84 véhicules | 5 min/véhicule |
| Ligne de cartes électroniques (8 h, pauses de 45 min) | 435 min | 870 cartes | 30 s/carte |
| Processus de sortie d'hôpital (10 h) | 600 min | 20 patients | 30 min/patient |
| Équipe de support logiciel (6 h nettes) | 360 min | 24 tickets | 15 min/ticket |
| Entrepôt de préparation de commandes (équipe) | 450 min | 900 commandes | 30 s/commande |
Ligne de fabrication : une usine automobile fait tourner une équipe de 8 heures avec deux pauses de 15 minutes et un changement d'équipe de 30 minutes en fin de poste. Temps net = 8 h - (30 + 30) min = 420 minutes. Si l'usine doit produire 84 véhicules pour répondre aux commandes quotidiennes des concessionnaires, le temps takt = 420 / 84 = 5 minutes par véhicule. Chaque poste de la ligne (soudure, peinture, finition, contrôle final) doit réaliser sa part en 5 minutes ou moins.
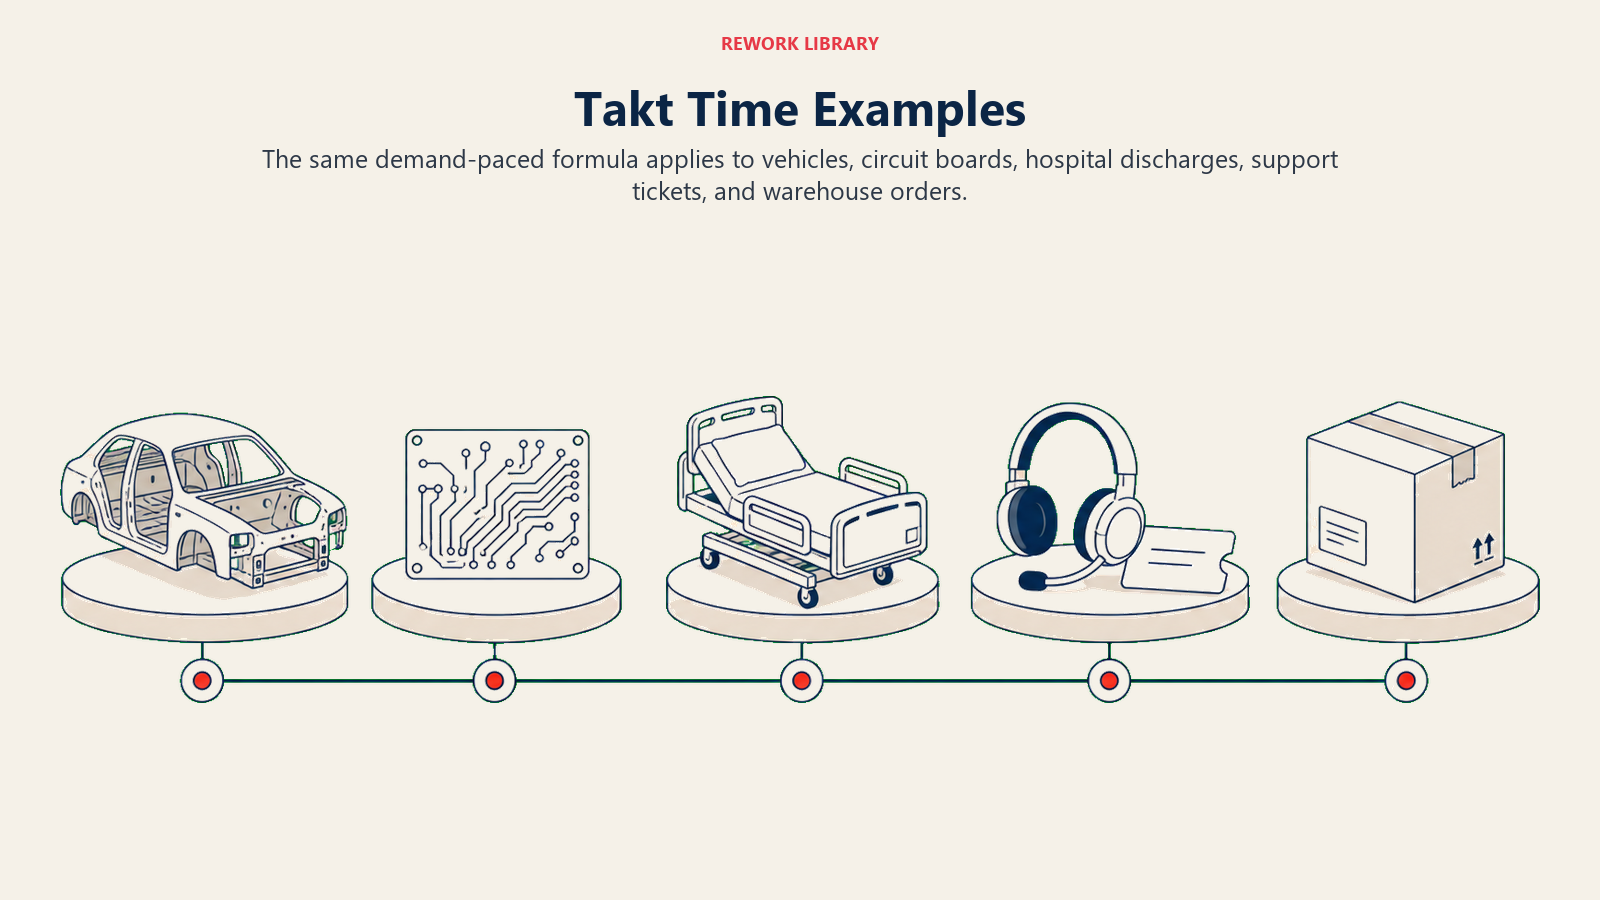
File de tickets de service : une équipe de support traite les escalades clients de 8 h à 17 h, avec 3 heures de réunions et de tâches administratives. Temps net disponible = 6 heures = 360 minutes. La demande quotidienne est de 24 tickets. Temps takt = 360 / 24 = 15 minutes par ticket. Si le temps de traitement moyen de l'équipe est de 20 minutes, il lui faut soit des workflows de résolution plus rapides, soit un agent supplémentaire, soit une baisse du volume de tickets : le calcul rend la décision d'effectifs évidente.
Logiciel / Kanban : une squad produit traite un sprint de 6 jours ouvrés avec 2 développeurs. Temps de développement net disponible = 2 x 6 x 6 heures productives = 72 heures. Si elle s'est engagée sur 18 user stories, le temps takt = 72 / 18 = 4 heures par story. Si la plupart des stories sont estimées à 8 heures, l'équipe dépasse systématiquement le takt : c'est le signe qu'il faut redimensionner les stories ou réduire le périmètre du sprint avant son démarrage. Cela rejoint les muda, mura et muri : un sprint rempli de stories surdimensionnées est un cas classique de mura (irrégularité) et de muri (surcharge).
Bonnes pratiques
Recalculez le temps takt au début de chaque période de planification. Ne laissez pas un chiffre périmé guider les décisions. Cela prend cinq minutes et oblige à se demander si votre capacité actuelle peut vraiment répondre à la demande avant le début de la période, et non après.
Affichez le temps takt de façon visible. Placez-le sur le panneau en bord de ligne, le tableau du sprint ou le dashboard de l'équipe, à côté du temps de cycle réel. Quand les deux chiffres sont dans le même champ de vision, les écarts deviennent un sujet quotidien plutôt qu'une surprise mensuelle.
Utilisez le temps takt pour piloter les effectifs, pas seulement la vitesse de la ligne. Si la demande des clients baisse, ne vous contentez pas d'accélérer et de surproduire : faites tourner moins d'équipes ou réaffectez des personnes. Si la demande augmente, calculez si le temps takt actuel peut absorber la hausse ou s'il faut ajouter de la capacité.
Associez le temps takt au travail standardisé. Une fois le temps de cycle cible connu (d'après le takt), documentez la séquence d'étapes qu'un opérateur doit suivre pour l'atteindre régulièrement. Le travail standardisé transforme le temps takt, d'un objectif, en processus reproductible.
Traitez un dépassement du takt comme un signal du système, pas comme un problème de personnes. Quand le temps de cycle dépasse systématiquement le takt, le système indique qu'il faut le repenser : meilleur outillage, moins de passages de relais, lots plus petits ou charges de postes rééquilibrées. C'est précisément l'état d'esprit d'amélioration continue qui rend le Lean durable.
Lectures complémentaires
- Production en juste-à-temps, comment le temps takt pilote une planification en flux tiré
- Muda, mura, muri, les trois formes de gaspillage que crée un déséquilibre par rapport au takt
- Cartographie de la chaîne de valeur, visualiser où les temps de cycle dépassent le takt
- Méthodologie Lean, le système plus large que soutient le temps takt
- Goulets d'étranglement de l'entreprise, diagnostiquer les contraintes quand le temps de cycle dépasse le takt
Customer Success Operations Manager
On this page
- Qu'est-ce que le temps takt ?
- La formule du temps takt
- Temps takt, temps de cycle et délai de livraison
- Pourquoi le temps takt est important
- Erreurs courantes dans l'usage du temps takt
- Comment calculer le temps takt
- Étape 1 : déterminer le temps de production net disponible
- Étape 2 : relever la demande des clients pour la même période
- Étape 3 : diviser et vérifier les unités
- Étape 4 : comparer aux temps de cycle réels et rééquilibrer
- Exemples de temps takt
- Bonnes pratiques
- Lectures complémentaires