Maintenance productive totale (TPM) : les 8 piliers expliqués
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
La maintenance productive totale (TPM) est une approche Lean qui fait de la fiabilité des équipements l'affaire de tous : opérateurs, ingénieurs et managers s'appuient sur un système commun conçu pour éliminer à la source les pannes, les défauts et les accidents. C'est l'une des méthodes les plus copiées de l'histoire de l'industrie, et sa logique dépasse aujourd'hui largement l'atelier.
Qu'est-ce que la maintenance productive totale ?
La maintenance productive totale est une philosophie de gestion des équipements, portée par toute l'entreprise, qui part d'un principe : les personnes les plus proches des machines sont aussi les mieux placées pour les maintenir en état de marche. Plutôt que d'attendre une panne pour appeler le service maintenance, la TPM forme chaque opérateur à réaliser des tâches d'entretien de base, à repérer les signes avant-coureurs et à signaler les anomalies avant qu'elles ne deviennent des défaillances.
Le mot « totale » recouvre trois idées. La participation de tous les collaborateurs (chacun est responsable de l'état des équipements, pas seulement les techniciens), l'efficacité totale des équipements (l'objectif est zéro perte, pas seulement moins de pannes) et la gestion sur l'ensemble du cycle de vie (la réflexion sur la maintenance commence dès la conception des équipements, pas à leur installation).
La TPM a été formalisée au Japon par Seiichi Nakajima au Japan Institute of Plant Maintenance (JIPM) à la fin des années 1960, en s'appuyant sur des idées de maintenance préventive importées des États-Unis puis affinées chez les fournisseurs de Toyota. La méthode s'est rapidement diffusée parce qu'elle s'attaquait à une cause profonde que la plupart des programmes de maintenance ignoraient : des opérateurs formés à conduire les machines, mais jamais à en prendre soin.
Termes clés à connaître :
- Maintenance autonome : tâches d'entretien quotidiennes menées par les opérateurs (nettoyage, inspection, lubrification)
- Maintenance planifiée : interventions programmées de techniciens, fondées sur les données, pour prévenir les défaillances avant qu'elles ne surviennent
- TRS (taux de rendement synthétique, OEE) : l'indicateur principal de la TPM, qui mesure quelle part du temps de production planifié est réellement productive
Chiffres clés :
Origine JIPM : le Japan Institute of Plant Maintenance (JIPM) a décerné le premier prix TPM en 1971 ; aujourd'hui, plus de 4 000 sites industriels dans plus de 40 pays détiennent une certification JIPM (JIPM, 2023).
Objectif de TRS de classe mondiale : les références du secteur situent le TRS d'une production de classe mondiale à 85 % ou plus. La plupart des usines qui démarrent la TPM se situent entre 40 et 60 % de TRS, ce qui signifie que plus de la moitié du temps de production disponible est perdue avant toute amélioration (JIPM ; Lean Production Institute).
L'objectif zéro perte : les objectifs affichés de la TPM sont « zéro panne, zéro défaut et zéro accident ». Ce sont des cibles ambitieuses qui donnent la direction de l'amélioration, et non l'affirmation que la perfection s'atteint du jour au lendemain.
TPM et TRS
Impossible de pratiquer la TPM sans comprendre le taux de rendement synthétique (TRS, OEE), car c'est l'indicateur qui rend visibles toutes les pertes de la TPM.
Le TRS répartit les pertes de production en trois catégories :
| Composante du TRS | Ce qu'elle mesure | Pilier TPM qui la traite |
|---|---|---|
| Disponibilité | Arrêts dus aux pannes et aux changements de série | Maintenance planifiée, maintenance autonome |
| Performance | Pertes de vitesse et micro-arrêts | Amélioration ciblée, maintenance autonome |
| Qualité | Défauts et retouches | Maintenance qualité, amélioration ciblée |
Une usine à 72 % de TRS produit à 72 % de son maximum théorique. Le rôle de la TPM est de combler ces 28 % d'écart, une catégorie de pertes après l'autre. Suivre le TRS avant et après les actions de chaque pilier permet aux équipes de prouver que le programme fonctionne.
Pour les pertes de disponibilité liées aux changements de série, SMED (changement rapide d'outil) est la technique ciblée qui se combine naturellement avec la TPM pour réduire fortement les temps de réglage.
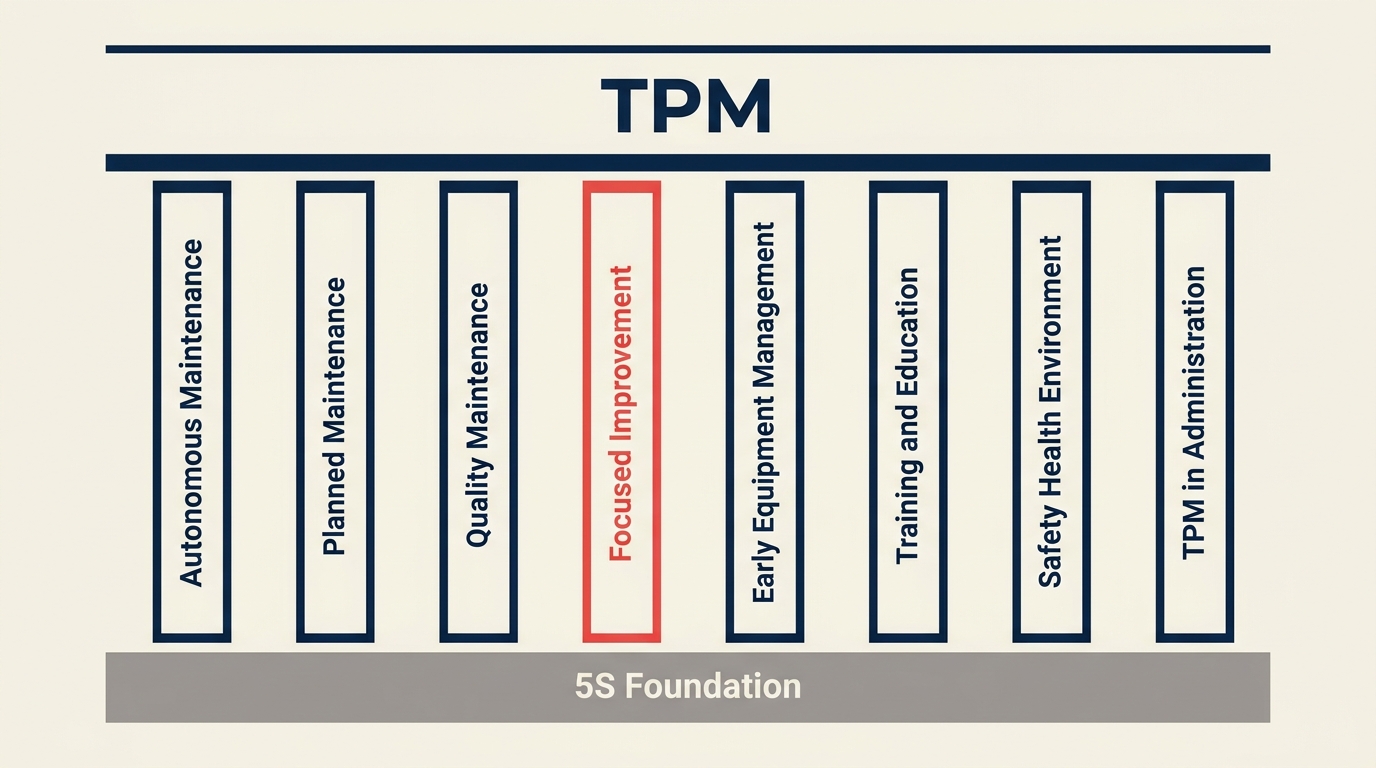
Les 8 piliers de la TPM
Le modèle d'origine de Nakajima organise la TPM en huit piliers interdépendants. Chacun vise un type précis de perte ou de risque.
| Pilier | Objectif principal |
|---|---|
| 1. Maintenance autonome | Les opérateurs assurent le nettoyage, l'inspection et la lubrification de routine pour prévenir la dégradation et détecter tôt les problèmes |
| 2. Maintenance planifiée | Les techniciens s'appuient sur l'historique des pannes et la surveillance de l'état pour programmer des réparations proactives avant les pannes |
| 3. Maintenance qualité | Les conditions de l'équipement sont définies et maintenues de façon à rendre physiquement impossible la production de défauts |
| 4. Amélioration ciblée (Kaizen) | Des équipes transverses utilisent une résolution de problèmes structurée pour éliminer les principales pertes chroniques, un projet à la fois |
| 5. Gestion anticipée des équipements | Les enseignements de la maintenance et de la conduite des machines alimentent la conception des nouveaux équipements, ce qui réduit les pertes futures avant même qu'elles n'existent |
| 6. Formation et éducation | Opérateurs et techniciens acquièrent les compétences nécessaires pour mener correctement la maintenance autonome et planifiée |
| 7. Sécurité, santé et environnement | Les conditions et comportements à l'origine des accidents et des incidents environnementaux sont éliminés de façon systématique |
| 8. TPM dans l'administration | La même logique zéro perte appliquée aux processus de bureau : saisie des commandes, achats, ordonnancement et planification |
Le huitième pilier surprend beaucoup de monde. La TPM est née dans l'atelier, mais sa logique sous-jacente (identifier les pertes, les prendre en charge en première ligne, les éliminer à l'aide de données) s'applique tout aussi bien à n'importe quel processus. Les retards administratifs et les retouches sont aussi réels que les arrêts machine.
Le socle 5S
La TPM ne fonctionne pas dans un atelier chaotique, sale ou désorganisé. Avant qu'un pilier puisse fonctionner, le poste de travail doit être trié, rangé, nettoyé, standardisé et maintenu.
C'est la méthode 5S, le socle sur lequel repose la TPM. On peut voir les 5S comme l'audit préalable : si une équipe ne parvient pas à maintenir l'organisation de base de son poste de travail, elle ne maintiendra pas des systèmes d'entretien d'équipements complexes. La plupart des déploiements TPM consacrent 3 à 6 mois à consolider les 5S avant de lancer réellement le pilier de la maintenance autonome.
Comment mettre en œuvre la TPM
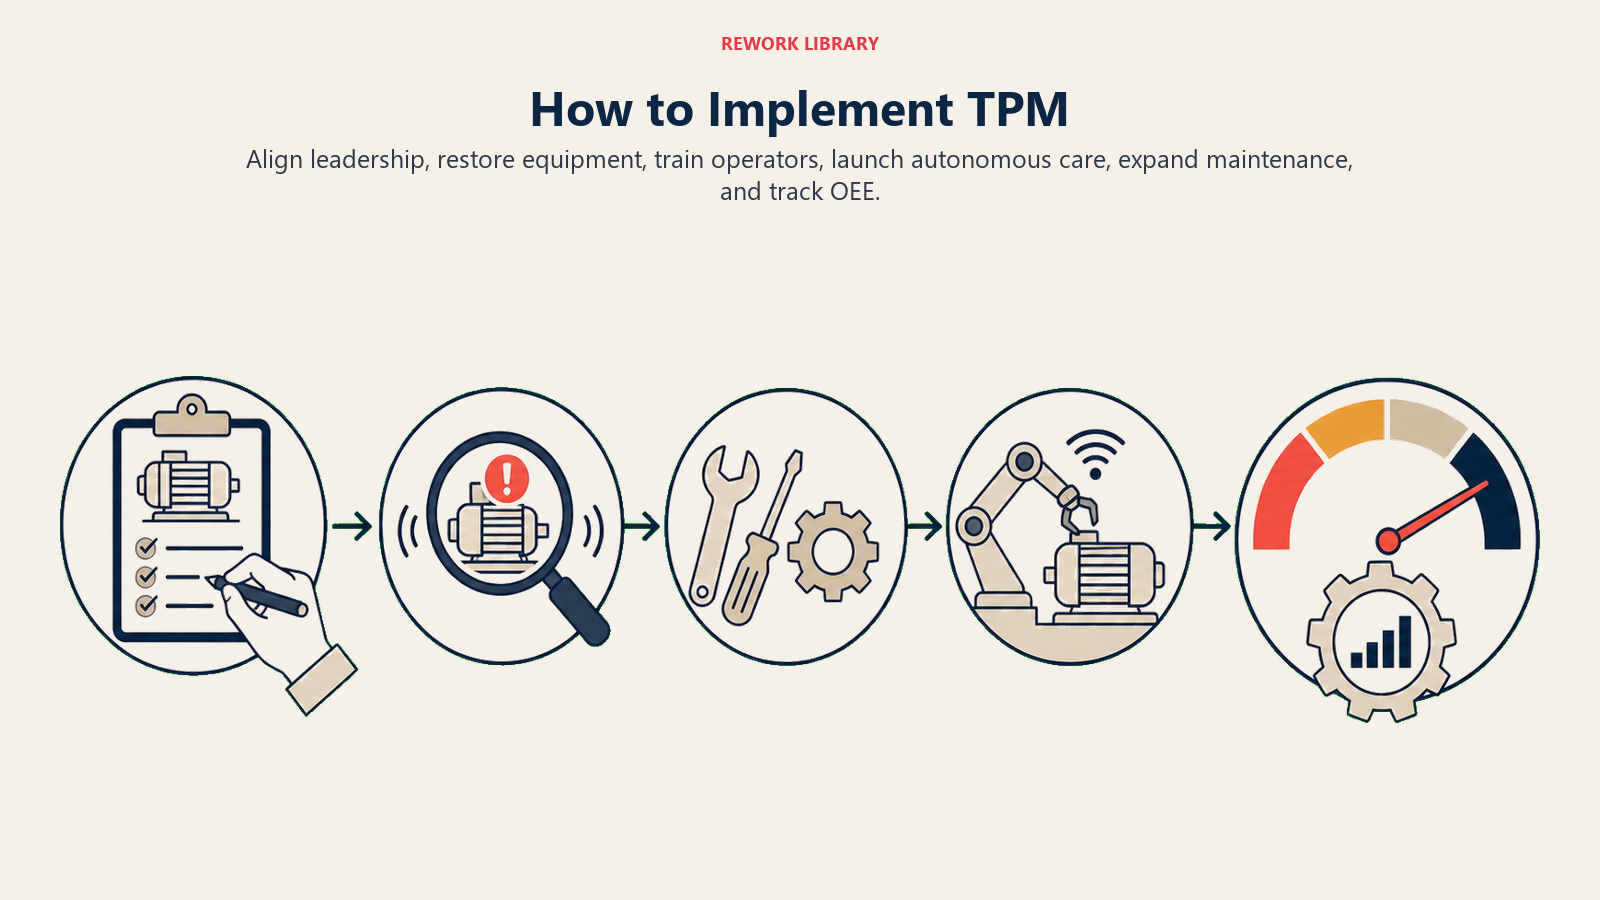
La mise en œuvre de la TPM est un engagement qui s'étale sur plusieurs années. Les étapes ci-dessous suivent la séquence recommandée par le JIPM, que la plupart des usines performantes appliquent avec de légères adaptations.
Étape 1 : annoncer le programme et rallier la direction
Le programme démarre par une déclaration formelle de la direction générale affirmant que la TPM est une priorité de l'entreprise, et non une initiative départementale. Sans engagement visible de la direction, les managers intermédiaires ne protégeront pas le temps dont les opérateurs ont besoin pour la maintenance quotidienne. Cette étape comprend aussi la nomination d'un coordinateur TPM et la définition de la zone pilote.
Étape 2 : lancer les 5S et mesurer le TRS de référence
Avant tout travail sur les piliers, nettoyez et organisez la zone pilote, puis mesurez le TRS actuel pendant au moins quatre semaines. Le TRS de référence devient le point de départ du programme et son principal outil de responsabilisation. Les équipes qui sautent cette étape perdent souvent en crédibilité lorsqu'elles revendiquent des améliorations par la suite.
Étape 3 : mettre en place la maintenance autonome (pilier 1)
Formez les opérateurs aux sept étapes de la maintenance autonome : nettoyage initial, élimination des sources de contamination, création de standards de nettoyage et d'inspection, inspections générales, inspections propres au processus, standardisation du poste de travail et gestion autonome complète. Ce pilier à lui seul demande généralement 12 à 18 mois pour être bien déployé. Ne le précipitez pas.
Étape 4 : lancer la maintenance planifiée en parallèle (pilier 2)
Pendant que les opérateurs développent leurs routines d'entretien autonome, l'équipe de maintenance passe du réactif au proactif. Elle constitue un historique des pannes pour chaque machine, met en place des plannings de maintenance systématique et conditionnelle, et commence à éliminer les modes de défaillance chroniques qui génèrent le plus d'arrêts. Relier cette étape à SMED aide à raccourcir les fenêtres de maintenance planifiée en réduisant les temps de réglage et de changement de série sur les équipements partagés.
Étape 5 : activer les équipes d'amélioration ciblée (pilier 4)
Une fois les données de TRS disponibles et le pilier 1 en cours, des équipes Kaizen transverses s'attaquent aux principales catégories de pertes. Ce sont des projets d'amélioration structurés, généralement de 3 à 12 semaines chacun, avec des objectifs de TRS clairs avant et après. Un bon projet d'amélioration ciblée sur une défaillance chronique peut rentabiliser à lui seul tout le coût de la formation TPM sur cette machine.
Étape 6 : étendre et pérenniser
Une fois le pilote réussi, déployez le programme sur d'autres équipements et d'autres services. Mettez en place les piliers restants (maintenance qualité, gestion anticipée des équipements, formation, sécurité et administration) selon un calendrier défini. Pour pérenniser les résultats, il faut intégrer les activités TPM aux routines quotidiennes des équipes, aux revues de direction mensuelles et aux cycles de planification annuels. PDCA (Plan-Do-Check-Act) fournit la structure de revue qui maintient l'élan d'amélioration.
Exemple : la TPM en pratique
Une usine de conditionnement alimentaire de taille moyenne exploite trois lignes de remplissage à 61 % de TRS. Les pannes expliquent l'essentiel des pertes : la soudeuse principale tombe en panne 4 à 6 fois par poste à cause de l'accumulation de résidus de produit dans la tête de soudure.
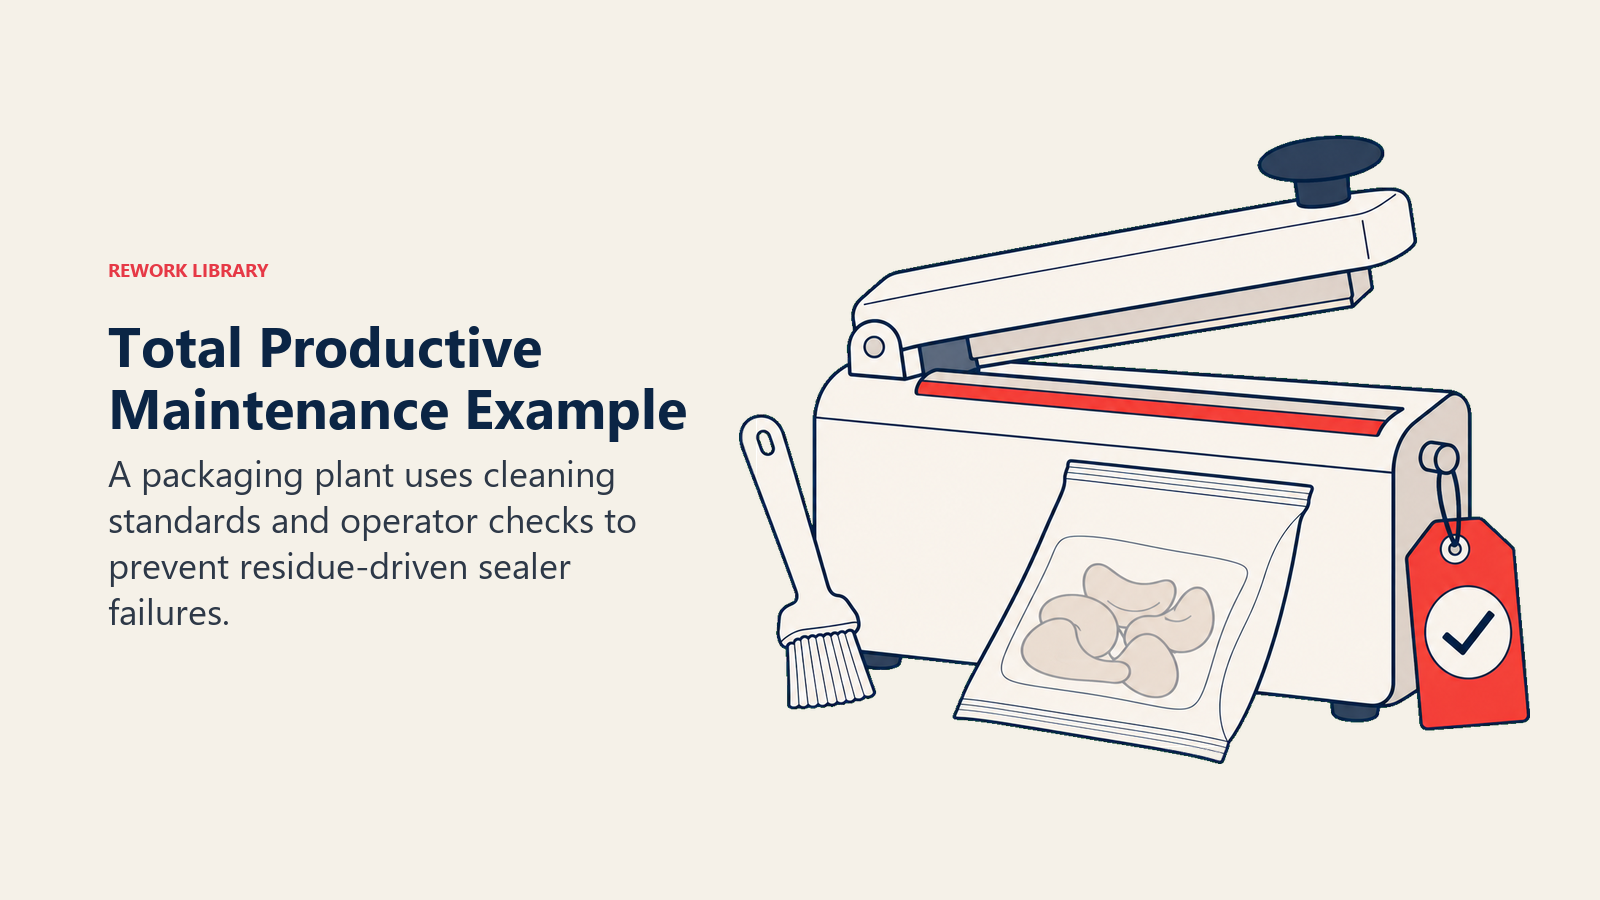
Avant la TPM : les opérateurs font tourner la machine, appellent la maintenance quand elle s'arrête et attendent 20 à 40 minutes à chaque incident. L'équipe de maintenance est en mode réactif et éteint les incendies sur les trois lignes.
Après 12 mois de TPM (piliers 1 et 2 plus amélioration ciblée) : les opérateurs nettoient la tête de soudure à chaque pause et à chaque changement d'équipe selon une routine documentée de 7 minutes. La maintenance remplace les éléments de soudure usés selon un calendrier de 14 jours fondé sur l'historique des pannes, et non plus à la suite d'une panne. L'équipe d'amélioration ciblée a redessiné le bac de récupération des résidus pour réduire la contamination de 80 %.
Résultat : les pannes de la soudeuse passent de 4 à 6 par poste à moins de 1 par semaine. Le TRS de cette ligne grimpe de 61 % à 79 %. Avec une cadence prudente de 200 unités par heure, cela représente environ 7 200 unités bonnes supplémentaires par poste, disponibles à la vente ou permettant de réduire les heures supplémentaires.
Ce schéma se retrouve dans tous les secteurs. Le mécanisme est le même, que l'actif soit une machine CNC, un scanner d'imagerie hospitalier ou un convoyeur d'entrepôt.
Avantages et limites
Avantages :
- Meilleure disponibilité des équipements. Un entretien proactif détecte la dégradation avant qu'elle ne provoque des arrêts non planifiés. Les usines dotées de programmes TPM matures annoncent couramment des réductions de 25 à 50 % des arrêts non planifiés en deux ans.
- Coût de maintenance plus faible. Prévenir une défaillance coûte systématiquement moins cher que la réparer. Et lorsque les opérateurs prennent en charge les tâches de base, les techniciens qualifiés consacrent leur temps aux travaux qui exigent vraiment leur expertise.
- Meilleure qualité. Un équipement qui fonctionne dans son état de conception produit des pièces plus proches des spécifications. Le pilier 3 (maintenance qualité) rend structurellement difficile la production d'un défaut.
- Lieux de travail plus sûrs. Des équipements propres et bien entretenus, avec des standards clairs, réduisent le risque d'accident. Les usines TPM constatent généralement une amélioration mesurable de leurs taux d'incidents de sécurité en plus des gains de TRS.
- Appropriation par les opérateurs. Quand les gens prennent soin des équipements qu'ils utilisent, ils nouent un autre rapport avec eux. Les problèmes machine sont signalés plus tôt, les améliorations de processus viennent du terrain, et les indicateurs d'engagement tendent à progresser.
Limites :
- Longue durée. Un déploiement complet des huit piliers sur un site entier prend 3 à 5 ans. Les organisations qui attendent des résultats en 90 jours sont déçues et abandonnent souvent le programme avant que les bénéfices cumulés n'arrivent.
- Investissement en formation. La maintenance autonome ne fonctionne que si les opérateurs savent réellement la réaliser correctement. Sous-financer le pilier formation et éducation est la cause la plus fréquente d'échec de la TPM.
- Le changement de culture est difficile. Passer de « les opérateurs conduisent, la maintenance répare » à une responsabilité partagée exige un vrai changement de comportement à tous les niveaux. Les superviseurs qui rognent le temps de maintenance des opérateurs tuent le programme à petit feu.
- Pas une solution autonome. La TPM se concentre sur les équipements. Elle ne traite pas directement la conception des produits, la qualité des fournisseurs ou la variabilité de la demande. La combiner avec la méthodologie Lean et Six Sigma donne un système d'amélioration opérationnelle plus complet.
Questions fréquentes sur la maintenance productive totale
Qu'est-ce que la maintenance productive totale, en termes simples ?
La maintenance productive totale est un système dans lequel chacun dans l'usine, opérateurs, techniciens, ingénieurs et managers, partage la responsabilité de maintenir les équipements en parfait état. L'objectif est d'éliminer les pannes imprévues, les défauts de qualité et les accidents en intégrant les activités de maintenance à la routine quotidienne, plutôt que de les traiter comme des urgences.
Quelle est la différence entre la TPM et le TRS ?
La TPM est le programme de management. Le TRS est l'outil de mesure. Le TRS (taux de rendement synthétique, OEE) indique quel pourcentage du temps de production planifié produit effectivement des pièces bonnes à pleine vitesse. La TPM s'en sert comme tableau de bord principal : chaque pilier cible des pertes précises du TRS, et le progrès se prouve quand le TRS augmente. On peut mesurer le TRS sans pratiquer la TPM, mais on ne peut pas pratiquer efficacement la TPM sans mesurer le TRS.
Qu'est-ce que la maintenance autonome ?
La maintenance autonome est le premier pilier de la TPM, et le plus fondamental. Elle transfère les tâches d'entretien de base, à savoir le nettoyage, l'inspection et la lubrification, du service maintenance vers les opérateurs de machines. Les opérateurs sont formés à détecter les anomalies, à remettre l'équipement dans son état de référence et à suivre une routine d'entretien quotidienne. Les problèmes sont ainsi détectés plus tôt, la charge de travail des techniciens diminue et les opérateurs comprennent vraiment les équipements qu'ils utilisent.
Combien de temps faut-il pour mettre en œuvre la TPM ?
Comptez 3 à 5 ans pour un déploiement complet sur un site. Un pilote ciblé sur une ligne de production ou un groupe d'équipements peut produire des gains de TRS mesurables en 6 à 12 mois. La vitesse dépend fortement de l'engagement de la direction, du budget de formation et de l'existence préalable d'une discipline 5S comme socle.
La TPM est-elle réservée à l'industrie ?
Non. La TPM est née dans l'industrie automobile, mais sa logique s'applique partout où la fiabilité des équipements ou des processus crée de la valeur. Les hôpitaux l'appliquent aux dispositifs médicaux et aux équipements de laboratoire. Les entreprises de logistique l'utilisent pour leurs flottes et leurs convoyeurs. Le pilier administratif étend l'approche aux processus de bureau. Tout contexte où les défaillances imprévues génèrent du gaspillage est un candidat à la TPM. La maintenance productive totale ne promet pas de solution rapide. Elle promet une capacité durable : une organisation qui garde ses propres équipements fiables, s'améliore de façon systématique et repère les problèmes avant ses clients. Pour toute activité dont les équipements sont une contrainte, cette capacité vaut la peine d'être construite.
Customer Success Operations Manager
On this page
- Qu'est-ce que la maintenance productive totale ?
- Chiffres clés :
- TPM et TRS
- Les 8 piliers de la TPM
- Le socle 5S
- Comment mettre en œuvre la TPM
- Étape 1 : annoncer le programme et rallier la direction
- Étape 2 : lancer les 5S et mesurer le TRS de référence
- Étape 3 : mettre en place la maintenance autonome (pilier 1)
- Étape 4 : lancer la maintenance planifiée en parallèle (pilier 2)
- Étape 5 : activer les équipes d'amélioration ciblée (pilier 4)
- Étape 6 : étendre et pérenniser
- Exemple : la TPM en pratique
- Avantages et limites