Résolution de problèmes 8D : les 8 disciplines expliquées
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
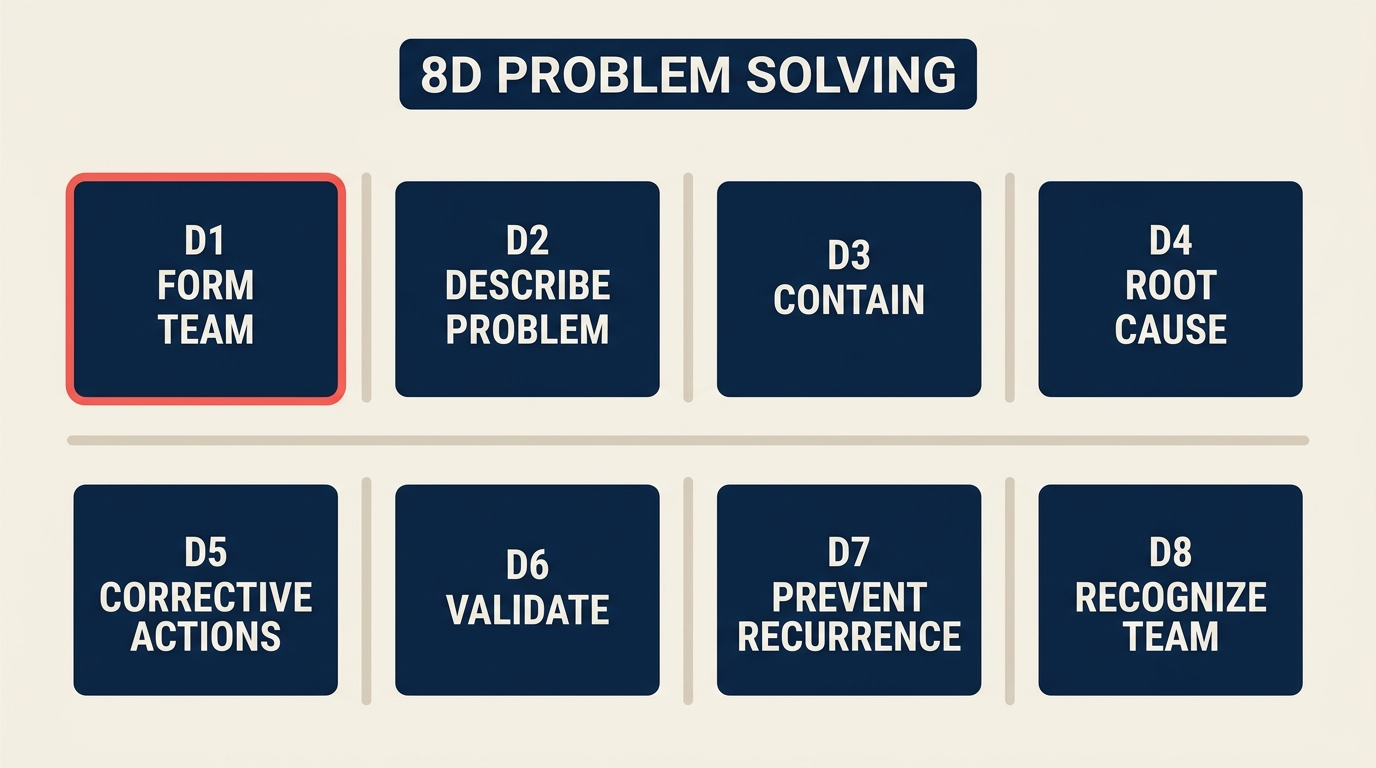
La résolution de problèmes 8D est la méthode à laquelle les équipes qualité recourent lorsqu'un défaut revient sans cesse et qu'un correctif rapide ne suffit pas. Elle offre à une équipe transverse un parcours structuré en huit disciplines, de l'endiguement initial jusqu'à l'action corrective définitive et à la reconnaissance de l'équipe.
Qu'est-ce que la résolution de problèmes 8D ?
La résolution de problèmes 8D (Eight Disciplines Problem Solving) est une méthode structurée, menée en équipe, pour identifier, corriger et prévenir les problèmes de qualité récurrents. Ford Motor Company l'a formalisée et publiée en 1987 sous le nom « Team Oriented Problem Solving » (TOPS), même si ses racines remontent à la norme militaire américaine MIL-STD-1520, qui décrivait une logique d'actions correctives comparable pendant la Seconde Guerre mondiale.
Les huit disciplines conduisent une équipe de la description du problème à l'action corrective définitive, en passant par l'analyse des causes racines, puis à la reconnaissance des personnes qui l'ont résolu. Contrairement à une simple séance des 5 Pourquoi, la méthode 8D produit un rapport 8D documenté que les ingénieurs qualité, les fournisseurs et les clients peuvent auditer. C'est le format de réponse standard exigé par les constructeurs automobiles (OEM, Original Equipment Manufacturers), et il sous-tend les exigences de qualité fournisseur du référentiel de l'AIAG (Automotive Industry Action Group).
Termes clés :
- Discipline (D) : chacune des huit étapes structurées de la méthode.
- Rapport 8D : le document formel qui réunit les résultats de toutes les disciplines.
- Action de confinement provisoire (ICA, Interim Containment Action) : le correctif à court terme appliqué avant la confirmation de la cause racine.
- Action corrective permanente (PCA, Permanent Corrective Action) : le correctif systémique qui empêche le retour du problème.
Chiffres clés :
Ford Motor Company a formalisé la méthode 8D en 1987 dans son manuel « Team Oriented Problem Solving (TOPS) », en faisant un standard de l'industrie automobile utilisé par les fournisseurs du monde entier.
Les origines de la méthode remontent à la Seconde Guerre mondiale. La norme militaire américaine MIL-STD-1520 (1974) a codifié une logique d'actions correctives qui a directement influencé ce qui est devenu la méthode 8D.
La méthode 8D est exigée par la plupart des fournisseurs automobiles de rang 1. L'AIAG (Automotive Industry Action Group) cite explicitement le reporting d'actions correctives de type 8D dans ses exigences de management de la qualité pour la chaîne d'approvisionnement automobile.
Les 8 disciplines (D1 à D8)
Il existe en fait une discipline facultative avant les huit disciplines numérotées : D0 (Planification). Elle couvre la préparation initiale, la décision de recourir ou non à la méthode 8D et la mise en place des actions d'urgence avant le début du processus structuré. Les huit disciplines formelles sont les suivantes :
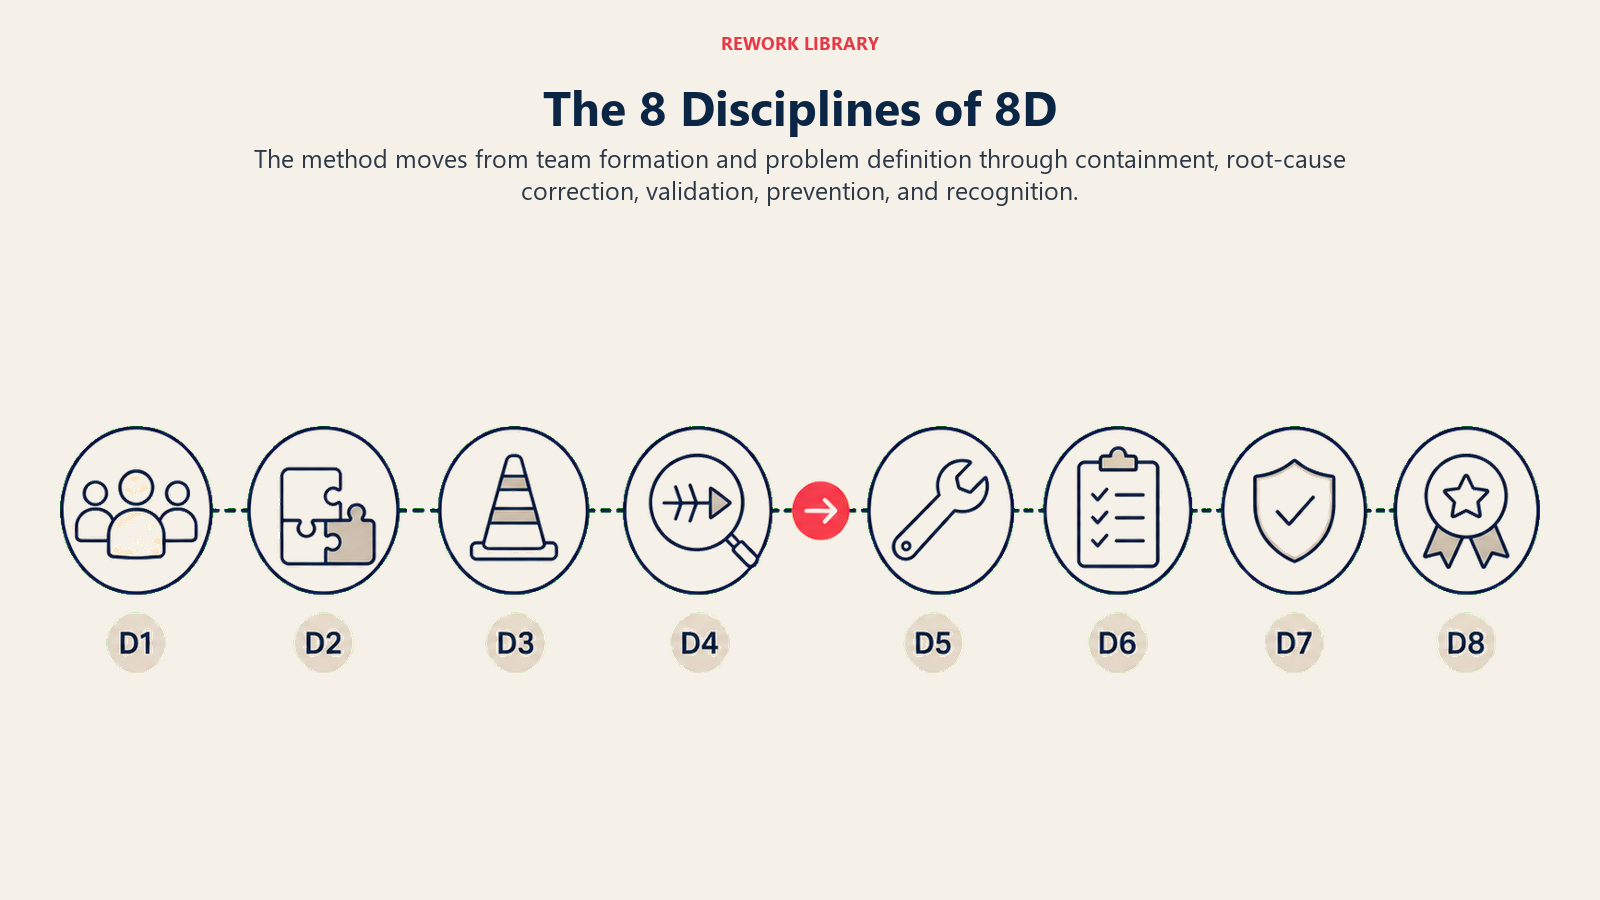
| Discipline | Nom | Activité principale |
|---|---|---|
| D1 | Constituer l'équipe | Réunir une équipe transverse qui possède les connaissances et l'autorité pour résoudre le problème |
| D2 | Décrire le problème | Définir le problème en termes précis et mesurables (quoi, quand, où, combien) |
| D3 | Action de confinement provisoire | Protéger les clients contre de nouveaux impacts pendant l'enquête sur la cause racine |
| D4 | Analyse des causes racines | Identifier et vérifier la véritable cause racine (et le point d'échappement) à partir de données |
| D5 | Actions correctives permanentes | Choisir et vérifier les actions correctives qui élimineront la cause racine |
| D6 | Mettre en œuvre et valider | Exécuter la PCA et confirmer qu'elle résout le problème sans en créer de nouveaux |
| D7 | Prévenir la récurrence | Mettre à jour les systèmes, les processus et les standards pour que le problème ne puisse pas réapparaître ailleurs |
| D8 | Reconnaître l'équipe | Saluer l'effort de l'équipe et documenter les enseignements tirés |
D1 : constituer l'équipe
La première discipline consiste à réunir des personnes qui connaissent réellement le processus, et pas seulement les responsables en titre. Une bonne équipe 8D est transverse : production, qualité, ingénierie et, parfois, supply chain ou client. Elle a besoin d'un sponsor habilité à approuver les ressources, d'un chef d'équipe qui pilote la démarche et de membres dotés de la profondeur technique nécessaire à l'analyse. Quatre à six personnes suffisent généralement. Au-delà, la prise de décision ralentit.
D2 : décrire le problème
La D2 produit un énoncé de problème précis grâce à une approche structurée « est / n'est pas ». Vous définissez où le défaut apparaît, quand il a commencé, qui est touché et à quelle fréquence. Cela semble évident, mais la plupart des équipes sautent cette discipline et se mettent à résoudre le mauvais problème. Un énoncé net en D2 épargne des semaines d'analyse inutile en D4. Utilisez le format 5W2H (Qui, Quoi, Où, Quand, Pourquoi, Comment, Combien) pour rendre le périmètre concret.
D3 : action de confinement provisoire
Tant que la cause racine reste inconnue, les clients sont encore exposés. La D3 pose un pansement temporaire : inspection à 100 %, mise en quarantaine du stock suspect, opération de tri sur le quai du client. L'ICA est explicitement provisoire. Les équipes lui associent un déclencheur d'expiration : « L'ICA reste en place jusqu'à la validation de la PCA en D6. » Laisser une ICA en place indéfiniment est l'un des échecs les plus fréquents de la méthode 8D.
D4 : analyse des causes racines
C'est là que se concentre l'essentiel du travail technique. L'équipe emploie des outils structurés pour passer du symptôme à la cause vérifiée. Un diagramme d'Ishikawa (diagramme en arête de poisson) cartographie les causes potentielles par catégories : personnes, processus, équipements, matières et environnement. La méthode des 5 Pourquoi permet d'aller sous les symptômes de surface. Les tests d'hypothèses (ou, au minimum, la comparaison structurée des données « est / n'est pas ») confirment laquelle des causes candidates est la bonne.
La méthode 8D impose d'identifier deux causes racines : la cause racine d'occurrence (pourquoi le défaut s'est-il produit ?) et la cause racine d'échappement (pourquoi le système de détection ne l'a-t-il pas repéré ?). Traiter l'occurrence sans traiter l'échappement, c'est accepter que le prochain défaut atteigne lui aussi le client sans être détecté.
D5 : actions correctives permanentes
Une fois la cause racine vérifiée, la D5 retient les actions qui l'élimineront. Il doit s'agir de changements systémiques : modification d'un paramètre de processus, modification de conception, nouveau dispositif anti-erreur (poka-yoke) ou amélioration du système de détection. L'équipe évalue les options selon leur efficacité, leur faisabilité et le risque d'effets secondaires. L'AMDEC (FMEA, Failure Mode and Effects Analysis) sert souvent ici à éprouver les solutions envisagées avant leur déploiement.
D6 : mettre en œuvre et valider
La D6 exécute la PCA retenue, retire l'action de confinement provisoire et confirme par la mesure que le problème est résolu. Valider, c'est s'appuyer sur des données et non sur des opinions : taux de défauts avant et après, études de capabilité ou confirmation du client. Si la validation montre que la PCA ne fonctionne pas, l'équipe retourne en D4 ou en D5 au lieu de proclamer le succès en espérant que tout ira bien.
D7 : prévenir la récurrence
La D7 est la discipline qui distingue la méthode 8D de la gestion de crise. La question posée est la suivante : où, ailleurs dans l'organisation, cette même cause racine pourrait-elle exister ? Plans de contrôle, AMDEC, standards de conception, supports de formation et listes de contrôle d'audit sont tous mis à jour. Les produits ou processus similaires sont passés en revue. L'objectif est une prévention systémique, et pas seulement la correction de cette occurrence.
D8 : reconnaître l'équipe
La reconnaissance de l'équipe fait partie de la méthode, car Ford avait compris que la culture de résolution de problèmes repose sur le sentiment que l'effort fourni est valorisé. La D8 comprend un moment formel de reconnaissance de l'équipe et la validation finale du rapport 8D. C'est une discipline brève, mais l'ignorer revient à signaler que la direction voit dans la méthode 8D un exercice administratif plutôt qu'une véritable démarche d'amélioration.
La méthode 8D face aux autres méthodes de résolution de problèmes
Le choix de la méthode dépend de la gravité du problème, de sa récurrence, du niveau de preuve requis et de la coordination transverse nécessaire.
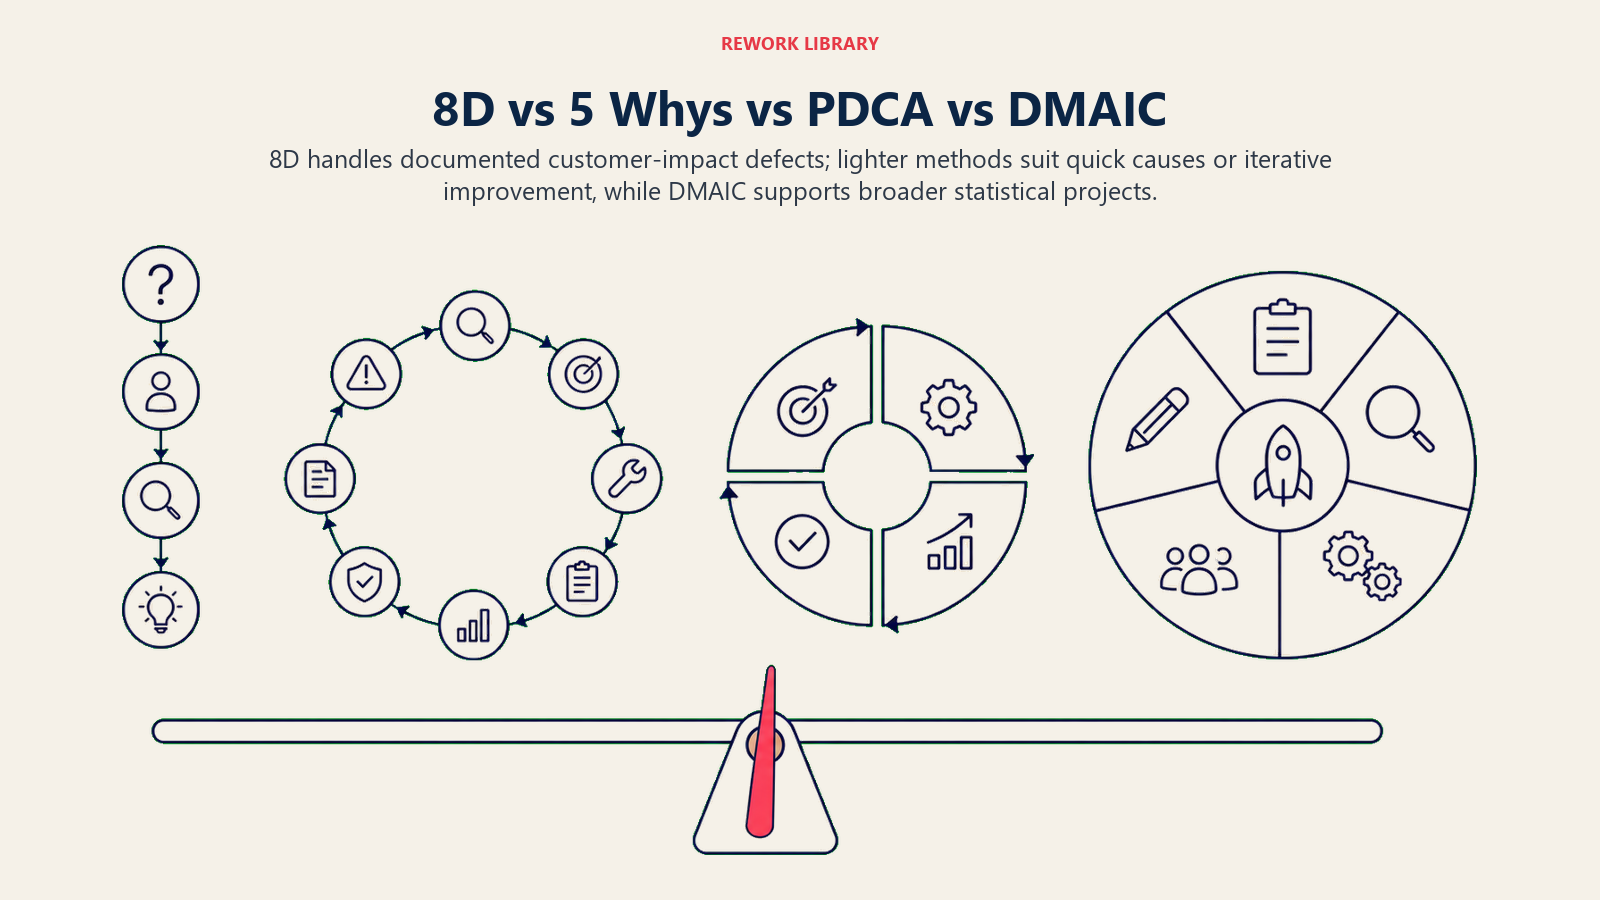
| Méthode | Idéale pour | Profondeur | Taille de l'équipe | Livrable |
|---|---|---|---|---|
| 8D | Défauts qualité récurrents avec impact client | Profonde, systématique | 4 à 6 personnes, transverses | Rapport 8D formel |
| 5 Pourquoi | Séances rapides de recherche de cause racine sur des problèmes simples | Moyenne | 1 à 3 personnes | Chaîne causale |
| Diagramme d'Ishikawa | Brainstorming des catégories de causes | Moyenne | 3 à 8 personnes | Carte visuelle des causes (utilisée dans la D4) |
| PDCA | Cycles d'amélioration continue | Itérative | Variable | Documentation du cycle |
| A3 | Résolution de problèmes structurée sur une seule page (format Toyota) | Moyenne | 2 à 4 personnes | Rapport A3 (une page) |
| DMAIC | Amélioration de processus à grande échelle avec rigueur statistique | Très profonde | Équipe projet et sponsor | Charte de projet complète, livrables statistiques |
Les méthodes 8D et DMAIC se recoupent par leur finalité, mais diffèrent par leur échelle. Un projet DMAIC peut durer de quatre à six mois, avec une analyse statistique à chaque phase. La méthode 8D est plus rapide et plus ciblée : elle répond à une réclamation client précise ou à un défaut récurrent, et non à une optimisation de processus de grande ampleur. Toutes deux recourent au diagramme d'Ishikawa et à l'AMDEC comme outils dans la phase d'analyse.
Comment mener une démarche 8D
Pour bien mener une démarche 8D, il faut traiter chaque discipline comme un point de contrôle fondé sur des preuves avant que l'équipe passe à la décision suivante.
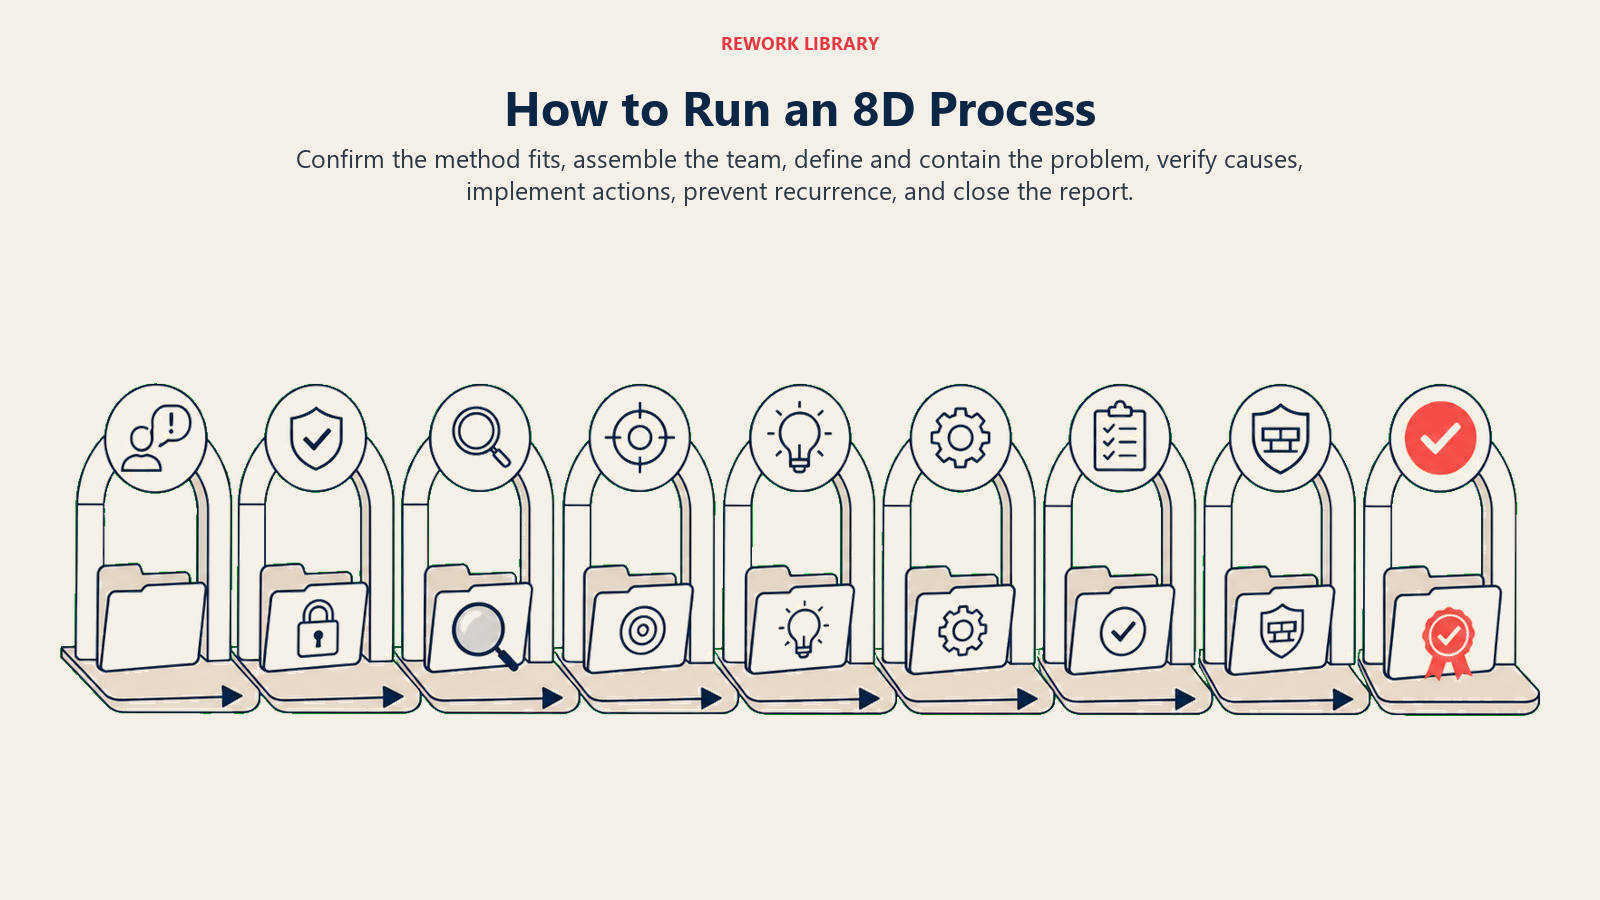
Étape 1 : vérifier que la méthode 8D est le bon outil
Tous les problèmes ne justifient pas une démarche 8D. Utilisez-la lorsqu'un client s'est plaint, que le défaut est récurrent, que la cause racine est inconnue ou que votre système qualité exige une réponse corrective formelle. Écartez-la pour les erreurs ponctuelles déjà comprises et corrigées.
Étape 2 : constituer votre équipe (D1)
Choisissez des personnes qui connaissent le processus, pas seulement celles que l'organigramme désigne. Confirmez un chef d'équipe, nommez un sponsor et planifiez la première réunion dans les 24 heures suivant l'identification du problème si l'impact sur le client se poursuit.
Étape 3 : rédiger l'énoncé du problème (D2)
Utilisez la 5W2H. Rédigez le problème en une ou deux phrases qui précisent la nature du défaut, l'endroit où il est apparu, le moment où il a commencé, le nombre d'unités concernées et l'impact connu sur le client. Obtenez la validation de l'équipe avant de poursuivre.
Étape 4 : mettre en place le confinement provisoire (D3)
Définissez l'ICA, son responsable et le déclencheur de son retrait. Documentez la date de début de l'ICA et sa date de fin estimée. Informez le client que le confinement est en place.
Étape 5 : trouver la cause racine (D4)
Animez une séance d'Ishikawa pour recenser les causes candidates. Utilisez l'analyse « est / n'est pas » pour réduire la liste. Appliquez les 5 Pourquoi aux candidates prioritaires. Testez les hypothèses avec des données. Identifiez les causes racines d'occurrence et d'échappement.
Étape 6 : choisir et vérifier les actions correctives (D5)
Pour chaque cause racine confirmée, formulez des options d'action corrective. Évaluez-les sur l'impact, la faisabilité et le risque à l'aide d'une grille de notation simple ou d'une AMDEC. Retenez les actions au meilleur profil et obtenez l'accord de l'équipe.
Étape 7 : mettre en œuvre, valider, retirer l'ICA (D6)
Exécutez la PCA. Mesurez son efficacité avec le même indicateur que celui utilisé en D2. Lorsque les données de validation confirment que le problème est résolu, retirez formellement l'action de confinement provisoire. Documentez les résultats avant et après.
Étape 8 : prévenir la récurrence (D7)
Mettez à jour tous les documents de maîtrise concernés : plans de contrôle, AMDEC, instructions de processus, dossiers de formation. Passez en revue les pièces ou processus similaires pour détecter la même vulnérabilité. Clôturez les constats d'audit.
Étape 9 : clôturer et reconnaître l'équipe (D8)
Compilez le rapport 8D final. Obtenez la validation du sponsor et, si nécessaire, celle du client. Organisez un bref moment de reconnaissance de l'équipe. Archivez le rapport dans votre système de management de la qualité pour de futures références.
Exemple de rapport 8D
Le scénario ci-dessous suit un défaut de fabrication à travers les huit disciplines pour montrer à quoi ressemble concrètement un rapport 8D abouti.
Scénario : un fournisseur automobile de rang 1 livre des ensembles de supports de frein à un constructeur. Le contrôle à réception du constructeur signale une non-conformité dimensionnelle : 37 supports sur 500 présentent un écart de 0,8 mm sur la position d'un trou critique.
| Discipline | Contenu |
|---|---|
| D0 Planification | Réponse d'urgence : le constructeur met le lot en quarantaine. Le fournisseur désigne un ingénieur qualité comme chef d'équipe dans les 4 heures suivant la réclamation. |
| D1 Équipe | Ingénieur qualité (chef d'équipe), ingénieur process, opérateur machine, technicien MMT, interlocuteur supply chain. Sponsor : responsable qualité du site. |
| D2 Description du problème | La position du trou sur le support, référence BK-4412, est à 0,8 mm hors tolérance sur l'axe X. 37 unités sur 500 touchées dans le lot 2026-04-18. Premier signalement du client : 20 avril 2026. Aucune réclamation antérieure sur cette pièce. |
| D3 Confinement | Contrôle MMT à 100 % de toutes les BK-4412 en stock chez le fournisseur (286 unités) et en transit (214 unités). Quarantaine du lot reçu par le constructeur. L'ICA expire à la fin de la validation en D6. |
| D4 Cause racine | Le diagramme d'Ishikawa désigne l'usure du gabarit comme première piste. Les données MMT confirment que la goupille de référence A du gabarit s'est usée de 0,9 mm au-delà de la spécification lors d'un dépassement de l'intervalle de maintenance (120 heures de fonctionnement contre un programme de maintenance préventive de 80 heures). Cause racine d'échappement : la liste de contrôle d'inspection du gabarit ne comprenait pas la mesure de la goupille de référence. |
| D5 Actions correctives | PCA d'occurrence : remplacer la goupille de référence, ramener la maintenance préventive à des intervalles de 70 heures, ajouter la mesure de la goupille à la liste de contrôle de début de poste. PCA d'échappement : ajouter un contrôle dimensionnel de la goupille de référence à la procédure d'inspection des gabarits. |
| D6 Validation | PCA mise en œuvre le 2 mai 2026. Le premier lot post-PCA (500 unités) n'a présenté aucune non-conformité sur la position du trou. Les rapports MMT confirment que toutes les unités respectent ±0,2 mm. ICA retirée le 5 mai 2026. Client informé. |
| D7 Prévention de la récurrence | Plan de contrôle mis à jour avec un déclencheur de maintenance préventive des gabarits à 70 heures. AMDEC mise à jour pour intégrer l'usure de la goupille de référence comme risque de forte gravité. Tous les types de gabarits similaires du site ont été passés en revue ; deux remplacements de goupille supplémentaires ont été effectués. Le respect de la maintenance préventive a été ajouté à la liste de contrôle de l'audit qualité mensuel. |
| D8 Reconnaissance | Équipe saluée lors de la réunion qualité du site du 8 mai 2026. Rapport 8D validé par le responsable qualité du site et déposé sur le portail du constructeur. Rapport archivé dans le système de management de la qualité, parmi les dossiers d'actions correctives. |
Erreurs courantes et bonnes pratiques
Erreurs fréquentes des équipes :
- Sauter à la D4 sans passer par la D2. Un énoncé de problème flou conduit à une analyse de cause racine qui vise la mauvaise cible. Rédigez la D2 avant de toucher à la D4.
- Prendre la D3 pour la solution. Le confinement provisoire est un correctif temporaire, pas une action corrective. Les équipes qui clôturent la démarche 8D après la D3 verront le problème revenir.
- Ne trouver que la cause racine d'occurrence. Si votre système de détection a laissé le défaut atteindre le client, ce point d'échappement est une seconde cause racine qui appelle sa propre action corrective.
- Négliger la D7. Mettre en œuvre un correctif n'est pas prévenir la récurrence. Les documents de maîtrise, les AMDEC et les standards de processus doivent tous être mis à jour.
- Confier la D8 aux RH. La reconnaissance de l'équipe relève de la responsabilité de la direction, pas d'une tâche administrative. Le sponsor doit s'en charger personnellement.
Bonnes pratiques :
- Lancez la démarche 8D dans les 24 heures suivant une réclamation client lorsque l'impact en cours est confirmé.
- Constituez une équipe transverse, mais gardez-la petite. Quatre à six personnes font mieux que huit à douze en 8D.
- Validez avec des données, pas par l'accord de l'équipe. La mesure avant et après est le seul standard de validation acceptable.
- Archivez tous les rapports 8D dans un système où l'on peut faire des recherches. Ils constituent la mémoire de l'organisation : ce qui s'est mal passé et la façon dont vous l'avez corrigé.
- Associez la méthode 8D à l'AMDEC en D5 et en D7 pour évaluer et mettre à jour systématiquement les maîtrises de risque.
Questions fréquentes sur la résolution de problèmes 8D
Que signifie 8D ?
8D signifie « Eight Disciplines » (huit disciplines). Chaque discipline est une étape structurée du processus de résolution de problèmes, de la constitution de l'équipe (D1) à sa reconnaissance (D8). Le chiffre huit renvoie aux huit disciplines obligatoires ; il existe aussi une D0 facultative, consacrée à la planification et à la réponse d'urgence avant le début du processus formel.
Qui a créé la méthode 8D ?
Ford Motor Company a formalisé la méthode 8D en 1987 dans son programme de formation « Team Oriented Problem Solving (TOPS) ». La logique sous-jacente est antérieure à Ford : la norme d'actions correctives militaire américaine MIL-STD-1520, datant de 1974, en a posé une grande partie des bases conceptuelles. Ford l'a adaptée et systématisée pour la qualité de fabrication automobile et la gestion des fournisseurs.
Quelle est la différence entre la D0 et la D1 ?
La D0 est une étape préalable facultative, qui couvre la réponse d'urgence et confirme si la méthode 8D convient à la situation. Elle intervient avant les huit disciplines formelles et peut inclure des actions immédiates de protection du client, menées avant même la constitution de l'équipe. La D1 est la première discipline formelle : réunir l'équipe transverse dotée des connaissances et de l'autorité nécessaires pour traiter le problème.
Quand utiliser la méthode 8D plutôt qu'une méthode plus simple comme les 5 Pourquoi ?
Utilisez la méthode 8D lorsque le problème est récurrent, a déjà atteint un client, a une cause racine inconnue ou exige une réponse corrective documentée (comme la plupart des constructeurs automobiles l'imposent). Les 5 Pourquoi conviennent à une analyse interne rapide de problèmes plus simples et bien compris, pour lesquels un rapport formel n'est pas nécessaire. La méthode 8D est l'outil le plus lourd : plus rigoureuse, mieux documentée et plus adaptée aux défaillances qualité à fort enjeu.
En quoi la méthode 8D diffère-t-elle des 5 Pourquoi ?
Les 5 Pourquoi sont une technique de recherche de cause racine : une suite de questions pour remonter d'un symptôme à sa cause. La méthode 8D est une démarche complète de résolution de problèmes, qui comprend la constitution de l'équipe, le confinement, l'analyse des causes racines (qui peut utiliser les 5 Pourquoi parmi ses outils), le choix des actions correctives, la validation, la prévention de la récurrence et la reconnaissance de l'équipe. Les 5 Pourquoi peuvent être employés dans la D4 d'une démarche 8D. Ce ne sont pas des méthodes concurrentes : les 5 Pourquoi sont un outil, la méthode 8D est le processus.
La résolution de problèmes 8D perdure depuis des décennies parce que sa logique est difficile à contester : contenir rapidement les dégâts, trouver la cause réelle à l'aide de preuves, corriger durablement le système et s'assurer que la même défaillance ne peut pas se propager ailleurs. Les équipes qui appliquent les huit disciplines, y compris la D7 et la D8 que beaucoup négligent, obtiennent systématiquement de meilleurs résultats que celles qui y voient un exercice de paperasse. Si votre système de management de la qualité repose sur les principes du Six Sigma, de la méthode Lean ou du Total Quality Management, la méthode 8D s'y intègre naturellement comme protocole d'action corrective pour tout ce qui atteint un client.
Customer Success Operations Manager
On this page
- Qu'est-ce que la résolution de problèmes 8D ?
- Chiffres clés :
- Les 8 disciplines (D1 à D8)
- D1 : constituer l'équipe
- D2 : décrire le problème
- D3 : action de confinement provisoire
- D4 : analyse des causes racines
- D5 : actions correctives permanentes
- D6 : mettre en œuvre et valider
- D7 : prévenir la récurrence
- D8 : reconnaître l'équipe
- La méthode 8D face aux autres méthodes de résolution de problèmes
- Comment mener une démarche 8D
- Étape 1 : vérifier que la méthode 8D est le bon outil
- Étape 2 : constituer votre équipe (D1)
- Étape 3 : rédiger l'énoncé du problème (D2)
- Étape 4 : mettre en place le confinement provisoire (D3)
- Étape 5 : trouver la cause racine (D4)
- Étape 6 : choisir et vérifier les actions correctives (D5)
- Étape 7 : mettre en œuvre, valider, retirer l'ICA (D6)
- Étape 8 : prévenir la récurrence (D7)
- Étape 9 : clôturer et reconnaître l'équipe (D8)
- Exemple de rapport 8D
- Erreurs courantes et bonnes pratiques