Capabilité du processus : Cp et Cpk expliqués (avec les formules)
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
La capabilité du processus répond à la question qui préoccupe vraiment tout responsable qualité : ce processus peut-il produire, de façon fiable, des pièces ou des résultats situés dans la plage acceptée par le client ? Pour y répondre, il faut deux chiffres : Cp et Cpk.
Cet article explique ce que signifient ces indicateurs, comment les calculer et comment agir à partir de leurs valeurs. Vous y trouverez les formules complètes, un exemple chiffré détaillé, un tableau d'interprétation avec les valeurs de DPMO et les erreurs les plus fréquentes des équipes qui appliquent ces indicateurs pour la première fois.
Qu'est-ce que la capabilité du processus ?
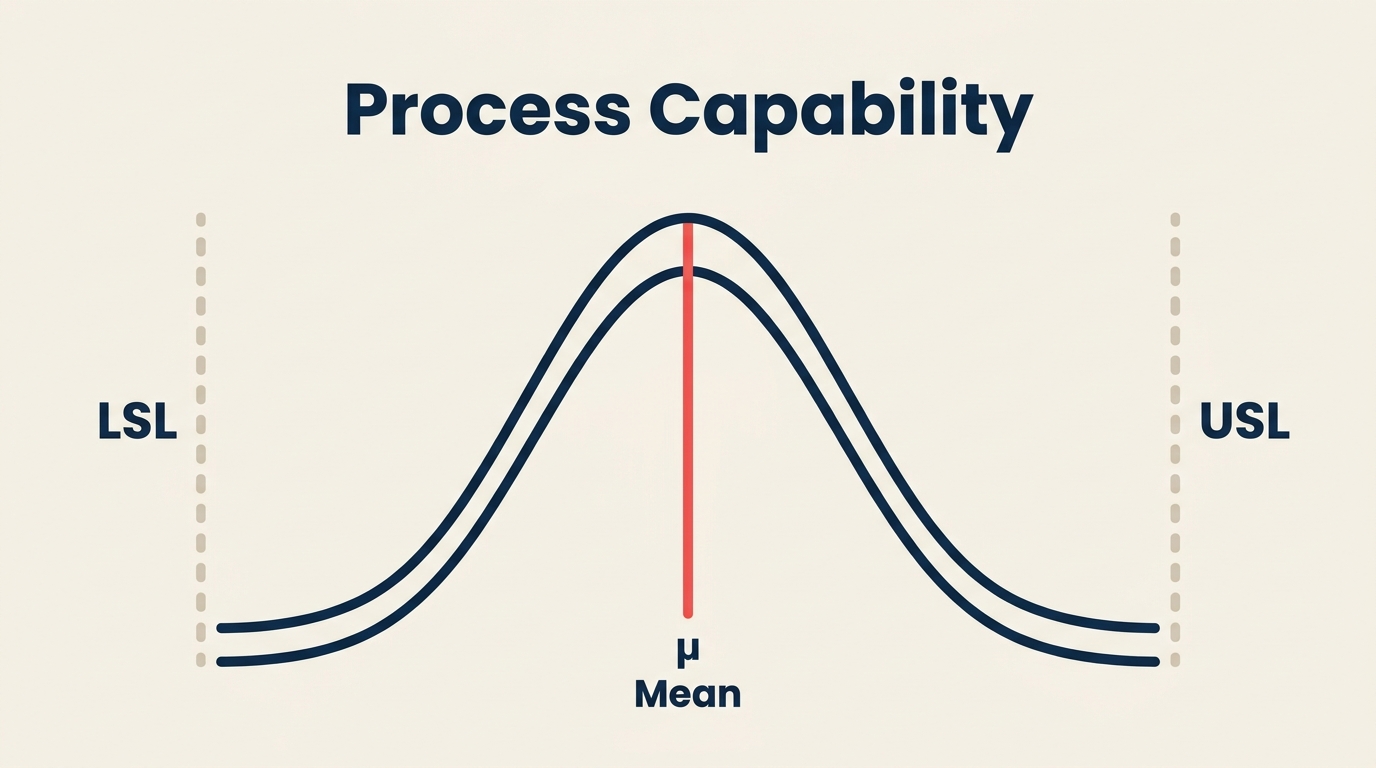
La capabilité du processus est une mesure statistique qui compare la variation naturelle d'un processus (la « voix du processus ») à la variation que le client accepte de tolérer (la « voix du client », exprimée sous forme de limites de spécification).
Vous disposez de deux limites de spécification :
- USL (Upper Specification Limit, limite supérieure de spécification) : la valeur acceptable la plus élevée
- LSL (Lower Specification Limit, limite inférieure de spécification) : la valeur acceptable la plus basse
L'écart entre ces limites forme la fenêtre de spécification. La capabilité du processus pose la question suivante : la dispersion de votre processus tient-elle dans cette fenêtre, et le processus y est-il centré ?
Un processus capable produit des résultats qui restent de façon fiable dans la fenêtre de spécification. Un processus non capable génère des défauts, des retouches et des réclamations clients, quels que soient les efforts des opérateurs.
Chiffres clés :
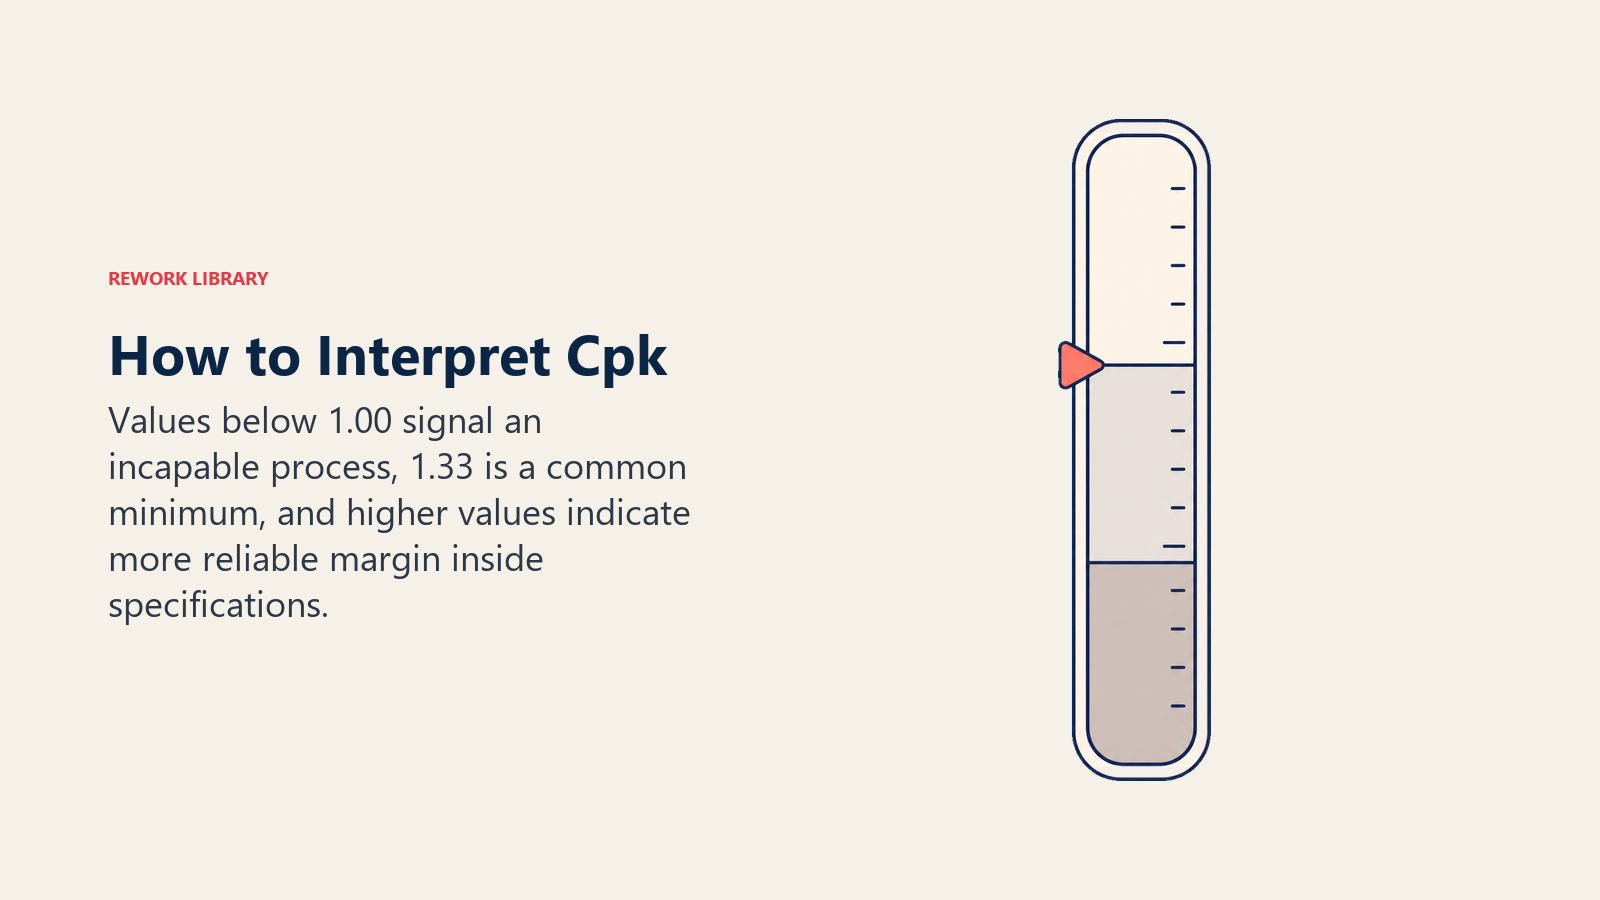
- Un Cpk de 1,33 est le minimum le plus souvent cité dans l'industrie pour les processus de production. En dessous de 1,33, le processus doit être amélioré avant d'être considéré comme prêt pour la production.
- Un Cpk de 2,0 correspond à une qualité Six Sigma : environ 3,4 défauts par million d'opportunités (DPMO), soit un rendement de 99,99966 %. (Source : Montgomery, Introduction to Statistical Quality Control, 8e éd., 2019)
- Selon des études de l'ASQ, les entreprises dont les processus affichent un Cpk inférieur à 1,0 enregistrent des taux de défauts 10 à 30 fois plus élevés que ceux d'un processus à Cpk 1,33, ce qui fait grimper les coûts de retouche et les demandes de garantie. (Source : ASQ Quality Progress, 2021)
Cp et Cpk : quelle différence ?
Cp et Cpk sont liés, mais ils ne mesurent pas la même chose.
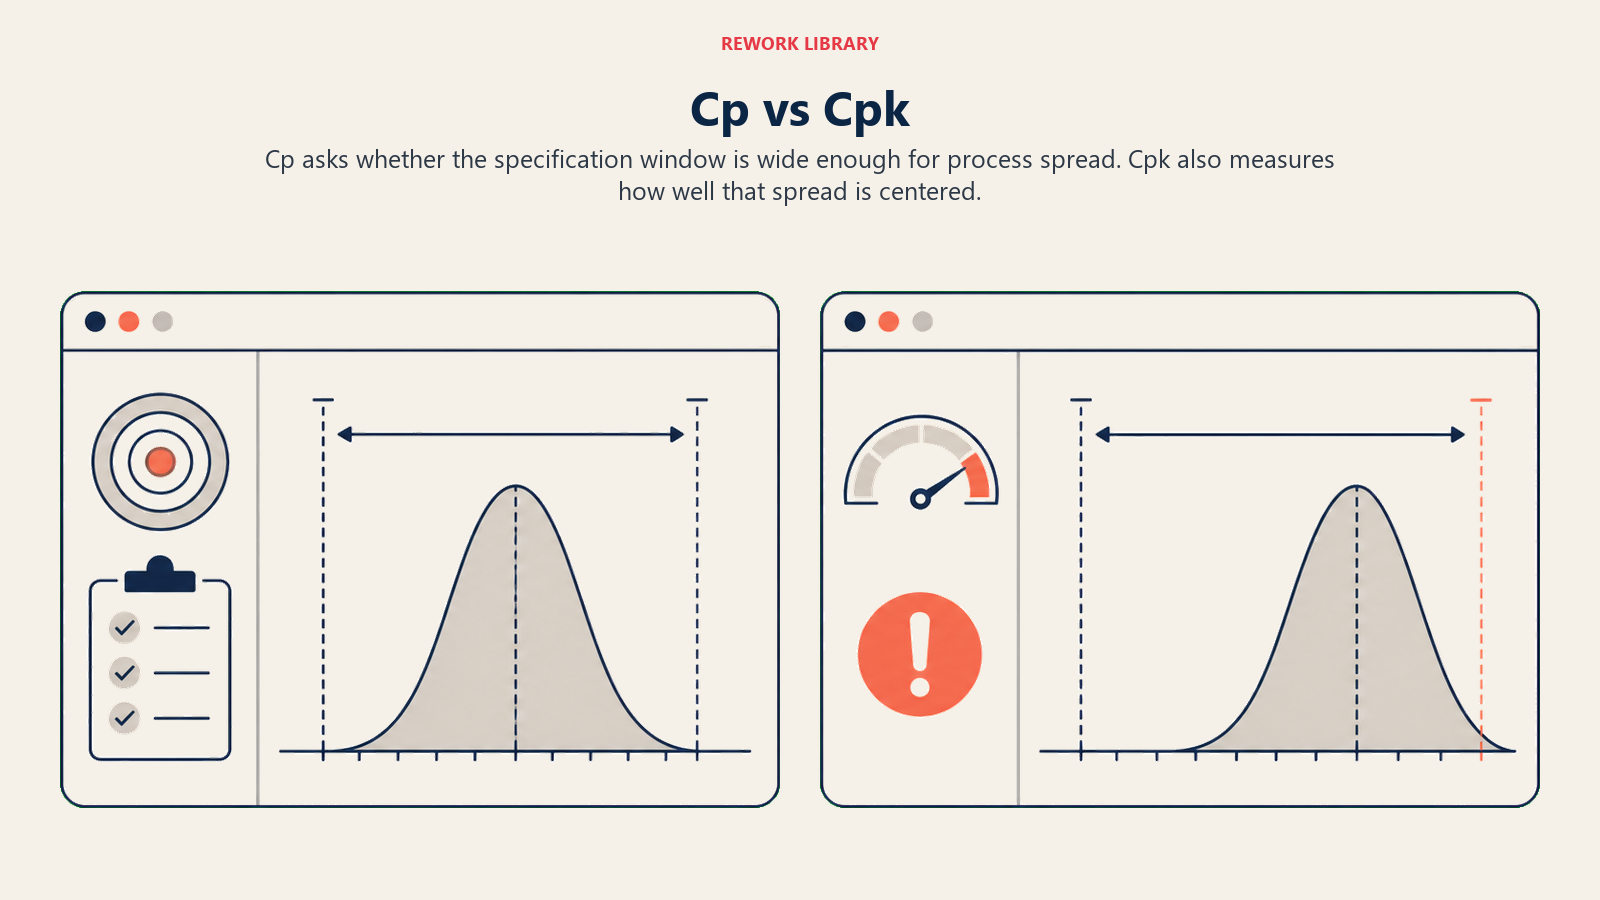
Le Cp (rapport de capabilité du processus) indique si la fenêtre de spécification est assez large pour contenir la dispersion naturelle du processus. Il ignore la position du centre du processus. Il répond à la question : « Y a-t-il assez de place ? »
Le Cpk (indice de capabilité du processus) indique si le processus reste réellement dans les limites de spécification, en tenant compte du centrage. Il répond à la question : « Utilisons-nous bien cette place ? »
Un processus peut avoir un Cp élevé (beaucoup de marge dans la spécification) et un Cpk faible (le processus est décalé vers l'une des limites). L'inverse est impossible : le Cpk ne peut jamais dépasser le Cp.
| Indicateur | Centrage pris en compte ? | Ce qu'il vous apprend |
|---|---|---|
| Cp | Non | Si la fenêtre de spécification est assez large par rapport à la dispersion du processus |
| Cpk | Oui | Si le processus reste réellement dans la spécification |
Les formules :
Cp = (USL - LSL) / (6 x écart type)
Cpk = minimum de [(USL - moyenne) / (3 x écart type)] et [(moyenne - LSL) / (3 x écart type)]
Ici, « écart type » désigne l'écart type intra-sous-groupe (à court terme), généralement estimé à partir de l'étendue mobile moyenne ou de R-bar d'une carte de contrôle.
Lorsque le processus est parfaitement centré, Cp est égal à Cpk. Plus la moyenne dérive vers l'une des limites, plus le Cpk s'éloigne du Cp vers le bas.
Pour s'en souvenir, imaginez que le Cp est la taille de la place de parking et que la dispersion du processus est la largeur de votre voiture : le Cpk vous dit si vous êtes garé au centre ou avec le pare-chocs collé d'un côté. Une place large (Cp élevé) n'empêche pas de se garer de travers (Cpk faible).
Pour la maîtrise statistique des procédés, il faut un processus stable et sous contrôle avant de calculer la capabilité. Calculer Cp ou Cpk sur un processus instable donne un chiffre sans signification. Vérifiez d'abord la stabilité sur une carte de contrôle, puis calculez la capabilité.
Comment calculer le Cpk
Voici un exemple détaillé, étape par étape, avec des chiffres réels.
Scénario : une opération d'usinage produit des arbres dont le diamètre cible est de 50,00 mm. Les limites de spécification sont les suivantes :
- USL = 50,15 mm
- LSL = 49,85 mm
- Largeur de la spécification = 0,30 mm
Après avoir collecté 100 échantillons sur un processus sous contrôle, vous calculez :
- Moyenne du processus = 50,04 mm
- Écart type intra-sous-groupe = 0,04 mm
Étape 1 : calculer le Cp
Cp = (USL - LSL) / (6 x écart type) Cp = (50,15 - 49,85) / (6 x 0,04) Cp = 0,30 / 0,24 Cp = 1,25
La fenêtre de spécification est donc 1,25 fois plus large que la dispersion du processus. Il y a de la marge, mais pas beaucoup.
Étape 2 : calculer l'indice de capabilité supérieur (CPU)
CPU = (USL - moyenne) / (3 x écart type) CPU = (50,15 - 50,04) / (3 x 0,04) CPU = 0,11 / 0,12 CPU = 0,917
Étape 3 : calculer l'indice de capabilité inférieur (CPL)
CPL = (moyenne - LSL) / (3 x écart type) CPL = (50,04 - 49,85) / (3 x 0,04) CPL = 0,19 / 0,12 CPL = 1,583
Étape 4 : prendre le minimum
Cpk = minimum de (CPU, CPL) = minimum de (0,917 ; 1,583) = 0,917
Interprétation : la moyenne du processus s'est décalée vers la limite supérieure. Même si le Cp est de 1,25 (acceptable à la limite), le Cpk n'est que de 0,917. Le processus n'est donc pas capable. Les diamètres des arbres frôlent la limite supérieure et produisent des pièces hors spécification.
La solution consiste ici à recentrer le processus vers 50,00 mm, et non à réduire la variation. Une fois le processus recentré, le Cpk remontera au niveau du Cp.
Que faire lorsque le Cpk est trop faible :
- Si le Cpk est faible mais que le Cp est acceptable : la dispersion du processus tient dans la spécification, mais la moyenne a dérivé. Recherchez l'usure des outils, l'alignement des gabarits ou des changements de lot de matière qui décalent la moyenne.
- Si le Cp et le Cpk sont tous deux faibles : le processus est trop variable. Il faut réduire la variation en traitant ses causes racines, avec des outils comme l'histogramme pour visualiser la forme de la distribution, ou un diagramme d'Ishikawa pour identifier les facteurs contributifs.
- Si le Cp est correct et que le Cpk est proche du Cp mais reste inférieur à 1,33 : vous êtes tout près du but. De petits ajustements de centrage (modification de consigne, étalonnage) peuvent suffire.
Comment interpréter les valeurs de Cpk
Utilisez ce tableau comme référence. Les valeurs de DPMO supposent une distribution normale et aucun décalage du processus au-delà de ce que le Cpk intègre déjà.
| Plage de Cpk | Évaluation | DPMO approx. | Rendement approx. |
|---|---|---|---|
| Inférieur à 1,00 | Non capable | > 2 700 | < 99,73 % |
| 1,00 à 1,33 | Limite ; à surveiller de près | 64 à 2 700 | 99,73 % à 99,994 % |
| 1,33 | Minimum de l'industrie (norme courante) | ~64 | 99,994 % |
| 1,33 à 1,67 | Capable | 6 à 64 | 99,994 % à 99,9994 % |
| 1,67 à 2,00 | Bon ; adapté aux cotes critiques | ~0,6 à 6 | 99,9994 % et plus |
| 2,00 et plus | Qualité Six Sigma | ~3,4 | 99,99966 % |
Le seuil de 1,33 revient partout dans les programmes Six Sigma et dans les normes qualité ISO et IATF, car il ménage une marge pour la dérive du processus. Si le Cpk est juste à 1,00, les queues de la distribution touchent les limites de spécification et le moindre décalage produit immédiatement des défauts.
Pour les cotes critiques en matière de sécurité (fixations aéronautiques, tolérances de dispositifs médicaux), de nombreux clients exigent un Cpk de 1,67 ou plus. Les équipementiers automobiles soumis à l'IATF 16949 doivent souvent atteindre un Ppk de 1,67 lors des premières séries de production, avant de passer à un suivi continu du Cpk.
Cp/Cpk et Pp/Ppk
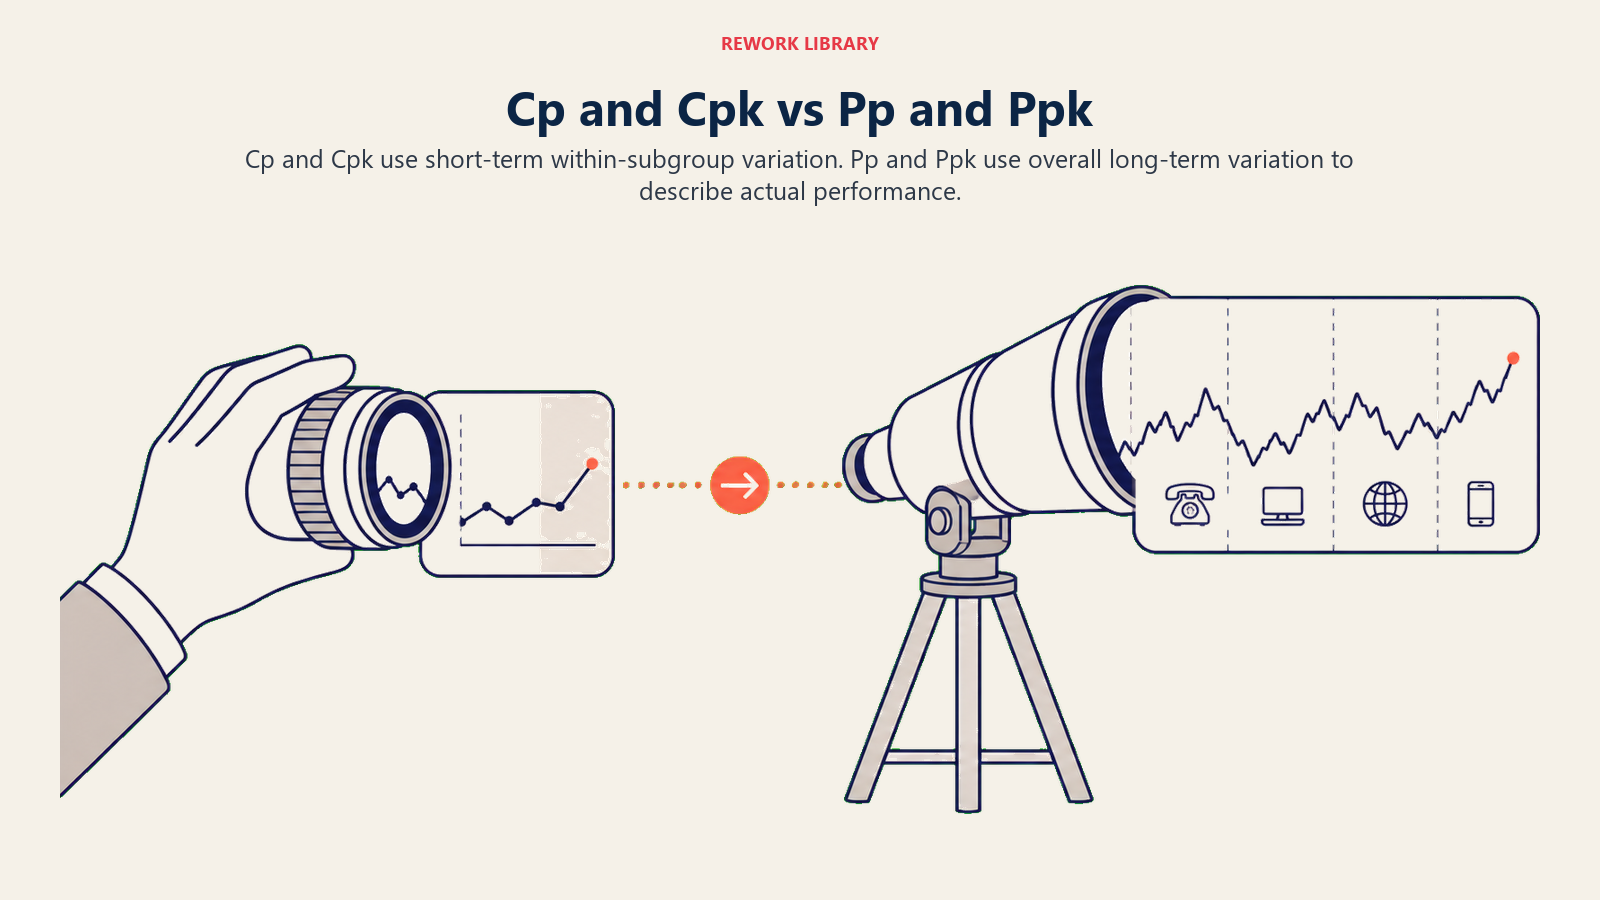
Dans de nombreux rapports qualité, Pp et Ppk figurent à côté de Cp et Cpk. La différence tient à l'écart type utilisé.
| Indice | Type de variation | Source de l'écart type | Quand l'utiliser |
|---|---|---|---|
| Cp / Cpk | Intra-sous-groupe (court terme) | Estimé à partir de R-bar ou de l'étendue mobile d'une carte de contrôle | Suivi continu du processus ; capabilité potentielle |
| Pp / Ppk | Globale (long terme) | Calculé directement à partir de tous les points de données (sigma global) | Qualification initiale du processus ; performance réelle |
Cp/Cpk répond à la question : « De quoi le processus est-il capable lorsqu'il tourne de façon stable ? » Il écarte les causes spéciales et se concentre sur la variation due aux causes communes.
Pp/Ppk répond à la question : « Comment le processus a-t-il réellement performé sur l'ensemble de ces données, décalages et dérives compris ? »
Dans un projet DMAIC, vous calculez en général Pp/Ppk pendant la phase Measure pour comprendre la performance actuelle, puis vous visez des améliorations de Cp/Cpk pendant la phase Improve pour atteindre le niveau de capabilité souhaité.
Erreurs courantes
Évaluer la capabilité d'un processus instable. C'est l'erreur la plus grave. Si votre carte de contrôle montre des signaux hors contrôle (points hors des limites de contrôle, séries, tendances), corrigez-les d'abord. Les indices de capabilité d'un processus instable n'ont aucune validité statistique.
Confondre Cp et Cpk. Un responsable d'usine qui annonce un Cp de 1,5 et déclare le processus capable passe à côté du problème si le Cpk est de 0,9. Communiquez toujours les deux.
Utiliser trop peu de données. Une étude de capabilité demande en général au moins 100 observations (ou 25 sous-groupes de 4) pour obtenir une estimation stable de l'écart type. Un échantillon de 20 points donne une estimation du Cpk assortie d'intervalles de confiance très larges.
Supposer la normalité sans la vérifier. Les formules ci-dessus supposent une distribution normale. Si vous mesurez un processus dont les résultats sont asymétriques ou multimodaux (temps de cycle, traitement des appels, état de surface), un histogramme montre si l'hypothèse de normalité tient. Des données non normales exigent une transformation ou des méthodes de capabilité non paramétriques.
Optimiser le Cpk seul sans traiter les causes racines. On peut truquer le Cpk en élargissant les limites de spécification ou en triant les pièces hors spécification avant la mesure. Aucune de ces pratiques n'améliore le processus réel. L'amélioration réelle de la capabilité passe par la réduction de la variation à la source, avec des outils comme le diagramme d'Ishikawa ou les 5 pourquoi.
Ignorer le contexte de la gestion de la qualité totale. Les indices de capabilité ne sont qu'un outil au sein d'un système qualité plus large. Un Cpk de 1,4 sur une caractéristique critique n'a de sens que si vous disposez aussi d'un système de mesure capable de détecter la variation réelle (R&R de gage), d'équipements étalonnés et d'une chaîne d'approvisionnement stable.
Customer Success Operations Manager