Taux de rendement synthétique (TRS / OEE) : formule et calcul
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Le taux de rendement synthétique (TRS), ou OEE (Overall Equipment Effectiveness) en anglais, est l'indicateur unique que la plupart des industriels utilisent pour juger de la productivité d'un équipement. Si vous ne suivez qu'une seule mesure dans votre atelier, la plupart des praticiens du Lean vous diront que ce devrait être celle-ci.
Qu'est-ce que le taux de rendement synthétique ?
Le taux de rendement synthétique (TRS ou OEE) est un indicateur qui mesure dans quelle proportion un équipement est utilisé par rapport à son plein potentiel, exprimé en pourcentage. Il combine trois facteurs, la disponibilité, la performance et la qualité, en un seul score. Une machine à 100 % de TRS est disponible à chaque fois qu'on en a besoin, tourne à pleine vitesse nominale pendant tout le temps prévu et ne produit aucun défaut.
L'OEE est ainsi un diagnostic condensé. Un seul chiffre vous dit si vos pertes viennent des arrêts non planifiés, de la marche ralentie ou des pièces défectueuses, et chaque cause racine appelle une correction différente.
L'OEE a été formalisé dans les années 1980 dans le cadre de la maintenance productive totale (TPM), une approche de fiabilité des équipements à l'échelle de l'usine développée par Seiichi Nakajima. L'objectif était de donner aux équipes de maintenance et de production un langage commun pour mesurer et éliminer les pertes. Aujourd'hui, il est utilisé dans des secteurs allant de l'assemblage automobile à l'agroalimentaire et à la fabrication de semi-conducteurs.
Chiffres clés
- Le TRS de classe mondiale est de 85 %. La plupart des référentiels Lean retiennent 85 % comme cible à viser, ce qui correspond à environ 90 % de disponibilité, 95 % de performance et 99,9 % de qualité.
- L'industriel moyen tourne autour de 60 % de TRS. Autrement dit, 40 % de la capacité productive possible se perd en arrêts, en lenteurs ou en défauts, ce qui représente un potentiel considérable.
- Trois facteurs, un seul chiffre. L'OEE est toujours le produit Disponibilité x Performance x Qualité. Améliorez l'un des trois et l'OEE monte ; négligez-en un et les deux autres ne peuvent pas compenser.
La formule de l'OEE
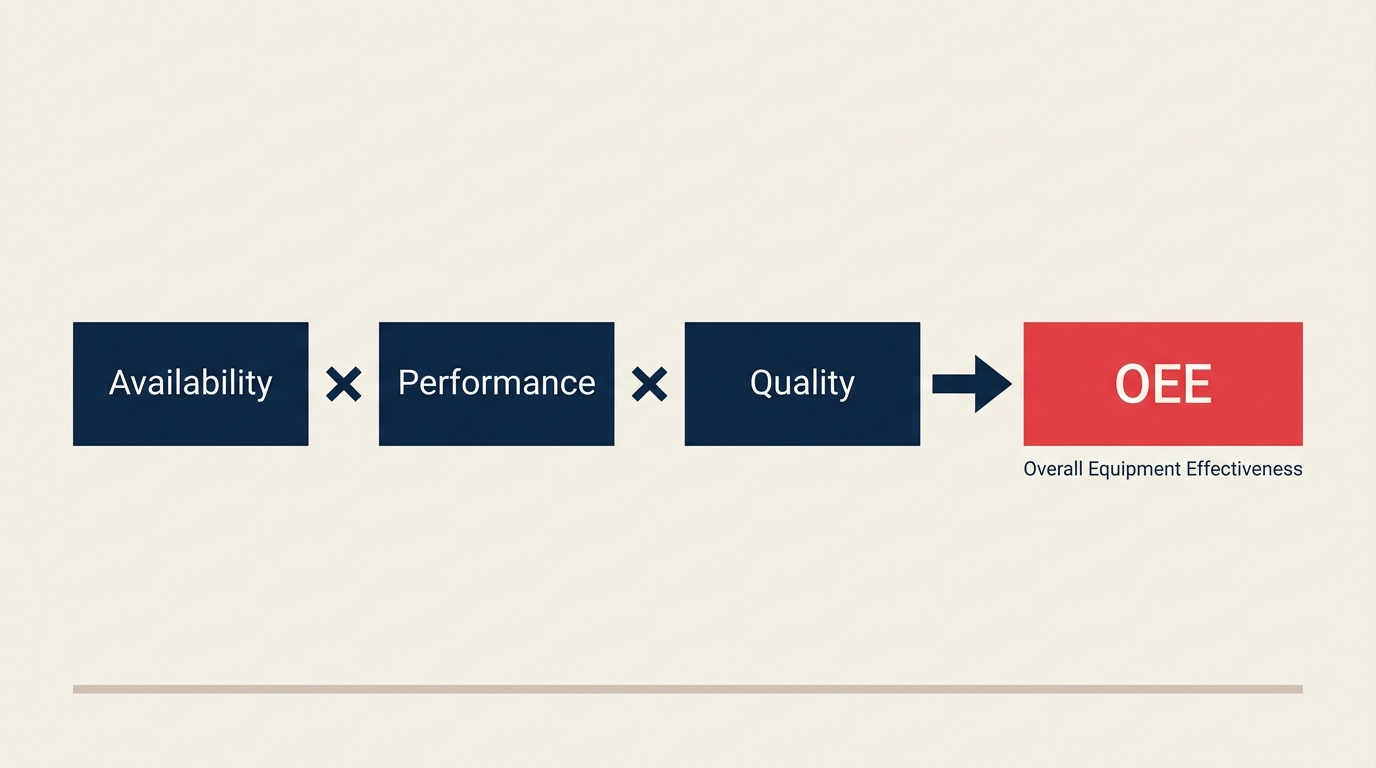
L'OEE se calcule en multipliant trois ratios :
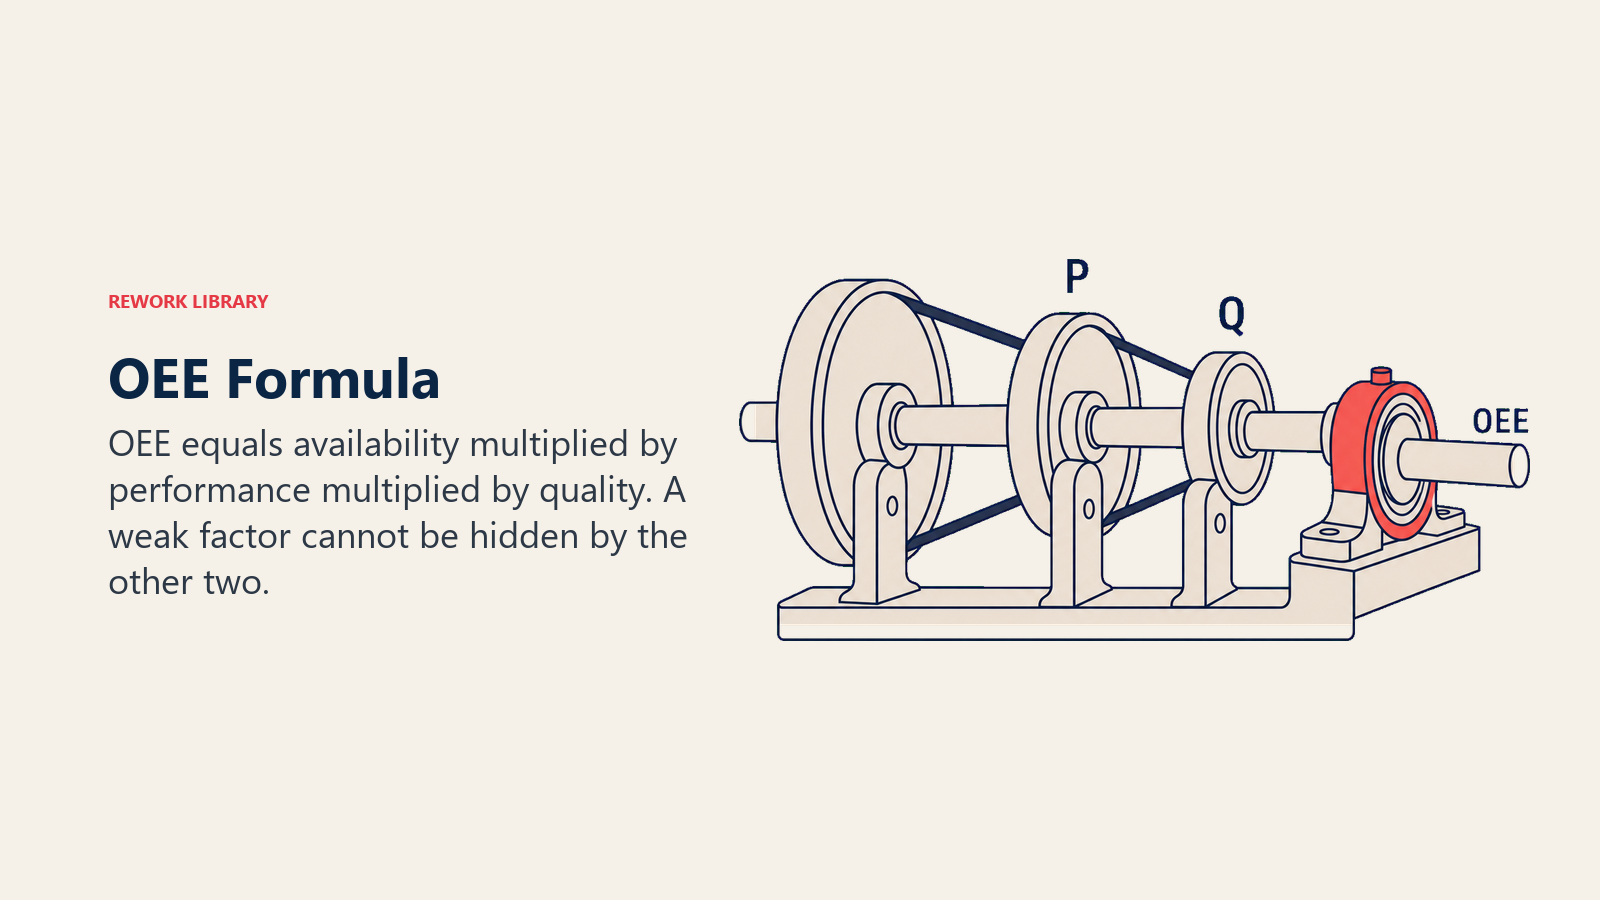
OEE = Disponibilité x Performance x Qualité
Chaque facteur a sa propre formule :
| Facteur | Formule | Ce qu'il mesure |
|---|---|---|
| Disponibilité | (Temps de marche) / (Temps de production planifié) | Temps pendant lequel la machine a réellement tourné par rapport au temps prévu |
| Performance | (Temps de cycle idéal x Nombre total de pièces) / Temps de marche | Vitesse réelle de la machine par rapport à sa vitesse maximale théorique |
| Qualité | (Pièces conformes) / (Nombre total de pièces) | Pièces ayant passé le contrôle par rapport au total de pièces produites |
Quelques définitions à bien fixer :
- Le temps de production planifié est le temps total du poste moins les arrêts programmés (maintenance planifiée, pauses, changements de série traités comme programmés). C'est ce que vous avez réellement prévu de faire produire à la machine.
- Le temps de marche est le temps de production planifié moins les arrêts non planifiés (pannes, attente de matières, blocages qualité).
- Le temps de cycle idéal est le temps théorique le plus court par pièce, soit la spécification du constructeur, soit la cadence la plus rapide observée, selon la plus fiable.
- Les pièces conformes sont les pièces finies qui passent les contrôles qualité du premier coup, sans reprise.
Multipliez les trois décimales obtenues et vous avez un nombre compris entre 0 et 1. Multipliez par 100 pour l'exprimer en pourcentage.
Un exemple de calcul d'OEE
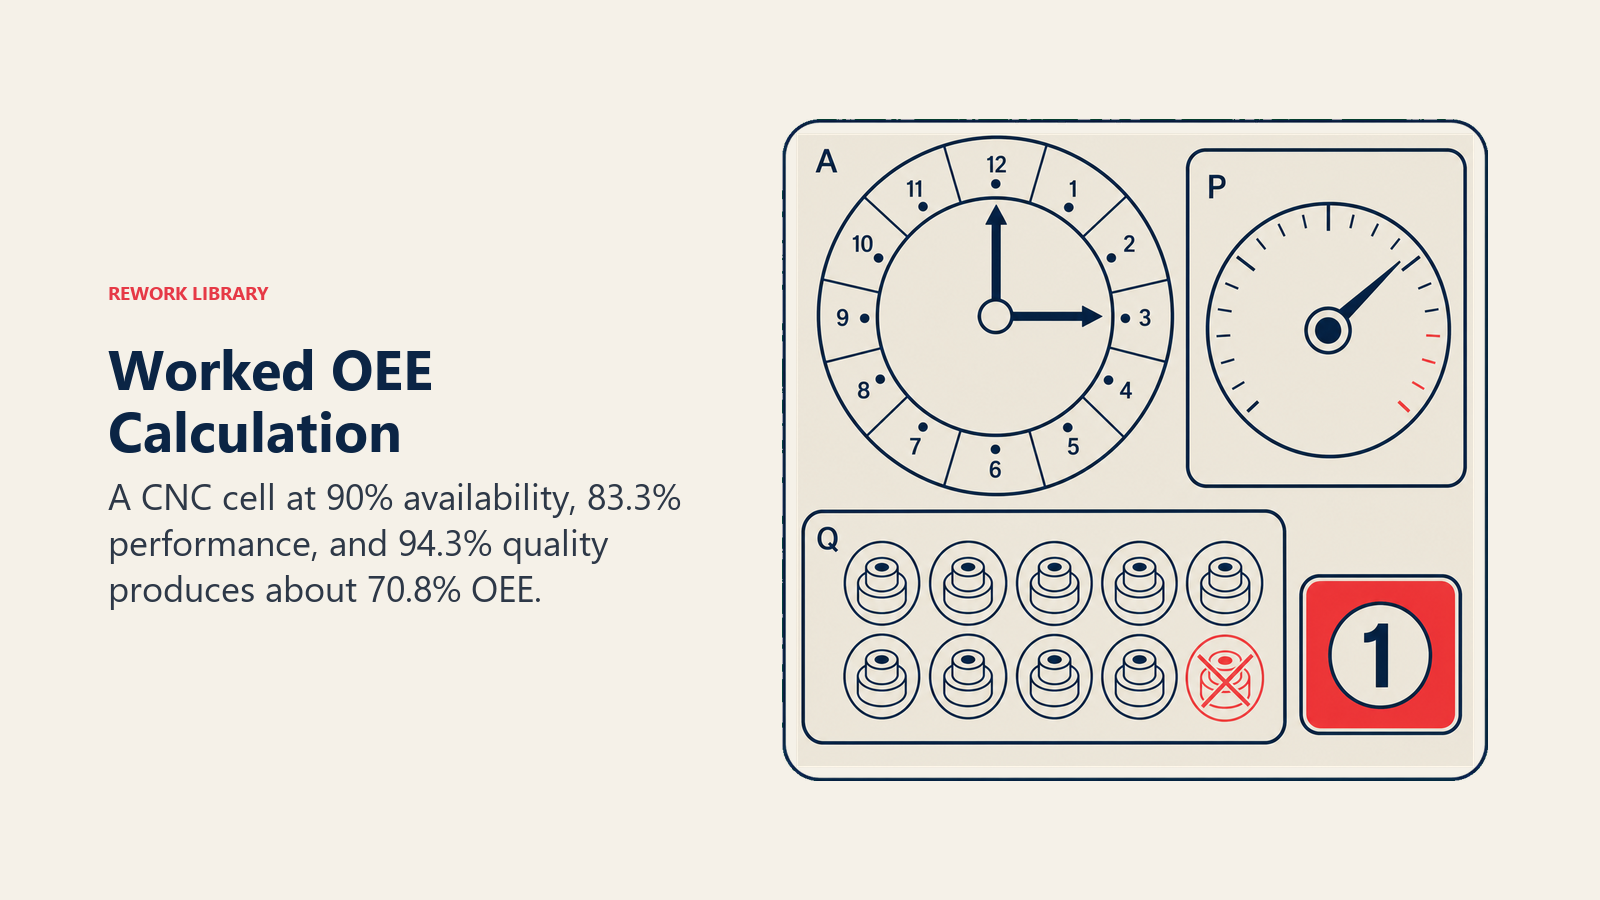
Imaginons une cellule d'usinage CNC qui tourne sur un seul poste de huit heures.
Étape 1 : établir le temps de production planifié
Le poste dure 480 minutes. Vous planifiez deux pauses de 15 minutes et un changement de série de 30 minutes en début de poste. Cela fait 60 minutes d'arrêt programmé.
Temps de production planifié = 480 - 60 = 420 minutes
Étape 2 : calculer la disponibilité
Pendant le poste, la machine est tombée en panne deux fois, pour un total de 42 minutes d'arrêt non planifié.
Temps de marche = 420 - 42 = 378 minutes
Disponibilité = 378 / 420 = 0,90 (90 %)
Étape 3 : calculer la performance
Le temps de cycle idéal pour cette pièce est de 1,5 minute par pièce. Pendant les 378 minutes de marche, la cellule a produit 210 pièces.
Production idéale à pleine vitesse = 378 / 1,5 = 252 pièces
Performance = (1,5 x 210) / 378 = 315 / 378 = 0,833 (83,3 %)
On peut le lire ainsi : la machine a tourné à environ 83 % de sa vitesse théorique à cause de micro-arrêts et de cycles lents.
Étape 4 : calculer la qualité
Sur les 210 pièces produites, 8 ont été mises au rebut et 4 ont nécessité une reprise comptée comme défaut au premier passage.
Pièces conformes = 210 - 8 - 4 = 198
Qualité = 198 / 210 = 0,943 (94,3 %)
Étape 5 : combiner
OEE = 0,90 x 0,833 x 0,943 = 0,708, soit environ 70,8 %
Ce résultat est supérieur à la moyenne du secteur, mais reste à 14 points de la classe mondiale. Le ratio de performance (83,3 %) est le maillon faible : les micro-arrêts et les pertes de vitesse constituent donc la principale marge de progression de cette cellule.
Les six grandes pertes
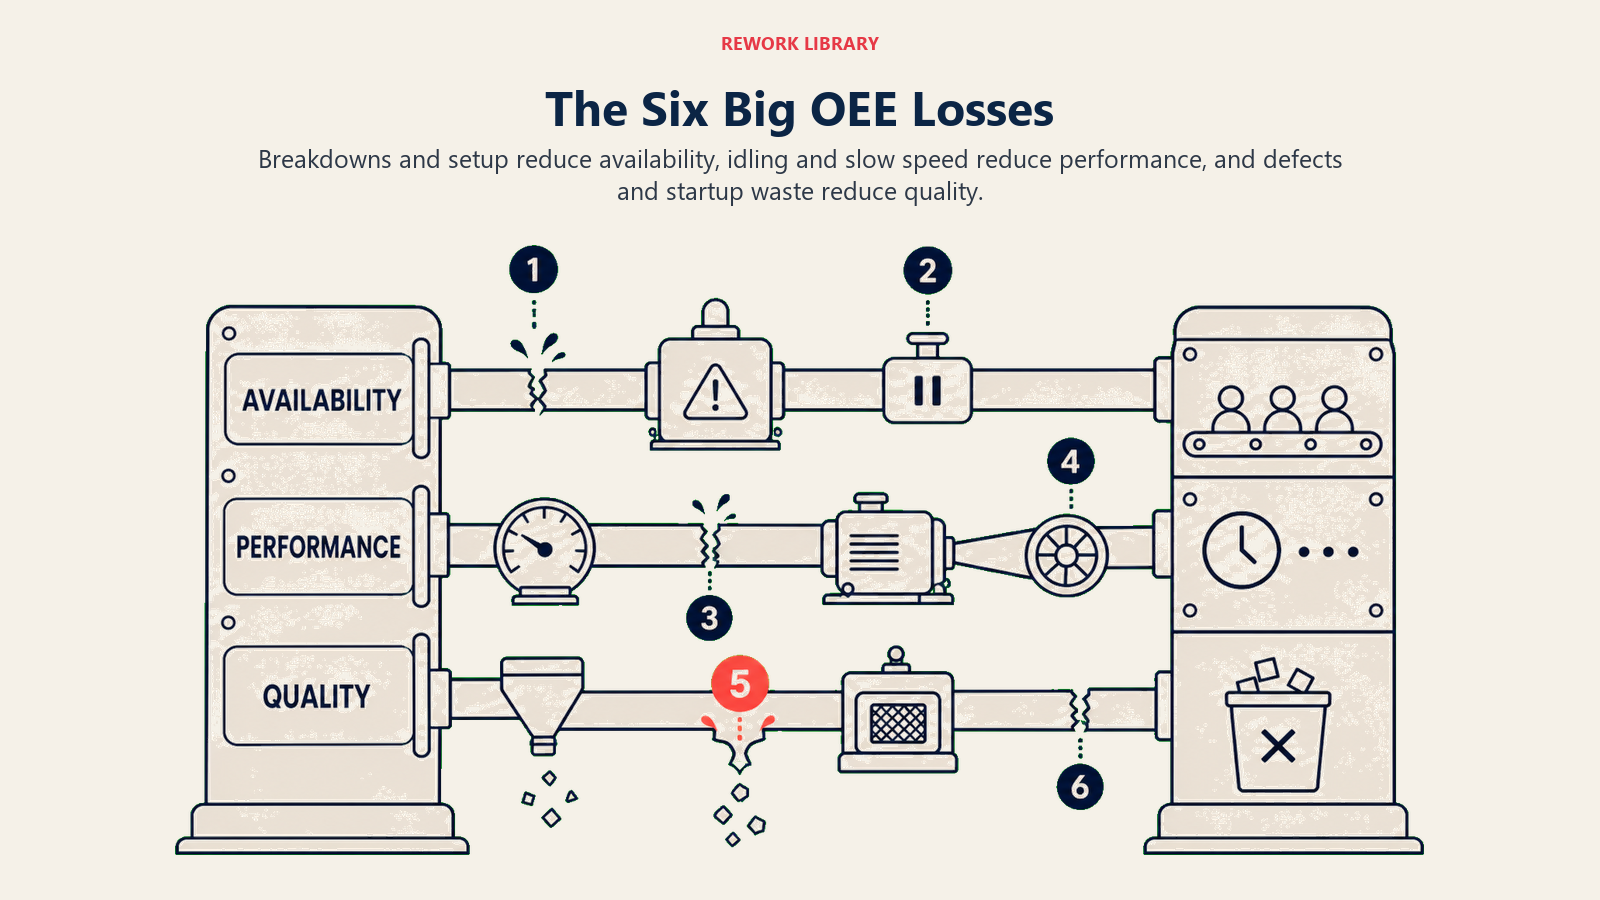
Le cadre de l'OEE s'associe naturellement aux six grandes pertes, un système de classification qui rattache chaque type de perte de production à l'un des trois facteurs de l'OEE. Il a été défini en parallèle de la TPM pour donner aux équipes une façon structurée de classer ce qu'elles voient dans leurs données.
| Perte | Facteur de l'OEE | Description |
|---|---|---|
| 1. Pannes | Disponibilité | Arrêt non planifié dû à une défaillance de l'équipement |
| 2. Réglages et changements de série | Disponibilité | Temps perdu pendant les changements de série, les démarrages ou la montée en température |
| 3. Micro-arrêts et marche à vide | Performance | Brefs arrêts où la machine marque une pause sans tomber vraiment en panne |
| 4. Vitesse réduite | Performance | La machine tourne plus lentement que son temps de cycle idéal |
| 5. Défauts de process | Qualité | Rebuts et reprises générés en production stabilisée |
| 6. Rendement réduit au démarrage | Qualité | Défauts et déchets au démarrage, jusqu'à stabilisation du processus |
Quand vos données d'OEE désignent un facteur faible, les six grandes pertes vous aident à identifier la catégorie de perte à traiter en premier. Une ligne à 75 % de disponibilité souffre presque sûrement d'un problème de pannes ou de changements de série, soit les pertes 1 et 2, et les stratégies de correction sont totalement différentes.
Relier l'OEE aux six grandes pertes facilite aussi la hiérarchisation des projets d'amélioration. Au lieu de débattre de la panne qui compte le plus, votre équipe voit d'un coup d'œil où disparaissent les plus gros blocs de temps productif.
Les références d'OEE
Interpréter votre score d'OEE demande du contexte. Voici comment les praticiens lisent en général les différentes plages de scores :
100 % d'OEE est la perfection théorique : la machine tourne pendant tout le temps prévu, à pleine vitesse et sans aucun défaut. Aucun processus réel n'y parvient durablement. C'est un plafond, pas une cible.
85 % d'OEE est la référence de classe mondiale. On y arrive avec environ 90 % de disponibilité, 95 % de performance et 99,9 % de qualité. Les usines qui tiennent durablement 85 % ou plus disposent en général de programmes TPM matures, de pratiques rigoureuses de changement de série et d'une maintenance prédictive solide.
60 % d'OEE est proche de la moyenne mondiale des industriels. Cela signifie qu'environ 40 % de votre capacité planifiée est perdue. À ce niveau, il existe presque toujours des gains rapides sur un ou deux des trois facteurs.
40 % d'OEE ou moins signale généralement des problèmes systémiques : pannes fréquentes, mauvaise gestion des changements de série ou problèmes de qualité généralisés. Les usines de cette plage peinent souvent aussi à respecter les délais de livraison, car les pertes de capacité provoquent directement des retards de planning.
Une remarque pratique : l'OEE est surtout utile comme courbe de tendance et comme comparaison au sein d'une même usine. Les comparaisons entre usines ou entre secteurs exigent de s'accorder soigneusement sur la définition de chaque facteur : ce qu'une usine appelle « arrêt planifié », une autre peut l'inclure dans le temps de marche.
Comment améliorer l'OEE
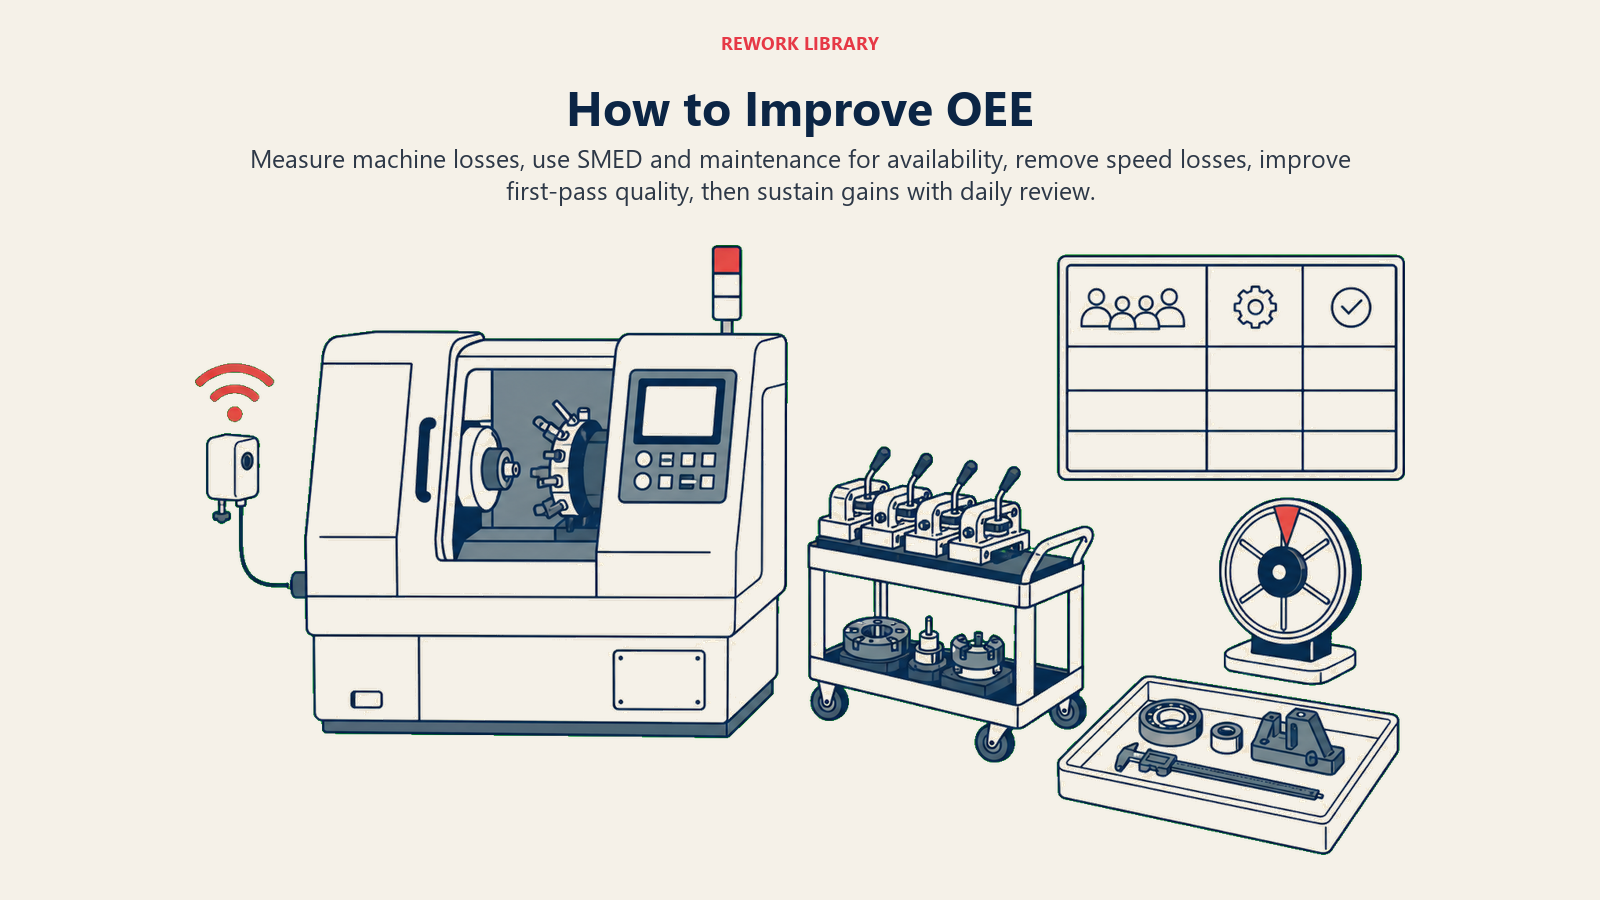
Améliorer l'OEE, c'est s'attaquer au plus faible des trois facteurs. Mais quelques approches font progresser les trois à la fois de façon fiable.
Étape 1 : mesurer avant d'agir
On n'améliore pas ce qu'on ne suit pas. Mettez en place la collecte de données au niveau de la machine, idéalement automatisée, mais un registre papier bien conçu fait l'affaire. Il vous faut des horodatages pour les arrêts, des comptages de pièces et des comptages de défauts. Même deux semaines de données propres révéleront votre principale catégorie de perte.
Étape 2 : corriger la disponibilité avec le SMED et la maintenance préventive
Les pertes de disponibilité viennent des pannes et des longs changements de série. Le SMED (Single-Minute Exchange of Die) est la méthode structurée pour réduire les temps de changement de série, souvent en convertissant les opérations de réglage internes (machine arrêtée) en opérations externes (réalisées pendant que la machine tourne). Ramener un changement de série de 90 à 30 minutes sur une cellule très sollicitée peut ajouter plusieurs points d'OEE en quelques semaines.
Les pannes non planifiées répondent à la maintenance préventive systématique et conditionnelle. La maintenance productive totale (TPM) va plus loin en impliquant les opérateurs dans les contrôles quotidiens de l'équipement, afin de repérer les signes avant-coureurs avant la panne.
Étape 3 : combler l'écart de performance par l'analyse des micro-arrêts
Les pertes de performance sont souvent invisibles, car chaque arrêt dure quelques secondes ou une minute ou deux, trop peu pour être consigné comme une panne, mais assez fréquent pour s'additionner. Filmez la ligne ou utilisez des compteurs automatiques pour recenser chaque arrêt pendant une semaine. Regroupez-les par cause. Les trois premières causes représentent en général 80 % du total, et c'est là que vous concentrez vos efforts.
La marche ralentie est un problème distinct. Vérifiez si les cibles de temps de cycle idéal sont réalistes et à jour. Parfois, les machines ont été ralenties volontairement pour contourner un problème de qualité : traiter la cause racine libère la vitesse.
Étape 4 : réduire les défauts à la source
Les pertes de qualité répondent à l'analyse des causes racines et au poka-yoke (détrompeur). Commencez par les types de défauts les plus fréquents ou les plus coûteux. Les outils Six Sigma comme les cartes de contrôle peuvent vous dire si votre processus est stable mais décentré (un problème de réglage) ou s'il varie de façon aléatoire (un problème de matières ou d'outillage), et la correction diffère dans chaque cas.
Étape 5 : pérenniser par le management visuel et la revue quotidienne
Les améliorations s'érodent sans système pour les maintenir. Affichez les résultats d'OEE à la machine et faites-les relire chaque jour par l'opérateur et le superviseur. Les relier à un court point de début ou de fin de poste garde l'équipe concentrée sur les tendances plutôt que sur le seul chiffre du jour. Les gemba walks des superviseurs et des ingénieurs montrent que les données comptent et que les problèmes sont traités.
Erreurs courantes
Truquer le chiffre. L'OEE n'est utile que si les données d'entrée sont honnêtes. Des équipes sous pression pour atteindre une cible modifient parfois ce qui compte comme « arrêt planifié » pour réduire le dénominateur et gonfler la disponibilité. Le score paraît meilleur, mais les vraies pertes restent cachées. Définissez vos données d'entrée de façon cohérente et ne changez pas les définitions quand les scores baissent.
Ignorer totalement le temps d'arrêt planifié. L'OEE mesure les pertes par rapport au temps de production planifié ; il ne dit pas si vous planifiez assez de temps de production au départ. Une machine à 85 % d'OEE sur un poste de quatre heures peut rester un goulot d'étranglement si l'usine a besoin qu'elle tourne huit heures. C'est là que le TEEP (Total Effective Equipment Performance) est utile : il mesure par rapport à tout le temps calendaire disponible, et non au seul temps planifié.
Traiter l'OEE comme une moyenne d'usine. Une moyenne d'OEE à l'échelle de l'usine ne signifie presque rien. Une machine goulot à 55 % d'OEE nuit bien plus à la production qu'une machine non critique à 95 %. Concentrez votre énergie d'amélioration sur les machines qui limitent le débit, et non sur l'amélioration de la moyenne. La théorie des contraintes développe ce point de façon systématique.
Mesurer sans agir. Des données d'OEE qui restent dans un tableur sans jamais déclencher une demande de maintenance ou un changement de processus sont une perte de temps pour tout le monde. La valeur de l'indicateur est de vous orienter vers le prochain projet d'amélioration, pas d'être remonté à la hiérarchie.
Questions fréquentes sur le taux de rendement synthétique (OEE)
Qu'est-ce qu'un bon score d'OEE ?
Cela dépend de votre secteur et de votre niveau de départ. La classe mondiale est à 85 %, et la plupart des praticiens la considèrent comme une cible à viser. Pour une usine actuellement à 45-50 %, un objectif réaliste sur 12 mois pourrait être d'atteindre 65 %. La question la plus importante est de savoir si votre OEE progresse et si les gains viennent de vos équipements les plus contraints.
Quelle différence entre l'OEE et le TEEP ?
L'OEE mesure l'efficacité par rapport au temps de production planifié, les heures pendant lesquelles vous avez prévu de faire tourner la machine. Le TEEP (Total Effective Equipment Performance) mesure par rapport à tout le temps calendaire (24 heures x 7 jours x le nombre de jours de la période). TEEP = OEE x Taux d'utilisation, où le taux d'utilisation est la part du temps total disponible qui a effectivement été planifiée. Si une machine tourne un poste par jour, son taux d'utilisation est d'environ 33 %, donc un OEE de 75 % se traduit par un TEEP d'environ 25 %. Le TEEP vous dit quelle capacité vous laissez filer sur toutes les heures, et pas seulement sur celles que vous avez choisi de planifier.
L'OEE peut-il s'appliquer en dehors de l'industrie ?
Oui, mais les définitions doivent être adaptées. Dans la santé, l'OEE a été appliqué aux équipements d'imagerie médicale et aux blocs opératoires. Dans la logistique, il a servi pour des lignes de tri automatisées et des équipements d'entrepôt. La structure à trois facteurs (disponibilité, performance, qualité) s'adapte bien à tout actif à forte intensité capitalistique, à condition de pouvoir définir une « unité conforme » produite et un temps de cycle idéal.
À quelle fréquence faut-il calculer l'OEE ?
Au minimum, par poste. Beaucoup d'usines le calculent par heure ou par série de production sur les équipements critiques, surtout pour analyser une perte précise. Les courbes de tendance quotidiennes et hebdomadaires sont la norme dans les programmes TPM. La fréquence doit correspondre à votre capacité d'agir sur les données : inutile de calculer l'OEE à l'heure si le processus correctif ne se réunit qu'une fois par semaine.
Quels logiciels les équipes utilisent-elles généralement pour suivre l'OEE ?
Les options vont des registres papier manuels et des classeurs Excel (courants dans les petites usines) aux modules dédiés de Manufacturing Execution System (MES) et aux plateformes spécialisées d'OEE qui récupèrent les données directement depuis les automates et les capteurs. Le bon choix dépend de votre infrastructure de données actuelle et du nombre de machines suivies. Commencer par un tableur bien structuré et une saisie manuelle régulière est souvent plus rapide que de déployer un nouveau système, et cela oblige à clarifier vos définitions de données avant d'automatiser.
La plupart des usines qui prennent l'OEE au sérieux n'atteignent pas 85 % en un an. Mais la discipline qui consiste à le mesurer régulièrement, à relier le chiffre aux six grandes pertes et à corriger une cause racine à la fois produit une amélioration constante, qui se cumule. Commencez par votre machine goulot, recueillez deux semaines de données propres et laissez les chiffres vous montrer où creuser en premier.
Customer Success Operations Manager
On this page
- Qu'est-ce que le taux de rendement synthétique ?
- Chiffres clés
- La formule de l'OEE
- Un exemple de calcul d'OEE
- Les six grandes pertes
- Les références d'OEE
- Comment améliorer l'OEE
- Étape 1 : mesurer avant d'agir
- Étape 2 : corriger la disponibilité avec le SMED et la maintenance préventive
- Étape 3 : combler l'écart de performance par l'analyse des micro-arrêts
- Étape 4 : réduire les défauts à la source
- Étape 5 : pérenniser par le management visuel et la revue quotidienne
- Erreurs courantes