Plans d'expériences (DOE) : guide pratique
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
La plupart des équipes testent les changements de processus de la même façon : ajuster un paramètre, observer ce qui se passe, puis en ajuster un autre. C'est lent, cela passe à côté des interactions entre facteurs et conduit souvent à des conclusions qui ne tiennent plus dès que quoi que ce soit d'autre change. Les plans d'expériences offrent une voie plus rapide et plus rigoureuse.
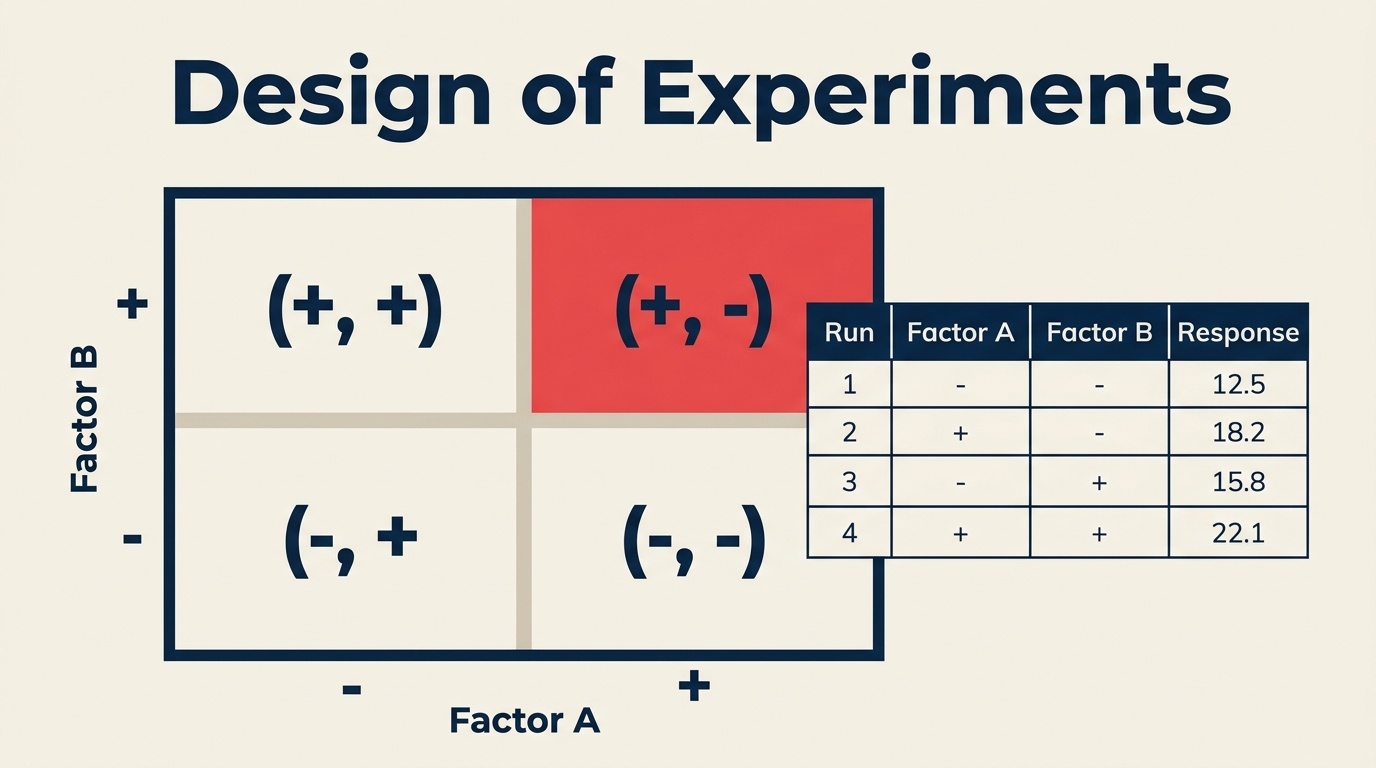
Le plan d'expériences (en anglais design of experiments, DOE) est une méthode structurée de planification des essais, qui permet de comprendre quelles entrées pilotent vos sorties, et dans quelle proportion. Vous modifiez plusieurs facteurs en même temps, de façon maîtrisée, puis vous recourez à l'analyse statistique pour distinguer le signal du bruit. C'est ce qui sépare l'optimisation éclairée des tâtonnements coûteux.
Qu'est-ce qu'un plan d'expériences ?
Le plan d'expériences (DOE) est une branche de la statistique appliquée qui indique précisément comment organiser et mener une série d'essais afin d'identifier efficacement les relations de cause à effet entre les entrées d'un processus (les facteurs) et ses sorties (les réponses).
Un facteur est toute variable que vous contrôlez pendant l'expérience, comme la température, la taille d'un lot ou le texte d'un message. Chaque facteur est testé à des niveaux définis (par exemple 180 °C contre 200 °C, ou un objet d'e-mail court contre un objet long). La variable de réponse est ce que vous mesurez : le rendement, le taux de défauts, le taux de conversion. En faisant varier plusieurs facteurs à la fois selon une structure planifiée, le DOE capte non seulement les effets principaux, mais aussi les interactions, c'est-à-dire les cas où l'effet d'un facteur dépend du niveau d'un autre. Or cette information sur les interactions est précisément ce que le test « un facteur à la fois » ne voit pas.
Chiffres clés
- Les praticiens Six Sigma qui utilisent le DOE font état de réductions du temps de cycle de 40 à 70 % par rapport à une expérimentation non structurée, selon l'American Society for Quality (ASQ, 2022).
- Une étude publiée dans le Journal of Quality Technology a montré que des plans d'expériences identifiaient couramment les variables critiques d'un processus en 3 à 5 essais, là où le test d'un facteur à la fois en exigeait 15 ou plus (JQT, 2020).
- L'enquête clients 2023 de Minitab indique que 68 % des organisations industrielles qui utilisent des outils statistiques de DOE ont atteint leur objectif d'amélioration plus vite qu'avec des tests informels (Minitab, 2023).
DOE ou test d'un facteur à la fois (OFAT)
L'approche traditionnelle consiste à tester un facteur à la fois (OFAT, one-factor-at-a-time) : tout maintenir constant, modifier un seul facteur, observer le résultat, puis recommencer. C'est intuitif et cela peut fonctionner pour des systèmes très simples. Mais la méthode s'effondre vite dès que des interactions existent ou que le nombre d'essais compte.
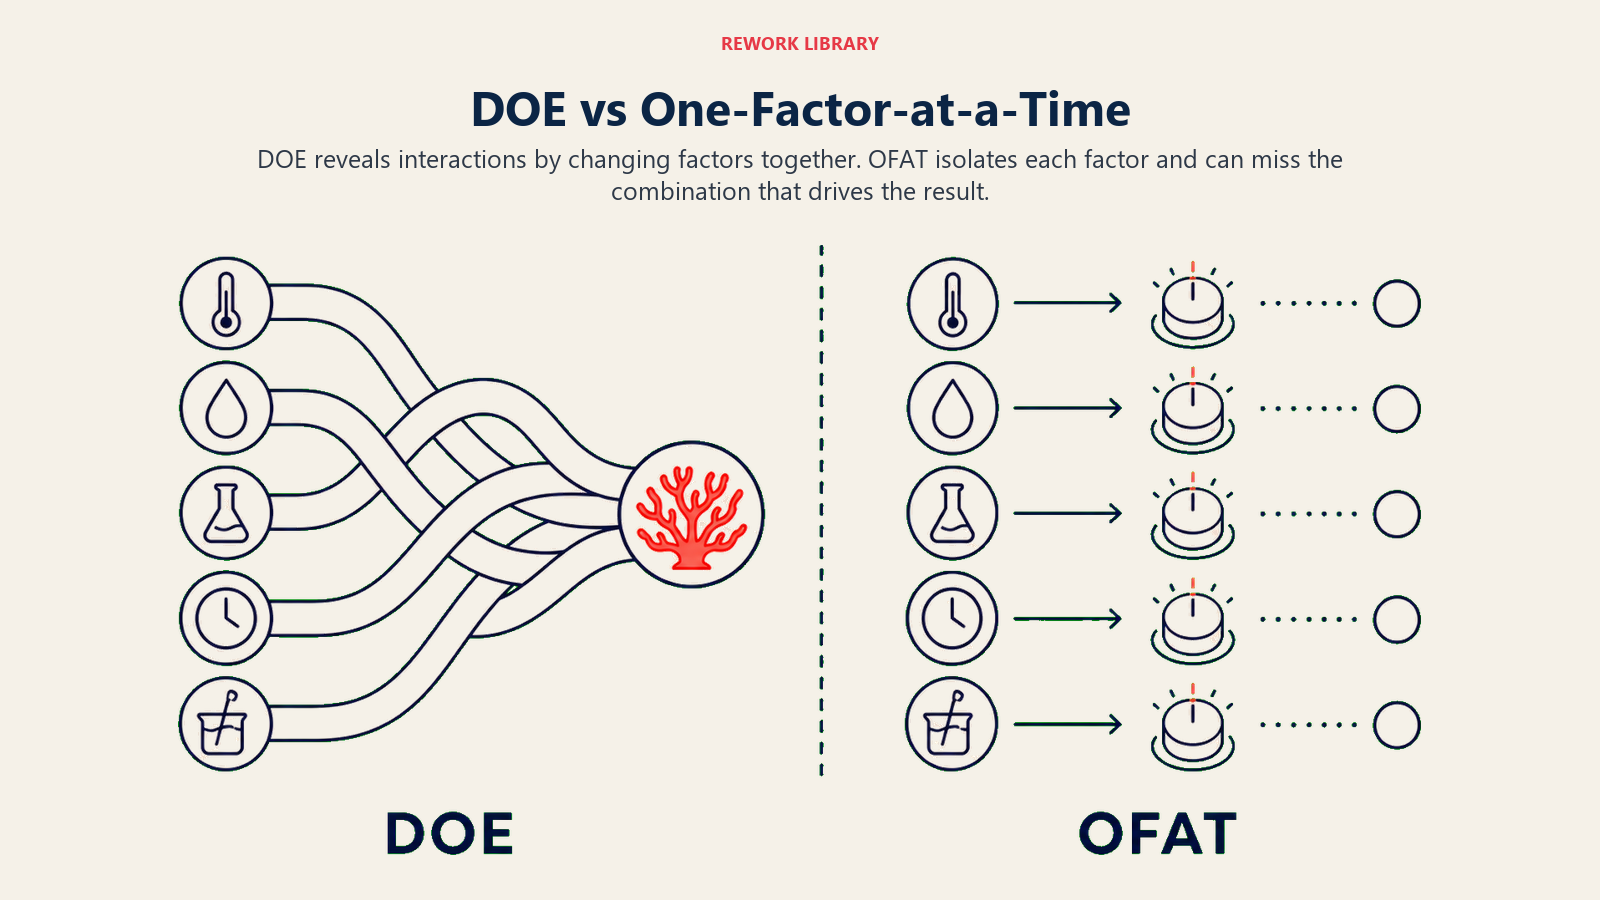
| Critère | DOE | OFAT |
|---|---|---|
| Détection des interactions | Oui : trouve les effets A x B par construction | Non : les interactions restent cachées |
| Nombre total d'essais | Moindre : les plans fractionnaires couvrent beaucoup de facteurs en 8 à 16 essais | Plus élevé : chaque facteur exige sa propre série de tests |
| Rentabilité | Élevée : l'information par essai est maximisée | Faible : de nombreux essais apportent une information redondante |
| Confiance dans les résultats | Statistique : l'erreur est quantifiée par l'ANOVA | Informelle : aucune estimation de la variance |
| Quand l'utiliser | Plusieurs facteurs, interactions suspectées, budget d'essais limité | Facteur unique, système bien maîtrisé, vérification rapide |
Si vous optimisez un processus à trois facteurs ou plus et que vous voulez savoir si la température agit sur le rendement différemment selon la pression, l'OFAT vous induira en erreur. Le DOE, non.
Les concepts clés des plans d'expériences
Comprendre ces termes évite les erreurs de mise en place les plus courantes.
| Terme | Signification |
|---|---|
| Facteur | Variable d'entrée contrôlée, testée à au moins deux niveaux |
| Niveau | Réglage précis d'un facteur (bas/haut, marche/arrêt, 50 mg/100 mg) |
| Variable de réponse | La sortie que vous mesurez pour juger si l'expérience a fonctionné |
| Interaction | Cas où l'effet du facteur A sur la réponse dépend du niveau du facteur B |
| Blocage | Regroupement des essais selon une variable parasite (équipe, opérateur, lot) pour éviter qu'elle ne gonfle l'erreur |
| Randomisation | Exécution des essais dans un ordre aléatoire pour éviter les biais systématiques liés à des dérives temporelles inconnues |
| Réplication | Répétition d'une même combinaison de traitement pour estimer l'erreur expérimentale pure |
| Confusion (aliasing) | Situation où deux effets ne peuvent pas être distingués l'un de l'autre, surtout dans les plans fractionnaires |
| Point central | Essai situé au milieu de toutes les plages de facteurs, utilisé pour détecter une courbure de la réponse |
La randomisation et le blocage ne sont pas des raffinements facultatifs. Sans randomisation, un four qui chauffe ou un opérateur qui se fatigue peut passer pour un véritable effet de facteur. Sans blocage, impossible de séparer une amélioration réelle du bruit d'une équipe à l'autre.
Les principaux types de plans d'expériences
Les plans factoriels complets et fractionnaires, de criblage, de surface de réponse et de Taguchi échangent le nombre d'essais contre le niveau de détail sur les interactions et la capacité d'optimisation.
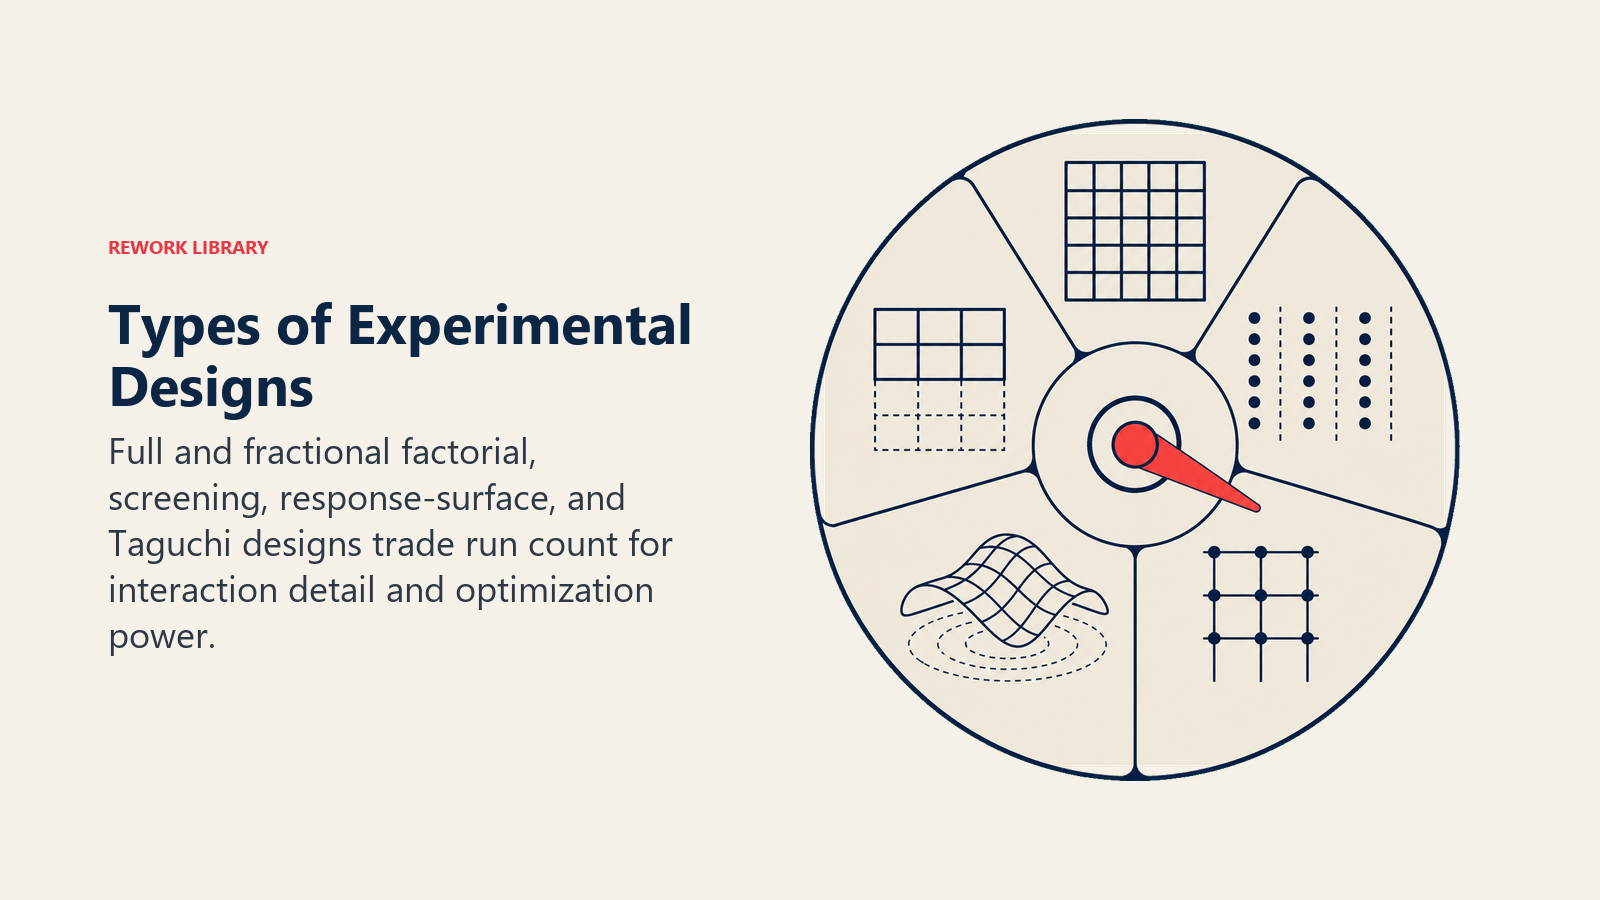
| Plan | Idéal pour | Compromis |
|---|---|---|
| Factoriel complet | 2 à 4 facteurs, toutes les interactions nécessaires | Le nombre d'essais double à chaque facteur ajouté (2^k) |
| Factoriel fractionnaire | 4 à 8 facteurs, budget contraint | Certaines interactions d'ordre élevé sont confondues |
| Plackett-Burman | Criblage rapide de 8 à 20 facteurs | N'estime que les effets principaux, aucune information sur les interactions |
| Surface de réponse (CCD/Box-Behnken) | Optimisation après criblage, réponse courbe | Exige trois niveaux par facteur, donc plus d'essais |
| Taguchi | Robustesse face au bruit en production industrielle | Confond certaines interactions par construction, moins flexible |
Un projet type commence par un plan de Plackett-Burman pour écarter les facteurs sans effet, poursuit avec un plan factoriel fractionnaire sur les facteurs retenus, puis termine par un plan de surface de réponse si un optimum doit être localisé précisément. Chaque étape réduit l'incertitude et concentre les ressources.
Comment mener une étude par plan d'expériences
Définissez la réponse, choisissez les facteurs et les niveaux, sélectionnez et randomisez le plan, analysez les effets, puis confirmez les réglages prédits.
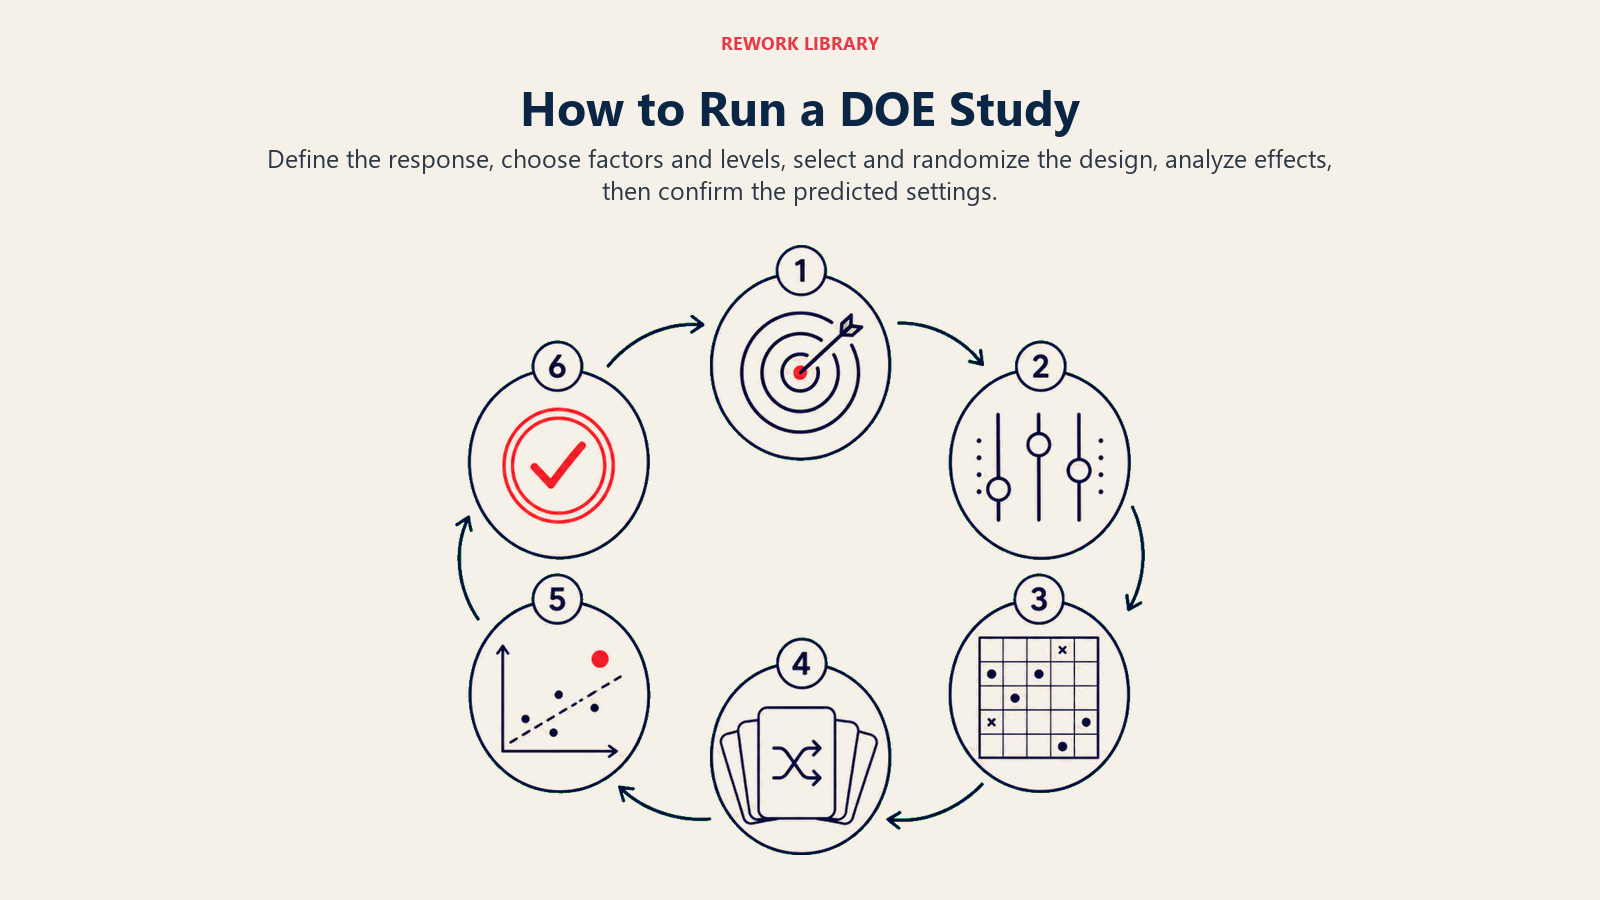
Étape 1 : définir l'objectif et la variable de réponse
Commencez par un énoncé de problème précis. « Améliorer le rendement » est trop vague. « Faire passer le rendement au premier passage de la ligne 3 de 87 % à 93 % sans allonger le temps de cycle » est testable. Identifiez la variable de réponse que vous allez mesurer et vérifiez que vous pouvez la mesurer de façon répétable. Un système de mesure peu fiable (voir maîtrise statistique des processus et capabilité du processus) faussera n'importe quelle expérience.
Étape 2 : choisir les facteurs et les niveaux
Listez toutes les variables susceptibles d'influer sur la réponse. Affinez la liste avec votre équipe à partir des données existantes, d'un diagramme d'Ishikawa ou d'une AMDEC (FMEA). Retenez les 4 à 8 candidats les plus probables. Pour chacun, fixez un niveau bas et un niveau haut assez écartés pour détecter un effet, mais assez réalistes pour rester sûrs et exploitables. Si vous hésitez sur la plage, menez d'abord une expérience de recherche de plage.
Étape 3 : sélectionner un plan
Adaptez le plan à votre situation.
- 2 à 3 facteurs avec un budget permettant toutes les combinaisons : plan factoriel complet (4 à 8 essais au minimum avec réplication).
- 4 à 7 facteurs, informations sur les interactions nécessaires : plan factoriel fractionnaire de résolution IV ou V.
- 8 facteurs ou plus pour un criblage initial : Plackett-Burman.
- Optimisation d'un ensemble confirmé de 2 à 3 facteurs : plan de surface de réponse.
Utilisez un logiciel (Minitab, JMP ou le package R gratuit FrF2) pour générer la matrice du plan. N'établissez jamais l'ordre des essais à la main.
Étape 4 : exécuter l'expérience et randomiser
Exécutez les essais dans l'ordre aléatoire généré par le logiciel. La randomisation n'est pas négociable : elle protège contre les dérives temporelles, la dérive des équipements et les effets d'apprentissage des opérateurs, qui se feraient sinon passer pour des effets de facteurs. Maintenez toutes les variables hors étude à leurs valeurs opératoires standard. Consignez tout : conditions ambiantes, opérateur, état des équipements, numéros de lot.
Étape 5 : analyser les résultats
Saisissez les données de réponse dans votre logiciel et lancez une analyse de la variance (ANOVA) ou une régression. Examinez :
- Les graphiques des effets principaux : quels facteurs déplacent la réponse moyenne.
- Les graphiques d'interaction : si l'effet d'un facteur s'inverse selon le niveau d'un autre.
- Les graphiques des résidus : si les hypothèses du modèle sont respectées (normalité, variance constante).
- Le diagramme de Pareto des effets : quels effets dépassent le seuil de significativité.
Un effet statistiquement significatif présente une valeur p inférieure à votre seuil (généralement 0,05) et une taille suffisante pour justifier une action. Les deux comptent. Un effet minuscule peut être statistiquement significatif avec beaucoup d'essais, tout en restant sans intérêt sur le plan opérationnel.
Étape 6 : confirmer et itérer
Menez un essai de confirmation aux réglages optimaux prédits. Le résultat doit tomber dans l'intervalle de prédiction du modèle. Dans le cas contraire, quelque chose a échappé à l'analyse : un facteur non mesuré, une plage trop étroite ou une variable de bruit apparue en cours de route. C'est l'étape que la plupart des équipes écourtent, et qu'elles regrettent ensuite. Une fois la confirmation obtenue, consignez les nouveaux réglages dans vos procédures opératoires standard et mettez à jour la base de référence de la carte de contrôle.
Exemples de plans d'expériences
| Secteur/Fonction | Objet de l'étude | Facteurs testés | Résultat |
|---|---|---|---|
| Fabrication pharmaceutique | Vitesse de dissolution des comprimés | Force de compression, concentration en liant, durée de granulation | 2 facteurs identifiés comme responsables de 91 % de la variation, lots hors spécification réduits de 60 % |
| E-mail marketing | Taux de clics | Longueur de l'objet, heure d'envoi, personnalisation, texte du CTA | Un plan fractionnaire 2^4 a isolé l'interaction objet + CTA comme principal moteur |
| Agriculture | Rendement des cultures | Type d'engrais, fréquence d'irrigation, espacement des rangs | Un plan de surface de réponse a trouvé l'optimum pour trois facteurs simultanément sur 15 parcelles |
| Performance logicielle | Latence de réponse d'une API | Taille du cache, profondeur du pool de connexions, délai d'expiration des requêtes | Un plan de Plackett-Burman a criblé 7 paramètres ; 2 dominaient, et leur réglage a réduit la latence p95 de 34 % |
| Industrie agroalimentaire | Score de texture d'un snack | Durée de cuisson, température du four, teneur en humidité | Un plan factoriel complet 2^3 avec points centraux a confirmé la courbure ; la surface de réponse a révélé l'optimum |
La même logique s'applique que vous mélangiez des composés, rédigiez un texte publicitaire ou régliez une base de données. Si les entrées varient et que vous ignorez lesquelles comptent, le DOE répond à la question plus vite que l'intuition.
Bonnes pratiques et erreurs courantes
À faire :
- Randomisez l'ordre des essais à chaque fois, même quand c'est gênant.
- Répliquez au moins le point central pour obtenir une estimation de l'erreur pure.
- Validez votre système de mesure avant de commencer (R&R de la mesure si nécessaire).
- Confirmez les résultats aux réglages optimaux avant de modifier la production.
- Documentez les plages de facteurs, les définitions de réponse et les journaux d'essais pour que l'expérience soit reproductible.
À éviter :
- Ajouter des facteurs en cours d'expérience. Ajouter un facteur après le démarrage invalide la structure du plan.
- Utiliser trop de facteurs avec une résolution insuffisante. Un plan de résolution III, alors que vous savez que des interactions existent, produira des résultats confondus et trompeurs.
- Confondre significativité statistique et importance pratique. Vérifiez toujours la taille de l'effet.
- Sauter l'essai de confirmation. Le modèle est une abstraction mathématique ; le processus, lui, est bien réel.
- Calculer les plans à la main. Un logiciel génère des ordres d'essais randomisés valides, avec les bons schémas de confusion. N'improvisez pas.
Le DOE trouve naturellement sa place dans la phase Améliorer de la démarche DMAIC, où il remplace les approximations par un choix de réglages optimaux étayé statistiquement. On le retrouve aussi dans les projets Lean Six Sigma et dans toute initiative Six Sigma où l'analyse des causes racines a déjà réduit la liste des suspects à une poignée de facteurs qui méritent un test formel.
Lectures associées
Customer Success Operations Manager
On this page
- Qu'est-ce qu'un plan d'expériences ?
- DOE ou test d'un facteur à la fois (OFAT)
- Les concepts clés des plans d'expériences
- Les principaux types de plans d'expériences
- Comment mener une étude par plan d'expériences
- Étape 1 : définir l'objectif et la variable de réponse
- Étape 2 : choisir les facteurs et les niveaux
- Étape 3 : sélectionner un plan
- Étape 4 : exécuter l'expérience et randomiser
- Étape 5 : analyser les résultats
- Étape 6 : confirmer et itérer
- Exemples de plans d'expériences
- Bonnes pratiques et erreurs courantes
- Lectures associées