Flux tiré (pull system) : comment fonctionne la production Lean
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Un flux tiré (pull system) est une méthode de production où le travail ne démarre que lorsqu'un poste en aval signale qu'il en a besoin. Pas de signal, pas de production. Cela paraît simple, jusqu'à ce que l'on mesure à quel point cela change le fonctionnement d'une activité.
Qu'est-ce qu'un flux tiré ?
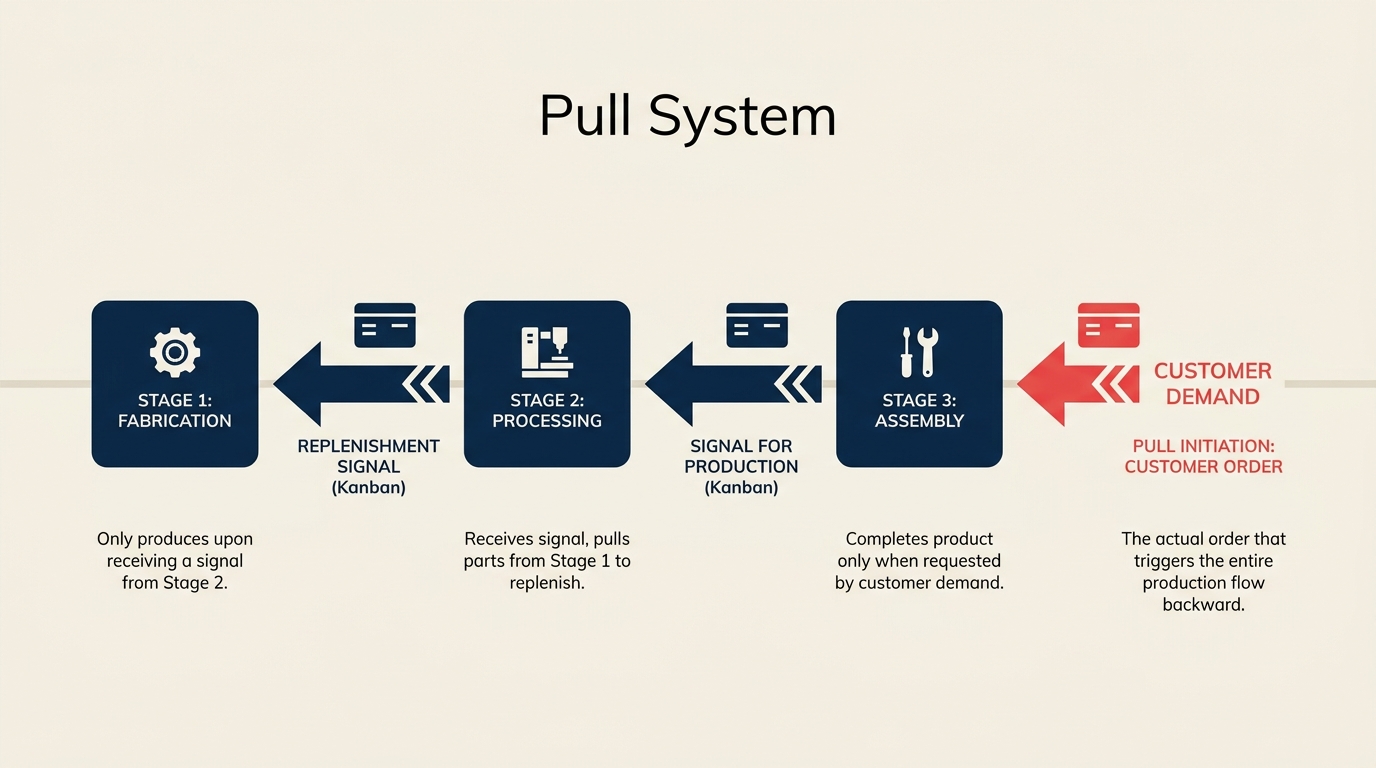
Un flux tiré est une méthode de pilotage du travail dans laquelle chaque étape d'un processus ne produit ou ne déplace du travail qu'en réponse à une demande explicite de l'étape suivante, en aval. Le déclencheur est la consommation réelle, pas une prévision. Le travail « circule » dans le système parce que la demande en bout de chaîne le tire, au lieu d'être poussé en avant par un planning ou par l'estimation d'un planificateur.
Le terme vient du Toyota Production System (TPS), où Taiichi Ohno a observé les supermarchés américains dans les années 1950. Les rayons n'étaient réapprovisionnés que lorsque les clients prenaient des articles ; l'espace vide sur l'étagère servait de signal de réassort. Ohno a transposé cette logique à l'atelier : un poste de travail aval qui consomme des pièces envoie un signal Kanban au poste amont pour qu'il produise exactement ce qui a été consommé. Rien d'autre ne bouge.
On obtient un système de production piloté par la demande réelle plutôt que par la demande projetée. Les stocks ne s'accumulent que là où les signaux le justifient. Les en-cours (WIP, work-in-process) sont plafonnés par le nombre de signaux en circulation.
Chiffres clés : les flux tirés en pratique
- Le TPS de Toyota, fondé sur le flux tiré, a aidé l'entreprise à ramener le stock de produits finis de plusieurs mois de ventes à quelques heures dans des usines clés, un facteur central pour devenir le premier constructeur automobile mondial en volume (Rapport annuel Toyota ; données OICA, à partir de 2008).
- Les industriels qui maintiennent des pratiques Lean de flux tiré déclarent une réduction de 20 à 40 % de leur délai de fabrication en 18 mois, selon un benchmark de 2023 de LNS Research et IndustryWeek sur des sites au Lean mature.
- Une analyse du McKinsey Global Institute de 2022 a montré que les industriels détenant des stocks excédentaires immobilisaient 20 à 30 % de fonds de roulement en plus que leurs concurrents au fonctionnement Lean, un coût direct des systèmes poussés pilotés par les prévisions.
Flux tiré et flux poussé
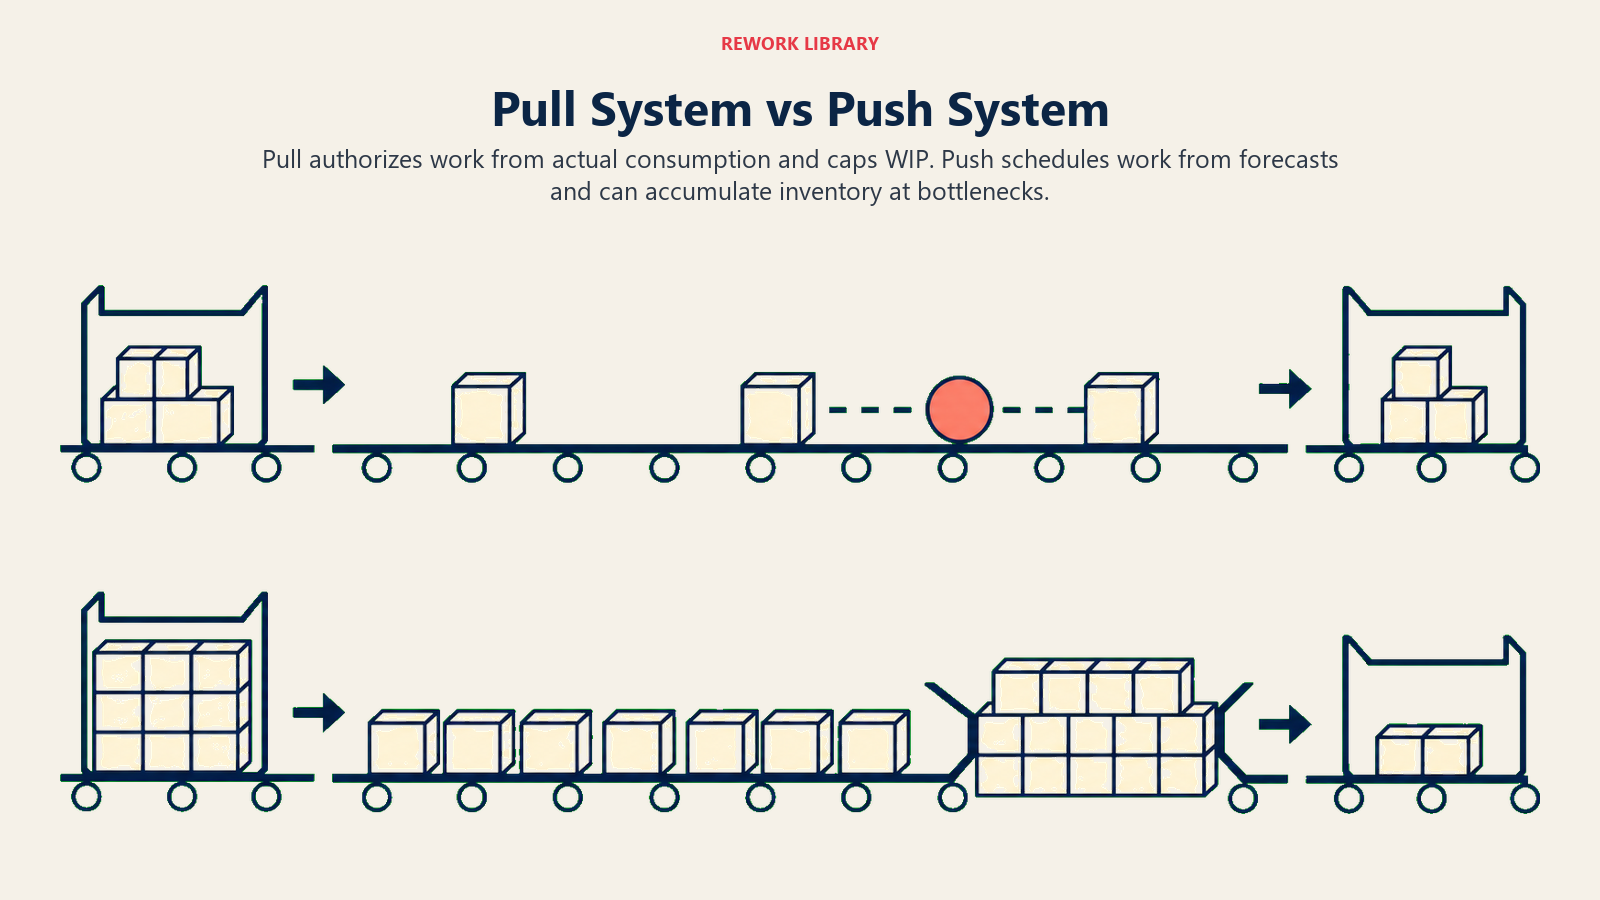
Le contraste avec un flux poussé est le meilleur moyen de comprendre ce qui fait la spécificité du flux tiré. Dans un flux poussé, la production est planifiée depuis l'amont du processus, à partir d'une prévision de la demande. Chaque poste fabrique autant qu'il le peut et « pousse » sa production vers le poste suivant, que celui-ci soit prêt à la recevoir ou non.
| Dimension | Flux tiré | Flux poussé |
|---|---|---|
| Déclencheur de la production | Signal de consommation en aval | Planning ou prévision en amont |
| Niveau d'en-cours | Maîtrisé (plafonné par les signaux) | Non maîtrisé (s'accumule partout où il y a un goulot d'étranglement) |
| Stocks | Minimaux, proches de zéro à chaque poste | S'accumulent dans chaque file d'attente |
| Réactivité à la demande | Réagit à la demande réelle | Réagit à la demande prévue |
| Détection des défauts | Rapide : petits lots, files visibles | Lente : les défauts se cachent dans de grosses piles d'en-cours |
| Complexité de mise en place | Plus élevée au départ (conception des signaux, dimensionnement des tampons) | Plus faible au départ, davantage de pompiers au quotidien |
| Meilleure adéquation | Processus stables et répétitifs, au flux visible | Travail très variable, unitaire ou sur mesure à long horizon |
Le flux poussé n'est pas mauvais en soi. Dans le travail par projet ou très personnalisé, la prévision et la planification sont inévitables. Mais partout où un processus se répète avec des schémas de demande prévisibles, le flux tiré réduit fortement le gaspillage et améliore la fluidité.
Comment fonctionne un flux tiré
Le cœur opérationnel d'un flux tiré est le signal. Chaque fois qu'un poste aval consomme une unité de travail ou une pièce, il renvoie un signal au poste amont l'autorisant à remplacer exactement cette unité. Le mécanisme de signal le plus courant est la carte Kanban.
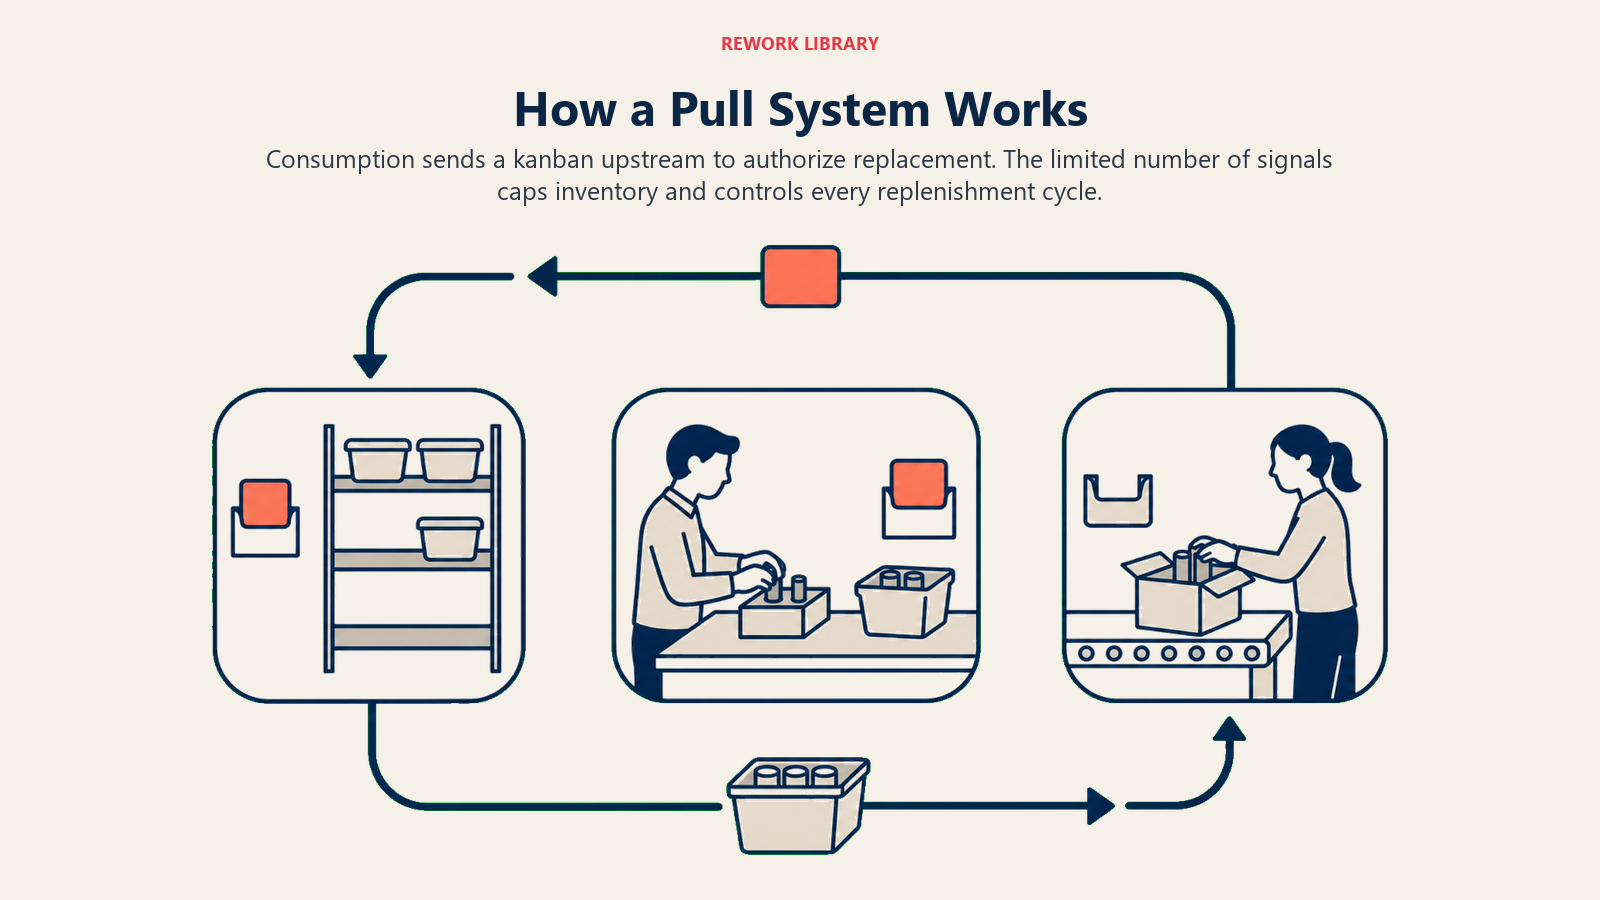
Dans un contexte de fabrication physique, une carte Kanban accompagne un bac de pièces. Lorsque l'opérateur du poste B ouvre le dernier bac provenant du poste A, la carte se détache et retourne au poste A. Cette carte est l'autorisation de produire un bac supplémentaire. Tant que la carte n'est pas arrivée, le poste A ne produit rien pour le poste B. C'est le modèle du supermarché : un petit stock tampon maîtrisé (le supermarché) se situe entre les postes, et la consommation dans ce supermarché déclenche le réapprovisionnement en amont.
Les mécanismes essentiels :
- La demande tire depuis la droite. La commande client ou la consommation du processus final est le seul déclencheur légitime de la production.
- Les signaux remontent vers l'amont. Le Kanban (carte, bac, signal électronique, emplacement vide) se déplace à contre-courant du flux de matière.
- L'autorisation limite la production. Un poste ne peut produire que s'il détient un Kanban qui l'y autorise. Les en-cours sont ainsi plafonnés par construction.
- Le dimensionnement des tampons est délibéré. Le nombre de Kanban en circulation détermine le stock maximal entre deux étapes. Moins de Kanban, c'est moins de tampon : le système est plus réactif, mais aussi plus fragile.
Dans le travail de la connaissance, la carte Kanban devient un élément de travail sur un tableau. La limite d'en-cours d'une colonne joue le rôle de signal : une colonne aval qui a de la capacité « tire » l'élément suivant depuis l'amont. Les limites d'en-cours (WIP limits) imposent cette discipline de flux tiré.
Les types de flux tirés
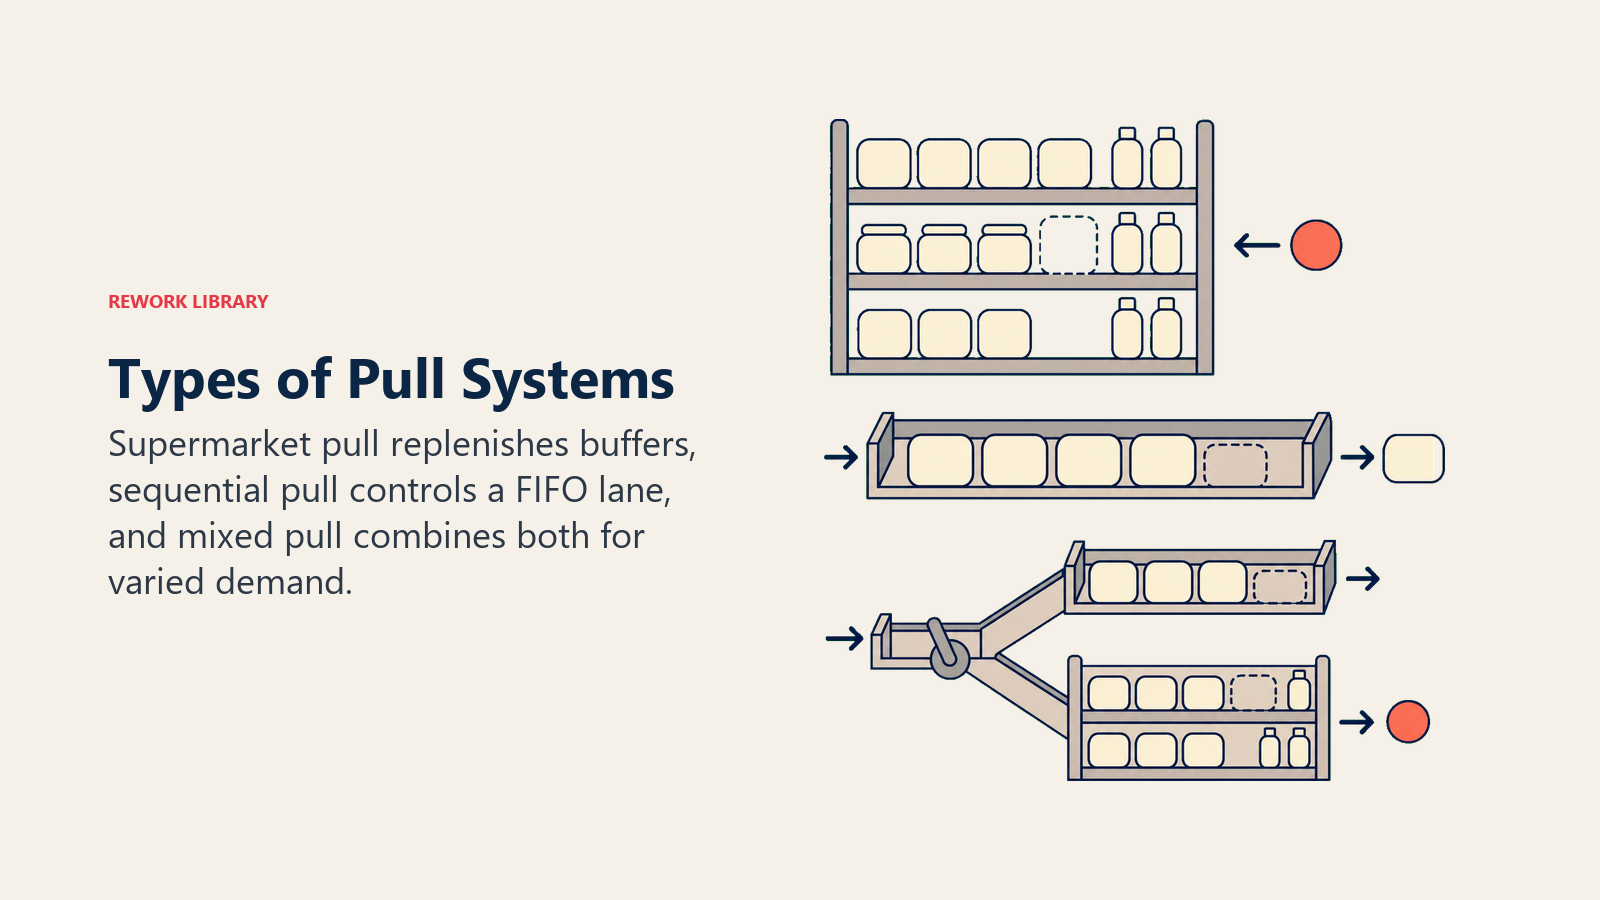
Les flux tirés ne sont pas des solutions uniques. Trois variantes couvrent la plupart des cas :
| Type | Fonctionnement | Idéal pour |
|---|---|---|
| Flux tiré par supermarché (réapprovisionnement) | Un stock tampon maîtrisé se situe entre les étapes. La consommation en aval déclenche le réapprovisionnement en amont pour remplir le supermarché. | Environnements à fort volume et forte diversité, avec des rythmes de consommation prévisibles |
| Flux tiré séquentiel (voie FIFO) | Pas de tampon de type supermarché. Le travail circule dans une voie First-In, First-Out à capacité strictement plafonnée. Quand la voie est pleine, l'amont s'arrête. | Processus à faible diversité et fort volume, avec des temps de cycle courts et prévisibles |
| Flux tiré mixte (hybride) | Les articles standard à fort volume utilisent le flux tiré par supermarché ; les articles à faible volume et imprévisibles utilisent le flux séquentiel ou une courte fenêtre de planification. | Portefeuilles de produits variés, avec des schémas de demande distincts par référence (SKU) |
La plupart des environnements de production réels combinent plusieurs approches. L'Heijunka (le lissage de la production) est souvent associé à un flux tiré par supermarché pour amortir les pics de demande avant qu'ils ne se propagent en amont.
Avantages d'un flux tiré
En-cours maîtrisés. Comme la production exige un signal, les en-cours sont plafonnés par construction. Le travail ne peut pas s'accumuler entre les postes sans une décision délibérée d'augmenter le nombre de Kanban. Moins d'en-cours, ce sont des files plus courtes, des temps de cycle plus rapides et des problèmes plus faciles à voir.
Coûts de stock réduits. Détenir des stocks coûte de l'argent : espace, assurance, obsolescence, capital immobilisé. Le flux tiré maintient les stocks à leur niveau minimal viable en ne réapprovisionnant que ce qui a été consommé. Cela rejoint directement les principes du juste-à-temps, dont l'objectif est de produire exactement ce qui est nécessaire, au moment où c'est nécessaire.
Détection plus rapide des défauts. Une production en petits lots, pilotée par des signaux, fait remonter les défauts rapidement. Un problème au poste A qui produit cinq pièces défectueuses est repéré avant d'en produire 500. C'est cohérent avec le Jidoka, qui donne à chacun l'autorité d'arrêter la production et de corriger les problèmes à la source.
Flux en phase avec la demande. La production suit la consommation réelle des clients plutôt que la prévision d'un planificateur. Quand la demande baisse, moins de signaux circulent et la production ralentit naturellement. Pas de surproduction. Pas de muda à fabriquer ce que personne n'a demandé.
Identification plus nette des goulots d'étranglement. Quand un poste n'arrive pas à suivre la demande de signaux, la file de Kanban non honorés devient visible. Dans un flux poussé, la surproduction masque les goulots d'étranglement sous des piles d'en-cours. Dans un flux tiré, la contrainte apparaît clairement sous la forme d'un retard de signaux en attente de traitement.
Limites et erreurs courantes
Les flux tirés ne sont pas sans contrepartie. Les aborder lucidement permet d'éviter les échecs les plus fréquents.
Une forte variabilité de la demande met le flux tiré en défaut. Un tampon de type supermarché fonctionne quand la consommation est à peu près prévisible. Si la demande explose brutalement et de façon imprévisible, les Kanban ne parviennent pas à réapprovisionner assez vite et le poste aval tombe en rupture. Le flux tiré exige une certaine stabilité de la demande pour bien fonctionner.
La réactivité des fournisseurs n'est pas négociable. Le flux tiré ne fonctionne que si les fournisseurs en amont (internes ou externes) peuvent répondre aux signaux de réapprovisionnement de façon fiable et rapide. Un fournisseur avec un délai de 12 semaines ne peut pas tenir un cycle Kanban quotidien. C'est pourquoi le juste-à-temps et le flux tiré exigent souvent des relations fournisseurs étroites et collaboratives.
Le dimensionnement des tampons demande de la calibration. Avec trop peu de Kanban, le système est fréquemment en pénurie. Avec trop, vous avez recréé un flux poussé avec des étapes en plus. Bien dimensionner les tampons suppose des données de demande réelles et des ajustements continus au fil de l'évolution des conditions.
Tout le travail n'est pas adapté au flux tiré. Le travail sur mesure, unitaire ou très variable (où chaque commande est différente) ne se prête pas naturellement à un modèle de flux tiré. La méthode Lean le reconnaît : le flux tiré est un outil parmi d'autres dans un système plus large, pas une solution universelle.
Négliger le calage sur le takt time. Les signaux de flux tiré n'ont aucun sens si le rythme de production ne correspond pas à la demande client. Le takt time fixe la cadence ; le flux tiré pilote le déclenchement. Sans calage sur le takt time, un flux tiré peut quand même surproduire ou sous-produire, simplement plus lentement qu'un flux poussé.
Comment mettre en place un flux tiré
Étape 1 : cartographier l'état actuel
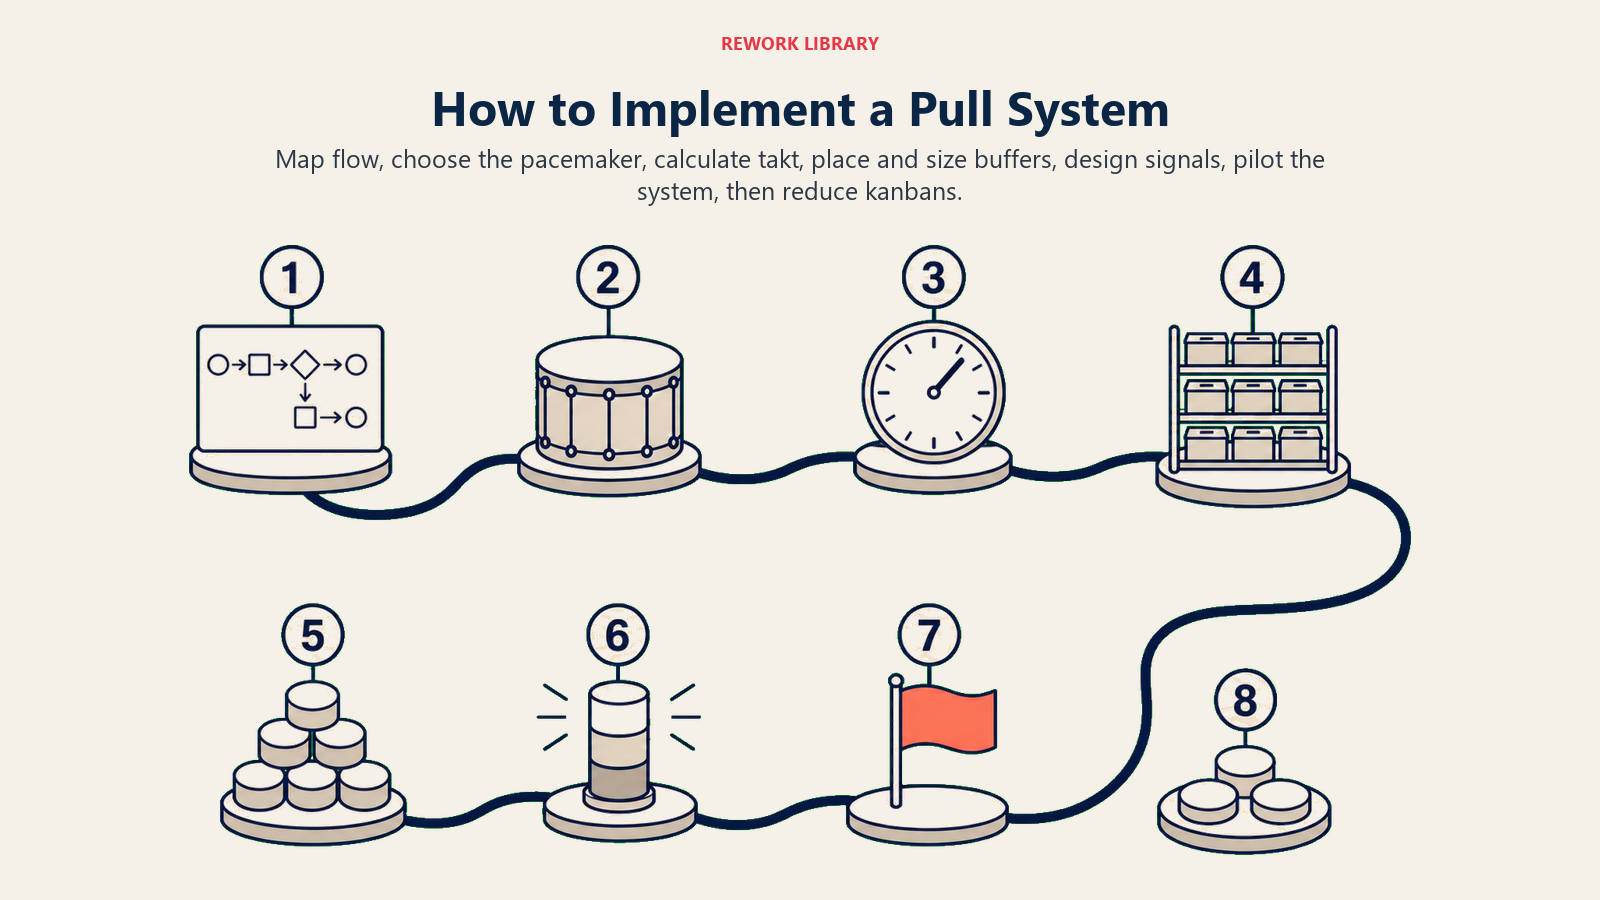
Avant de modifier le mécanisme de déclenchement, comprenez le flux existant. Dessinez une cartographie de la chaîne de valeur montrant chaque étape, chaque file d'attente, chaque temps de cycle et chaque point de stock. Repérez où les en-cours s'accumulent, où le flux se rompt et où ont lieu les passages de relais. C'est votre point de départ.
Étape 2 : identifier le processus pacemaker
Le pacemaker est l'étape du processus qui reçoit le signal de la demande client et donne le rythme de production à toute la chaîne. Dans la plupart des chaînes de valeur, il s'agit de l'assemblage final ou de l'étape la plus proche du client. Tout ce qui se trouve en amont du pacemaker doit fonctionner en flux tiré.
Étape 3 : calculer le takt time
Divisez le temps de production disponible par le rythme de la demande client pour obtenir votre takt time. C'est la cadence à laquelle le système doit produire une unité pour répondre à la demande. Tous les calculs de dimensionnement des tampons et des Kanban s'appuieront sur ce chiffre.
Étape 4 : concevoir l'emplacement des supermarchés
Décidez où des tampons de stock maîtrisés ont du sens. En règle générale, les supermarchés se situent entre des étapes de rythmes de production différents, entre processus internes et externes, ou partout où la variabilité de la demande est la plus forte. Toutes les étapes n'ont pas besoin d'un supermarché ; les voies FIFO séquentielles conviennent entre des étapes aux temps de cycle équivalents.
Étape 5 : dimensionner les Kanban
Pour chaque supermarché, calculez le nombre de cartes Kanban (ou d'emplacements de bacs) nécessaires. Une formule de base :
Nombre de Kanban = (Demande quotidienne moyenne x Délai de réapprovisionnement x Coefficient de sécurité) / Taille du bac
Partez prudemment : un tampon un peu plus grand est plus facile à réduire qu'un système constamment en pénurie. Prévoyez de réduire le nombre de Kanban au fil de la stabilisation du processus.
Étape 6 : concevoir le mécanisme de signal
Choisissez la forme physique ou numérique du signal Kanban. Les options vont des cartes physiques et des bacs de couleur aux signaux électroniques dans un ERP ou à un tableau de gestion de projet avec des limites d'en-cours (WIP limits). Le mécanisme doit être visible, simple et difficile à contourner par inadvertance.
Étape 7 : former et piloter
Un flux tiré exige que chacun, dans le flux, comprenne la règle : ne pas produire sans signal. C'est un changement de discipline, pas seulement de processus. Menez d'abord un pilote sur une famille de produits ou un segment du processus. Mesurez le temps de cycle, les niveaux d'en-cours et le respect des signaux avant d'étendre.
Étape 8 : réduire les Kanban au fil du temps
L'objectif est l'amélioration continue. À mesure que la fiabilité du processus augmente, réduisez le nombre de Kanban en circulation. Moins de Kanban révèlent les problèmes plus vite et obligent le système à progresser. C'est le mécanisme d'amélioration, la même logique qui anime les chantiers Kaizen dans les usines Lean.
Exemples de flux tirés
Construction automobile : Toyota
Les chaînes d'assemblage de Toyota sont l'exemple canonique du flux tiré. Un véhicule fini en cours de fabrication à l'assemblage final déclenche un Kanban pour la cellule d'assemblage des sièges. Cette cellule tire des châssis peints depuis l'atelier de peinture. L'atelier de peinture tire depuis l'atelier d'emboutissage. Chaque étape ne produit que ce que l'étape suivante a consommé. Les stocks entre étapes se comptent en heures, pas en jours. Quand un défaut apparaît, la chaîne de signaux s'arrête, le problème est corrigé et seulement alors la production reprend.
Biens de consommation : réassort en distribution
Une chaîne de supermarchés qui applique la logique du flux tiré ne réapprovisionne les rayons que lorsque le système de caisse détecte une vente. La vente déclenche une commande de réassort auprès de l'entrepôt de distribution. Le prélèvement de l'entrepôt déclenche à son tour une commande de production ou d'achat auprès du fournisseur. C'est un flux tiré qui traverse plusieurs organisations, avec des Kanban électroniques à la place des cartes physiques.
Travail de la connaissance : développement logiciel
Une équipe logicielle qui utilise le Kanban applique la discipline du flux tiré au développement de fonctionnalités. Les éléments de travail passent de « prêt à développer » à « en développement » uniquement lorsqu'un développeur a de la capacité, et la limite d'en-cours de la colonne sert de signal de tirage. La colonne ne peut pas dépasser sa limite, donc les étapes amont ne peuvent pas pousser du travail sur une équipe surchargée. Le temps de cycle baisse, et le travail inachevé rendu visible dans chaque colonne montre exactement où se trouve le goulot d'étranglement.
Services professionnels : workflow de conseil
Un cabinet de conseil qui suit les livrables clients sur un tableau Kanban applique des limites d'en-cours à chaque étape : recherche, rédaction, relecture, validation. Un projet ne passe de la rédaction à la relecture que lorsque la colonne de relecture a de la capacité disponible. Cela évite que les relecteurs soient submergés de rédactions simultanées pendant que les chercheurs sont inactifs. Le flux tiré crée de l'équilibre sans qu'un manager planifie à la main chaque passage de relais.
La force d'un flux tiré ne tient pas aux cartes Kanban ni aux colonnes d'un tableau. Elle tient à la discipline de ne pas produire sans signal, et à la visibilité que cette discipline crée. Commencez par une famille de produits, calibrez les tampons, puis réduisez les Kanban progressivement. Chaque réduction fait ressortir la contrainte suivante. C'est la boucle d'amélioration sur laquelle repose la méthode Lean.
Customer Success Operations Manager
On this page
- Qu'est-ce qu'un flux tiré ?
- Flux tiré et flux poussé
- Comment fonctionne un flux tiré
- Les types de flux tirés
- Avantages d'un flux tiré
- Limites et erreurs courantes
- Comment mettre en place un flux tiré
- Étape 1 : cartographier l'état actuel
- Étape 2 : identifier le processus pacemaker
- Étape 3 : calculer le takt time
- Étape 4 : concevoir l'emplacement des supermarchés
- Étape 5 : dimensionner les Kanban
- Étape 6 : concevoir le mécanisme de signal
- Étape 7 : former et piloter
- Étape 8 : réduire les Kanban au fil du temps
- Exemples de flux tirés
- Construction automobile : Toyota
- Biens de consommation : réassort en distribution
- Travail de la connaissance : développement logiciel
- Services professionnels : workflow de conseil