Diagramme d'Ishikawa (arête de poisson) : l'analyse des causes racines expliquée
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Quand quelque chose tourne mal, la plupart des équipes désignent la personne la plus proche du problème. C'est rapide et cela semble logique. Pourtant, c'est presque toujours une erreur, et le problème reviendra à coup sûr. Le diagramme d'Ishikawa (ou diagramme en arête de poisson, fishbone diagram) sert à couper court à ce réflexe et à le remplacer par une réflexion systématique sur ce qui a réellement provoqué la défaillance.
Que vous pilotiez un projet Six Sigma, une revue de processus Lean ou un retour d'expérience après incident, le diagramme d'Ishikawa donne à votre équipe une carte structurée à suivre plutôt qu'un jeu de devinettes.
Qu'est-ce qu'un diagramme d'Ishikawa ?
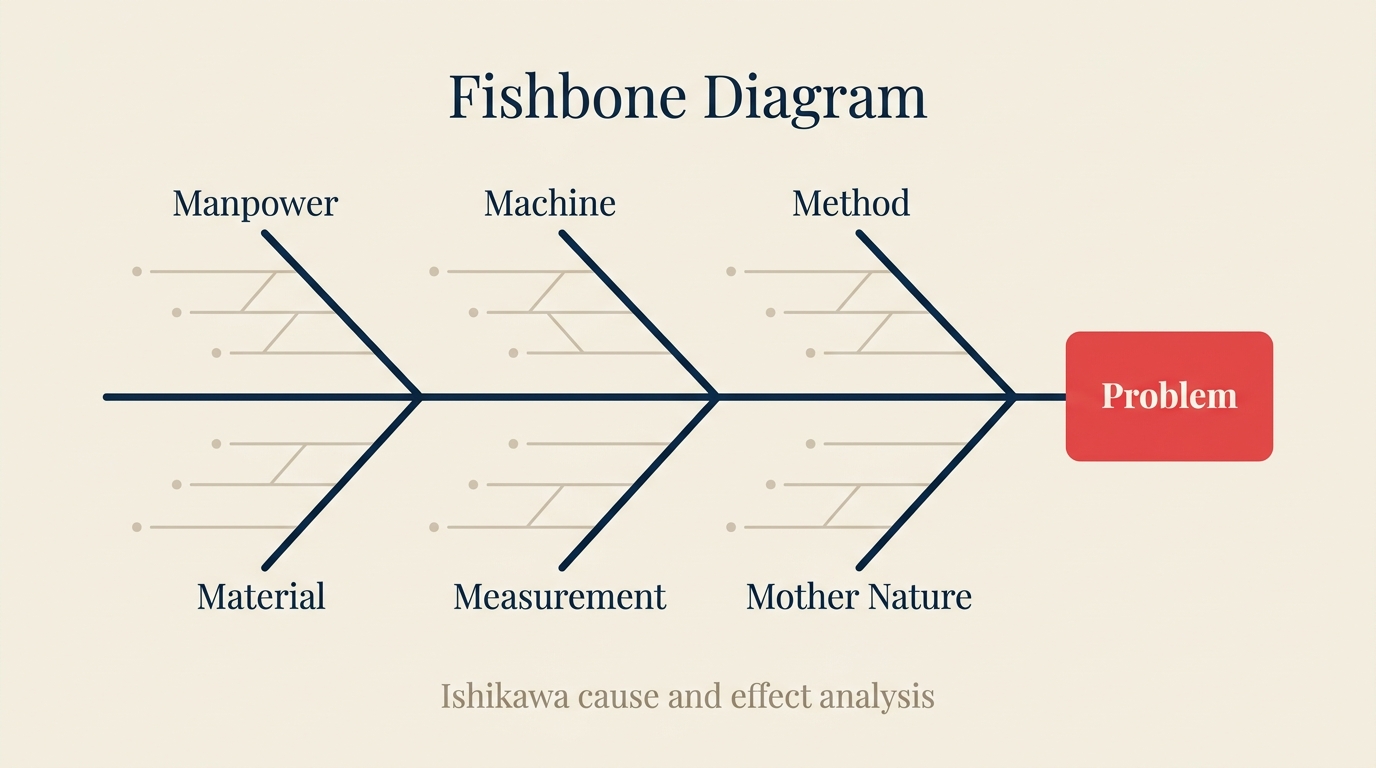
Un diagramme d'Ishikawa (aussi appelé diagramme en arête de poisson ou diagramme de causes et effets) est un outil visuel d'analyse des causes racines. Il organise les causes potentielles d'un problème sous forme de branches, selon une structure qui évoque un squelette de poisson. L'énoncé du problème occupe la « tête » du poisson, à droite. L'« arête centrale » court horizontalement vers la gauche. Les grandes catégories de causes partent de cette arête comme autant d'« os », et les facteurs précis se greffent sur chaque os.
L'outil a été créé par le spécialiste japonais du contrôle qualité Kaoru Ishikawa dans les années 1960, lors de son travail dans les chantiers navals de Kawasaki Heavy Industries. Ishikawa cherchait un moyen de visualiser les multiples relations de cause à effet à l'origine des défauts de qualité, ce que les organigrammes et les simples listes ne permettaient pas de saisir. Le diagramme qu'il a conçu est devenu une pierre angulaire du Total Quality Management (TQM), puis il a été intégré à la démarche Six Sigma DMAIC (Define, Measure, Analyze, Improve, Control) et aux méthodes Lean dans le monde entier.
La force du diagramme d'Ishikawa ne tient pas au dessin, mais à la conversation qu'il impose. Quand une équipe transverse le remplit ensemble, elle cesse de chercher un coupable et commence à repérer les endroits où le système est défaillant.
Chiffres clés
- Kaoru Ishikawa a mis au point le diagramme de causes et effets dans les chantiers navals de Kawasaki en 1968. Il a ensuite formalisé la méthode dans son livre de 1985 What Is Total Quality Control? The Japanese Way (Prentice-Hall), devenu l'ouvrage de référence sur les cercles de qualité dans le monde entier.
- L'American Society for Quality (ASQ) classe le diagramme d'Ishikawa parmi les 7 outils de base de la qualité, avec les cartes de contrôle, les feuilles de relevé et l'analyse de Pareto. Selon l'ASQ, ces 7 outils interviennent dans plus de 50 % des projets structurés de résolution de problèmes dans l'industrie, la santé et les services.
- Une enquête de 2019 de l'International Association for Six Sigma Certification (IASSC) montre que l'analyse des causes et effets (diagramme d'Ishikawa compris) figure parmi les trois outils les plus utilisés par les praticiens certifiés dans les projets en phase Analyze, aux côtés de la technique des 5 Pourquoi et de la maîtrise statistique des processus.
Les 6M : les catégories standard d'un diagramme d'Ishikawa
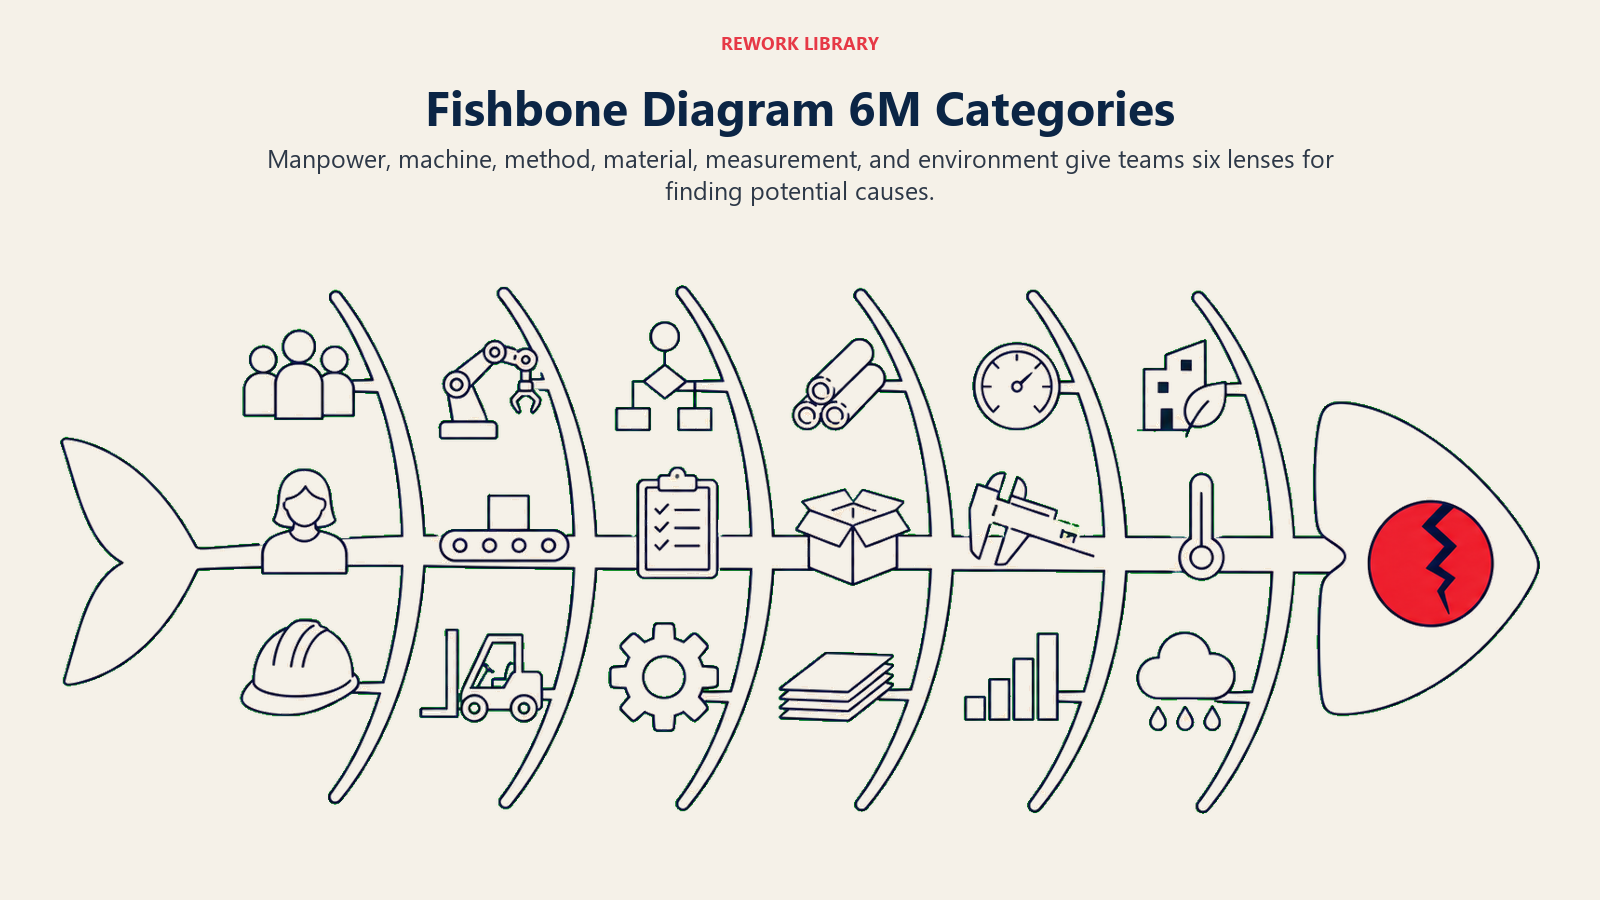
Dans l'industrie et les opérations, la méthode la plus répandue est celle des 6M. Chaque « M » représente une grande catégorie de causes potentielles, sous laquelle votre équipe recense des facteurs précis.
Main-d'œuvre (Manpower)
Cet os regroupe tout ce qui touche aux personnes dans le processus : lacunes de compétences, formation insuffisante, responsabilités floues, fatigue, défauts de transmission entre équipes, problèmes d'attitude ou de motivation. C'est la catégorie vers laquelle la plupart des équipes se tournent d'abord, et c'est précisément pourquoi le diagramme oblige à examiner toutes les autres avant d'y arriver.
Machine (Équipement)
Cette catégorie couvre les outils, le matériel et les logiciels dont dépend votre processus : usure, dérive d'étalonnage, firmware obsolète, outillages mal adaptés, lacunes de maintenance. Dans le travail intellectuel, elle s'étend aux bugs logiciels, aux systèmes lents et aux intégrations manquantes.
Méthode (Processus)
Cet os porte sur la manière dont le travail est réalisé : procédures documentées, modes opératoires standard (SOP), conception du workflow, erreurs de séquencement, points de contrôle manquants. Si le problème vient du processus lui-même, corriger la personne qui l'exécute n'y changera rien.
Matière (entrées)
La matière désigne les entrées de votre processus : matières physiques, flux de données, qualité des fournisseurs, codification des lots et exactitude des informations transmises d'une étape à l'autre. La mauvaise qualité des entrées figure parmi les causes de défauts les moins diagnostiquées, aussi bien dans l'industrie que dans les services.
Mesure (Measurement)
Erreurs d'étalonnage, instruments imprécis, méthodes de collecte de données incohérentes et indicateurs subjectifs relèvent tous de cette catégorie. Si vous ne pouvez pas mesurer le processus de façon fiable, vous ne pouvez pas savoir si vos changements fonctionnent. Cet os est souvent laissé de côté dans les services, où l'on considère que les pratiques de mesure sont correctes tant qu'on n'a pas prouvé le contraire.
Milieu (Mother Nature, environnement)
Le milieu couvre les conditions externes qui influent sur le processus : température, humidité, éclairage, bruit, volatilité du marché, évolutions réglementaires ou pics de demande saisonniers. Dans les services et le travail intellectuel, il s'étend souvent à la culture d'entreprise ou à la dynamique d'équipe, qui échappent au contrôle d'un responsable pris isolément.
Autres méthodes : dans les services, beaucoup d'équipes préfèrent les 4P (People, Process, Policies, Plant) ou, en marketing, les 8P (Product, Price, Place, Promotion, People, Process, Physical evidence, Productivity). Les 6M restent la référence pour l'industrie et les opérations. La bonne grille est celle que votre équipe utilisera réellement et avec constance.
Construire un diagramme d'Ishikawa en 6 étapes
Aucun logiciel spécifique n'est nécessaire. Un tableau blanc, des Post-it ou un canevas numérique partagé font tout aussi bien l'affaire. L'essentiel, c'est qui est présent dans la salle.
Étape 1 : s'accorder sur l'énoncé du problème
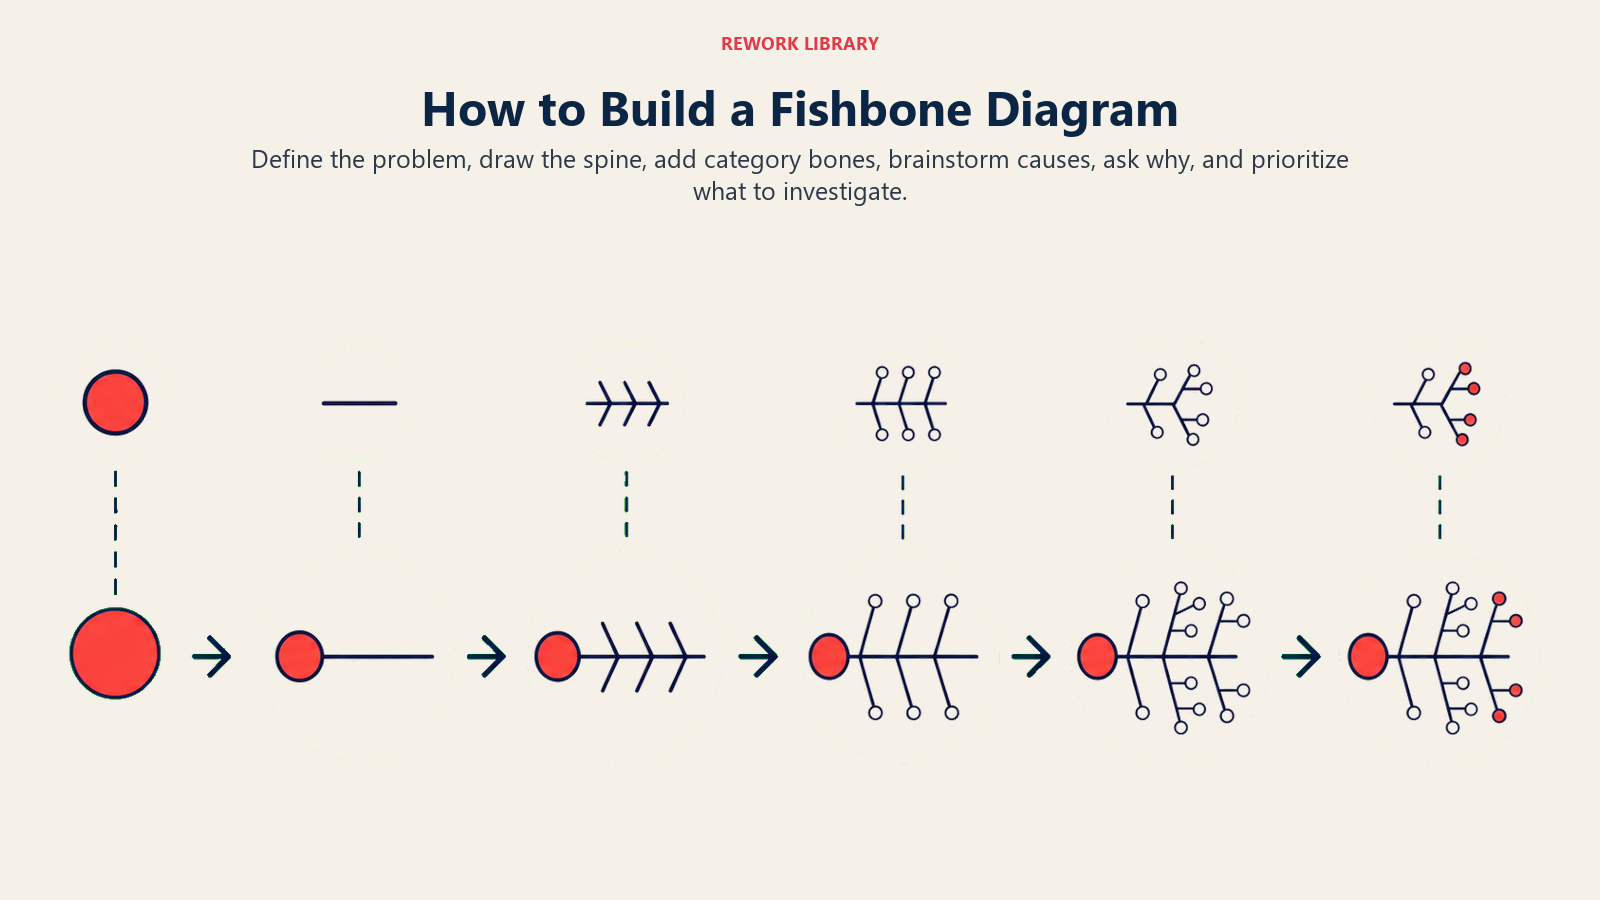
Écrivez le problème à la tête du poisson, de façon précise. « Problèmes de qualité » n'est pas un énoncé de problème. « Le taux de défauts de la ligne 4 a dépassé 6 % au T2 2026, pour un objectif de 1,5 % » en est un. Un problème flou produit une analyse floue.
Étape 2 : tracer l'arête centrale
Tracez une flèche horizontale qui pointe vers la case du problème. C'est votre arête centrale, qui sert d'ancrage visuel au reste du diagramme.
Étape 3 : ajouter les grands os
Tracez des lignes diagonales qui partent de l'arête, trois au-dessus et trois en dessous, et nommez chacune d'une catégorie de causes. Pour la plupart des équipes opérationnelles, commencez par les 6M. Pour une équipe de services, utilisez les 4P ou la grille qui correspond à votre contexte.
Étape 4 : recenser les causes de chaque os
Pour chaque catégorie, demandez : « Quels facteurs de ce domaine pourraient provoquer le problème ou y contribuer ? » Notez chaque facteur comme une sous-branche de l'os principal. Ne filtrez pas les idées à ce stade : l'objectif est la largeur, pas la profondeur. Recueillez la parole de tous les participants, pas seulement celle des experts du sujet.
Étape 5 : demander « pourquoi » jusqu'à la cause racine
Pour chaque cause identifiée, continuez à demander « pourquoi » (la technique des 5 Pourquoi s'intègre ici tout naturellement). Dépassez le symptôme immédiat. « La machine 3 était en panne » n'est pas une cause racine. « La maintenance de la machine 3 a été sautée parce que le système d'ordres de travail ne signale pas automatiquement les maintenances préventives en retard » s'en rapproche davantage.
Étape 6 : hiérarchiser
Tous les os ne se valent pas. Un vote de Pareto ou un simple vote par pastilles permet de repérer les deux ou trois causes que l'équipe juge les plus probables. Elles deviennent la cible de votre prochaine phase d'amélioration. Cette étape rejoint directement les principes de la méthode Lean : concentrer l'effort sur les sources de gaspillage à fort impact.
Exemple concret : un taux de défauts élevé sur une ligne de production
Prenons une équipe de production qui enquête sur l'énoncé suivant : « Le taux de défauts de la ligne 4 a atteint 6 % en avril, pour un objectif de 1,5 %. » Voici à quoi pourrait ressembler son diagramme terminé, branche par branche.
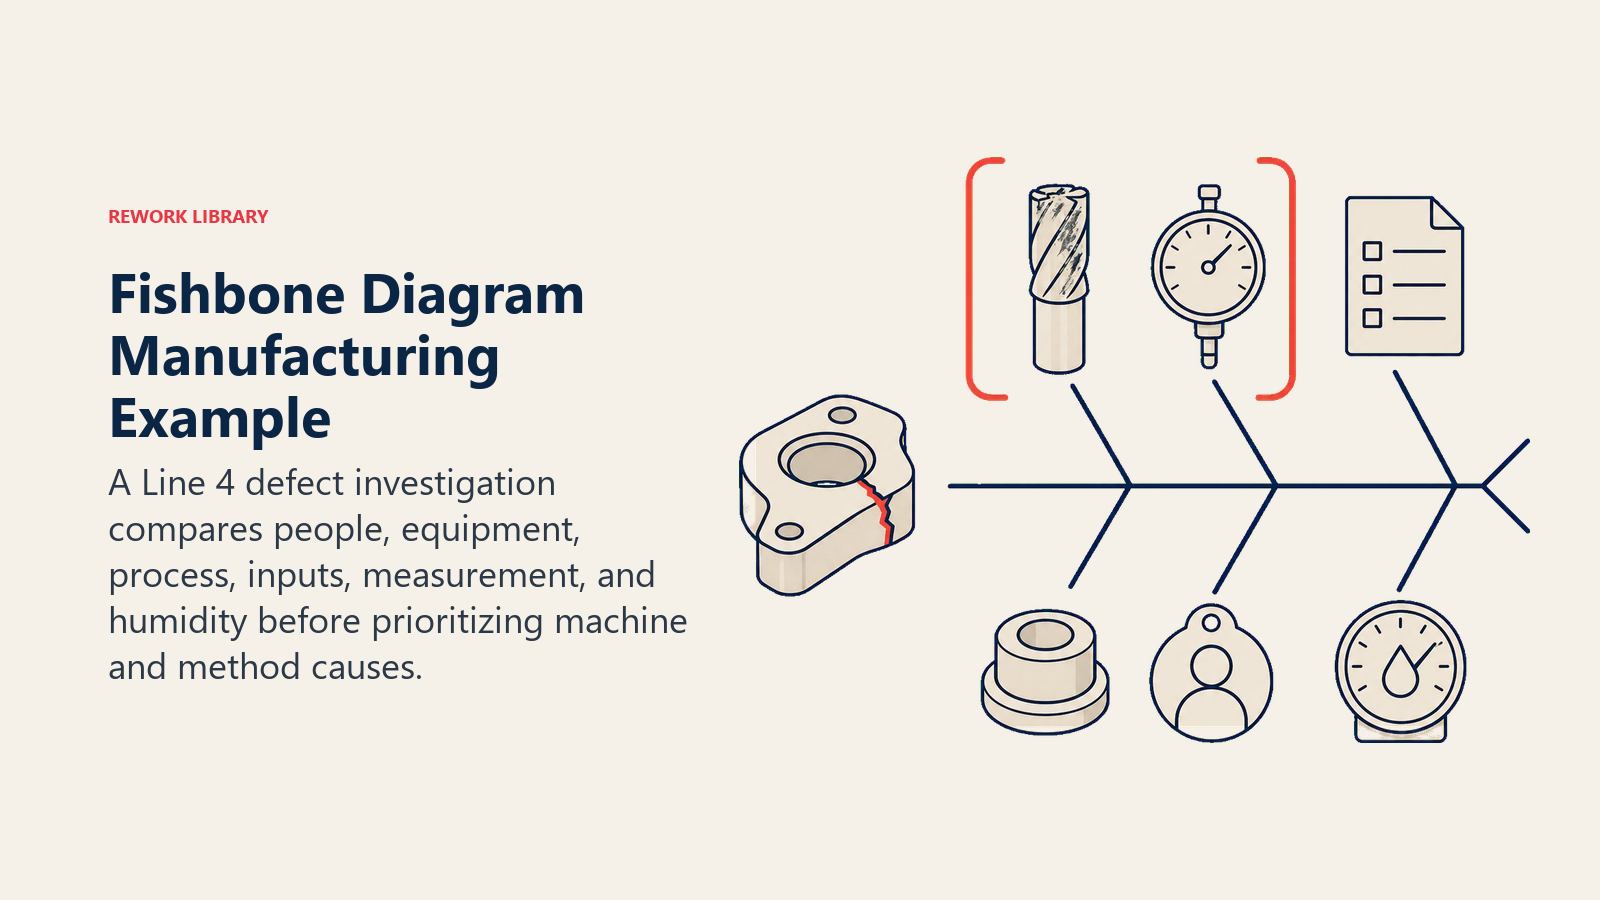
Main-d'œuvre : les nouvelles recrues de l'équipe de nuit n'ont reçu que deux jours d'onboarding au lieu des cinq habituels. La transmission entre équipes se fait à l'oral plutôt que par écrit, ce qui entraîne des pertes d'information entre les équipes de jour et de nuit.
Machine : la machine 3 n'a fait l'objet d'aucun contrôle d'étalonnage planifié depuis 14 semaines, alors que l'intervalle standard est de 6 semaines. Un outil de serrage présente une usure incompatible avec son âge, ce qui laisse penser qu'il fonctionne à un régime supérieur à son régime nominal.
Méthode : la procédure opératoire standard (SOP) de la ligne 4 a été mise à jour pour la dernière fois il y a 18 mois et ne tient pas compte des tolérances des composants du nouveau fournisseur. Il n'existe pas de liste de contrôle du travail standard en début de poste.
Matière : les composants du fournisseur B présentent une variabilité dimensionnelle plus forte que ceux du fournisseur A, mais les deux portent le même code dans le système d'inventaire, si bien que les opérateurs ne peuvent pas les distinguer sur la ligne. Un lot de mars a été mal étiqueté et a peut-être été mis en production.
Mesure : aucune étude de répétabilité et de reproductibilité (Gauge R&R) n'a jamais été menée sur le poste de mesure principal. Les défauts sont consignés à la main sur des formulaires papier, saisis dans le système plusieurs heures plus tard, ce qui retarde la détection.
Milieu : le site n'a aucun contrôle d'humidité dans la zone de production. Les données montrent des taux de défauts plus élevés en été, lorsque l'humidité ambiante dépasse 65 %, ce qui correspond à une sensibilité connue du matériau.
Une fois ce diagramme établi, l'équipe a procédé à un vote par pastilles et a retenu les os Machine et Méthode comme principaux moteurs probables. Elle a lancé en priorité des actions correctives sur le calendrier d'étalonnage et sur la SOP, au lieu de se rabattre sur une reformation de l'équipe de nuit.
Ce type d'analyse structurée est au cœur de toute pratique de gestion des processus qui vise à empêcher la récidive plutôt qu'à corriger seulement l'incident du moment.
Ishikawa, 5 Pourquoi, Pareto : lequel utiliser et quand
Ces trois outils apparaissent souvent ensemble dans la phase Analyze des projets Six Sigma et Lean. Ils se complètent plus qu'ils ne se concurrencent.
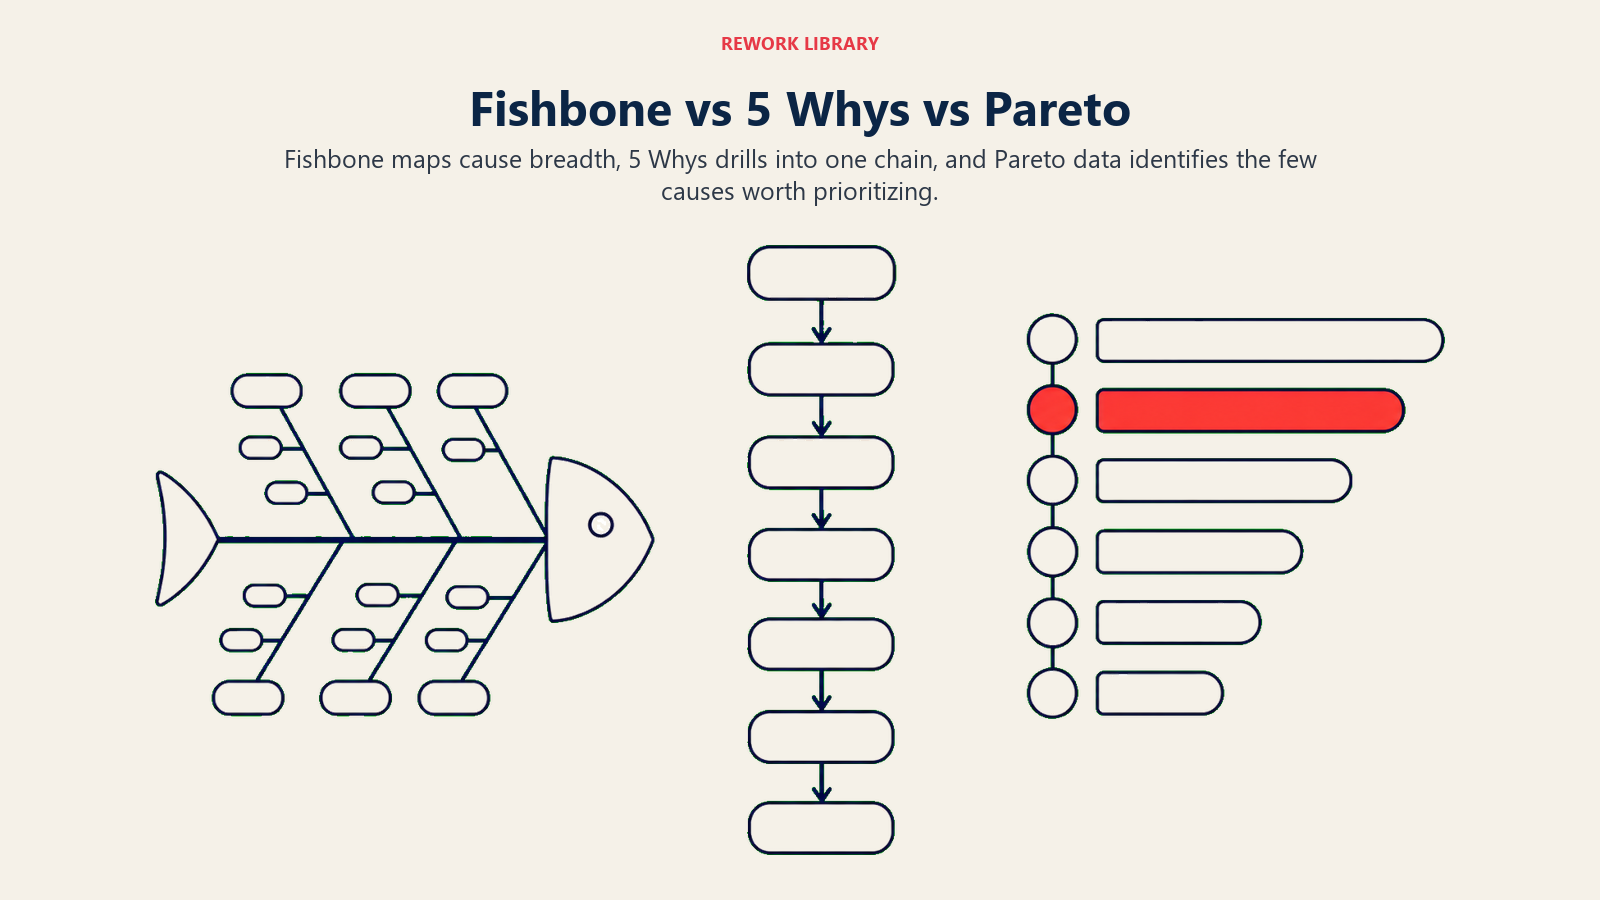
| Outil | Idéal pour | Point fort | Limite |
|---|---|---|---|
| Diagramme d'Ishikawa | Cartographier un large éventail de causes potentielles par catégorie | Impose la largeur ; évite que l'équipe se fixe sur un seul type de cause | Ne dit pas quelle cause est la plus importante |
| 5 Pourquoi | Creuser une seule chaîne de causes | Rapide ; fonctionne sans données ; révèle les défaillances systémiques | Peut manquer des causes multiples ; facilement biaisé par les personnes présentes |
| Analyse de Pareto | Hiérarchiser les causes à traiter en premier | Fondée sur les données ; applique la règle des 80/20 pour concentrer l'effort | Exige des données fiables sur la fréquence des défauts ; ignore les causes rares mais à fort impact |
L'enchaînement type : établir un diagramme d'Ishikawa pour cartographier toutes les causes possibles, creuser les plus probables avec les 5 Pourquoi, puis confirmer avec un diagramme de Pareto quelles causes expliquent l'essentiel du volume de défauts avant d'engager des ressources dans des solutions.
Variantes : diagrammes 4M, 4P et 8P
Les 6M sont la référence dans l'industrie, mais ce ne sont pas la seule grille possible.
Les 4M (Man, Machine, Method, Material) forment une version simplifiée, adaptée aux équipes qui découvrent l'outil ou aux problèmes de processus simples où le milieu et la mesure varient peu.
Les 4P (People, Process, Policies, Plant/Equipment) sont courants dans la santé, les services financiers et les autres métiers de services, où « Machine » et « Matière » ne correspondent pas bien au travail réalisé.
Les 8P (Product, Price, Place, Promotion, People, Process, Physical evidence, Productivity and Quality) étendent la méthode aux problèmes de marketing et d'expérience client, dont les catégories de causes diffèrent fondamentalement de celles d'une ligne de production.
La structure reste la même quelle que soit la variante. Choisissez celle qui correspond à votre secteur et au vocabulaire de votre équipe. La cohérence d'un projet à l'autre compte plus que le choix de la « meilleure » grille en théorie.
Pour les équipes qui s'appuient sur une pratique formelle de gestion des processus métier ou d'optimisation des processus, les 6M s'accordent généralement mieux avec la documentation existante et le langage commun entre fonctions.
Erreurs courantes dans la conduite d'un diagramme d'Ishikawa
Réussir le diagramme est plus facile quand on sait ce qui dérape habituellement.
- S'arrêter trop tôt. Les équipes ajoutent des causes au premier niveau et considèrent le travail terminé. Les vraies causes racines se situent en général deux ou trois niveaux plus bas. Poussez les sous-branches plus loin avant de conclure.
- Confondre causes et symptômes. « Taux de défauts élevé » est votre énoncé de problème, pas une cause. Si vous l'écrivez sur un os, vous décrivez deux fois le même problème. Chaque élément porté sur les os doit être une cause potentielle, pas une reformulation de l'effet.
- Laisser des catégories de côté. Quand une équipe ne remplit que deux ou trois os et laisse les autres vides, c'est souvent qu'elle arrive en séance avec des idées toutes faites plutôt qu'avec une analyse neuve. Chaque os mérite une vraie attention avant d'être écarté.
- Sauter aux solutions. Le diagramme d'Ishikawa est un outil d'analyse, pas de planification d'actions. Écrire des solutions sur le diagramme avant d'avoir confirmé la cause racine est l'une des façons les plus courantes de gâcher un cycle d'amélioration des processus.
- Mauvaises personnes dans la salle. Le diagramme donne le meilleur de lui-même avec un groupe transverse incluant les personnes qui font réellement le travail. Un diagramme construit uniquement par des managers reflète rarement ce qui se passe sur la ligne ou au poste de travail.
- Aucun suivi. Un beau diagramme sur un tableau blanc qui ne déclenche jamais d'action corrective est une décoration, pas un outil qualité. Il n'apporte de la valeur que s'il débouche sur une liste hiérarchisée de causes à étudier ou à corriger. Relier le diagramme à une mise à jour de procédure opératoire standard ou à un événement Kaizen permet de boucler la boucle.
Quand utiliser un diagramme d'Ishikawa (et quand choisir autre chose)
| Situation | Ishikawa ? | Remarques |
|---|---|---|
| Problème complexe avec plusieurs causes suspectées dans différents services | Oui | Cas d'usage principal |
| Revue après incident, suite à un défaut échappé ou à une défaillance de service | Oui | Utile pour un retour d'expérience transverse |
| Formation de nouveaux collaborateurs à la résolution structurée de problèmes | Oui | Le format visuel rend le raisonnement explicite |
| Problème à cause unique que vous comprenez déjà bien | Non | Les 5 Pourquoi sont plus rapides et suffisent |
| Vous devez hiérarchiser les problèmes à traiter en premier | Non | Utilisez plutôt un diagramme de Pareto ou une matrice des risques |
| Vous êtes en phase Define ou Measure d'un projet DMAIC | Pas encore | Gardez le diagramme pour la phase Analyze |
| La cause racine est déjà confirmée par les données | Non | Passez directement à la conception de la solution |
Questions fréquentes sur le diagramme d'Ishikawa
Pourquoi appelle-t-on ce diagramme « Ishikawa » ?
Le diagramme porte le nom de Kaoru Ishikawa, l'ingénieur qualité japonais qui l'a mis au point dans les années 1960 chez Kawasaki Heavy Industries. Ishikawa voulait créer un outil visuel simple, que les ouvriers d'usine puissent utiliser pour analyser méthodiquement les problèmes de qualité sans formation statistique. Il l'a ensuite intégré à son approche plus large des cercles de qualité et du TQM. Dans la littérature sur le management de la qualité, « diagramme d'Ishikawa », « diagramme en arête de poisson » et « diagramme de causes et effets » sont employés indifféremment.
Quelle est la différence entre un diagramme d'Ishikawa et les 5 Pourquoi ?
Un diagramme d'Ishikawa cartographie en même temps les causes potentielles de plusieurs catégories et donne une vue large de l'origine possible d'un problème. Les 5 Pourquoi creusent à la verticale une seule chaîne de causes, en demandant « pourquoi » jusqu'à la cause racine. Les deux outils fonctionnent bien ensemble : le diagramme sert à repérer les causes qui méritent d'être étudiées, puis les 5 Pourquoi s'appliquent à chaque piste pour trouver la vraie racine. S'en remettre aux seuls 5 Pourquoi, c'est risquer de manquer des causes dans des catégories que votre équipe n'a pas pensé à interroger.
Combien de causes faut-il par os ?
Il n'existe pas de règle fixe. Dans une séance bien animée, un os compte généralement de trois à six sous-causes, mais les systèmes complexes peuvent en produire davantage. L'essentiel est que chaque sous-cause soit précise et exploitable, pas d'atteindre un nombre donné. Si un os compte moins de deux causes, le groupe n'a probablement pas questionné cette catégorie assez en profondeur. S'il en compte plus de dix, vérifiez si les sous-causes sont rédigées à des niveaux de précision différents et si certaines devraient être regroupées.
Le diagramme d'Ishikawa peut-il servir en dehors de l'industrie ?
Oui. Il est très utilisé dans la santé (événements indésirables, erreurs de médication), le développement logiciel (post-mortems et analyse de bugs), les services (analyse des réclamations clients) et le marketing (échecs de performance de campagne). Les 6M sont parfois remplacés par des grilles mieux adaptées au contexte, comme les 4P pour les services ou les 8P pour le marketing. La logique de fond est universelle : au lieu d'accuser la personne la plus proche, cartographiez le système et trouvez où il défaille réellement. Le diagramme d'Ishikawa ne résoudra pas vos problèmes, mais il garantit que vous résolvez les bons. Et dans la plupart des contextes opérationnels, cette différence vaut plus que n'importe quel autre outil de votre boîte à outils qualité.
Customer Success Operations Manager
On this page
- Qu'est-ce qu'un diagramme d'Ishikawa ?
- Les 6M : les catégories standard d'un diagramme d'Ishikawa
- Main-d'œuvre (Manpower)
- Machine (Équipement)
- Méthode (Processus)
- Matière (entrées)
- Mesure (Measurement)
- Milieu (Mother Nature, environnement)
- Construire un diagramme d'Ishikawa en 6 étapes
- Étape 1 : s'accorder sur l'énoncé du problème
- Étape 2 : tracer l'arête centrale
- Étape 3 : ajouter les grands os
- Étape 4 : recenser les causes de chaque os
- Étape 5 : demander « pourquoi » jusqu'à la cause racine
- Étape 6 : hiérarchiser
- Exemple concret : un taux de défauts élevé sur une ligne de production
- Ishikawa, 5 Pourquoi, Pareto : lequel utiliser et quand
- Variantes : diagrammes 4M, 4P et 8P
- Erreurs courantes dans la conduite d'un diagramme d'Ishikawa
- Quand utiliser un diagramme d'Ishikawa (et quand choisir autre chose)