Heijunka : le lissage de la production expliqué
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Le Heijunka est la pratique du Toyota Production System qui consiste à lisser le type et la quantité de production sur une période donnée, afin que les variations de la demande ne se répercutent pas sur toute votre organisation. La plupart des usines et des équipes de services vivent l'inverse : un afflux d'un produit le lundi, la course pour un autre le vendredi, et un casse-tête de planification entre les deux. Le Heijunka est la discipline qui rompt ce schéma.
Qu'est-ce que le Heijunka ?
Heijunka (平準化) est le terme japonais pour le lissage de la production. Le Lean Lexicon le définit comme « la technique qui consiste à lisser le type et la quantité de production sur une période de temps fixe ». Concrètement : au lieu de produire par gros lots calqués sur la séquence brute des commandes clients, vous répartissez uniformément le volume et le mix de produits sur chaque poste ou chaque journée.
L'objectif est de supprimer l'irrégularité avant qu'elle ne génère du gaspillage. Quand la production est irrégulière, chaque processus en amont doit se prémunir contre une demande imprévisible : plus de stock de matières premières, plus de surface au sol, plus d'heures supplémentaires les jours de pointe et de temps morts les jours creux. Le Heijunka s'attaque au problème à la source.
Formule à retenir : « Le Heijunka ne court pas après la demande. Il la domestique pour en faire un rythme que chaque partie de votre organisation peut servir de façon fiable. »
Chiffres clés :
- Toyota a développé le Heijunka dans le cadre du Toyota Production System, construit entre 1948 et 1975 par Taiichi Ohno et Eiji Toyoda.
- Toyota a indiqué avoir réduit ses délais de production de 50 % et ses stocks de 60 % grâce aux principes de flux lissé au cœur du TPS.
- General Electric a augmenté l'efficacité de sa production de 30 % et réduit ses défauts de 25 % en appliquant un lissage de la production de type Heijunka dans l'ensemble de ses activités de fabrication.
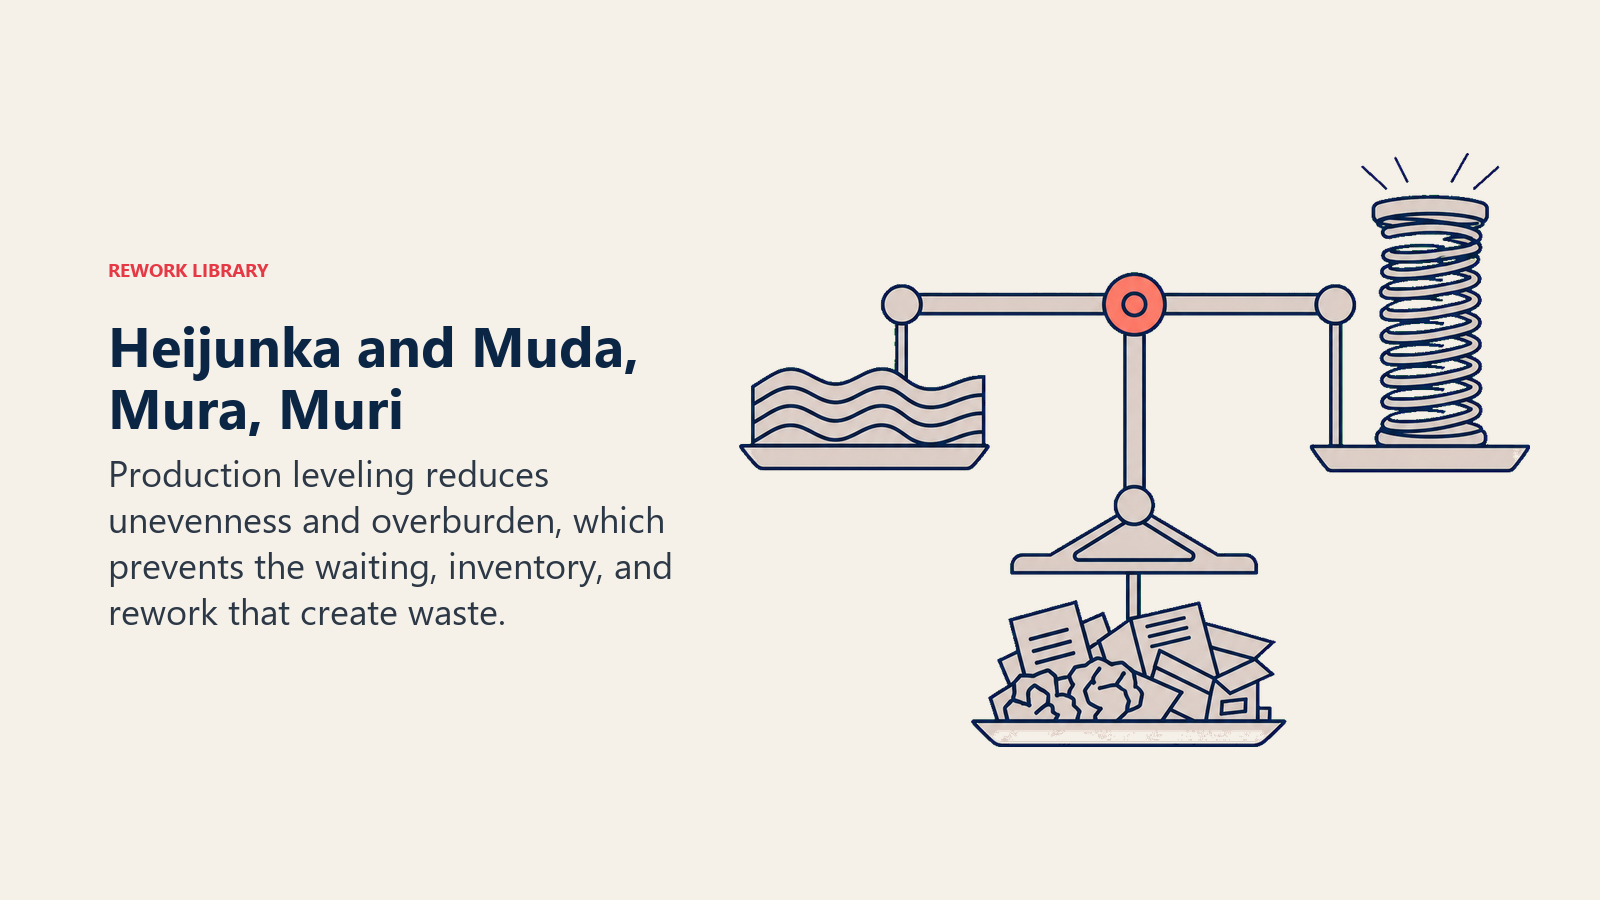
Heijunka et les 3 gaspillages (Muda, Mura, Muri)
Le Lean identifie trois ennemis de l'efficacité opérationnelle. Comprendre la place du Heijunka parmi eux explique pourquoi il est fondamental plutôt que facultatif.
| Type de gaspillage | Terme japonais | À quoi cela ressemble | Rôle du Heijunka |
|---|---|---|---|
| Gaspillage | Muda | Défauts, attente, surproduction, mouvements superflus | Cible indirecte : le lissage réduit la cause profonde |
| Irrégularité | Mura | Plannings en dents de scie, temps de cycle inconstants | Cible directe : le Heijunka élimine le Mura |
| Surcharge | Muri | Opérateurs ou machines poussés au-delà de leur capacité nominale | Cible secondaire : le lissage évite les pics de surcharge |
La mission première du Heijunka est d'éliminer les Muda, Mura et Muri, et plus précisément le Mura. Mais comme l'irrégularité est généralement à l'origine à la fois du gaspillage et de la surcharge, la corriger a des effets en cascade sur les trois.
Une usine qui fabrique 500 unités dans la précipitation du lundi puis reste à l'arrêt le mercredi crée du Mura. Ce Mura impose des stocks excessifs de matières premières (Muda) et des cadences de ligne éprouvantes le lundi (Muri). Lissez le planning et les trois reculent ensemble.
Deux types de lissage : par volume et par type (mix de produits)
Le Heijunka dispose de deux leviers distincts. La plupart des organisations ont besoin des deux.
| Type de lissage | Ce que vous lissez | Quand il s'applique | Exemple |
|---|---|---|---|
| Lissage par volume | La quantité totale produite par période | Tout environnement de production | Produire 100 unités par jour plutôt que 600 le lundi et 50 le mardi |
| Lissage par type (mix de produits) | La séquence des variantes de produits | Lignes multi-références ou multi-modèles | Alterner A-B-A-B plutôt que AAAAA-BBBBB |
Le lissage par volume est en général la première étape. Une fois la production totale stabilisée, le lissage par type séquence les variantes, de sorte que les changements de série interviennent à intervalles courts et prévisibles plutôt que par longs lots espacés. C'est cette combinaison qui rend possible un véritable flux pièce à pièce ou en petits lots.
Le tableau Heijunka (Heijunka box)
Le Heijunka box (appelé aussi tableau de cadence ou boîte de lissage) est l'outil physique ou numérique qui rend le planning lissé visible dans l'atelier. C'est une grille à deux axes :
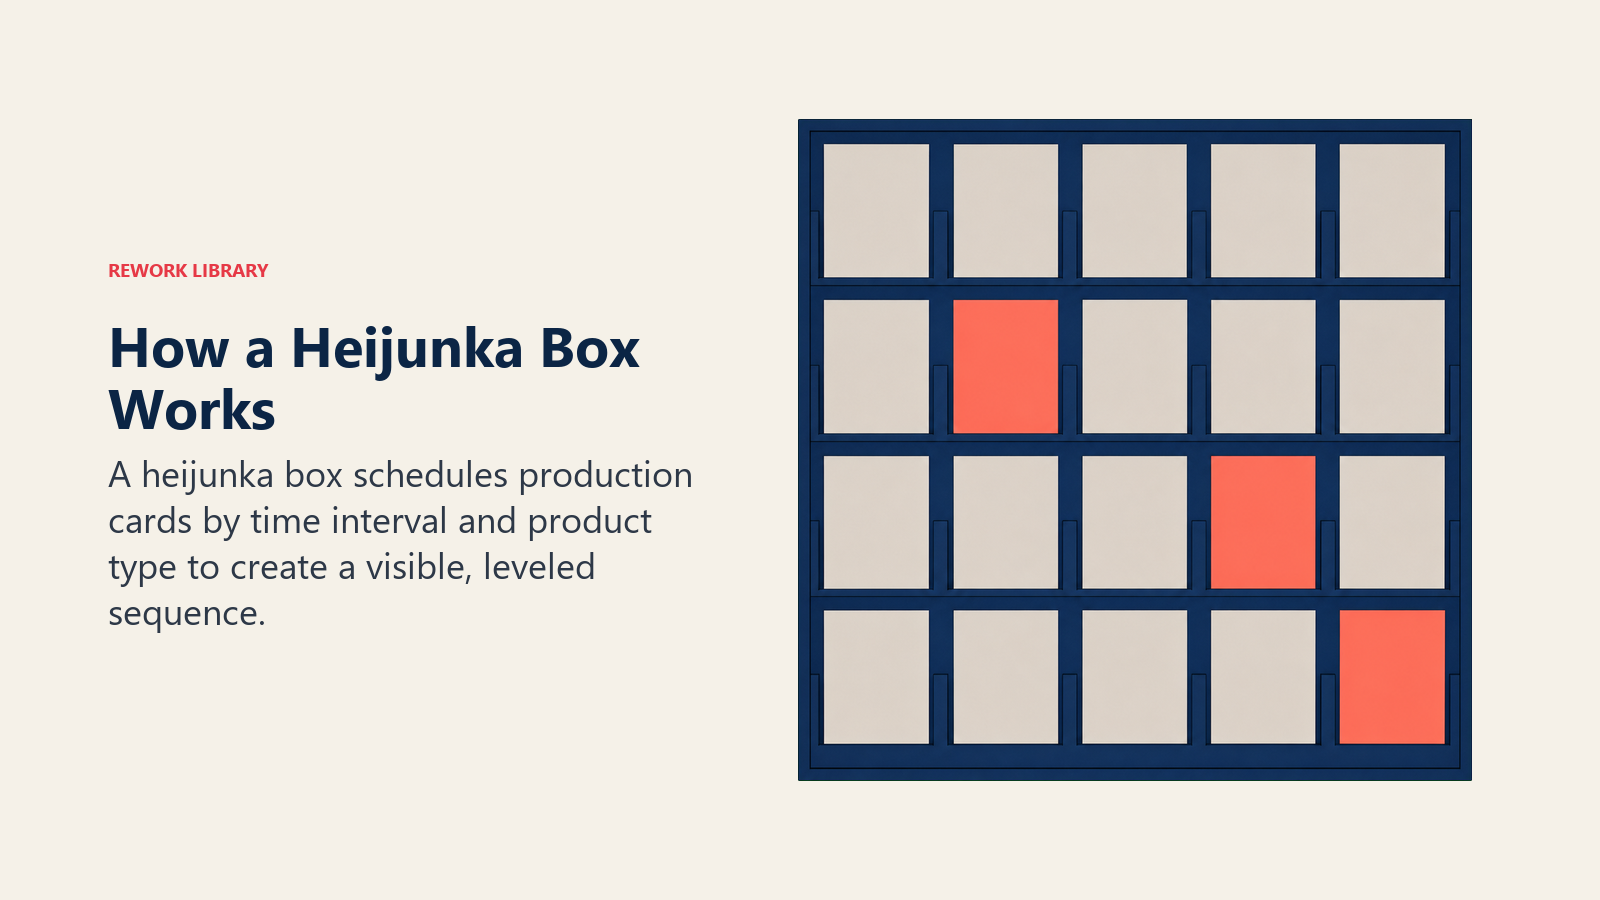
- Les colonnes représentent des intervalles de temps, en général une colonne par pitch (un court créneau, souvent de 20 à 60 minutes, calculé à partir du takt time multiplié par la quantité par conditionnement).
- Les lignes représentent les types de produits ou les références.
Chaque case de la grille contient une carte kanban, un ordre de fabrication ou une carte de production pour ce produit sur ce créneau. Un logisticien interne collecte les cartes colonne par colonne au début de chaque intervalle de pitch et les remet aux postes de travail concernés. Le résultat est un signal de tirage physique qui séquence la production sans dépendre d'un MRP centralisé en flux poussé.
Quand le Heijunka box est plein et équilibré, tous les postes se ressemblent. Les opérateurs savent ce qui arrive, les manutentionnaires savent quoi préparer à l'avance, et les problèmes de qualité apparaissent vite, car le schéma est assez stable pour que l'on remarque les écarts.
Heijunka, takt time et juste-à-temps
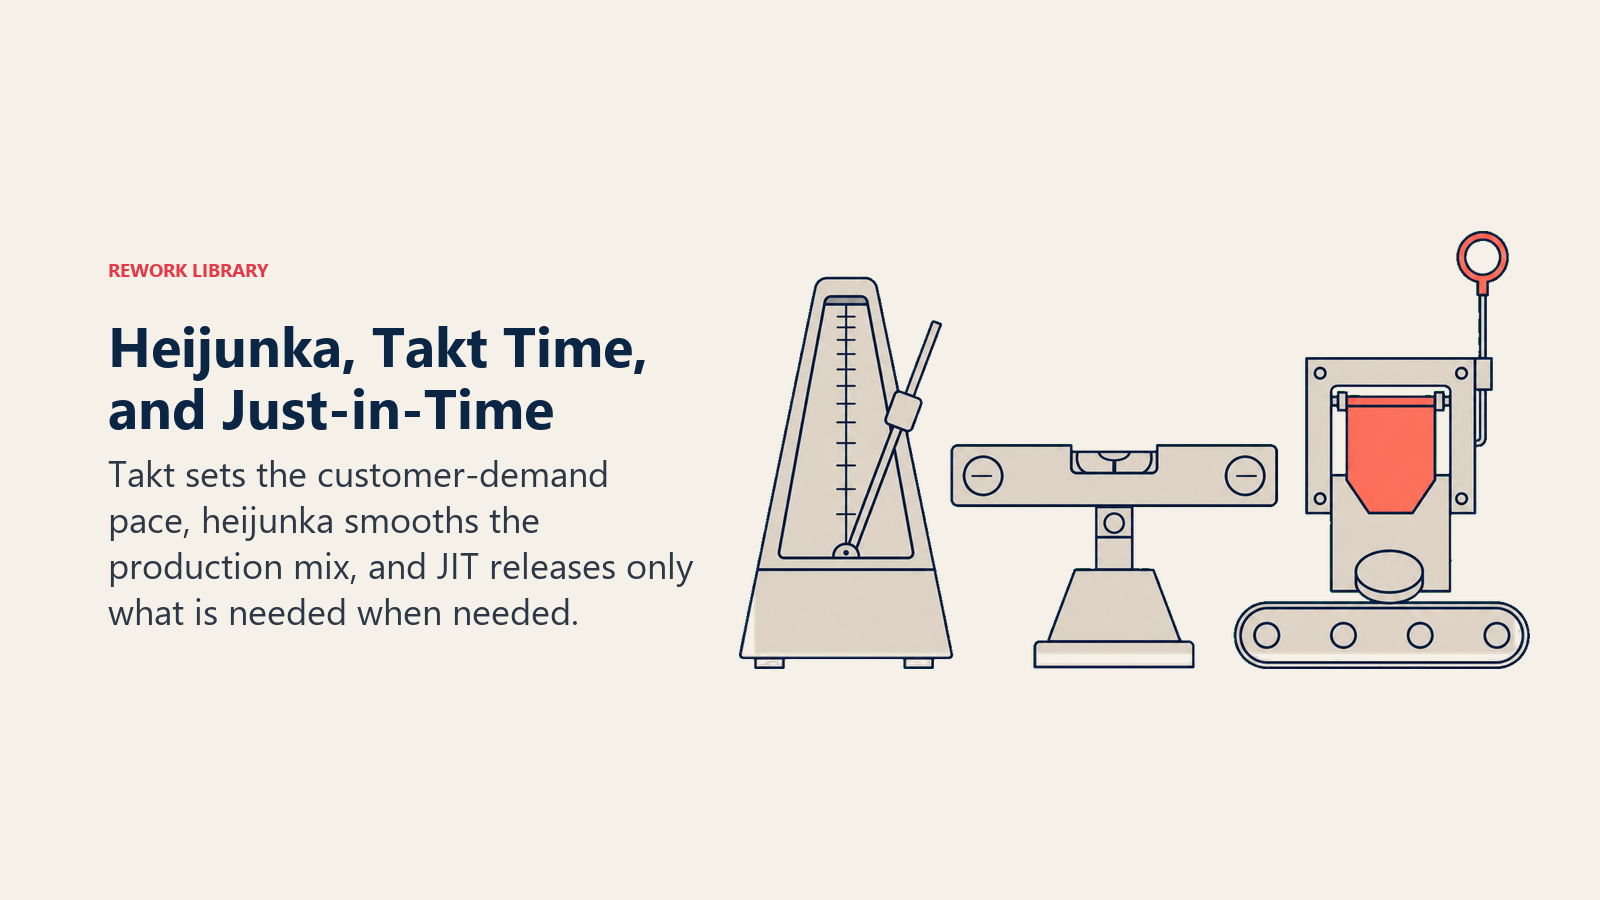
Le Heijunka ne fonctionne pas isolément. C'est la couche de planification qui rend opérationnels deux autres concepts Lean.
| Concept | Ce qu'il apporte | Lien avec le Heijunka |
|---|---|---|
| Takt time | Le battement de cœur : temps disponible divisé par le rythme de la demande client | Le Heijunka s'appuie sur le takt time pour fixer les intervalles de pitch et dimensionner les colonnes du Heijunka box |
| Juste-à-temps (JAT) | Livrer exactement la bonne pièce, dans la bonne quantité, au bon moment | Le JAT exige un flux stable et prévisible, que le Heijunka crée |
| Système en flux tiré | La demande aval déclenche la production en amont | Le Heijunka box est un mécanisme de tirage ; le lissage régularise les signaux de tirage |
Sans production lissée, le JAT dégénère en lutte permanente contre les imprévus. Les quantités de cartes kanban deviennent des estimations, le stock de sécurité revient en douce et le système retombe en flux poussé. Le Heijunka garde le système en flux tiré honnête.
Comment mettre en œuvre le Heijunka
La mise en œuvre suit une séquence logique. Sauter des étapes, en particulier la réduction des changements de série, est la raison la plus courante des échecs du Heijunka sur le terrain.
Étape 1 : calculer la demande et le takt time
Partez de données de demande réelles. Rassemblez au moins 13 semaines d'historique de commandes par type de produit. Identifiez la demande quotidienne moyenne, sa variabilité (coefficient de variation) et les schémas saisonniers. Servez-vous-en pour calculer le takt time : divisez le temps de production disponible par poste par le nombre d'unités dont les clients ont besoin par poste.
Étape 2 : regrouper les produits
Regroupez les produits par famille : exigences de réglage similaires, temps de cycle comparables, outillage commun. Chaque famille partagera une ligne du Heijunka box. Les familles à forte demande obtiennent des créneaux plus fréquents ; les articles à faible volume peuvent n'apparaître qu'une fois par jour plutôt qu'à chaque pitch.
Étape 3 : construire le planning du Heijunka box
Concevez d'abord l'intervalle de pitch (takt time x quantité par conditionnement). Remplissez ensuite le tableau : affectez une séquence répétitive de types de produits aux colonnes de pitch. La séquence doit refléter les proportions de la demande : si le produit A représente 60 % du volume et le produit B 40 %, un cycle simple de deux pitchs pourrait être A-B-A-B-A-A sur six créneaux. Menez une semaine pilote avec des cartes papier avant de passer au numérique.
Étape 4 : réduire les changements de série et la taille des lots
Ce point n'est pas négociable. Un planning lissé avec des changements de produit fréquents ne fonctionne que si le temps de changement de série est court. Appliquez les techniques de SMED (Single-Minute Exchange of Die) : séparer les opérations de réglage internes des externes, convertir les opérations internes en externes dès que possible et standardiser l'outillage. Visez des temps de changement de série inférieurs à un intervalle de pitch. Réduisez en parallèle la taille des lots : des lots plus petits raccourcissent les délais et rendent le lissage praticable.
Étape 5 : stabiliser et améliorer
Faites tourner le planning lissé pendant au moins quatre semaines avant de l'évaluer. Servez-vous de gemba walks pour observer où le planning se dérègle : quels intervalles de pitch glissent systématiquement, quels changements de série s'éternisent, quelles livraisons de matières arrivent en retard. Mettez en place des routines standard de réaction aux problèmes. Ce n'est qu'une fois le planning durablement fiable que vous resserrez l'intervalle de pitch ou réduisez encore la taille des lots.
Exemples de Heijunka
Le Heijunka est né sur les chaînes d'assemblage automobiles, mais sa logique s'applique partout où la variabilité de la demande crée de l'irrégularité opérationnelle.
| Contexte | Problème sans Heijunka | Heijunka appliqué |
|---|---|---|
| Usine automobile (multi-modèles) | Fabriquer toutes les berlines du lundi au mercredi et les SUV les jeudi et vendredi ; rééquilibrage de la ligne deux fois par semaine | Alterner berline-SUV-berline-SUV à chaque pitch ; la ligne reste équilibrée, les changements de série sont rapides et prévisibles |
| Sous-traitant en électronique | Précipiter 10 000 unités d'une variante de carte électronique dès le premier jour de la commande ; les défauts qui passent entre les mailles du contrôle explosent sous la pression | Lisser à 2 000 unités par jour sur cinq jours ; le taux de défauts baisse, les reprises diminuent, les heures supplémentaires disparaissent |
| Planification hospitalière (service) | Tous les actes courants sont programmés le lundi matin, les temps d'attente explosent ; le personnel est surchargé en début de semaine | Répartir uniformément les types de rendez-vous sur les créneaux de la semaine ; la charge de soins se stabilise, le temps d'attente des patients baisse de 35 % |
| Traitement de sinistres en back-office | Les nouveaux dossiers sont regroupés puis libérés le vendredi après-midi ; le lundi est un tourbillon | Libérer les dossiers en petits lots quotidiens ; les gestionnaires traitent des volumes quotidiens réguliers, le retard se résorbe |
Les lignes de l'hôpital et du back-office montrent que le Heijunka ne se limite pas à l'industrie. Toute activité dans laquelle le travail arrive par lots irréguliers peut tirer parti d'un lissage délibéré du rythme d'entrée.
Erreurs courantes
Lisser le planning sans réduire les temps de changement de série. C'est l'échec le plus fréquent. Si les changements de série durent 90 minutes et que l'intervalle de pitch est de 30 minutes, vous ne pouvez pas alterner les produits à chaque pitch. Le planning s'effondre en production par lots malgré tout, et les équipes perdent confiance dans le système. Réglez d'abord les changements de série, puis lissez.
Ignorer la variabilité de la demande en fixant le rythme lissé. Les équipes lissent parfois sur la moyenne sans tenir compte du coefficient de variation. Si la demande fluctue de 40 % d'une semaine à l'autre, un rythme Heijunka unique et fixe vous laissera à court les semaines fortes et générera du gaspillage les semaines creuses. Prévoyez une petite marge de flexibilité, une règle de capacité de pointe, pour la demande qui dépasse réellement le plan lissé. Le plan lissé absorbe la variation normale ; la règle de flexibilité traite les vrais pics.
Traiter le Heijunka comme un outil de planification plutôt que comme une philosophie de flux. Remplir un Heijunka box est simple. Obtenir de chaque processus en amont (matières, personnel, maintenance) qu'il soutienne un rythme lissé, voilà le vrai travail. Un Heijunka sans Jidoka (la capacité d'arrêter et de corriger les problèmes immédiatement) fait que le planning lissé masque les problèmes de qualité au lieu de les révéler.
Lectures associées
- Méthode Lean : le système plus large dans lequel s'inscrit le Heijunka
- Muda, Mura, Muri : les trois gaspillages que le Heijunka cible
- Takt time : comment fixer le battement de cœur de la production
- Juste-à-temps (JAT) : le flux tiré que le Heijunka rend possible
- Jidoka : la qualité intégrée qui rend le flux lissé durable
- Gemba Walk : comment observer où votre planning lissé se dérègle réellement
Questions fréquentes sur le Heijunka
Quelle est la différence entre le Heijunka et le juste-à-temps ?
Le juste-à-temps (JAT) est l'objectif : livrer exactement la bonne pièce, dans la bonne quantité, au bon moment. Le Heijunka est une méthode qui rend le JAT atteignable. Sans planning de production lissé, les signaux de tirage dont dépend le JAT deviennent erratiques, les quantités kanban sont faussées, le stock de sécurité revient en douce et le système retombe en flux poussé. Le Heijunka crée le flux stable et prévisible dont le JAT a besoin pour fonctionner.
Qu'est-ce qu'un Heijunka box ?
Un Heijunka box est un tableau de planification physique ou numérique organisé en grille. Les colonnes représentent des intervalles de temps (appelés intervalles de pitch) calculés à partir du takt time. Les lignes représentent les types de produits. Des cartes de production, une par unité ou par petit lot, sont placées dans les cases pour séquencer le travail de la journée. Un logisticien interne collecte les cartes colonne par colonne et les remet aux postes de travail au début de chaque intervalle de pitch. Le tableau rend le planning lissé visible et exploitable sans dépendre d'un système de planification centralisé.
Le Heijunka fonctionne-t-il dans les activités de services ?
Oui. Tout environnement où la demande arrive par lots irréguliers peut appliquer la logique du Heijunka. Les hôpitaux répartissent les types de rendez-vous sur la semaine pour équilibrer la charge de travail du personnel soignant. Les équipes logicielles lissent l'arrivée des tickets de support ou des demandes de changement. Les services de back-office libèrent le travail par petits lots quotidiens maîtrisés au lieu de déverser toute la file de la semaine le lundi. Le Heijunka box peut ressembler à un tableau de sprint ou à une file de travail quotidienne plutôt qu'à un tableau de pitch d'usine, mais le principe est identique.
Combien de temps faut-il pour mettre en œuvre le Heijunka ?
Un pilote simple, qui lisse une famille de produits sur une ligne, peut donner des résultats en 4 à 8 semaines si la réduction des changements de série démarre en parallèle. Un déploiement complet sur un site multi-lignes en production multi-modèles prend généralement de 6 à 18 mois, y compris le travail de réduction des changements de série, la documentation du travail standard et la formation des opérateurs. Le facteur limitant est presque toujours le temps de changement de série, rarement la logique de planification.
Qu'est-ce qu'un intervalle de pitch ?
Un intervalle de pitch est le plus petit créneau de planification d'un système Heijunka. Il se calcule en multipliant le takt time par la quantité par conditionnement (le nombre d'unités d'un conteneur standard ou d'une libération de commande). Par exemple, si le takt time est de 2 minutes et le conditionnement de 20 unités, l'intervalle de pitch est de 40 minutes. Le Heijunka box compte une colonne par intervalle de pitch et par poste. Des intervalles de pitch plus courts resserrent le flux, mais exigent des changements de série plus rapides et des livraisons de matières plus fréquentes. Lisser la production ne consiste pas à ignorer la demande, mais à en absorber les variations de façon planifiée pour que votre organisation n'ait pas à s'agiter dans l'urgence. Commencez par une ligne, une famille de produits et un objectif réaliste de changement de série. La stabilité qui naît d'un vrai rythme Heijunka se diffuse généralement vite une fois que les équipes la voient fonctionner.
Customer Success Operations Manager
On this page
- Qu'est-ce que le Heijunka ?
- Heijunka et les 3 gaspillages (Muda, Mura, Muri)
- Deux types de lissage : par volume et par type (mix de produits)
- Le tableau Heijunka (Heijunka box)
- Heijunka, takt time et juste-à-temps
- Comment mettre en œuvre le Heijunka
- Étape 1 : calculer la demande et le takt time
- Étape 2 : regrouper les produits
- Étape 3 : construire le planning du Heijunka box
- Étape 4 : réduire les changements de série et la taille des lots
- Étape 5 : stabiliser et améliorer
- Exemples de Heijunka
- Erreurs courantes
- Lectures associées