Les 7 outils de la qualité : définition et cas d'usage de chacun
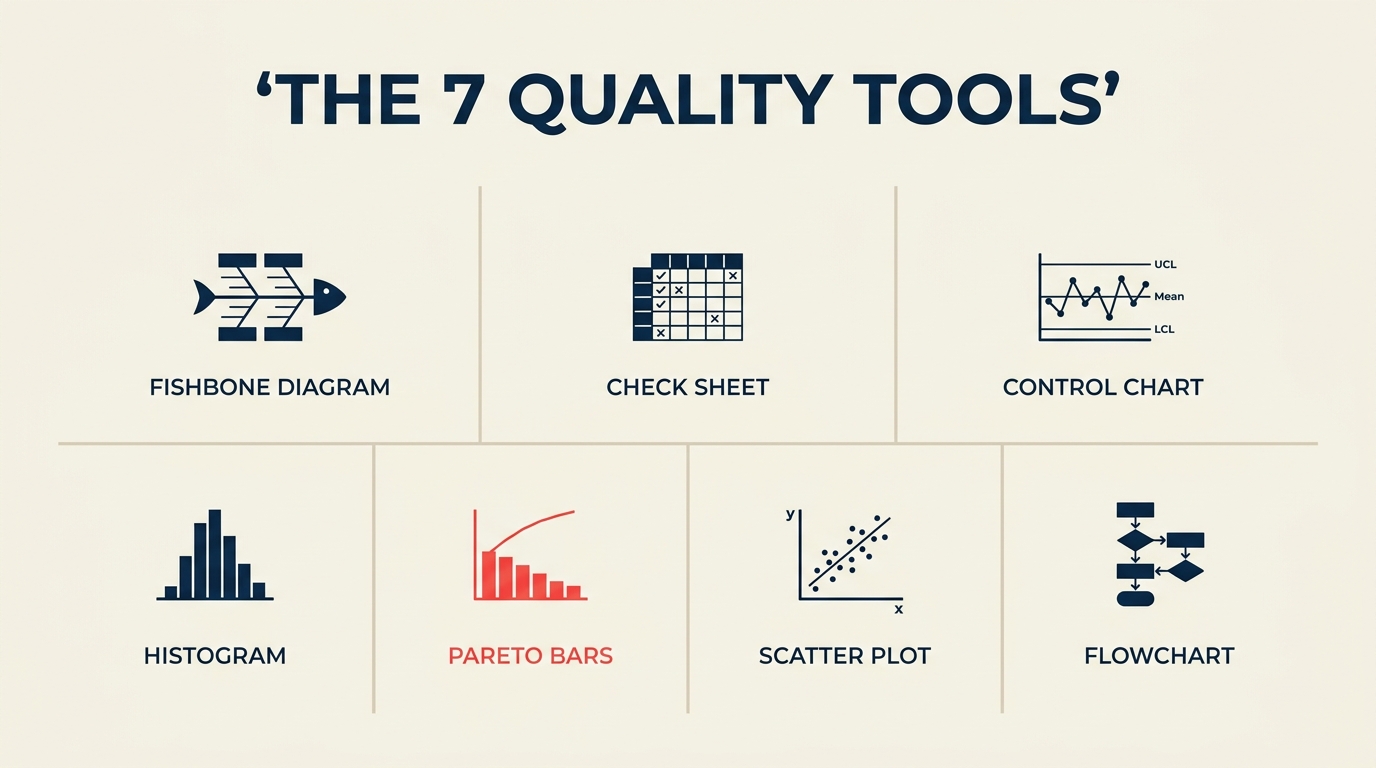
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Les 7 outils de la qualité sont un ensemble de techniques graphiques et statistiques que toute équipe de terrain peut utiliser pour repérer, analyser et corriger des problèmes de qualité, sans diplôme de statistiques. Kaoru Ishikawa, pionnier japonais de la qualité qui les a introduits dans les années 1960, affirmait que ces sept outils suffisaient à eux seuls à résoudre 95 % des problèmes de qualité en entreprise.
Quels sont les 7 outils du contrôle qualité ?
Les 7 outils de la qualité (aussi appelés les sept outils de base de la qualité) forment un ensemble de techniques d'analyse de problèmes, introduites par Kaoru Ishikawa, qui aident les équipes à collecter des données, repérer des tendances, identifier les causes racines et suivre la stabilité d'un processus grâce à des méthodes visuelles. Ishikawa les a promus dans l'industrie japonaise comme une alternative pratique aux méthodes statistiques complexes, que la plupart des opérateurs ne pouvaient pas appliquer en atelier.
Ces outils ne demandent ni logiciel spécialisé ni mathématiques avancées. Une feuille de relevé est un tableau de pointage tracé à la main. Un histogramme est un diagramme en barres des fréquences. Leur force ne vient pas de la technicité de chacun, mais de leur enchaînement : les données recueillies sur une feuille de relevé alimentent un diagramme de Pareto, qui désigne la catégorie à examiner à l'aide d'un diagramme d'Ishikawa.
Chiffres clés :
- Le manuel de Kaoru Ishikawa de 1968, « Guide to Quality Control », a popularisé les sept outils et reste cité dans les cursus Six Sigma du monde entier.
- L'ASQ (American Society for Quality) indique que les organisations qui s'appuient sur des outils qualité structurés dans leurs projets d'amélioration obtiennent des taux de réduction des défauts deux à trois fois supérieurs à ceux des organisations qui se fient à l'intuition (ASQ Quality Progress, 2022).
- Une enquête de 2021 de l'International Journal of Production Research a montré que l'analyse de Pareto et le diagramme de causes et effets étaient les deux outils qualité les plus employés dans l'industrie et les services.
Les 7 outils de la qualité en un coup d'œil
| Outil | Ce qu'il permet | Idéal pour |
|---|---|---|
| Diagramme de causes et effets (Ishikawa, arête de poisson) | Classe les causes potentielles d'un problème par catégories | Brainstorming sur les causes racines |
| Feuille de relevé | Pointage structuré des types de défauts ou d'événements | Collecte de données en temps réel sur le terrain |
| Carte de contrôle | Trace la sortie d'un processus dans le temps par rapport à des limites de contrôle | Détecter l'instabilité ou la dérive d'un processus |
| Histogramme | Montre la distribution des fréquences d'une mesure | Comprendre l'étendue et la forme de la variation |
| Diagramme de Pareto | Classe les catégories de défauts par fréquence (80/20) | Prioriser les problèmes à traiter en premier |
| Diagramme de dispersion (nuage de points) | Trace deux variables pour révéler une corrélation | Vérifier si une cause supposée explique un effet |
| Stratification (logigramme) | Sépare les données par source ou regroupe les étapes d'un processus | Isoler la machine, l'équipe ou l'étape qui sort du lot |
Les 7 outils de la qualité expliqués
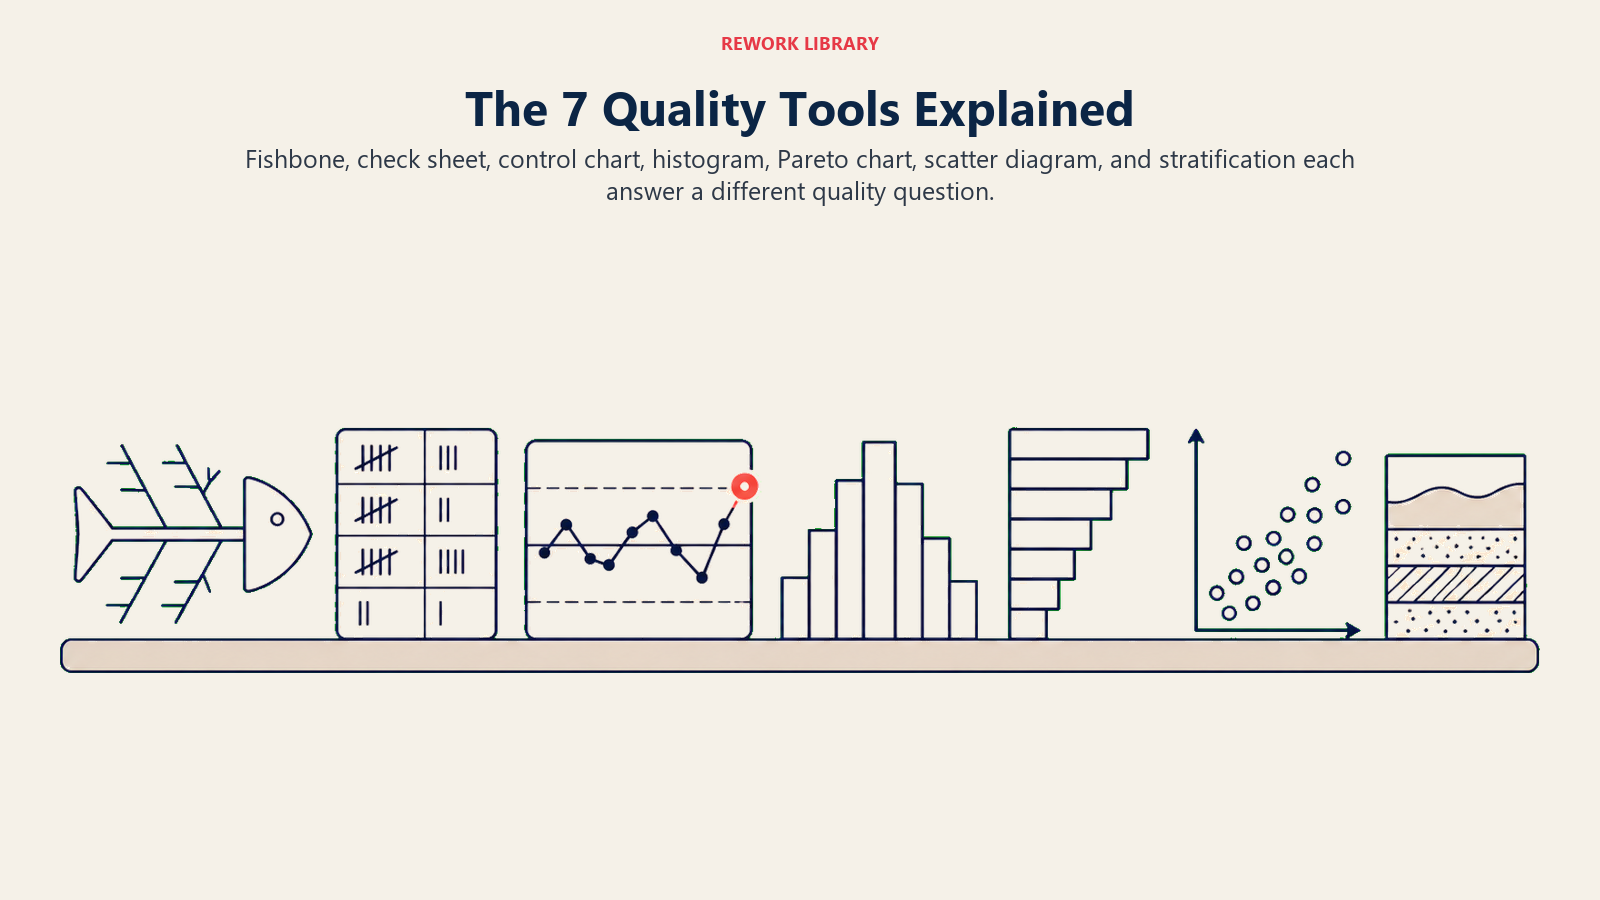
Chaque outil répond à une question de qualité différente : la valeur vient donc du choix de l'instrument qui correspond aux preuves dont vous avez besoin ensuite.
1. Diagramme de causes et effets (diagramme d'Ishikawa ou en arête de poisson)
Un diagramme d'Ishikawa ressemble exactement à son nom : une arête horizontale représente le problème, et des branches se déploient pour figurer les catégories de causes potentielles. La version industrielle classique utilise six catégories (les « 6 M ») : Machine, Méthode, Matière, Mesure, Main-d'œuvre et Milieu (l'environnement). Les équipes de services lui substituent souvent Personnes, Processus, Politique et Lieu.
Cet outil sert à structurer un brainstorming. Sans lui, les séances d'analyse des causes racines tournent souvent autour de deux ou trois suspects évidents. Le diagramme oblige les équipes à examiner chaque catégorie de façon systématique avant de désigner un coupable.
Quand l'utiliser : une fois que vous avez confirmé l'existence d'un problème (par une feuille de relevé ou une carte de contrôle) et qu'il vous faut dresser la liste complète des causes possibles avant de lancer des essais ou de collecter des données.
2. Feuille de relevé
Une feuille de relevé est un formulaire préparé à l'avance pour compter et classer les observations au moment où elles se produisent. Imaginez un tableau avec les types de défauts sur un axe et les périodes ou les équipes sur l'autre. À chaque défaut, l'inspecteur trace un trait de pointage dans la bonne case.
La force de la feuille de relevé tient à sa rapidité et à sa régularité. Elle n'exige aucun logiciel, aucune interprétation sur le moment, et produit des données propres et structurées qui alimentent directement un diagramme de Pareto ou un histogramme.
Quand l'utiliser : au point de production ou de prestation de service, lorsque vous voulez compter la fréquence des différents types de défauts et leur moment d'apparition. C'est le point de départ de la plupart des investigations qualité fondées sur les données.
3. Carte de contrôle
Une carte de contrôle suit une mesure du processus (durée de cycle, dimension, taux d'erreur) tracée dans l'ordre chronologique, avec trois lignes horizontales superposées : la moyenne du processus, ainsi que les limites de contrôle supérieure et inférieure calculées à partir des données elles-mêmes. Les points situés à l'intérieur des limites correspondent à la variation normale. Les points hors limites, ou les schémas non aléatoires à l'intérieur, signalent que quelque chose a changé.
La distinction essentielle oppose la variation due à des causes communes (la fluctuation aléatoire que le processus produit toujours) et la variation due à des causes spéciales (un facteur nouveau et identifiable entré dans le système). Les cartes de contrôle séparent ces deux catégories, pour que les équipes ne perdent pas de temps à corriger une variation normale ni ne passent à côté du signal d'un vrai changement.
Quand l'utiliser : dès qu'un processus se répète et que vous voulez savoir s'il est stable ou en dérive. Les cartes de contrôle sont un standard de la phase Control de Six Sigma, pour confirmer que les améliorations se maintiennent dans le temps.
4. Histogramme
Un histogramme regroupe un ensemble de mesures en intervalles (classes) et affiche l'effectif de chaque classe sous forme de barre. La forme obtenue en dit long : une courbe en cloche symétrique indique un processus stable et de distribution normale ; une distribution asymétrique évoque une contrainte de bord ou un effet de plancher ; une forme bimodale (deux bosses) suggère deux populations différentes mélangées, par exemple deux machines ou deux opérateurs.
L'histogramme s'applique à des données déjà collectées. Il ne montre pas la séquence temporelle : il ne vous dira donc pas quand un décalage s'est produit, seulement à quoi ressemble la distribution dans son ensemble.
Quand l'utiliser : après avoir collecté un lot de mesures et avant l'analyse de capabilité. Il répond à la question « à quoi ressemble la dispersion ? » plutôt qu'à « le processus est-il stable ? ».
5. Diagramme de Pareto
Un diagramme de Pareto est un diagramme en barres où les catégories sont triées de la plus fréquente à la moins fréquente, avec une courbe de pourcentage cumulé en surimpression. Il illustre le principe de Pareto : environ 80 % des problèmes proviennent généralement de 20 % des causes. En pratique, la répartition est rarement exactement de 80/20, mais la concentration est presque toujours réelle.
Le diagramme rend la priorisation évidente. Si « emballage de mauvaise taille » représente 63 % des réclamations clients et « retard de livraison » 18 %, la décision sur l'affectation des efforts d'amélioration ne fait plus débat.
Quand l'utiliser : après avoir recueilli les données de la feuille de relevé, lorsqu'il faut choisir la catégorie de défauts sur laquelle se concentrer. Il est aussi utile en cours de projet pour vérifier que la catégorie traitée a bien reculé.
6. Diagramme de dispersion
Un diagramme de dispersion trace des paires d'observations : une variable sur l'axe X, une autre sur l'axe Y. Chaque paire devient un point. La disposition des points révèle si les deux variables sont corrélées : un nuage serré qui monte suggère une corrélation positive ; une pente descendante suggère une corrélation négative ; un nuage aléatoire suggère l'absence de relation.
Les diagrammes de dispersion montrent une corrélation, non une causalité. Trouver un lien entre la température du four et le taux de défauts ne prouve pas que la température cause les défauts, mais cela indique que la relation mérite d'être étudiée par une expérience contrôlée.
Quand l'utiliser : lorsque vous avez une hypothèse de relation de cause à effet et que vous voulez la confronter à des données réelles avant de lancer une expérience plus coûteuse.
7. Stratification (ou logigramme)
Le septième outil existe en deux variantes admises, selon l'autorité qualité que vous suivez. La liste originale d'Ishikawa retient la stratification : séparer les données agrégées par source (machine, équipe, opérateur, fournisseur) pour voir si un sous-groupe est à l'origine du problème global. D'autres, dont l'ASQ, placent le logigramme en septième position.
Les deux sont réellement utiles. La stratification est une technique d'analyse : si votre feuille de relevé indique 200 défauts ce mois-ci, une stratification par équipe peut révéler que 170 d'entre eux sont survenus durant l'équipe de nuit, ce qui resserre aussitôt l'investigation. Un logigramme cartographie la séquence des étapes d'un processus et permet de repérer les passages de relais, points de décision ou lacunes de contrôle qui créent un risque qualité.
Quand utiliser la stratification : lorsque les données agrégées masquent un schéma propre à un sous-groupe. Appliquez-la à tout jeu de données collecté avant de tirer des conclusions.
Quand utiliser un logigramme : au démarrage d'un projet qualité, pour documenter ce qui se passe réellement dans un processus par rapport à ce que la procédure prévoit.
Comment choisir le bon outil qualité
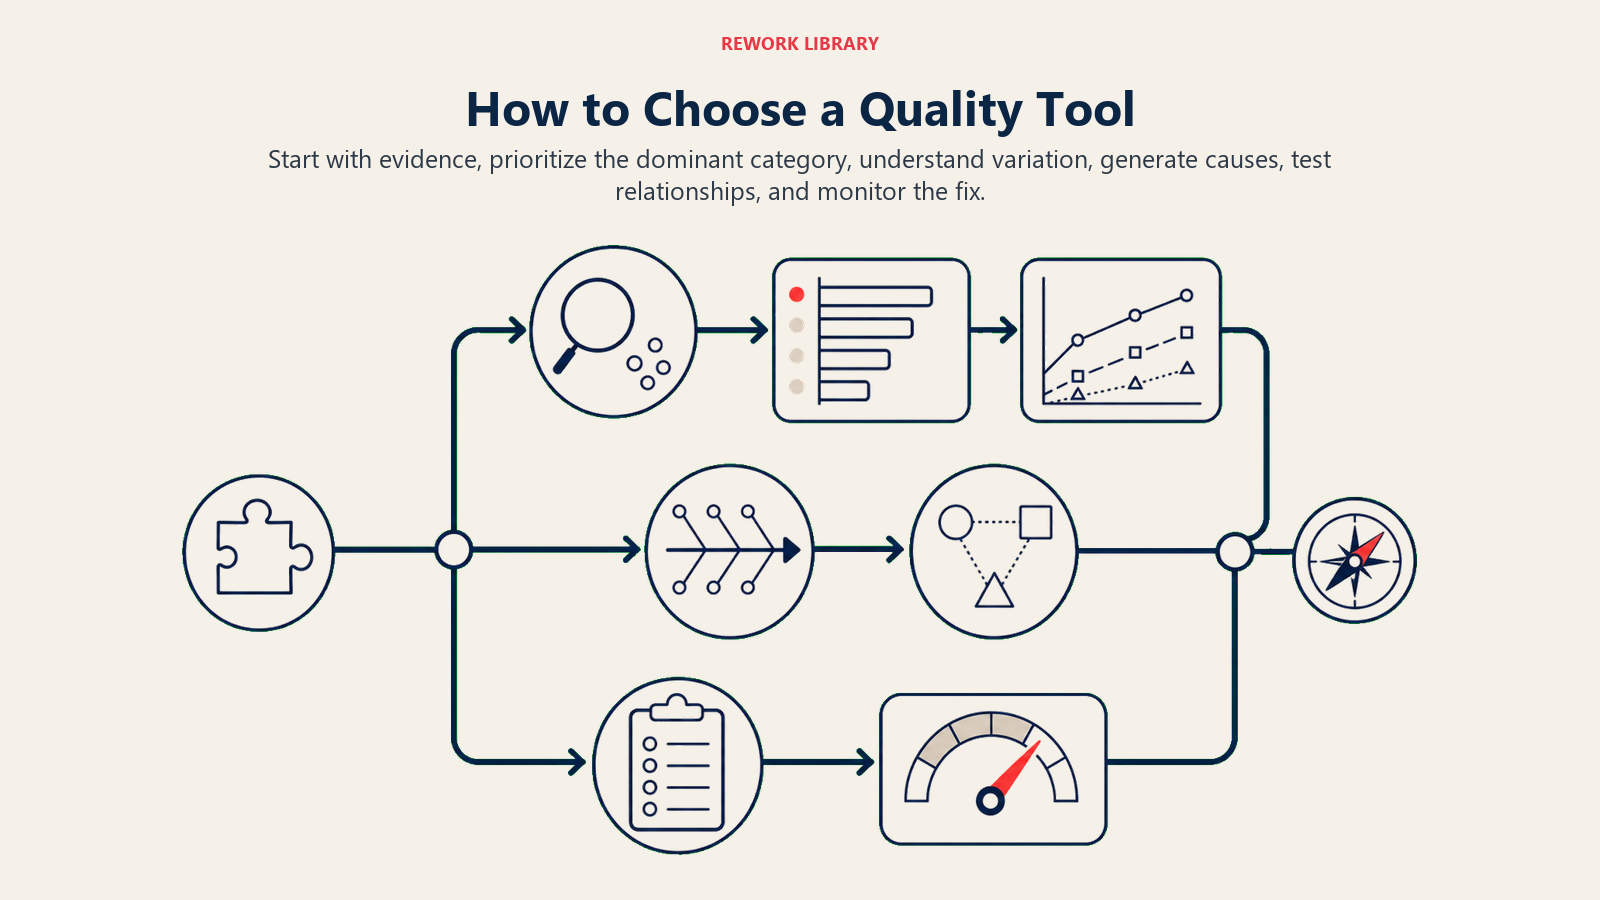
Le choix se résume à deux questions : que savez-vous déjà, et que devez-vous apprendre ensuite ?
Étape 1 : confirmer que le problème est réel
Utilisez une feuille de relevé ou extrayez l'historique des défauts. Si vous ne connaissez ni la fréquence ni le schéma du problème, vous ne pouvez ni en mesurer l'ampleur ni le prioriser.
Étape 2 : prioriser la catégorie à examiner
Si les données de la feuille de relevé montrent plusieurs types de défauts, construisez un diagramme de Pareto. Concentrez-vous sur la catégorie qui représente la plus grande part des défauts.
Étape 3 : comprendre la variation
Si le problème est une dérive ou une instabilité du processus dans le temps, utilisez une carte de contrôle. Si vous voulez comprendre l'étendue et la forme d'une mesure, utilisez un histogramme.
Étape 4 : générer les causes potentielles
Une fois que vous avez confirmé ce qui se passe et à quelle fréquence, utilisez un diagramme de causes et effets pour chercher pourquoi. Associez toutes les personnes qui interviennent dans le processus.
Étape 5 : tester les causes supposées
Utilisez un diagramme de dispersion pour vérifier si une cause supposée et la mesure du défaut sont corrélées. Utilisez la stratification pour vérifier si le problème se concentre sur une équipe, une machine ou un fournisseur.
Étape 6 : suivre la correction
Après avoir mis en place un changement, revenez à la carte de contrôle pour confirmer que le processus s'est stabilisé au niveau amélioré.
Les 7 outils de la qualité en pratique : une séquence complète
Voici comment les outils s'enchaînent dans un scénario réel. Sur une ligne de conditionnement d'un fabricant agroalimentaire, les produits abîmés génèrent trop de réclamations clients.
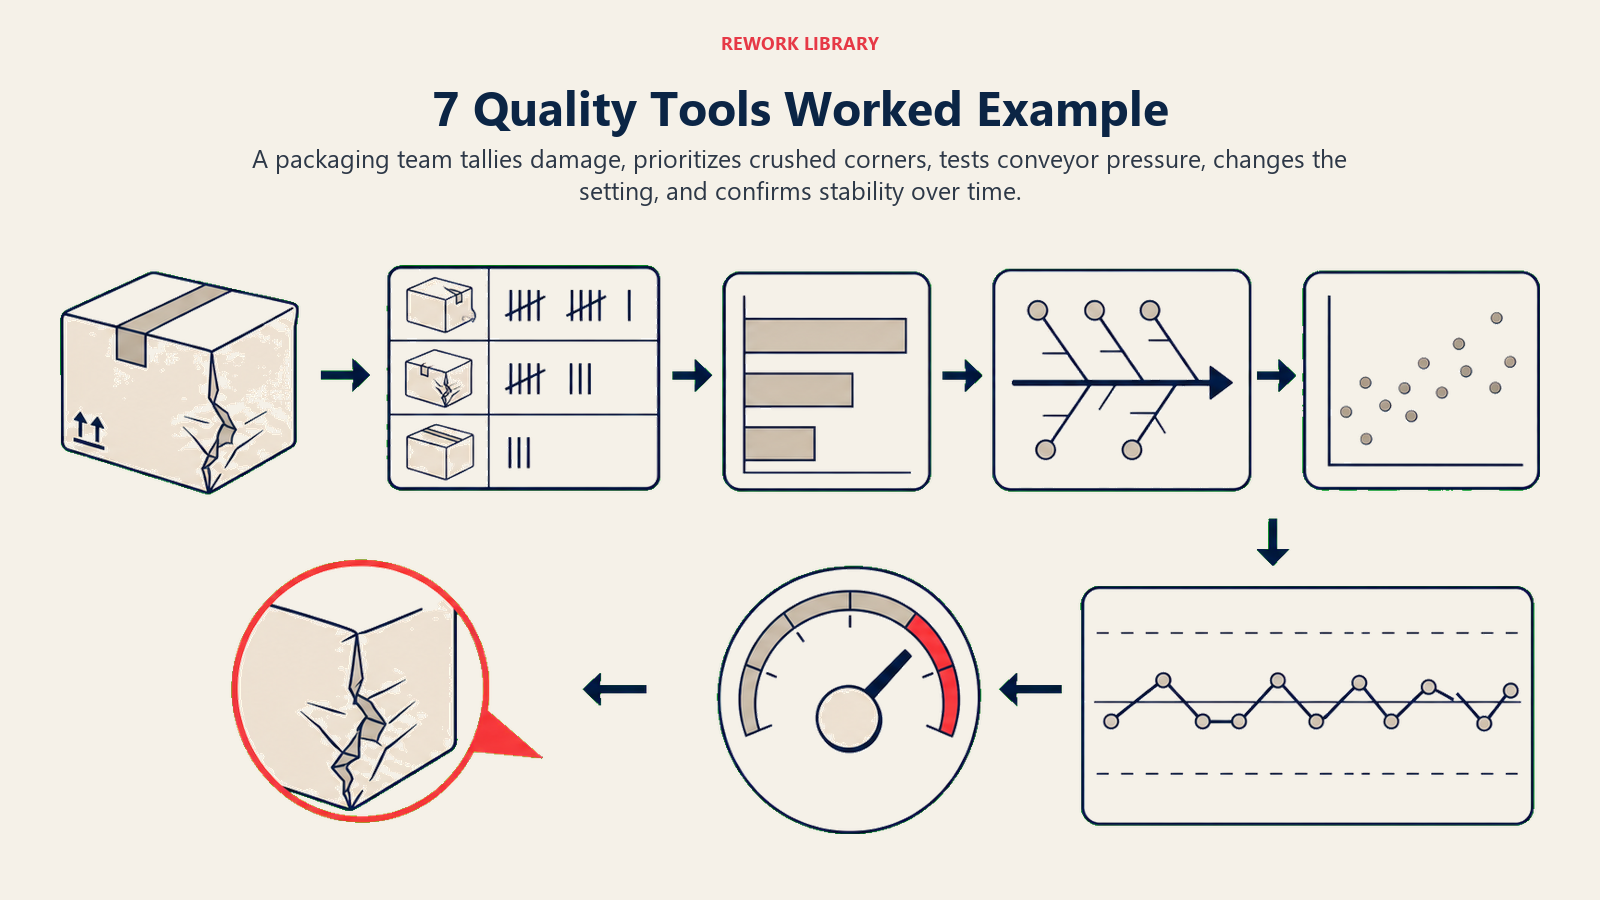
Feuille de relevé : l'équipe qualité conçoit une feuille de relevé à cinq catégories de défauts : coin écrasé, couture décollée, étiquette manquante, poids incorrect et article erroné. Pendant deux semaines, les opérateurs pointent chaque défaut par catégorie et par équipe.
Diagramme de Pareto : les données pointées alimentent un diagramme de Pareto. Le coin écrasé représente 71 % de tous les défauts. La couture décollée en représente 19 %. Les trois autres catégories réunies en représentent 10 %. L'équipe décide de se concentrer uniquement sur les coins écrasés pour le moment.
Diagramme de causes et effets : l'équipe tient une séance d'Ishikawa sur les « défauts de coin écrasé ». Elle identifie 11 causes potentielles réparties en quatre catégories : la hauteur d'empilage pendant le transport (Méthode), la variation d'épaisseur des flans de carton (Matière), le réglage de pression du convoyeur (Machine) et la connaissance des limites d'empilage par les opérateurs (Main-d'œuvre).
Diagramme de dispersion : elle extrait les données de réglage de pression du convoyeur et de taux de coins écrasés sur 30 séries de production. Le nuage de points montre une nette corrélation positive : plus la pression est élevée, plus le taux de défauts l'est aussi.
L'équipe ajuste le réglage de pression et met à jour la procédure d'exploitation. Après deux semaines, elle reconstruit le diagramme de Pareto. Les défauts de coin écrasé sont passés de 71 % à 18 % des réclamations. La correction tient sur la carte de contrôle pendant six semaines, ce qui confirme la stabilité.
Bonnes pratiques
Commencez par une feuille de relevé, pas par une hypothèse. Les équipes sautent souvent la collecte de données et passent directement à l'analyse des causes à partir de ce que quelqu'un croit se rappeler du mois dernier. Une collecte de données structurée d'abord élimine ce biais.
Utilisez les outils dans l'ordre. Les 7 outils de la qualité fonctionnent comme une chaîne, pas comme un menu. Sauter des étapes, par exemple construire un diagramme d'Ishikawa avant un diagramme de Pareto, risque de vous faire étudier une cause rare pendant que la cause fréquente reste intacte.
Gardez les visuels sous les yeux. Affichez les cartes de contrôle et les diagrammes de Pareto là où l'équipe travaille, pas enfouis dans un lecteur partagé. Quand les opérateurs voient les données dans leur environnement, ils s'y impliquent autrement que lorsqu'elles figurent dans une présentation.
Combinez les outils pour aller plus loin. Une carte de contrôle seule indique qu'un processus est instable. La stratification sur les mêmes données indique quelle équipe ou quelle machine en est responsable. Ces combinaisons rendent les outils vraiment diagnostiques, et non plus seulement descriptifs.
Associez-les à des méthodes structurées de résolution de problèmes. Les 7 outils complètent, sans les remplacer, des méthodes comme la résolution de problèmes A3 ou les séances de diagramme d'affinités. Servez-vous des outils pour produire et valider les données dont ces méthodes ont besoin pour orienter les décisions.
Les problèmes de qualité annoncent rarement leur cause. Ce qu'ils annoncent, en revanche, c'est leur schéma, et c'est précisément ce que ces sept outils sont conçus pour faire apparaître. Partez des données avant de formuler une théorie, appliquez le principe de Pareto pour concentrer vos efforts, puis revenez à la carte de contrôle pour confirmer que la correction tient. Répétée systématiquement, cette séquence distingue les équipes qui progressent de celles qui restent simplement occupées.
Customer Success Operations Manager
On this page
- Quels sont les 7 outils du contrôle qualité ?
- Les 7 outils de la qualité en un coup d'œil
- Les 7 outils de la qualité expliqués
- 1. Diagramme de causes et effets (diagramme d'Ishikawa ou en arête de poisson)
- 2. Feuille de relevé
- 3. Carte de contrôle
- 4. Histogramme
- 5. Diagramme de Pareto
- 6. Diagramme de dispersion
- 7. Stratification (ou logigramme)
- Comment choisir le bon outil qualité
- Étape 1 : confirmer que le problème est réel
- Étape 2 : prioriser la catégorie à examiner
- Étape 3 : comprendre la variation
- Étape 4 : générer les causes potentielles
- Étape 5 : tester les causes supposées
- Étape 6 : suivre la correction
- Les 7 outils de la qualité en pratique : une séquence complète
- Bonnes pratiques