Maîtrise statistique des procédés (MSP / SPC) : méthodes et exemples
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
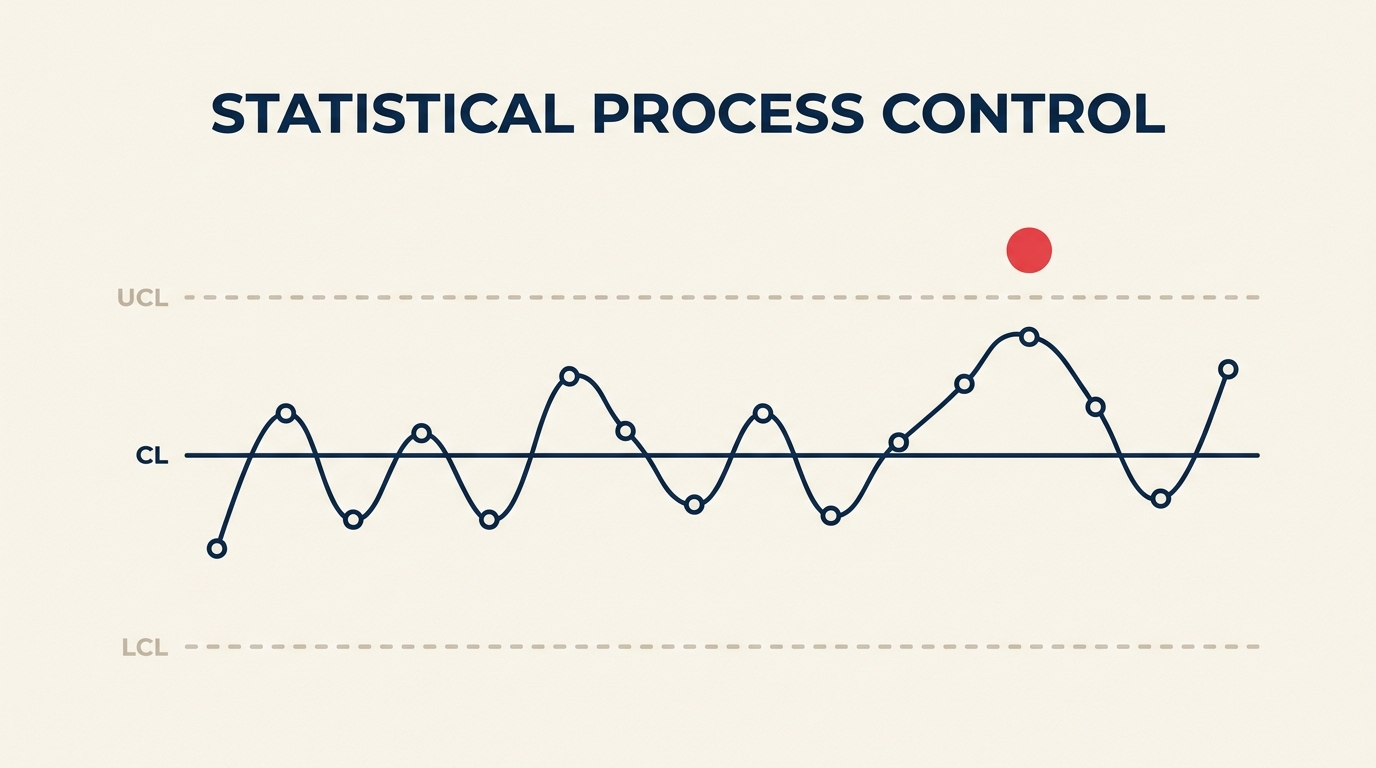
La maîtrise statistique des procédés est la discipline qui consiste à utiliser des données en temps réel et des statistiques pour surveiller, piloter et améliorer un processus avant que les défauts n'atteignent le client. C'est l'un des outils qualité les plus pratiques qu'un manager puisse déployer, au cœur du lean manufacturing, de Six Sigma et de la gestion moderne des opérations.
Qu'est-ce que la maîtrise statistique des procédés ?
La maîtrise statistique des procédés (SPC, pour Statistical Process Control) est une méthode de contrôle qualité qui applique des techniques statistiques pour surveiller les sorties d'un processus et détecter quand celui-ci se comporte de façon inattendue. Au lieu d'inspecter les produits finis en espérant que les problèmes finissent par apparaître, la SPC observe le processus lui-même, en temps réel, pour que vous puissiez intervenir pendant que le produit est encore en cours de fabrication.
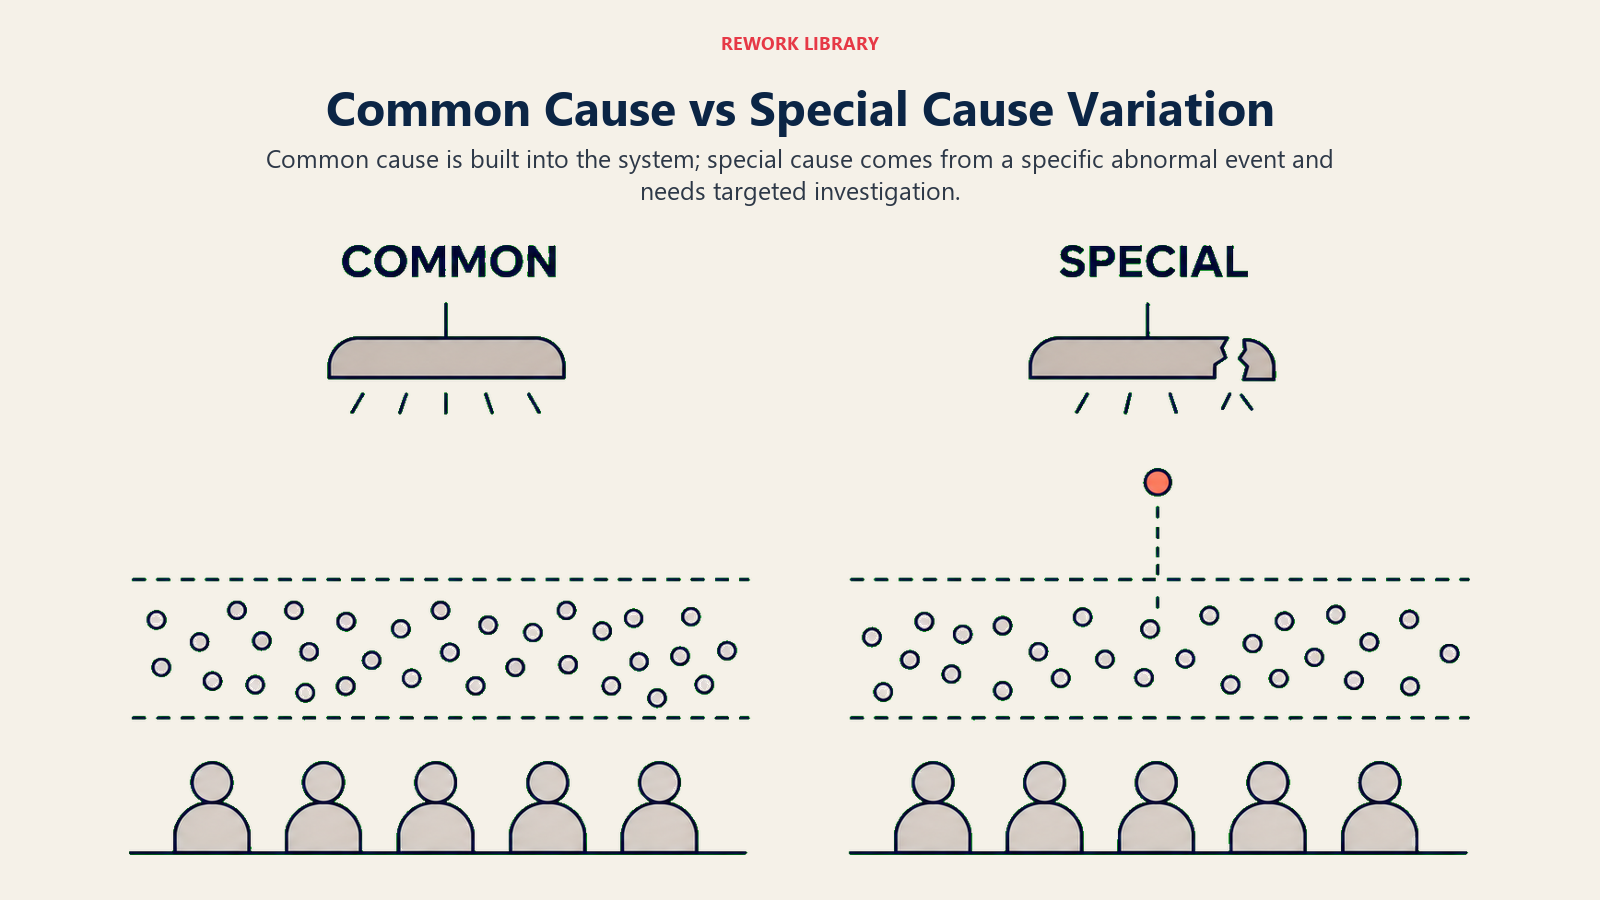
L'idée de base est simple : tout processus présente une variation naturelle. La SPC distingue la variation normale (dite due à des causes communes) de celle qui signale qu'un problème est survenu (dite due à des causes spéciales). Quand seule la variation due à des causes communes est présente, le processus est « sous contrôle ». Quand une cause spéciale apparaît, c'est le signal qu'il faut enquêter et agir.
La SPC a été mise au point par Walter Shewhart aux Bell Labs dans les années 1920, puis popularisée dans le monde entier par W. Edwards Deming. Aujourd'hui, on la retrouve dans l'automobile, la pharmacie, l'agroalimentaire, les semi-conducteurs et les services.
Chiffres clés :
- Les entreprises qui utilisent la SPC en production déclarent une réduction des défauts de 50 % ou plus dès la première année de déploiement (ASQ Quality Progress, 2022).
- Une enquête de 2023 de l'International Journal of Production Research a constaté que 67 % des industriels certifiés ISO 9001 recourent à une forme de suivi statistique sur leurs paramètres de processus critiques.
- Deming estimait que 94 % des problèmes de qualité proviennent du système (causes communes) et seulement 6 % de causes spéciales individuelles, ce qui signifie que la plupart des défauts ne se corrigent pas en rejetant la faute sur les opérateurs.
Variation due à des causes communes ou à des causes spéciales
Comprendre la différence entre ces deux types de variation est le fondement de la SPC.
| Type de variation | Définition | Exemple | Bonne action |
|---|---|---|---|
| Cause commune | Variation naturelle et aléatoire inhérente au processus | Légères différences de poids des produits conditionnés dues aux vibrations de la machine | Améliorer le système (refonte, rééquipement) |
| Cause spéciale | Variation anormale due à un événement identifiable | Un nouvel opérateur qui suit une procédure différente | Enquêter et éliminer la cause racine |
Réagir à une variation de cause commune comme s'il s'agissait d'une cause spéciale (le « tampering », ou sur-ajustement) dégrade en réalité les processus. La SPC évite cette erreur en fixant des limites de contrôle rationnelles, calculées à partir des données elles-mêmes.
Les cartes de contrôle : le cœur de la SPC
Une carte de contrôle est l'outil principal de la SPC. C'est un graphique chronologique auquel on ajoute trois lignes de référence horizontales :
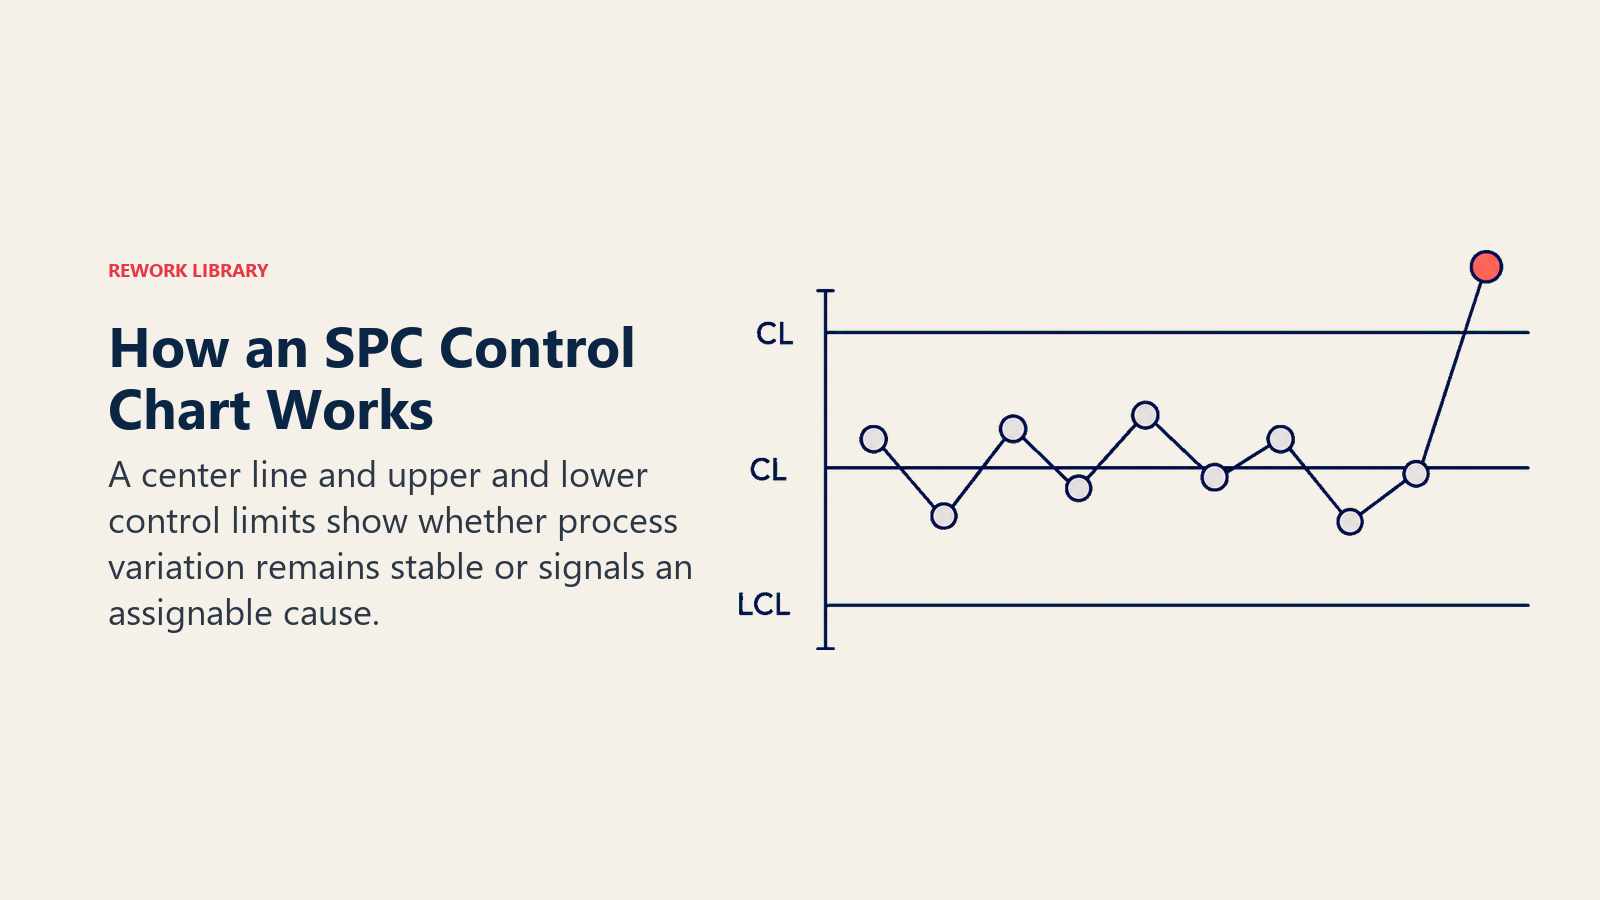
- Ligne centrale (CL) : la moyenne du processus
- Limite de contrôle supérieure (UCL) : la moyenne plus trois écarts types
- Limite de contrôle inférieure (LCL) : la moyenne moins trois écarts types
Ces limites sont calculées à partir des données réelles du processus, et non à partir des spécifications ou des tolérances. Lorsqu'un point de données tombe au-delà de l'UCL ou de la LCL, ou lorsqu'un schéma non aléatoire apparaît à l'intérieur des limites, la carte signale une cause spéciale.
Les règles de signal les plus courantes sont les suivantes :
- Un point au-delà de la limite à 3 sigmas
- Huit points consécutifs d'un même côté de la ligne centrale
- Six points d'affilée en hausse ou en baisse régulière
C'est la rapidité de réaction aux signaux qui fait de la SPC un outil de pilotage en temps réel plutôt qu'un audit rétrospectif. Il est judicieux d'associer l'analyse de la carte de contrôle aux indicateurs de capabilité du processus (Cp/Cpk), qui mesurent dans quelle mesure le processus tient dans les limites de spécification une fois confirmé qu'il est sous maîtrise statistique.
SPC ou contrôle par inspection
L'assurance qualité traditionnelle repose sur l'inspection de la production en fin de série. On fabrique le produit, puis on le contrôle. Les défauts de cette approche sont bien documentés : elle est coûteuse, lente, et ne détecte les défauts qu'une fois le gaspillage déjà créé.
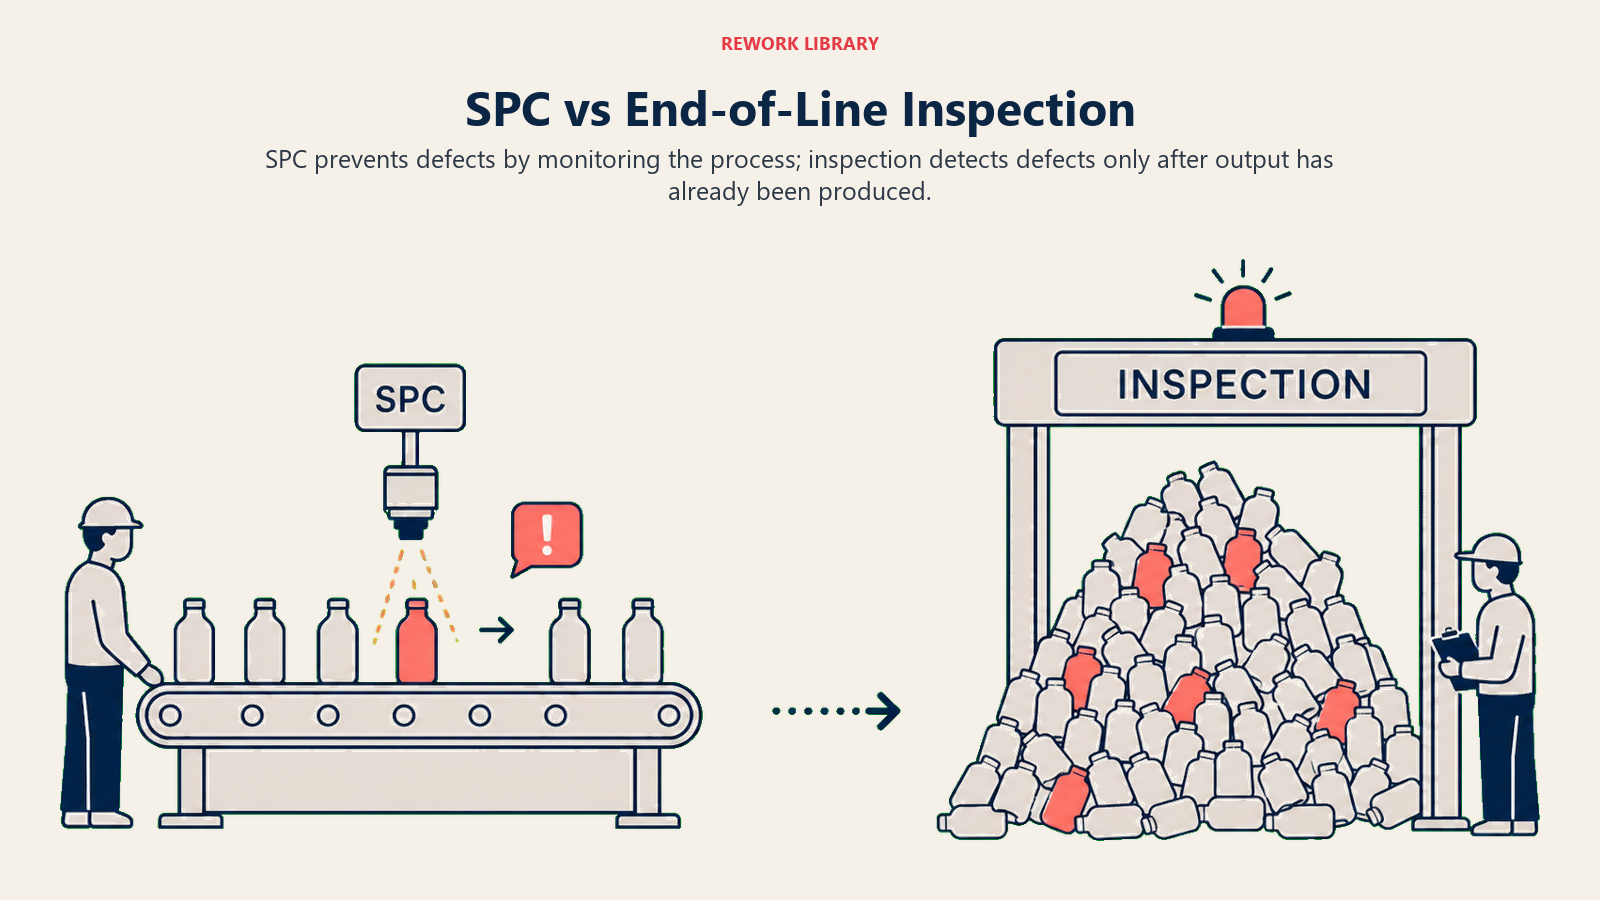
Deming décrivait l'inspection en bout de ligne comme « trop tardive, trop coûteuse et peu fiable ». Selon lui, si un processus est capable et sous contrôle, l'inspection à 100 % devient largement superflue. Si le processus n'est pas capable, l'inspection n'y changera rien : seule l'amélioration du processus le peut.
La SPC inverse le modèle. Vous surveillez le processus en temps réel et vous réagissez aux signaux avant que des défauts ne se forment. Voici quelques différences concrètes :
| Facteur | Inspection en bout de ligne | SPC |
|---|---|---|
| Moment de détection des problèmes | Après la production | Pendant la production |
| Action menée | Trier ou retravailler les produits finis | Ajuster immédiatement le processus |
| Gaspillage généré | Élevé (les défauts sont déjà produits) | Faible (processus corrigé tôt) |
| Information produite | Conforme / non conforme sur le lot | Données de tendance sur le comportement du processus |
| Profil de coûts | Gourmand en main-d'œuvre, réactif | Coût de mise en place du suivi, puis économies proactives |
La SPC ne supprime pas complètement l'inspection. Les secteurs critiques pour la sécurité exigent toujours des contrôles finaux. Les laboratoires pharmaceutiques soumis à la FDA 21 CFR Part 211, par exemple, combinent la SPC pour le suivi en cours de fabrication et des essais de libération par échantillonnage, car la réglementation exige les deux. Mais même dans ce cas, la SPC allège considérablement la charge d'inspection en prévenant les défauts plutôt qu'en les cherchant. Moins de défaillances surprises à l'inspection finale, c'est moins de retouches, moins de lots rejetés et un chemin plus court entre la production et la libération.
Comment mettre en œuvre la SPC
Mettre la SPC en route est un exercice concret d'ingénierie et de management. Voici les étapes essentielles.
Étape 1 : définir le processus et choisir l'indicateur
Choisissez une variable de sortie clé à surveiller : une dimension, un poids, une durée de cycle, un volume de remplissage ou un taux d'erreur. L'indicateur doit être mesurable, directement lié à la qualité et relevé à une fréquence réaliste.
Utilisez une feuille de relevé pour consigner les données de façon cohérente dès le départ.
Étape 2 : valider le système de mesure
De mauvaises données produisent des cartes de contrôle trompeuses. Avant de collecter les données du processus, menez une étude Gauge R&R (répétabilité et reproductibilité) pour confirmer que votre instrument de mesure et vos opérateurs donnent des résultats cohérents.
Étape 3 : collecter les données de référence
Rassemblez 20 à 30 sous-groupes rationnels (ou mesures individuelles) issus d'un processus qui tourne dans des conditions normales. Ces données de référence servent à calculer votre ligne centrale et vos limites de contrôle.
Étape 4 : choisir la bonne carte de contrôle
Chaque type de données exige une carte différente (voir la section « Types de cartes de contrôle » ci-dessous). Une carte mal choisie donne des limites de contrôle erronées.
Étape 5 : calculer et tracer les limites de contrôle
Calculez l'UCL, la LCL et la ligne centrale à partir de vos données de référence. Tracez les limites sur la carte. Elles doivent rester fixes jusqu'à ce que vous amélioriez délibérément le processus.
Étape 6 : surveiller le processus et réagir aux signaux
Tracez les nouveaux points en temps réel. Quand un signal apparaît, suivez un plan de réaction défini : arrêter et enquêter, identifier la cause racine, la corriger et documenter le résultat. Cette réaction doit figurer dans un plan de surveillance écrit, convenu avant l'apparition du signal plutôt qu'improvisé pendant que la ligne attend. Appliquez DMAIC lorsque l'enquête révèle un problème systémique plus profond.
Étape 7 : réviser et recalculer périodiquement
Après une véritable amélioration du processus, recalculez les limites de contrôle à partir de la nouvelle base de référence. Des limites fondées sur l'ancienne performance ne reflètent plus la réalité actuelle. Certaines équipes fixent une revue calendaire (trimestrielle, par exemple) pour évaluer si le processus a assez évolué pour justifier de nouvelles limites. D'autres déclenchent une revue à chaque clôture d'un projet DMAIC, en traitant les nouvelles limites comme un livrable de la phase Control.
Types de cartes de contrôle
Le choix de la bonne carte dépend de deux critères : vos données sont-elles continues (mesurées) ou par attributs (comptées), et comment vos sous-groupes sont-ils structurés.
| Carte | Type de données | Taille du sous-groupe | À utiliser quand |
|---|---|---|---|
| X-bar & R | Continues | 2 à 10 | Suivre la moyenne et l'étendue du processus avec de petits sous-groupes |
| X-bar & S | Continues | 10 ou plus | Comme X-bar & R, mais plus précise pour de plus grands sous-groupes |
| I-MR (individuelles et étendue mobile) | Continues | 1 | Les mesures sont prises une à une (processus lents, essais destructifs) |
| Carte p | Attributs (proportion) | Variable | Suivre la proportion d'articles défectueux quand la taille du sous-groupe varie |
| Carte np | Attributs (comptage) | Fixe | Compter le nombre d'articles défectueux quand la taille du sous-groupe est constante |
| Carte c | Attributs (comptage) | Surface/unité fixe | Compter les défauts par unité quand les unités ont la même taille |
| Carte u | Attributs (comptage) | Surface/unité variable | Compter les défauts par unité quand les unités varient en taille |
Un histogramme et un diagramme de dispersion sont de bons compagnons quand vous choisissez un type de carte. L'histogramme montre si vos données suivent une distribution à peu près normale (condition préalable à la plupart des cartes par mesures), tandis que le diagramme de dispersion aide à comprendre les relations entre entrées et sorties avant de décider quelle variable mérite d'être surveillée.
Si vous hésitez encore sur la carte adaptée à votre situation, le manuel de référence AIAG SPC (actuellement dans sa deuxième édition) contient un arbre de décision qui vous guide selon le type de données, la structure des sous-groupes et la fréquence de mesure. La plupart des logiciels de gestion de la qualité sélectionnent aussi automatiquement le type de carte d'après les données saisies.
Avantages et limites
Avantages
- Alerte précoce : les problèmes sont détectés pendant la production, pas après.
- Décisions objectives : les limites de contrôle suppriment l'à-peu-près des jugements du type « est-ce normal ? ».
- Moins de gestion de crise : des processus stables et sous contrôle libèrent l'attention de l'encadrement pour le travail d'amélioration plutôt que pour la réponse d'urgence.
- Connaissance du processus : les cartes constituent une mémoire collective du comportement d'un processus dans le temps.
- Réduction des coûts : moins de défauts, moins de retouches et moins de rebuts font directement baisser les coûts d'exploitation.
Limites
- Exige une collecte de données stable : si les systèmes de mesure sont peu fiables ou la collecte irrégulière, les cartes sont trompeuses.
- Le choix de la carte compte : un mauvais type de carte produit des limites erronées et de faux signaux.
- Investissement en formation : les opérateurs et les ingénieurs doivent comprendre ce que signifient les signaux et comment réagir. Une carte affichée au mur et que personne n'exploite est pire que l'absence de carte.
- Ne remplace pas la conception du processus : la SPC pilote un processus existant. Si celui-ci est fondamentalement incapable de respecter les spécifications, la SPC le confirmera sans le corriger. Il faut pour cela une analyse de capabilité (Cp/Cpk) et des modifications d'ingénierie.
- Peut provoquer une lassitude face aux alertes : des règles trop sensibles ou des limites mal entretenues génèrent trop de faux signaux, et les équipes finissent par ignorer la carte.
Questions fréquentes sur la maîtrise statistique des procédés
Quelle est la différence entre la SPC et le SQC ?
Le contrôle statistique de la qualité (SQC) est la discipline plus large, qui couvre à la fois l'échantillonnage statistique pour l'inspection de réception et la SPC. La SPC en est le sous-ensemble consacré au suivi en temps réel. Quand on parle de « maîtrise statistique des procédés », on désigne précisément l'approche par cartes de contrôle pour surveiller une production en cours.
De combien de points de données ai-je besoin avant de fixer les limites de contrôle ?
La plupart des manuels et le manuel AIAG SPC recommandent au moins 20 à 25 sous-groupes (ou mesures individuelles pour les cartes I-MR). Avec moins de points, les estimations des limites sont instables. Si vous devez démarrer avec moins de données, considérez les premières limites comme provisoires et recalculez-les une fois 25 points collectés.
La SPC peut-elle s'utiliser dans les services et les fonctions de bureau ?
Oui. La SPC s'applique partout où existent un processus répétable et une sortie mesurable. Parmi les usages courants dans les services : les durées de traitement des appels, les erreurs de traitement des factures, les délais de livraison et les temps d'attente des clients. Les types de cartes sont les mêmes ; seuls les indicateurs changent.
Quel est le lien entre les limites de contrôle et les limites de spécification ?
Les limites de contrôle sont calculées à partir de la variation réelle du processus. Les limites de spécification sont fixées par le client ou par l'équipe d'ingénierie. Elles sont totalement indépendantes. Un processus peut être sous maîtrise statistique (tous les points dans les limites de contrôle) et rester incapable de respecter les spécifications. C'est précisément ce que mesurent les indices de capabilité comme Cp et Cpk.
Quand faut-il recalculer les limites de contrôle ?
Recalculez-les après une amélioration du processus confirmée et délibérée. Ne le faites pas simplement parce que des points sont sortis des limites. Retirer les « mauvaises » données pour resserrer les limites va à l'encontre de l'objectif de la SPC. Les limites doivent refléter le processus stable et amélioré que vous voulez réellement exploiter.
La SPC est l'un des plus anciens outils qualité encore en usage actif, et elle doit cette longévité à son efficacité réelle. Commencez par un indicateur, une carte et un plan de réaction auquel l'équipe s'engage. À mesure que votre équipe gagne en assurance sur les bases, étendez le suivi à davantage de variables et intégrez les enseignements de la SPC à vos cycles d'amélioration DMAIC plus larges.
Customer Success Operations Manager
On this page
- Qu'est-ce que la maîtrise statistique des procédés ?
- Variation due à des causes communes ou à des causes spéciales
- Les cartes de contrôle : le cœur de la SPC
- SPC ou contrôle par inspection
- Comment mettre en œuvre la SPC
- Étape 1 : définir le processus et choisir l'indicateur
- Étape 2 : valider le système de mesure
- Étape 3 : collecter les données de référence
- Étape 4 : choisir la bonne carte de contrôle
- Étape 5 : calculer et tracer les limites de contrôle
- Étape 6 : surveiller le processus et réagir aux signaux
- Étape 7 : réviser et recalculer périodiquement
- Types de cartes de contrôle
- Avantages et limites
- Avantages
- Limites