Lean Six Sigma : comment les deux méthodes se combinent
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
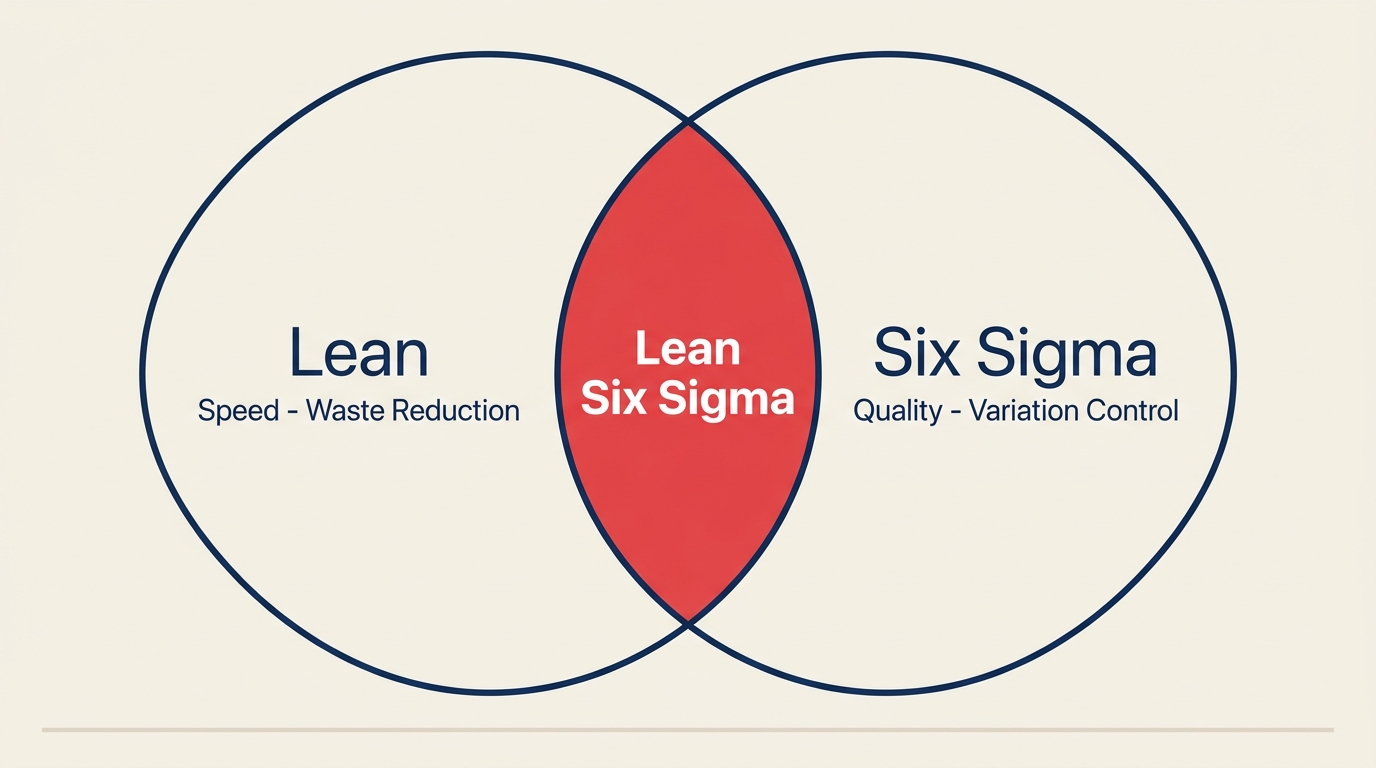
Le Lean Six Sigma est une méthode d'amélioration des processus qui associe l'attention du Lean à l'élimination des gaspillages et à l'accélération du flux, et celle du Six Sigma à la réduction de la variation et des défauts. La plupart des organisations qui l'adoptent ne font pas tourner deux programmes distincts en parallèle. Elles exploitent un seul système intégré qui emprunte les meilleurs outils de chaque approche.
C'est devenu l'un des cadres d'amélioration les plus utilisés dans l'industrie, la santé, les services financiers et le développement logiciel.
Qu'est-ce que le Lean Six Sigma ?
Le Lean Six Sigma est une méthode structurée pour améliorer les processus en s'attaquant à deux causes racines distinctes de la contre-performance : le gaspillage et la variation. Le Lean cible les activités qui consomment des ressources sans créer de valeur pour le client. Le Six Sigma cible l'irrégularité statistique à l'origine des défauts et des erreurs. Prise isolément, chaque méthode a de vrais angles morts. Ensemble, elles couvrent tout le tableau.
Chiffres clés :
- Le Six Sigma vise un taux de défauts d'au plus 3,4 défauts par million d'opportunités (DPMO), soit une exactitude de 99,99966 %.
- Motorola, où le Six Sigma est né en 1986, a déclaré plus de 16 milliards de dollars d'économies grâce à cette méthode pendant sa première décennie. General Electric en a ajouté 12 milliards de plus à la fin des années 1990. (ASQ, relayé par plusieurs revues à comité de lecture sur le management de la qualité)
- Une enquête de 2020 de l'American Society for Quality a montré que les organisations qui utilisent le Lean Six Sigma déclaraient des économies médianes de 50 000 à 200 000 dollars par projet.
Le versant « Lean » vient du Toyota Production System (TPS), affiné pendant des décennies dans les usines Toyota puis popularisé en Occident par l'étude du MIT qui a forgé le terme « lean manufacturing ». Le versant « Six Sigma » a été formalisé chez Motorola par l'ingénieur Bill Smith, puis par le statisticien Mikel Harry. Jack Welch, chez GE, l'a rendu célèbre dans les années 1990 en le déployant dans toute l'entreprise.
La fusion officielle en « Lean Six Sigma » s'est faite progressivement au début des années 2000, à mesure que les praticiens constataient que les projets Lean peinaient souvent à conserver leurs gains (faute de traiter la variation sous-jacente) et que les projets Six Sigma avançaient souvent trop lentement (faute d'avoir d'abord éliminé les gaspillages).
Lean, Six Sigma et Lean Six Sigma : les différences
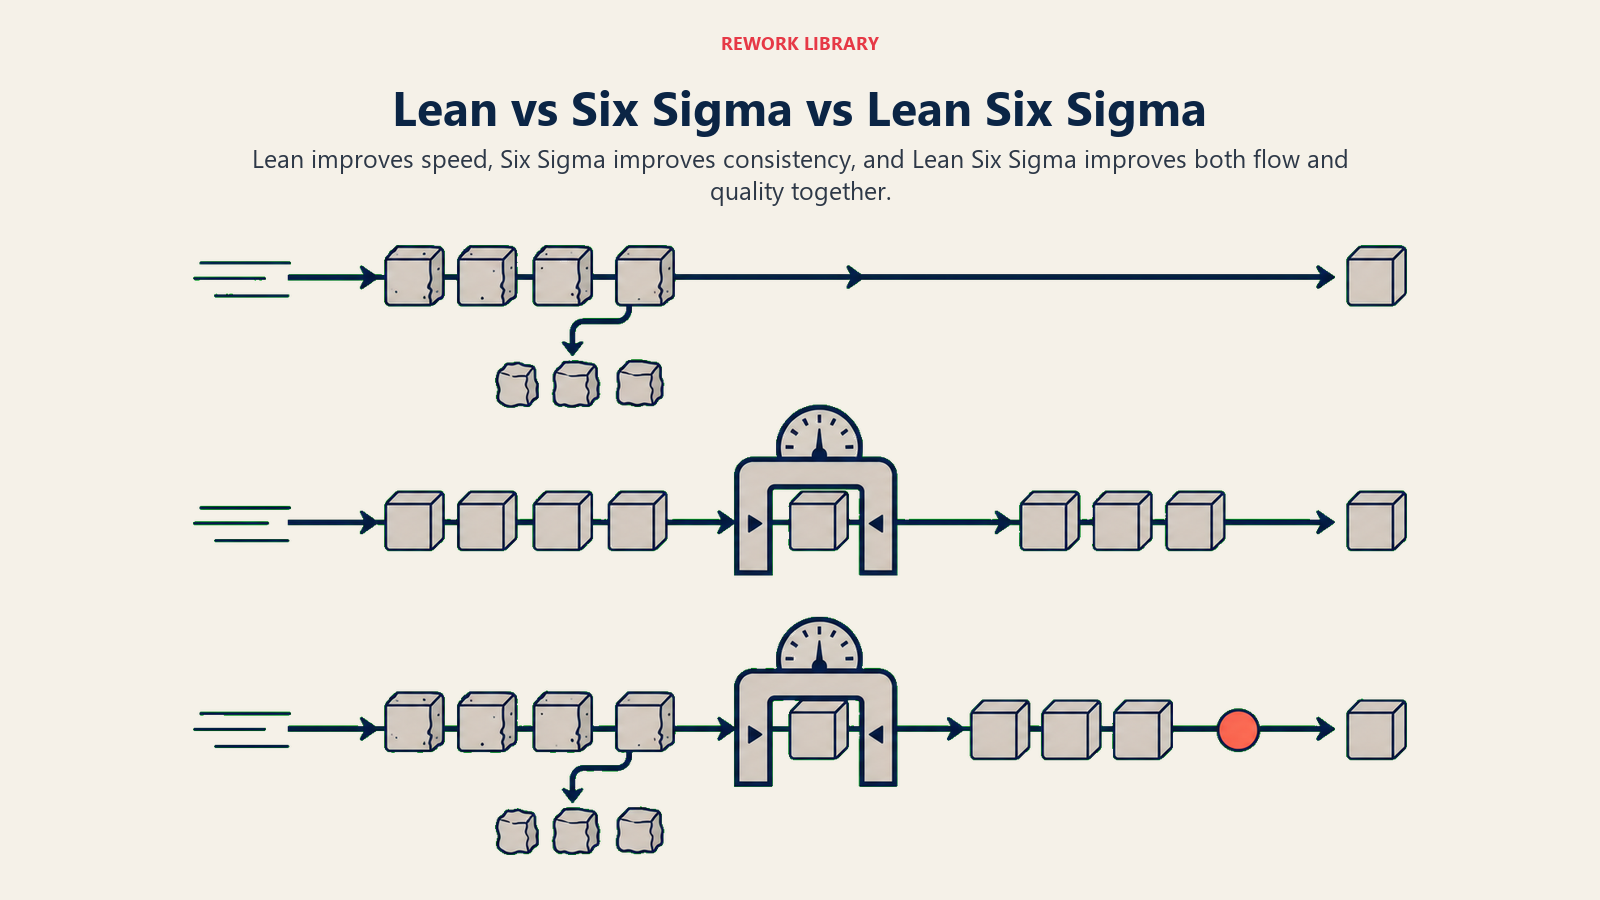
Comprendre comment les trois s'articulent aide à choisir les bons outils.
| Dimension | Lean | Six Sigma | Lean Six Sigma |
|---|---|---|---|
| Objectif principal | Éliminer les gaspillages, gagner en vitesse | Réduire la variation et les défauts | Les deux à la fois |
| Axe central | Flux et valeur pour le client | Contrôle statistique de la qualité | Élimination des gaspillages + stabilité du processus |
| Outils clés | Cartographie de la chaîne de valeur, 5S, Kanban, Kaizen | DMAIC, cartes de contrôle, DPMO, DOE | Toute la boîte à outils des deux approches |
| Indicateur principal | Temps de cycle, délai d'exécution, débit | Défauts par million d'opportunités (DPMO) | Indicateurs de vitesse et de qualité |
| Origine | Toyota Production System (Japon, années 1950) | Motorola (États-Unis, 1986) | GE et cabinets de conseil (début des années 2000) |
| Idéal pour | Processus marqués par trop d'attente ou de reprises | Processus à la qualité de sortie irrégulière | Processus complexes qui cumulent les deux problèmes |
En pratique, la plupart des praticiens actuels se forment au Lean Six Sigma plutôt qu'à l'une ou l'autre méthode. Les outils se recoupent largement, et les problèmes qui apparaissent réellement dans les organisations entrent rarement dans une seule catégorie.
Les 8 gaspillages et le problème de la variation
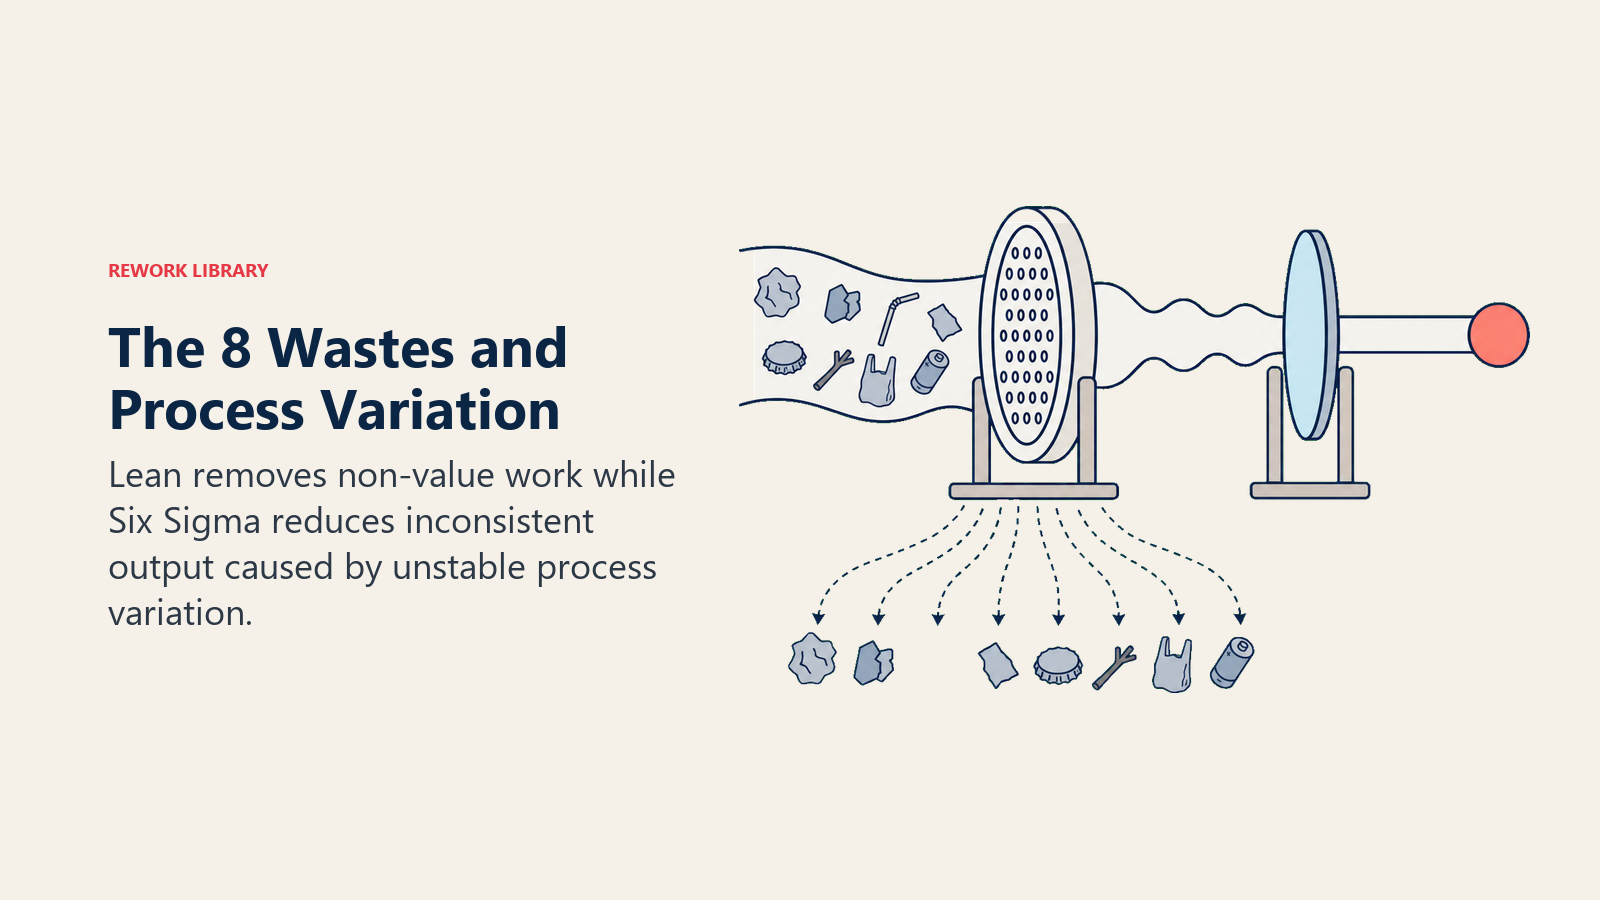
Le Lean définit huit types de gaspillage sous l'acronyme DOWNTIME. Le Six Sigma traite un mode de défaillance entièrement différent. Savoir les distinguer indique les outils de quelle méthode déployer en premier.
Les 8 gaspillages DOWNTIME (Lean) :
- Defects (défauts) : travail à refaire ou à mettre au rebut
- Overproduction (surproduction) : produire plus que ce dont le client a besoin à ce moment-là
- Waiting (attente) : personnes ou matières immobiles entre deux étapes
- Non-utilized talent (talents sous-employés) : compétences et savoirs inutilisés
- Transportation (transport) : déplacements inutiles de matières ou d'informations
- Inventory (stocks) : surstock qui immobilise du capital et masque les problèmes
- Motion (mouvements) : déplacements physiques inutiles des personnes
- Extra processing (traitements superflus) : faire plus de travail que ce que le client valorise
Vous pouvez approfondir le sujet dans l'article complet sur muda, mura et muri, qui couvre les trois grandes catégories de gaspillage du Lean.
Le Six Sigma s'attaque à un autre problème. Même un processus sans gaspillage évident peut produire des résultats très irréguliers. Un centre d'appels peut traiter les appels dans un temps à peu près correct en moyenne, alors que certains durent deux minutes et d'autres quarante. Cette imprévisibilité détruit la confiance des clients et rend toute planification impossible.
La réponse du Six Sigma est statistique : mesurer la variation, trouver ses sources et la réduire jusqu'à ce que le processus reste dans des limites de contrôle étroites. La méthode des DPMO et du niveau sigma vous donne un chiffre précis pour travailler. Un processus à 3 sigmas produit environ 66 800 défauts par million d'opportunités. Un processus à 6 sigmas en produit 3,4.
La cartographie de la chaîne de valeur est l'un des outils de liaison les plus utiles entre les deux méthodes. Elle montre dans un seul schéma où les gaspillages s'accumulent (point de vue Lean) et où la variation crée des goulots d'étranglement (point de vue Six Sigma).
L'ossature DMAIC
Le Lean Six Sigma repose presque entièrement sur la méthode DMAIC : Définir, Mesurer, Analyser, Améliorer, Contrôler. DMAIC donne au projet une séquence d'investigation structurée qui évite aux équipes de se précipiter sur des solutions avant d'avoir compris le problème.
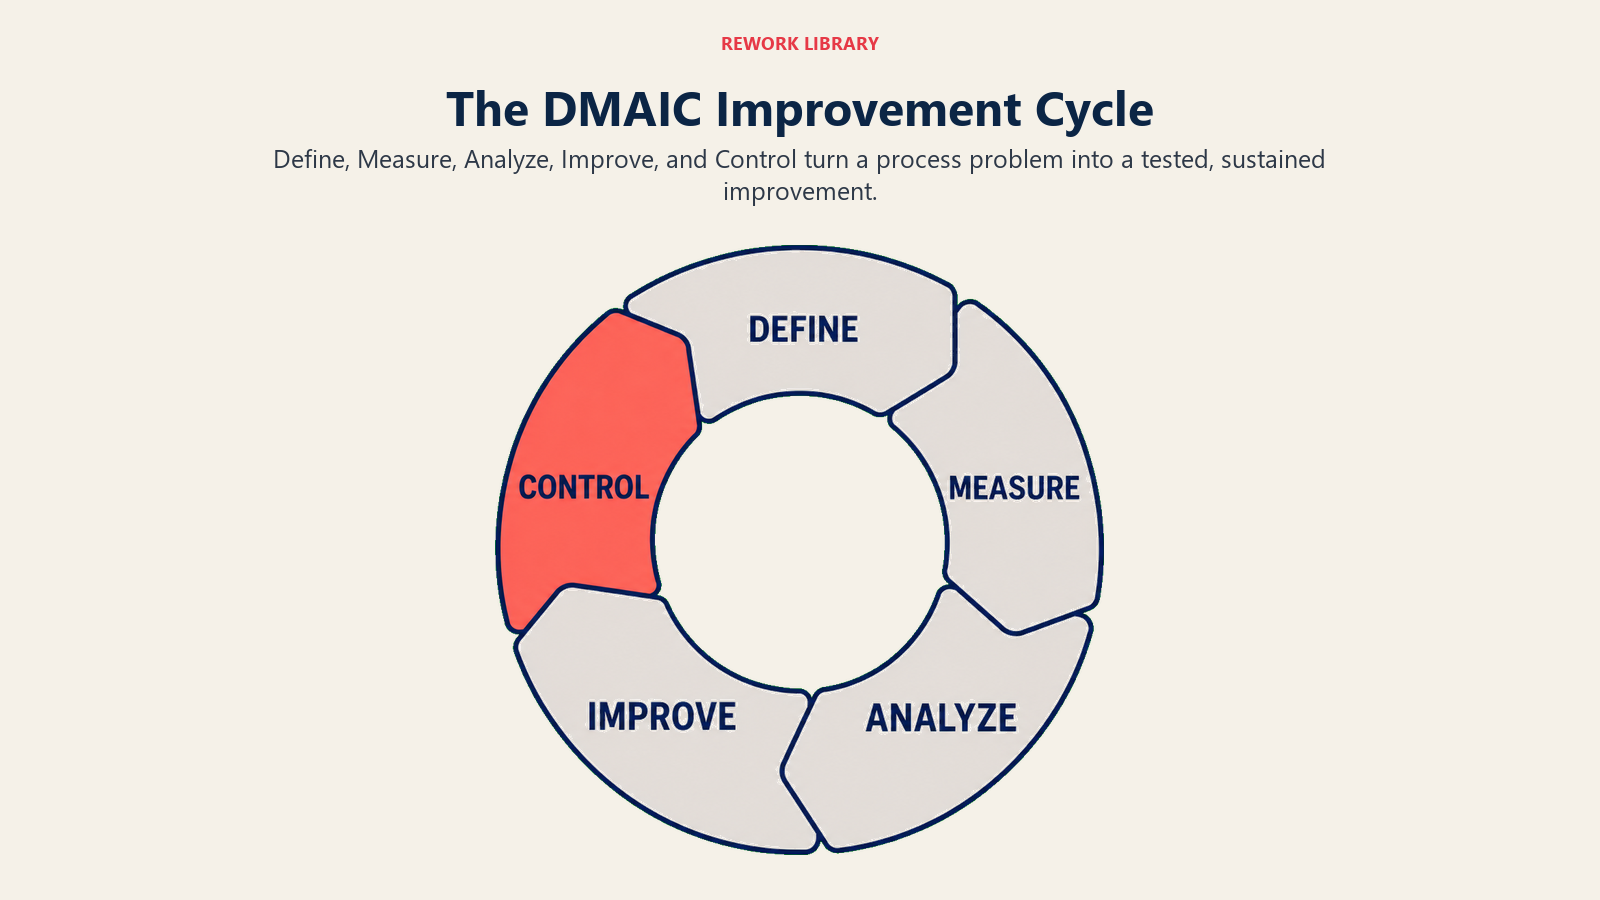
Vous trouverez le détail complet dans le guide DMAIC, mais voici le squelette :
- Définir : Verrouiller l'énoncé du problème, le périmètre et les exigences des clients (voix du client).
- Mesurer : Collecter des données de référence sur la performance actuelle du processus.
- Analyser : Identifier les causes racines des défauts ou des gaspillages à l'aide d'outils statistiques et qualitatifs.
- Améliorer : Tester et mettre en œuvre des solutions.
- Contrôler : Mettre en place un suivi pour que les gains durent.
Quand un processus n'existe pas encore et doit être conçu de zéro plutôt qu'amélioré, les équipes passent à DMADV (Définir, Mesurer, Analyser, Concevoir, Vérifier), aussi appelé DFSS (Design for Six Sigma).
Les niveaux de ceinture en Lean Six Sigma
Le Lean Six Sigma utilise un système de certification par ceintures, emprunté librement aux arts martiaux. Chaque niveau correspond à une profondeur de formation et à une responsabilité de projet différentes.
| Ceinture | Profondeur de formation | Rôle type | Périmètre de projet |
|---|---|---|---|
| White Belt | Sensibilisation uniquement (1 à 2 jours) | Membre d'équipe, contributeur au processus | Soutient les projets sans les piloter |
| Yellow Belt | Outils d'initiation (2 à 3 jours) | Membre d'équipe disposant de bases en données | Assiste sur des tâches d'amélioration définies |
| Green Belt | Méthode de base (2 à 3 semaines) | Chef de projet pour des améliorations de complexité moyenne | Conduit des projets DMAIC complets à temps partiel |
| Black Belt | Boîte à outils statistique complète (4 à 5 mois) | Chef de projet dédié | Conduit à temps plein des projets complexes à fort impact |
| Master Black Belt | Statistiques avancées, coaching, stratégie | Responsable de programme, mentor | Forme les ceintures, oriente la stratégie de l'organisation |
Le détail des responsabilités et des exigences de formation figure dans l'article sur les ceintures Six Sigma.
La plupart des organisations commencent par former quelques Green Belts et un ou deux Black Belts plutôt que de chercher à certifier tout le monde. Le Green Belt est le niveau de travail courant pour la majorité des actions d'amélioration au quotidien.
Les avantages du Lean Six Sigma
Bien mené, le Lean Six Sigma apporte des résultats mesurables sur plusieurs plans.
Réduction des coûts. Éliminer les gaspillages et les défauts réduit directement le coût de la non-qualité (COPQ). L'analyse complète se trouve dans l'article sur le coût de la qualité. Les reprises, les rebuts, les réclamations sous garantie et les frais de contrôle diminuent à mesure que la capabilité du processus s'améliore.
Rapidité et débit. Les outils Lean réduisent le temps de cycle et le délai d'exécution en supprimant les étapes sans valeur ajoutée. Les clients reçoivent plus vite ce qu'ils ont commandé.
Régularité de la qualité. Les contrôles statistiques du Six Sigma ramènent les processus dans une plage prévisible. Quand les résultats sont réguliers, les attentes des clients sont satisfaites de façon fiable.
Engagement des collaborateurs. Les projets d'amélioration structurés offrent aux équipes de terrain un canal formel pour faire remonter et résoudre les problèmes. Cette reconnaissance tend à réduire le turnover et à développer le sens des responsabilités.
Décisions fondées sur les données. Le processus DMAIC exige de mesurer avant d'agir. Les équipes cessent de deviner et travaillent sur des données réelles. Le suivi des KPI de processus devient routinier plutôt qu'occasionnel.
Évolution de la culture. Les organisations qui maintiennent des programmes Lean Six Sigma développent en général une culture d'amélioration continue, où les problèmes sont vus comme des occasions d'apprendre plutôt que comme des crises.
Limites et erreurs courantes
Le Lean Six Sigma n'est pas une solution universelle. Savoir où il montre ses limites vous évite des erreurs coûteuses.
Il est lent pour les problèmes urgents. DMAIC est un processus d'investigation rigoureux. Si votre bâtiment est en feu, vous ne lancez pas une phase Définir. Les crises qui évoluent vite appellent des outils d'intervention plus rapides.
Les outils statistiques exigent une vraie formation. La formation Green Belt et Black Belt prend des semaines ou des mois. Les organisations qui remettent une ceinture après un séminaire de deux jours et attendent des résultats dignes de GE vont au-devant de déconvenues.
Il peut devenir bureaucratique. Certaines organisations ajoutent tant de paperasse et de revues de validation aux projets que la méthode elle-même devient une source de gaspillage. Les outils doivent servir le problème, pas l'inverse.
L'adéquation culturelle compte. Le Lean Six Sigma fonctionne dans les environnements où les dirigeants soutiennent les décisions fondées sur les données et laissent aux équipes le temps de travailler à l'amélioration. Si la direction retombe dans la gestion de crise dès qu'un projet démarre, le programme s'enlise.
Tous les problèmes n'exigent pas DMAIC. Les problèmes simples, aux causes racines évidentes, n'ont pas besoin d'un projet complet de six mois. Utilisez plutôt un chantier Kaizen ou un cycle PDCA rapide.
Comment mener un projet Lean Six Sigma
La démarche suit directement les phases DMAIC.
Étape 1 : définir le problème
Rédigez un énoncé de problème clair. Que se passe-t-il ? Où ? À quelle fréquence ? Quel est l'impact pour l'entreprise en dollars, en temps ou en satisfaction client ? Définissez un périmètre de projet réaliste et documentez les exigences des clients (critical to quality, ou CTQ).
Étape 2 : mesurer l'état actuel
Collectez des données de référence sur le processus. Cartographiez l'état actuel avec une cartographie de la chaîne de valeur ou un diagramme de flux du processus. Calculez le niveau sigma ou le taux de défauts actuel. On n'améliore pas ce qu'on n'a pas mesuré.
Étape 3 : analyser les causes racines
Utilisez des outils statistiques et visuels pour trouver ce qui cause réellement le problème. Parmi les outils courants : diagrammes d'Ishikawa, diagrammes de Pareto, nuages de points et analyse de régression. L'objectif est de séparer les quelques causes déterminantes des nombreuses causes triviales.
Étape 4 : améliorer le processus
Concevez et testez des solutions qui traitent les causes racines confirmées à l'étape 3. Menez des pilotes avant le déploiement complet. Utilisez les détrompeurs (poka-yoke) et le travail standardisé pour verrouiller l'amélioration.
Étape 5 : maîtriser les gains
C'est là que la plupart des projets échouent. Sans plan de contrôle, les processus retournent aux anciennes habitudes. Mettez en place des cartes de contrôle, désignez des responsables de processus et intégrez le suivi à la routine quotidienne. Documentez la nouvelle procédure opérationnelle standard.
Questions fréquentes sur le Lean Six Sigma
Le Lean Six Sigma est-il toujours pertinent en 2026 ?
Oui. Ces méthodes ont largement plus de 30 ans, mais les problèmes qu'elles résolvent (gaspillage et variation) n'ont pas disparu. Les outils sont même devenus plus accessibles grâce au suivi numérique des processus et à l'automatisation low-code. Beaucoup d'organisations associent le Lean Six Sigma aux programmes agiles et de transformation numérique plutôt que de les opposer.
Par quelle ceinture commencer ?
Pour la plupart des professionnels qui veulent piloter des projets d'amélioration sans occuper un poste dédié à la qualité, le Green Belt est le bon point de départ. Il couvre toute la méthode DMAIC sans exiger la formation statistique poussée du Black Belt. Si vous découvrez simplement les concepts, le Yellow Belt suffit.
Combien de temps dure un projet Lean Six Sigma type ?
Les projets Green Belt durent en général de trois à six mois. Les projets Black Belt, plus complexes et plus riches en données, durent souvent de six à douze mois. Ce délai comprend les cinq phases DMAIC et la période de contrôle qui vérifie que les gains tiennent.
Quelle différence entre un chantier Kaizen Lean et un projet DMAIC Six Sigma ?
Un chantier Kaizen est un sprint court et ciblé (généralement de trois à cinq jours) où une équipe interfonctionnelle s'attaque ensemble à un problème précis. Il est rapide et pratique. Un projet DMAIC est plus long, plus fondé sur les données et adapté aux problèmes dont la cause racine n'est pas évidente. Les deux ont leur place dans un programme d'amélioration mature.
Les petites entreprises peuvent-elles utiliser le Lean Six Sigma ?
Absolument. La structure formelle de ceintures et la machinerie de projets à grande échelle sont conçues pour les organisations dotées de fonctions qualité dédiées. Mais les outils de base, comme la cartographie de la chaîne de valeur, la logique DMAIC et l'identification des gaspillages, s'adaptent aussi bien à une équipe de cinq personnes qu'à une usine de cinq cents.
Le Lean Six Sigma a survécu à des dizaines de modes managériales parce qu'il fonctionne quand on l'applique honnêtement. Le système de ceintures offre un parcours de carrière. La structure DMAIC offre un processus reproductible. Et la boîte à outils combinée Lean et Six Sigma répond aux deux raisons les plus courantes de contre-performance des processus : trop de gaspillage et trop de variation.
Si vous débutez, choisissez un vrai problème de processus, suivez une formation Green Belt de base et conduisez-le jusqu'au bout avec DMAIC. La façon la plus rapide de comprendre la méthode, c'est de l'utiliser.
Lectures associées
- Six Sigma : principes, ceintures et DMAIC expliqués
- Méthodologie Lean : principes et les 8 gaspillages
- DMAIC : les 5 phases de l'amélioration Six Sigma (avec outils et exemples)
- Les ceintures Six Sigma : du White Belt au Master Black Belt
- DPMO et niveau sigma : comment mesurer la qualité d'un processus
- Cartographie de la chaîne de valeur (VSM) : cartographier et améliorer un processus (symboles + exemples)
- Coût de la qualité (COQ) : les 4 catégories
- KPI de processus
Customer Success Operations Manager
On this page
- Qu'est-ce que le Lean Six Sigma ?
- Lean, Six Sigma et Lean Six Sigma : les différences
- Les 8 gaspillages et le problème de la variation
- L'ossature DMAIC
- Les niveaux de ceinture en Lean Six Sigma
- Les avantages du Lean Six Sigma
- Limites et erreurs courantes
- Comment mener un projet Lean Six Sigma
- Étape 1 : définir le problème
- Étape 2 : mesurer l'état actuel
- Étape 3 : analyser les causes racines
- Étape 4 : améliorer le processus
- Étape 5 : maîtriser les gains
- Lectures associées