Gage R&R: Penjelasan Analisis Sistem Pengukuran
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Gage R&R (kebolehulangan dan kebolehhasilan semula alat ukur) ialah kajian analisis sistem pengukuran yang menganggarkan berapa banyak variasi dalam data anda datang daripada proses pengukuran itu sendiri dan bukan daripada bahagian yang diukur. Kebolehulangan (repeatability) ialah variasi apabila seorang mengukur bahagian yang sama berulang kali. Kebolehhasilan semula (reproducibility) ialah variasi antara orang yang berbeza. Bersama-sama, keduanya memberitahu anda sama ada data anda boleh dipercayai.
Apakah kajian Gage R&R?
Setiap angka pada dashboard kualiti ialah satu pengukuran, dan setiap pengukuran mengandungi ralat. Kajian Gage R&R meletakkan angka pada ralat itu sebelum anda menghabiskan berbulan-bulan memperbaiki proses berdasarkannya.
Ideanya mudah. Anda mengambil sampel bahagian yang meliputi julat normal proses anda, meminta beberapa operator mengukur setiap satu beberapa kali, kemudian memecahkan jumlah variasi kepada bahagian-bahagian. Sebahagiannya ialah perbezaan sebenar antara bahagian. Sebahagiannya ialah alat ukur tidak sependapat dengan dirinya sendiri. Sebahagiannya ialah operator tidak sependapat sesama mereka. NIST/SEMATECH e-Handbook menganggap ini sebahagian daripada pencirian proses pengukuran, bersama kestabilan, bias, resolusi dan kelinearan.
Dua istilah teras, seperti ditakrifkan JMP:
- Kebolehulangan (variasi peralatan): variasi yang anda lihat apabila pengukuran yang sama dibuat beberapa kali. Ia bunyi "dalaman" alat ukur.
- Kebolehhasilan semula (variasi penilai): variasi yang datang daripada operator berbeza mengukur bahagian, termasuk sebarang interaksi operator-bahagian.
Jumlahkan keduanya dan anda mendapat Gage R&R keseluruhan. Bandingkan dengan jumlah variasi dalam kajian, atau dengan toleransi anda, dan anda memperoleh keputusan tentang sistem pengukuran itu.
Mengapa ia penting dalam fasa Measure
Gage R&R ialah semakan standard dalam fasa Measure DMAIC, kitaran penambahbaikan di sebalik Six Sigma. Logiknya terus terang: jika alat ukur berbunyi bising, angka keupayaan, carta kawalan dan perbandingan sebelum-dan-selepas semuanya tercemar. Anda tidak boleh memperbaiki apa yang tidak dapat diukur, dan anda tidak boleh mengukur dengan baik tanpa menyemak pembaris dahulu.
Satu senario ringkas. Sebuah kilang melihat 8% skrap pada aci yang dimesin dan mula melaraskan mesin larik. Tiga minggu kemudian kadar skrap tidak berubah. Kajian Gage R&R kemudian menunjukkan tolok lubang membaca berbeza mengikut syif. Sebahagian "skrap" ialah bahagian baik yang gagal kerana pengukuran yang buruk, dan sebahagian bahagian buruk terlepas. Mesin larik tidak pernah menjadi masalah utama.
Gage R&R crossed berbanding nested
Reka bentuk yang anda pilih bergantung pada sama ada setiap operator boleh mengukur bahagian yang sama.
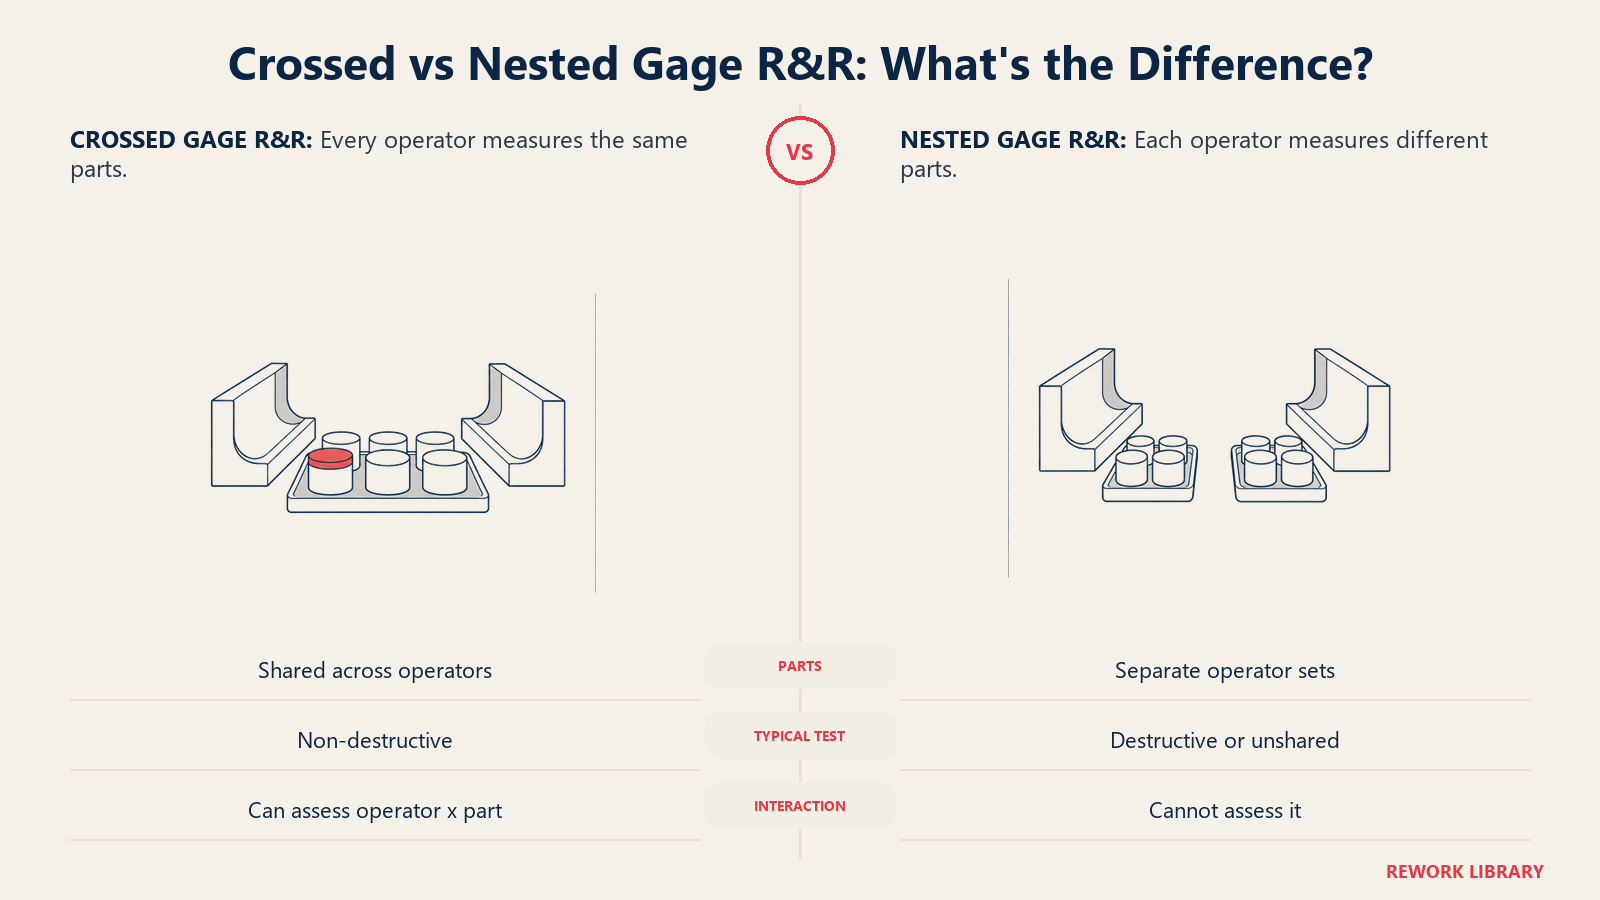
Reka bentuk crossed. Setiap operator mengukur setiap bahagian. Ini ialah lalai untuk ujian tanpa musnah kerana bahagian itu kekal selepas diukur, jadi boleh diserahkan daripada seorang kepada seorang. Gambaran keseluruhan Minitab memberi contoh susun atur 10 bahagian, 3 operator dan 3 pengukuran setiap bahagian, dalam susunan rawak, dengan bahagian yang mewakili julat variasi proses yang dijangka.
Reka bentuk nested. Setiap operator mengukur set bahagian yang berbeza. Anda memerlukannya apabila ujian memusnahkan bahagian (ujian tegangan, ujian rempuh, asai kimia pada sampel yang habis digunakan) dan anda tidak dapat memperoleh cukup spesimen yang hampir serupa untuk diberikan kepada setiap operator. Seperti dinyatakan panduan ujian memusnah Minitab, setiap bahagian "bersarang" dalam seorang operator kerana setiap bahagian unik kepada operator itu.
| Ciri | Crossed | Nested |
|---|---|---|
| Siapa mengukur apa | Setiap operator mengukur setiap bahagian | Setiap operator mengukur bahagiannya sendiri |
| Kegunaan lazim | Ujian tanpa musnah | Ujian memusnah, atau bahagian yang tidak boleh dikongsi |
| Andaian utama | Bahagian stabil merentasi pengukuran | Spesimen dalam satu kelompok adalah homogen |
| Pengukuran diperlukan (2 operator, 2 replikasi, 6 bahagian) | 24 | 12 (3 bahagian setiap operator) |
| Interaksi operator-bahagian | Boleh dinilai | Tidak berkenaan, kerana bahagian tidak dikongsi |
Bilangan pengukuran datang daripada perbandingan contoh kerja Minitab sendiri bagi kedua-dua susun atur. Untuk perbincangan lebih mendalam tentang kes nested, lihat panduan ujian memusnah Minitab. Jika anda mempunyai faktor tambahan (katakan dua alat ukur dan tiga jig) atau data yang tidak seimbang, Minitab merujuk kepada kajian yang diperluas.
Cara menjalankan kajian Gage R&R
- Tentukan apa yang diukur dan mengapa. Pilih satu ciri, satu alat ukur, satu prosedur. Catat toleransi jika ada.
- Pilih bahagian yang merangkumi proses. Jangan ambil sepuluh bahagian yang kelihatan elok. Sertakan beberapa dari hujung rendah dan hujung tinggi pengeluaran normal. Sampel yang sempit menjadikan alat ukur kelihatan lebih teruk daripada hakikatnya, kerana variasi antara bahagian mengecil.
- Pilih operator yang benar-benar menggunakan alat ukur. Gunakan orang yang mengukur di lantai pengeluaran, bukan juruteknik anda yang paling teliti.
- Nomborkan bahagian dan sembunyikan nombor itu. Operator tidak patut tahu bahagian mana yang dipegang atau apa yang diukur sebelum ini.
- Rawakkan susunan. Jalankan setiap operator melalui bahagian dalam urutan rawak yang berbeza bagi setiap pusingan. Jangan biarkan mereka membuat ketiga-tiga bacaan satu bahagian berturut-turut.
- Rekod setiap bacaan. Gunakan templat di bawah supaya tiada sel dibiarkan kosong.
- Analisis dengan ANOVA atau kaedah Xbar-R. Kebanyakan perisian menawarkan kedua-duanya. ANOVA lebih bermaklumat kerana ia boleh menguji interaksi operator-bahagian.
- Baca output, putuskan dan bertindak. Semak peratusan, bilangan kategori berbeza dan graf bersama-sama (lanjut di bawah).
- Baiki dan jalankan semula. Jika sistem gagal, perbaiki alat ukur, jig, prosedur atau latihan, kemudian ulang kajian untuk membuktikan pembaikan itu berkesan.
Cara membaca keputusan
Tiga angka muncul dalam hampir setiap laporan.
%Study Variation dan %Tolerance
Ini membandingkan sebaran sistem pengukuran dengan jumlah sebaran yang dilihat dalam kajian (%Study Var) atau dengan lebar spesifikasi (%Tolerance). Julat yang digunakan secara meluas daripada manual MSA AIAG, seperti dilaporkan panduan Minitab untuk mentafsir output alat ukur:
| Gage R&R Keseluruhan (%Study Var atau %Tolerance) | Bacaan |
|---|---|
| Kurang daripada 10% | Sistem pengukuran boleh diterima |
| 10% hingga 30% | Boleh diterima bergantung pada aplikasi, kos alat pengukur, kos pembaikan dan faktor lain |
| Lebih daripada 30% | Tidak boleh diterima, perlu diperbaiki |
Apabila anda mempunyai had spesifikasi, %Tolerance sering lebih penting daripada %Study Var, kerana ia mencerminkan had sebenar produk. Jika Gage R&R Keseluruhan mengambil lebih 30% daripada toleransi, alat ukur mungkin tidak dapat memisahkan bahagian baik daripada buruk dengan boleh dipercayai.
%Contribution
Ini ialah penguraian yang sama yang dinyatakan dalam varians dan bukan sisihan piawai, jadi peratusannya kelihatan lebih kecil. Artikel Minitab yang sama menyenaraikan kurang daripada 1% sebagai boleh diterima, 1% hingga 9% bergantung pada konteks, dan melebihi 9% sebagai tidak boleh diterima. Jika anda memetik kedua-dua set angka dalam laporan, labelkan yang mana satu yang anda maksudkan. Orang sentiasa mengelirukannya, dan sumbangan 9% bukan perkara yang sama dengan variasi kajian 9%.
Bilangan kategori berbeza (ndc)
ndc memberitahu anda berapa banyak kumpulan bahagian yang berasingan yang dapat dibezakan oleh sistem pengukuran anda dengan boleh dipercayai. Minitab mengiranya dengan membahagikan sisihan piawai bahagian dengan sisihan piawai alat ukur, mendarabkan dengan 1.41, dan memotong hasilnya. Manual MSA AIAG mengesyorkan bahawa lima atau lebih kategori menandakan sistem pengukuran yang boleh diterima.
| ndc | Apa yang dapat dilakukan alat ukur |
|---|---|
| 1 | Tidak dapat membezakan antara bahagian, nilai kecil untuk mengawal proses |
| 2 | Hanya pemisahan tinggi/rendah |
| 3 | Rendah, sederhana, tinggi |
| 4 | Di bawah garis panduan AIAG, sebahagian bahagian tidak dapat dibezakan |
| 5 atau lebih | Memenuhi garis panduan AIAG |
Sesuatu kajian boleh lulus pada %Study Var tetapi gagal pada ndc, atau sebaliknya, jadi lihat kedua-duanya.
Graf
Jangan abaikannya. Carta komponen variasi sepatutnya menunjukkan antara bahagian sebagai bar terbesar. Panduan keputusan utama Minitab menyatakan carta R mengikut operator harus kekal terkawal, carta Xbar harus menunjukkan kebanyakan titik di luar had (alat ukur melihat perbezaan bahagian yang sebenar), dan garisan dalam plot interaksi operator-bahagian harus lebih kurang selari. Garisan yang bersilang bermakna operator menyusun bahagian secara berbeza, iaitu masalah kebolehhasilan semula yang wajar diselidiki.
Templat Gage R&R
Salin susun atur ini untuk kajian crossed dengan 10 bahagian, 3 operator dan 3 percubaan. Rawakkan susunan larian dan rekodkannya dalam lajur pertama.
| Susunan larian | ID bahagian | Operator | Percubaan | Bacaan | Nota |
|---|---|---|---|---|---|
| 1 | |||||
| 2 | |||||
| 3 | |||||
| ... | |||||
| 90 |
Dan jadual ringkasan untuk diisi selepas analisis selesai:
| Metrik | Keputusan | Sasaran | Lulus? |
|---|---|---|---|
| Kebolehulangan (% study var) | |||
| Kebolehhasilan semula (% study var) | |||
| Gage R&R Keseluruhan (% study var) | Di bawah 10% diutamakan | ||
| Gage R&R Keseluruhan (% tolerance) | Di bawah 10% diutamakan | ||
| Gage R&R Keseluruhan (% contribution) | Di bawah 1% diutamakan | ||
| Bilangan kategori berbeza | 5 atau lebih | ||
| Interaksi operator-bahagian signifikan? | Tidak | ||
| Pemilik tindakan dan tarikh akhir |
Sepuluh bahagian kali tiga operator kali tiga percubaan menghasilkan 90 bacaan. Itu banyak kerja klik, tetapi ia kerja satu petang untuk kebanyakan alat ukur.
Contoh mengikut fungsi perniagaan
| Fungsi | Apa yang diukur | Isu mungkin yang didedahkan kajian |
|---|---|---|
| Pembuatan | Diameter lubang dengan tolok dail | Operator mengenakan tekanan berbeza, jadi kebolehhasilan semula mendominasi |
| Makmal kualiti | Kepekatan pada instrumen makmal | Hanyutan penentukuran antara larian muncul sebagai kebolehulangan yang lemah |
| Ujian memusnah | Kekuatan tegangan kimpalan | Reka bentuk nested diperlukan, kerana bahagian yang diuji telah musnah |
| Penjagaan kesihatan | Membaca alat tekanan darah | Perbezaan teknik antara jururawat |
| Logistik | Menimbang bungkusan pada penimbang lantai | Resolusi terlalu kasar untuk jalur berat yang anda gunakan untuk bil |
| Operasi kewangan | Pengekodan invois manual kepada kategori | Penyemak mengelaskan invois yang sama secara berbeza (kajian atribut, bukan pemboleh ubah) |
Untuk penilaian lulus/gagal dan kategori, seperti contoh invois, anda akan menggunakan analisis persetujuan atribut dan bukan Gage R&R pemboleh ubah di atas. Pemikirannya sama, matematiknya tidak.
Gage R&R berbanding alat kualiti berkaitan
Gage R&R mudah dikelirukan dengan alat yang menggunakan datanya. Ia yang menyemak data terlebih dahulu.
| Alat | Soalan yang dijawab | Hubungan dengan Gage R&R |
|---|---|---|
| Gage R&R | Adakah sistem pengukuran kita cukup baik? | Dijalankan dahulu, sebelum mempercayai sebarang angka |
| Carta kawalan | Adakah proses stabil dari semasa ke semasa? | Alat ukur yang bising boleh mencipta isyarat palsu atau menyembunyikan yang sebenar |
| Keupayaan proses (Cpk) | Bolehkah proses memenuhi spesifikasi? | Ralat pengukuran membesarkan sebaran yang diperhatikan dan merendahkan keupayaan |
| Kawalan proses statistik | Bagaimana kita memantau dan mengawal proses setiap hari? | SPC bergantung pada sistem pengukuran yang telah disahkan |
| Reka bentuk eksperimen | Faktor mana yang memacu hasil? | Alat ukur yang lemah menenggelamkan kesan kecil, jadi sahkannya sebelum menjalankan percubaan |
Urutan praktikalnya ialah: Gage R&R, kemudian carta kawalan untuk menyemak kestabilan, kemudian kajian keupayaan, kemudian kerja penambahbaikan seperti DOE. Melangkau langkah pertama ialah cara klasik untuk mensia-siakan empat yang lain.
Perkara yang perlu dan tidak perlu dilakukan
Lakukan:
- Gunakan bahagian daripada seluruh julat proses.
- Biarkan operator sebenar menggunakan prosedur sebenar dalam keadaan sebenar.
- Rawakkan dan butakan larian.
- Lihat graf, bukan hanya peratusan ringkasan.
- Jalankan semula kajian selepas sebarang pembaikan, dan ulang mengikut jadual untuk alat ukur kritikal.
Jangan:
- Memilih bahagian yang kelihatan "tipikal". Anda akan menyembunyikan variasi bahagian dan menghukum alat ukur.
- Membiarkan operator melihat bacaan terdahulu atau membandingkan nota.
- Menganggap 10% hingga 30% sebagai kelulusan percuma. Jalur tengah itu ialah pertimbangan, jadi dokumenkan mengapa anda menerimanya.
- Menguji alat ukur yang tidak ditentukur. Tentukur dahulu.
- Menggunakan kajian data pemboleh ubah untuk penilaian lulus/gagal.
Fakta Utama
- Gage R&R memecahkan variasi pengukuran kepada kebolehulangan (operator sama, bacaan berulang) dan kebolehhasilan semula (operator berbeza).
- Kajian crossed meminta setiap operator mengukur setiap bahagian. Kajian nested memberi setiap operator bahagian yang berbeza dan sesuai untuk ujian memusnah.
- Julat AIAG seperti dilaporkan Minitab untuk %Study Var dan %Tolerance: di bawah 10% boleh diterima, 10% hingga 30% bergantung pada aplikasi, melebihi 30% tidak boleh diterima.
- Sumber yang sama menyenaraikan julat %Contribution: di bawah 1% boleh diterima dan melebihi 9% tidak boleh diterima.
- Manual MSA AIAG mengesyorkan lima atau lebih kategori berbeza untuk sistem pengukuran yang boleh diterima.
- Susun atur contoh Minitab menggunakan 10 bahagian, 3 operator dan 3 pengukuran setiap bahagian dalam susunan rawak.
- Jalankan dalam fasa Measure DMAIC, sebelum carta kawalan dan kajian keupayaan.
Ke mana seterusnya
Setelah sistem pengukuran anda lulus, anda boleh mempercayai kit alat yang lain. Mulakan dengan carta kawalan untuk menyemak kestabilan, kemudian kira Cpk. Jika anda memetakan di mana ini terletak dalam usaha penambahbaikan yang lebih besar, DMAIC ialah kerangka yang tepat, dan Six Sigma memberi konteks yang lebih luas.

Customer Success Operations Manager
On this page
- Apakah kajian Gage R&R?
- Mengapa ia penting dalam fasa Measure
- Gage R&R crossed berbanding nested
- Cara menjalankan kajian Gage R&R
- Cara membaca keputusan
- %Study Variation dan %Tolerance
- %Contribution
- Bilangan kategori berbeza (ndc)
- Graf
- Templat Gage R&R
- Contoh mengikut fungsi perniagaan
- Gage R&R berbanding alat kualiti berkaitan
- Perkara yang perlu dan tidak perlu dilakukan
- Fakta Utama
- Ke mana seterusnya