Teori Kekangan: Cari dan Selesaikan Kesesakan Anda
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Teori kekangan (ToC) adalah falsafah pengurusan yang dibina atas satu pandangan: setiap sistem mempunyai tepat satu kekangan yang mengehadkan outputnya, dan sehingga kekangan itu diselesaikan, apa sahaja penambahbaikan lain yang anda buat tidak akan mengubah keadaan secara keseluruhan. Jika anda pernah tertanya-tanya mengapa projek penambahbaikan proses memberikan hasil tempatan yang hebat tetapi tidak mengubah daya pemprosesan keseluruhan, ToC menerangkan sebabnya dan memberitahu apa yang perlu dilakukan sebagai gantinya.
Apakah teori kekangan?
Teori kekangan ialah pendekatan sistematik untuk mengenal pasti satu faktor yang paling mengehadkan keupayaan sesuatu sistem untuk mencapai matlamatnya, kemudian menyusun semula keseluruhan sistem di sekeliling usaha menghapuskan atau menguruskan kekangan tersebut.
Eliyahu M. Goldratt memperkenalkan ToC dalam novel perniagaannya pada tahun 1984, The Goal, yang ditulis bersama Jeff Cox. Buku ini mengikuti kisah seorang pengurus kilang rekaan bernama Alex Rogo yang mempunyai 90 hari untuk memperbaiki sebuah kilang yang gagal. Melalui perbualan dengan mentornya, Jonah, Alex mempelajari bahawa kilangnya telah mengoptimumkan perkara yang salah: memaksimumkan kecekapan tempatan di setiap stesen sambil mengabaikan satu-satunya sumber yang sebenarnya mengehadkan output. The Goal telah terjual lebih daripada tujuh juta naskhah dan masih menjadi bacaan wajib di sekolah perniagaan dan program operasi di seluruh dunia.
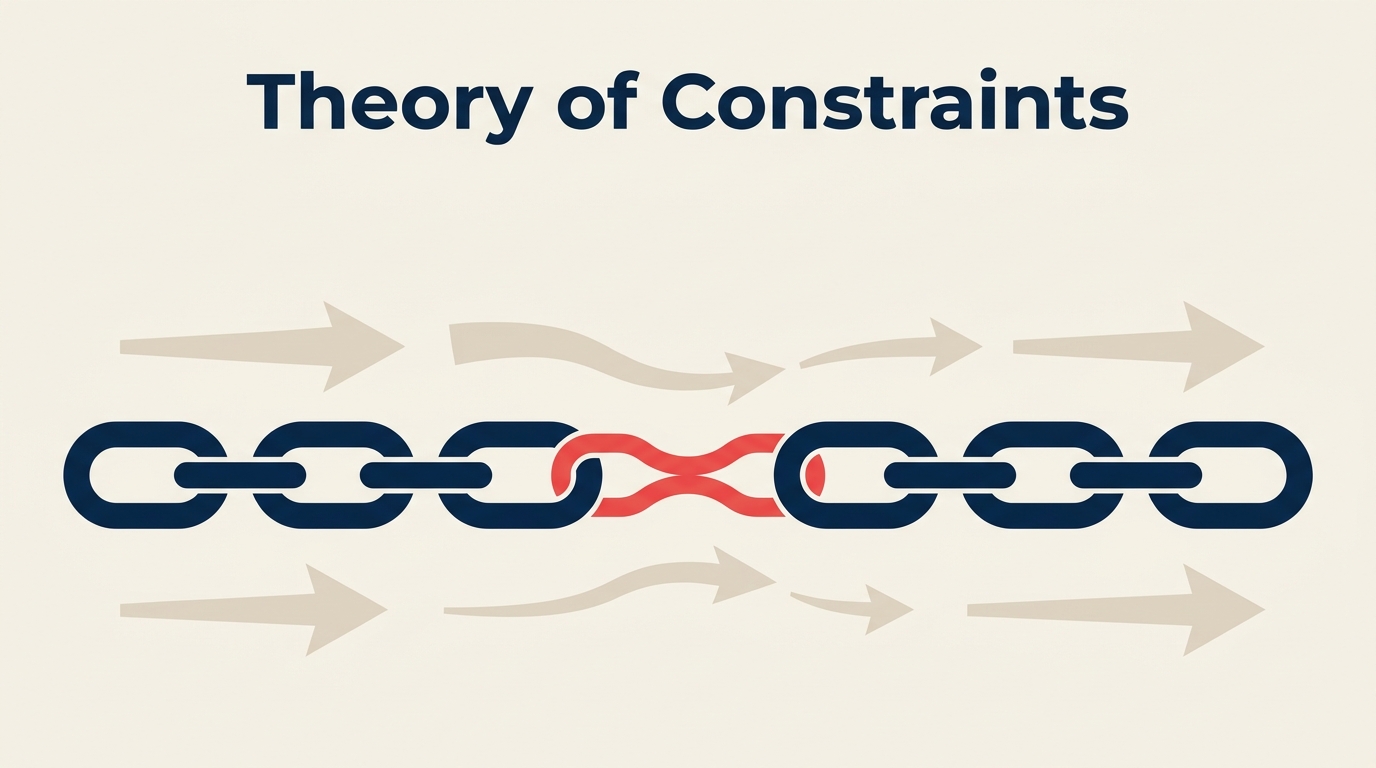
Dakwaan utama Goldratt kelihatan mudah tetapi mendalam: rantai hanya sekuat mata rantai yang paling lemah. Tidak kira secepat mana mata rantai lain bergerak, daya pemprosesan dihadkan oleh mata rantai yang paling perlahan. Menambah baik mana-mana langkah bukan kekangan tidak menghasilkan sebarang keuntungan bersih, hanya menambah timbunan kerja belum siap di hadapan kesesakan.
ToC bukan sekadar rangka kerja pembuatan. Pasukan telah mengaplikasikannya dalam pembangunan perisian, penjagaan kesihatan, logistik, dan perkhidmatan profesional. Logik asasnya boleh digunakan di mana-mana sistem yang mempunyai matlamat dan faktor pengehad.
Untuk konsep umum kesesakan (apa itu kesesakan dan bagaimana ia muncul dalam pelbagai rangka kerja), lihat Kesesakan Perniagaan. Artikel ini menumpukan kepada kaedah khusus Goldratt dan alat-alatnya.
Fakta Utama
Asal-usul: Eliyahu Goldratt memperkenalkan teori kekangan dalam The Goal (1984), sebuah novel perniagaan yang telah terjual lebih tujuh juta naskhah dan kekal sebagai bacaan wajib di banyak program kejuruteraan dan MBA terkemuka (Goldratt Institute).
Perakaunan daya pemprosesan: ToC memperkenalkan satu set ukuran kewangan baharu, khususnya daya pemprosesan, inventori, dan perbelanjaan operasi, untuk menggantikan metrik perakaunan kos tradisional yang menurut Goldratt secara aktif menggalakkan keputusan yang salah (Goldratt, The Goal, 1984).
Pendirian teras: Goldratt berhujah bahawa dalam mana-mana sistem kompleks pada bila-bila masa, selalunya hanya terdapat SATU kekangan, dan "menumpukan perhatian kepada apa-apa selain kekangan itu adalah ilusi penambahbaikan" (The Goal, 1984).
Lima langkah fokus
Goldratt menyusun ToC menjadi satu kitaran berulang yang dipanggil lima langkah fokus. Langkah-langkah ini berurutan dan direka untuk berulang secara berterusan. Setelah anda meningkatkan sesuatu kekangan, anda kembali ke langkah satu kerana kekangan itu akan berpindah ke tempat lain.
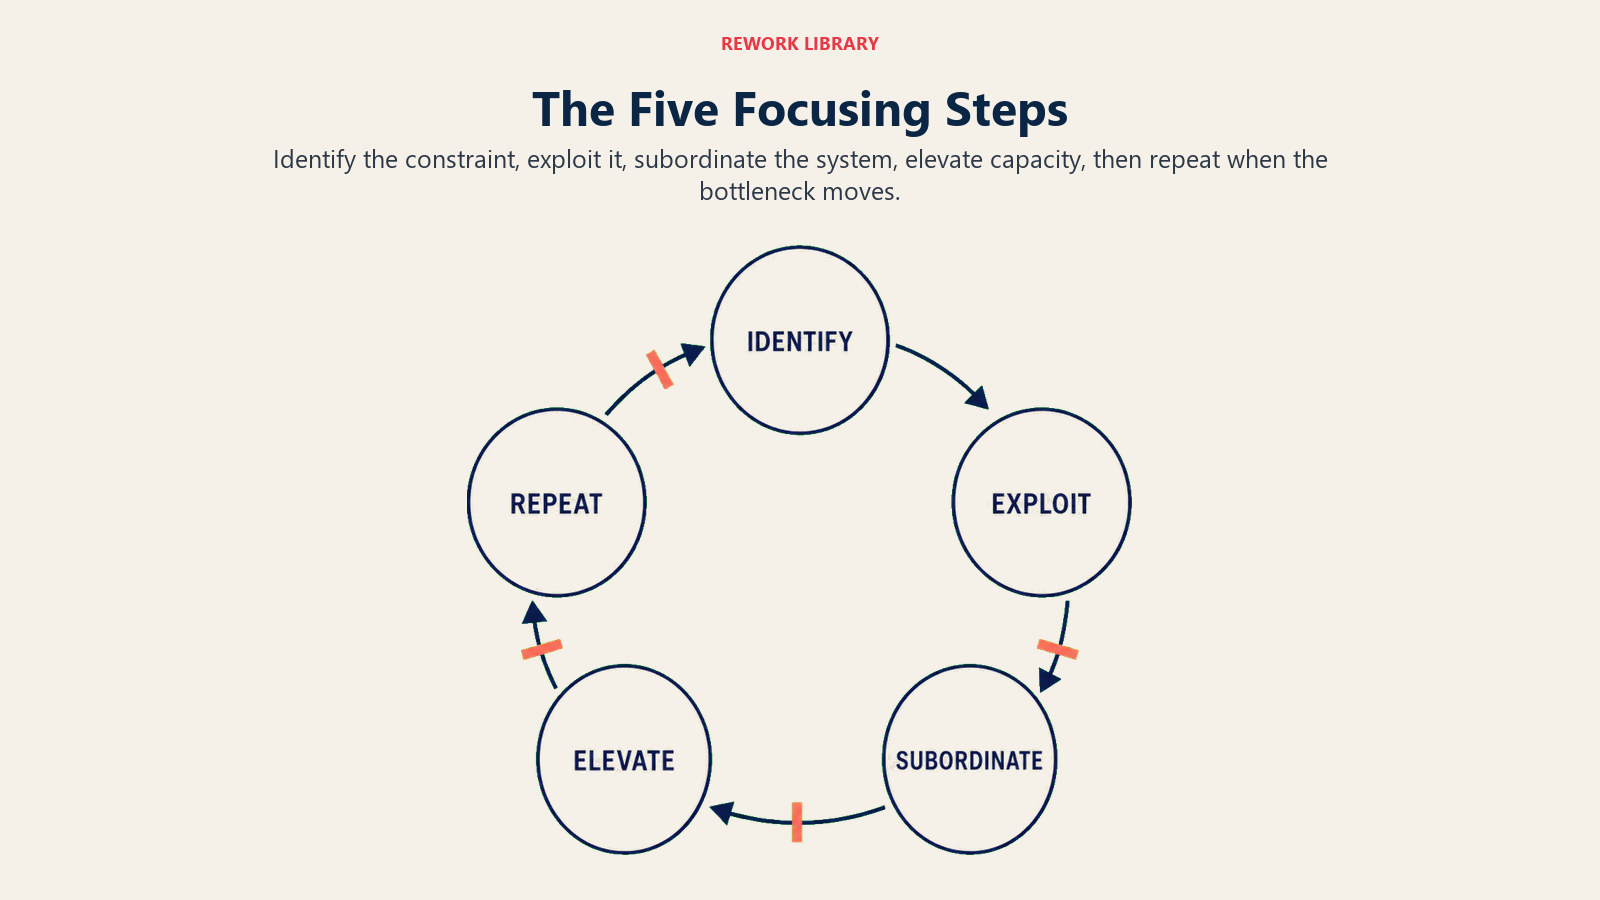
Langkah 1: Kenal pasti kekangan
Cari satu sumber, dasar, atau proses yang sedang mengehadkan daya pemprosesan keseluruhan sistem pada masa ini. Dalam sebuah kilang, ia sering kali sebuah mesin yang sentiasa mempunyai barisan menunggu di hadapannya. Dalam pasukan perisian, ia mungkin semakan kod. Dalam firma perundingan, ia mungkin kelulusan rakan kongsi terhadap cadangan.
Tanda-tanda kekangan: kerja bertimbun sebelumnya, ia beroperasi pada atau hampir 100% kapasiti, sumber di peringkat hiliran sering kelaparan menunggunya.
Langkah 2: Eksploitasi kekangan
Sebelum membelanjakan wang atau menambah sumber, dapatkan output maksimum daripada kekangan seperti keadaannya sekarang. Hapuskan masa terbiar, tingkatkan penjadualan, kurangkan kecacatan yang memaksa kerja semula melaluinya. Jika kekangan itu sebuah mesin, pastikan ia terus beroperasi semasa waktu rehat. Jika ia seorang individu, lindungi masa mereka dengan tegas.
Eksploitasi bermaksud: perah segala yang boleh daripadanya tanpa mengubah persediaan asas.
Langkah 3: Subordinasikan segala-galanya kepada kekangan
Ini adalah langkah yang paling sukar dari segi psikologi. Setiap bahagian lain dalam sistem perlu beroperasi dengan cara yang menyokong kekangan, walaupun ini bermakna sumber bukan kekangan sengaja beroperasi di bawah kapasiti maksimum mereka. Menyalurkan kerja lebih pantas daripada apa yang boleh diserap oleh kekangan hanya mewujudkan penumpukan inventori. Jabatan lain yang beroperasi "cekap" secara berasingan akan sebenarnya merosakkan daya pemprosesan sistem jika mereka mengabaikan kekangan.
Langkah 4: Tingkatkan kekangan
Jika kekangan masih mengehadkan sistem selepas eksploitasi, laburkan untuk menambah kapasitinya. Tambah sebuah mesin. Ambil seorang pakar lagi. Reka bentuk semula langkah kesesakan. Ini adalah langkah di mana pelaburan modal wajar dilakukan, tetapi hanya selepas anda mengesahkan bahawa eksploitasi (langkah 2) telah dilaksanakan sepenuhnya.
Langkah 5: Kembali ke langkah 1 (elak inersia)
Sebaik sahaja kekangan ditingkatkan, ia sering kali tidak lagi menjadi had pengikat. Kekangan berpindah ke tempat lain dalam sistem. Kembali ke langkah 1 dan kenal pasti kekangan baharu. Goldratt secara khusus memberi amaran terhadap inersia: jangan biarkan peraturan dan andaian yang dibina di sekeliling kekangan lama itu sendiri menjadi kekangan baharu.
Konsep utama: daya pemprosesan, inventori, dan perbelanjaan operasi
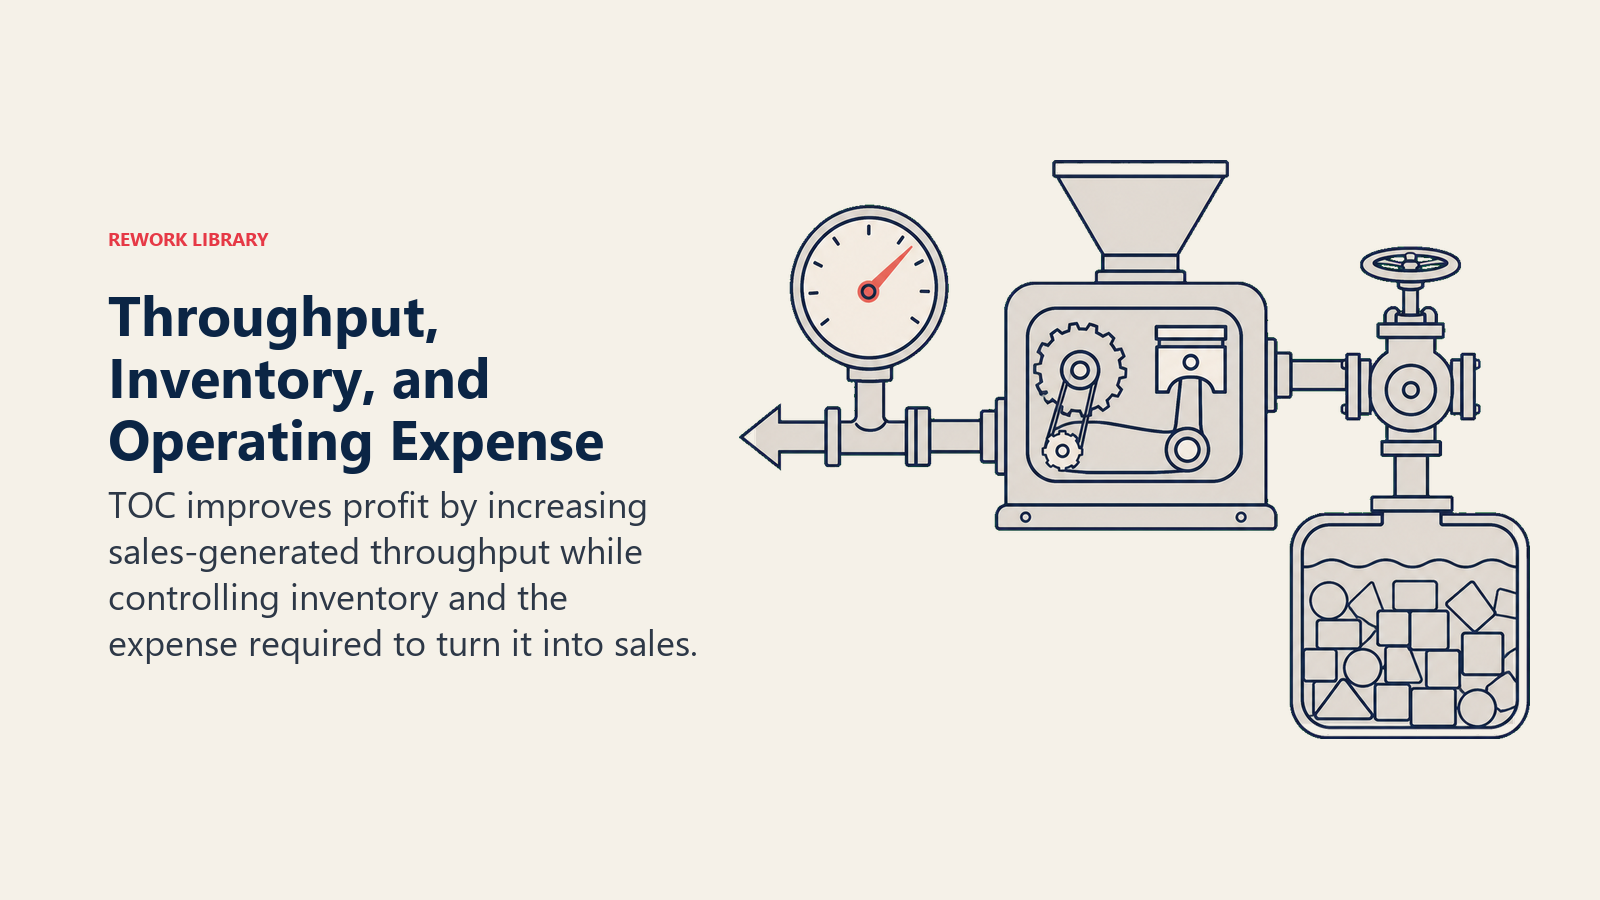
Goldratt menolak perakaunan kos tradisional kerana ia menggalakkan pengurus mengurangkan kos tempatan walaupun ini menjejaskan output keseluruhan. Beliau mencadangkan tiga ukuran yang bersama-sama menggambarkan prestasi sesuatu sistem dari perspektif ToC.
| Ukuran | Definisi | Apa yang ia gerakkan |
|---|---|---|
| Daya Pemprosesan (T) | Kadar sistem menjana wang melalui jualan (hasil tolak kos benar-benar berubah) | Matlamat utama: maksimumkan |
| Inventori (I) | Semua wang yang dilaburkan oleh sistem dalam perkara yang bertujuan untuk dijual, termasuk kerja belum siap | Sekunder: minimumkan |
| Perbelanjaan Operasi (OE) | Semua wang yang dibelanjakan oleh sistem untuk menukar inventori kepada daya pemprosesan (tenaga kerja, overhed) | Sekunder: minimumkan |
Peraturan keputusan ToC: sebelum mengambil sebarang tindakan, tanya sama ada ia meningkatkan T, mengurangkan I, atau mengurangkan OE, mengikut susunan keutamaan itu. Tindakan yang meningkatkan T diberi keutamaan lebih tinggi daripada yang hanya mengurangkan OE, iaitu bertentangan dengan naluri perakaunan kos kebanyakan orang.
Drum-buffer-rope dijelaskan
Drum-buffer-rope (DBR) ialah kaedah penjadualan pengeluaran ToC. Ia menterjemahkan lima langkah fokus menjadi alat praktikal untuk lantai kilang.
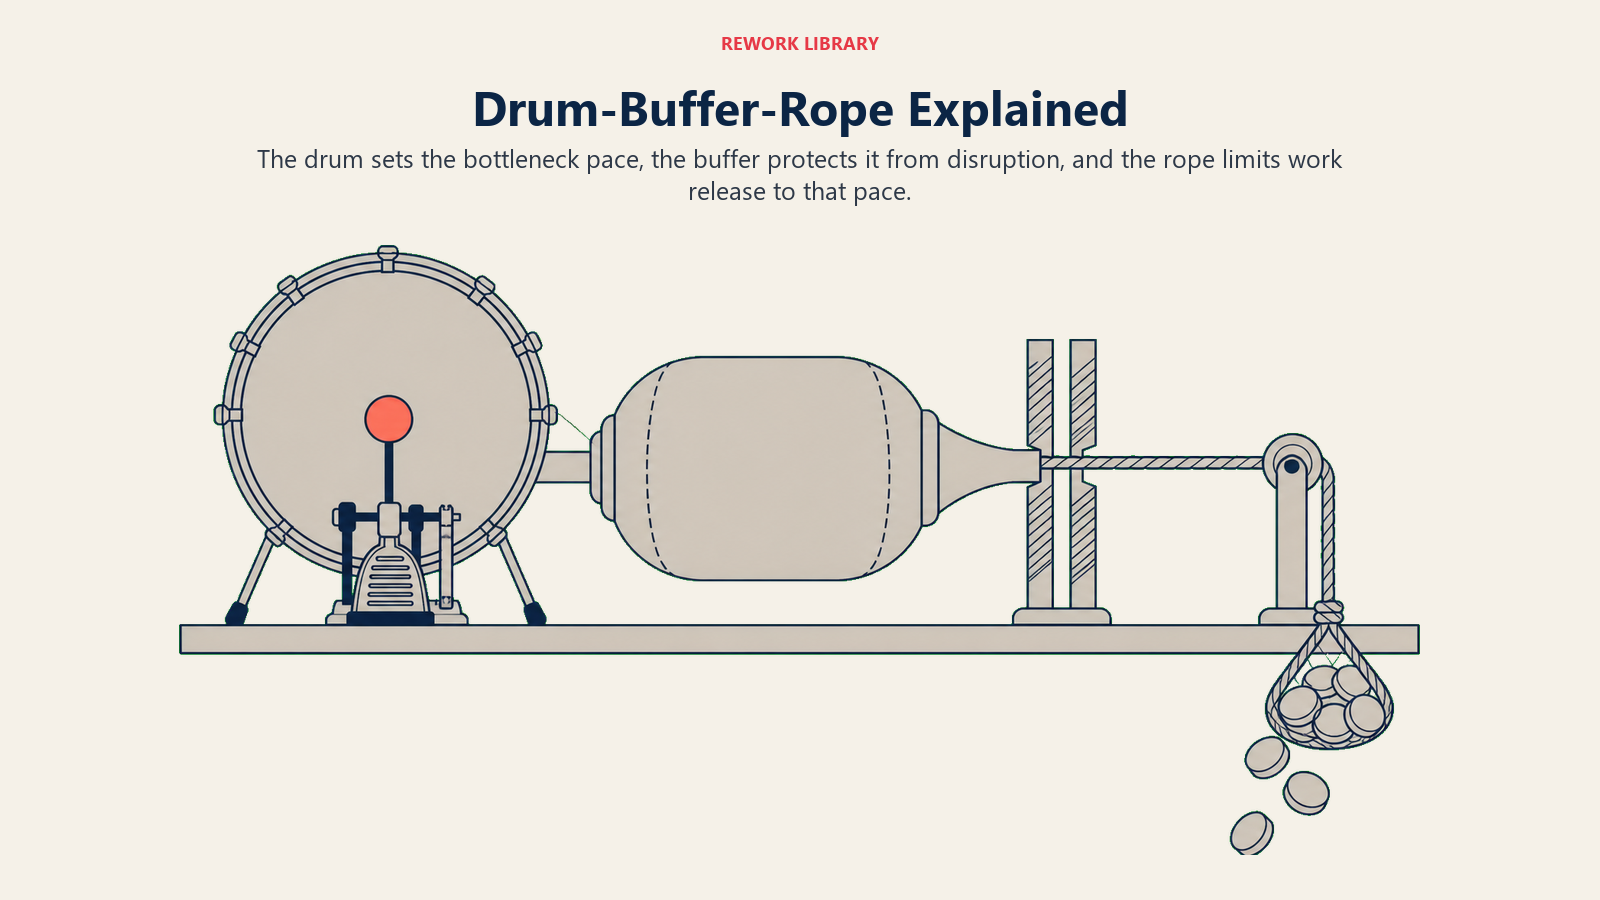
- Drum (gendang): Kekangan menetapkan rentak (rentak degupan) untuk keseluruhan sistem. Semua orang lain mengikut rentak kekangan, bukan kelajuan optimum tempatan mereka sendiri.
- Buffer (penampan): Penampan masa berupa kerja belum siap diletakkan tepat di hulu kekangan untuk melindunginya daripada kehabisan bekalan akibat kepelbagaian di tempat lain dalam sistem. Kekangan tidak boleh sesekali kekurangan bekalan.
- Rope (tali): Isyarat komunikasi (asalnya tali sebenar dalam ilustrasi Goldratt) mengikat titik input sistem kepada drum. Bahan hanya dilepaskan ke dalam sistem pada kadar yang mampu diproses oleh drum, mengelakkan penumpukan di tempat lain.
DBR menjadikan subordinasi (langkah 3) bersifat operasi. Sumber bukan kekangan tidak beroperasi pada kelajuan penuh kerana tali mengehadkan berapa banyak kerja yang memasuki sistem. Ini bertentangan dengan pemikiran kecekapan tempatan tetapi betul dari perspektif sistem.
Teori kekangan berbanding lean dan six sigma
Ketiga-tiga rangka kerja ini menyasarkan penambahbaikan proses, tetapi berbeza dengan ketara dari segi fokus, skop, dan ke mana tenaga diarahkan terlebih dahulu.
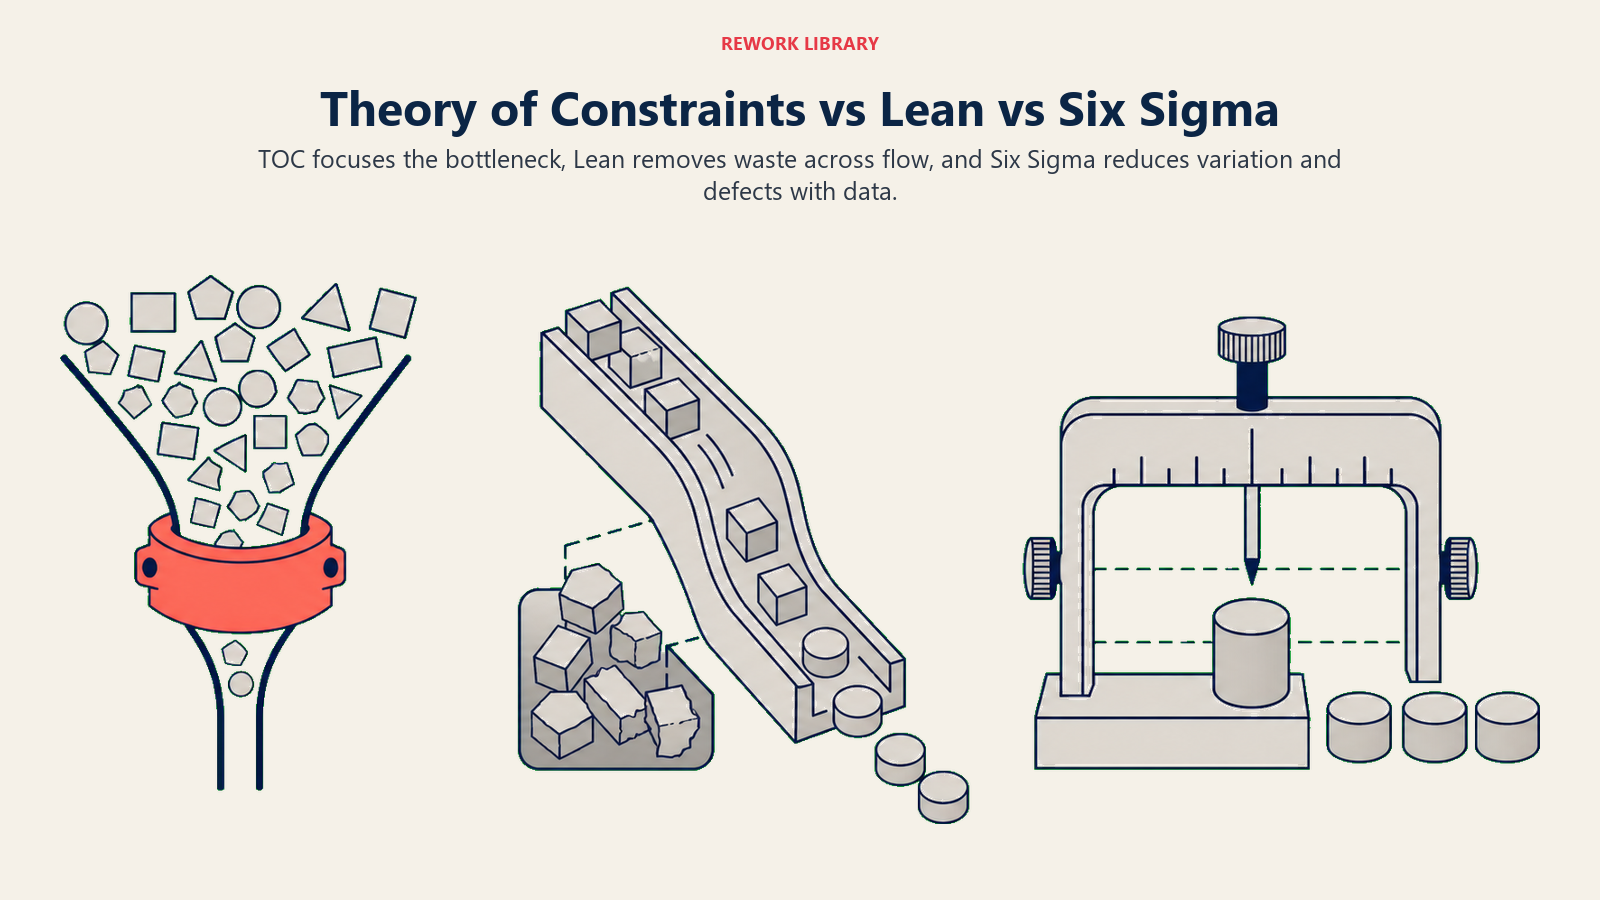
| Dimensi | Teori Kekangan | Lean | Six Sigma |
|---|---|---|---|
| Fokus utama | Satu kekangan pengehad | Penghapusan pembaziran merentasi aliran nilai | Pengurangan variasi dan kecacatan |
| Sasaran penambahbaikan | Daya pemprosesan keseluruhan sistem | Aliran dan kecekapan di mana-mana | Kualiti dan konsistensi |
| Di mana untuk mula | Cari kekangan dahulu, abaikan yang lain | Petakan keseluruhan aliran nilai | Ukur kecacatan dan variasi |
| Alat teras | Lima langkah fokus + drum-buffer-rope | Pemetaan aliran nilai, 5S, kanban | DMAIC, analisis statistik |
| Kelajuan hasil | Pantas (intervensi tertumpu) | Sederhana (memerlukan perubahan budaya) | Lebih perlahan (memerlukan banyak data) |
| Situasi terbaik | Kesesakan daya pemprosesan yang jelas mengehadkan output | Pembaziran meluas tersebar di banyak langkah | Kadar kecacatan tinggi atau variasi yang mahal |
| Risiko | Kekangan berpindah selepas penambahbaikan; memerlukan pengulangan | Penambahbaikan mungkin tidak memberi kesan jika terdapat kekangan tersembunyi | Kerumitan boleh melambatkan pelaksanaan |
Dalam praktiknya, ramai pasukan operasi menggabungkan ketiga-tiganya. ToC memberitahu anda di mana untuk menumpukan perhatian, Lean memberitahu anda cara menghapuskan pembaziran daripada kawasan itu, dan Six Sigma memberitahu anda cara menstabilkan kualiti. Untuk maklumat lanjut tentang Lean, lihat Metodologi Lean. Untuk Six Sigma secara khusus, lihat Six Sigma.
Cara mengaplikasikan teori kekangan
Langkah 1: Tentukan matlamat sistem anda
Tuliskannya dalam istilah yang boleh diukur. Bagi sesebuah perniagaan, matlamatnya biasanya adalah untuk menjana wang sekarang dan pada masa hadapan. Bagi sesebuah unit hospital, ia mungkin daya pemprosesan pesakit tanpa menjejaskan keselamatan. Matlamat ini memberikan asas untuk mengukur sama ada daya pemprosesan sebenarnya meningkat.
Langkah 2: Petakan proses semasa
Gunakan peta proses atau peta aliran nilai untuk mendokumentasikan setiap langkah, kapasitinya, penggunaan sebenarnya, dan barisan yang terbentuk di hadapannya. Anda sedang mencari langkah di mana kerja secara konsisten bertimbun.
Langkah 3: Sahkan kekangan dengan data
Jangan bergantung pada firasat. Ukur panjang barisan, masa menunggu, dan penggunaan pada setiap langkah selama sekurang-kurangnya seminggu. Kekangan akan menunjukkan barisan paling panjang dan penggunaan paling tinggi secara serentak.
Langkah 4: Laksanakan tindakan eksploitasi
Sebelum sebarang pelaburan, senaraikan setiap cara untuk mendapatkan lebih banyak daripada kekangan tanpa menambah sumber. Taktik lazim: kurangkan masa pertukaran, hapuskan kecacatan yang memerlukan kerja semula melalui kekangan, khususkan kakitangan untuk menyalur dan menyokong kekangan, alihkan kelewatan pentadbiran.
Langkah 5: Subordinasikan bukan kekangan
Laraskan peraturan penjadualan dan pelepasan kerja supaya bahagian lain dalam sistem menyalurkan kerja kepada kekangan pada rentak sebenarnya. Gunakan drum-buffer-rope atau isyarat kanban ringkas untuk mengawal aliran. Bersedia untuk tentangan daripada pasukan yang penggunaannya akan jelas menurun kerana penurunan itu adalah tingkah laku yang betul.
Langkah 6: Tingkatkan jika perlu, kemudian ulang
Jika eksploitasi tidak mencukupi, tambah kapasiti pada kekangan. Selepas meningkatkan, jalankan semula lima langkah fokus kerana kekangan akan berpindah. Jejaki daya pemprosesan (T), bukan angka kecekapan tempatan, untuk mengesahkan bahawa penambahbaikan itu nyata.
Contoh teori kekangan
| Industri | Kekangan | Cara ToC diaplikasikan | Hasil |
|---|---|---|---|
| Pembuatan | Satu mesin penebuk dengan barisan yang semakin panjang | Menghapuskan pertukaran pada mesin itu, menambah penampan masa di hulu, memperlahankan pelepasan input | Daya pemprosesan kilang meningkat tanpa menambah peralatan |
| Pembangunan perisian | Semakan kod oleh dua jurutera kanan | Melindungi masa semakan, mengumpulkan semakan kecil bersama, mengambil seorang penyemak junior untuk PR mudah | Kitaran pelancaran ciri diperpendekkan daripada 3 minggu kepada 11 hari |
| Hospital (Kecemasan) | Masa pusing ganti radiologi bagi pesakit yang dimasukkan | Menetapkan slot radiologi khusus untuk kecemasan, semua jabatan lain menyelaraskan kerja mereka mengikut rentak radiologi | Purata masa aliran pesakit menurun sebanyak 30% |
| Perkhidmatan profesional | Semakan rakan kongsi terhadap hasil kerja pelanggan | Menggunakan templat untuk hasil kerja bagi mengurangkan masa semakan, mewujudkan senarai semak pra-semakan yang dilakukan oleh rakan sekutu | Kesesakan rakan kongsi dihapuskan; kapasiti berganda dua tanpa pengambilan baharu |
Lihat juga masa kitaran berbanding masa pendahuluan untuk cara mengukur kesan penghapusan kekangan terhadap kelajuan daya pemprosesan, dan poka-yoke untuk teknik kalis kesilapan yang mengurangkan kerja semula akibat kecacatan melalui kekangan.
Customer Success Operations Manager
On this page
- Apakah teori kekangan?
- Fakta Utama
- Lima langkah fokus
- Langkah 1: Kenal pasti kekangan
- Langkah 2: Eksploitasi kekangan
- Langkah 3: Subordinasikan segala-galanya kepada kekangan
- Langkah 4: Tingkatkan kekangan
- Langkah 5: Kembali ke langkah 1 (elak inersia)
- Konsep utama: daya pemprosesan, inventori, dan perbelanjaan operasi
- Drum-buffer-rope dijelaskan
- Teori kekangan berbanding lean dan six sigma
- Cara mengaplikasikan teori kekangan
- Langkah 1: Tentukan matlamat sistem anda
- Langkah 2: Petakan proses semasa
- Langkah 3: Sahkan kekangan dengan data
- Langkah 4: Laksanakan tindakan eksploitasi
- Langkah 5: Subordinasikan bukan kekangan
- Langkah 6: Tingkatkan jika perlu, kemudian ulang
- Contoh teori kekangan