Bahasa Indonesia
Gage R&R: Penjelasan Analisis Sistem Pengukuran
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Gage R&R (gauge repeatability and reproducibility) adalah studi analisis sistem pengukuran yang memperkirakan seberapa besar variasi dalam data Anda berasal dari proses pengukuran itu sendiri, bukan dari komponen yang diukur. Repeatability adalah variasi ketika satu orang mengukur komponen yang sama berulang kali. Reproducibility adalah variasi antarorang yang berbeda. Keduanya bersama-sama menunjukkan apakah data Anda dapat dipercaya.
Apa itu studi Gage R&R?
Setiap angka di dashboard mutu adalah hasil pengukuran, dan setiap pengukuran membawa kesalahan. Studi Gage R&R memberi angka pada kesalahan itu sebelum Anda menghabiskan berbulan-bulan memperbaiki proses berdasarkan data tersebut.
Gagasannya sederhana. Anda mengambil sampel komponen yang mencakup rentang normal proses Anda, meminta beberapa operator mengukur masing-masing komponen beberapa kali, lalu memecah total variasi menjadi beberapa bagian. Sebagian adalah perbedaan nyata antarkomponen. Sebagian adalah alat ukur yang tidak konsisten dengan dirinya sendiri. Sebagian lagi adalah operator yang tidak sepakat satu sama lain. NIST/SEMATECH e-Handbook memperlakukan ini sebagai bagian dari karakterisasi proses pengukuran, bersama stabilitas, bias, resolusi, dan linearitas.
Dua istilah inti, seperti didefinisikan JMP:
- Repeatability (variasi peralatan): variasi yang terlihat ketika pengukuran yang sama dilakukan berkali-kali. Ini adalah derau "internal" dari alat ukur.
- Reproducibility (variasi penilai): variasi yang muncul dari operator berbeda yang mengukur komponen, termasuk interaksi operator-dengan-komponen.
Jumlahkan keduanya dan Anda mendapatkan total Gage R&R. Bandingkan dengan total variasi dalam studi, atau dengan toleransi Anda, dan Anda memperoleh vonis atas sistem pengukuran tersebut.
Mengapa penting dalam fase Measure
Gage R&R adalah pos pemeriksaan standar dalam fase Measure dari DMAIC, siklus perbaikan di balik Six Sigma. Logikanya lugas: jika alat ukur berderau, angka kapabilitas, diagram kendali, dan perbandingan sebelum-sesudah semuanya tercemar. Anda tidak bisa memperbaiki apa yang tidak bisa Anda ukur, dan Anda tidak bisa mengukur dengan baik tanpa memeriksa penggarisnya lebih dulu.
Sebuah skenario singkat. Sebuah pabrik mendapati 8% afkir pada poros hasil permesinan lalu mulai menyetel mesin bubut. Tiga minggu kemudian tingkat afkir tidak bergerak. Studi Gage R&R lalu menunjukkan bahwa alat ukur lubang membaca berbeda di tiap shift. Sebagian "afkir" sebenarnya komponen bagus yang gagal karena pengukuran yang buruk, dan sebagian komponen buruk lolos. Mesin bubut tidak pernah menjadi masalah utama.
Gage R&R crossed vs nested
Desain yang Anda pilih bergantung pada apakah setiap operator bisa mengukur komponen yang sama.
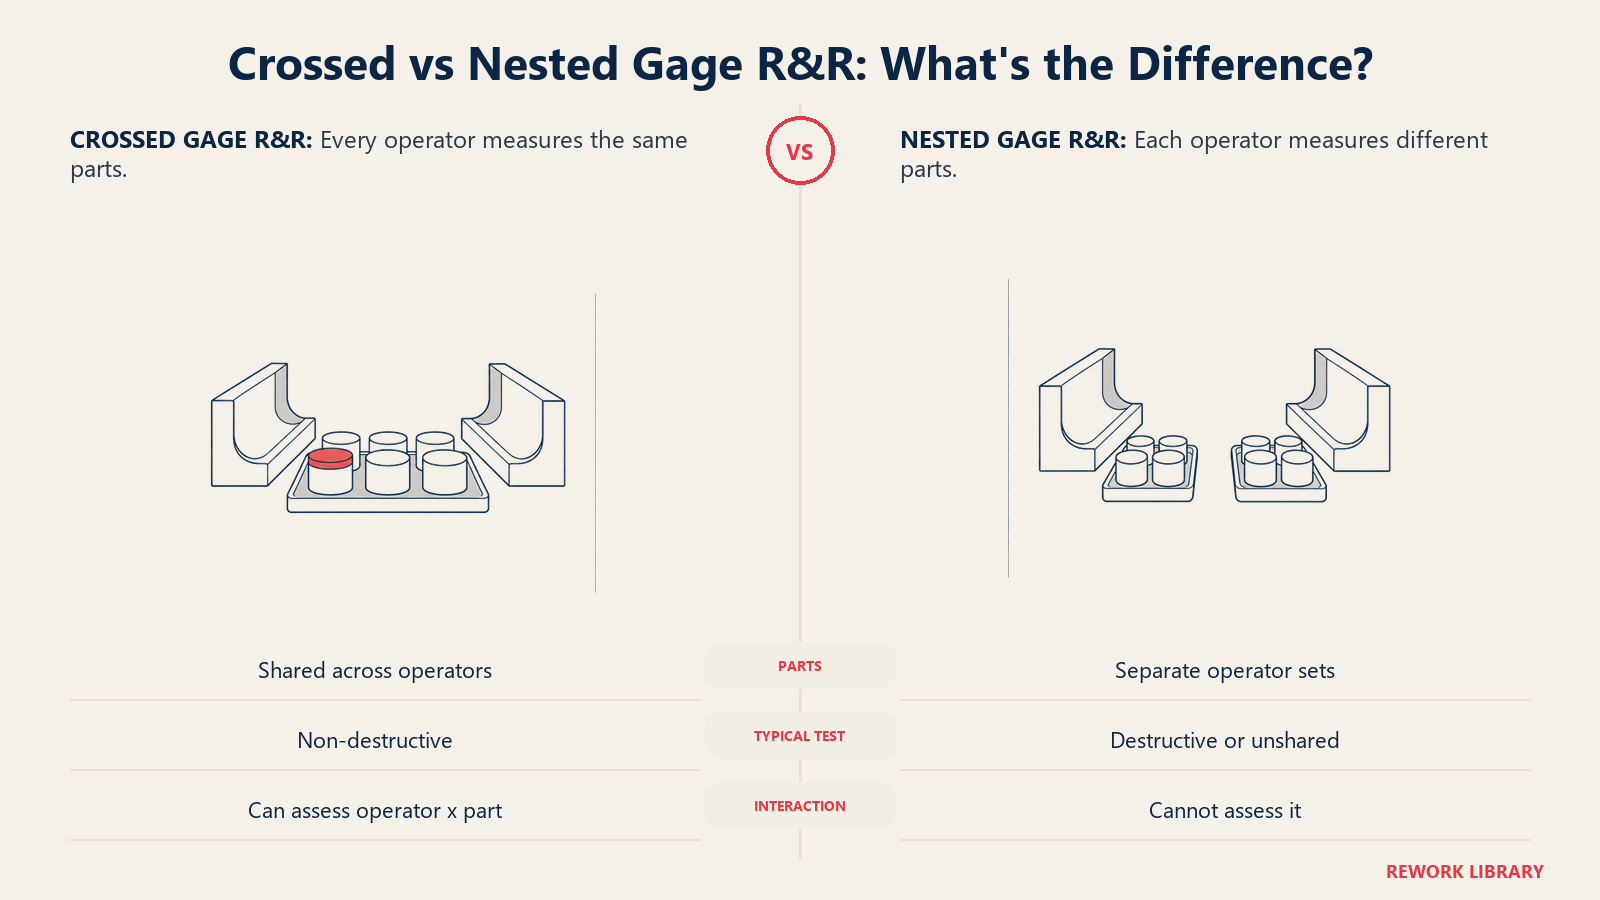
Desain crossed. Setiap operator mengukur setiap komponen. Ini adalah pilihan standar untuk uji non-destruktif karena komponen tetap utuh setelah diukur, sehingga bisa diserahkan dari satu orang ke orang lain. Ikhtisar Minitab memberi contoh tata letak dengan 10 komponen, 3 operator, dan 3 pengukuran per komponen, dalam urutan acak, dengan komponen yang mewakili rentang variasi proses yang diharapkan.
Desain nested. Setiap operator mengukur kumpulan komponen yang berbeda. Anda membutuhkan ini ketika pengujian merusak komponen (uji tarik, uji tabrak, assay kimia pada sampel yang habis terpakai) dan Anda tidak bisa mendapatkan cukup spesimen yang hampir identik untuk diberikan kepada setiap operator. Seperti dikatakan panduan Minitab untuk pengujian destruktif, setiap komponen "bersarang" di dalam operator karena setiap komponen unik bagi operator tersebut.
| Fitur | Crossed | Nested |
|---|---|---|
| Siapa mengukur apa | Setiap operator mengukur setiap komponen | Setiap operator mengukur komponennya sendiri |
| Penggunaan umum | Uji non-destruktif | Uji destruktif, atau komponen yang tidak bisa dibagi |
| Asumsi utama | Komponen stabil di antara pengukuran | Spesimen dalam satu batch homogen |
| Pengukuran yang dibutuhkan (2 operator, 2 replikasi, 6 komponen) | 24 | 12 (3 komponen per operator) |
| Interaksi operator-dengan-komponen | Dapat dinilai | Tidak berlaku, karena komponen tidak dibagi |
Jumlah pengukuran berasal dari perbandingan kerja Minitab sendiri atas kedua tata letak. Untuk pembahasan kasus nested yang lebih dalam, lihat panduan pengujian destruktif Minitab. Jika Anda memiliki faktor tambahan (misalnya dua alat ukur dan tiga fixture) atau data yang tidak seimbang, Minitab mengarahkan ke studi yang diperluas.
Cara menjalankan studi Gage R&R
- Tentukan apa yang diukur dan mengapa. Pilih satu karakteristik, satu alat ukur, satu prosedur. Catat toleransinya jika ada.
- Pilih komponen yang mencakup rentang proses. Jangan asal mengambil sepuluh komponen yang tampak bagus. Sertakan beberapa dari ujung bawah dan ujung atas produksi normal. Sampel yang sempit membuat alat ukur tampak lebih buruk dari sebenarnya, karena variasi antarkomponen menyusut.
- Pilih operator yang benar-benar memakai alat ukur. Gunakan orang-orang yang mengukur di lantai produksi, bukan teknisi Anda yang paling teliti.
- Beri nomor komponen dan sembunyikan nomornya. Operator tidak boleh tahu komponen mana yang dipegang atau apa yang mereka ukur sebelumnya.
- Acak urutannya. Jalankan setiap operator melalui komponen dalam urutan acak yang berbeda di setiap putaran. Jangan biarkan mereka melakukan ketiga pembacaan satu komponen secara berurutan.
- Catat setiap pembacaan. Gunakan templat di bawah agar tidak ada sel yang kosong.
- Analisis dengan ANOVA atau metode Xbar-R. Sebagian besar perangkat lunak menawarkan keduanya. ANOVA lebih informatif karena dapat menguji interaksi operator-dengan-komponen.
- Baca keluarannya, putuskan, dan bertindak. Periksa persentase, jumlah kategori berbeda, dan grafik secara bersamaan (selengkapnya di bawah).
- Perbaiki dan jalankan ulang. Jika sistem gagal, perbaiki alat ukur, fixture, prosedur, atau pelatihannya, lalu ulangi studi untuk membuktikan perbaikan berhasil.
Cara membaca hasilnya
Tiga angka muncul di hampir setiap laporan.
%Study Variation dan %Tolerance
Keduanya membandingkan sebaran sistem pengukuran dengan total sebaran yang terlihat dalam studi (%Study Var) atau dengan lebar spesifikasi (%Tolerance). Rentang yang banyak dipakai dari manual MSA AIAG, seperti dilaporkan panduan Minitab untuk menafsirkan keluaran gage:
| Total Gage R&R (%Study Var atau %Tolerance) | Penilaian |
|---|---|
| Kurang dari 10% | Sistem pengukuran dapat diterima |
| 10% sampai 30% | Dapat diterima tergantung aplikasinya, biaya alat ukur, biaya perbaikan, dan faktor lain |
| Lebih dari 30% | Tidak dapat diterima, harus diperbaiki |
Ketika Anda memiliki batas spesifikasi, %Tolerance sering lebih penting daripada %Study Var, karena mencerminkan batas nyata produk. Jika Total Gage R&R memakan lebih dari 30% toleransi, alat ukur mungkin tidak dapat memisahkan komponen baik dari yang buruk secara andal.
%Contribution
Ini adalah dekomposisi yang sama tetapi dinyatakan dalam varians, bukan deviasi standar, sehingga persentasenya tampak lebih kecil. Artikel Minitab yang sama mencantumkan kurang dari 1% sebagai dapat diterima, 1% sampai 9% bergantung konteks, dan di atas 9% sebagai tidak dapat diterima. Jika Anda mengutip kedua rangkaian angka dalam laporan, tandai mana yang Anda maksud. Orang terus-menerus mencampuradukkannya, dan kontribusi 9% tidak sama dengan variasi studi 9%.
Jumlah kategori berbeda (ndc)
ndc memberi tahu berapa banyak kelompok komponen terpisah yang dapat dibedakan sistem pengukuran Anda secara andal. Minitab menghitungnya dengan membagi deviasi standar komponen dengan deviasi standar gage, mengalikannya dengan 1,41, lalu memotong hasilnya. Manual MSA AIAG merekomendasikan bahwa lima kategori atau lebih menandakan sistem pengukuran yang dapat diterima.
| ndc | Yang dapat dilakukan alat ukur |
|---|---|
| 1 | Tidak dapat membedakan komponen, sedikit nilainya untuk mengendalikan proses |
| 2 | Hanya pemisahan tinggi/rendah |
| 3 | Rendah, sedang, tinggi |
| 4 | Di bawah pedoman AIAG, beberapa komponen tidak dapat dibedakan |
| 5 atau lebih | Memenuhi pedoman AIAG |
Sebuah studi bisa lolos pada %Study Var namun gagal pada ndc, atau sebaliknya, jadi lihat keduanya.
Grafik
Jangan lewatkan. Diagram komponen variasi seharusnya menunjukkan variasi antarkomponen sebagai batang terbesar. Panduan hasil utama Minitab menyatakan bahwa diagram R per operator seharusnya tetap terkendali, diagram Xbar seharusnya menunjukkan sebagian besar titik di luar batas (alat ukur melihat perbedaan komponen yang nyata), dan garis-garis dalam plot interaksi operator-dengan-komponen seharusnya kira-kira sejajar. Garis yang berpotongan berarti operator memeringkat komponen secara berbeda, yaitu masalah reproducibility yang layak ditelusuri.
Templat Gage R&R
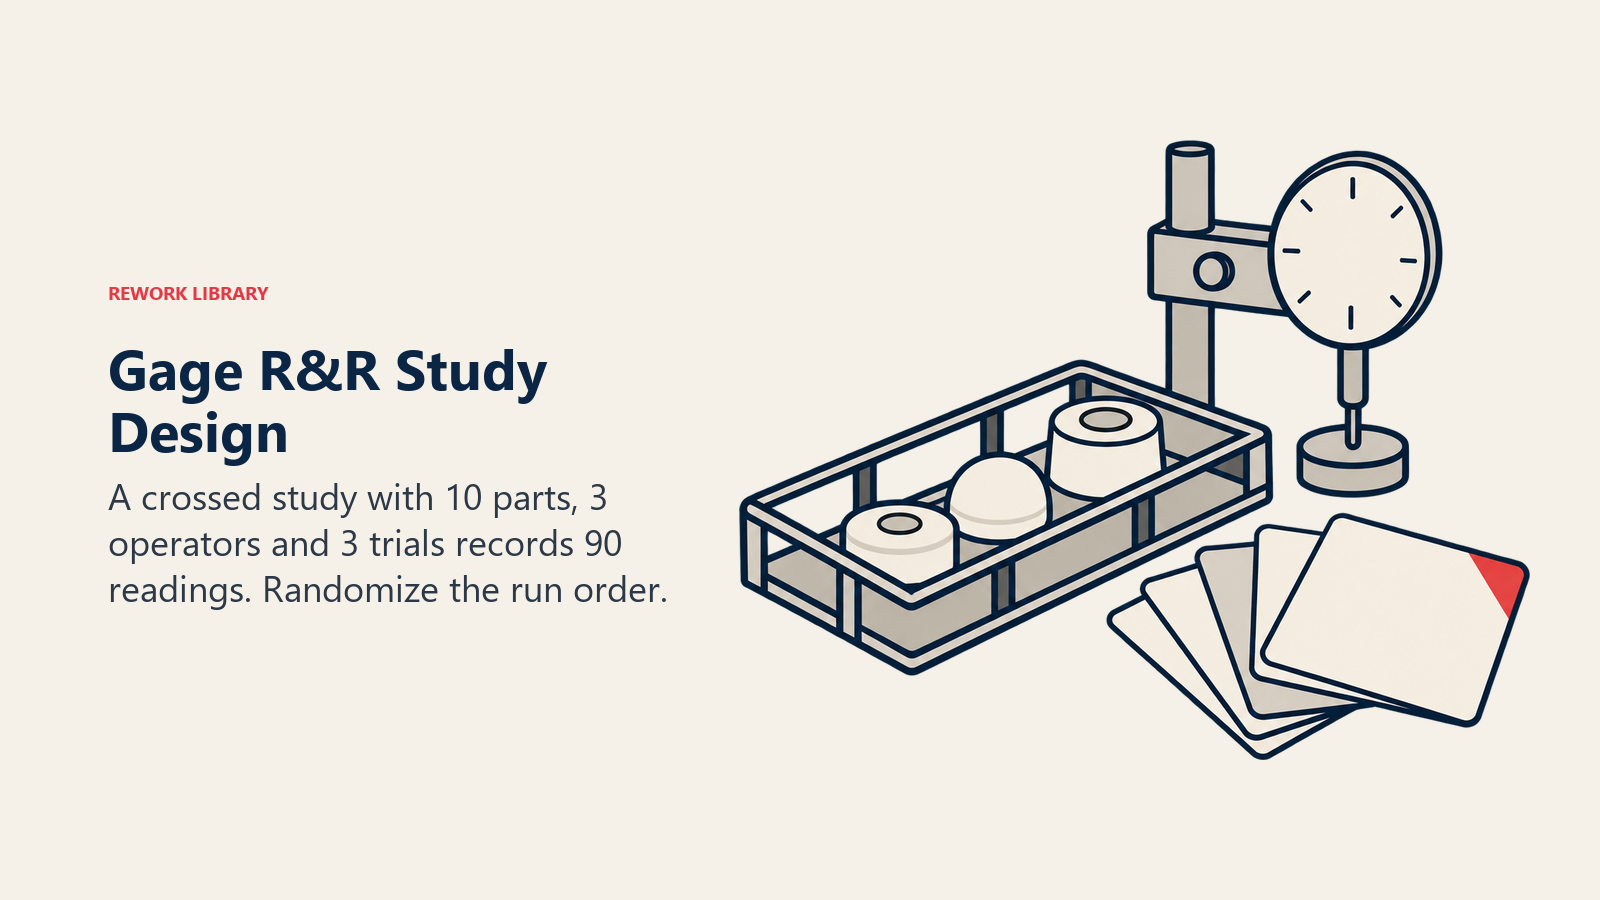
Salin tata letak ini untuk studi crossed dengan 10 komponen, 3 operator, dan 3 percobaan. Acak urutan pelaksanaan dan catat di kolom pertama.
| Urutan pelaksanaan | ID komponen | Operator | Percobaan | Pembacaan | Catatan |
|---|---|---|---|---|---|
| 1 | |||||
| 2 | |||||
| 3 | |||||
| ... | |||||
| 90 |
Dan tabel ringkasan untuk diisi setelah analisis selesai:
| Metrik | Hasil | Target | Lolos? |
|---|---|---|---|
| Repeatability (% study var) | |||
| Reproducibility (% study var) | |||
| Total Gage R&R (% study var) | Di bawah 10% lebih disukai | ||
| Total Gage R&R (% tolerance) | Di bawah 10% lebih disukai | ||
| Total Gage R&R (% contribution) | Di bawah 1% lebih disukai | ||
| Jumlah kategori berbeda | 5 atau lebih | ||
| Interaksi operator-dengan-komponen signifikan? | Tidak | ||
| Pemilik tindakan dan tenggat |
Sepuluh komponen kali tiga operator kali tiga percobaan menghasilkan 90 pembacaan. Memang banyak, tetapi untuk sebagian besar alat ukur ini pekerjaan satu sore.
Contoh menurut fungsi bisnis
| Fungsi | Yang diukur | Masalah yang mungkin terungkap oleh studi |
|---|---|---|
| Manufaktur | Diameter lubang dengan dial gauge | Operator memberi tekanan berbeda, sehingga reproducibility mendominasi |
| Laboratorium mutu | Konsentrasi pada instrumen lab | Penyimpangan kalibrasi antarproses tampak sebagai repeatability yang buruk |
| Pengujian destruktif | Kekuatan tarik sambungan las | Desain nested diperlukan, karena komponen yang diuji hilang |
| Layanan kesehatan | Membaca alat tensi | Perbedaan teknik antarperawat |
| Logistik | Menimbang paket pada timbangan lantai | Resolusi terlalu kasar untuk rentang berat yang Anda tagihkan |
| Operasi keuangan | Pengodean faktur manual ke dalam kategori | Peninjau mengklasifikasikan faktur yang sama secara berbeda (studi atribut, bukan variabel) |
Untuk penilaian go/no-go dan kategori, seperti contoh faktur, Anda akan memakai attribute agreement analysis, bukan Gage R&R variabel di atas. Cara berpikirnya sama, hitungannya tidak.
Gage R&R vs alat mutu terkait
Gage R&R mudah tertukar dengan alat-alat yang memakai datanya. Dialah yang memeriksa data lebih dulu.
| Alat | Pertanyaan yang dijawab | Hubungan dengan Gage R&R |
|---|---|---|
| Gage R&R | Apakah sistem pengukuran kita cukup baik? | Dijalankan pertama, sebelum memercayai angka apa pun |
| Diagram kendali | Apakah proses stabil dari waktu ke waktu? | Alat ukur yang berderau dapat menciptakan sinyal palsu atau menyembunyikan yang nyata |
| Kapabilitas proses (Cpk) | Apakah proses dapat memenuhi spesifikasi? | Kesalahan pengukuran membesarkan sebaran teramati dan meremehkan kapabilitas |
| Statistical process control | Bagaimana kita memantau dan mengendalikan proses sehari-hari? | SPC bergantung pada sistem pengukuran yang telah divalidasi |
| Design of experiments | Faktor mana yang menggerakkan hasil? | Alat ukur yang lemah menenggelamkan efek kecil, jadi validasi dulu sebelum menjalankan percobaan |
Urutan praktisnya: Gage R&R, lalu diagram kendali untuk memeriksa stabilitas, lalu studi kapabilitas, lalu pekerjaan perbaikan seperti DOE. Melewati langkah pertama adalah cara klasik untuk menyia-nyiakan keempat lainnya.
Yang sebaiknya dan tidak sebaiknya dilakukan
Lakukan:
- Gunakan komponen dari seluruh rentang proses.
- Biarkan operator sungguhan memakai prosedur sungguhan dalam kondisi sungguhan.
- Acak dan buat pelaksanaan menjadi buta.
- Lihat grafiknya, bukan hanya persentase ringkasan.
- Jalankan ulang studi setelah perbaikan apa pun, dan ulangi secara terjadwal untuk alat ukur kritis.
Jangan:
- Memilih komponen yang tampak "tipikal." Anda akan menyembunyikan variasi komponen dan menghukum alat ukur.
- Membiarkan operator melihat pembacaan sebelumnya atau saling membandingkan catatan.
- Menganggap 10% sampai 30% sebagai lolos gratis. Rentang tengah itu adalah penilaian, jadi dokumentasikan alasan Anda menerimanya.
- Menguji alat ukur yang kalibrasinya meleset. Kalibrasi dulu.
- Memakai studi data variabel untuk penilaian lulus/gagal.
Fakta Utama
- Gage R&R memecah variasi pengukuran menjadi repeatability (operator yang sama, pembacaan berulang) dan reproducibility (operator berbeda).
- Studi crossed meminta setiap operator mengukur setiap komponen. Studi nested memberi setiap operator komponen berbeda dan cocok untuk pengujian destruktif.
- Rentang AIAG seperti dilaporkan Minitab untuk %Study Var dan %Tolerance: di bawah 10% dapat diterima, 10% sampai 30% bergantung aplikasi, di atas 30% tidak dapat diterima.
- Sumber yang sama mencantumkan rentang %Contribution di bawah 1% dapat diterima dan di atas 9% tidak dapat diterima.
- Manual MSA AIAG merekomendasikan lima kategori berbeda atau lebih untuk sistem pengukuran yang dapat diterima.
- Contoh tata letak Minitab memakai 10 komponen, 3 operator, dan 3 pengukuran per komponen dalam urutan acak.
- Jalankan di fase Measure dari DMAIC, sebelum diagram kendali dan studi kapabilitas.
Langkah selanjutnya
Setelah sistem pengukuran Anda lolos, Anda dapat memercayai sisa perangkat lainnya. Mulailah dengan diagram kendali untuk memeriksa stabilitas, lalu hitung Cpk. Jika Anda memetakan di mana ini cocok dalam upaya perbaikan yang lebih besar, DMAIC adalah kerangka yang tepat, dan Six Sigma memberi konteks yang lebih luas.

Customer Success Operations Manager
On this page
- Apa itu studi Gage R&R?
- Mengapa penting dalam fase Measure
- Gage R&R crossed vs nested
- Cara menjalankan studi Gage R&R
- Cara membaca hasilnya
- %Study Variation dan %Tolerance
- %Contribution
- Jumlah kategori berbeda (ndc)
- Grafik
- Templat Gage R&R
- Contoh menurut fungsi bisnis
- Gage R&R vs alat mutu terkait
- Yang sebaiknya dan tidak sebaiknya dilakukan
- Fakta Utama
- Langkah selanjutnya