Gage R&R: Messsystemanalyse erklärt
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Gage R&R (Wiederholbarkeit und Vergleichbarkeit von Messmitteln, englisch Gauge Repeatability and Reproducibility) ist eine Messsystemanalyse, die abschätzt, welcher Anteil der Streuung in Ihren Daten vom Messprozess selbst stammt und nicht von den gemessenen Teilen. Wiederholbarkeit ist die Streuung, wenn eine Person dasselbe Teil mehrfach misst. Vergleichbarkeit ist die Streuung zwischen verschiedenen Personen. Zusammen zeigen sie, ob Sie Ihren Daten trauen können.
Was ist eine Gage-R&R-Studie?
Jede Zahl auf einem Qualitäts-Dashboard ist eine Messung, und jede Messung ist mit Fehlern behaftet. Eine Gage-R&R-Studie beziffert diesen Fehler, bevor Sie Monate damit verbringen, einen Prozess auf dieser Grundlage zu verbessern.
Die Idee ist einfach. Sie nehmen eine Stichprobe von Teilen, die den normalen Bereich Ihres Prozesses abdeckt, lassen mehrere Prüfer jedes Teil mehrfach messen und zerlegen dann die Gesamtstreuung in Anteile. Ein Teil davon ist echter Unterschied zwischen den Teilen. Ein Teil ist das Messmittel, das mit sich selbst uneins ist. Ein Teil sind Prüfer, die untereinander uneins sind. Das NIST/SEMATECH e-Handbook behandelt dies als Teil der Charakterisierung eines Messprozesses, neben Stabilität, Bias, Auflösung und Linearität.
Die beiden Kernbegriffe, wie JMP sie definiert:
- Wiederholbarkeit (Streuung durch das Messmittel): die Streuung, die Sie sehen, wenn dieselbe Messung mehrfach durchgeführt wird. Es ist das "innere" Rauschen des Messmittels.
- Vergleichbarkeit (Streuung durch die Prüfer): die Streuung, die entsteht, wenn verschiedene Prüfer die Teile messen, einschließlich jeder Wechselwirkung zwischen Prüfer und Teil.
Addieren Sie beide, erhalten Sie das gesamte Gage R&R. Vergleichen Sie es mit der Gesamtstreuung der Studie oder mit Ihrer Toleranz, und Sie haben Ihr Urteil über das Messsystem.
Warum es in der Measure-Phase wichtig ist
Gage R&R ist ein Standard-Kontrollpunkt in der Measure-Phase von DMAIC, dem Verbesserungszyklus hinter Six Sigma. Die Logik ist schonungslos: Ist das Messmittel verrauscht, sind Fähigkeitskennzahl, Regelkarte und Vorher-nachher-Vergleich allesamt verfälscht. Was Sie nicht messen können, können Sie nicht verbessern, und gut messen können Sie nicht, ohne zuerst das Lineal zu prüfen.
Ein kurzes Szenario. Ein Werk verzeichnet 8 % Ausschuss bei einer gefrästen Welle und beginnt, die Drehmaschine zu justieren. Drei Wochen später hat sich die Ausschussquote nicht bewegt. Eine Gage-R&R-Studie zeigt dann, dass das Bohrungsmessgerät je nach Schicht unterschiedlich anzeigt. Ein Teil des "Ausschusses" waren gute Teile, die an einer fehlerhaften Messung scheiterten, und manche schlechten Teile rutschten durch. Die Drehmaschine war nie das Hauptproblem.
Crossed vs. Nested Gage R&R
Welches Design Sie wählen, hängt davon ab, ob jeder Prüfer dieselben Teile messen kann.
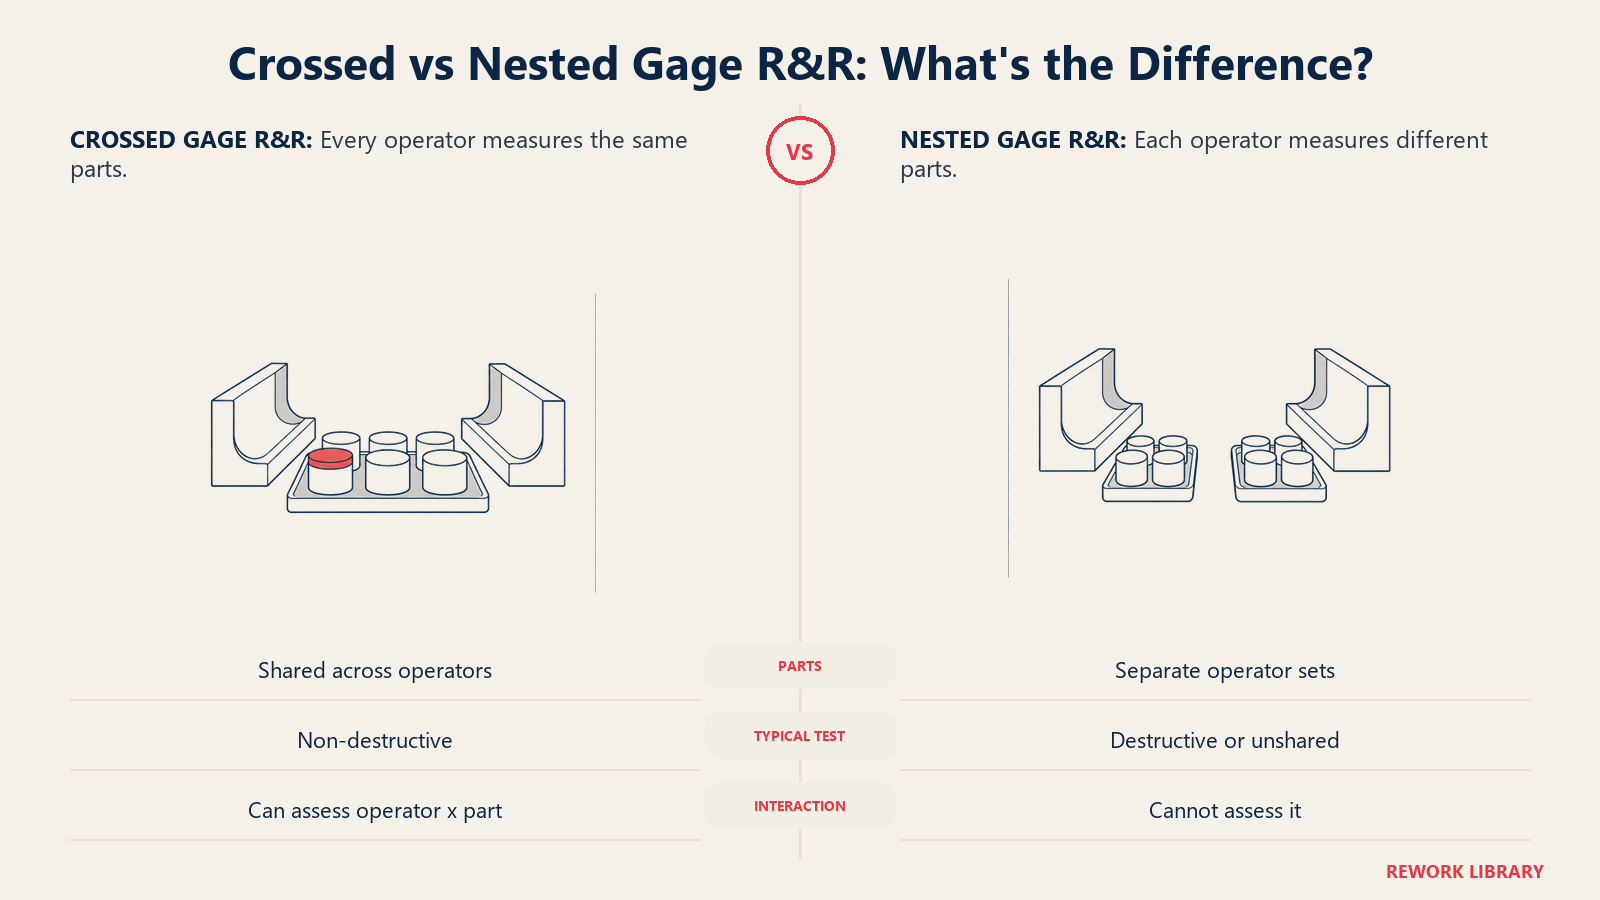
Crossed-Design. Jeder Prüfer misst jedes Teil. Dies ist der Standard für zerstörungsfreie Prüfungen, weil ein Teil die Messung übersteht und deshalb von Person zu Person weitergereicht werden kann. Die Übersicht von Minitab nennt als Beispiel einen Aufbau mit 10 Teilen, 3 Prüfern und 3 Messungen je Teil in zufälliger Reihenfolge, mit Teilen, die den erwarteten Bereich der Prozessstreuung abbilden.
Nested-Design. Jeder Prüfer misst eine andere Menge von Teilen. Das brauchen Sie, wenn die Prüfung das Teil zerstört (ein Zugversuch, ein Crashtest, eine chemische Analyse an einer verbrauchten Probe) und Sie nicht genug nahezu identische Proben bekommen, um jedem Prüfer dieselben zu geben. Wie Minitabs Leitfaden zur zerstörenden Prüfung es ausdrückt, ist jedes Teil in einem Prüfer "genestet", weil jedes Teil nur diesem Prüfer zugeordnet ist.
| Merkmal | Crossed | Nested |
|---|---|---|
| Wer was misst | Jeder Prüfer misst jedes Teil | Jeder Prüfer misst seine eigenen Teile |
| Typische Anwendung | Zerstörungsfreie Prüfungen | Zerstörende Prüfungen oder Teile, die sich nicht teilen lassen |
| Zentrale Annahme | Teile bleiben über die Messungen hinweg stabil | Proben innerhalb einer Charge sind homogen |
| Benötigte Messungen (2 Prüfer, 2 Wiederholungen, 6 Teile) | 24 | 12 (3 Teile je Prüfer) |
| Wechselwirkung Prüfer-Teil | Kann bewertet werden | Nicht anwendbar, da Teile nicht geteilt werden |
Die Messzahlen stammen aus Minitabs eigenem Rechenbeispiel zum Vergleich der beiden Anordnungen. Eine ausführlichere Behandlung des Nested-Falls bietet der Minitab-Leitfaden zur zerstörenden Prüfung. Haben Sie zusätzliche Faktoren (etwa zwei Messmittel und drei Vorrichtungen) oder unbalancierte Daten, verweist Minitab stattdessen auf eine erweiterte Studie.
So führen Sie eine Gage-R&R-Studie durch
- Legen Sie fest, was Sie messen und warum. Wählen Sie ein Merkmal, ein Messmittel, ein Verfahren. Notieren Sie die Toleranz, falls es eine gibt.
- Wählen Sie Teile, die den Prozess abdecken. Greifen Sie nicht zehn gut aussehende Teile heraus. Nehmen Sie auch welche vom unteren und oberen Ende der normalen Produktion. Eine enge Stichprobe lässt das Messmittel schlechter aussehen, als es ist, weil die Streuung zwischen den Teilen schrumpft.
- Wählen Sie Prüfer, die das Messmittel wirklich benutzen. Nehmen Sie die Personen, die in der Fertigung messen, nicht Ihren sorgfältigsten Techniker.
- Nummerieren Sie die Teile und verbergen Sie die Nummern. Die Prüfer sollten nicht wissen, welches Teil sie in der Hand halten oder was sie beim letzten Mal gemessen haben.
- Randomisieren Sie die Reihenfolge. Lassen Sie jeden Prüfer die Teile in jeder Runde in einer anderen zufälligen Reihenfolge durchlaufen. Erlauben Sie nicht, dass alle drei Messungen eines Teils direkt hintereinander erfolgen.
- Erfassen Sie jeden Messwert. Nutzen Sie die Vorlage unten, damit keine Zelle leer bleibt.
- Werten Sie mit ANOVA oder der Xbar-R-Methode aus. Die meiste Software bietet beides. ANOVA ist die aussagekräftigere von beiden, weil sie die Wechselwirkung zwischen Prüfer und Teil testen kann.
- Lesen Sie die Ausgabe, entscheiden Sie und handeln Sie. Prüfen Sie die Prozentwerte, die Anzahl unterscheidbarer Kategorien und die Grafiken gemeinsam (dazu unten mehr).
- Beheben und wiederholen Sie. Fällt das System durch, verbessern Sie Messmittel, Vorrichtung, Verfahren oder Schulung und wiederholen Sie die Studie, um zu belegen, dass die Korrektur gewirkt hat.
So lesen Sie die Ergebnisse
Drei Zahlen tauchen in fast jedem Bericht auf.
%Study Variation und %Tolerance
Sie vergleichen die Streuung des Messsystems mit der in der Studie beobachteten Gesamtstreuung (%Study Var) oder mit der Spezifikationsbreite (%Tolerance). Die weit verbreiteten Bereiche aus dem AIAG-MSA-Handbuch, wie sie Minitabs Leitfaden zur Interpretation der Gage-Ausgabe wiedergibt:
| Gesamtes Gage R&R (%Study Var oder %Tolerance) | Bewertung |
|---|---|
| Unter 10 % | Messsystem ist akzeptabel |
| 10 % bis 30 % | Je nach Anwendung, Kosten des Messmittels, Reparaturkosten und anderen Faktoren akzeptabel |
| Über 30 % | Nicht akzeptabel, sollte verbessert werden |
Liegen Spezifikationsgrenzen vor, ist %Tolerance oft wichtiger als %Study Var, weil es die tatsächlichen Grenzen des Produkts widerspiegelt. Beansprucht das gesamte Gage R&R mehr als 30 % der Toleranz, kann das Messmittel gute und schlechte Teile womöglich nicht zuverlässig trennen.
%Contribution
Dies ist dieselbe Zerlegung, ausgedrückt in Varianzen statt Standardabweichungen, weshalb die Prozentwerte kleiner aussehen. Derselbe Minitab-Artikel nennt unter 1 % als akzeptabel, 1 % bis 9 % als kontextabhängig und über 9 % als nicht akzeptabel. Wenn Sie in einem Bericht beide Zahlenreihen angeben, kennzeichnen Sie, welche Sie meinen. Man verwechselt sie ständig, und ein Beitrag von 9 % ist nicht dasselbe wie eine Studienstreuung von 9 %.
Anzahl unterscheidbarer Kategorien (ndc)
Der ndc sagt Ihnen, wie viele getrennte Gruppen von Teilen Ihr Messsystem zuverlässig unterscheiden kann. Minitab berechnet ihn, indem die Standardabweichung der Teile durch die Standardabweichung des Messmittels geteilt, mit 1,41 multipliziert und das Ergebnis abgeschnitten wird. Das AIAG-MSA-Handbuch empfiehlt, dass fünf oder mehr Kategorien ein akzeptables Messsystem anzeigen.
| ndc | Was das Messmittel leisten kann |
|---|---|
| 1 | Kann Teile nicht unterscheiden, kaum Nutzen für die Prozesssteuerung |
| 2 | Nur eine Trennung in hoch/niedrig |
| 3 | Niedrig, mittel, hoch |
| 4 | Unter der AIAG-Richtlinie, einige Teile lassen sich nicht unterscheiden |
| 5 oder mehr | Erfüllt die AIAG-Richtlinie |
Eine Studie kann bei %Study Var bestehen und beim ndc durchfallen oder umgekehrt, betrachten Sie also beide.
Die Grafiken
Überspringen Sie sie nicht. Das Diagramm der Streuungskomponenten sollte die Streuung zwischen den Teilen als größten Balken zeigen. Minitabs Leitfaden zu den Kernergebnissen sagt, dass die R-Karte je Prüfer unter Kontrolle bleiben sollte, die Xbar-Karte die meisten Punkte außerhalb der Grenzen zeigen sollte (das Messmittel erkennt echte Teileunterschiede) und die Linien im Wechselwirkungsdiagramm von Prüfer und Teil ungefähr parallel verlaufen sollten. Sich kreuzende Linien bedeuten, dass Prüfer Teile unterschiedlich einordnen, ein Vergleichbarkeitsproblem, dem man nachgehen sollte.
Gage-R&R-Vorlage
Kopieren Sie diese Anordnung für eine Crossed-Studie mit 10 Teilen, 3 Prüfern und 3 Durchgängen. Randomisieren Sie die Reihenfolge der Durchläufe und tragen Sie sie in der ersten Spalte ein.
| Reihenfolge | Teile-ID | Prüfer | Durchgang | Messwert | Anmerkungen |
|---|---|---|---|---|---|
| 1 | |||||
| 2 | |||||
| 3 | |||||
| ... | |||||
| 90 |
Und eine Übersichtstabelle, die Sie nach der Auswertung ausfüllen:
| Kennzahl | Ergebnis | Ziel | Bestanden? |
|---|---|---|---|
| Wiederholbarkeit (% Study Var) | |||
| Vergleichbarkeit (% Study Var) | |||
| Gesamtes Gage R&R (% Study Var) | Unter 10 % bevorzugt | ||
| Gesamtes Gage R&R (% Tolerance) | Unter 10 % bevorzugt | ||
| Gesamtes Gage R&R (% Contribution) | Unter 1 % bevorzugt | ||
| Anzahl unterscheidbarer Kategorien | 5 oder mehr | ||
| Wechselwirkung Prüfer-Teil signifikant? | Nein | ||
| Verantwortlicher für die Maßnahme und Fälligkeit |
Zehn Teile mal drei Prüfer mal drei Durchgänge ergeben 90 Messwerte. Das ist viel Klickarbeit, aber für die meisten Messmittel eine Aufgabe für einen Nachmittag.
Beispiele nach Geschäftsbereich
| Bereich | Was gemessen wird | Wahrscheinliches Problem, das eine Studie aufdeckt |
|---|---|---|
| Fertigung | Bohrungsdurchmesser mit einer Messuhr | Prüfer üben unterschiedlichen Druck aus, daher dominiert die Vergleichbarkeit |
| Qualitätslabor | Konzentration an einem Laborgerät | Kalibrierdrift zwischen Messreihen zeigt sich als schlechte Wiederholbarkeit |
| Zerstörende Prüfung | Zugfestigkeit einer Schweißnaht | Ein Nested-Design ist nötig, da ein geprüftes Teil verloren ist |
| Gesundheitswesen | Ablesen eines Blutdruckmessgeräts | Technikunterschiede zwischen Pflegekräften |
| Logistik | Wiegen von Paketen auf einer Bodenwaage | Auflösung zu grob für die Gewichtsklassen, nach denen abgerechnet wird |
| Finanzbetrieb | Manuelle Kontierung von Rechnungen in Kategorien | Prüfer ordnen dieselbe Rechnung unterschiedlich ein (eine Attributstudie, keine variable) |
Für Go/No-go- und Kategorieurteile, wie im Rechnungsbeispiel, würden Sie eine Attribut-Übereinstimmungsanalyse statt des oben beschriebenen variablen Gage R&R einsetzen. Der Gedanke ist derselbe, die Mathematik nicht.
Gage R&R im Vergleich zu verwandten Qualitätswerkzeugen
Gage R&R lässt sich leicht mit den Werkzeugen verwechseln, die seine Daten verwenden. Es ist dasjenige, das die Daten zuerst prüft.
| Werkzeug | Frage, die es beantwortet | Beziehung zu Gage R&R |
|---|---|---|
| Gage R&R | Ist unser Messsystem gut genug? | Zuerst durchführen, bevor Sie irgendwelchen Zahlen trauen |
| Regelkarte | Ist der Prozess über die Zeit stabil? | Ein verrauschtes Messmittel kann Fehlsignale erzeugen oder echte verbergen |
| Prozessfähigkeit (Cpk) | Kann der Prozess die Spezifikationen einhalten? | Messfehler vergrößern die beobachtete Streuung und unterschätzen die Fähigkeit |
| Statistische Prozesslenkung | Wie überwachen und steuern wir den Prozess im Tagesgeschäft? | SPC setzt ein validiertes Messsystem voraus |
| Statistische Versuchsplanung | Welche Faktoren bestimmen das Ergebnis? | Ein schwaches Messmittel überdeckt kleine Effekte, validieren Sie es daher vor den Versuchen |
Die praktische Reihenfolge lautet: Gage R&R, dann eine Regelkarte zur Prüfung der Stabilität, dann eine Fähigkeitsstudie, dann Verbesserungsarbeit wie DOE. Den ersten Schritt zu überspringen ist der klassische Weg, die anderen vier zu verschwenden.
Do's und Don'ts
Do:
- Verwenden Sie Teile aus dem gesamten Prozessbereich.
- Lassen Sie echte Prüfer das echte Verfahren unter realen Bedingungen anwenden.
- Randomisieren und verblinden Sie die Durchläufe.
- Schauen Sie sich die Grafiken an, nicht nur die zusammenfassenden Prozentwerte.
- Wiederholen Sie die Studie nach jeder Korrektur und bei kritischen Messmitteln in festen Abständen.
Don't:
- Suchen Sie nicht von Hand Teile aus, die "typisch" aussehen. Sie verbergen die Teilestreuung und bestrafen das Messmittel.
- Lassen Sie Prüfer keine früheren Messwerte sehen und keine Notizen vergleichen.
- Behandeln Sie 10 % bis 30 % nicht als Freibrief. Dieser mittlere Bereich ist eine Ermessensfrage, dokumentieren Sie daher, warum Sie ihn akzeptiert haben.
- Prüfen Sie kein Messmittel, das nicht kalibriert ist. Kalibrieren Sie zuerst.
- Verwenden Sie keine Studie für variable Daten bei Gut/Schlecht-Urteilen.
Wichtige Fakten
- Gage R&R teilt die Messstreuung in Wiederholbarkeit (gleicher Prüfer, wiederholte Messungen) und Vergleichbarkeit (verschiedene Prüfer).
- Bei Crossed-Studien misst jeder Prüfer jedes Teil. Bei Nested-Studien erhält jeder Prüfer andere Teile, das eignet sich für zerstörende Prüfungen.
- AIAG-Bereiche für %Study Var und %Tolerance, wie von Minitab wiedergegeben: unter 10 % akzeptabel, 10 % bis 30 % je nach Anwendung, über 30 % nicht akzeptabel.
- Dieselbe Quelle nennt für %Contribution unter 1 % als akzeptabel und über 9 % als nicht akzeptabel.
- Das AIAG-MSA-Handbuch empfiehlt fünf oder mehr unterscheidbare Kategorien für ein akzeptables Messsystem.
- Minitabs Beispielaufbau verwendet 10 Teile, 3 Prüfer und 3 Messungen je Teil in zufälliger Reihenfolge.
- Führen Sie es in der Measure-Phase von DMAIC durch, vor Regelkarten und Fähigkeitsstudien.
Wie es weitergeht
Besteht Ihr Messsystem, können Sie dem übrigen Werkzeugkasten vertrauen. Beginnen Sie mit einer Regelkarte, um die Stabilität zu prüfen, und berechnen Sie dann Cpk. Wenn Sie einordnen wollen, wo das in ein größeres Verbesserungsvorhaben passt, ist DMAIC der richtige Rahmen, und Six Sigma liefert den weiteren Kontext.

Customer Success Operations Manager
On this page
- Was ist eine Gage-R&R-Studie?
- Warum es in der Measure-Phase wichtig ist
- Crossed vs. Nested Gage R&R
- So führen Sie eine Gage-R&R-Studie durch
- So lesen Sie die Ergebnisse
- %Study Variation und %Tolerance
- %Contribution
- Anzahl unterscheidbarer Kategorien (ndc)
- Die Grafiken
- Gage-R&R-Vorlage
- Beispiele nach Geschäftsbereich
- Gage R&R im Vergleich zu verwandten Qualitätswerkzeugen
- Do's und Don'ts
- Wichtige Fakten
- Wie es weitergeht