Gage R&R:測定システム解析を解説
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Gage R&R(ゲージの繰り返し性と再現性)は、データのばらつきのうち、測定対象の部品ではなく測定プロセスそのものに由来する割合を推定する、測定システム解析の調査です。繰り返し性とは、1人が同じ部品を繰り返し測定したときのばらつきです。再現性とは、異なる人の間で生じるばらつきです。この2つを合わせることで、データを信頼してよいかどうかがわかります。
Gage R&R調査とは
品質ダッシュボードに載っているすべての数字は測定値であり、どの測定にも誤差があります。Gage R&R調査は、その数字をもとに何か月もかけて工程を改善する前に、その誤差を数値で示します。
考え方はシンプルです。工程の通常の範囲をカバーする部品をサンプルとして集め、複数の作業者にそれぞれを複数回測定してもらい、全体のばらつきをいくつかの要素に分解します。一部は、部品同士の実際の違いです。一部は、ゲージ自体が自分と食い違うことによるものです。一部は、作業者同士の食い違いによるものです。NIST/SEMATECH e-Handbookは、これを安定性、バイアス、分解能、直線性と並ぶ、測定プロセスの特性評価の一部として扱っています。
2つの中核となる用語を、JMPの定義に沿って示します。
- **繰り返し性(装置変動):**同じ測定を複数回行ったときに見られるばらつきです。ゲージの「内部」のノイズにあたります。
- **再現性(評価者変動):**異なる作業者が部品を測定することで生じるばらつきです。作業者と部品の交互作用も含みます。
この2つを足し合わせると、Gage R&R全体になります。それを調査における全体のばらつき、または公差と比較すれば、測定システムの判定が得られます。
Measureフェーズで重要な理由
Gage R&Rは、Six Sigmaの基礎となる改善サイクルであるDMAICのMeasureフェーズにおける、標準的なチェックポイントです。理屈は明快です。ゲージにノイズが多ければ、工程能力の数値も、管理図も、改善前後の比較も、すべて汚染されます。測れないものは改善できず、物差しを先に確認しなければ、きちんと測ることもできません。
簡単なシナリオを見てみましょう。ある工場で、切削加工したシャフトに8%のスクラップが出ており、旋盤の調整を始めました。3週間後も、スクラップ率は変わりません。そこでGage R&R調査を行うと、ボアゲージの読みがシフトごとに異なることがわかりました。「スクラップ」の一部は、悪い測定のせいで不合格になった良品であり、一部の不良品は検査をすり抜けていたのです。問題の中心は、そもそも旋盤ではありませんでした。
交差型とネスト型のGage R&R
どちらのデザインを選ぶかは、すべての作業者が同じ部品を測定できるかどうかで決まります。
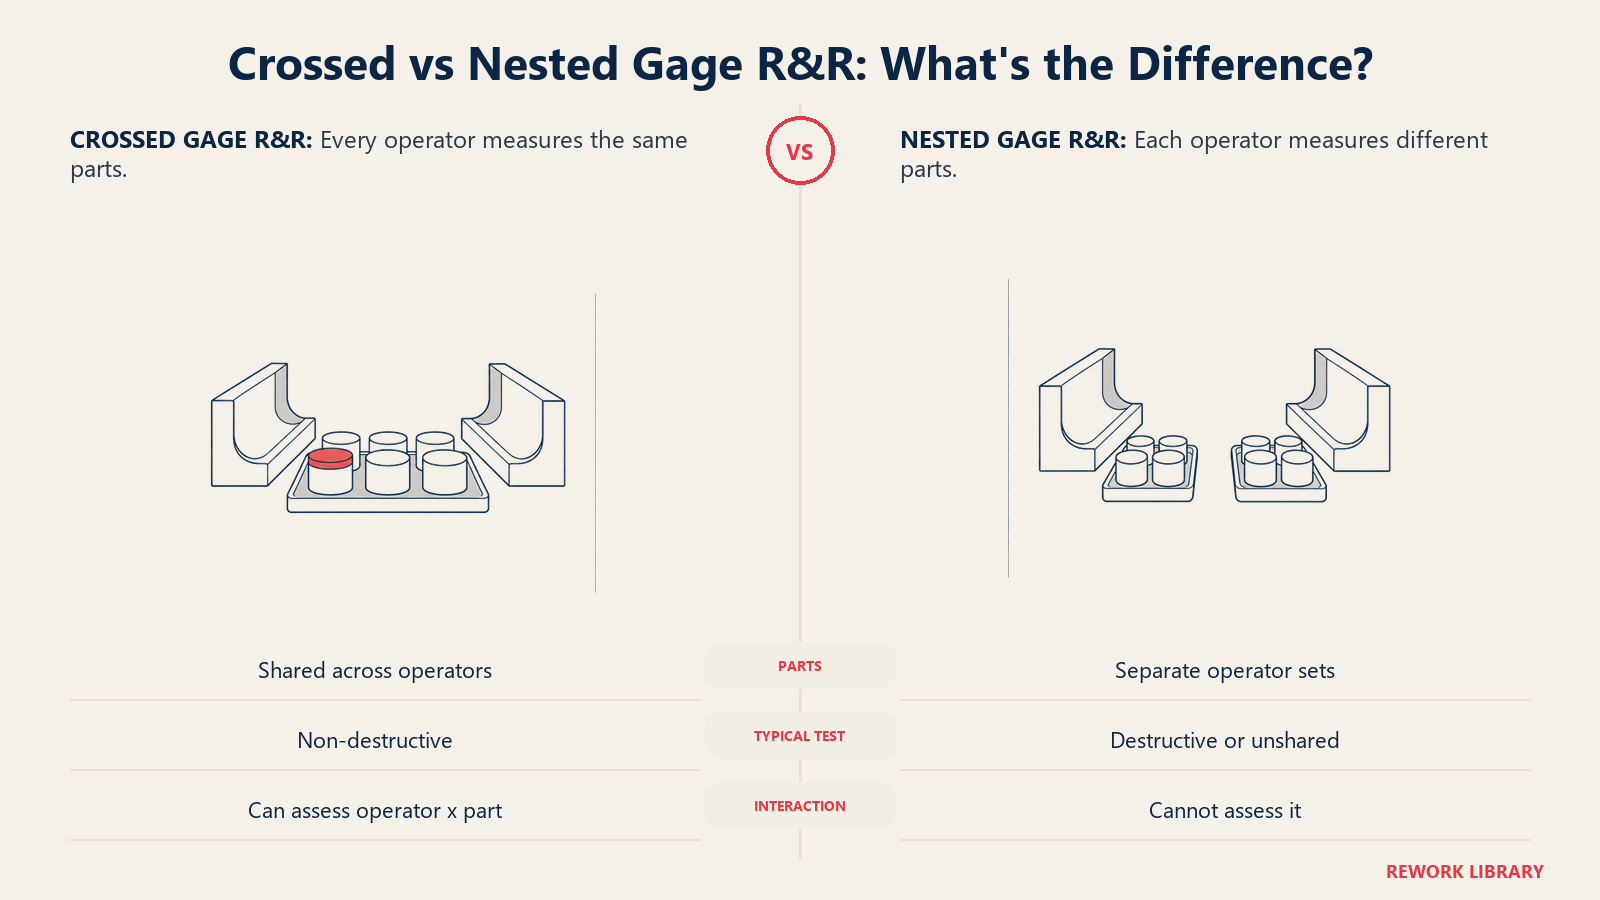
**交差型デザイン。**すべての作業者が、すべての部品を測定します。非破壊試験のデフォルトで、部品は測定後も残るため、人から人へ受け渡せます。Minitabの概要には、10個の部品、3人の作業者、1部品あたり3回の測定を、ランダムな順序で行うレイアウト例が示されています。部品は、工程のばらつきの想定範囲を代表するものを使います。
**ネスト型デザイン。**各作業者が、それぞれ異なる部品のセットを測定します。試験によって部品が壊れる場合(引張試験、衝突試験、消費されるサンプルでの化学分析など)で、全作業者に同じものを渡せるほど、ほぼ同一の試料を揃えられないときに必要になります。Minitabの破壊試験ガイドが述べるように、各部品はその作業者に固有のものなので、作業者の「内側にネスト」されます。
| 項目 | 交差型 | ネスト型 |
|---|---|---|
| 誰が何を測定するか | すべての作業者がすべての部品を測定する | 各作業者が自分の部品を測定する |
| 典型的な用途 | 非破壊試験 | 破壊試験、または共有できない部品 |
| 主な前提 | 測定を通じて部品が安定している | 同一バッチ内の試料が均質である |
| 必要な測定回数(作業者2人、繰り返し2回、部品6個) | 24 | 12(作業者1人あたり部品3個) |
| 作業者と部品の交互作用 | 評価できる | 部品が共有されないため、該当しない |
測定回数は、Minitab自身による2つのレイアウトの比較例に基づいています。ネスト型についてさらに詳しくは、Minitabの破壊試験ガイドをご覧ください。追加の因子(たとえば2つのゲージと3つの治具)や不均衡なデータがある場合、Minitabは拡張した調査を勧めています。
Gage R&R調査の進め方
- 何を、なぜ測定するかを定義する。 特性、ゲージ、手順を1つずつ選びます。公差がある場合は書き留めます。
- 工程の範囲にわたる部品を選ぶ。 見た目の良い部品を10個つかみ取るのは避けてください。通常の生産の下限側と上限側の部品も含めます。サンプルの幅が狭いと、部品間のばらつきが小さくなり、ゲージが実際より悪く見えてしまいます。
- 実際にそのゲージを使う作業者を選ぶ。 現場で測定している人を使い、もっとも慎重な技術者は使いません。
- 部品に番号を振り、番号を隠す。 作業者が、手にしている部品がどれなのか、前回何と測ったかを知らないようにします。
- 順序をランダム化する。 各ラウンドで、作業者ごとに異なるランダムな順序で部品を回します。同じ部品の3回の読み取りを続けて行わせてはいけません。
- すべての読み取り値を記録する。 空欄が出ないよう、後述のテンプレートを使います。
- ANOVAまたはXbar-R法で解析する。 ほとんどのソフトウェアは両方に対応しています。作業者と部品の交互作用を検定できるため、ANOVAのほうが得られる情報は多くなります。
- 出力を読み、判断し、行動する。 割合、区別可能なカテゴリー数、グラフを合わせて確認します(詳しくは後述)。
- 修正して再実施する。 システムが不合格なら、ゲージ、治具、手順、教育のいずれかを改善し、調査を繰り返して修正の効果を実証します。
結果の読み方
ほぼすべてのレポートに、3つの数値が出てきます。
%Study Variationと%Tolerance
これらは、測定システムのばらつきを、調査で見られた全体のばらつき(%Study Var)または規格幅(%Tolerance)と比較したものです。AIAGのMSAマニュアルで広く使われている基準を、Minitabの測定出力の解釈ガイドが報告しているとおりに示します。
| Total Gage R&R(%Study Varまたは%Tolerance) | 判定 |
|---|---|
| 10%未満 | 測定システムは許容できる |
| 10%から30% | 用途、測定器のコスト、修理コスト、その他の要因によっては許容できる |
| 30%超 | 許容できず、改善すべき |
規格限界がある場合、%Tolerance のほうが %Study Var より重要になることが多くあります。製品の実際の限界を反映しているためです。Total Gage R&Rが公差の30%を超える場合、そのゲージは良品と不良品を確実に区別できないかもしれません。
%Contribution
これは同じ分解を、標準偏差ではなく分散で表したものなので、割合は小さく見えます。同じMinitabの記事は、1%未満を許容可、1%から9%を状況次第、9%超を許容不可としています。レポートで両方の数値を引用する場合は、どちらを指しているのかを明記してください。混同されることが非常に多く、9%の寄与率と9%のStudy Variationは同じものではありません。
区別可能なカテゴリー数(ndc)
ndcは、測定システムが確実に区別できる部品のグループがいくつあるかを示します。Minitabは、部品の標準偏差をゲージの標準偏差で割り、1.41を掛けて、結果を切り捨てることで算出します。AIAGのMSAマニュアルは、5つ以上のカテゴリーがあれば許容できる測定システムであると推奨しています。
| ndc | ゲージにできること |
|---|---|
| 1 | 部品を区別できず、工程の管理にはほとんど役立たない |
| 2 | 高い・低いの区別のみ |
| 3 | 低い、中間、高い |
| 4 | AIAGのガイドラインを下回り、区別できない部品がある |
| 5以上 | AIAGのガイドラインを満たす |
%Study Varでは合格でもndcでは不合格になる場合も、その逆もあります。必ず両方を確認してください。
グラフ
読み飛ばさないでください。変動要因のグラフでは、部品間のばらつきが最大のバーになるはずです。Minitabの主要結果ガイドによると、作業者別のR管理図は管理状態にあり、Xbar管理図ではほとんどの点が管理限界の外に出ており(ゲージが部品間の実際の違いを捉えている)、作業者と部品の交互作用プロットの線はおおむね平行になるはずです。線が交差する場合は、作業者によって部品の順位づけが異なることを意味し、これは追及する価値のある再現性の問題です。
Gage R&Rテンプレート
10個の部品、3人の作業者、3回の試行による交差型調査のレイアウトをコピーして使ってください。実行順をランダム化し、最初の列に記録します。
| 実行順 | 部品ID | 作業者 | 試行 | 読み取り値 | 備考 |
|---|---|---|---|---|---|
| 1 | |||||
| 2 | |||||
| 3 | |||||
| ... | |||||
| 90 |
そして、解析が終わった後に記入するまとめの表です。
| 指標 | 結果 | 目標 | 合格か |
|---|---|---|---|
| 繰り返し性(%Study Var) | |||
| 再現性(%Study Var) | |||
| Total Gage R&R(%Study Var) | 10%未満が望ましい | ||
| Total Gage R&R(%Tolerance) | 10%未満が望ましい | ||
| Total Gage R&R(%Contribution) | 1%未満が望ましい | ||
| 区別可能なカテゴリー数 | 5以上 | ||
| 作業者と部品の交互作用は有意か | いいえ | ||
| アクションの担当者と期限 |
10個の部品に3人の作業者と3回の試行を掛けると、読み取りは90回になります。手間はかかりますが、ほとんどのゲージでは午後1回分で終わる作業です。
業務機能別の例
| 機能 | 測定対象 | 調査で明らかになりそうな問題 |
|---|---|---|
| 製造 | ダイヤルゲージによる穴径 | 作業者ごとに加える圧力が異なり、再現性が支配的になる |
| 品質ラボ | ラボ機器による濃度 | 測定間の校正ドリフトが、繰り返し性の悪さとして表れる |
| 破壊試験 | 溶接部の引張強さ | 試験した部品は残らないため、ネスト型デザインが必要 |
| 医療 | 血圧計の読み取り | 看護師間の手技の違い |
| ロジスティクス | 床置き型スケールによる小包の計量 | 請求の基準となる重量区分に対して、分解能が粗すぎる |
| 財務オペレーション | 請求書の手作業によるカテゴリー分類 | レビュー担当者によって同じ請求書の分類が異なる(計量値ではなく計数値の調査) |
請求書の例のような、合否やカテゴリーの判定には、上記の計量値のGage R&Rではなく、計数値の一致度分析を使います。考え方は同じですが、計算は異なります。
Gage R&Rと関連する品質ツールの比較
Gage R&Rは、そのデータを利用するツールと混同されやすいものです。データを最初に検証するのが、Gage R&Rです。
| ツール | 答える問い | Gage R&Rとの関係 |
|---|---|---|
| Gage R&R | 測定システムは十分に良いか。 | 数字を信用する前に最初に実施する |
| 管理図 | 工程は時間を通じて安定しているか。 | ノイズの多いゲージは、誤ったシグナルを生んだり、実際のシグナルを隠したりする |
| 工程能力(Cpk) | 工程は規格を満たせるか。 | 測定誤差は観測されたばらつきを膨らませ、工程能力を過小評価させる |
| 統計的工程管理 | 日々の工程をどう監視し、管理するか。 | SPCは、検証済みの測定システムに依存している |
| 実験計画法 | どの因子が結果を左右するか。 | 弱いゲージは小さな効果をかき消すため、試行の前に検証する |
実務上の順序は、Gage R&R、次に安定性を確認する管理図、次に工程能力調査、そしてDOEなどの改善作業です。最初のステップを飛ばすのは、残りの4つを無駄にする典型的なやり方です。
やるべきこと、避けるべきこと
やるべきこと:
- 工程の全範囲にわたる部品を使う。
- 実際の作業者に、実際の条件で、実際の手順を使ってもらう。
- 実行をランダム化し、ブラインドにする。
- 要約の割合だけでなく、グラフも確認する。
- 修正のたびに調査をやり直し、重要なゲージでは定期的に繰り返す。
避けるべきこと:
- 「典型的」に見える部品を手で選ぶ。部品間のばらつきが隠れ、ゲージが不当に悪く評価される。
- 作業者に以前の読み取り値を見せたり、メモを突き合わせさせたりする。
- 10%から30%を無条件の合格として扱う。この中間帯は判断が必要なので、なぜ受け入れたかを文書化する。
- 校正が切れたゲージを試験する。まず校正する。
- 合否判定に計量値の調査を使う。
重要な事実
- Gage R&Rは、測定のばらつきを、繰り返し性(同じ作業者による繰り返しの読み取り)と再現性(異なる作業者)に分解します。
- 交差型調査では、すべての作業者がすべての部品を測定します。ネスト型調査では、各作業者が異なる部品を測定し、破壊試験に適しています。
- Minitabが報告するAIAGの基準では、%Study Varと%Tolerance は10%未満が許容可、10%から30%は用途次第、30%超は許容不可です。
- 同じ情報源は、%Contributionについて、1%未満を許容可、9%超を許容不可としています。
- AIAGのMSAマニュアルは、許容できる測定システムとして、区別可能なカテゴリーが5つ以上あることを推奨しています。
- Minitabのレイアウト例では、10個の部品、3人の作業者、1部品あたり3回の測定をランダムな順序で行います。
- DMAICのMeasureフェーズで、管理図や工程能力調査の前に実施します。
次に読むもの
測定システムが合格すれば、残りのツールキットを信頼できます。まず管理図で安定性を確認し、次にCpkを計算します。より大きな改善活動のどこに位置づくかを整理するなら、DMAICが適した枠組みであり、Six Sigmaがより広い背景を提供します。

Customer Success Operations Manager