Gage R&R: análisis del sistema de medición explicado
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Gage R&R (repetibilidad y reproducibilidad del instrumento de medición) es un estudio de análisis del sistema de medición que estima cuánta de la variación de sus datos proviene del propio proceso de medición y no de las piezas medidas. La repetibilidad es la variación cuando una misma persona mide la misma pieza varias veces. La reproducibilidad es la variación entre personas distintas. Juntas le dicen si puede confiar en sus datos.
¿Qué es un estudio Gage R&R?
Cada cifra de un dashboard de calidad es una medición, y toda medición conlleva error. Un estudio Gage R&R cuantifica ese error antes de que usted dedique meses a mejorar un proceso basándose en él.
La idea es sencilla. Se toma una muestra de piezas que cubra el rango normal de su proceso, se hace que varios operarios midan cada una varias veces y luego se descompone la variación total en partes. Una parte es la diferencia real entre piezas. Otra es el instrumento discrepando consigo mismo. Otra es la discrepancia entre operarios. El NIST/SEMATECH e-Handbook lo trata como parte de la caracterización de un proceso de medición, junto con la estabilidad, el sesgo, la resolución y la linealidad.
Los dos términos centrales, según los define JMP:
- Repetibilidad (variación del equipo): la variación que se observa cuando la misma medición se realiza varias veces. Es el ruido "interno" del instrumento.
- Reproducibilidad (variación del evaluador): la variación que procede de que distintos operarios midan las piezas, incluida cualquier interacción entre operario y pieza.
Súmelas y obtendrá el Gage R&R total. Compárelo con la variación total del estudio, o con su tolerancia, y tendrá el veredicto sobre el sistema de medición.
Por qué importa en la fase Measure
El Gage R&R es un punto de control estándar de la fase Measure del DMAIC, el ciclo de mejora que está detrás de Six Sigma. La lógica es contundente: si el instrumento es ruidoso, un valor de capacidad, un gráfico de control y una comparación de antes y después quedan contaminados. No se puede mejorar lo que no se puede medir, y no se puede medir bien sin revisar primero la regla.
Un escenario rápido. Una planta observa un 8 % de desecho en un eje mecanizado y empieza a ajustar el torno. Tres semanas después la tasa de desecho no se ha movido. Entonces un estudio Gage R&R muestra que el calibre de interiores marca de forma distinta según el turno. Parte del "desecho" eran piezas buenas rechazadas por una mala medición, y algunas piezas malas se colaban. El torno nunca fue el problema principal.
Gage R&R cruzado frente a anidado
El diseño que elija depende de si todos los operarios pueden medir las mismas piezas.
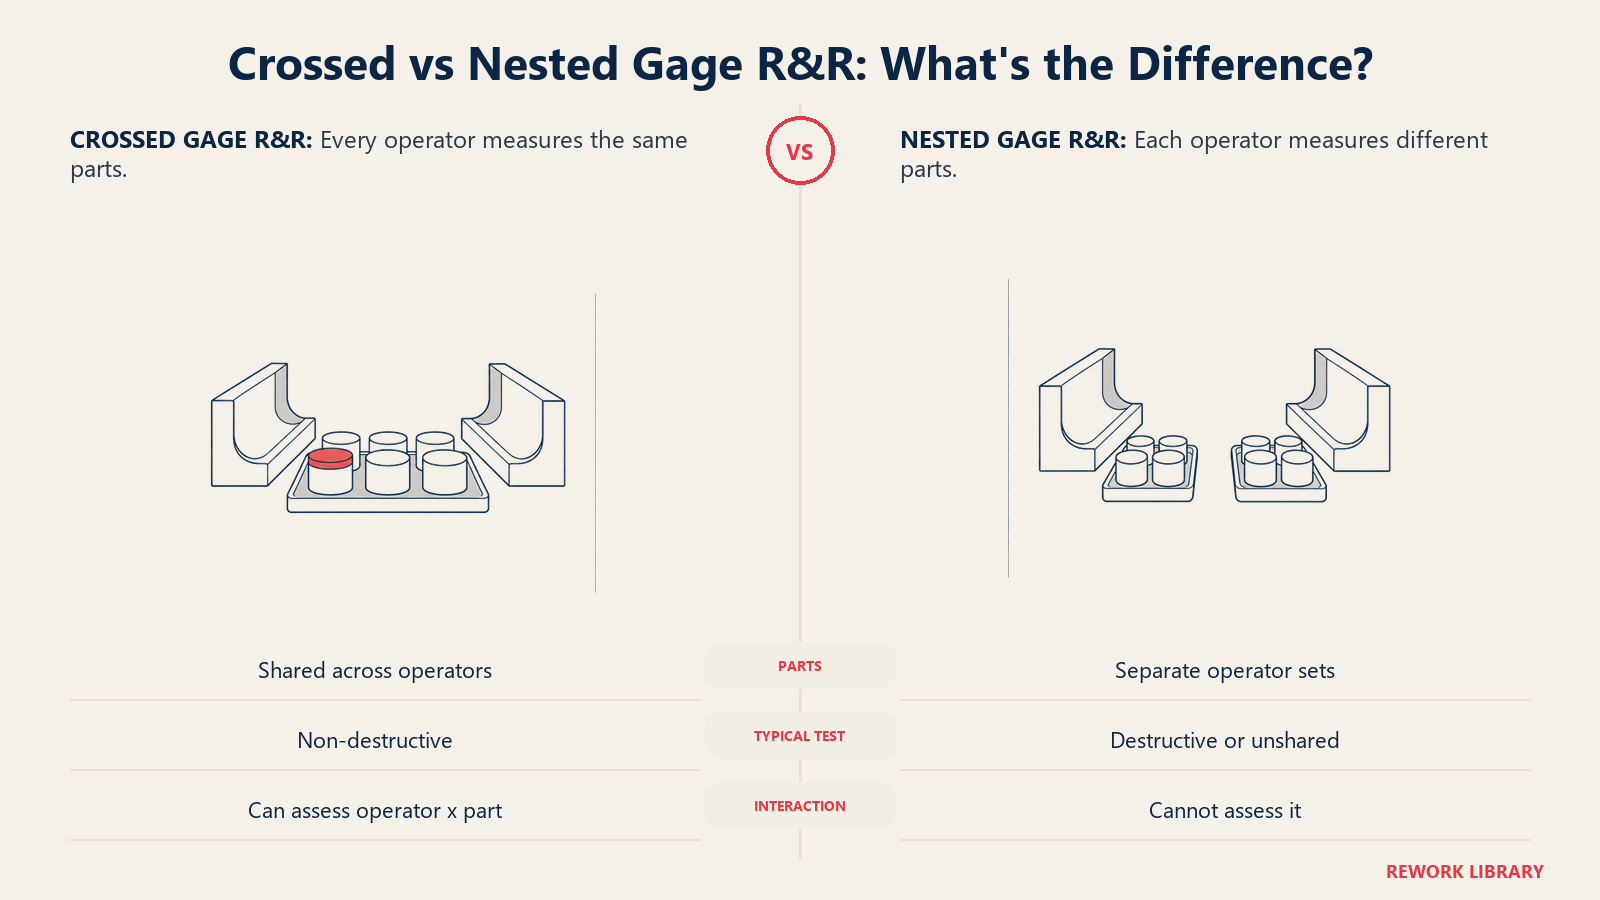
Diseño cruzado. Cada operario mide cada pieza. Es el valor por defecto en las pruebas no destructivas, porque la pieza sobrevive a la medición y puede pasar de una persona a otra. La descripción general de Minitab da como ejemplo un diseño de 10 piezas, 3 operarios y 3 mediciones por pieza, en orden aleatorio, con piezas que representan el rango esperado de variación del proceso.
Diseño anidado. Cada operario mide un conjunto distinto de piezas. Lo necesita cuando el ensayo destruye la pieza (un ensayo de tracción, una prueba de impacto, un análisis químico sobre una muestra consumida) y no puede conseguir suficientes especímenes casi idénticos para dar los mismos a cada operario. Como lo expresa la guía de Minitab sobre ensayos destructivos, cada pieza queda "anidada" dentro de un operario porque es exclusiva de ese operario.
| Característica | Cruzado | Anidado |
|---|---|---|
| Quién mide qué | Cada operario mide cada pieza | Cada operario mide sus propias piezas |
| Uso típico | Ensayos no destructivos | Ensayos destructivos o piezas que no se pueden compartir |
| Supuesto clave | Las piezas son estables entre mediciones | Los especímenes de un lote son homogéneos |
| Mediciones necesarias (2 operarios, 2 réplicas, 6 piezas) | 24 | 12 (3 piezas por operario) |
| Interacción operario por pieza | Se puede evaluar | No aplicable, porque las piezas no se comparten |
Los recuentos de mediciones proceden de la comparación resuelta que hace Minitab de los dos diseños. Para un tratamiento más profundo del caso anidado, consulte la guía de Minitab sobre ensayos destructivos. Si tiene factores adicionales (por ejemplo, dos instrumentos y tres utillajes) o datos desbalanceados, Minitab remite a un estudio ampliado.
Cómo realizar un estudio Gage R&R
- Defina qué mide y por qué. Elija una característica, un instrumento y un procedimiento. Anote la tolerancia si existe.
- Elija piezas que abarquen el proceso. No tome diez piezas de buen aspecto. Incluya algunas del extremo bajo y del alto de la producción normal. Una muestra estrecha hace que el instrumento parezca peor de lo que es, porque se reduce la variación entre piezas.
- Escoja operarios que usen realmente el instrumento. Use a las personas que miden en planta, no a su técnico más cuidadoso.
- Numere las piezas y oculte los números. Los operarios no deben saber qué pieza tienen en la mano ni qué midieron la vez anterior.
- Aleatorice el orden. Haga pasar a cada operario por las piezas en una secuencia aleatoria distinta en cada ronda. No les deje hacer las tres lecturas de una pieza seguidas.
- Registre cada lectura. Use la plantilla de abajo para que no quede ninguna celda en blanco.
- Analice con ANOVA o con el método Xbar-R. La mayoría del software ofrece ambos. ANOVA es el más informativo de los dos porque puede contrastar la interacción operario por pieza.
- Lea los resultados, decida y actúe. Revise juntos los porcentajes, el número de categorías distintas y los gráficos (más sobre esto abajo).
- Corrija y repita. Si el sistema no pasa, mejore el instrumento, el utillaje, el procedimiento o la formación, y repita el estudio para demostrar que la corrección funcionó.
Cómo leer los resultados
Tres cifras aparecen en casi todos los informes.
%Study Variation y %Tolerance
Comparan la dispersión del sistema de medición con la dispersión total observada en el estudio (%Study Var) o con la amplitud de la especificación (%Tolerance). Las bandas más usadas, del manual MSA de AIAG, tal como las recoge la guía de Minitab para interpretar la salida de gage:
| Gage R&R total (%Study Var o %Tolerance) | Lectura |
|---|---|
| Menos del 10 % | El sistema de medición es aceptable |
| Del 10 % al 30 % | Aceptable según la aplicación, el costo del instrumento de medición, el costo de reparación y otros factores |
| Más del 30 % | Inaceptable, debe mejorarse |
Cuando hay límites de especificación, %Tolerance suele importar más que %Study Var, porque refleja los límites reales del producto. Si el Gage R&R total ocupa más del 30 % de la tolerancia, puede que el instrumento no separe de forma fiable las piezas buenas de las malas.
%Contribution
Es la misma descomposición expresada en varianzas y no en desviaciones estándar, por lo que los porcentajes parecen menores. El mismo artículo de Minitab da como aceptable menos del 1 %, del 1 % al 9 % según el contexto y como inaceptable más del 9 %. Si cita ambos conjuntos de cifras en un informe, indique a cuál se refiere. Se confunden constantemente, y una contribución del 9 % no es lo mismo que una variación del estudio del 9 %.
Número de categorías distintas (ndc)
El ndc indica cuántos grupos distintos de piezas puede distinguir de forma fiable su sistema de medición. Minitab lo calcula dividiendo la desviación estándar de las piezas entre la desviación estándar del instrumento, multiplicando por 1,41 y truncando el resultado. El manual MSA de AIAG recomienda que cinco o más categorías indican un sistema de medición aceptable.
| ndc | Lo que puede hacer el instrumento |
|---|---|
| 1 | No distingue entre piezas, aporta poco valor para controlar el proceso |
| 2 | Solo una división entre alto y bajo |
| 3 | Bajo, medio, alto |
| 4 | Por debajo de la pauta de AIAG, algunas piezas no se distinguen |
| 5 o más | Cumple la pauta de AIAG |
Un estudio puede pasar en %Study Var y aun así fallar en ndc, o al revés, así que mire ambos.
Los gráficos
No se los salte. El gráfico de componentes de la variación debe mostrar la variación entre piezas como la barra más grande. La guía de resultados clave de Minitab indica que el gráfico R por operario debe mantenerse bajo control, el gráfico Xbar debe mostrar la mayoría de los puntos fuera de los límites (el instrumento ve diferencias reales entre piezas) y las líneas del gráfico de interacción operario por pieza deben ser aproximadamente paralelas. Las líneas que se cruzan significan que los operarios ordenan las piezas de forma distinta, un problema de reproducibilidad que vale la pena investigar.
Plantilla de Gage R&R
Copie este diseño para un estudio cruzado con 10 piezas, 3 operarios y 3 repeticiones. Aleatorice el orden de ejecución y regístrelo en la primera columna.
| Orden de ejecución | ID de pieza | Operario | Repetición | Lectura | Notas |
|---|---|---|---|---|---|
| 1 | |||||
| 2 | |||||
| 3 | |||||
| ... | |||||
| 90 |
Y una tabla resumen para completar una vez hecho el análisis:
| Métrica | Resultado | Meta | ¿Aprueba? |
|---|---|---|---|
| Repetibilidad (% de variación del estudio) | |||
| Reproducibilidad (% de variación del estudio) | |||
| Gage R&R total (% de variación del estudio) | Preferible menos del 10 % | ||
| Gage R&R total (% de la tolerancia) | Preferible menos del 10 % | ||
| Gage R&R total (% de contribución) | Preferible menos del 1 % | ||
| Número de categorías distintas | 5 o más | ||
| ¿Es significativa la interacción operario por pieza? | No | ||
| Responsable de la acción y fecha límite |
Diez piezas por tres operarios por tres repeticiones dan 90 lecturas. Son muchos clics, pero es un trabajo de una tarde para la mayoría de los instrumentos.
Ejemplos por función de negocio
| Función | Qué se mide | Problema probable que revela un estudio |
|---|---|---|
| Manufactura | Diámetro de un taladro con un reloj comparador | Los operarios aplican distinta presión, así que domina la reproducibilidad |
| Laboratorio de calidad | Concentración en un instrumento de laboratorio | La deriva de calibración entre ejecuciones aparece como mala repetibilidad |
| Ensayos destructivos | Resistencia a la tracción de una soldadura | Se requiere un diseño anidado, ya que la pieza ensayada desaparece |
| Salud | Lectura de un tensiómetro | Diferencias de técnica entre enfermeros |
| Logística | Pesaje de paquetes en una báscula de suelo | Resolución demasiado gruesa para los tramos de peso sobre los que se factura |
| Operaciones financieras | Codificación manual de facturas en categorías | Los revisores clasifican la misma factura de forma distinta (un estudio por atributos, no por variables) |
Para juicios de aprobado o rechazado y de categoría, como el ejemplo de las facturas, se usaría un análisis de concordancia por atributos en lugar del Gage R&R por variables descrito arriba. El razonamiento es el mismo, las matemáticas no.
Gage R&R frente a otras herramientas de calidad relacionadas
Es fácil confundir el Gage R&R con las herramientas que consumen sus datos. Es el que comprueba primero los datos.
| Herramienta | Qué pregunta responde | Relación con el Gage R&R |
|---|---|---|
| Gage R&R | ¿Es suficientemente bueno nuestro sistema de medición? | Se ejecuta primero, antes de confiar en cualquier cifra |
| Gráfico de control | ¿Es estable el proceso en el tiempo? | Un instrumento ruidoso puede crear falsas señales u ocultar las reales |
| Capacidad del proceso (Cpk) | ¿Puede el proceso cumplir las especificaciones? | El error de medición infla la dispersión observada y subestima la capacidad |
| Control estadístico de procesos | ¿Cómo monitoreamos y controlamos el proceso día a día? | El SPC depende de un sistema de medición validado |
| Diseño de experimentos | ¿Qué factores determinan el resultado? | Un instrumento débil ahoga los efectos pequeños, así que valídelo antes de hacer ensayos |
El orden práctico es: Gage R&R, luego un gráfico de control para comprobar la estabilidad, luego un estudio de capacidad y después el trabajo de mejora, como el DOE. Saltarse el primer paso es la forma clásica de desperdiciar los otros cuatro.
Qué hacer y qué evitar
Qué hacer:
- Use piezas de todo el rango del proceso.
- Deje que operarios reales usen el procedimiento real en condiciones reales.
- Aleatorice y enmascare las ejecuciones.
- Mire los gráficos, no solo los porcentajes resumen.
- Repita el estudio tras cualquier corrección, y hágalo de forma periódica para los instrumentos críticos.
Qué evitar:
- Escoger a mano piezas que parezcan "típicas". Ocultará la variación entre piezas y penalizará al instrumento.
- Dejar que los operarios vean lecturas anteriores o comparen notas.
- Tratar el 10 % al 30 % como un pase libre. Esa banda intermedia es una decisión de criterio, así que documente por qué la aceptó.
- Probar un instrumento descalibrado. Calíbrelo primero.
- Usar un estudio de datos por variables para juicios de aprobado o rechazado.
Datos Clave
- El Gage R&R divide la variación de la medición en repetibilidad (mismo operario, lecturas repetidas) y reproducibilidad (operarios distintos).
- Los estudios cruzados hacen que cada operario mida cada pieza. Los estudios anidados dan a cada operario piezas distintas y convienen en ensayos destructivos.
- Bandas de AIAG recogidas por Minitab para %Study Var y %Tolerance: menos del 10 % aceptable, del 10 % al 30 % según la aplicación, más del 30 % inaceptable.
- La misma fuente da bandas de %Contribution de menos del 1 % aceptable y más del 9 % inaceptable.
- El manual MSA de AIAG recomienda cinco o más categorías distintas para un sistema de medición aceptable.
- El diseño de ejemplo de Minitab usa 10 piezas, 3 operarios y 3 mediciones por pieza en orden aleatorio.
- Ejecútelo en la fase Measure del DMAIC, antes de los gráficos de control y los estudios de capacidad.
Siguientes pasos
Una vez que su sistema de medición pase, podrá confiar en el resto del conjunto de herramientas. Empiece con un gráfico de control para comprobar la estabilidad y luego calcule el Cpk. Si está ubicando dónde encaja esto en un esfuerzo de mejora mayor, DMAIC es el marco adecuado, y Six Sigma ofrece el contexto más amplio.

Customer Success Operations Manager
On this page
- ¿Qué es un estudio Gage R&R?
- Por qué importa en la fase Measure
- Gage R&R cruzado frente a anidado
- Cómo realizar un estudio Gage R&R
- Cómo leer los resultados
- %Study Variation y %Tolerance
- %Contribution
- Número de categorías distintas (ndc)
- Los gráficos
- Plantilla de Gage R&R
- Ejemplos por función de negocio
- Gage R&R frente a otras herramientas de calidad relacionadas
- Qué hacer y qué evitar
- Datos Clave
- Siguientes pasos