Gage R&R: Análise do Sistema de Medição explicada
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
O Gage R&R (repetibilidade e reprodutibilidade do instrumento de medição) é um estudo de análise do sistema de medição que estima quanto da variação nos seus dados vem do próprio processo de medir, e não das peças medidas. Repetibilidade é a variação quando uma pessoa mede a mesma peça repetidamente. Reprodutibilidade é a variação entre pessoas diferentes. Juntas, elas mostram se os seus dados são confiáveis.
O que é um estudo de Gage R&R?
Cada número em um dashboard de qualidade é uma medição, e toda medição carrega erro. Um estudo de Gage R&R dá um valor a esse erro antes que você passe meses melhorando um processo com base nele.
A ideia é simples. Você pega uma amostra de peças que cobrem a faixa normal do seu processo, pede a vários operadores que meçam cada uma várias vezes e, depois, divide a variação total em partes. Uma parte é a diferença real entre as peças. Outra é o instrumento discordando de si mesmo. Outra é a discordância entre os operadores. O NIST/SEMATECH e-Handbook trata isso como parte da caracterização de um processo de medição, ao lado de estabilidade, viés, resolução e linearidade.
Os dois termos centrais, como o JMP os define:
- Repetibilidade (variação do equipamento): a variação que você vê quando a mesma medição é feita várias vezes. É o ruído "interno" do instrumento.
- Reprodutibilidade (variação do avaliador): a variação que vem de operadores diferentes medindo as peças, incluindo qualquer interação entre operador e peça.
Some as duas e você obtém o Gage R&R total. Compare-o com a variação total do estudo, ou com a sua tolerância, e você tem o veredito sobre o sistema de medição.
Por que importa na fase Measure
O Gage R&R é um ponto de verificação padrão na fase Measure do DMAIC, o ciclo de melhoria por trás do Six Sigma. A lógica é direta: se o instrumento tem ruído, um número de capacidade, uma carta de controle e uma comparação de antes e depois ficam todos contaminados. Você não melhora o que não consegue medir, e não mede bem sem conferir antes a régua.
Um cenário rápido. Uma fábrica vê 8% de refugo em um eixo usinado e começa a ajustar o torno. Três semanas depois, a taxa de refugo não se mexeu. Um estudo de Gage R&R mostra então que o medidor de furos lê de forma diferente por turno. Parte do "refugo" eram peças boas reprovadas por uma medição ruim, e algumas peças ruins estavam passando. O torno nunca foi o principal problema.
Gage R&R cruzado vs aninhado
O desenho escolhido depende de todos os operadores poderem medir as mesmas peças.
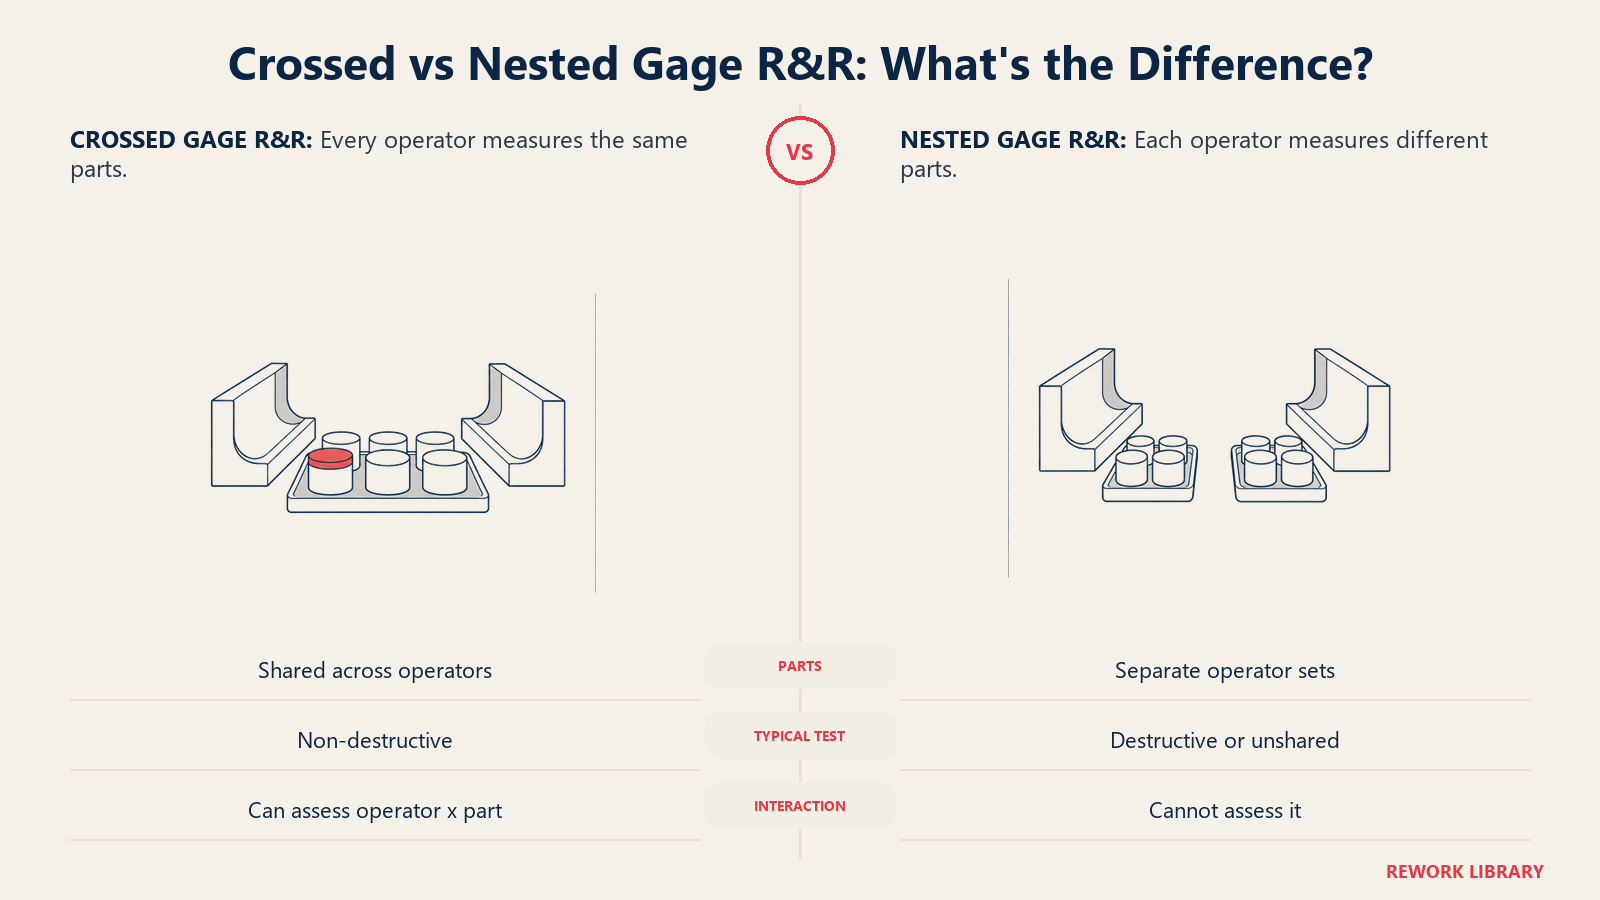
Desenho cruzado. Cada operador mede todas as peças. É o padrão para ensaios não destrutivos, porque a peça sobrevive à medição e pode passar de pessoa em pessoa. A visão geral do Minitab dá como exemplo um arranjo com 10 peças, 3 operadores e 3 medições por peça, em ordem aleatória, com peças que representem a faixa esperada de variação do processo.
Desenho aninhado. Cada operador mede um conjunto diferente de peças. Você precisa dele quando o ensaio destrói a peça (um ensaio de tração, um teste de impacto, uma análise química em uma amostra consumida) e não é possível obter espécimes quase idênticos em número suficiente para dar os mesmos a cada operador. Como diz o guia do Minitab sobre ensaios destrutivos, cada peça fica "aninhada" dentro de um operador porque cada peça é exclusiva desse operador.
| Característica | Cruzado | Aninhado |
|---|---|---|
| Quem mede o quê | Cada operador mede todas as peças | Cada operador mede suas próprias peças |
| Uso típico | Ensaios não destrutivos | Ensaios destrutivos, ou peças que não podem ser compartilhadas |
| Premissa-chave | As peças são estáveis entre as medições | Os espécimes dentro de um lote são homogêneos |
| Medições necessárias (2 operadores, 2 réplicas, 6 peças) | 24 | 12 (3 peças por operador) |
| Interação operador-peça | Pode ser avaliada | Não se aplica, pois as peças não são compartilhadas |
As contagens de medições vêm da própria comparação resolvida do Minitab entre os dois arranjos. Para um tratamento mais aprofundado do caso aninhado, veja o guia do Minitab sobre ensaios destrutivos. Se você tem fatores extras (por exemplo, dois instrumentos e três dispositivos de fixação) ou dados desbalanceados, o Minitab indica um estudo expandido.
Como conduzir um estudo de Gage R&R
- Defina o que você mede e por quê. Escolha uma característica, um instrumento, um procedimento. Anote a tolerância, se houver.
- Escolha peças que cubram o processo. Não pegue dez peças de boa aparência. Inclua algumas da extremidade baixa e da alta da produção normal. Uma amostra estreita faz o instrumento parecer pior do que é, porque a variação entre peças diminui.
- Escolha operadores que realmente usam o instrumento. Use as pessoas que medem no chão de fábrica, não o seu técnico mais cuidadoso.
- Numere as peças e esconda os números. Os operadores não devem saber qual peça estão segurando nem o que mediram da última vez.
- Randomize a ordem. Passe cada operador pelas peças em uma sequência aleatória diferente a cada rodada. Não deixe que façam as três leituras de uma peça em sequência.
- Registre cada leitura. Use o modelo abaixo para que nenhuma célula fique em branco.
- Analise com ANOVA ou com o método Xbar-R. A maioria dos softwares oferece ambos. A ANOVA é a mais informativa das duas, porque consegue testar a interação operador-peça.
- Leia o resultado, decida e aja. Verifique os percentuais, o número de categorias distintas e os gráficos em conjunto (mais sobre isso adiante).
- Corrija e rode de novo. Se o sistema reprova, melhore o instrumento, o dispositivo de fixação, o procedimento ou o treinamento e repita o estudo para provar que a correção funcionou.
Como ler os resultados
Três números aparecem em quase todo relatório.
%Study Variation e %Tolerance
Eles comparam a dispersão do sistema de medição com a dispersão total vista no estudo (%Study Var) ou com a largura da especificação (%Tolerance). As faixas amplamente usadas do manual MSA da AIAG, como o guia do Minitab para interpretar a saída do Gage as relata:
| Gage R&R total (%Study Var ou %Tolerance) | Leitura |
|---|---|
| Menos de 10% | O sistema de medição é aceitável |
| 10% a 30% | Aceitável conforme a aplicação, o custo do instrumento de medição, o custo de reparo e outros fatores |
| Mais de 30% | Inaceitável, deve ser melhorado |
Quando você tem limites de especificação, o %Tolerance muitas vezes importa mais que o %Study Var, porque reflete os limites reais do produto. Se o Gage R&R total consome mais de 30% da tolerância, o instrumento pode não separar de forma confiável as peças boas das ruins.
%Contribution
É a mesma decomposição expressa em variâncias, e não em desvios padrão, por isso os percentuais parecem menores. O mesmo artigo do Minitab lista menos de 1% como aceitável, de 1% a 9% como dependente do contexto e acima de 9% como inaceitável. Se você citar os dois conjuntos de números em um relatório, indique de qual está falando. As pessoas os confundem o tempo todo, e uma contribuição de 9% não é a mesma coisa que uma variação de estudo de 9%.
Número de categorias distintas (ndc)
O ndc diz quantos grupos separados de peças o seu sistema de medição consegue distinguir com confiabilidade. O Minitab o calcula dividindo o desvio padrão das peças pelo desvio padrão do instrumento, multiplicando por 1,41 e truncando o resultado. O manual MSA da AIAG recomenda que cinco ou mais categorias indicam um sistema de medição aceitável.
| ndc | O que o instrumento consegue fazer |
|---|---|
| 1 | Não distingue entre peças, pouco valor para controlar o processo |
| 2 | Apenas uma divisão alto/baixo |
| 3 | Baixo, médio, alto |
| 4 | Abaixo da diretriz da AIAG, algumas peças não podem ser distinguidas |
| 5 ou mais | Atende à diretriz da AIAG |
Um estudo pode passar no %Study Var e mesmo assim reprovar no ndc, ou o contrário, então olhe os dois.
Os gráficos
Não os pule. O gráfico de componentes da variação deve mostrar a variação entre peças como a maior barra. O guia de resultados-chave do Minitab diz que a carta R por operador deve permanecer sob controle, a carta Xbar deve mostrar a maioria dos pontos fora dos limites (o instrumento enxerga diferenças reais entre peças) e as linhas do gráfico de interação operador-peça devem ser aproximadamente paralelas. Linhas que se cruzam significam que os operadores classificam as peças de forma diferente, um problema de reprodutibilidade que vale investigar.
Modelo de Gage R&R
Copie este layout para um estudo cruzado com 10 peças, 3 operadores e 3 tentativas. Randomize a ordem de execução e registre-a na primeira coluna.
| Ordem de execução | ID da peça | Operador | Tentativa | Leitura | Observações |
|---|---|---|---|---|---|
| 1 | |||||
| 2 | |||||
| 3 | |||||
| ... | |||||
| 90 |
E uma tabela-resumo para preencher quando a análise terminar:
| Métrica | Resultado | Meta | Aprovado? |
|---|---|---|---|
| Repetibilidade (% study var) | |||
| Reprodutibilidade (% study var) | |||
| Gage R&R total (% study var) | Preferencialmente abaixo de 10% | ||
| Gage R&R total (% tolerance) | Preferencialmente abaixo de 10% | ||
| Gage R&R total (% contribution) | Preferencialmente abaixo de 1% | ||
| Número de categorias distintas | 5 ou mais | ||
| Interação operador-peça significativa? | Não | ||
| Responsável pela ação e prazo |
Dez peças vezes três operadores vezes três tentativas dão 90 leituras. É muito clique, mas é um trabalho de uma tarde para a maioria dos instrumentos.
Exemplos por função de negócio
| Função | O que é medido | Problema provável que um estudo revela |
|---|---|---|
| Manufatura | Diâmetro de furo com relógio comparador | Os operadores aplicam pressões diferentes, então a reprodutibilidade domina |
| Laboratório de qualidade | Concentração em um instrumento de laboratório | A deriva de calibração entre corridas aparece como repetibilidade ruim |
| Ensaios destrutivos | Resistência à tração de uma solda | É necessário um desenho aninhado, pois a peça ensaiada se perde |
| Saúde | Leitura de um aparelho de pressão arterial | Diferenças de técnica entre enfermeiros |
| Logística | Pesagem de volumes em balança de piso | Resolução grosseira demais para as faixas de peso em que você cobra |
| Operações financeiras | Classificação manual de notas fiscais em categorias | Os revisores classificam a mesma nota de forma diferente (um estudo de atributos, não de variáveis) |
Para julgamentos de aprova/reprova e de categoria, como o exemplo das notas fiscais, você usaria uma análise de concordância de atributos em vez do Gage R&R de variáveis descrito acima. O raciocínio é o mesmo, a matemática não.
Gage R&R vs ferramentas de qualidade relacionadas
É fácil confundir o Gage R&R com as ferramentas que consomem os seus dados. Ele é o que verifica os dados primeiro.
| Ferramenta | A pergunta que responde | Relação com o Gage R&R |
|---|---|---|
| Gage R&R | Nosso sistema de medição é bom o bastante? | Rode primeiro, antes de confiar em qualquer número |
| Carta de controle | O processo é estável ao longo do tempo? | Um instrumento ruidoso pode criar sinais falsos ou esconder sinais reais |
| Capacidade do processo (Cpk) | O processo consegue atender às especificações? | O erro de medição infla a dispersão observada e subestima a capacidade |
| Controle estatístico de processo | Como monitoramos e controlamos o processo no dia a dia? | O SPC depende de um sistema de medição validado |
| Planejamento de experimentos | Quais fatores determinam o resultado? | Um instrumento fraco afoga efeitos pequenos, então valide-o antes de rodar os ensaios |
A ordem prática é: Gage R&R, depois uma carta de controle para verificar a estabilidade, depois um estudo de capacidade e, por fim, o trabalho de melhoria, como o DOE. Pular o primeiro passo é a forma clássica de desperdiçar os outros quatro.
O que fazer e o que evitar
Faça:
- Use peças de toda a faixa do processo.
- Deixe operadores reais usarem o procedimento real em condições reais.
- Randomize e cegue as execuções.
- Olhe os gráficos, não só os percentuais do resumo.
- Rode o estudo de novo após qualquer correção e repita-o periodicamente para instrumentos críticos.
Não faça:
- Escolher a dedo peças que parecem "típicas". Você vai esconder a variação entre peças e punir o instrumento.
- Deixar os operadores verem leituras anteriores ou compararem anotações.
- Tratar de 10% a 30% como passe livre. Essa faixa intermediária é uma decisão de julgamento, então documente por que você a aceitou.
- Testar um instrumento fora de calibração. Calibre primeiro.
- Usar um estudo de dados de variáveis para julgamentos de aprova/reprova.
Fatos principais
- O Gage R&R divide a variação da medição em repetibilidade (mesmo operador, leituras repetidas) e reprodutibilidade (operadores diferentes).
- Nos estudos cruzados, cada operador mede todas as peças. Nos aninhados, cada operador recebe peças diferentes, o que serve aos ensaios destrutivos.
- Faixas da AIAG, como relatadas pelo Minitab, para %Study Var e %Tolerance: abaixo de 10% é aceitável, de 10% a 30% depende da aplicação, acima de 30% é inaceitável.
- A mesma fonte lista faixas de %Contribution: abaixo de 1% é aceitável e acima de 9% é inaceitável.
- O manual MSA da AIAG recomenda cinco ou mais categorias distintas para um sistema de medição aceitável.
- O arranjo de exemplo do Minitab usa 10 peças, 3 operadores e 3 medições por peça em ordem aleatória.
- Rode-o na fase Measure do DMAIC, antes das cartas de controle e dos estudos de capacidade.
Para onde ir a seguir
Quando o seu sistema de medição passar, você pode confiar no resto do conjunto de ferramentas. Comece com uma carta de controle para verificar a estabilidade e depois calcule o Cpk. Se você está mapeando onde isso se encaixa em um esforço maior de melhoria, o DMAIC é o enquadramento certo, e o Six Sigma dá o contexto mais amplo.

Customer Success Operations Manager
On this page
- O que é um estudo de Gage R&R?
- Por que importa na fase Measure
- Gage R&R cruzado vs aninhado
- Como conduzir um estudo de Gage R&R
- Como ler os resultados
- %Study Variation e %Tolerance
- %Contribution
- Número de categorias distintas (ndc)
- Os gráficos
- Modelo de Gage R&R
- Exemplos por função de negócio
- Gage R&R vs ferramentas de qualidade relacionadas
- O que fazer e o que evitar
- Fatos principais
- Para onde ir a seguir