Single-Piece Flow: One-Piece Flow im Lean-Ansatz erklärt
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Zehn Einheiten müssen drei Arbeitsstationen durchlaufen. In einem Werk bleiben alle zehn an Station eins liegen, bis die letzte fertig ist, dann wandert der ganze Stapel zu Station zwei, dann zu Station drei, und die erste fertige Einheit erreicht den Kunden erst, nachdem das gesamte Los die Linie durchlaufen hat. Im Werk nebenan geht die erste Einheit zu Station zwei, sobald sie an Station eins fertig ist, und sie ist fertig und versandt, während die Einheiten vier bis zehn sich noch durch die Linie arbeiten. Dieselben drei Stationen. Dieselbe Gesamtarbeit. Eine enorm unterschiedliche Wartezeit für jeden, der auf Einheit Nummer eins wartet.
Diese Lücke ist Single-Piece Flow, und es ist eine der wenigen Ideen im Lean-Ansatz, bei denen die Rechnung überzeugender argumentiert als die Philosophie.
Wichtige Fakten: Single-Piece Flow
- Das Lean Enterprise Institute definiert Continuous Flow als „jeweils einen Artikel (oder eine kleine, gleichbleibende Menge von Artikeln) durch eine Reihe von Bearbeitungsschritten so kontinuierlich wie möglich herzustellen und zu bewegen“ und führt Single-Piece Flow, One-Piece Flow und „make one, move one“ als dieselbe Idee auf (Lean Enterprise Institute).
- Das Gegenteil, Batch-and-Queue, wird definiert als das Weiterreichen „großer Lose (Batches) von Artikeln“ an den nächsten Prozess, „unabhängig davon, ob sie tatsächlich benötigt werden“, wo sie dann „in einer Reihe (einer Warteschlange)“ stehen (Lean Enterprise Institute).
- In den meisten Fertigungsbetrieben ist die tatsächliche wertschöpfende Bearbeitungszeit „ein winziger Bruchteil der gesamten Durchlaufzeit, oft weniger als 5 %. Der Rest ist Warten“ (Art of Lean, aktualisiert im März 2026).
- Die Manufacturing Extension Partnership des NIST beschreibt zellenförmige Layouts als Anordnung der Ausrüstung „in enger Abfolge, um One-Piece Flow und eine flexible, ausgewogene Arbeitslast zwischen den Stationen zu ermöglichen“ (NIST MEP).
Was ist Single-Piece Flow?
Single-Piece Flow bedeutet, Arbeit einheitenweise statt in Losen durch einen Prozess zu bewegen, sodass jeder Schritt seine Arbeit erledigt und das Ergebnis direkt an den nächsten Schritt übergibt, statt es abzulegen und auf seine Nachbarn zu warten. Die eigene Definition des Lean Enterprise Institute behandelt dies als ein einziges Konzept mit drei austauschbaren Namen: Continuous Flow, One-Piece Flow und Single-Piece Flow beschreiben alle „jeweils einen Artikel ... durch eine Reihe von Bearbeitungsschritten so kontinuierlich wie möglich herzustellen und zu bewegen, wobei jeder Schritt genau das fertigt, was der nächste Schritt anfordert“ (Lean Enterprise Institute). Zwischen den drei Namen gibt es keinen technischen Unterschied. Wählen Sie den, den Ihr Unternehmen bereits verwendet.
Der Kontrast, der das Konzept greifbar macht, ist Batch-and-Queue, der Standard in den meisten Betrieben, die nie auf Flow umgestaltet wurden. Batch-and-Queue bearbeitet ein ganzes Los an einer Station, gibt es erst an die nächste Station weiter, wenn jede Einheit darin fertig ist, und lässt es „in einer Reihe (einer Warteschlange)“ stehen, bis diese Station bereit ist (Lean Enterprise Institute). Nichts an Batch-and-Queue ist auf den ersten Blick irrational. Ähnliche Arbeit zu bündeln fühlt sich effizient an, und die meisten Menschen organisieren Arbeit instinktiv so. Das Problem zeigt sich erst, wenn man misst, was diese Bündelung mit der Uhr macht.
| Dimension | Batch-and-Queue | Single-Piece Flow |
|---|---|---|
| Transferlosgröße | Ein ganzes Los (10, 50, 500 Einheiten) bewegt sich gemeinsam | Eine Einheit bewegt sich nach der anderen |
| Unfertige Bestände zwischen den Stationen | Wachsen auf die Größe des Loses an | Etwa eine Einheit pro Station |
| Sichtbarkeit von Fehlern | Eine fehlerhafte Einheit fährt im Los mit, bis geprüft wird | Die nächste Einheit zeigt sofort, ob sich das Problem wiederholt |
| Durchlaufzeit bis zur ersten fertigen Einheit | Wartet, bis das ganze Los jede vorherige Station verlassen hat | Im Wesentlichen begrenzt durch die Summe der einzelnen Stationszeiten |
| Flexibilität bei Produktmix | Begünstigt lange Läufe eines Produkts | Unterstützt häufiges Wechseln, wenn der Umrüstvorgang schnell ist |
| Was das Tempo bestimmt | Losgröße und Warteschlangendisziplin | Taktzeit und Stationsbalance |
Single-Piece Flow ist außerdem die operative Ausprägung von Pull: Eine Station fertigt die nächste Einheit nur, wenn die nachfolgende Station bereit ist, eine zu übernehmen, und das ist eine andere Disziplin, als einfach das Transferlos zu verkleinern. Sie können ein Los von 500 auf 50 verkleinern und trotzdem weiter Batch-and-Queue fahren. Flow ist der spezielle Fall, in dem das Transferlos eins erreicht, und Pull verhindert, dass aus dieser einen Einheit in dem Moment, in dem niemand hinschaut, ein kleiner Vorrat wird.
Batch-and-Queue vs. Single-Piece Flow in Zahlen
Hier ist der Vergleich, der Skeptiker schneller überzeugt als jedes Diagramm: das klassische Beispiel mit drei Stationen und zehn Einheiten, vollständig durchgerechnet.
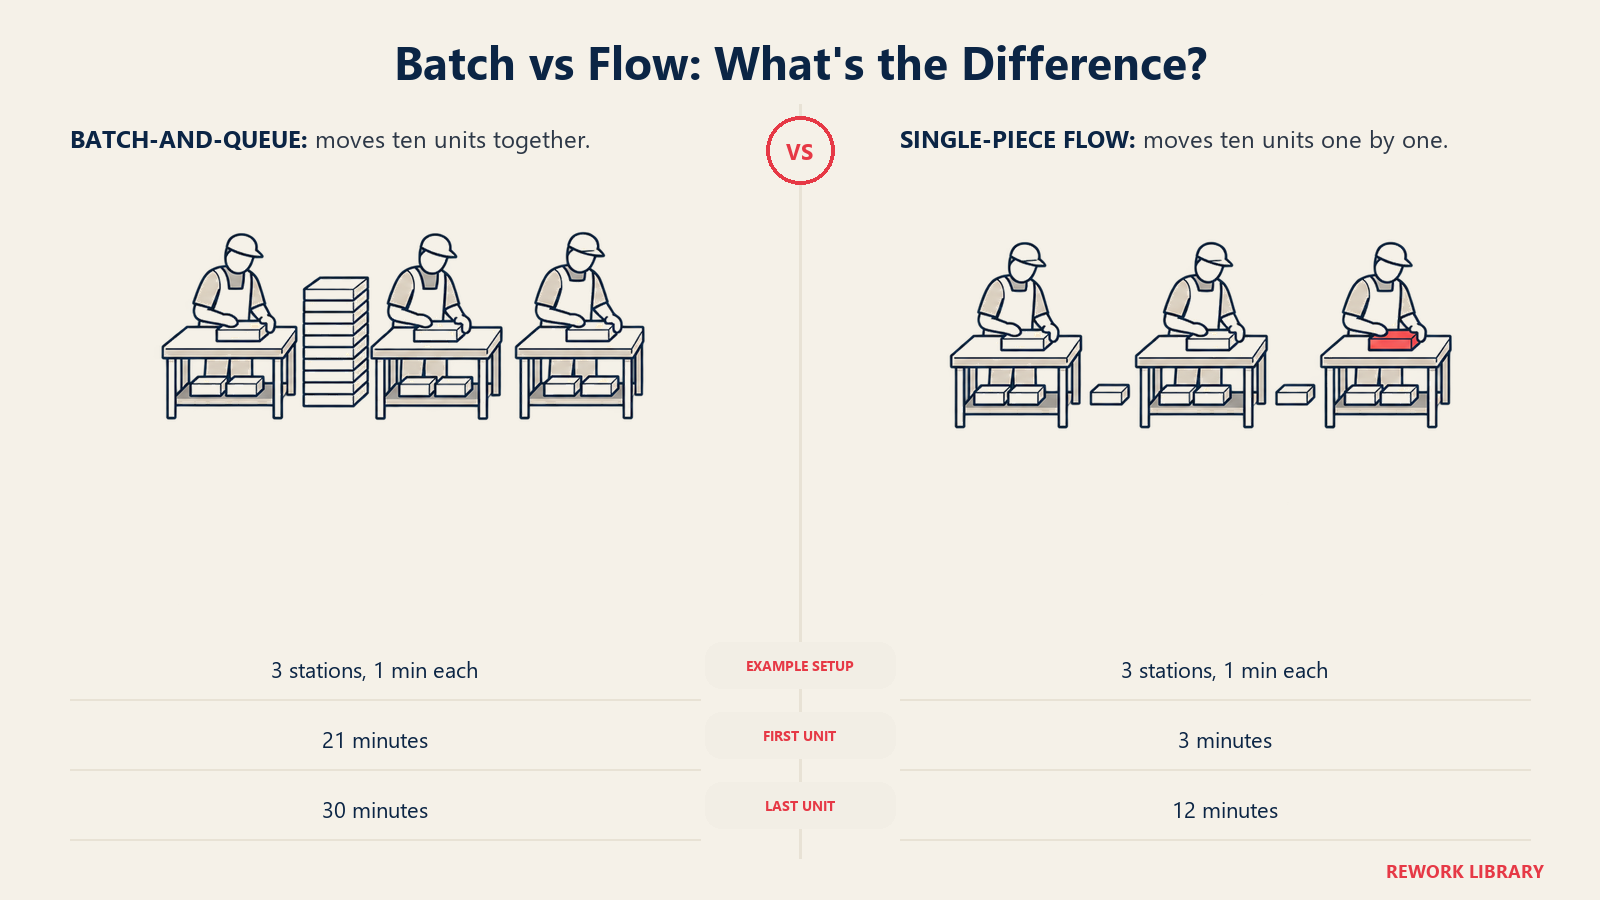
Nehmen Sie drei hintereinander angeordnete Arbeitsstationen an, die jeweils genau eine Minute für die Bearbeitung einer Einheit brauchen, und zehn Einheiten, die alle drei durchlaufen müssen. Alle anderen Variablen bleiben konstant. In keinem der beiden Szenarien arbeitet jemand schneller. Das Einzige, was sich ändert, ist die Anzahl der Einheiten, die sich zwischen den Stationen gemeinsam bewegen.
Los von zehn (Batch-and-Queue). Station eins bearbeitet alle zehn Einheiten nacheinander und schließt das Los bei Minute 10 ab. Erst dann geht das ganze Los zu Station zwei, die weitere 10 Minuten für alle zehn braucht und bei Minute 20 fertig ist. Das Los wandert zu Station drei, die alle zehn bei Minute 30 abschließt. Weil das Los als Einheit zwischen den Stationen reist, kann das erste fertige Stück Station drei frühestens nach 21 Minuten verlassen (10 Minuten an Station eins, 10 weitere an Station zwei, dann eine Minute, bis genau diese Einheit Station drei durchlaufen hat), und das letzte Stück ist erst bei Minute 30 fertig. Ein Kunde, der auf die allererste Einheit von der Linie wartet, wartet 21 Minuten auf etwas, das an drei Stationen jeweils nur eine Minute tatsächliche Arbeit gekostet hat.
Los von eins (Single-Piece Flow). Einheit eins geht in dem Moment zu Station zwei, in dem Station eins sie fertigstellt, also bei Minute eins, erreicht Station drei bei Minute zwei und ist bei Minute drei fertig. Weil jede Station frei ist, sobald sie eine Einheit abgibt, beginnt Station eins Einheit zwei bei Minute eins, und es bildet sich eine gleichmäßige Pipeline: Jede weitere Einheit wird zwei Minuten nach der vorherigen fertig. Einheit zehn, die letzte, ist bei Minute 12 fertig.
| Szenario | Erste Einheit fertig | Letzte (10.) Einheit fertig | Gesamte Durchlaufzeit |
|---|---|---|---|
| Los von 10 (Batch-and-Queue) | Minute 21 | Minute 30 | 30 Minuten |
| Los von 1 (Single-Piece Flow) | Minute 3 | Minute 12 | 12 Minuten |
| Verbesserung | 7-mal schneller bis zur ersten Einheit | 2,5-mal schneller bis zur letzten Einheit | 18 Minuten gespart |
Lesen Sie diese Tabelle zweimal, denn die zweite Zeile übersehen die Leute. Die gesamte Bearbeitungszeit hat sich nicht geändert: drei Stationen, je eine Minute, zehn Einheiten, in beiden Fällen 30 Minuten Arbeit. Niemand wurde schneller, hat eine Schicht hinzugefügt oder eine schnellere Maschine gekauft. Die einzige Variable, die sich bewegte, war die Größe des Loses, das zwischen den Stationen reist, und sie verkürzte die Durchlaufzeit bis zur ersten Einheit um 86 % und die gesamte Durchlaufzeit um 60 %. Das ist das gesamte Argument für Single-Piece Flow in einem durchgerechneten Beispiel, und es gilt unabhängig davon, ob die „Stationen“ Maschinen, Schreibtische oder Schritte in einer Software sind.
Skalieren Sie das Beispiel hoch, und die Lücke wird größer, nicht kleiner. Echte Prozesse haben selten nur drei Stationen und ein Los von zehn. Ein Back-Office-Prozess mit sechs Schritten und einem Los von 50 verhält sich genauso, mit einem weit größeren Multiplikator zwischen den beiden Durchlaufzeiten. Das Spielzeugbeispiel mit drei Stationen unterschätzt den Fall für die meisten realen Betriebe.
Warum Flow die Durchlaufzeit verkürzt, ohne dass jemand schneller arbeitet
Das obige Rechenbeispiel ist kein Sonderfall. Es veranschaulicht direkt, wohin die Durchlaufzeit in den meisten Prozessen tatsächlich geht. In den meisten Fertigungsbetrieben ist die tatsächliche wertschöpfende Bearbeitungszeit „ein winziger Bruchteil der gesamten Durchlaufzeit, oft weniger als 5 %. Der Rest ist Warten“ (Art of Lean). Wenn die Bearbeitungszeit ein Rundungsfehler ist und Warten fast alles, dann ist der schnellste verfügbare Hebel nicht, Menschen oder Maschinen schneller arbeiten zu lassen. Es ist, das Warten zu beseitigen.
Genau das steuert die Losgröße. Ein großes Transferlos erzeugt Wartezeit planmäßig: Jede Einheit außer der letzten im Los steht an jeder Station untätig herum und wartet darauf, dass ihre Los-Kameraden aufholen, bevor die Gruppe weiterziehen kann. Verkleinern Sie das Los, und Sie verkleinern die erzeugte Wartezeit, Einheit für Einheit, Station für Station. Wertstromanalyse ist das Werkzeug, mit dem die meisten Teams das an ihrem eigenen Prozess sichtbar machen, weil sie beziffert, welcher Anteil der Zeitachse jedes Schritts Arbeit und welcher Warteschlange ist, und das Verhältnis ist fast immer schlechter, als vor der Messung angenommen.
Es erklärt auch, warum „schneller arbeiten“ meist der falsche erste Schritt ist. Eine Station zu beschleunigen, die im Vergleich zu ihren Nachbarn bereits schnell ist, bringt fast nichts, weil der Engpass nie die Bearbeitungsgeschwindigkeit war. Es war das Los, das in der Warteschlange auf seinen Einsatz wartete. Verkleinern Sie die Losgröße, und die Warteschlange leert sich, unabhängig davon, wie schnell eine einzelne Station läuft.
Warum Flow Fehler sofort aufdeckt
Es gibt einen zweiten Effekt, der ebenso wichtig ist wie der Geschwindigkeitsgewinn und der leicht unterschätzt wird, bis man ihn erlebt hat. In einem Los von zehn fährt ein an Station eins entstandener Fehler in neun anderen Einheiten mit, bevor jemand das Los weiter flussabwärts prüft. Bis jemand ihn bemerkt, hat Station eins vielleicht schon das nächste Los mit demselben Problem gefertigt. Beim Single-Piece Flow ist die nächste Einheit von Station eins der Test, ob der Fehler noch auftritt, weil sie die einzige Einheit vor dem Bediener ist.
Diese Unmittelbarkeit verbindet Single-Piece Flow mit Jidoka und Poka-Yoke, statt es als separate Initiative zu behandeln. Toyota beschreibt Jidoka als „sofortiges Anhalten, wenn Abweichungen erkannt werden, um die Herstellung fehlerhafter Produkte zu verhindern“, gepaart mit Just-in-Time, das jeden Prozess „in einem kontinuierlichen Fluss“ verbindet, indem nur das hergestellt wird, was benötigt wird, wenn es benötigt wird (Toyota). Flow macht diese Stopp-und-Behebe-Reaktion schnell genug, um etwas zu bewirken: Ein Los von eins anzuhalten kostet eine Einheit entgangener Produktion, ein Los von fünfzig anzuhalten, das erst bei der Prüfung entdeckt wird, kostet die Nacharbeit oder den Ausschuss von allem, was seit der letzten guten Kontrolle gefertigt wurde, plus alles, was bereits ausgeliefert wurde.
Poka-Yoke-Vorrichtungen verstärken dieselbe Logik am Ort der Arbeit: eine Vorrichtung, die ein Teil nur in der richtigen Ausrichtung aufnimmt, oder ein Formularfeld, das sich nicht leer absenden lässt, fängt den Fehler an der Einheit ab, an der er passiert, statt sich darauf zu verlassen, dass ein nachgelagerter Prüfer ihn in einem Stapel findet. Flow und Fehlervermeidung greifen dasselbe Problem aus zwei Richtungen an: Das eine verkleinert das Los, in dem sich ein Fehler verstecken kann, das andere macht den Fehler von vornherein unmöglich.
Voraussetzungen für Single-Piece Flow
Flow sieht einfach aus, sobald er läuft. Dorthin zu gelangen setzt voraus, dass mehrere Dinge bereits zutreffen, und das Auslassen eines davon ist der häufigste Grund, warum eine Umstellung ins Stocken gerät oder Monate später leise rückgängig gemacht wird.
| Voraussetzung | Was sie für Flow bedeutet | Wenn Sie sie auslassen |
|---|---|---|
| Bekannte Taktzeit | Legt das Tempo fest, das jede Station erreichen muss | Flow hat kein Ziel, sodass niemand beurteilen kann, ob Einzelfertigung tatsächlich schnell genug ist |
| Auf den Takt abgestimmte Linie | Die Zykluszeit jeder Station liegt beim Takt oder darunter | Die langsamste Station lässt alles nachgelagerte verhungern und blockiert alles vorgelagerte |
| Schnelles Umrüsten (SMED) | Der Wechsel von Produkt oder Auftragstyp kostet Minuten, nicht Stunden | Kleine Lose werden zu teuer, und Flow fällt leise ins Batching zurück |
| Zuverlässige Anlagen (TPM) | Maschinen laufen wie geplant, ohne versteckte Stillstände | Flow hat fast keinen Puffer, sodass ein einziger ungeplanter Stopp die ganze Linie mit anhält |
| Standardarbeit | Jeder Bediener folgt derselben Abfolge im selben Tempo | Zykluszeiten schwanken von Station zu Station, und Flow wird ungleichmäßig statt glatt |
| Ein funktionierendes Pull-Signal | Der nachgelagerte Schritt gibt genau eine Einheit nach der anderen frei | Ohne Signal wird „Flow“ leise wieder zu Push mit einem Flow-Etikett |
| Mehrfach qualifizierte Bediener | Mitarbeitende können zu der Station wechseln, die im Rückstand ist | Eine Abwesenheit oder eine langsame Station bringt die ganze Zelle zum Stehen |
Beachten Sie, dass Umrüstzeit und Anlagenzuverlässigkeit in der Mitte dieser Liste stehen, nicht Standardarbeit oder Pull-Signale. Das ist Absicht. Ein Team kann Pull-Systeme perfekt verstehen und bei Flow trotzdem scheitern, wenn das Umrüsten eine Stunde dauert, denn schnelles Umrüsten macht Lose von eins überhaupt erst bezahlbar. Erledigen Sie diese Grundlagenarbeit, bevor Sie das Layout umstellen, nicht danach.
Zellenlayout: Warum Entfernung und Übergaben zählen
Die meisten Werke und Büros sind nach Funktionen organisiert: alle Drehmaschinen in einem Bereich, alle Bohrmaschinen in einem anderen, alle Underwriter auf einer Etage und alle Freigeber auf einer anderen. Dieses Layout sieht im Organigramm effizient aus und erzeugt in der Praxis enorme versteckte Losbildung, denn ein Teil oder eine Akte von einem Funktionsbereich in den nächsten zu bringen heißt, es physisch zu tragen, zu gehen oder zu leiten, und niemand trägt eine Einheit nach der anderen, wenn er zwanzig tragen kann.
Eine Arbeitszelle durchbricht dieses Muster, indem sie die Ausrüstung oder Schritte, die eine einzelne Produktfamilie braucht, physisch gruppiert, in der Reihenfolge ihrer Verwendung angeordnet und nah genug beieinander, dass eine Einheit von Schritt zu Schritt wandern kann, ohne eine Reise durch das Gebäude. Die U-förmige Zelle geht noch weiter: Statt einer geraden Linie biegen sich die Stationen zu einem U, sodass Eingang und Ausgang nahe beieinander liegen. Ein oder zwei mehrfach qualifizierte Bediener können im Inneren des U gehen und mehrere Stationen in einer engen Schleife betreuen, und Personal lässt sich bei steigender und fallender Nachfrage hinzufügen oder abziehen, ohne die ganze Zelle neu zu gestalten.
| Dimension | Gerades Layout | U-förmige Zelle |
|---|---|---|
| Abdeckung durch Bediener | Ein Bediener pro Station, schwer flexibel zu gestalten | Ein oder zwei Bediener können mehrere Stationen abdecken |
| Ein- und Ausgangspunkte | Weit auseinander, an entgegengesetzten Enden | Dicht beieinander, beide leicht zu überwachen |
| Anpassung der Personalstärke an die Nachfrage | Erfordert eine Neubalancierung der Stationen über die Linie | Ein Laufwegsabschnitt wird hinzugefügt oder entfernt |
| Transportweg einer Einheit | Oft lang, besonders wenn Maschinen nach Funktion platziert wurden | Von Natur aus kurz, da die Stationen dicht beieinander stehen |
| Sichtbarkeit des gesamten Prozesses | Begrenzt, Bediener sehen nur ihre eigene Station | Hoch, eine Person kann oft die gesamte Zelle überblicken |
Das Werkzeug, das die Transportentfernung sichtbar macht, statt sie anzunehmen, ist das Spaghetti-Diagramm: eine einfache Aufzeichnung des tatsächlichen Wegs, den ein Teil, ein Dokument oder eine Person während eines Zyklus zurücklegt, über den Hallenplan oder das Büro-Layout gelegt. Funktionale Layouts erzeugen fast immer ein Spaghetti-Diagramm, das genau so aussieht, wie sein Name klingt, ein Gewirr sich kreuzender Linien, weil die Arbeit ständig zwischen Abteilungen hin und her wandert, die nie mit Blick auf die Reihenfolge platziert wurden. Die Umgestaltung zu einer Zelle und die Bestätigung der Umgestaltung durch ein zweites Spaghetti-Diagramm ist meist der größte einzelne Hebel, um die Transport- und Wartezeit zu senken, die Batch-and-Queue-Layouts standardmäßig anhäufen.
Single-Piece Flow außerhalb der Fertigung
Die Logik überträgt sich unverändert auf jeden Prozess mit einer wiederholbaren Abfolge von Schritten, unabhängig davon, ob sich etwas Physisches eine Linie entlang bewegt. Die Übersetzung ist mechanisch: „Einheit“ wird zu dem, was der Prozess abschließen soll, und „Station“ wird zu der Rolle oder dem System, das es als Nächstes bearbeitet.
| Bereich | Was „eine Einheit“ bedeutet | Wie Batching aussieht | Wie Flow aussieht |
|---|---|---|---|
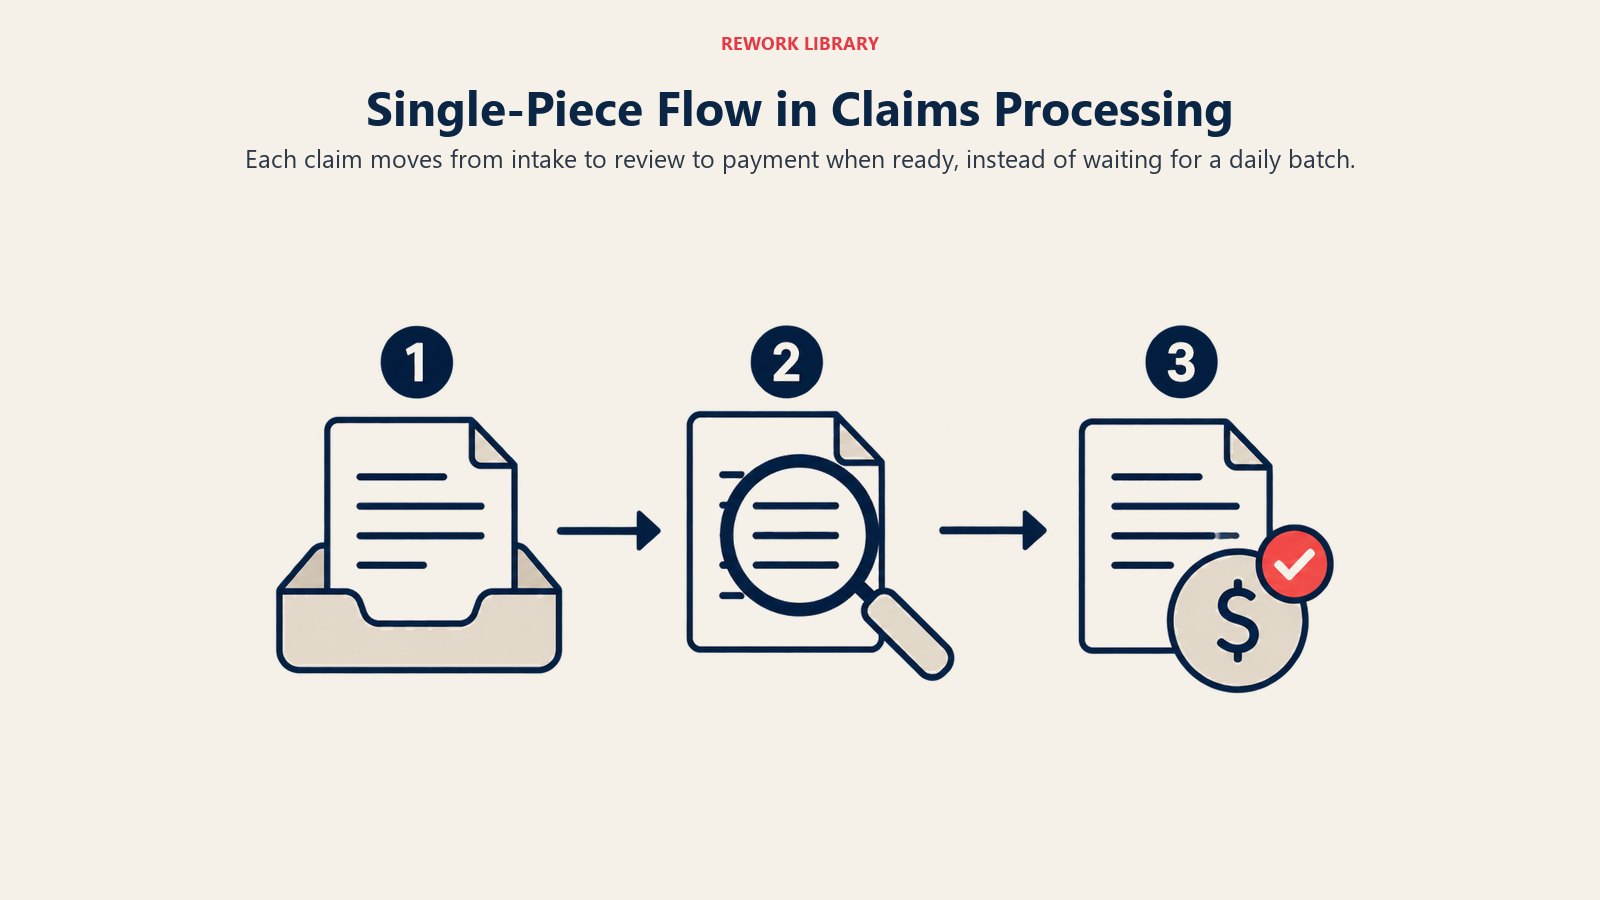
| Schadenbearbeitung | Ein Schadenfall | Schadenfälle werden in einer Mappe gesammelt, bevor sie an die nächste Stufe weitergegeben werden | Jeder Schadenfall geht an die Risikoprüfung, sobald die Aufnahme ihn abgeschlossen hat |
| Onboarding neuer Mitarbeitender | Eine neue Fachkraft | Eine Kohorte von Neueinstellungen wird gemeinsam zu einem festen Starttermin bearbeitet | Unterlagen, Zugänge und Schulung jeder Neueinstellung laufen unabhängig auf ihrer eigenen Zeitachse |
| Rechnungsfreigabe | Eine Rechnung | Rechnungen werden wöchentlich für einen einzigen Freigabelauf gebündelt | Jede Rechnung geht an den Freigeber, sobald sie kontiert ist |
| Code-Review | Ein Pull Request | Mehrere PRs werden gesammelt und gemeinsam am Ende eines Sprints geprüft | Jeder PR wird geprüft, sobald er geöffnet wird, bevor sich der nächste stapelt |
| Recruiting | Ein Kandidat | Alle Kandidaten für eine Stelle werden interviewt, dann am Ende gemeinsam bewertet | Jeder Kandidat wird direkt nach seinem Interview bewertet und entschieden |
So sieht das im Detail durchgespielt aus, am Beispiel der Schadenbearbeitung. Stellen Sie sich ein kleines Team für gewerbliche Schadenfälle mit drei Schritten vor: Aufnahmeprüfung, Prüfung durch den Gutachter und Auszahlung, jeweils mit etwa 20 Minuten tatsächlicher Arbeit pro Schadenfall. Die Gewohnheit des Teams ist das Batching: Die Aufnahme sammelt über den Tag Schadenfälle und gibt den Tagesstapel um 17 Uhr an die Gutachter weiter, und die Gutachter tun dasselbe, bündeln ihre Prüfungen und geben einmal täglich einen Stapel an die Auszahlung weiter.
Ein Schadenfall, der um 9:05 Uhr die Aufnahme verlässt, geht erst um 17 Uhr desselben Tages in die Gutachterprüfung, steht in der Warteschlange des Gutachters, bis dessen eigener Tagesstapel hinausgeht, und erreicht die Auszahlung erst am folgenden Nachmittag. Gesamtdurchlaufzeit für diesen einen Schadenfall: knapp drei Arbeitstage, obwohl die eigentliche Arbeit eine Stunde beträgt.
Wechseln Sie zu Flow: In dem Moment, in dem die Aufnahme einen Schadenfall abschließt, geht er direkt in die Gutachter-Warteschlange statt in eine Mappe. Der Gutachter bearbeitet ihn und gibt ihn direkt an die Auszahlung weiter. Derselbe Schadenfall, mit denselben drei Schritten und denselben 20 Minuten je Schritt, ist in etwa einer Stunde statt in drei Tagen vollständig bearbeitet. An den einzelnen Schritten wurde nichts schneller. Das Los, das zweieinhalb Tage reines Warten erzeugt hat, ist einfach verschwunden.
Wann Batching trotzdem die richtige Antwort ist
Nichts davon bedeutet, dass Batching immer falsch ist. Es gibt Prozessformen, in denen das Bündeln einer Aufgabe vor der Weitergabe tatsächlich die klügere operative Entscheidung ist und kein Verstoß gegen die Lean-Disziplin.
| Szenario | Warum Batching gewinnt | Beispiel |
|---|---|---|
| Rüstdominierte Prozesse | Wenn die Umrüstzeit im Verhältnis zur Bearbeitungszeit pro Einheit groß ist, verbringt One-Piece Flow mehr Zeit mit Umstellen als mit Produzieren | Eine Stanzpresse mit zwei Stunden Werkzeugwechsel und 30 Sekunden Zykluszeit pro Teil |
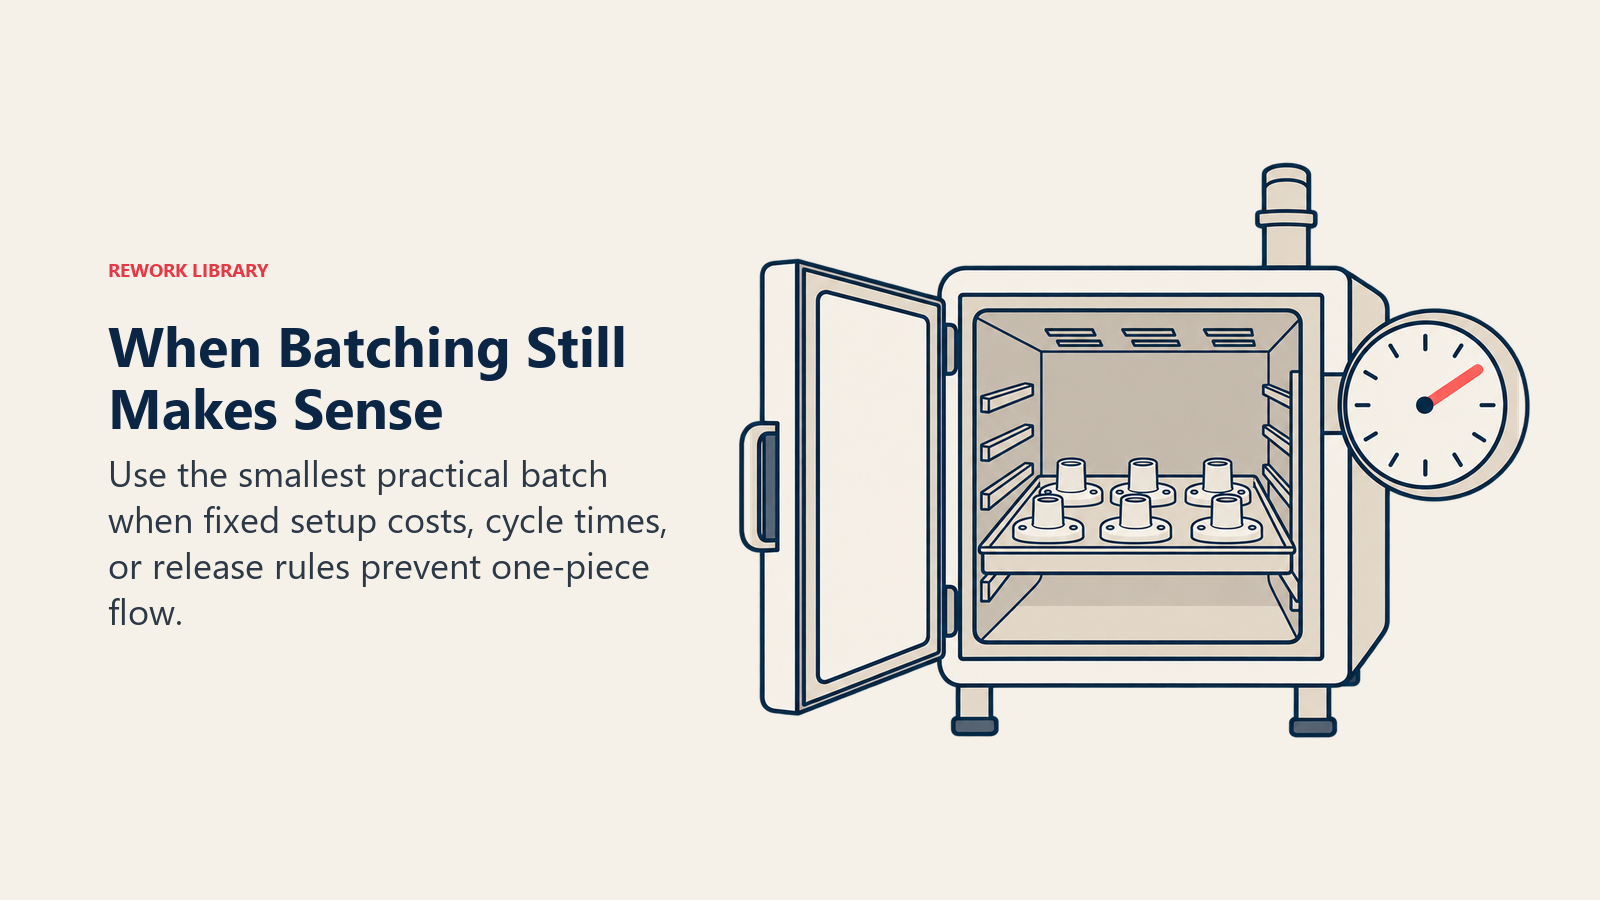
| Sterilisations- und Aushärtezyklen | Der Zyklus hat eine feste Dauer, unabhängig davon, wie viele Einheiten darin liegen, sodass das Füllen der Kammer der einzige Weg ist, diese feste Zeit zu amortisieren | Die Mindest-Expositionszeit eines Dampfsterilisators beträgt 30 Minuten bei 121 °C in einem Schwerkraft-Verdrängungsgerät oder 4 Minuten bei 132 °C in einem Vorvakuumgerät, unabhängig davon, ob er ein Tablett oder eine volle Ladung enthält (CDC) |
| Versandwirtschaftlichkeit | Der Transport hat feste Kosten pro Fahrt, die Batching auf viele Einheiten verteilt | Aufträge zu einer vollen Lkw-Ladung zusammenfassen, statt pro Einheit einen Kurier zu schicken |
| Regulierte Chargenprotokolle | Die Charge, nicht die einzelne Einheit, ist die formale Einheit für Qualitätsfreigabe und Rückverfolgbarkeit | Pharma- und Biologika-Herstellung, wo jede Charge eine Chargennummer und eine Freigabeentscheidung trägt |
Der gemeinsame Nenner aller vier ist ein fester Kostenblock, eine feste Zykluszeit oder eine feste Compliance-Grenze, die nicht schrumpft, egal wie klein das Transferlos wird. Single-Piece Flow greift die Wartezeit an; er hilft nicht bei Kosten oder einer Uhr, die pro Los statt pro Einheit fest sind. Die richtige Antwort in diesen Fällen ist nicht, Flow trotzdem zu erzwingen. Sie besteht darin, die festen Kosten nach Möglichkeit zu senken (SMED existiert genau dafür, den rüstdominierten Fall zu verkleinern) und das kleinste Los zu fahren, das diese feste Randbedingung tatsächlich zulässt, statt das größte, das die Tradition erlaubt.
Kennzahlen, die belegen, dass Flow funktioniert
Eine Linie oder einen Workflow auf Single-Piece Flow umzustellen ist eine Neugestaltung, kein einmaliges Ereignis, und sie braucht Kennzahlen, die zeigen, ob die Neugestaltung hält, statt leise ins Batching zurückzudriften.
| Kennzahl | Was sich unter Flow ändert | Wie man sie liest |
|---|---|---|
| Durchlaufzeit bis zur ersten Einheit | Sinkt stark, oft der sichtbarste frühe Erfolg | Vergleichen Sie sie mit der Batch-vs.-Flow-Rechnung weiter oben in diesem Beitrag |
| Unfertige Bestände (WIP) | Fallen auf etwa eine Einheit zwischen jedem Stationspaar | Zählen Sie Einheiten, die physisch zwischen Stationen warten, nicht Einheiten irgendwo im System |
| First Pass Yield | Steigt, weil ein Fehler eine Einheit später statt ein Los später entdeckt wird | Verfolgen Sie sie Station für Station, nicht nur bei der Endprüfung |
| Termintreue | Verbessert sich, wenn sich die Spanne zwischen bester und schlechtester Durchlaufzeit verengt | Beobachten Sie die Streuung, nicht nur den Durchschnitt |
| Umrüstzeit | Muss sinken, bevor Flow bezahlbar wird, und danach weiter sinken | Behandeln Sie sie als Frühindikator für die Gesundheit des Flows, nicht als Spätindikator |
Häufige Fehlerbilder
Die meisten gescheiterten Flow-Umstellungen scheitern nicht, weil die Idee falsch war. Sie scheitern, weil eine der Voraussetzungen übersprungen wurde, und die folgenden Symptome verraten es.
| Fehlerbild | Wie es aussieht | Abhilfe |
|---|---|---|
| Flow erzwingen, bevor die Umrüstzeit sinkt | Eine Linie bewegt sich in Losen von eins, verbringt aber mehr Zeit mit dem Umrüsten zwischen Einheiten als mit dem Produzieren | Führen Sie zuerst SMED durch und stellen Sie dann das Layout auf Flow um |
| Flow, der in Wahrheit ein verkleidetes kleines Los ist | Das Team nennt es Single-Piece Flow, aber die Arbeit wandert weiterhin in Gruppen von fünf oder zehn zwischen Stationen | Prüfen Sie die tatsächliche Transferlosgröße an jeder Übergabe, nicht wie der Prozess genannt wird |
| Unausgeglichene Stationen | Eine langsame Station lässt alles dahinter verhungern und blockiert alles davor | Gleichen Sie die Zykluszeiten am Takt ab, nicht an dem, was bequem unverändert bleibt |
| Schwankende Nachfrage ignorieren | Flow ist auf die durchschnittliche Nachfrage abgestimmt und bricht in der ersten Woche mit Mengenspitzen | Ergänzen Sie Heijunka, um Mix und Menge zu glätten, bevor Flow die Schwankung auffangen muss |
| Keine Mehrfachqualifikation | Eine einzige Abwesenheit oder ein langsamer Bediener bringt die ganze Zelle zum Stehen | Bauen Sie eine Qualifikationsmatrix auf und rotieren Sie die Zuordnungen bewusst über die Stationen |
Jedes dieser Bilder geht auf eine Voraussetzung zurück, die angenommen statt bestätigt wurde. Das ist das Muster, das man sich mehr merken sollte als jede einzelne Abhilfe: Single-Piece Flow scheitert nicht, weil die Rechnung nicht mehr aufgeht. Er scheitert, weil etwas, wovon die Rechnung abhängt, ein schnelles Umrüsten, eine ausbalancierte Linie, ein geglättetes Nachfragemuster, beim Umstellen des Layouts stillschweigend nicht zutraf.
Häufig gestellte Fragen zu Single-Piece Flow
Was ist Single-Piece Flow?
Single-Piece Flow bedeutet, Arbeit einheitenweise durch einen Prozess zu bewegen, sodass jeder Schritt sein Ergebnis direkt an den nächsten übergibt, statt es abzulegen und auf den Rest eines Loses zu warten. Es ist die Art, einen Prozess zu fahren, die die unfertigen Bestände bei etwa einer Einheit pro Station hält, statt sie in Losen zwischen den Stationen anwachsen zu lassen.
Ist Single-Piece Flow dasselbe wie One-Piece Flow oder Continuous Flow?
Ja. Das Lean Enterprise Institute behandelt Continuous Flow, One-Piece Flow und Single-Piece Flow als dasselbe Konzept mit drei gebräuchlichen Namen. Es gibt keinen technischen Unterschied, verwenden Sie also den Begriff, den Ihr Team bereits nutzt.
Warum verkürzt Single-Piece Flow die Durchlaufzeit, wenn niemand schneller arbeitet?
Weil in den meisten Prozessen die tatsächliche Bearbeitungszeit nur einen kleinen Bruchteil der gesamten Durchlaufzeit ausmacht, oft unter 5 %, und der Rest Warten ist. Batching erzeugt den Großteil dieser Wartezeit: Jede Einheit außer der letzten in einem Los steht untätig herum, während ihre Los-Kameraden aufholen. Das Los auf eins zu verkleinern beseitigt diese erzeugte Wartezeit, ohne zu verändern, wie schnell eine Station arbeitet.
Was muss gegeben sein, bevor ein Team Single-Piece Flow fahren kann?
Eine bekannte Taktzeit, auf diesen Takt abgestimmte Stationen, schnelles Umrüsten, damit kleine Lose bezahlbar sind, zuverlässige Anlagen, da Flow fast keinen Puffer hat, Standardarbeit für gleichmäßige Zykluszeiten, ein funktionierendes Pull-Signal und mehrfach qualifizierte Bediener, die flexibel zwischen Stationen wechseln können. Das Auslassen der Voraussetzungen Umrüsten und Zuverlässigkeit ist der häufigste Grund für das Scheitern von Flow-Umstellungen.
Funktioniert Single-Piece Flow auch außerhalb der Fertigung?
Ja. Jeder Prozess mit einer wiederholbaren Abfolge von Schritten kann ihn anwenden: Schadenbearbeitung, Onboarding neuer Mitarbeitender, Rechnungsfreigabe, Code-Review und Recruiting passen alle in das Muster. Ersetzen Sie „Einheit“ durch das, was der Prozess abschließen soll, und „Station“ durch die Rolle oder das System, das es als Nächstes bearbeitet.
Wann sollte ein Prozess im Batching bleiben, statt auf Flow umzustellen?
Wenn ein fester Kostenblock, eine feste Zykluszeit oder eine feste Compliance-Grenze nicht schrumpft, egal wie klein das Transferlos wird: rüstdominierte Prozesse mit langen Umrüstzeiten, Sterilisations- oder Aushärtezyklen mit fester Dauer unabhängig von der Ladungsgröße, Sendungen mit festen Kosten pro Fahrt und regulierte Branchen, in denen die Charge selbst die Einheit der Qualitätsfreigabe ist.
Wie unterscheidet sich Single-Piece Flow von einem Pull-System?
Ein Pull-System beschreibt den Auslöser: Produziert wird nur, wenn ein nachgelagerter Schritt signalisiert, dass er mehr braucht. Single-Piece Flow beschreibt die Transferlosgröße: Arbeit bewegt sich eine Einheit nach der anderen. Sie können ein Pull-System mit Losen größer als eins fahren, aber eine gut geführte Flow-Zelle braucht fast immer ein Pull-Signal, damit aus der einen Einheit nicht ein kleiner Haufen wird, sobald niemand hinschaut.
Weiterführende Lektüre
- Taktzeit, das Tempoziel, das jede Flow-Zelle erreichen muss
- Pull-System, der Signalmechanismus, der Flow davor bewahrt, in Push zurückzufallen
- SMED, die Umrüstzeitreduzierung, die kleine Lose bezahlbar macht
- Total Productive Maintenance, die Zuverlässigkeitsgrundlage, die Flow braucht, bevor er ohne Puffer laufen kann
- Standardarbeit, die einheitliche Methode, der jede Station im selben Tempo folgt
- Jidoka, das Anhalten in dem Moment, in dem ein Fehler auftritt, statt ihn weiterwandern zu lassen
- Poka-Yoke, Fehlervermeidung, die Fehler an der Einheit abfängt, an der sie passieren
- Wertstromanalyse, das Werkzeug, das zeigt, wie viel Ihrer Durchlaufzeit Warteschlange und wie viel Arbeit ist
- Just-in-Time, die übergeordnete Produktionsstrategie, die Single-Piece Flow ermöglicht
- Heijunka, das Glätten der Nachfrage, damit Flow bei Mengenspitzen nicht bricht
- Spaghetti-Diagramm, die Aufzeichnung von Transportwegen zur Neugestaltung einer Arbeitszelle
On this page
- Was ist Single-Piece Flow?
- Batch-and-Queue vs. Single-Piece Flow in Zahlen
- Warum Flow die Durchlaufzeit verkürzt, ohne dass jemand schneller arbeitet
- Warum Flow Fehler sofort aufdeckt
- Voraussetzungen für Single-Piece Flow
- Zellenlayout: Warum Entfernung und Übergaben zählen
- Single-Piece Flow außerhalb der Fertigung
- Wann Batching trotzdem die richtige Antwort ist
- Kennzahlen, die belegen, dass Flow funktioniert
- Häufige Fehlerbilder
- Weiterführende Lektüre