Regelkarte (Control Chart): Lesen und Erstellen (mit Beispielen)
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
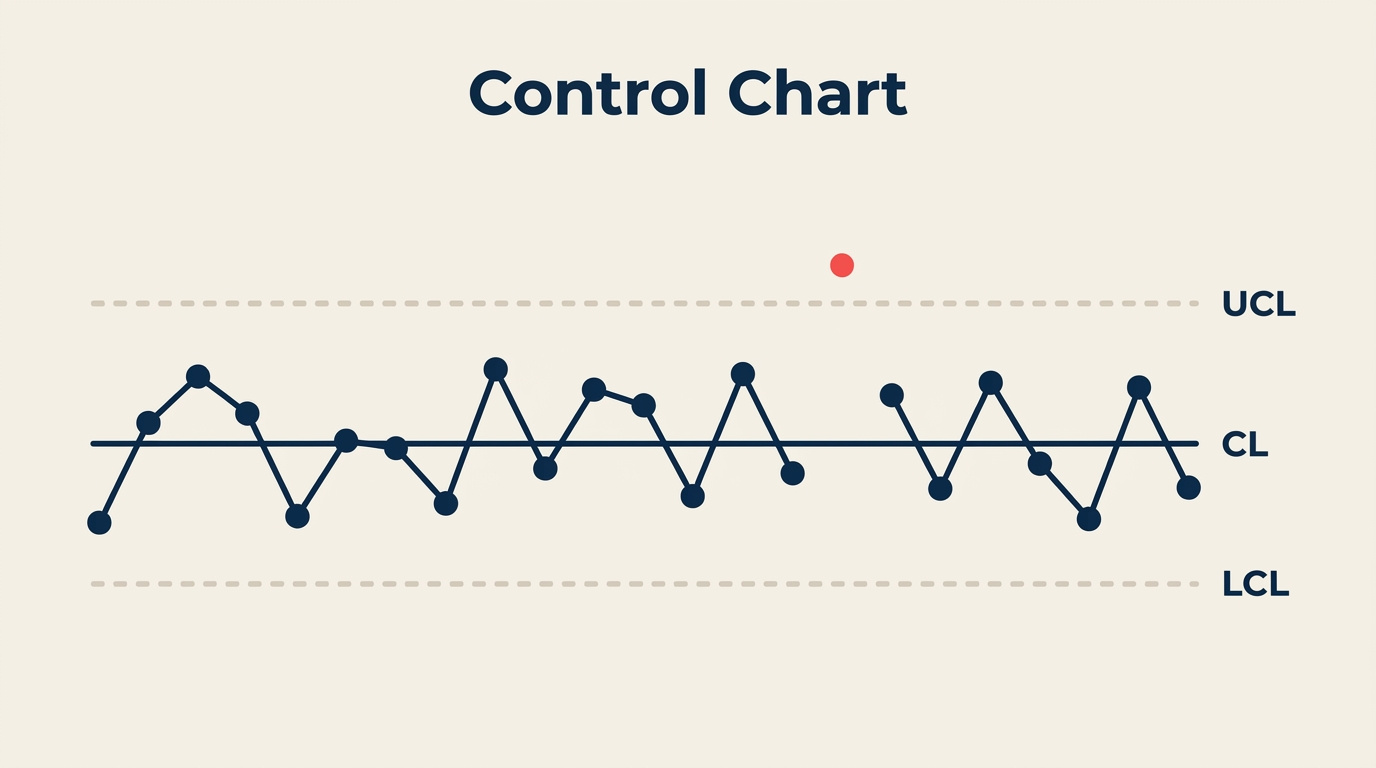
Eine Regelkarte ist der schnellste Weg herauszufinden, ob sich ein Prozess so verhält, wie er soll, oder sich still einem Fehler nähert. Es handelt sich um ein Liniendiagramm der Prozessdaten über die Zeit, mit drei aus den Daten selbst berechneten Referenzlinien: einer Mittellinie und zwei Kontrollgrenzen. Wissen Sie einmal, wie man sie liest, erkennen Sie echte Probleme schnell und reagieren nicht mehr auf Rauschen.
Was ist eine Regelkarte?
Eine Regelkarte (auch Shewhart-Karte genannt) ist ein statistisches Diagramm, das Prozessmessungen über die Zeit aufträgt und berechnete Grenzen nutzt, um normale Streuung von einem Signal zu unterscheiden, dass sich etwas verändert hat. Sie hat drei Referenzlinien:
- Mittellinie (CL): der Prozessdurchschnitt, berechnet aus historischen Daten
- Obere Kontrollgrenze (UCL): festgelegt bei drei Standardabweichungen über der Mittellinie
- Untere Kontrollgrenze (LCL): festgelegt bei drei Standardabweichungen unter der Mittellinie
Diese Grenzen stammen aus Ihren eigenen Prozessdaten, nicht aus technischen Spezifikationen oder Kundenanforderungen. Dieser Unterschied ist wichtig. Ein Prozess kann statistisch vollkommen beherrscht sein und trotzdem Teile außerhalb der Spezifikation produzieren, oder er kann innerhalb der Spezifikation liegen und dennoch abdriften. Regelkarten befassen sich mit Stabilität; die Prozessfähigkeit (Cpk) befasst sich damit, ob dieser stabile Prozess auch die Anforderungen erfüllt.
Walter Shewhart erfand die Regelkarte 1924 bei Bell Labs, um die zwei Arten von Streuung zu unterscheiden, die jeder Prozess erzeugt: gewöhnliche Ursache (zufällig, inhärent, vorhersehbar) und besondere Ursache (ungewöhnlich, zuordenbar, untersuchenswert). Regelkarten sind heute grundlegend für statistische Prozesskontrolle, Six Sigma und schlanke Fertigung weltweit.
Wichtigste Fakten
- Organisationen, die Regelkarten als Teil eines SPC-Programms einführen, berichten laut ASQ Quality Progress (2022) im ersten Jahr von Fehlerreduktionen von 50 % oder mehr.
- Eine im International Journal of Quality and Reliability Management (2021) veröffentlichte Studie ergab, dass Unternehmen, die Regelkarten nutzen, ihre Kosten schlechter Qualität über drei Jahre um durchschnittlich 32 % senkten.
- Shewharts ursprüngliche Wahl von Drei-Sigma-Grenzen statt zwei oder vier war eine pragmatische technische Entscheidung: Sie balanciert die Kosten von Fehlalarmen gegen die Kosten übersehener echter Signale, ein Kompromiss, der durch Jahrzehnte industrieller Erfahrung bestätigt wurde.
Aufbau einer Regelkarte
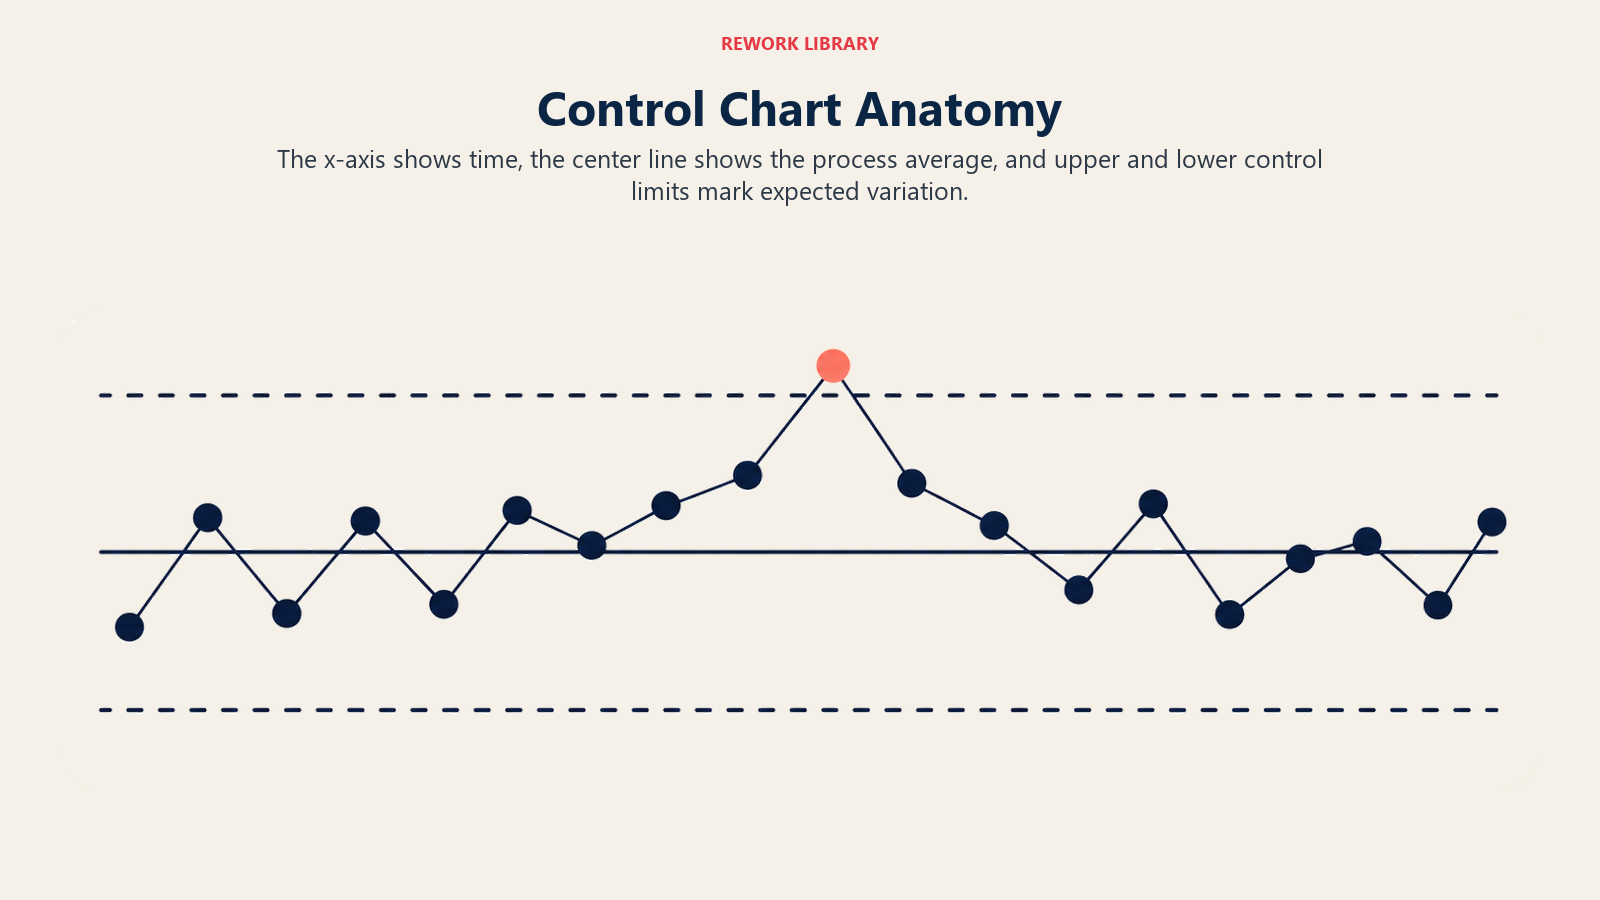
Jede Regelkarte teilt sich das gleiche Grundgerüst, unabhängig vom Kartentyp:
| Element | Was es ist | Wie es berechnet wird |
|---|---|---|
| Mittellinie (CL) | Prozessmittelwert | Durchschnitt aller Untergruppenstatistiken (z. B. X-quer) |
| Obere Kontrollgrenze (UCL) | Obere Grenze | CL + 3 Sigma (mit kartenspezifischen Konstanten) |
| Untere Kontrollgrenze (LCL) | Untere Grenze | CL - 3 Sigma (mit kartenspezifischen Konstanten) |
| Aufgetragene Punkte | Untergruppenstatistik über die Zeit | Ein Punkt pro Stichprobe/Untergruppe |
| Zeitachse (X-Achse) | Stichprobenreihenfolge oder Uhrzeit | Von links nach rechts, frühester zuerst |
Ein paar Dinge, die es zu wissen lohnt, bevor Sie eine erstellen:
Kontrollgrenzen sind keine Spezifikationsgrenzen. UCL und LCL werden aus der Prozessstreuung berechnet. Die Toleranz Ihres Kunden ist eine separate Sache. Beides zu verwechseln führt zu falschen Entscheidungen.
Die "Drei-Sigma"-Regel stammt aus der Wahrscheinlichkeitsrechnung: Liegt nur gewöhnliche Ursachenstreuung vor, fällt ein Punkt nur etwa 0,27 % der Zeit außerhalb der Drei-Sigma-Grenzen. Jeder Punkt außerhalb dieser Grenzen ist ein starker Beleg dafür, dass sich etwas verändert hat.
Eine LCL, die sich als negative Zahl berechnet (üblich bei Zähldaten), wird üblicherweise auf null gesetzt, weil es keine negativen Zählungen gibt.
Wie Sie eine Regelkarte lesen
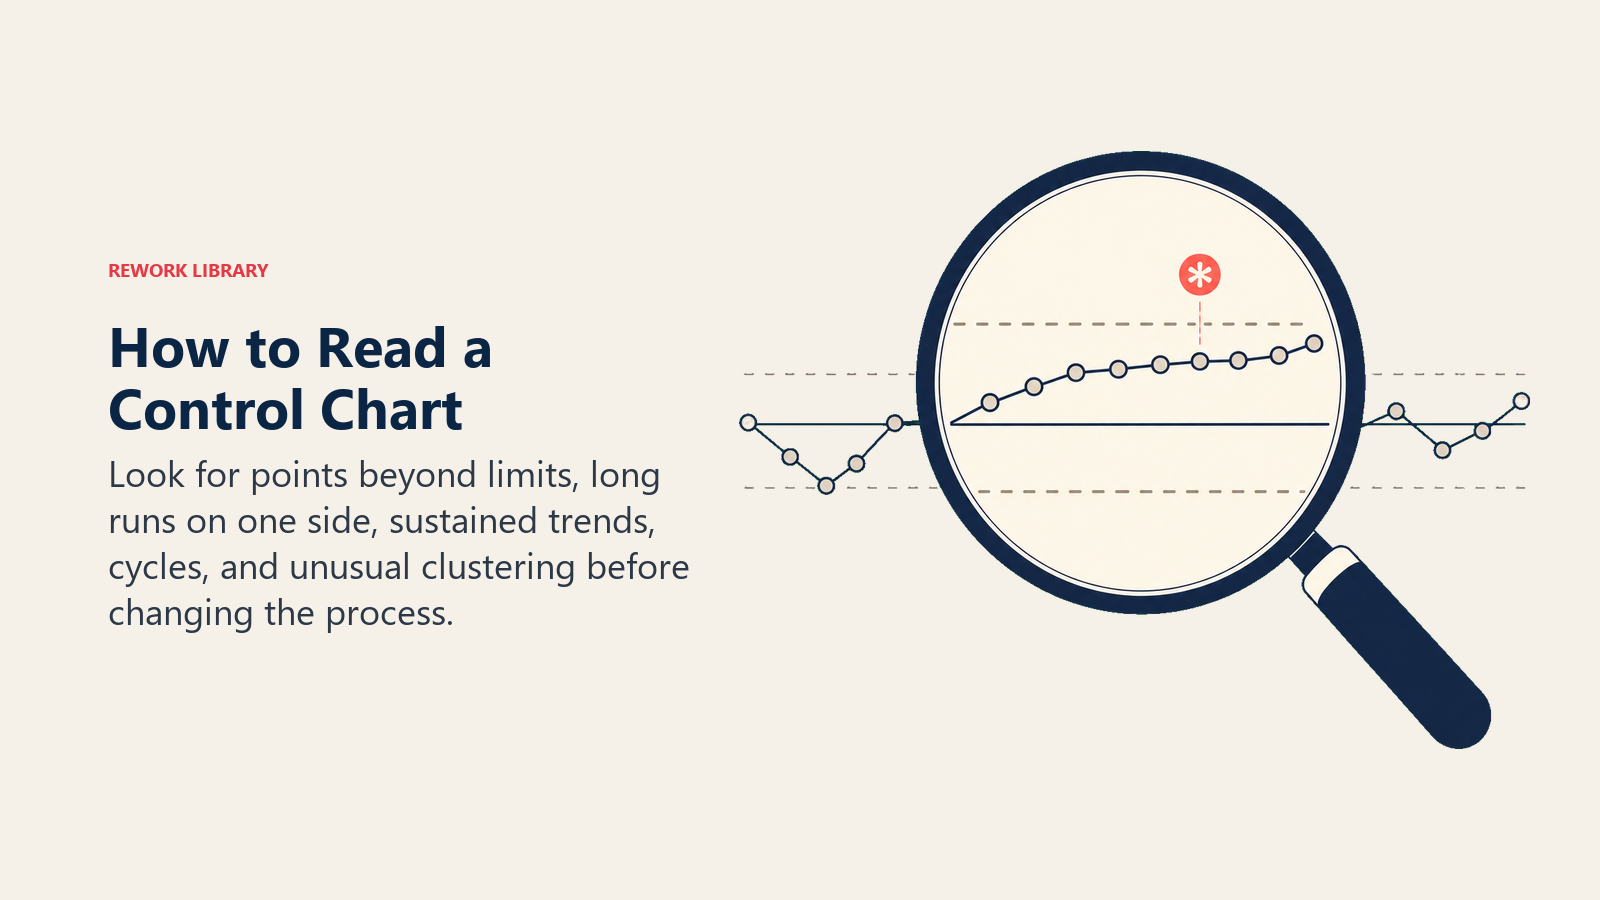
Eine Regelkarte zu lesen bedeutet, nach Signalen zu suchen, die auf Streuung durch besondere Ursachen hinweisen. Der am weitesten verbreitete Regelsatz stammt aus dem Western Electric Statistical Quality Control Handbook (1956), manchmal Western-Electric-Regeln oder Nelson-Regeln genannt. Sie brauchen nicht alle in jeder Situation; beginnen Sie mit den ersten beiden.
| Regel | Signal | Worauf Sie achten sollten |
|---|---|---|
| Regel 1 | Punkt außerhalb der Kontrollgrenzen | Jeder einzelne Punkt oberhalb der UCL oder unterhalb der LCL |
| Regel 2 | Lauf von 9 | Neun oder mehr aufeinanderfolgende Punkte auf derselben Seite der Mittellinie |
| Regel 3 | Trend von 6 | Sechs aufeinanderfolgende Punkte mit stetigem Anstieg oder Rückgang |
| Regel 4 | Oszillation | Vierzehn aufeinanderfolgende Punkte im Wechsel auf und ab |
| Regel 5 | Zwei von drei nahe der Grenze | Zwei von drei aufeinanderfolgenden Punkten in der äußeren Ein-Drittel-Zone (jenseits 2-Sigma) auf derselben Seite |
| Regel 6 | Vier von fünf nahe der Mittelkante | Vier von fünf aufeinanderfolgenden Punkten in der äußeren Zwei-Drittel-Zone (jenseits 1-Sigma) auf derselben Seite |
Regel 1 und 2 erfassen die häufigsten und offensichtlichsten Signale. Regel 3 bis 6 erfassen subtilere Muster wie Drift, Stratifizierung oder systematisches Zyklieren.
Löst eine Regel aus:
- Markieren Sie den Punkt oder Lauf auf der Karte.
- Passen Sie den Prozess nicht automatisch an. Eingriffe an einem beherrschten Prozess fügen Streuung hinzu.
- Untersuchen Sie das konkrete Zeitfenster. Fragen Sie, was sich bei Ausrüstung, Material, Bedienperson, Methode oder Umgebung verändert hat.
- Finden Sie die Grundursache, bevor Sie irgendeine Anpassung vornehmen. Ursachenanalyse und die 5-Why-Methode sind gängige Folgewerkzeuge.
Arten von Regelkarten
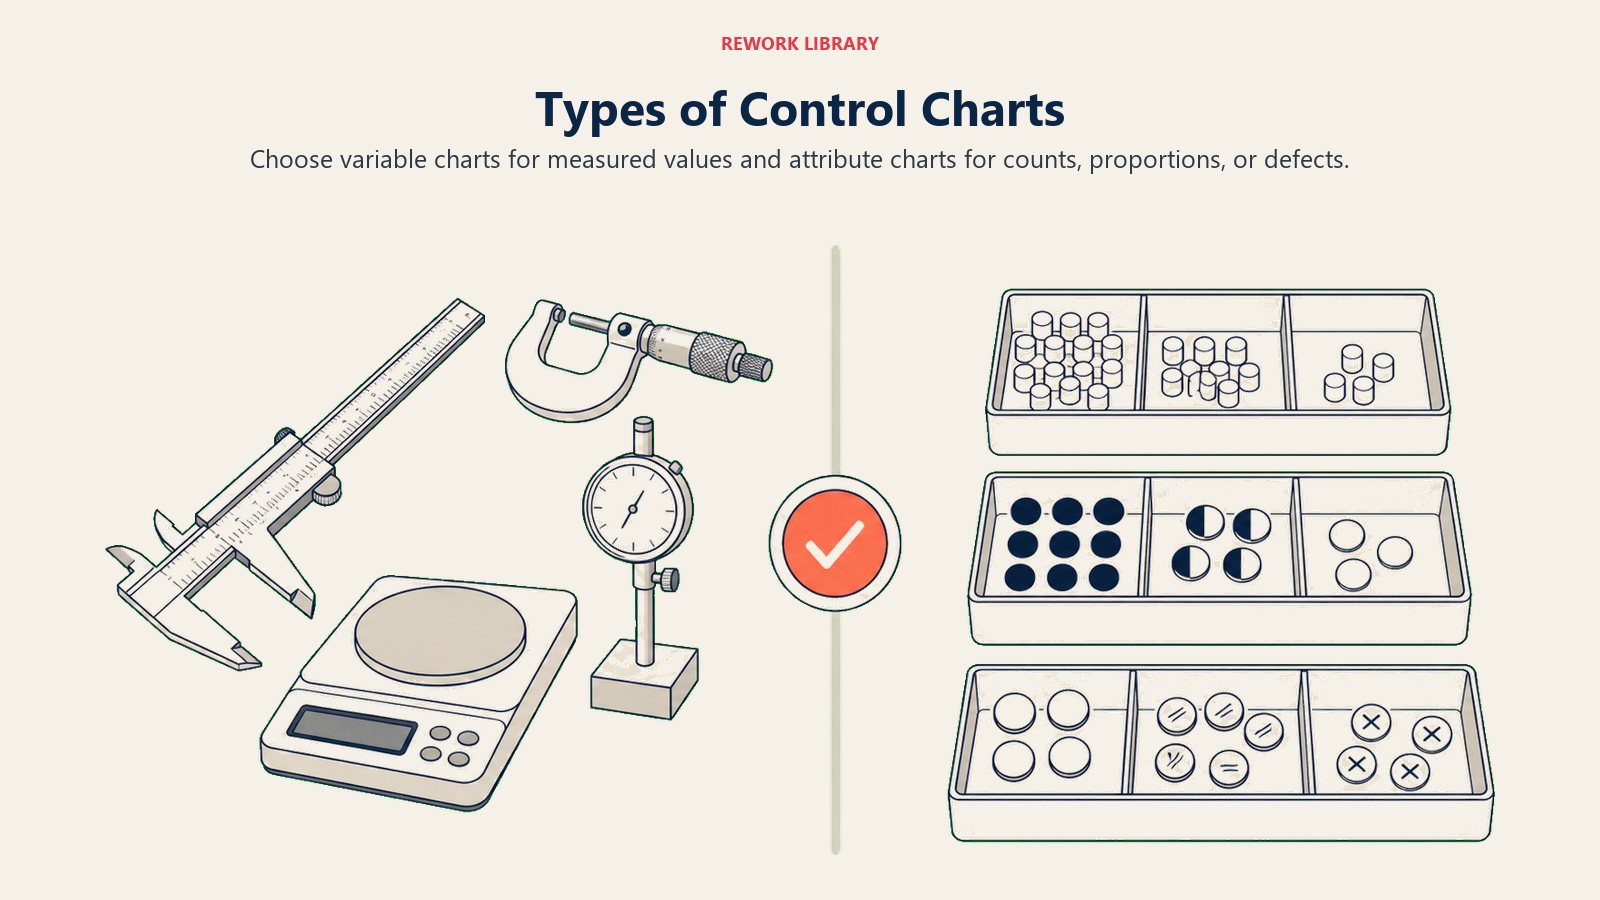
Unterschiedliche Datentypen brauchen unterschiedliche Kartenformeln. Die falsche Karte zu wählen liefert falsche Grenzen.
| Karte | Datentyp | Verwenden, wenn |
|---|---|---|
| X-quer & R (X-bar-R) | Kontinuierlich, Untergruppe n = 2-10 | Häufigste Fertigungskonfiguration; nutzt die Spannweite zur Streuungsschätzung |
| X-quer & S | Kontinuierlich, Untergruppe n > 10 | Größere Untergruppen; nutzt die Standardabweichung statt der Spannweite für höhere Präzision |
| Einzelwerte & gleitende Spannweite (I-MR) | Kontinuierlich, Untergruppe n = 1 | Eine Messung pro Zeitraum; langsame Prozesse, zerstörende Prüfungen, Laborergebnisse |
| p-Karte | Fehleranteil | Verfolgung des nicht konformen Anteils; Untergruppengröße kann variieren |
| np-Karte | Anzahl fehlerhafter Einheiten | Verfolgung der Anzahl nicht konformer Einheiten; Untergruppengröße muss konstant sein |
| c-Karte | Anzahl der Fehler | Fehler pro Einheit, wenn die Einheitsgröße konstant ist (z. B. Fehler pro Rechnung) |
| u-Karte | Fehler pro Einheit | Fehler pro Einheit, wenn die Einheitsgröße variiert (z. B. Fehler pro 100 Rechnungen unterschiedlicher Länge) |
Eine einfache Entscheidungsregel: Messen Sie etwas auf einer Skala (Länge, Zeit, Temperatur, Gewicht), beginnen Sie mit I-MR oder X-bar-R, je nach Untergruppengröße. Zählen Sie Fehler oder fehlerhafte Einheiten, nutzen Sie p/np/c/u, je nachdem, ob sich Ihre Einheitsgröße ändert.
Wie Sie eine Regelkarte erstellen
Schritt 1: Festlegen, was gemessen werden soll
Wählen Sie eine kritische Prozessausgangsvariable. Vage Kennzahlen erzeugen verrauschte Karten. "Fehlerrate bei der Auftragserfassung" ist besser als "Auftragsqualität".
Schritt 2: Ausgangsdaten sammeln
Sammeln Sie mindestens 20 bis 25 Untergruppen von Daten, während der Prozess unter normalen Bedingungen läuft. Erfassen Sie nicht während einer bekannten Problemphase; die Ausgangsbasis sollte den typischen Betrieb widerspiegeln.
Bei einer X-bar-R-Karte besteht eine Untergruppe üblicherweise aus 4 oder 5 aufeinanderfolgenden Teilen aus demselben Zeitraum. Bei einer I-MR-Karte ist jede Beobachtung ihr eigener Punkt.
Schritt 3: Die Mittellinie berechnen
Für X-bar-R:
- Berechnen Sie den Durchschnitt (X-quer) für jede Untergruppe.
- Gesamtdurchschnitt (X-doppelquer) = Durchschnitt aller Untergruppendurchschnitte. Das ist Ihre Mittellinie.
- Durchschnittliche Spannweite (R-quer) = Durchschnitt aller Untergruppenspannweiten.
Schritt 4: Kontrollgrenzen berechnen
Nutzen Sie tabellierte Regelkartenkonstanten (A2, D3, D4) aus jeder SPC-Referenz. Für X-bar-R mit n = 5:
- UCL(X-quer) = X-doppelquer + A2 x R-quer
- LCL(X-quer) = X-doppelquer - A2 x R-quer
- UCL(R) = D4 x R-quer
- LCL(R) = D3 x R-quer (= 0 für n kleiner als 7)
Schritt 5: Die Daten auftragen
Zeichnen Sie die Mittellinie und die Kontrollgrenzen als horizontale Linien. Tragen Sie jede Untergruppenstatistik als Punkt auf, verbunden durch eine Linie, von links nach rechts in zeitlicher Reihenfolge.
Schritt 6: Die Karte interpretieren
Prüfen Sie auf die Western-Electric-Regeln (zuerst Regel 1, dann Regel 2). Zeigen die Ausgangsdaten selbst außer Kontrolle geratene Punkte, identifizieren und entfernen Sie diese Untergruppen, berechnen Sie die Grenzen neu und tragen Sie die Daten erneut auf. Ihr Ziel ist eine stabile Ausgangsbasis, bevor Sie mit der Überwachung beginnen.
Schritt 7: In den Echtzeit-Überwachungsmodus wechseln
Sobald Kontrollgrenzen aus stabilen Ausgangsdaten festgelegt sind, verlängern Sie die Linien nach vorne und tragen neue Untergruppen ein, sobald sie eintreffen. Reagieren Sie nur auf Signale, nicht auf zufällige hohe oder niedrige Punkte innerhalb der Grenzen.
Schritt 8: Regelmäßig neu berechnen
Nehmen Sie eine bewusste Prozessverbesserung vor, berechnen Sie die Kontrollgrenzen aus den Daten nach der Verbesserung neu. Alte Grenzen aus dem alten Prozesszustand sind nicht mehr gültig.
Regelkarten vs. Laufdiagramme
Beide sind Zeitreihendiagramme, dienen aber unterschiedlichen Zwecken.
| Merkmal | Laufdiagramm | Regelkarte |
|---|---|---|
| Kontrollgrenzen | Keine | UCL und LCL aus Daten berechnet |
| Erkennt besondere Ursache | Nur grundlegende Lauf-/Trendmuster | Vollständige Western-Electric-Regeln |
| Erforderliche Berechnung | Keine | Mittelwert, Standardabweichung, Konstanten |
| Beste Anwendung | Frühe Untersuchung, schneller visueller Check | Laufende Prozessüberwachung, SPC |
| Risiko | Übersieht subtile Signale | Etwas mehr Einrichtungszeit |
Ein Laufdiagramm ist ein guter Ausgangspunkt, wenn Sie nur sehen wollen, ob es einen offensichtlichen Trend oder eine Verschiebung gibt. Sobald Sie sich der Steuerung eines Prozesses verschreiben, wechseln Sie zur Regelkarte. Sie erfordert mehr Vorarbeit, ist aber deutlich zuverlässiger beim Erkennen echter Veränderungen.
Beide stehen im Zusammenhang mit dem Histogramm als Qualitätswerkzeug, das dieselben Daten als Häufigkeitsverteilung statt über die Zeit zeigt. Histogramme zeigen Ihnen die Form der Verteilung; Regelkarten zeigen Ihnen, ob diese Form über die Zeit stabil ist.
Um Zusammenhänge zwischen zwei Variablen zu untersuchen, die Regelkartensignale erklären könnten, ist das Streudiagramm ein natürlicher Begleiter.
Wie es weitergeht
Eine Regelkarte ist das Kernwerkzeug innerhalb eines breiteren Systems der statistischen Prozesskontrolle. Läuft Ihre Karte einmal, sollten Sie sie mit einer Prozessfähigkeitsanalyse kombinieren, um zu bestätigen, dass der stabile Prozess auch die Kundenanforderungen erfüllt, und mit DMAIC, wenn Signale auf eine Grundursache hinweisen, die eine strukturierte Untersuchung erfordert.
Die Zeit, die Sie in die Einrichtung auch nur einer gut gewählten Regelkarte investieren, zahlt sich schnell aus. Sie hören auf, gegen zufällige Streuung anzukämpfen, und reagieren nur noch auf Signale, die tatsächlich bedeuten, dass sich etwas verändert hat.
Customer Success Operations Manager
On this page
- Was ist eine Regelkarte?
- Aufbau einer Regelkarte
- Wie Sie eine Regelkarte lesen
- Arten von Regelkarten
- Wie Sie eine Regelkarte erstellen
- Schritt 1: Festlegen, was gemessen werden soll
- Schritt 2: Ausgangsdaten sammeln
- Schritt 3: Die Mittellinie berechnen
- Schritt 4: Kontrollgrenzen berechnen
- Schritt 5: Die Daten auftragen
- Schritt 6: Die Karte interpretieren
- Schritt 7: In den Echtzeit-Überwachungsmodus wechseln
- Schritt 8: Regelmäßig neu berechnen
- Regelkarten vs. Laufdiagramme
- Wie es weitergeht