Design of Experiments (DOE): Ein praktischer Leitfaden
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Die meisten Teams testen Prozessänderungen auf dieselbe Weise: eine Sache anpassen, beobachten, was passiert, dann etwas anderes anpassen. Das ist langsam, übersieht Wechselwirkungen zwischen Faktoren und führt oft zu Schlussfolgerungen, die nicht mehr standhalten, sobald sich etwas anderes ändert. Design of Experiments bietet einen schnelleren, rigoroseren Weg.
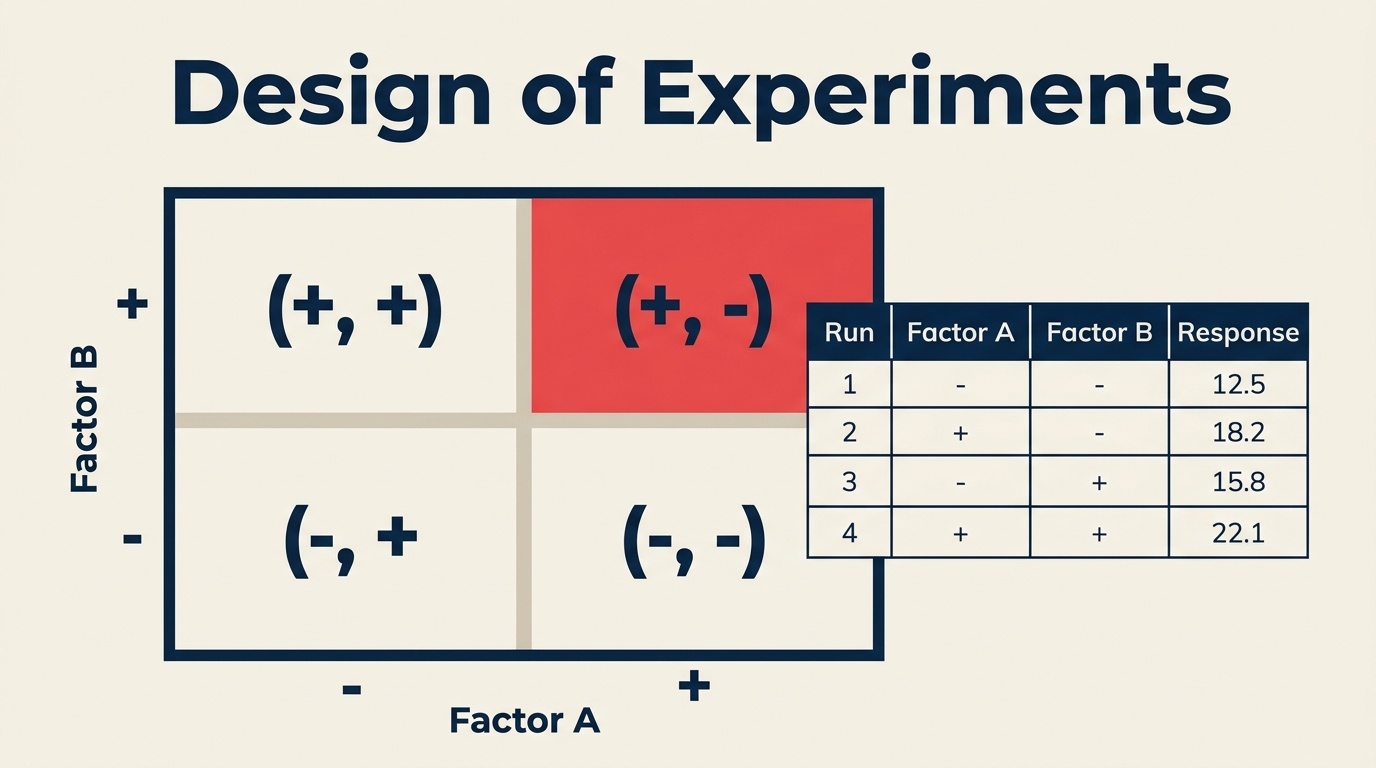
Design of Experiments (DOE) ist eine strukturierte Methode zur Planung von Tests, damit Sie verstehen, welche Inputs Ihre Outputs treiben und um wie viel. Sie ändern mehrere Faktoren gleichzeitig auf kontrollierte Weise und nutzen dann statistische Analyse, um Signal von Rauschen zu trennen. Das ist der Unterschied zwischen fundierter Optimierung und teurem Trial-and-Error.
Was ist Design of Experiments?
Design of Experiments (DOE) ist ein Zweig der angewandten Statistik, der genau vorgibt, wie eine Reihe von Tests aufzusetzen und durchzuführen ist, um effizient Ursache-Wirkungs-Beziehungen zwischen Prozess-Inputs (Faktoren) und Outputs (Antwortgrößen) zu identifizieren.
Ein Faktor ist jede Variable, die Sie während des Experiments kontrollieren, etwa Temperatur, Losgröße oder Textinhalt einer Nachricht. Jeder Faktor wird auf definierten Stufen getestet (zum Beispiel 180 °C vs. 200 °C, oder kurze vs. lange E-Mail-Betreffzeile). Die Antwortgröße ist das, was Sie messen: Ausbeute, Fehlerrate, Konversionsrate. Indem DOE mehrere Faktoren gleichzeitig in einer geplanten Struktur variiert, erfasst es nicht nur Haupteffekte, sondern auch Wechselwirkungen, bei denen der Effekt eines Faktors von der Stufe eines anderen abhängt. Genau diese Wechselwirkungsinformation fehlt beim One-at-a-Time-Testen.
Wichtige Fakten
- Six-Sigma-Praktiker, die DOE einsetzen, berichten von Zykluszeit-Reduktionen von 40 bis 70 Prozent im Vergleich zu unstrukturiertem Experimentieren, laut der American Society for Quality (ASQ, 2022).
- Eine im Journal of Quality Technology veröffentlichte Studie ergab, dass geplante Experimente kritische Prozessvariablen routinemäßig in 3 bis 5 Durchläufen identifizierten, wo One-Factor-at-a-Time-Tests 15 oder mehr benötigten (JQT, 2020).
- Minitabs Kundenbefragung 2023 ergab, dass 68 Prozent der Fertigungsunternehmen, die statistische DOE-Tools nutzen, ihr Verbesserungsziel schneller erreichten als mit informellen Testansätzen (Minitab, 2023).
DOE vs. One-Factor-at-a-Time (OFAT)
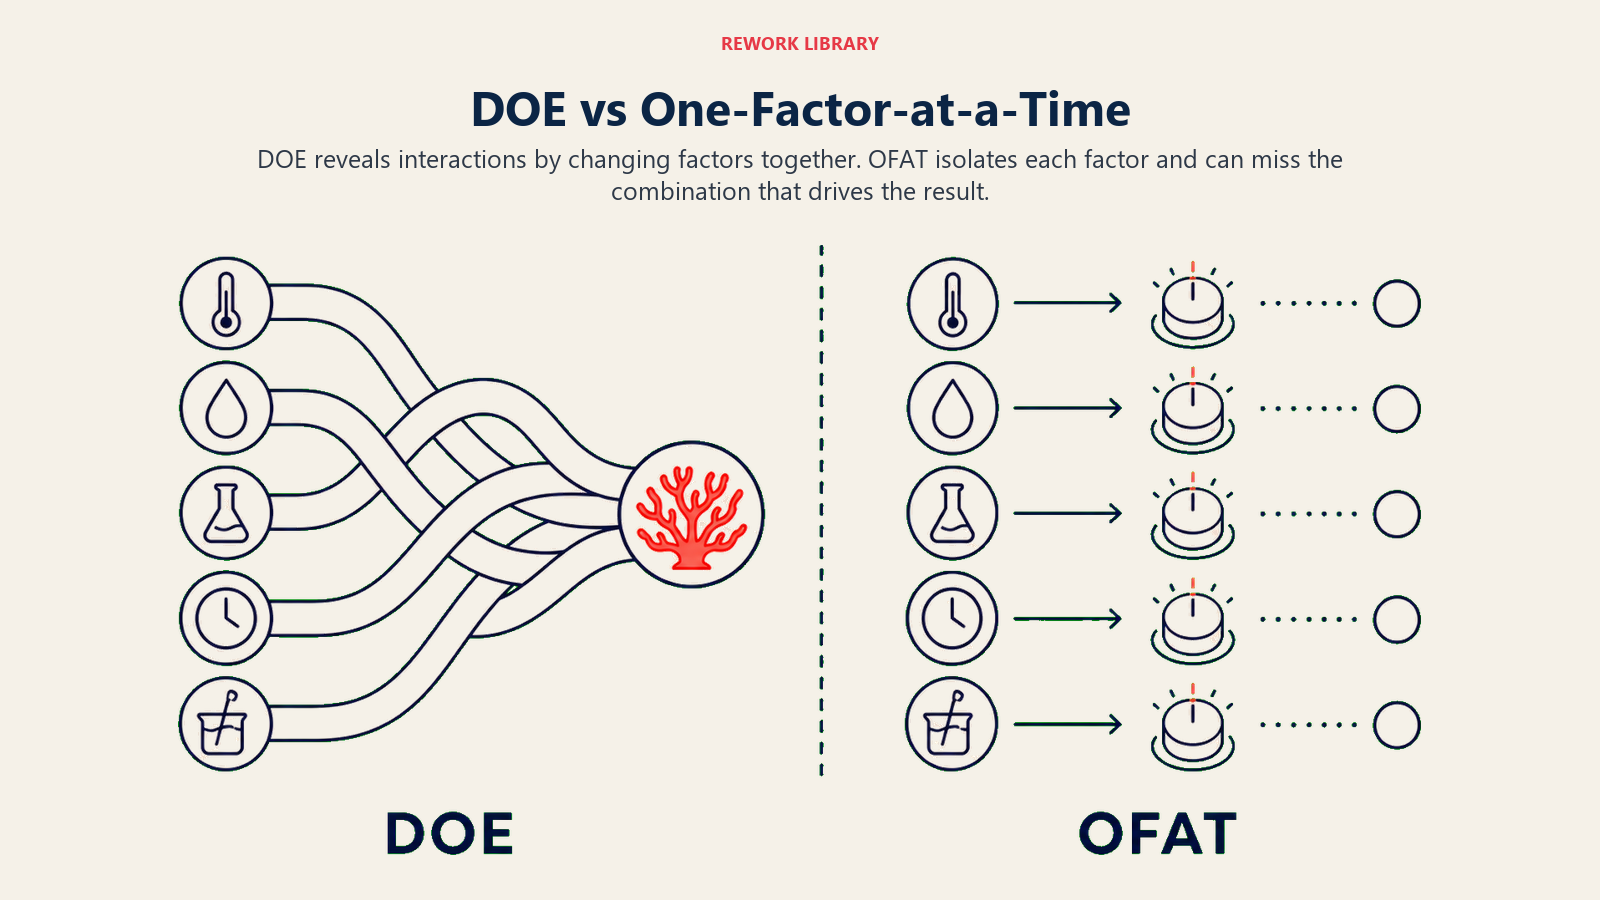
Der traditionelle Testansatz ist OFAT: alles konstant halten, einen Faktor ändern, das Ergebnis beobachten, wiederholen. Das ist intuitiv und kann bei sehr einfachen Systemen funktionieren. Aber es versagt schnell, sobald Wechselwirkungen existieren oder die Anzahl der Durchläufe eine Rolle spielt.
| Kriterium | DOE | OFAT |
|---|---|---|
| Erkennung von Wechselwirkungen | Ja: findet A x B-Effekte durch Design | Nein: Wechselwirkungen bleiben verborgen |
| Benötigte Gesamtdurchläufe | Weniger: fraktionierte Designs können viele Faktoren in 8 bis 16 Durchläufen abdecken | Mehr: jeder Faktor erfordert seine eigene Testreihe |
| Kosteneffizienz | Hoch: Information pro Durchlauf wird maximiert | Niedrig: viele Durchläufe liefern redundante Information |
| Vertrauen in Ergebnisse | Statistisch: Fehler über ANOVA quantifiziert | Informell: keine Varianzschätzung |
| Wann einsetzen | Mehrere Faktoren, vermutete Wechselwirkungen, begrenztes Durchlaufbudget | Einzelner Faktor, gut verstandenes System, schneller Plausibilitätscheck |
Wenn Sie einen Prozess mit drei oder mehr Faktoren optimieren und wissen möchten, ob Temperatur die Ausbeute bei unterschiedlichen Drücken unterschiedlich beeinflusst, wird OFAT Sie in die Irre führen. DOE nicht.
Schlüsselkonzepte in Design of Experiments
Das Verständnis dieser Begriffe verhindert die häufigsten Einrichtungsfehler.
| Begriff | Was er bedeutet |
|---|---|
| Faktor | Eine kontrollierte Input-Variable, getestet auf zwei oder mehr Stufen |
| Stufe | Eine konkrete Einstellung eines Faktors (niedrig/hoch, ein/aus, 50 mg/100 mg) |
| Antwortgröße | Der Output, den Sie messen, um zu beurteilen, ob das Experiment funktioniert hat |
| Wechselwirkung | Wenn der Effekt von Faktor A auf die Antwort von der Stufe von Faktor B abhängt |
| Blockbildung | Gruppierung von Durchläufen nach einer Störvariable (Schicht, Bediener, Charge), um zu verhindern, dass sie den Fehler aufbläht |
| Randomisierung | Durchführung von Testläufen in zufälliger Reihenfolge, um systematische Verzerrung durch unbekannte Zeittrends zu verhindern |
| Replikation | Mehrfache Durchführung derselben Behandlungskombination, um den reinen experimentellen Fehler zu schätzen |
| Confounding (Vermengung) | Wenn zwei Effekte voneinander nicht unterscheidbar sind, meist bei fraktionierten Designs |
| Zentrumspunkt | Ein Durchlauf am Mittelpunkt aller Faktorbereiche, verwendet, um Krümmung in der Antwort zu erkennen |
Randomisierung und Blockbildung sind keine optionalen Feinheiten. Ohne Randomisierung kann ein sich aufheizender Ofen oder ein ermüdender Bediener wie ein echter Faktoreffekt aussehen. Ohne Blockbildung können Sie echte Verbesserung nicht von Schicht-zu-Schicht-Rauschen trennen.
Gängige Arten experimenteller Designs
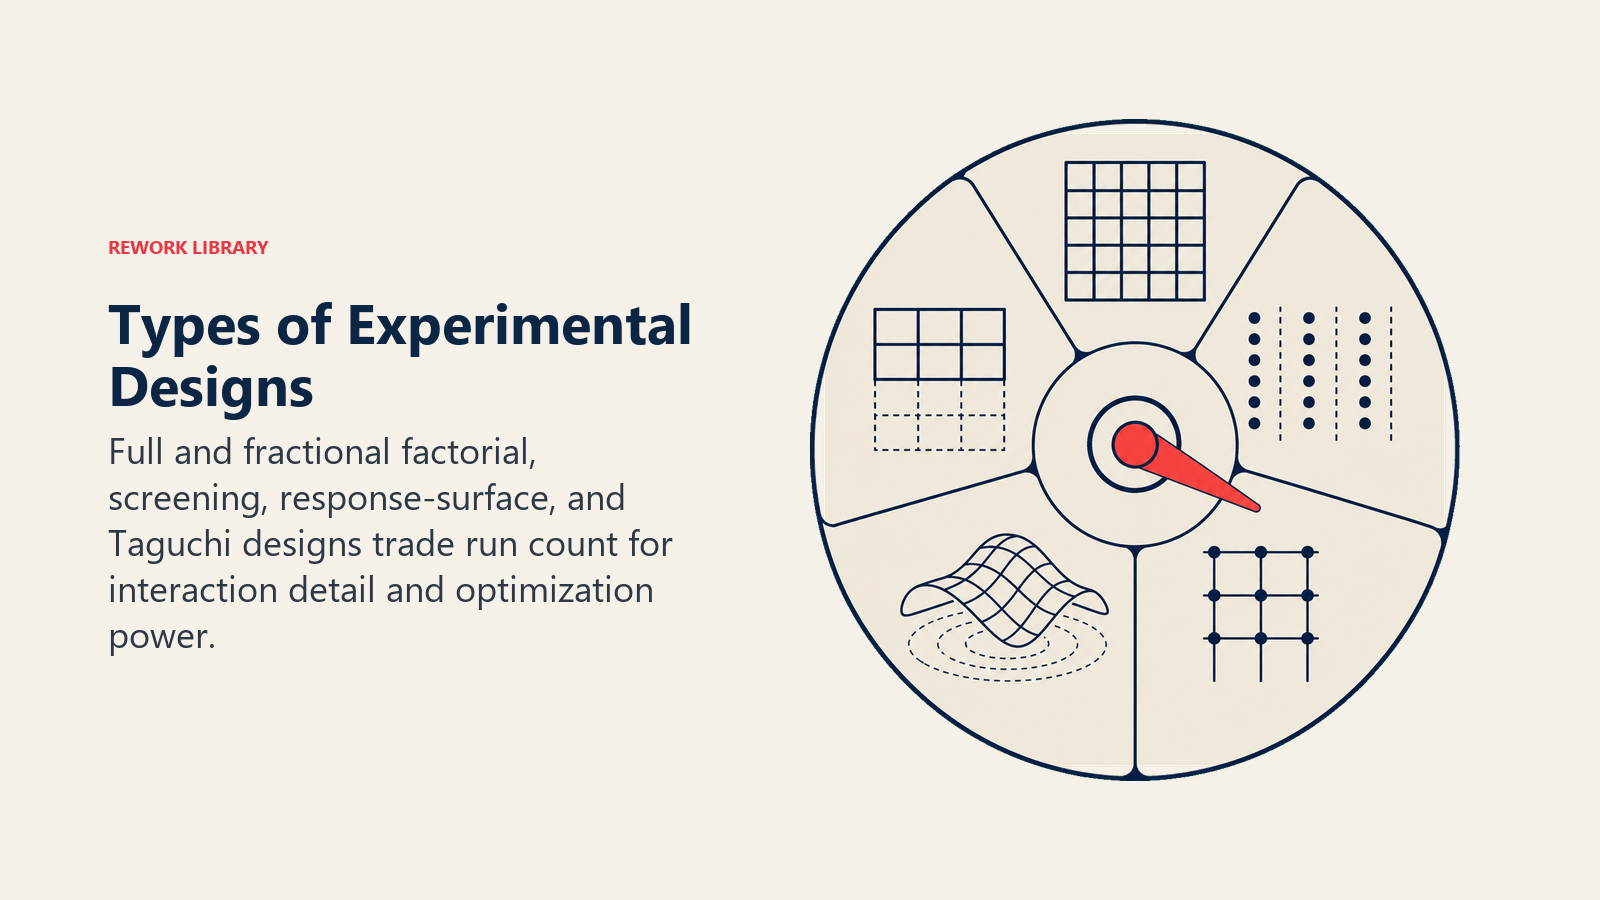
Voll- und teilfaktorielle Designs, Screening-, Response-Surface- und Taguchi-Designs tauschen Durchlaufzahl gegen Detailtiefe bei Wechselwirkungen und Optimierungskraft.
| Design | Am besten geeignet für | Kompromiss |
|---|---|---|
| Vollfaktoriell | 2 bis 4 Faktoren, alle Wechselwirkungen benötigt | Durchlaufzahl verdoppelt sich mit jedem zusätzlichen Faktor (2^k) |
| Fraktionell-faktoriell | 4 bis 8 Faktoren, budgetbeschränkt | Manche Wechselwirkungen höherer Ordnung werden vermengt |
| Plackett-Burman | Schnelles Screening von 8 bis 20 Faktoren | Schätzt nur Haupteffekte, keine Wechselwirkungsinfo |
| Response Surface (CCD/Box-Behnken) | Optimierung nach dem Screening, gekrümmte Antwort | Erfordert drei Stufen pro Faktor, mehr Durchläufe |
| Taguchi | Robustheit gegenüber Rauschen in der Fertigung | Vermengt manche Wechselwirkungen per Design, weniger flexibel |
Ein typisches Projekt führt zuerst ein Plackett-Burman-Design durch, um inaktive Faktoren auszusortieren, dann ein fraktionell-faktorielles Design für die verbliebenen, dann ein Response-Surface-Design, wenn ein Optimum genau bestimmt werden muss. Jeder Schritt reduziert Unsicherheit und fokussiert Ressourcen.
So führen Sie eine Design-of-Experiments-Studie durch
Definieren Sie die Antwortgröße, wählen Sie Faktoren und Stufen, wählen und randomisieren Sie das Design, analysieren Sie die Effekte und bestätigen Sie anschließend die vorhergesagten Einstellungen.
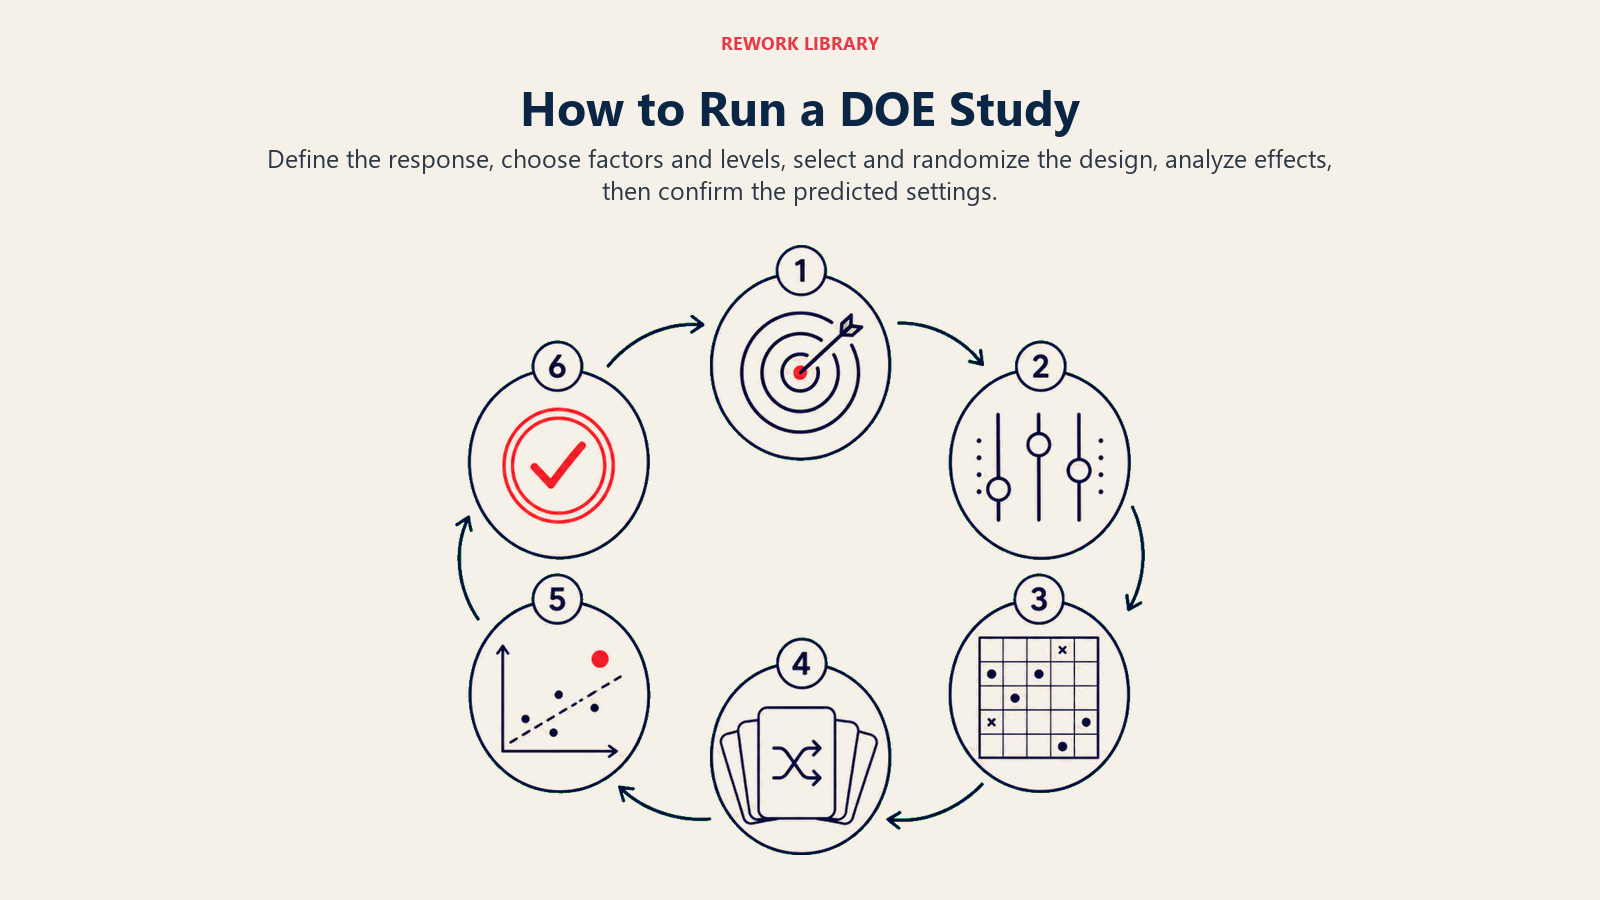
Schritt 1: Ziel und Antwortgröße definieren
Beginnen Sie mit einer präzisen Problemformulierung. "Ausbeute verbessern" ist zu vage. "Erstausbeute auf Linie 3 von 87 % auf 93 % erhöhen, ohne die Zykluszeit zu erhöhen" ist testbar. Identifizieren Sie die Antwortgröße, die Sie messen werden, und bestätigen Sie, dass Sie sie wiederholbar messen können. Ein schwaches Messsystem (siehe Statistical Process Control und Prozessfähigkeit) verfälscht jedes Experiment.
Schritt 2: Faktoren und Stufen auswählen
Listen Sie jede Variable auf, die die Antwort plausibel beeinflussen könnte. Filtern Sie die Liste mit Ihrem Team anhand vorhandener Daten, eines Fischgrätendiagramms oder einer FMEA. Grenzen Sie auf die wahrscheinlichsten 4 bis 8 Kandidaten ein. Legen Sie für jeden eine niedrige und eine hohe Stufe fest, breit genug, um einen Effekt zu erkennen, aber realistisch genug, um sicher und bedienbar zu sein. Sind Sie sich beim Bereich unsicher, führen Sie zuerst ein Range-Finding-Experiment durch.
Schritt 3: Ein Design auswählen
Passen Sie das Design an Ihre Situation an.
- 2 bis 3 Faktoren mit Budget für alle Kombinationen: vollfaktoriell (mindestens 4 bis 8 Durchläufe mit Replikation).
- 4 bis 7 Faktoren, Wechselwirkungsinfo benötigt: fraktionell-faktoriell der Auflösung IV oder V.
- 8 oder mehr Faktoren für erstes Screening: Plackett-Burman.
- Optimierung eines bestätigten Sets von 2 bis 3 Faktoren: Response-Surface-Design.
Verwenden Sie Software (Minitab, JMP oder das kostenlose R-Paket FrF2), um die Designmatrix zu generieren. Erstellen Sie Durchlaufreihenfolgen nicht von Hand.
Schritt 4: Experiment durchführen und randomisieren
Führen Sie die Durchläufe in der von der Software zufällig generierten Reihenfolge aus. Randomisierung ist nicht verhandelbar: Sie schützt vor Zeittrends, Geräteabnutzung und Lerneffekten von Bedienern, die sonst als Faktoreffekte durchgehen würden. Halten Sie alle nicht untersuchten Variablen auf ihren Standardbetriebswerten. Protokollieren Sie alles: Umgebungsbedingungen, Bediener, Gerätezustand, Chargennummern.
Schritt 5: Ergebnisse analysieren
Geben Sie die Antwortdaten in Ihre Software ein und führen Sie eine Varianzanalyse (ANOVA) oder Regression durch. Achten Sie auf:
- Haupteffekt-Diagramme: welche Faktoren die durchschnittliche Antwort verschieben.
- Wechselwirkungsdiagramme: ob sich der Effekt eines Faktors bei unterschiedlichen Stufen eines anderen umkehrt.
- Residuendiagramme: ob die Modellannahmen erfüllt sind (Normalverteilung, konstante Varianz).
- Pareto der Effekte: welche Effekte die Signifikanzschwelle überschreiten.
Ein statistisch signifikanter Effekt hat einen p-Wert unter Ihrem Schwellenwert (üblicherweise 0,05) und eine praktisch relevante Größe, die eine Maßnahme rechtfertigt. Beides zählt. Ein winziger Effekt kann bei hohen Durchlaufzahlen statistisch signifikant, aber betrieblich irrelevant sein.
Schritt 6: Bestätigen und iterieren
Führen Sie ein Bestätigungsexperiment bei den vorhergesagten optimalen Einstellungen durch. Das Bestätigungsergebnis sollte innerhalb des Prognoseintervalls des Modells liegen. Falls nicht, wurde etwas übersehen: ein nicht gemessener Faktor, ein zu enger Bereich oder eine Störvariable, die sich eingeschlichen hat. Bei diesem Schritt steigen die meisten Teams zu früh aus und bereuen es später. Nach der Bestätigung schreiben Sie die neuen Einstellungen in Ihren Standardarbeitsanweisungen fest und aktualisieren die Regelkarten-Basislinie.
Beispiele für Design of Experiments
| Branche/Funktion | Was untersucht wurde | Getestete Faktoren | Ergebnis |
|---|---|---|---|
| Pharmazeutische Fertigung | Tablettenauflösungsrate | Kompressionskraft, Bindemittelkonzentration, Granulationszeit | 2 Faktoren identifiziert, verantwortlich für 91 % der Streuung, Out-of-Spec-Chargen um 60 % reduziert |
| E-Mail-Marketing | Click-Through-Rate | Länge der Betreffzeile, Sendezeit, Personalisierung, CTA-Text | 2^4-fraktionell-faktoriell isolierte Wechselwirkung Betreffzeile + CTA als dominanten Treiber |
| Landwirtschaft | Ernteertrag | Düngertyp, Bewässerungshäufigkeit, Reihenabstand | Response-Surface-Design fand Optimum für drei Faktoren gleichzeitig in 15 Parzellen |
| Softwareleistung | API-Antwortlatenz | Cache-Größe, Connection-Pool-Tiefe, Query-Timeout | Plackett-Burman screente 7 Parameter; 2 dominierten, angepasst, um p95-Latenz um 34 % zu senken |
| Lebensmittelverarbeitung | Snack-Texturbewertung | Backzeit, Ofentemperatur, Feuchtigkeitsgehalt | Vollständiges 2^3-faktorielles Design plus Zentrumspunkte bestätigte Krümmung; Response Surface fand Optimum |
Dieselbe Logik gilt, egal ob Sie Verbindungen mischen, Anzeigentexte schreiben oder eine Datenbank feinabstimmen. Wenn Inputs variieren und Sie sich nicht sicher sind, welche zählen, beantwortet DOE die Frage schneller als Intuition.
Best Practices und häufige Fehler
Tun:
- Randomisieren Sie die Durchlaufreihenfolge jedes Mal, auch wenn es unpraktisch ist.
- Replizieren Sie mindestens den Zentrumspunkt, um eine reine Fehlerschätzung zu erhalten.
- Validieren Sie Ihr Messsystem, bevor Sie beginnen (Gauge R&R bei Bedarf).
- Bestätigen Sie Ergebnisse bei optimalen Einstellungen, bevor Sie die Produktion ändern.
- Dokumentieren Sie Faktorbereiche, Antwortdefinitionen und Durchlaufprotokolle, damit das Experiment reproduzierbar ist.
Nicht tun:
- Faktoren mitten im Experiment hinzufügen. Ein Faktor, der nach Beginn hinzugefügt wird, macht die Designstruktur ungültig.
- Zu viele Faktoren bei unzureichender Auflösung verwenden. Ein Design der Auflösung III einzusetzen, obwohl bekannte Wechselwirkungen existieren, liefert vermengte, irreführende Ergebnisse.
- Statistische Signifikanz mit praktischer Bedeutung verwechseln. Prüfen Sie immer die Effektgröße.
- Den Bestätigungslauf überspringen. Das Modell ist eine mathematische Abstraktion; der Prozess ist real.
- Versuchen, DOE-Designs von Hand zu berechnen. Software generiert gültige randomisierte Durchlaufreihenfolgen mit den korrekten Vermengungsmustern. Improvisieren Sie nicht.
DOE passt natürlich in die Improve-Phase von DMAIC, wo es Rätselraten durch eine statistisch belegte Wahl optimaler Einstellungen ersetzt. Es ist auch üblich in Lean-Six-Sigma-Projekten und in jeder Six-Sigma-Initiative, in der Ursachenanalyse die Verdächtigenliste bereits auf eine Handvoll formal zu testender Faktoren eingegrenzt hat.
Weiterführende Inhalte
On this page
- Was ist Design of Experiments?
- DOE vs. One-Factor-at-a-Time (OFAT)
- Schlüsselkonzepte in Design of Experiments
- Gängige Arten experimenteller Designs
- So führen Sie eine Design-of-Experiments-Studie durch
- Schritt 1: Ziel und Antwortgröße definieren
- Schritt 2: Faktoren und Stufen auswählen
- Schritt 3: Ein Design auswählen
- Schritt 4: Experiment durchführen und randomisieren
- Schritt 5: Ergebnisse analysieren
- Schritt 6: Bestätigen und iterieren
- Beispiele für Design of Experiments
- Best Practices und häufige Fehler
- Weiterführende Inhalte