単品流し(シングルピースフロー):リーンにおけるワンピースフローを解説
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
10個の製品が、3つの作業ステーションを通過する必要があります。ある工場では、10個すべてがステーション1で最後の1個まで完成するのを待ち、その後、山積みのままステーション2へ、さらにステーション3へと移ります。最初に完成した1個が顧客に届くのは、バッチ全体がラインを通過し終えてからです。隣の工場では、最初の1個はステーション1で終わった瞬間にステーション2へ移り、4個目から10個目がまだラインを進んでいる間に、完成して出荷されます。ステーションの数は同じ、作業量の合計も同じです。それなのに、1個目を待つ人の待ち時間は大きく違います。
この差が単品流しです。リーンの考え方の中でも、哲学よりも計算のほうが説得力を持つ、数少ない考え方の一つです。
重要なポイント:単品流し
- Lean Enterprise Institute は、連続フローを「一連の処理ステップを通して、1個ずつ(または小さく一定のバッチで)、できる限り途切れなく生産し、移動させること」と定義し、単品流し、ワンピースフロー、1個作って1個運ぶことを同じ考え方として挙げています(Lean Enterprise Institute)。
- その反対にあたるバッチ・アンド・キューは、「実際に必要かどうかにかかわらず」「大きなロット(バッチ)」を次の工程へ移し、そこで「列(キュー)」になって待たされるものと定義されています(Lean Enterprise Institute)。
- 多くの製造現場では、実際に付加価値を生む処理時間は「リードタイム全体のごくわずかで、多くは5%未満です。残りは待ち時間です」(Art of Lean、2026年3月更新)。
- NIST の Manufacturing Extension Partnership は、セル型レイアウトを、「ワンピースフローと、ステーション間の柔軟でバランスのとれた作業負荷を可能にするよう、設備を密接した順序で並べる」ものと説明しています(NIST MEP)。
単品流しとは
単品流しとは、仕事をバッチではなく1個ずつ工程に流すことです。各ステップは自分の作業を終えたら、隣のステップを待たせるために置いておくのではなく、結果をそのまま次のステップへ渡します。Lean Enterprise Institute 自身の定義でも、これは一つの概念に3つの呼び名がある、と整理されています。連続フロー、ワンピースフロー、単品流しは、いずれも「一連の処理ステップを通して1個ずつ、できる限り途切れなく生産し、移動させ、各ステップは次のステップから求められた分だけを作る」ことを指しています(Lean Enterprise Institute)。3つの呼び名に技術的な違いはありません。組織で既に使われているものを選んでください。
この概念を理解する鍵になる対比が、バッチ・アンド・キューです。フローを前提に再設計されたことのない多くの現場で、これが標準になっています。バッチ・アンド・キューでは、1つのステーションでバッチ全体を処理し、その中のすべてが終わったときに初めて次のステーションへ移し、そのステーションの準備が整うまで「列(キュー)」の中で待たせます(Lean Enterprise Institute)。バッチ・アンド・キュー自体は、表面的には不合理ではありません。似た作業をまとめるのは効率的に感じられますし、多くの人が直感的に仕事をそう整理します。問題は、そのまとめ方が時間にどんな影響を与えるかを測って初めて見えてきます。
| 観点 | バッチ・アンド・キュー | 単品流し |
|---|---|---|
| 移動バッチの大きさ | バッチ全体(10個、50個、500個)が一緒に移動 | 1個ずつ移動 |
| ステーション間の仕掛品 | バッチの大きさまで積み上がる | ステーションごとにおよそ1個 |
| 不良の見えやすさ | 不良品が、検査までバッチの中に紛れて進む | 次の1個が、問題が繰り返されているかを示す |
| 最初の1個が完成するまでのリードタイム | バッチ全体が前のすべてのステーションを通過するのを待つ | 主に個々のステーション時間の合計で決まる |
| 製品の混流への柔軟性 | 同じ製品の長いランに向いている | 段取り替えが速ければ、頻繁な切り替えに対応できる |
| ペースを決めるもの | バッチの大きさとキューの規律 | タクトタイムとステーションのバランス |
単品流しは、プルの運用上の現れでもあります。後ろのステーションが1個受け取れる状態になって初めて、前のステーションが次の1個を生産します。これは、単に移動バッチを小さくするのとは別の規律です。バッチを500個から50個に減らしても、バッチ・アンド・キューのままということはあり得ます。フローとは、移動バッチが1個に達した特定のケースのことであり、プルは、誰も見ていない隙にその1個が小さな在庫の山になってしまうのを防ぎます。
数字で見るバッチ・アンド・キューと単品流し
ここで示すのは、どんな図よりも早く懐疑的な人を納得させる比較です。3ステーション、10個という古典的な例を、最後まで計算してみましょう。
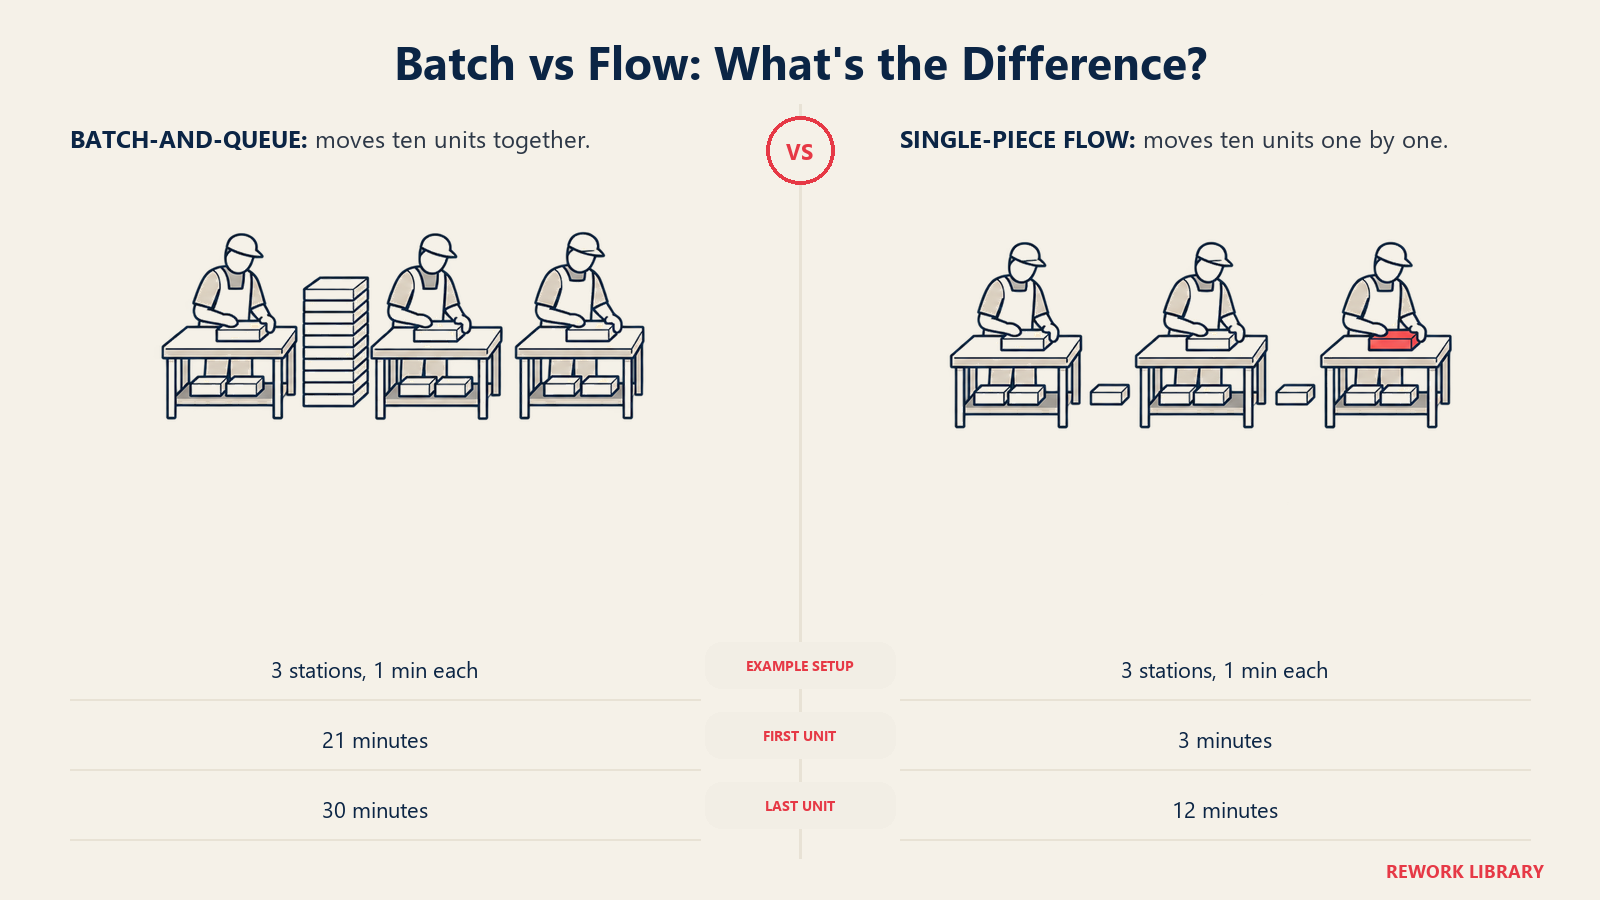
順番に並んだ3つの作業ステーションがあり、それぞれが製品1個の処理にちょうど1分かかるとします。10個の製品が3つすべてを通過する必要があります。他の条件はすべて同じにします。どちらのシナリオでも、誰も作業を速くしません。変わるのは、ステーション間で一緒に移動する個数だけです。
10個のバッチ(バッチ・アンド・キュー)。 ステーション1が10個を続けて処理し、10分の時点でバッチを終えます。そこで初めてバッチ全体がステーション2へ移り、10個すべてを処理するのにさらに10分かかり、20分の時点で終わります。バッチはステーション3へ移り、30分の時点で10個すべてが終わります。バッチは一体としてステーション間を移動するため、最初に完成した1個がステーション3を出られるのは、早くても21分後です(ステーション1で10分、ステーション2でさらに10分、その後その1個がステーション3を通過するのに1分)。最後の1個が完成するのは30分の時点です。ラインから最初に出てくる1個を待つ顧客は、3つのステーションでそれぞれ1分ずつの実作業しかかからないものを、21分も待つことになります。
1個のバッチ(単品流し)。 1個目は、ステーション1での作業が終わった瞬間、つまり1分の時点でステーション2へ移り、2分の時点でステーション3に到達して、3分の時点で完成します。各ステーションは1個を手放した瞬間に空くため、ステーション1は1分の時点で2個目を開始し、安定したパイプラインができあがります。以降の各製品は、前の製品の2分後に完成します。最後の10個目は12分の時点で完成します。
| シナリオ | 最初の1個の完成 | 最後(10個目)の完成 | 経過時間の合計 |
|---|---|---|---|
| 10個のバッチ(バッチ・アンド・キュー) | 21分 | 30分 | 30分 |
| 1個のバッチ(単品流し) | 3分 | 12分 | 12分 |
| 改善 | 最初の1個まで7倍速い | 最後の1個まで2.5倍速い | 18分の短縮 |
この表を2回読んでください。2行目を見落とす人が多いからです。処理時間の合計は変わっていません。3つのステーション、各1分、10個、どちらも作業は30分分です。誰も速くなっておらず、シフトも増やしておらず、高速の機械も買っていません。動いた変数は、ステーション間を移動するバッチの大きさだけで、それによって最初の1個までのリードタイムは86%、経過時間の合計は60%短縮されました。単品流しを支持する議論のすべてが、この一つの計算例に収まっています。この結果は、「ステーション」が機械でも、机でも、ソフトウェアの工程でも変わりません。
例を拡大すると、差は縮まるどころか広がります。実際のプロセスで、ステーションが3つ、バッチが10個だけということはほとんどありません。6つのステップがあり、バッチが50個のバックオフィス業務でも同じことが起こり、2つのリードタイムの間にはるかに大きな倍率が生じます。3ステーションの簡単な例は、多くの実際の現場にとっての根拠を、むしろ控えめに見せています。
誰も速く働かなくてもフローがリードタイムを大幅に短縮する理由
上の計算例は、特別なケースではありません。ほとんどのプロセスでリードタイムが実際にどこに消えているかを、そのまま示した例です。多くの製造現場では、実際に付加価値を生む処理時間は「リードタイム全体のごくわずかで、多くは5%未満です。残りは待ち時間です」(Art of Lean)。処理時間が誤差の範囲で、待ち時間がほぼすべてだとすれば、最も効果の大きい手段は、人や機械を速く働かせることではありません。待ち時間をなくすことです。
バッチの大きさが制御しているのは、まさにこの点です。大きな移動バッチは、設計上、待ち時間を作り出します。バッチの中の最後の1個以外のすべては、各ステーションで、グループが移動できるよう仲間が追いつくのを待って遊んでいます。バッチを小さくすれば、作り出された待ち時間は、1個ずつ、ステーションごとに小さくなります。バリューストリームマッピングは、多くのチームが自分たちのプロセスでこれを可視化するために使うツールです。各ステップの時間のうち、作業とキューがそれぞれどれだけを占めるかを数字にしてくれるからです。その比率は、測定する前に想定していたものよりほぼ必ず悪いのです。
「もっと速く働く」が、最初の一手として間違いであることが多い理由もここにあります。隣のステーションより既に速いステーションをさらに速くしても、得られるものはほとんどありません。ボトルネックは、そもそも処理速度ではなく、順番を待ってキューに置かれたバッチだったからです。バッチの大きさを減らせば、個々のステーションがどれだけ速く動くかにかかわらず、キューは解消されます。
フローが不良をすぐに見つける理由
速度の向上と同じくらい重要な、もう一つの効果があります。実際に目にするまで過小評価されがちです。10個のバッチでは、ステーション1で発生した不良は、他の9個の中に紛れたまま、下流で誰かがバッチを検査するまで進みます。誰かが気づいたときには、ステーション1は同じ問題を抱えた次のバッチをすでに作り終えているかもしれません。単品流しでは、ステーション1から出てくる次の1個が、不良がまだ続いているかどうかのテストになります。作業者の目の前にある製品が、その1個だけだからです。
この即時性は、単品流しを別個の取り組みとして扱うのではなく、自働化(Jidoka)やポカヨケと結びつけます。トヨタは、自働化を「異常を検知したらただちに止めて、不良品が作られるのを防ぐこと」と説明しています。それはジャストインタイムと対になっており、ジャストインタイムは、必要なものを必要なときにだけ作ることで、すべての工程を「連続したフローで」結びつけます(Toyota)。フローは、この「止めて直す」対応を意味のある速さにします。1個のバッチを止めるコストは1個分の生産の損失ですが、検査で初めて見つかる50個のバッチを止めるコストは、最後に正常を確認してから作られたすべてのものの手直しやスクラップに加え、すでに出荷されたものまで含まれます。
ポカヨケの装置も、作業の現場で同じ論理を補強します。部品を正しい向きでしか受け付けない治具や、空欄のままでは送信できないフォームの入力欄は、山の中から下流の検査担当者が見つけてくれることに頼らず、ミスが発生した製品の段階でそれを捕まえます。フローとミスの防止は、同じ問題を二つの方向から攻めます。一方は不良が隠れられるバッチを小さくし、もう一方は不良をそもそも起こり得なくします。
単品流しの前提条件
フローは、動き出してしまえば単純に見えます。そこへ至るには、いくつかのことがすでに成り立っている必要があり、そのどれか一つを飛ばすことが、切り替えが停滞したり、数か月後に静かに元へ戻ったりする最も一般的な理由です。
| 前提条件 | フローにとっての意味 | 省略した場合 |
|---|---|---|
| 把握されたタクトタイム | すべてのステーションが達成すべきペースを定める | フローに目標がなく、1個ずつで本当に十分な速さかを誰も判断できない |
| タクトに合わせてバランスされたライン | すべてのステーションのサイクルタイムがタクト以下 | 最も遅いステーションが、下流すべてを飢えさせ、上流すべてをふさぐ |
| 高速な段取り替え(SMED) | 製品や作業の種類の切り替えに、数時間ではなく数分しかかからない | 小さなバッチが高コストで実行できず、フローは静かにバッチ処理へ逆戻りする |
| 信頼できる設備(TPM) | 隠れた停止時間なく、予定どおりに機械が稼働する | フローにはバッファがほとんどなく、計画外の停止が1回あるだけでライン全体が止まる |
| 標準作業 | すべての作業者が、同じ順序を同じペースで実行する | ステーションごとにサイクルタイムがばらつき、フローは滑らかではなく不均一になる |
| 機能するプルのシグナル | 下流が、ちょうど1個ずつを許可する | シグナルがなければ、「フロー」は、いつの間にかフローのラベルをつけたプッシュに戻る |
| 多能工化された作業者 | 遅れているステーションに人が移れる | 1人の欠勤、または1つの遅いステーションが、セル全体を止める |
段取り替えの時間と設備の信頼性が、リストの中心にあり、標準作業やプルのシグナルではないことに注目してください。これは意図的です。チームがプルシステムを完全に理解していても、段取り替えに1時間かかるならフローは失敗します。段取り替えが速いことが、そもそも1個のバッチを経済的に成り立たせるからです。その土台づくりは、レイアウトを切り替えたあとではなく、その前に済ませてください。
セルのレイアウト:距離と引き渡しが重要な理由
多くの施設やオフィスは、機能ごとに組織されています。すべての旋盤は一つのエリア、すべてのドリルは別のエリア、すべての引受担当者は一つのフロア、すべての承認者は別のフロア、といった具合です。このレイアウトは組織図の上では効率的に見えますが、実際には、大量の隠れたバッチ処理を生み出します。部品やファイルをある機能エリアから次へ移すには、物理的に運び、歩き、回送する必要があり、20個まとめて運べるときに、1個ずつ運ぶ人はいないからです。
作業セルはこのパターンを打ち破ります。1つの製品ファミリーに必要な設備やステップを物理的にまとめ、使う順に並べ、建物の端から端まで移動しなくても、製品が1ステップから次へ移れる近さにします。U字型セルは、これをさらに一歩進めたものです。直線ではなく、ステーションをU字に曲げて、入口と出口が近くになるようにします。多能工化された1〜2人の作業者が、Uの内側を歩いて複数のステーションを小さな周回で受け持ち、セル全体を再設計することなく、需要の増減に応じて人を増やしたり減らしたりできます。
| 観点 | 直線型レイアウト | U字型セル |
|---|---|---|
| 作業者のカバー範囲 | ステーションごとに1人で、柔軟な調整が難しい | 1〜2人の作業者で、複数のステーションをカバーできる |
| 入口と出口 | 反対側の端にあり、離れている | 近くにあり、両方を監視しやすい |
| 需要に応じた人員の調整 | ライン全体でステーションの再バランスが必要 | 歩く経路の区間を足したり外したりする |
| 製品の移動距離 | 機能ごとに機械を配置した場合は特に、長くなりがち | ステーションが近接しているため、設計上短い |
| プロセス全体の見通し | 限られ、作業者は自分のステーションしか見えない | 高く、1人がセル全体を見渡せることが多い |
移動距離を、想定ではなく可視化するツールが、スパゲッティダイアグラムです。1サイクルの間に、部品、書類、人が実際に歩く経路を、フロアプランやオフィスのレイアウト図の上に単純にたどったものです。機能別のレイアウトからは、ほぼ必ず、名前のとおりのスパゲッティダイアグラムができあがります。順序を考えて配置されていなかった部門の間を、仕事が行ったり来たりするため、線が交錯して絡み合うのです。セルを中心に再設計し、2枚目のスパゲッティダイアグラムでその再設計を確認することは、バッチ・アンド・キューのレイアウトが初期状態で積み上げてしまう搬送と待ちの時間を削減するうえで、通常、最大の手段になります。
製造業以外での単品流し
この論理は、物理的なものがラインを流れるかどうかにかかわらず、繰り返し可能な一連のステップを持つあらゆるプロセスにそのまま当てはまります。置き換えは機械的です。「製品」は、そのプロセスが完了させるために存在するものに、「ステーション」は、次にそれに関わる役割やシステムになります。
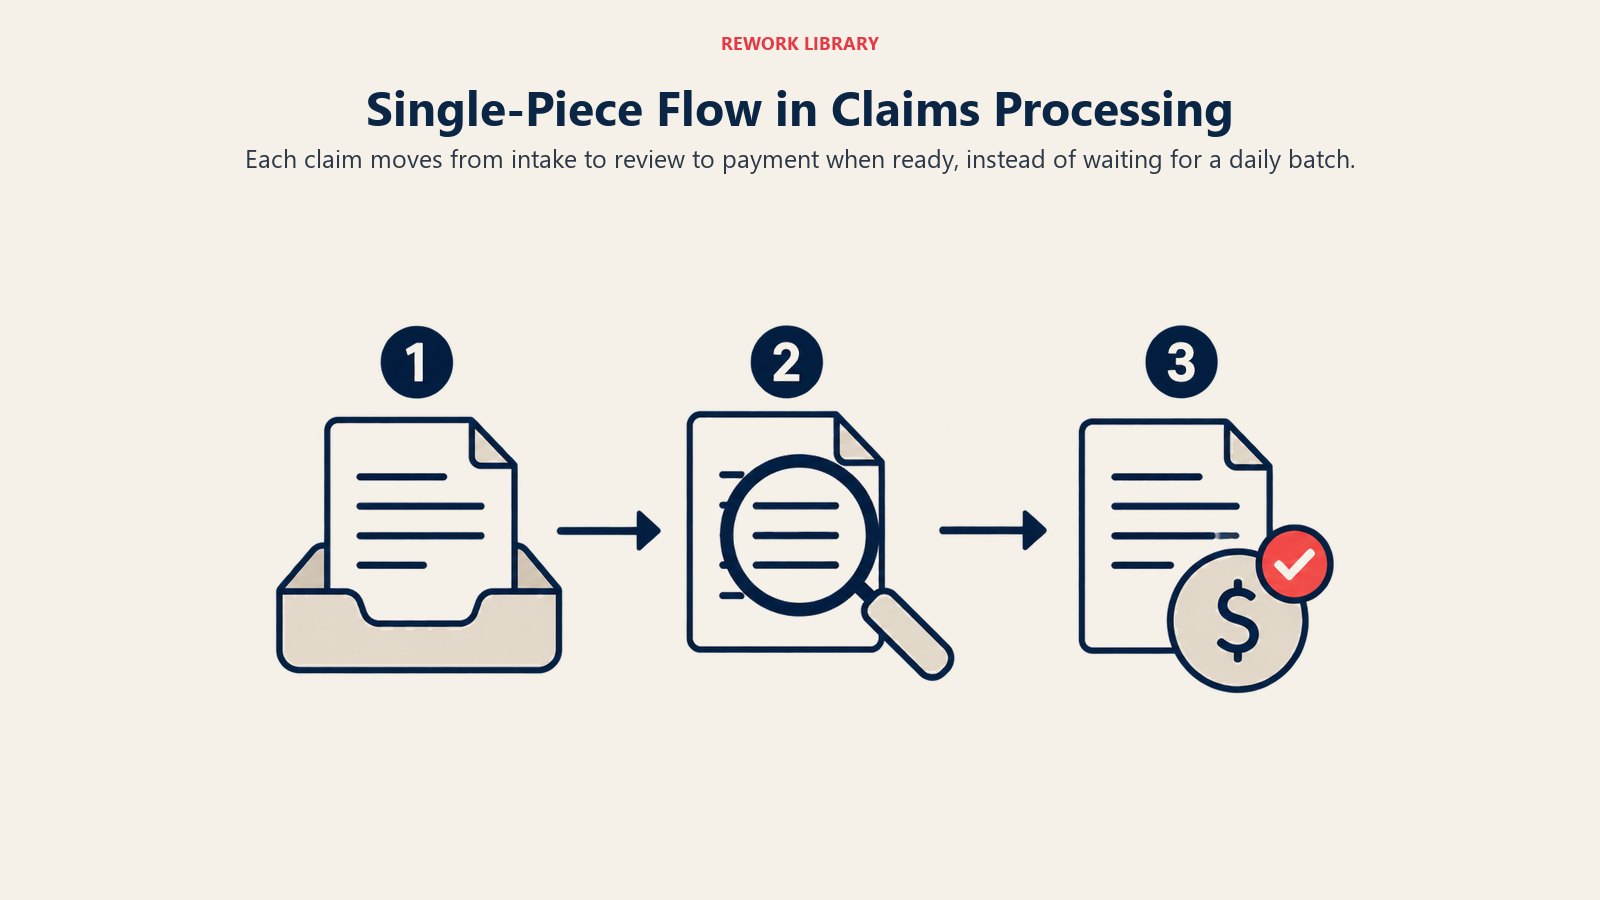
| 分野 | 「1個」の意味 | バッチ処理の姿 | フローの姿 |
|---|---|---|---|
| 保険金請求の処理 | 1件の請求 | 請求がフォルダに集められてから、次の段階へ回される | 各請求は、受付が終わった瞬間に引受へ移る |
| 従業員のオンボーディング | 新入社員1名 | 入社者のコホートが、決まった入社日にまとめて処理される | 各入社者の書類、アクセス権、研修が、それぞれの日程で個別に進む |
| 請求書の承認 | 請求書1通 | 請求書が週次でまとめられ、1回の承認作業にかけられる | 各請求書は、コード付けされ次第、承認者へ回される |
| コードレビュー | プルリクエスト1件 | 複数のPRがキューにたまり、スプリントの最後にまとめてレビューされる | 各PRは、次のPRが積み上がる前に、開かれ次第レビューされる |
| 採用 | 候補者1名 | ある職種の候補者全員を面接し、最後にまとめて評価する | 各候補者は、面接の直後に採点され、判断される |
保険金請求の処理を例に、これを詳しく見ていきましょう。小規模な法人向け保険金請求のチームを想像してください。ステップは3つで、受付確認、査定担当者によるレビュー、支払い実行です。それぞれ1件あたり実作業が約20分です。このチームの習慣はバッチ処理です。受付は1日を通して請求を集め、その日のバッチを午後5時に査定担当者へ転送します。査定担当者も同様に、レビューをまとめ、1日に1回、支払い実行へバッチを送ります。
午前9時5分に受付を終えた請求は、その日の午後5時まで査定担当者のレビューに移らず、査定担当者の終業時バッチが出るまでそのキューで待ち、翌日の午後まで支払い実行に届きません。この1件のリードタイムの合計は、実作業は1時間なのに、3営業日近くになります。
フローに切り替えます。受付が請求を終えた瞬間に、請求はフォルダではなく、そのまま査定担当者のキューへ移ります。査定担当者が処理し、そのまま支払い実行へ回します。同じ請求が、同じ3つのステップで、それぞれ同じ20分のまま、3日ではなく約1時間で完全に処理されます。個々のステップは何も速くなっていません。2日半分の純粋な待ち時間を作り出していたバッチが、ただ消えたのです。
それでもバッチ処理が正解になる場面
これは、バッチ処理が常に間違いだという意味ではありません。作業をまとめてから転送することが、リーンの規律の逸脱ではなく、本当に賢明な運用上の選択になるプロセスの形もあります。
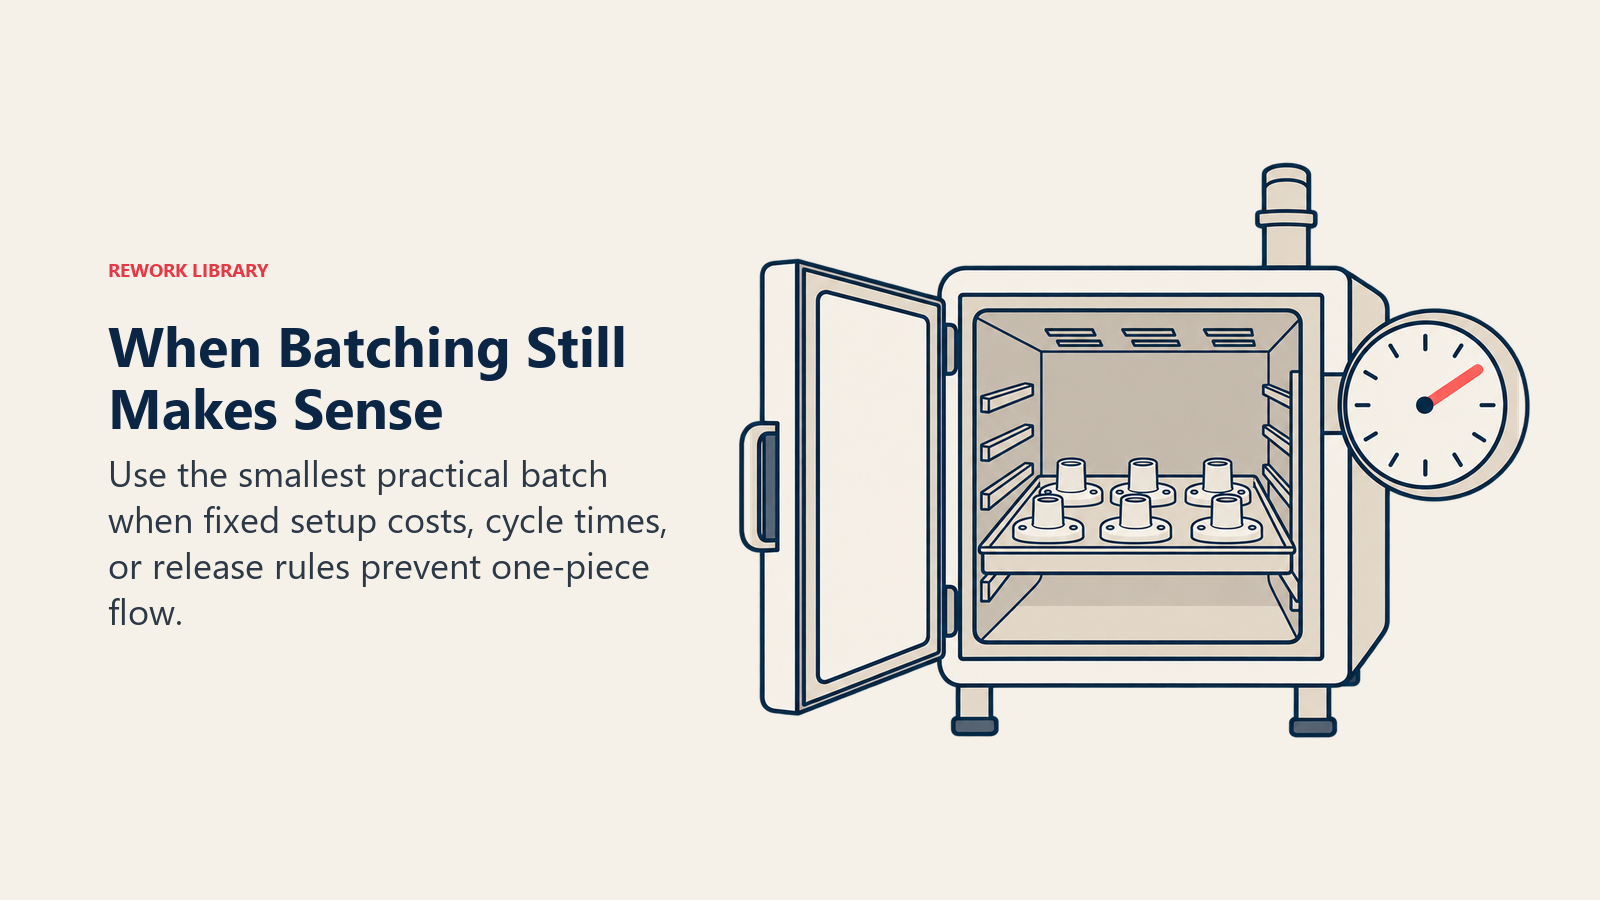
| シナリオ | バッチ処理が有利な理由 | 例 |
|---|---|---|
| 段取り支配型のプロセス | 段取り替えの時間が1個あたりの処理時間に比べて大きい場合、ワンピースフローでは、生産するより切り替えに時間を費やすことになる | 金型交換に2時間かかり、1個あたりのサイクルタイムが30秒のスタンピングプレス |
| 滅菌や硬化のサイクル | サイクルの長さは、中に何個入っていても固定なので、チャンバーを満たすことだけが、その固定時間を分散させる唯一の方法 | 蒸気滅菌器の最小曝露時間は、重力置換式で121°Cなら30分、プレバキューム式で132°Cなら4分で、トレイ1枚でも満載でも同じ時間(CDC) |
| 出荷の経済性 | 輸送には1便あたりの固定コストがあり、バッチ処理が多数の製品にそれを分散させる | 製品ごとに宅配便を出すのではなく、注文をまとめてフルトラックロードにする |
| 規制対象のバッチ記録 | 品質判定とトレーサビリティの正式な単位は、個々の製品ではなくバッチ | 医薬品やバイオ医薬品の製造。すべてのバッチに1つのロット番号と1つの出荷判定がある |
4つに共通するのは、移動バッチをどれだけ小さくしても縮まない、固定コスト、固定のサイクルタイム、または固定のコンプライアンス上の境界です。単品流しが攻めるのはキューの時間です。製品単位ではなくバッチ単位で固定されているコストや時計に対しては、何もできません。こうした場合の正しい対応は、それでも無理にフローにすることではありません。可能であれば固定コストを減らし(SMEDは、まさに段取り支配型のケースを縮めるために存在します)、慣習が許す最大のバッチではなく、その固定の制約が実際に許す最小のバッチで運用することです。
フローが機能していることを示す指標
ラインやワークフローを単品流しへ切り替えることは、一度きりの出来事ではなく、再設計です。再設計が定着しているか、静かにバッチ処理へ戻っていないかを示す指標が必要です。
| 指標 | フローで何が変わるか | 読み方 |
|---|---|---|
| 最初の1個までのリードタイム | 大きく低下する。多くの場合、最も目に見える初期の成果 | この記事の前半で計算した、バッチとフローの比較と照らし合わせる |
| 仕掛品(WIP) | 各ステーションの間に、およそ1個が置かれる程度に減る | システム内のどこかにある数ではなく、ステーション間で実際に待っている数を数える |
| 直行率 | 上昇する。不良が、1バッチ後ではなく1個後に見つかるため | 最終検査だけでなく、ステーションごとに追跡する |
| 納期遵守率 | 最良ケースと最悪ケースのリードタイムの差が縮むにつれて改善する | 平均だけでなく、ばらつきを見る |
| 段取り替え時間 | フローが成り立つ前に低下する必要があり、その後も低下し続ける | 遅行指標ではなく、フローの健全性の先行指標として扱う |
よくある失敗パターン
失敗した切り替えの多くは、考え方が間違っていたから失敗したのではありません。前提条件の一つが省略されたために失敗しており、以下の症状がその目印です。
| 失敗パターン | 現れ方 | 対策 |
|---|---|---|
| 段取り替え時間が下がる前にフローを強行する | ラインは1個のバッチで動くが、実際の生産より、製品間の切り替えに多くの時間を費やす | 先にSMEDを実施し、そのあとでレイアウトをフローに切り替える |
| 実際は小バッチなのに、フローを名乗っている | チームは単品流しと呼んでいるが、仕事は5個や10個のグループでステーション間を移動している | プロセスの呼び名ではなく、各引き渡しで実際の移動バッチの大きさを確認する |
| アンバランスなステーション | 1つの遅いステーションが、下流すべてを飢えさせ、上流すべてをふさぐ | 都合のよいところをそのままにせず、タクトに対してサイクルタイムを再バランスする |
| 需要の変動の無視 | 平均的な需要に合わせて調整されたフローが、量が急増した最初の週に崩れる | フローが変動を吸収しなければならなくなる前に、平準化(Heijunka)で、ミックスと量を平準化する |
| 多能工化の不足 | 1人の欠勤、または1人の遅い作業者が、セル全体を止める | スキルマトリクスを作り、意図的にステーション間で担当をローテーションする |
これらすべてが、確認されずに想定されていた前提条件に行き着きます。個々の対策より、このパターンのほうが覚えておく価値があります。単品流しは、計算が成り立たなくなって失敗するのではありません。計算が依存している何か、たとえば速い段取り替え、バランスの取れたライン、平準化された需要パターンが、レイアウトを変えたときに、静かに成り立っていなかったから失敗するのです。
単品流しに関するよくある質問
単品流しとは何ですか。
単品流しとは、仕事を1個ずつ工程に流すことで、各ステップが、バッチの残りを待つために置いておくのではなく、出力をそのまま次のステップへ渡します。仕掛品を、ステーション間でバッチとして積み上げるのではなく、ステーションごとにおよそ1個に保つ、プロセスの運用方法です。
単品流しは、ワンピースフローや連続フローと同じものですか。
はい。Lean Enterprise Institute は、連続フロー、ワンピースフロー、単品流しを、一般に使われる3つの呼び名を持つ同じ概念として扱っています。これらの間に技術的な区別はないため、チームがすでに使っている用語を使ってください。
誰も速く働かないのに、なぜ単品流しでリードタイムが短縮されるのですか。
ほとんどのプロセスでは、実際の処理時間はリードタイム全体のごく一部で、多くは5%未満であり、残りは待ち時間だからです。その待ち時間の大半を作り出しているのがバッチ処理です。バッチの最後の1個以外のすべては、仲間が追いつくまで遊んでいます。バッチを1個にすれば、どのステーションの速度も変えずに、その作り出された待ち時間がなくなります。
チームが単品流しを運用するには、何が成り立っている必要がありますか。
把握されたタクトタイム、そのタクトにバランスされたステーション、小さなバッチを成り立たせる速い段取り替え、フローにはバッファがほとんどないため信頼できる設備、サイクルタイムを安定させる標準作業、機能するプルのシグナル、ステーション間を柔軟に移れる多能工化された作業者です。段取り替えと信頼性の前提条件を省略することが、フローへの切り替えが失敗する最も一般的な理由です。
単品流しは、製造業以外でも機能しますか。
はい。保険金請求の処理、従業員のオンボーディング、請求書の承認、コードレビュー、採用など、繰り返し可能な一連のステップを持つプロセスなら、どれにも適用できます。「製品」を、そのプロセスが完了させるために存在するものに、「ステーション」を、次にそれに関わる役割やシステムに置き換えてください。
どのような場合に、フローに切り替えず、バッチ処理のままにすべきですか。
移動バッチをどれだけ小さくしても縮まない、固定コスト、固定のサイクルタイム、固定のコンプライアンス上の境界がある場合です。具体的には、段取り替えが長い段取り支配型のプロセス、積載量にかかわらず所要時間が固定の滅菌や硬化のサイクル、1便あたりの固定コストがかかる出荷、バッチそのものが品質判定の単位になっている規制産業などです。
単品流しは、プルシステムとどう違いますか。
プルシステムは、きっかけを表します。生産は、下流のステップがさらに必要だと知らせたときにだけ行われます。単品流しは、移動バッチの大きさを表します。仕事は1個ずつ移動します。プルシステムは1個より大きなバッチでも運用できますが、うまく運営されたフローセルには、誰も見ていない隙にその1個が小さな山にならないよう、ほぼ必ずプルのシグナルが必要です。
関連記事
- タクトタイム:すべてのフローセルが達成すべきペースの目標
- プルシステム:フローがプッシュに戻るのを防ぐシグナルの仕組み
- SMED:小さなバッチを成り立たせる段取り替えの削減
- TPM(全員参加の生産保全):バッファなしで稼働するために、フローが必要とする信頼性の土台
- 標準作業:すべてのステーションが同じペースで従う、一貫した方法
- 自働化(Jidoka):不良が現れた瞬間に止め、流出させないこと
- ポカヨケ:ミスが起きた製品の段階で捕まえる、ミスの防止
- バリューストリームマッピング:リードタイムのうち、キューと作業がそれぞれどれだけかを示すツール
- ジャストインタイム:単品流しが可能にする、より広い生産戦略
- 平準化(Heijunka):量が急増してもフローが崩れないよう、需要を平準化する
- スパゲッティダイアグラム:移動距離をたどって、作業セルを再設計する
Customer Success Operations Manager