Fluxo de peça única: one-piece flow no Lean explicado
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Dez unidades precisam passar por três postos de trabalho. Em uma fábrica, as dez ficam no posto um até que a última esteja pronta, depois a pilha inteira vai para o posto dois, depois para o três, e a primeira unidade concluída só chega ao cliente depois que o lote inteiro saiu da linha. Na fábrica ao lado, a primeira unidade segue para o posto dois no instante em que termina no posto um, e já está pronta e fora da porta enquanto as unidades de quatro a dez ainda avançam pela linha. Os mesmos três postos. A mesma quantidade total de trabalho. Uma espera enormemente diferente para quem aguarda a unidade número um.
Essa diferença é o fluxo de peça única, e é uma das poucas ideias do Lean em que a aritmética convence mais do que a filosofia.
Fatos principais: fluxo de peça única
- O Lean Enterprise Institute define fluxo contínuo como "produzir e mover um item por vez (ou um pequeno lote consistente de itens) por uma série de etapas de processamento da forma mais contínua possível", e lista fluxo de peça única, one-piece flow e make one, move one como a mesma ideia (Lean Enterprise Institute).
- Seu oposto, batch-and-queue, é definido como mover "grandes lotes (batches) de itens" para o processo seguinte "independentemente de eles serem realmente necessários", onde ficam então "em uma fila (queue)" (Lean Enterprise Institute).
- Na maioria das operações de manufatura, o tempo real de processamento que agrega valor é "uma fração minúscula do lead time total, muitas vezes menos de 5%. O resto é espera" (Art of Lean, atualizado em março de 2026).
- O Manufacturing Extension Partnership do NIST descreve layouts celulares como o alinhamento de equipamentos "em uma sequência compacta para permitir fluxo de peça única e uma carga de trabalho flexível e equilibrada entre os postos" (NIST MEP).
O que é fluxo de peça única?
Fluxo de peça única significa mover o trabalho por um processo uma unidade por vez em vez de em lotes, de modo que cada etapa faz seu trabalho e entrega o resultado direto à etapa seguinte, em vez de largá-lo para esperar os vizinhos. A própria definição do Lean Enterprise Institute trata isso como um único conceito com três nomes intercambiáveis: fluxo contínuo, one-piece flow e fluxo de peça única descrevem todos "produzir e mover um item por vez... por uma série de etapas de processamento da forma mais contínua possível, com cada etapa fazendo apenas o que é solicitado pela etapa seguinte" (Lean Enterprise Institute). Não há diferença técnica entre os três nomes. Escolha o que sua organização já usa.
O contraste que faz o conceito fazer sentido é o batch-and-queue, o padrão na maioria das operações que nunca foram redesenhadas em torno do fluxo. O batch-and-queue processa um lote inteiro em um posto, só o move para o posto seguinte quando todas as unidades estão prontas e o deixa esperar "em uma fila (queue)" até que aquele posto esteja pronto (Lean Enterprise Institute). Nada no batch-and-queue é irracional à primeira vista. Agrupar trabalho semelhante parece eficiente, e é como a maioria das pessoas organiza o trabalho por instinto. O problema só aparece quando você mede o que esse agrupamento faz com o relógio.
| Dimensão | Batch-and-queue | Fluxo de peça única |
|---|---|---|
| Tamanho do lote de transferência | Um lote inteiro (10, 50, 500 unidades) se move junto | Uma unidade se move por vez |
| Trabalho em andamento entre postos | Acumula até o tamanho do lote | Aproximadamente uma unidade por posto |
| Visibilidade de defeitos | Uma unidade ruim viaja dentro do lote até a inspeção | A unidade seguinte já mostra se o problema se repete |
| Lead time da primeira unidade concluída | Espera o lote inteiro passar por todos os postos anteriores | Limitado principalmente pela soma dos tempos individuais dos postos |
| Flexibilidade para misturar produtos | Favorece longas corridas de um único produto | Permite trocas frequentes, se a troca de ferramenta for rápida |
| O que define o ritmo | Tamanho do lote e disciplina da fila | Takt time e balanceamento dos postos |
O fluxo de peça única também é a expressão operacional do sistema puxado: um posto só produz a próxima unidade quando o posto seguinte está pronto para recebê-la, o que é uma disciplina diferente de simplesmente reduzir o lote de transferência. Você pode reduzir um lote de 500 para 50 e ainda estar operando em batch-and-queue. O fluxo é o caso específico em que o lote de transferência chega a um, e o sistema puxado é o que impede essa unidade de virar um pequeno estoque no momento em que ninguém está olhando.
Batch-and-queue versus fluxo de peça única, em números
Aqui está a comparação que convence os céticos mais rápido do que qualquer diagrama: o exemplo clássico de três postos e dez unidades, resolvido por completo.
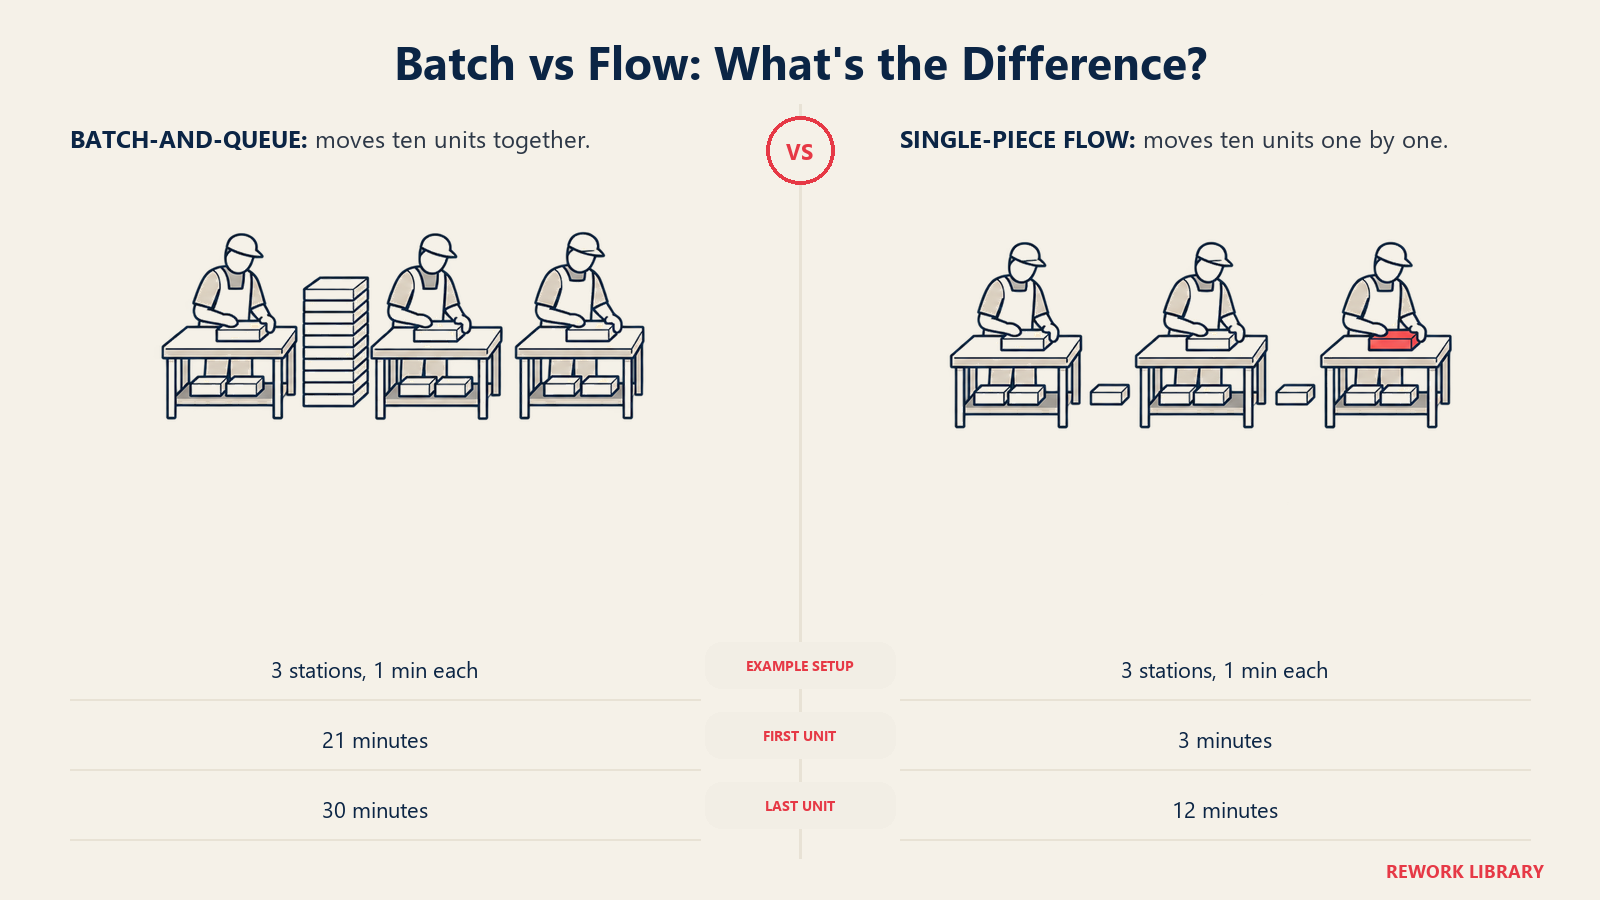
Suponha três postos de trabalho em sequência, cada um levando exatamente um minuto para processar uma única unidade, e dez unidades que precisam passar pelos três. Mantenha todas as outras variáveis constantes. Ninguém trabalha mais rápido em nenhum dos cenários. A única coisa que muda é quantas unidades se movem juntas entre os postos.
Lote de dez (batch-and-queue). O posto um processa as dez unidades uma após a outra, terminando o lote aos 10 minutos. Só então o lote completo vai para o posto dois, que leva mais 10 minutos para processar as dez, terminando aos 20 minutos. O lote segue para o posto três, que termina as dez aos 30 minutos. Como o lote viaja como uma unidade entre os postos, a primeira peça concluída só pode sair do posto três aos 21 minutos, no mínimo (10 minutos no posto um, mais 10 no posto dois, depois um minuto para aquela unidade específica passar pelo posto três), e a última peça só fica pronta no minuto 30. Um cliente esperando a primeira unidade da linha espera 21 minutos por algo que levou um minuto de trabalho real em cada um de três postos.
Lote de um (fluxo de peça única). A unidade um segue para o posto dois no instante em que o posto um a termina, no minuto um, e chega ao posto três no minuto dois, terminando no minuto três. Como cada posto fica livre no momento em que libera uma unidade, o posto um começa a unidade dois no minuto um, e forma-se um pipeline constante: cada unidade seguinte termina dois minutos depois da anterior. A unidade dez, a última, termina no minuto 12.
| Cenário | Primeira unidade concluída | Última (10ª) unidade concluída | Tempo total decorrido |
|---|---|---|---|
| Lote de 10 (batch-and-queue) | Minuto 21 | Minuto 30 | 30 minutos |
| Lote de 1 (fluxo de peça única) | Minuto 3 | Minuto 12 | 12 minutos |
| Melhoria | 7x mais rápido até a primeira unidade | 2,5x mais rápido até a última unidade | 18 minutos economizados |
Leia essa tabela duas vezes, porque a segunda linha é a que as pessoas perdem. O tempo total de processamento não mudou: três postos, um minuto cada, dez unidades, 30 minutos de trabalho nos dois casos. Ninguém acelerou, acrescentou um turno ou comprou uma máquina mais rápida. A única variável que mudou foi o tamanho do lote que viaja entre os postos, e isso reduziu o lead time até a primeira unidade em 86% e o tempo total decorrido em 60%. Esse é todo o argumento a favor do fluxo de peça única em um exemplo resolvido, e ele vale independentemente de os "postos" serem máquinas, mesas ou etapas de um software.
Amplie o exemplo e a diferença piora, não melhora. Processos reais raramente têm apenas três postos e um lote de dez. Um processo de back-office com seis etapas e um lote de 50 se comporta da mesma forma, com um multiplicador muito maior entre os dois lead times. O exemplo de brinquedo com três postos subestima o caso para a maioria das operações reais.
Por que o fluxo reduz o lead time sem que ninguém trabalhe mais rápido
O exemplo resolvido acima não é um caso especial. É uma ilustração direta de para onde o lead time realmente vai na maioria dos processos. Na maioria das operações de manufatura, o tempo real de processamento que agrega valor é "uma fração minúscula do lead time total, muitas vezes menos de 5%. O resto é espera" (Art of Lean). Se o tempo de processamento é um erro de arredondamento e a espera é quase tudo, então a alavanca mais rápida disponível não é fazer pessoas ou máquinas trabalharem mais rápido. É eliminar a espera.
É exatamente isso que o tamanho do lote controla. Um lote de transferência grande fabrica tempo de fila por construção: toda unidade, exceto a última do lote, fica parada em cada posto esperando suas companheiras de lote alcançarem antes que o grupo possa seguir. Reduza o lote e você reduz a espera fabricada, unidade por unidade, posto por posto. O mapeamento do fluxo de valor é a ferramenta que a maioria das equipes usa para enxergar isso no próprio processo, porque coloca um número em quanto da linha do tempo de cada etapa é trabalho e quanto é fila, e a proporção quase sempre é pior do que se supunha antes de ser medida.
Isso também explica por que "trabalhar mais rápido" geralmente é o primeiro movimento errado. Acelerar um posto que já é rápido em relação aos vizinhos não rende quase nada, porque o gargalo nunca foi a velocidade de processamento. Era o lote parado na fila esperando a vez. Corte o tamanho do lote e a fila se esvazia, não importa a velocidade de cada posto.
Por que o fluxo detecta defeitos imediatamente
Há um segundo efeito que importa tanto quanto o ganho de velocidade, e é fácil subestimá-lo até que você o veja acontecer. Em um lote de dez, um defeito introduzido no posto um viaja dentro de outras nove unidades antes que alguém inspecione o lote adiante. Quando alguém o pega, o posto um pode já ter produzido o próximo lote com o mesmo problema. No fluxo de peça única, a unidade seguinte que sai do posto um é o teste de se o defeito ainda está acontecendo, porque é a única unidade diante do operador.
Essa imediaticidade liga o fluxo de peça única ao jidoka e ao poka-yoke, em vez de tratá-lo como uma iniciativa separada. A Toyota descreve o jidoka como "parar imediatamente quando anormalidades são detectadas para evitar que produtos defeituosos sejam produzidos", combinado com o just-in-time, que liga todos os processos "em um fluxo contínuo" ao produzir somente o que é necessário, quando é necessário (Toyota). O fluxo torna essa resposta de parar e corrigir rápida o bastante para importar: parar um lote de um custa uma unidade de produção perdida, enquanto parar um lote de cinquenta, descoberto apenas na inspeção, custa o retrabalho ou o refugo de tudo o que foi feito desde a última verificação boa, mais o que já tiver sido enviado.
Os dispositivos poka-yoke reforçam a mesma lógica no ponto de trabalho: um gabarito que só aceita a peça na orientação correta, ou um campo de formulário que não envia em branco, pega o erro na unidade em que ele acontece, em vez de depender de um inspetor a jusante para encontrá-lo em uma pilha. Fluxo e prova de erros atacam o mesmo problema de duas direções: um reduz o lote em que um defeito pode se esconder, o outro torna o defeito impossível desde o início.
Pré-requisitos para o fluxo de peça única
O fluxo parece simples depois que está funcionando. Chegar lá exige que várias coisas já sejam verdadeiras, e ignorar qualquer uma delas é a razão mais comum de uma conversão travar ou reverter silenciosamente meses depois.
| Pré-requisito | O que significa para o fluxo | Se você o ignorar |
|---|---|---|
| Takt time conhecido | Define o ritmo que cada posto precisa atingir | O fluxo fica sem meta, e ninguém sabe dizer se uma por vez é realmente rápido o bastante |
| Linha balanceada ao takt | O tempo de ciclo de cada posto fica igual ou abaixo do takt | O posto mais lento deixa tudo a jusante sem trabalho e bloqueia tudo a montante |
| Troca de ferramenta rápida (SMED) | Trocar de produto ou tipo de trabalho custa minutos, não horas | Lotes pequenos ficam caros demais para rodar, e o fluxo volta silenciosamente a ser em lotes |
| Equipamento confiável (TPM) | As máquinas funcionam quando programadas, sem paradas ocultas | O fluxo quase não tem buffer, então uma parada não planejada interrompe a linha inteira |
| Trabalho padronizado | Todo operador segue a mesma sequência no mesmo ritmo | Os tempos de ciclo variam de posto para posto, e o fluxo fica irregular em vez de suave |
| Um sinal de puxada funcionando | O posto a jusante autoriza exatamente uma unidade por vez | Sem sinal, o "fluxo" volta silenciosamente a ser produção empurrada com rótulo de fluxo |
| Operadores multifuncionais | As pessoas podem se deslocar para o posto que estiver atrasado | Uma ausência ou um posto lento paralisa a célula inteira |
Repare que o tempo de troca de ferramenta e a confiabilidade do equipamento estão no centro dessa lista, e não o trabalho padronizado ou os sinais de puxada. Isso é deliberado. Uma equipe pode entender perfeitamente os sistemas puxados e ainda assim fracassar no fluxo se as trocas levam uma hora, porque trocas rápidas são o que tornam lotes de um economicamente viáveis. Faça esse trabalho de base antes de converter o layout, não depois.
Layout de células: por que distância e transferências importam
A maioria das fábricas e escritórios é organizada por função: todos os tornos em uma área, todas as furadeiras em outra, todos os subscritores em um andar e todos os aprovadores em outro. Esse layout parece eficiente em um organograma e cria enorme agrupamento oculto na prática, porque mover uma peça ou um arquivo de uma área funcional para a seguinte significa carregar, caminhar ou encaminhá-lo fisicamente, e ninguém carrega uma unidade por vez quando pode carregar vinte.
Uma célula de trabalho quebra esse padrão agrupando fisicamente o equipamento ou as etapas de que uma única família de produtos precisa, dispostos na ordem em que são usados, próximos o bastante para que uma unidade passe de etapa em etapa sem uma viagem pelo prédio. A célula em U vai além: em vez de uma linha reta, os postos se curvam em um U para que o ponto de entrada e o de saída fiquem próximos. Um ou dois operadores multifuncionais podem caminhar pelo interior do U, atendendo vários postos em um circuito curto, acrescentando ou retirando pessoas conforme a demanda sobe e desce, sem redesenhar a célula inteira.
| Dimensão | Layout em linha reta | Célula em U |
|---|---|---|
| Cobertura dos operadores | Um operador por posto, difícil de flexibilizar | Um ou dois operadores podem cobrir vários postos |
| Pontos de entrada e saída | Distantes, em extremidades opostas | Próximos, fáceis de monitorar ambos |
| Ajuste do headcount com a demanda | Exige rebalancear os postos ao longo da linha | Acrescenta ou remove um trecho do percurso a pé |
| Distância percorrida por uma unidade | Muitas vezes longa, sobretudo se as máquinas foram posicionadas por função | Curta por construção, já que os postos ficam próximos |
| Visibilidade do processo inteiro | Limitada, os operadores veem só o próprio posto | Alta, uma pessoa muitas vezes enxerga a célula inteira |
A ferramenta que torna a distância percorrida visível, em vez de presumida, é o diagrama de espaguete: um traçado simples do caminho real que uma peça, um documento ou uma pessoa percorre durante um ciclo, sobreposto à planta da fábrica ou do escritório. Layouts funcionais quase sempre produzem um diagrama de espaguete que se parece exatamente com o nome, um emaranhado de linhas cruzadas, porque o trabalho fica indo e voltando entre departamentos que nunca foram posicionados pensando em sequência. Redesenhar em torno de uma célula e confirmar o redesenho com um segundo diagrama de espaguete costuma ser a maior alavanca para cortar o tempo de transporte e de espera que os layouts em batch-and-queue acumulam por padrão.
Fluxo de peça única fora da manufatura
A lógica se transfere intacta para qualquer processo com uma sequência repetível de etapas, quer algo físico se mova por uma linha ou não. A tradução é mecânica: "unidade" passa a ser aquilo que o processo existe para concluir, e "posto" passa a ser o papel ou sistema que o toca em seguida.
| Domínio | O que significa "uma unidade" | Como é o agrupamento em lotes | Como é o fluxo |
|---|---|---|---|
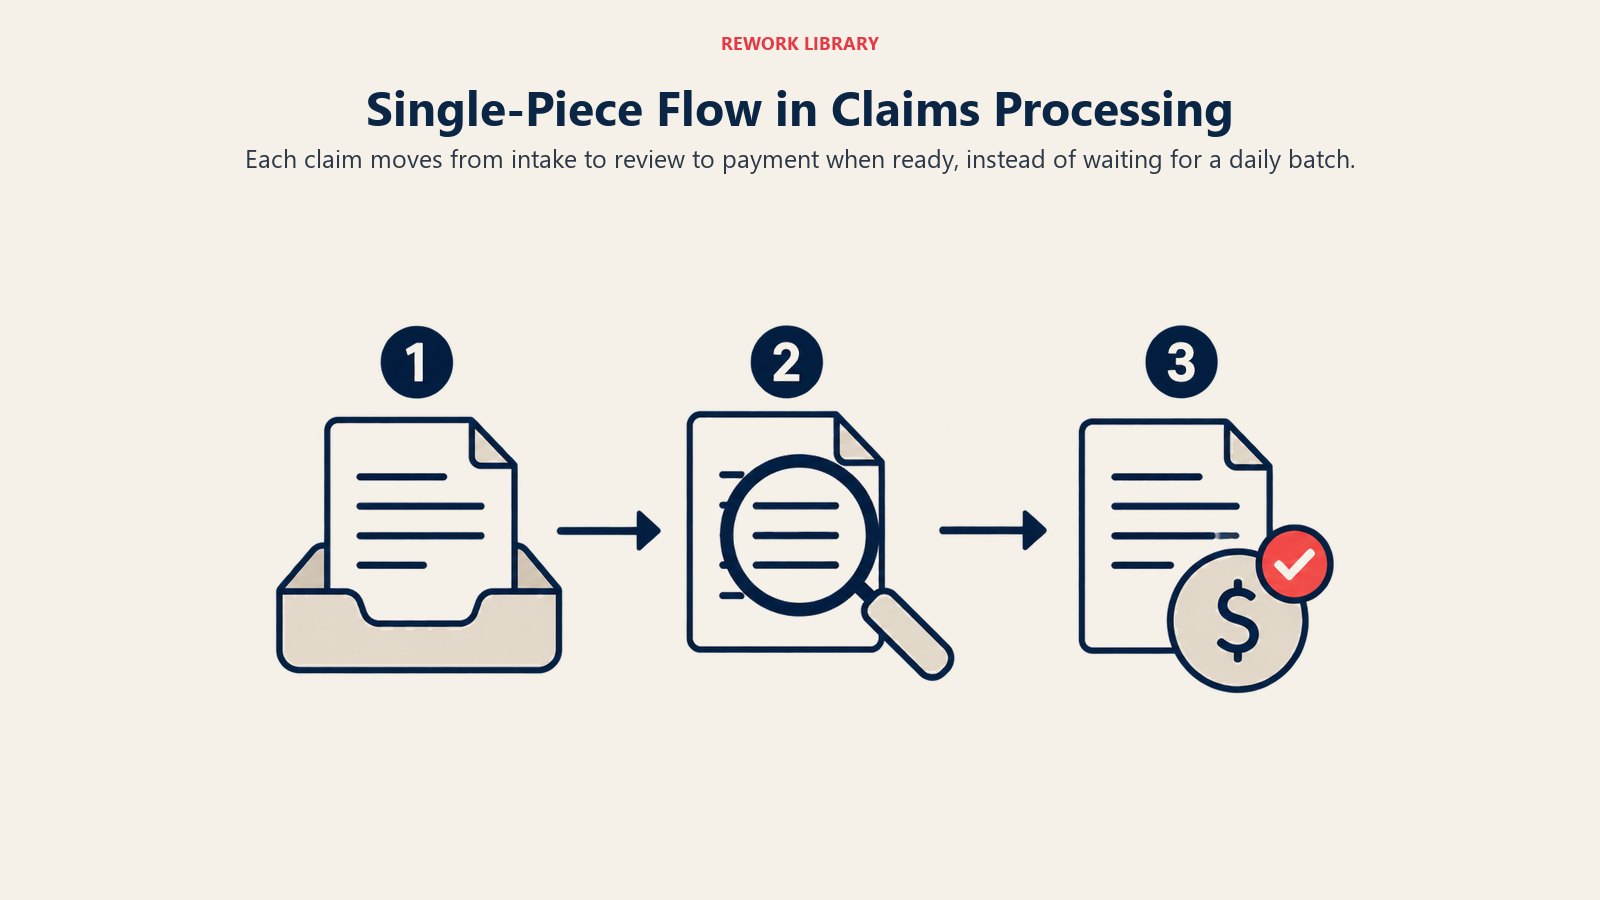
| Processamento de sinistros | Um sinistro | Sinistros reunidos em uma pasta antes de seguir para a etapa seguinte | Cada sinistro vai para a subscrição no momento em que a recepção o conclui |
| Onboarding de colaboradores | Um novo contratado | Uma turma de contratados processada junta em uma data de início fixa | A documentação, os acessos e o treinamento de cada contratado avançam de forma independente, no próprio ritmo |
| Aprovação de faturas | Uma fatura | Faturas agrupadas semanalmente para uma única rodada de aprovação | Cada fatura é encaminhada ao aprovador assim que é classificada |
| Revisão de código | Um pull request | Vários PRs enfileirados e revisados juntos no fim de um sprint | Cada PR é revisado assim que é aberto, antes que o próximo se acumule |
| Contratação | Um candidato | Todos os candidatos de uma vaga são entrevistados e depois avaliados juntos no final | Cada candidato é avaliado e decidido logo após a entrevista |
Veja como isso funciona em detalhe, usando o processamento de sinistros como exemplo. Imagine uma pequena equipe de sinistros comerciais com três etapas: verificação na recepção, análise do regulador e liberação do pagamento, cada uma levando cerca de 20 minutos de trabalho real por sinistro. O hábito da equipe é agrupar em lotes: a recepção reúne sinistros ao longo do dia e encaminha o lote do dia aos reguladores às 17h, e os reguladores fazem o mesmo, agrupando suas análises e encaminhando um lote para a liberação do pagamento uma vez por dia.
Um sinistro que termina a recepção às 9h05 não vai para a análise do regulador até as 17h daquele dia, passa pela fila do regulador até que o lote de fim de dia dele saia e só chega à liberação do pagamento na tarde seguinte. Lead time total daquele sinistro: perto de três dias úteis, embora o trabalho em si seja de uma hora.
Mude para o fluxo: no momento em que a recepção conclui um sinistro, ele vai direto para a fila do regulador em vez de uma pasta. O regulador o trabalha e o passa direto para a liberação do pagamento. O mesmo sinistro, com as mesmas três etapas e os mesmos 20 minutos cada, é totalmente processado em cerca de uma hora em vez de três dias. Nada nas etapas individuais ficou mais rápido. O lote que fabricava dois dias e meio de pura espera simplesmente desapareceu.
Quando o lote ainda é a resposta certa
Nada disso significa que agrupar em lotes esteja sempre errado. Há formatos de processo em que agrupar uma tarefa antes de encaminhá-la é genuinamente a escolha operacional mais inteligente, e não uma falha de disciplina Lean.
| Cenário | Por que o lote vence | Exemplo |
|---|---|---|
| Processos dominados por setup | Se o tempo de troca é grande em relação ao tempo de processamento por unidade, rodar fluxo de peça única significa gastar mais tempo trocando do que produzindo | Uma prensa de estampagem com troca de matriz de duas horas e tempo de ciclo de 30 segundos por peça |
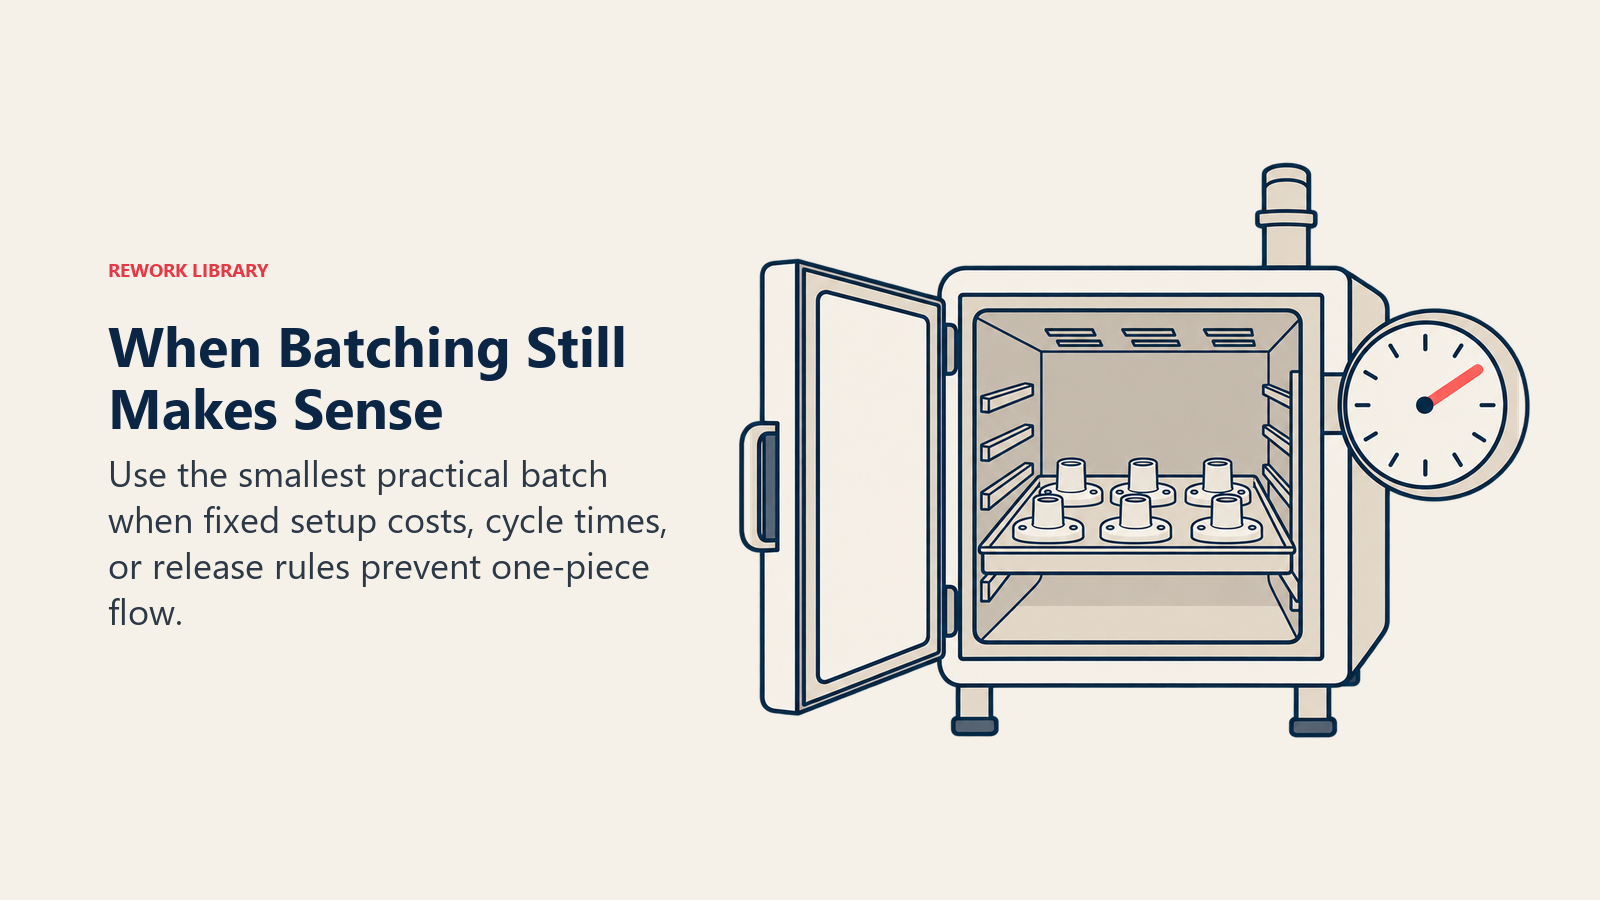
| Ciclos de esterilização e cura | O ciclo tem duração fixa independentemente de quantas unidades estão dentro, então encher a câmara é a única forma de diluir esse tempo fixo | O período mínimo de exposição de uma autoclave a vapor é de 30 minutos a 121°C em uma unidade de deslocamento por gravidade, ou 4 minutos a 132°C em uma unidade de pré-vácuo, a mesma duração para uma bandeja ou para uma carga completa (CDC) |
| Economia de frete | O transporte tem um custo fixo por viagem que o agrupamento dilui entre muitas unidades | Consolidar pedidos em uma carga completa em vez de despachar um courier por unidade |
| Registros de lote regulados | O lote, e não a unidade individual, é a unidade formal de liberação de qualidade e rastreabilidade | Fabricação farmacêutica e de biológicos, onde cada lote tem um número de lote e uma decisão de liberação |
O fio comum aos quatro é um custo fixo, um tempo de ciclo fixo ou uma fronteira de conformidade fixa que não diminui por menor que fique o lote de transferência. O fluxo de peça única ataca o tempo de fila; não faz nada por um custo ou um relógio que é fixo por lote em vez de por unidade. A resposta certa nesses casos não é forçar o fluxo mesmo assim. É reduzir o custo fixo quando possível (o SMED existe justamente para encolher o caso dominado por setup) e rodar o menor lote que essa restrição fixa realmente permite, em vez do maior lote que a tradição permite.
Métricas que provam que o fluxo está funcionando
Converter uma linha ou um workflow para fluxo de peça única é um redesenho, não um evento único, e precisa de métricas que mostrem se o redesenho está se sustentando ou voltando silenciosamente ao agrupamento em lotes.
| Métrica | O que muda com o fluxo | Como interpretar |
|---|---|---|
| Lead time até a primeira unidade | Cai drasticamente, muitas vezes a vitória inicial mais visível | Compare com a mesma matemática de lote versus fluxo resolvida antes neste artigo |
| Trabalho em andamento (WIP) | Cai para aproximadamente uma unidade entre cada par de postos | Conte as unidades fisicamente esperando entre os postos, não unidades em qualquer lugar do sistema |
| First pass yield | Sobe, porque um defeito é pego uma unidade depois em vez de um lote depois | Acompanhe posto a posto, não apenas na inspeção final |
| Entrega no prazo | Melhora à medida que a dispersão entre o melhor e o pior lead time se estreita | Observe a variância, não apenas a média |
| Tempo de troca de ferramenta | Precisa cair antes de o fluxo se tornar viável, e continuar caindo depois | Trate como indicador antecedente da saúde do fluxo, não defasado |
Modos de falha comuns
A maioria das conversões para fluxo que falham não falha porque a ideia estava errada. Falham porque um dos pré-requisitos foi ignorado, e os sintomas abaixo são o sinal.
| Modo de falha | Como se manifesta | Correção |
|---|---|---|
| Forçar o fluxo antes de o tempo de troca cair | Uma linha se move em lotes de um, mas gasta mais tempo trocando entre unidades do que produzindo | Rode o SMED primeiro, depois converta o layout para fluxo |
| Fluxo que na verdade é lote pequeno disfarçado | A equipe chama de fluxo de peça única, mas o trabalho ainda se move entre postos em grupos de cinco ou dez | Verifique o tamanho real do lote de transferência em cada transferência, não como o processo é chamado |
| Postos desbalanceados | Um posto lento deixa tudo a jusante sem trabalho e bloqueia tudo a montante | Rebalanceie os tempos de ciclo contra o takt, não contra o que for conveniente deixar como está |
| Ignorar a variabilidade da demanda | O fluxo é ajustado à demanda média e quebra na primeira semana de pico de volume | Acrescente o heijunka para nivelar o mix e o volume antes que o fluxo tenha de absorver a oscilação |
| Sem treinamento multifuncional | Uma única ausência ou um operador lento paralisa a célula inteira | Construa uma matriz de habilidades e faça rodízio de atribuições entre os postos de propósito |
Todos esses casos remontam a um pré-requisito que foi presumido em vez de confirmado. Esse é o padrão que vale mais a pena lembrar do que qualquer correção individual: o fluxo de peça única não falha porque a aritmética deixa de funcionar. Falha porque algo de que a aritmética depende, uma troca rápida, uma linha balanceada, um padrão de demanda nivelado, silenciosamente não era verdade quando o layout mudou.
Perguntas frequentes sobre fluxo de peça única
O que é fluxo de peça única?
Fluxo de peça única significa mover o trabalho por um processo uma unidade por vez, de modo que cada etapa entrega sua saída direto para a etapa seguinte em vez de largá-la para esperar o restante de um lote. É a forma de operar um processo que mantém o trabalho em andamento em aproximadamente uma unidade por posto, em vez de deixá-lo se acumular em lotes entre os postos.
Fluxo de peça única é a mesma coisa que one-piece flow ou fluxo contínuo?
Sim. O Lean Enterprise Institute trata fluxo contínuo, one-piece flow e fluxo de peça única como o mesmo conceito com três nomes de uso comum. Não há distinção técnica entre eles, então use o termo que sua equipe já usa.
Por que o fluxo de peça única reduz o lead time se ninguém trabalha mais rápido?
Porque, na maioria dos processos, o tempo real de processamento é uma pequena fração do lead time total, muitas vezes menos de 5%, e o resto é espera. O agrupamento em lotes fabrica a maior parte dessa espera: toda unidade, exceto a última de um lote, fica parada enquanto suas companheiras de lote alcançam. Reduzir o lote a um elimina essa espera fabricada sem mudar a velocidade de nenhum posto.
O que precisa ser verdade antes de uma equipe poder rodar fluxo de peça única?
Um takt time conhecido, postos balanceados a esse takt, trocas rápidas para que lotes pequenos sejam viáveis, equipamento confiável já que o fluxo quase não tem buffer, trabalho padronizado para que os tempos de ciclo sejam consistentes, um sinal de puxada funcionando e operadores multifuncionais que possam se flexibilizar entre os postos. Ignorar os pré-requisitos de troca e confiabilidade é a razão mais comum de falha nas conversões para fluxo.
O fluxo de peça única funciona fora da manufatura?
Sim. Qualquer processo com uma sequência repetível de etapas pode aplicá-lo: processamento de sinistros, onboarding de colaboradores, aprovação de faturas, revisão de código e contratação se encaixam no padrão. Substitua "unidade" por aquilo que o processo existe para concluir e "posto" pelo papel ou sistema que o toca em seguida.
Quando um processo deve continuar em lotes em vez de converter para fluxo?
Quando um custo fixo, um tempo de ciclo fixo ou uma fronteira de conformidade fixa não diminui por menor que fique o lote de transferência: processos dominados por setup com trocas longas, ciclos de esterilização ou cura com duração fixa independentemente do tamanho da carga, remessas com custo fixo por viagem e setores regulados em que o próprio lote é a unidade de liberação de qualidade.
Qual a diferença entre fluxo de peça única e um sistema puxado?
Um sistema puxado descreve o gatilho: a produção só acontece quando uma etapa a jusante sinaliza que precisa de mais. O fluxo de peça única descreve o tamanho do lote de transferência: o trabalho se move uma unidade por vez. Você pode rodar um sistema puxado com lotes maiores que um, mas uma célula de fluxo bem operada quase sempre precisa de um sinal de puxada para impedir que essa única unidade vire uma pequena pilha no momento em que ninguém está olhando.
Leitura relacionada
- Takt Time, a meta de ritmo que toda célula de fluxo precisa atingir
- Sistema puxado, o mecanismo de sinalização que impede o fluxo de reverter à produção empurrada
- SMED, a redução do tempo de troca que torna lotes pequenos viáveis
- Manutenção produtiva total, o trabalho de base de confiabilidade de que o fluxo precisa para rodar sem buffer
- Trabalho padronizado, o método consistente que todo posto segue no mesmo ritmo
- Jidoka, parar no instante em que um defeito aparece em vez de deixá-lo viajar
- Poka-Yoke, prova de erros que pega falhas na unidade em que acontecem
- Mapeamento do fluxo de valor, a ferramenta que mostra quanto do seu lead time é fila e quanto é trabalho
- Just-in-Time, a estratégia de produção mais ampla que o fluxo de peça única torna possível
- Heijunka, nivelar a demanda para que o fluxo não quebre com picos de volume
- Diagrama de espaguete, traçar a distância percorrida para redesenhar uma célula de trabalho
On this page
- O que é fluxo de peça única?
- Batch-and-queue versus fluxo de peça única, em números
- Por que o fluxo reduz o lead time sem que ninguém trabalhe mais rápido
- Por que o fluxo detecta defeitos imediatamente
- Pré-requisitos para o fluxo de peça única
- Layout de células: por que distância e transferências importam
- Fluxo de peça única fora da manufatura
- Quando o lote ainda é a resposta certa
- Métricas que provam que o fluxo está funcionando
- Modos de falha comuns
- Leitura relacionada