Bahasa Indonesia
Single-Piece Flow: Penjelasan One-Piece Flow dalam Lean
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Sepuluh unit harus melewati tiga stasiun kerja. Di satu pabrik, kesepuluhnya menunggu di stasiun satu sampai setiap unit selesai, lalu seluruh tumpukan pindah ke stasiun dua, kemudian stasiun tiga, dan unit pertama yang selesai baru sampai ke pelanggan setelah seluruh batch melewati lini. Di pabrik sebelah, unit pertama berpindah ke stasiun dua begitu selesai di stasiun satu, dan sudah rampung serta keluar pintu ketika unit keempat hingga kesepuluh masih bergerak di sepanjang lini. Tiga stasiun yang sama. Total pekerjaan yang sama. Waktu tunggu yang sangat berbeda bagi siapa pun yang menunggu unit nomor satu.
Selisih itulah single-piece flow, dan ini salah satu dari sedikit gagasan dalam lean di mana hitungan membuktikan argumennya lebih meyakinkan daripada filosofinya.
Fakta Utama: Single-Piece Flow
- Lean Enterprise Institute mendefinisikan continuous flow sebagai "memproduksi dan memindahkan satu item sekaligus (atau batch item yang kecil dan konsisten) melalui serangkaian langkah pemrosesan sekontinu mungkin," dan mencantumkan single-piece flow, one-piece flow, serta make one, move one sebagai gagasan yang sama (Lean Enterprise Institute).
- Kebalikannya, batch-and-queue, didefinisikan sebagai memindahkan "lot (batch) item dalam jumlah besar" ke proses berikutnya "terlepas dari apakah item tersebut benar-benar dibutuhkan," lalu item itu menunggu "dalam barisan (antrean)" (Lean Enterprise Institute).
- Pada sebagian besar operasi manufaktur, waktu pemrosesan yang benar-benar menambah nilai adalah "sebagian kecil saja dari total waktu tunggu, sering kali kurang dari 5%. Sisanya adalah menunggu" (Art of Lean, diperbarui Maret 2026).
- Manufacturing Extension Partnership dari NIST menggambarkan tata letak seluler sebagai penataan peralatan "dalam urutan rapat agar memungkinkan one piece flow dan beban kerja yang fleksibel serta seimbang di antara stasiun" (NIST MEP).
Apa Itu Single-Piece Flow?
Single-piece flow berarti memindahkan pekerjaan melalui suatu proses satu unit sekaligus, bukan dalam batch, sehingga setiap langkah mengerjakan tugasnya dan langsung menyerahkan hasilnya ke langkah berikutnya, bukan meletakkannya untuk menunggu rekan-rekannya. Definisi Lean Enterprise Institute sendiri memperlakukan ini sebagai satu konsep dengan tiga nama yang dapat dipertukarkan: continuous flow, one-piece flow, dan single-piece flow semuanya menggambarkan "memproduksi dan memindahkan satu item sekaligus... melalui serangkaian langkah pemrosesan sekontinu mungkin, dengan setiap langkah hanya membuat apa yang diminta oleh langkah berikutnya" (Lean Enterprise Institute). Tidak ada perbedaan teknis di antara ketiga nama itu. Pilih saja yang sudah digunakan organisasi Anda.
Kontras yang membuat konsep ini mudah dipahami adalah batch-and-queue, pengaturan bawaan pada sebagian besar operasi yang tidak pernah dirancang ulang berdasarkan flow. Batch-and-queue memproses satu batch penuh di satu stasiun, memindahkannya ke stasiun berikutnya hanya ketika setiap unit di dalamnya selesai, dan membiarkannya menunggu "dalam barisan (antrean)" sampai stasiun itu siap (Lean Enterprise Institute). Tidak ada yang tidak masuk akal pada batch-and-queue jika dilihat sekilas. Mengelompokkan pekerjaan serupa terasa efisien, dan begitulah kebanyakan orang mengatur pekerjaan secara naluriah. Masalahnya baru terlihat setelah Anda mengukur dampak pengelompokan itu terhadap waktu.
| Dimensi | Batch-and-queue | Single-piece flow |
|---|---|---|
| Ukuran batch transfer | Satu batch penuh (10, 50, 500 unit) berpindah bersama | Satu unit berpindah sekaligus |
| Pekerjaan dalam proses di antara stasiun | Menumpuk sebesar ukuran batch | Kira-kira satu unit per stasiun |
| Visibilitas cacat | Unit yang buruk ikut terbawa dalam batch sampai inspeksi | Unit berikutnya langsung menunjukkan apakah masalahnya berulang |
| Waktu tunggu untuk unit pertama yang selesai | Menunggu seluruh batch melewati setiap stasiun sebelumnya | Sebagian besar dibatasi oleh jumlah waktu masing-masing stasiun |
| Fleksibilitas mencampur produk | Mendukung produksi panjang satu produk | Mendukung pergantian yang sering, jika changeover cepat |
| Apa yang menentukan kecepatan | Ukuran batch dan disiplin antrean | Takt time dan keseimbangan stasiun |
Single-piece flow juga merupakan ekspresi operasional dari pull: sebuah stasiun hanya memproduksi unit berikutnya ketika stasiun setelahnya siap menerimanya, yang merupakan disiplin berbeda dari sekadar memperkecil batch transfer. Anda dapat menyusutkan batch dari 500 menjadi 50 dan tetap menjalankan batch-and-queue. Flow adalah kasus spesifik ketika batch transfer mencapai satu, dan pull-lah yang menjaga satu unit itu agar tidak menjadi timbunan kecil begitu tidak ada yang mengawasi.
Batch-and-Queue versus Single-Piece Flow dalam Angka
Berikut perbandingan yang meyakinkan para skeptis lebih cepat daripada diagram mana pun: contoh klasik tiga stasiun dan sepuluh unit, dihitung secara lengkap.
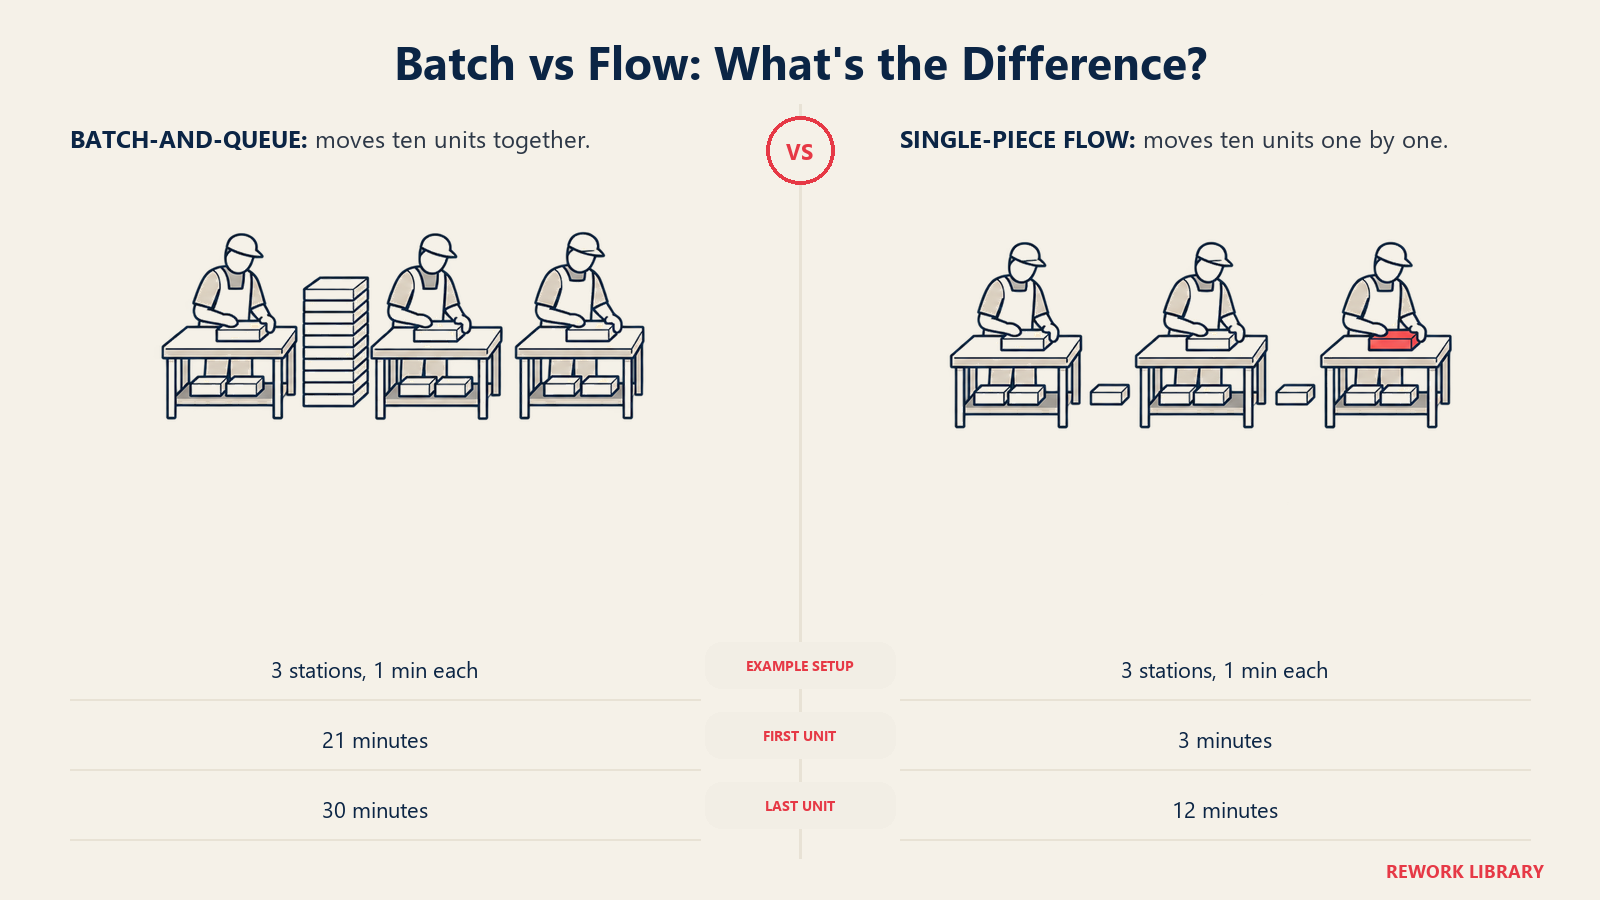
Anggaplah ada tiga stasiun kerja berurutan, masing-masing membutuhkan tepat satu menit untuk memproses satu unit, dan sepuluh unit yang harus melewati ketiganya. Pertahankan setiap variabel lain tetap sama. Tidak ada yang bekerja lebih cepat di kedua skenario. Satu-satunya yang berubah adalah berapa banyak unit yang berpindah bersama di antara stasiun.
Batch sepuluh (batch-and-queue). Stasiun satu memproses kesepuluh unit satu per satu, menyelesaikan batch pada menit ke-10. Baru kemudian batch penuh pindah ke stasiun dua, yang membutuhkan 10 menit lagi untuk memproses kesepuluhnya, selesai pada menit ke-20. Batch berpindah ke stasiun tiga, yang menyelesaikan kesepuluhnya pada menit ke-30. Karena batch bergerak sebagai satu kesatuan di antara stasiun, potongan pertama yang selesai paling cepat meninggalkan stasiun tiga pada menit ke-21 (10 menit di stasiun satu, 10 menit lagi di stasiun dua, lalu satu menit agar unit tertentu itu melewati stasiun tiga) dan potongan terakhir baru selesai pada menit ke-30. Pelanggan yang menunggu unit pertama dari lini harus menunggu 21 menit untuk sesuatu yang hanya membutuhkan satu menit kerja nyata di masing-masing dari tiga stasiun.
Batch satu (single-piece flow). Unit satu berpindah ke stasiun dua begitu stasiun satu menyelesaikannya, pada menit pertama, dan tiba di stasiun tiga pada menit kedua, selesai pada menit ketiga. Karena setiap stasiun bebas begitu melepas satu unit, stasiun satu memulai unit dua pada menit pertama, dan terbentuklah saluran yang stabil: setiap unit berikutnya selesai dua menit setelah unit sebelumnya. Unit sepuluh, yang terakhir, selesai pada menit ke-12.
| Skenario | Unit pertama selesai | Unit terakhir (ke-10) selesai | Total waktu berlalu |
|---|---|---|---|
| Batch 10 (batch-and-queue) | Menit ke-21 | Menit ke-30 | 30 menit |
| Batch 1 (single-piece flow) | Menit ke-3 | Menit ke-12 | 12 menit |
| Peningkatan | 7x lebih cepat untuk unit pertama | 2,5x lebih cepat untuk unit terakhir | 18 menit dihemat |
Bacalah tabel itu dua kali, karena baris kedua adalah yang sering terlewat. Total waktu pemrosesan tidak berubah: tiga stasiun, satu menit masing-masing, sepuluh unit, 30 menit kerja dalam kedua kasus. Tidak ada yang mempercepat diri, menambah shift, atau membeli mesin yang lebih cepat. Satu-satunya variabel yang bergerak adalah ukuran batch yang berpindah di antara stasiun, dan itu memangkas waktu tunggu untuk unit pertama sebesar 86% dan total waktu berlalu sebesar 60%. Itulah seluruh argumen untuk single-piece flow dalam satu contoh hitungan, dan berlaku terlepas dari apakah "stasiun" itu mesin, meja kerja, atau langkah dalam sebuah perangkat lunak.
Perbesar contohnya dan selisihnya makin melebar, bukan menyempit. Proses nyata jarang hanya memiliki tiga stasiun dan satu batch sepuluh. Proses back office dengan enam langkah dan batch 50 berperilaku sama, dengan pengali yang jauh lebih besar di antara kedua waktu tunggu. Contoh mainan tiga stasiun itu meremehkan argumen untuk sebagian besar operasi nyata.
Mengapa Flow Memangkas Waktu Tunggu Tanpa Ada yang Bekerja Lebih Cepat
Contoh hitungan di atas bukanlah kasus khusus. Itu adalah ilustrasi langsung ke mana waktu tunggu sebenarnya pergi pada sebagian besar proses. Pada sebagian besar operasi manufaktur, waktu pemrosesan yang benar-benar menambah nilai adalah "sebagian kecil saja dari total waktu tunggu, sering kali kurang dari 5%. Sisanya adalah menunggu" (Art of Lean). Jika waktu pemrosesan hanyalah pembulatan dan menunggu hampir segalanya, maka tuas tercepat yang tersedia bukanlah membuat orang atau mesin bekerja lebih cepat. Melainkan menghilangkan waktu menunggu.
Inilah persis yang dikendalikan ukuran batch. Batch transfer yang besar menciptakan waktu antre secara sengaja: setiap unit kecuali yang terakhir dalam batch diam di setiap stasiun, menunggu rekan satu batch-nya menyusul sebelum kelompok dapat berpindah. Perkecil batch dan Anda memperkecil waktu tunggu buatan itu, unit demi unit, stasiun demi stasiun. Value stream mapping adalah alat yang paling sering digunakan tim untuk melihat hal ini pada proses mereka sendiri, karena memberi angka pada seberapa banyak linimasa setiap langkah berupa kerja versus antrean, dan rasionya hampir selalu lebih buruk daripada yang diasumsikan sebelum diukur.
Hal ini juga menjelaskan mengapa "bekerja lebih cepat" biasanya langkah pertama yang keliru. Mempercepat stasiun yang sudah cepat dibandingkan stasiun di sekitarnya nyaris tidak menghasilkan apa-apa, karena hambatannya tidak pernah berada pada kecepatan pemrosesan. Hambatannya adalah batch yang menunggu giliran dalam antrean. Pangkas ukuran batch dan antrean terkuras, seberapa pun cepatnya masing-masing stasiun berjalan.
Mengapa Flow Menangkap Cacat Seketika
Ada efek kedua yang sama pentingnya dengan peningkatan kecepatan, dan mudah diremehkan sampai Anda menyaksikannya sendiri. Dalam batch sepuluh, cacat yang muncul di stasiun satu ikut terbawa di dalam sembilan unit lain sebelum ada yang memeriksa batch di hilir. Saat seseorang menangkapnya, stasiun satu mungkin sudah memproduksi batch berikutnya dengan masalah yang sama. Dalam single-piece flow, unit berikutnya dari stasiun satu adalah ujian apakah cacat itu masih terjadi, karena itulah satu-satunya unit di hadapan operator.
Kesegeraan itu mengaitkan single-piece flow dengan jidoka dan poka-yoke, bukan memperlakukannya sebagai inisiatif terpisah. Toyota menggambarkan jidoka sebagai "berhenti seketika ketika abnormalitas terdeteksi untuk mencegah produk cacat dihasilkan," berpasangan dengan just-in-time, yang menghubungkan setiap proses "dalam aliran kontinu" dengan membuat hanya apa yang dibutuhkan, ketika dibutuhkan (Toyota). Flow membuat respons berhenti-dan-perbaiki itu cukup cepat untuk berarti: menghentikan batch satu hanya merugikan satu unit output, sedangkan menghentikan batch lima puluh yang baru ditemukan saat inspeksi merugikan rework atau scrap atas semua yang dibuat sejak pemeriksaan baik terakhir, ditambah apa pun yang sudah terkirim.
Perangkat poka-yoke memperkuat logika yang sama di titik pengerjaan: fixture yang hanya menerima komponen dalam orientasi yang benar, atau kolom formulir yang tidak bisa dikirim dalam keadaan kosong, menangkap kesalahan pada unit tempat kesalahan itu terjadi, bukan mengandalkan inspektur di hilir untuk menemukannya dalam tumpukan. Flow dan pencegahan kesalahan menyerang masalah yang sama dari dua arah: yang satu memperkecil batch tempat cacat bisa bersembunyi, yang lain membuat cacat mustahil terjadi sejak awal.
Prasyarat untuk Single-Piece Flow
Flow tampak sederhana setelah berjalan. Untuk mencapainya, beberapa hal harus sudah benar, dan melewatkan salah satunya adalah alasan paling umum mengapa konversi macet atau diam-diam berbalik arah berbulan-bulan kemudian.
| Prasyarat | Artinya bagi flow | Jika dilewatkan |
|---|---|---|
| Takt time yang diketahui | Menetapkan kecepatan yang harus dicapai setiap stasiun | Flow tidak punya target, sehingga tidak ada yang bisa menilai apakah satu-per-satu benar-benar cukup cepat |
| Lini diseimbangkan terhadap takt | Waktu siklus setiap stasiun berada pada atau di bawah takt | Stasiun paling lambat membuat semua di hilir kekurangan pasokan dan menghambat semua di hulu |
| Changeover cepat (SMED) | Mengganti produk atau jenis pekerjaan memakan menit, bukan jam | Batch kecil menjadi terlalu mahal untuk dijalankan, dan flow diam-diam kembali ke batching |
| Peralatan andal (TPM) | Mesin berjalan sesuai jadwal, tanpa downtime tersembunyi | Flow nyaris tanpa buffer, sehingga satu penghentian tak terencana menghentikan seluruh lini |
| Kerja standar | Setiap operator mengikuti urutan yang sama dengan kecepatan yang sama | Waktu siklus bervariasi antar stasiun, dan flow menjadi tidak rata, bukan mulus |
| Sinyal pull yang berfungsi | Hilir mengotorisasi tepat satu unit sekaligus | Tanpa sinyal, "flow" diam-diam kembali menjadi push dengan label flow |
| Operator yang dilatih lintas fungsi | Orang dapat berpindah ke stasiun mana pun yang tertinggal | Satu ketidakhadiran atau satu stasiun lambat menghentikan seluruh sel |
Perhatikan bahwa waktu changeover dan keandalan peralatan berada di pusat daftar itu, bukan kerja standar atau sinyal pull. Itu disengaja. Sebuah tim bisa memahami sistem pull dengan sempurna dan tetap gagal dalam flow jika changeover memakan satu jam, karena changeover cepat adalah yang membuat batch satu terjangkau sejak awal. Selesaikan fondasi itu sebelum mengonversi tata letak, bukan sesudahnya.
Tata Letak Sel: Mengapa Jarak dan Serah Terima Penting
Sebagian besar fasilitas dan kantor diorganisasi menurut fungsi: semua mesin bubut di satu area, semua bor di area lain, semua underwriter di satu lantai dan semua pemberi persetujuan di lantai lain. Tata letak itu tampak efisien di bagan organisasi dan menciptakan batching tersembunyi yang sangat besar dalam praktik, karena memindahkan komponen atau berkas dari satu area fungsional ke area berikutnya berarti membawa, berjalan, atau merutekannya secara fisik, dan tidak ada yang membawa satu unit sekaligus ketika bisa membawa dua puluh.
Sel kerja memutus pola itu dengan mengelompokkan secara fisik peralatan atau langkah yang dibutuhkan satu keluarga produk, disusun menurut urutan penggunaan, cukup berdekatan sehingga satu unit dapat berpindah dari langkah ke langkah tanpa perjalanan melintasi gedung. Sel berbentuk U membawa hal ini lebih jauh: alih-alih garis lurus, stasiun melengkung menjadi huruf U sehingga titik masuk dan titik keluar berdekatan. Satu atau dua operator yang dilatih lintas fungsi dapat berjalan di bagian dalam U, melayani beberapa stasiun dalam putaran rapat, menambah atau mengurangi orang seiring naik-turunnya permintaan tanpa merancang ulang seluruh sel.
| Dimensi | Tata letak garis lurus | Sel berbentuk U |
|---|---|---|
| Cakupan operator | Satu operator per stasiun, sulit difleksibelkan | Satu atau dua operator dapat mencakup beberapa stasiun |
| Titik masuk dan keluar | Berjauhan, di ujung berlawanan | Berdekatan, mudah memantau keduanya |
| Menyesuaikan jumlah personel dengan permintaan | Memerlukan penyeimbangan ulang stasiun di sepanjang lini | Menambah atau mengurangi satu segmen jalur jalan |
| Jarak tempuh satu unit | Sering panjang, terutama jika mesin ditempatkan menurut fungsi | Pendek sejak desain, karena stasiun berdekatan |
| Visibilitas seluruh proses | Terbatas, operator hanya melihat stasiunnya sendiri | Tinggi, satu orang sering dapat melihat seluruh sel |
Alat yang membuat jarak tempuh terlihat, bukan sekadar diasumsikan, adalah diagram spageti: penelusuran sederhana jalur sebenarnya yang dilalui komponen, dokumen, atau orang selama satu siklus, ditumpangkan pada denah lantai atau tata letak kantor. Tata letak fungsional hampir selalu menghasilkan diagram spageti yang persis seperti namanya, kusut garis yang saling silang, karena pekerjaan terus bolak-balik antar departemen yang tidak pernah ditempatkan dengan memperhatikan urutan. Merancang ulang di sekitar sel, lalu mengonfirmasi rancangan ulang itu dengan diagram spageti kedua, biasanya tuas terbesar untuk memangkas waktu transportasi dan menunggu yang secara bawaan menumpuk dalam tata letak batch-and-queue.
Single-Piece Flow di Luar Manufaktur
Logikanya berlaku utuh pada proses apa pun dengan urutan langkah yang berulang, baik ada sesuatu yang fisik bergerak di sepanjang lini maupun tidak. Penerjemahannya mekanis: "unit" menjadi apa pun yang menjadi alasan proses itu ada untuk diselesaikan, dan "stasiun" menjadi peran atau sistem mana pun yang menyentuhnya berikutnya.
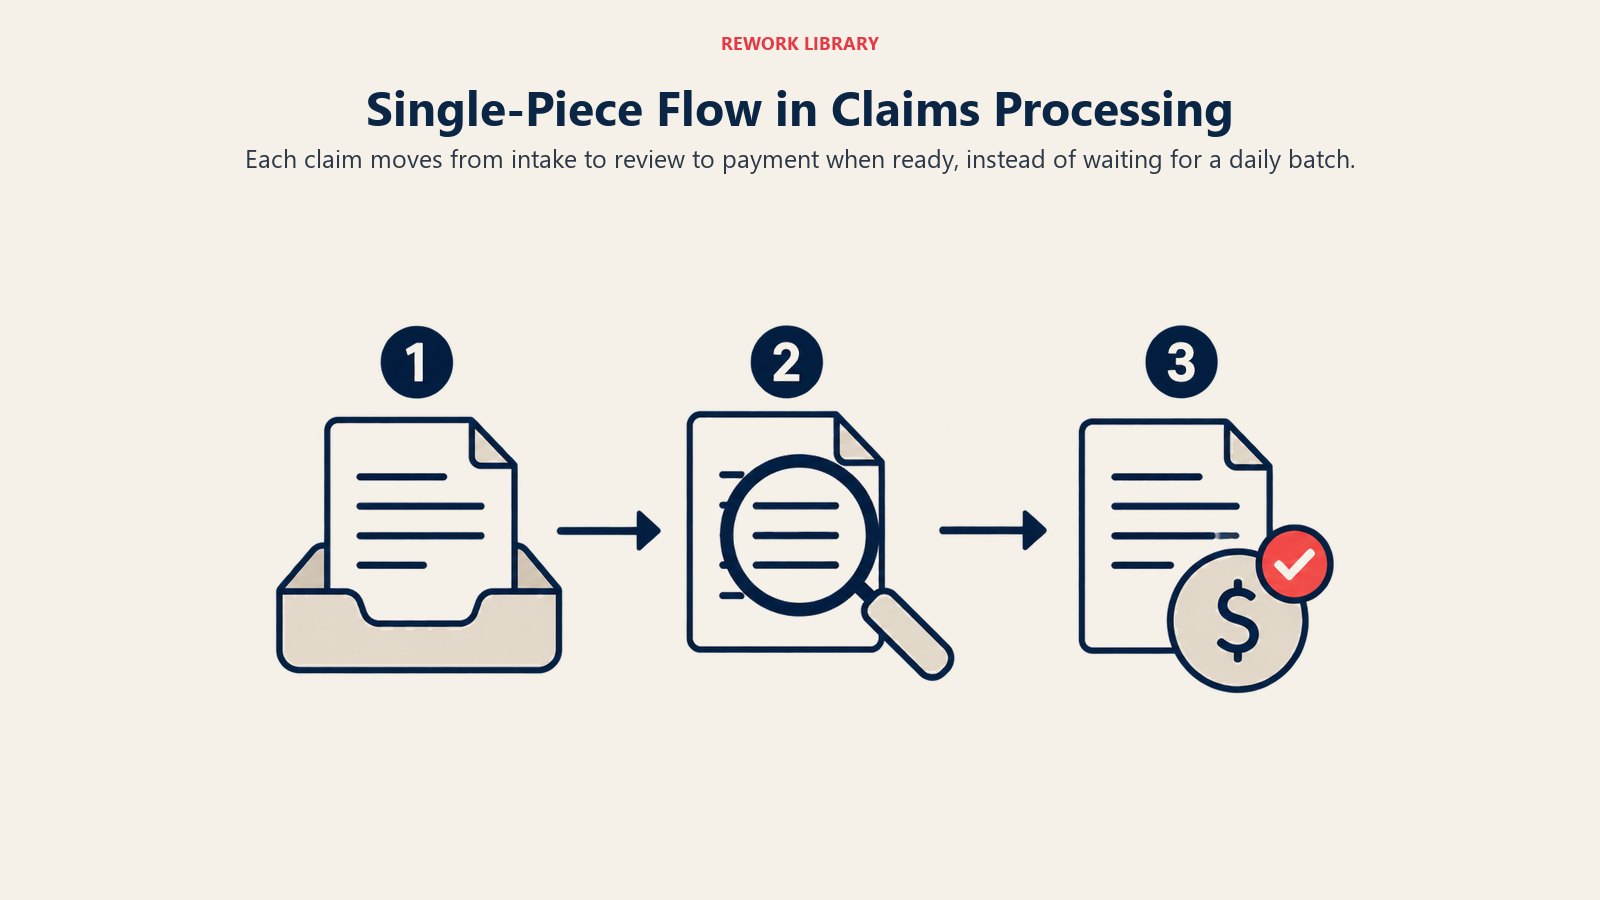
| Domain | Arti "satu unit" | Seperti apa batching | Seperti apa flow |
|---|---|---|---|
| Pemrosesan klaim | Satu klaim | Klaim dikumpulkan dalam map sebelum diteruskan ke tahap berikutnya | Setiap klaim pindah ke underwriting begitu penerimaan menyelesaikannya |
| Onboarding karyawan | Satu karyawan baru | Satu kelompok karyawan diproses bersama pada tanggal mulai tetap | Dokumen, akses, dan pelatihan setiap karyawan berjalan sendiri sesuai linimasanya |
| Persetujuan faktur | Satu faktur | Faktur dibatch mingguan untuk satu putaran persetujuan | Setiap faktur dirutekan ke pemberi persetujuan begitu selesai dikodekan |
| Tinjauan kode | Satu pull request | Beberapa PR diantrekan dan ditinjau bersama di akhir sprint | Setiap PR ditinjau begitu dibuka, sebelum yang berikutnya menumpuk |
| Perekrutan | Satu kandidat | Semua kandidat untuk satu posisi diwawancarai, lalu semuanya ditinjau bersama di akhir | Setiap kandidat dinilai dan diputuskan segera setelah wawancaranya |
Berikut gambaran rinci penerapannya, dengan pemrosesan klaim sebagai contoh. Bayangkan tim klaim komersial kecil dengan tiga langkah: verifikasi penerimaan, peninjauan adjuster, dan pencairan pembayaran, masing-masing memakan sekitar 20 menit kerja nyata per klaim. Kebiasaan tim ini adalah batching: bagian penerimaan mengumpulkan klaim sepanjang hari dan meneruskan batch hari itu ke adjuster pukul 17.00, dan adjuster melakukan hal yang sama, mem-batch tinjauan mereka dan meneruskan satu batch ke pencairan pembayaran sekali sehari.
Klaim yang selesai di penerimaan pukul 09.05 tidak pindah ke peninjauan adjuster sampai pukul 17.00 hari itu, melewati antrean adjuster sampai batch akhir hari mereka keluar, dan tidak sampai ke pencairan pembayaran hingga sore hari berikutnya. Total waktu tunggu untuk satu klaim itu: mendekati tiga hari kerja, padahal pekerjaan sebenarnya hanya satu jam.
Beralihlah ke flow: begitu penerimaan menyelesaikan satu klaim, klaim itu langsung pindah ke antrean adjuster, bukan ke dalam map. Adjuster mengerjakannya dan langsung meneruskannya ke pencairan pembayaran. Klaim yang sama, dengan tiga langkah yang sama dan masing-masing 20 menit, selesai diproses sepenuhnya dalam sekitar satu jam, bukan tiga hari. Tidak ada langkah individual yang menjadi lebih cepat. Batch yang menciptakan dua setengah hari penantian murni itu begitu saja menghilang.
Kapan Batching Masih Menjadi Jawaban yang Tepat
Semua ini tidak berarti batching selalu salah. Ada bentuk proses di mana mem-batch tugas sebelum meneruskannya memang pilihan operasional yang lebih cerdas, bukan kelalaian disiplin lean.
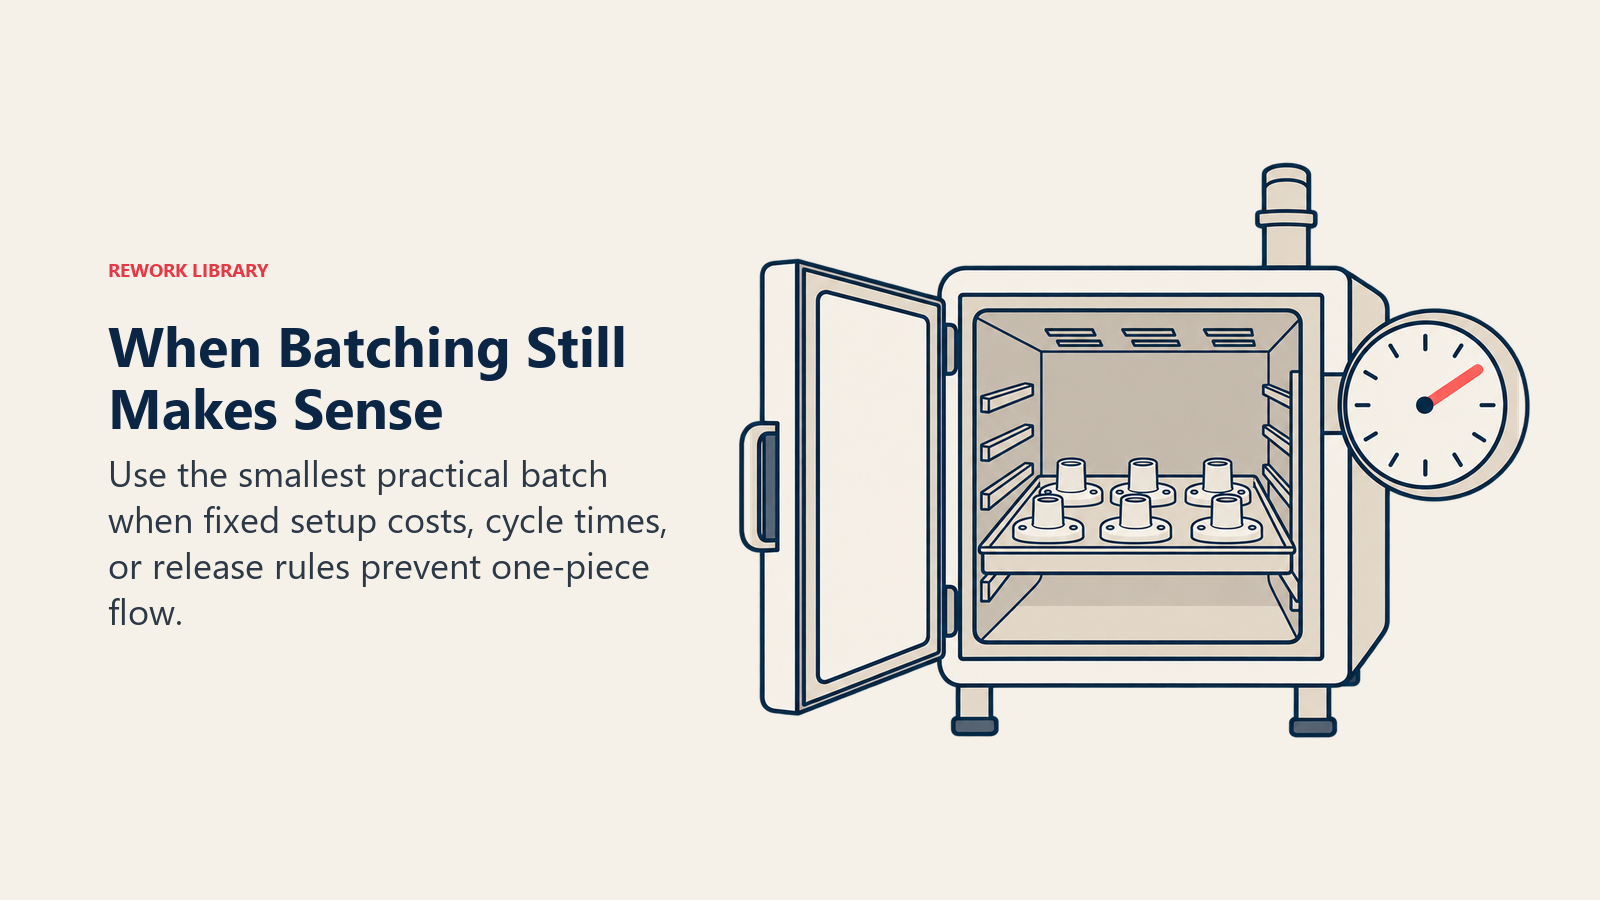
| Skenario | Mengapa batching menang | Contoh |
|---|---|---|
| Proses yang didominasi setup | Jika waktu changeover besar dibandingkan waktu pemrosesan per unit, menjalankan one-piece flow berarti lebih banyak waktu untuk berganti daripada memproduksi | Mesin press stamping dengan pergantian die dua jam dan waktu siklus 30 detik per komponen |
| Siklus sterilisasi dan pengawetan | Siklusnya berdurasi tetap berapa pun jumlah unit di dalamnya, sehingga mengisi penuh ruang adalah satu-satunya cara mengamortisasi waktu tetap itu | Periode pajanan minimum sterilisator uap adalah 30 menit pada 121°C pada unit gravity displacement, atau 4 menit pada 132°C pada unit prevacuum, durasi yang sama baik berisi satu nampan maupun muatan penuh (CDC) |
| Ekonomi pengiriman | Transportasi memiliki biaya tetap per perjalanan yang diamortisasi oleh batching ke banyak unit | Mengonsolidasikan pesanan menjadi satu truk penuh alih-alih mengirim kurir per unit |
| Catatan batch yang diatur regulasi | Batch, bukan unit individual, adalah unit formal rilis mutu dan ketertelusuran | Manufaktur farmasi dan biologis, di mana setiap batch memiliki satu nomor lot dan satu keputusan rilis |
Benang merah keempatnya adalah biaya tetap, waktu siklus tetap, atau batas kepatuhan tetap yang tidak mengecil seberapa pun kecilnya batch transfer. Single-piece flow menyerang waktu antre; ia tidak berbuat apa-apa terhadap biaya atau jam yang tetap per batch, bukan per unit. Respons yang tepat dalam kasus ini bukanlah memaksakan flow. Melainkan mengurangi biaya tetap jika memungkinkan (SMED ada persis untuk menyusutkan kasus yang didominasi setup) dan menjalankan batch terkecil yang benar-benar diizinkan oleh kendala tetap itu, bukan batch terbesar yang diizinkan tradisi.
Metrik yang Membuktikan Flow Berjalan
Mengonversi lini atau alur kerja ke single-piece flow adalah perancangan ulang, bukan peristiwa satu kali, dan membutuhkan metrik yang menunjukkan apakah rancangan ulang itu bertahan atau diam-diam bergeser kembali ke batching.
| Metrik | Apa yang berubah di bawah flow | Cara membacanya |
|---|---|---|
| Waktu tunggu hingga unit pertama | Turun tajam, sering kali kemenangan awal yang paling terlihat | Bandingkan dengan hitungan batch-versus-flow yang diuraikan sebelumnya dalam artikel ini |
| Work in process (WIP) | Turun menjadi kira-kira satu unit di antara setiap pasang stasiun | Hitung unit yang benar-benar menunggu di antara stasiun, bukan unit di mana pun dalam sistem |
| First pass yield | Naik, karena cacat tertangkap satu unit kemudian, bukan satu batch kemudian | Lacak per stasiun, bukan hanya pada inspeksi akhir |
| Ketepatan waktu pengiriman | Membaik seiring menyempitnya selisih antara waktu tunggu terbaik dan terburuk | Perhatikan variansnya, bukan hanya rata-ratanya |
| Waktu changeover | Harus turun sebelum flow menjadi terjangkau, dan terus turun sesudahnya | Perlakukan sebagai indikator utama kesehatan flow, bukan indikator tertinggal |
Mode Kegagalan Umum
Sebagian besar konversi flow yang gagal tidak gagal karena gagasannya salah. Mereka gagal karena salah satu prasyarat terlewat, dan gejala di bawah ini adalah tandanya.
| Mode kegagalan | Tampilannya | Perbaikan |
|---|---|---|
| Memaksakan flow sebelum waktu changeover turun | Lini bergerak dalam batch satu tetapi lebih banyak waktu untuk berganti antar unit daripada benar-benar memproduksi | Jalankan SMED dahulu, baru konversikan tata letak ke flow |
| Flow yang sebenarnya batch kecil yang menyamar | Tim menyebutnya single-piece flow, tetapi pekerjaan masih berpindah antar stasiun dalam kelompok lima atau sepuluh | Periksa ukuran batch transfer sebenarnya pada setiap serah terima, bukan nama prosesnya |
| Stasiun tidak seimbang | Satu stasiun lambat membuat semua di hilirnya kekurangan pasokan dan menghambat semua di hulunya | Seimbangkan ulang waktu siklus terhadap takt, bukan terhadap apa pun yang nyaman dibiarkan |
| Mengabaikan variabilitas permintaan | Flow disetel untuk permintaan rata-rata dan rusak pada minggu pertama volume melonjak | Tambahkan heijunka untuk meratakan bauran dan volume sebelum flow harus menyerap ayunan |
| Tanpa pelatihan lintas fungsi | Satu ketidakhadiran atau satu operator lambat menghentikan seluruh sel | Bangun matriks keterampilan dan rotasikan penugasan antar stasiun secara sengaja |
Setiap kasus ini bermuara pada prasyarat yang diasumsikan, bukan dikonfirmasi. Itulah pola yang layak diingat lebih daripada perbaikan individual mana pun: single-piece flow tidak gagal karena hitungannya berhenti berlaku. Ia gagal karena sesuatu yang menjadi tumpuan hitungan itu, changeover yang cepat, lini yang seimbang, pola permintaan yang sudah diratakan, diam-diam tidak benar ketika tata letak berubah.
Pertanyaan yang Sering Diajukan tentang Single-Piece Flow
Apa itu single-piece flow?
Single-piece flow berarti memindahkan pekerjaan melalui suatu proses satu unit sekaligus, sehingga setiap langkah menyerahkan hasilnya langsung ke langkah berikutnya, bukan meletakkannya untuk menunggu sisa batch. Ini adalah cara menjalankan proses yang menjaga pekerjaan dalam proses pada kira-kira satu unit per stasiun, bukan membiarkannya menumpuk dalam batch di antara stasiun.
Apakah single-piece flow sama dengan one-piece flow atau continuous flow?
Ya. Lean Enterprise Institute memperlakukan continuous flow, one-piece flow, dan single-piece flow sebagai konsep yang sama dengan tiga nama berbeda yang umum digunakan. Tidak ada perbedaan teknis di antaranya, jadi gunakan istilah mana pun yang sudah dipakai tim Anda.
Mengapa single-piece flow mengurangi waktu tunggu jika tidak ada yang bekerja lebih cepat?
Karena pada sebagian besar proses, waktu pemrosesan sebenarnya hanyalah sebagian kecil dari total waktu tunggu, sering kali di bawah 5%, dan sisanya adalah menunggu. Batching menciptakan sebagian besar waktu tunggu itu: setiap unit kecuali yang terakhir dalam batch diam sementara rekan satu batch-nya menyusul. Memperkecil batch menjadi satu menghilangkan waktu tunggu buatan itu tanpa mengubah seberapa cepat stasiun mana pun bekerja.
Apa yang harus benar sebelum tim dapat menjalankan single-piece flow?
Takt time yang diketahui, stasiun yang diseimbangkan terhadap takt itu, changeover cepat agar batch kecil terjangkau, peralatan andal karena flow nyaris tanpa buffer, kerja standar agar waktu siklus konsisten, sinyal pull yang berfungsi, dan operator yang dilatih lintas fungsi yang dapat berpindah antar stasiun. Melewatkan prasyarat changeover dan keandalan adalah alasan paling umum konversi flow gagal.
Apakah single-piece flow berfungsi di luar manufaktur?
Ya. Proses apa pun dengan urutan langkah berulang dapat menerapkannya: pemrosesan klaim, onboarding karyawan, persetujuan faktur, tinjauan kode, dan perekrutan semuanya cocok dengan pola ini. Ganti "unit" dengan apa pun yang menjadi alasan proses itu ada untuk diselesaikan, dan ganti "stasiun" dengan peran atau sistem mana pun yang menyentuhnya berikutnya.
Kapan suatu proses sebaiknya tetap dibatch daripada dikonversi ke flow?
Ketika biaya tetap, waktu siklus tetap, atau batas kepatuhan tetap tidak mengecil seberapa pun kecilnya batch transfer: proses yang didominasi setup dengan changeover panjang, siklus sterilisasi atau pengawetan dengan durasi tetap terlepas dari ukuran muatan, pengiriman dengan biaya tetap per perjalanan, dan industri teregulasi di mana batch itu sendiri adalah unit rilis mutu.
Apa perbedaan single-piece flow dengan sistem pull?
Sistem pull menjelaskan pemicunya: produksi terjadi hanya ketika langkah hilir memberi sinyal bahwa ia membutuhkan lebih banyak. Single-piece flow menjelaskan ukuran batch transfer: pekerjaan berpindah satu unit sekaligus. Anda dapat menjalankan sistem pull dengan batch lebih besar dari satu, tetapi sel flow yang dikelola dengan baik hampir selalu membutuhkan sinyal pull agar satu unit itu tidak menjadi tumpukan kecil begitu tidak ada yang mengawasi.
Bacaan terkait
- Takt Time, target kecepatan yang harus dicapai setiap sel flow
- Sistem Pull, mekanisme sinyal yang mencegah flow kembali menjadi push
- SMED, pengurangan changeover yang membuat batch kecil terjangkau
- Total Productive Maintenance, fondasi keandalan yang dibutuhkan flow sebelum dapat berjalan tanpa buffer
- Kerja Standar, metode konsisten yang diikuti setiap stasiun dengan kecepatan yang sama
- Jidoka, berhenti seketika ketika cacat muncul alih-alih membiarkannya berpindah
- Poka-Yoke, pencegahan kesalahan yang menangkap galat pada unit tempat galat itu terjadi
- Value Stream Mapping, alat yang menunjukkan seberapa banyak waktu tunggu Anda berupa antrean versus kerja
- Just-in-Time, strategi produksi yang lebih luas yang dimungkinkan oleh single-piece flow
- Heijunka, meratakan permintaan agar flow tidak rusak saat volume melonjak
- Diagram Spageti, menelusuri jarak tempuh untuk merancang ulang sel kerja
On this page
- Apa Itu Single-Piece Flow?
- Batch-and-Queue versus Single-Piece Flow dalam Angka
- Mengapa Flow Memangkas Waktu Tunggu Tanpa Ada yang Bekerja Lebih Cepat
- Mengapa Flow Menangkap Cacat Seketika
- Prasyarat untuk Single-Piece Flow
- Tata Letak Sel: Mengapa Jarak dan Serah Terima Penting
- Single-Piece Flow di Luar Manufaktur
- Kapan Batching Masih Menjadi Jawaban yang Tepat
- Metrik yang Membuktikan Flow Berjalan
- Mode Kegagalan Umum
- Bacaan terkait