Flujo de una pieza: el flujo unitario en Lean explicado
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Diez unidades deben pasar por tres estaciones de trabajo. En una planta, las diez esperan en la estación uno hasta que se termina hasta la última, luego todo el montón pasa a la estación dos, luego a la tres, y la primera unidad terminada llega al cliente solo después de que todo el lote ha recorrido la línea. En la planta de al lado, la primera unidad pasa a la estación dos en cuanto se termina en la estación uno, y sale terminada por la puerta mientras las unidades cuatro a diez aún avanzan por la línea. Las mismas tres estaciones. La misma cantidad total de trabajo. Una espera enormemente distinta para quien aguarda la unidad número uno.
Esa brecha es el flujo de una pieza, y es una de las pocas ideas de lean en las que la aritmética defiende el caso con más fuerza que la filosofía.
Datos clave: flujo de una pieza
- El Lean Enterprise Institute define el flujo continuo como "producir y mover un artículo a la vez (o un lote pequeño y consistente de artículos) a través de una serie de pasos de procesamiento de la forma más continua posible", y enumera el flujo de una pieza, el flujo unitario y "fabrica una, mueve una" como la misma idea (Lean Enterprise Institute).
- Su opuesto, el lote y cola (batch-and-queue), se define como mover "lotes grandes" de artículos al siguiente proceso "sin importar si realmente se necesitan", donde luego esperan "en una fila (una cola)" (Lean Enterprise Institute).
- En la mayoría de las operaciones de manufactura, el tiempo de procesamiento que realmente agrega valor es "una fracción minúscula del lead time total, a menudo menos del 5%. El resto es espera" (Art of Lean, actualizado en marzo de 2026).
- El Manufacturing Extension Partnership del NIST describe los diseños celulares como la disposición de los equipos "en una secuencia compacta para permitir el flujo de una pieza y una carga de trabajo flexible y equilibrada entre estaciones" (NIST MEP).
Qué es el flujo de una pieza
El flujo de una pieza significa mover el trabajo por un proceso una unidad a la vez en lugar de en lotes, de modo que cada paso hace su trabajo y entrega el resultado directamente al siguiente paso, en vez de dejarlo a esperar a sus vecinos. La propia definición del Lean Enterprise Institute trata esto como un solo concepto con tres nombres intercambiables: flujo continuo, flujo unitario y flujo de una pieza describen todos "producir y mover un artículo a la vez... a través de una serie de pasos de procesamiento de la forma más continua posible, de modo que cada paso fabrique solo lo que le solicita el siguiente paso" (Lean Enterprise Institute). No existe diferencia técnica entre los tres nombres. Elija el que su organización ya utiliza.
El contraste que hace que el concepto se entienda es el lote y cola, el esquema por defecto en la mayoría de las operaciones que nunca se rediseñaron en torno al flujo. El lote y cola procesa un lote completo en una estación, lo mueve a la siguiente solo cuando todas las unidades están listas y lo deja esperar "en una fila (una cola)" hasta que esa estación esté disponible (Lean Enterprise Institute). Nada del lote y cola es irracional a primera vista. Agrupar trabajo similar parece eficiente, y así es como la mayoría de las personas organiza el trabajo por instinto. El problema solo aparece cuando se mide lo que esa agrupación le hace al reloj.
| Dimensión | Lote y cola | Flujo de una pieza |
|---|---|---|
| Tamaño del lote de transferencia | Un lote completo (10, 50, 500 unidades) se mueve en conjunto | Se mueve una unidad a la vez |
| Trabajo en curso entre estaciones | Se acumula hasta el tamaño del lote | Aproximadamente una unidad por estación |
| Visibilidad de defectos | Una unidad defectuosa viaja dentro del lote hasta la inspección | La siguiente unidad muestra si el problema se repite |
| Lead time de la primera unidad terminada | Espera a que todo el lote recorra cada estación previa | Limitado sobre todo por la suma de los tiempos individuales de cada estación |
| Flexibilidad para mezclar productos | Favorece corridas largas de un solo producto | Permite cambios frecuentes, si el cambio de modelo es rápido |
| Qué marca el ritmo | El tamaño del lote y la disciplina de la cola | Takt time y el balance de las estaciones |
El flujo de una pieza es también la expresión operativa del pull: una estación solo produce la siguiente unidad cuando la estación posterior está lista para recibir una, lo cual es una disciplina distinta de simplemente reducir el lote de transferencia. Usted puede reducir un lote de 500 a 50 y seguir operando con lote y cola. El flujo es el caso específico en que el lote de transferencia llega a uno, y el pull es lo que evita que esa unidad se convierta en un pequeño acopio en cuanto nadie está mirando.
Lote y cola frente al flujo de una pieza, en números
Esta es la comparación que convence a los escépticos más rápido que cualquier diagrama: el ejemplo clásico de tres estaciones y diez unidades, resuelto por completo.
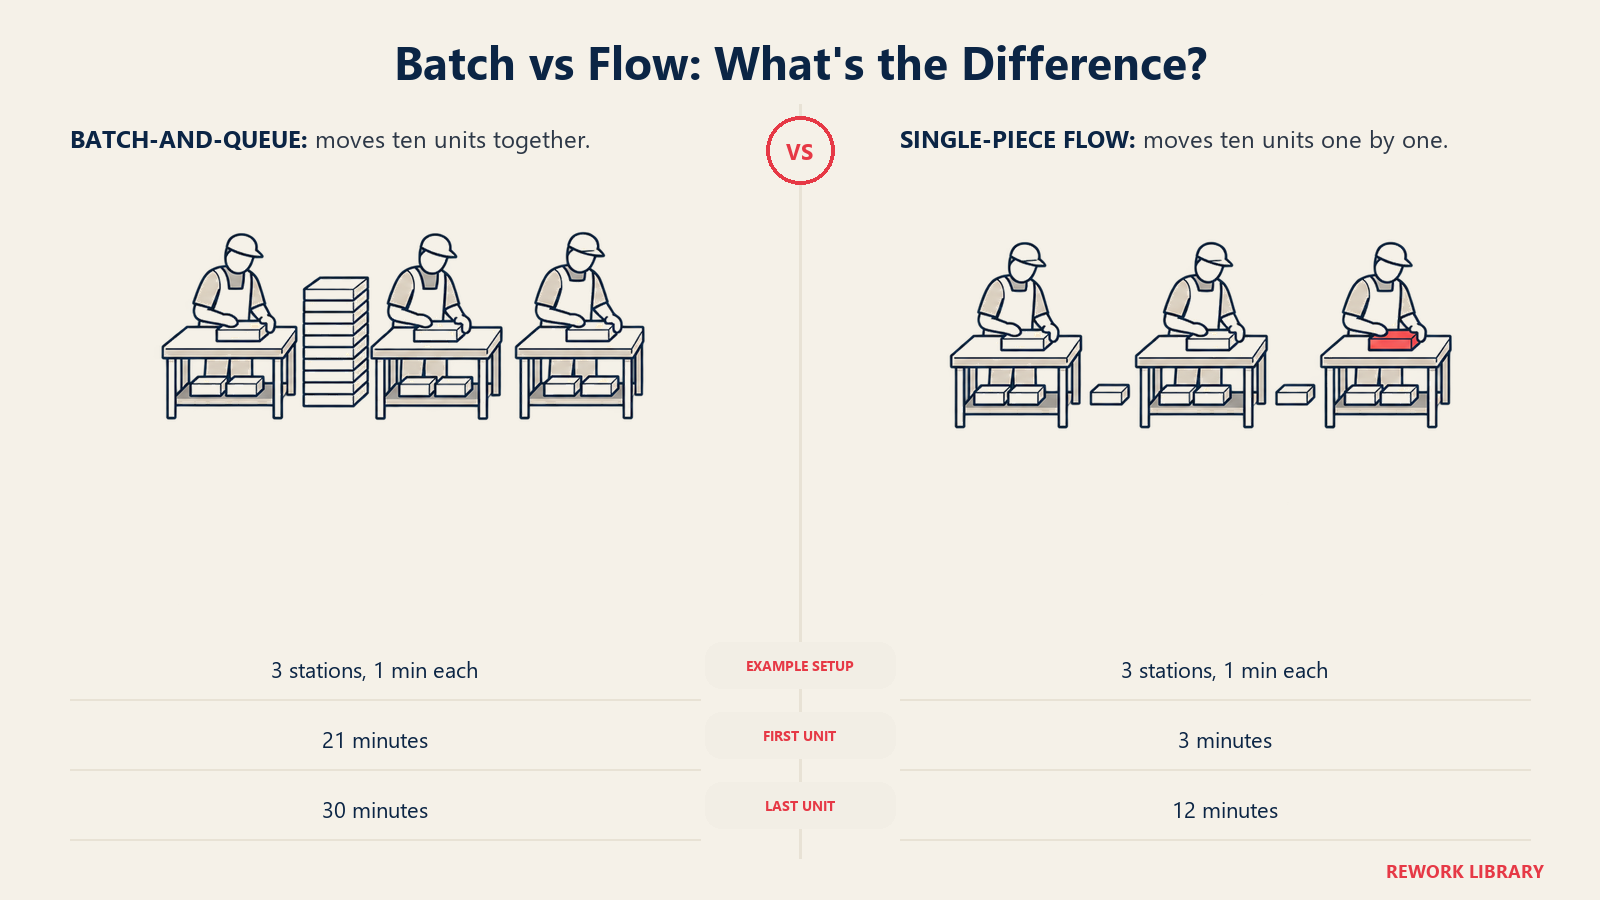
Suponga tres estaciones de trabajo en secuencia, cada una con un tiempo de procesamiento de exactamente un minuto por unidad, y diez unidades que deben pasar por las tres. Mantenga constantes todas las demás variables. Nadie trabaja más rápido en ninguno de los escenarios. Lo único que cambia es cuántas unidades se mueven juntas entre estaciones.
Lote de diez (lote y cola). La estación uno procesa las diez unidades una tras otra y termina el lote en el minuto 10. Solo entonces el lote completo pasa a la estación dos, que tarda otros 10 minutos en procesar las diez y termina en el minuto 20. El lote pasa a la estación tres, que termina las diez en el minuto 30. Como el lote viaja como unidad entre estaciones, la primera pieza terminada puede salir de la estación tres a más tardar en el minuto 21 (10 minutos en la estación uno, 10 más en la dos y luego un minuto para que esa unidad específica pase por la estación tres) y la última pieza no está lista hasta el minuto 30. Un cliente que espera la primera unidad de la línea espera 21 minutos por algo que requirió un minuto de trabajo real en cada una de tres estaciones.
Lote de uno (flujo de una pieza). La unidad uno pasa a la estación dos en el instante en que la estación uno la termina, en el minuto uno, llega a la estación tres en el minuto dos y termina en el minuto tres. Como cada estación queda libre en cuanto libera una unidad, la estación uno empieza la unidad dos en el minuto uno y se forma un flujo constante: cada unidad subsiguiente termina dos minutos después de la anterior. La unidad diez, la última, termina en el minuto 12.
| Escenario | Primera unidad terminada | Última unidad (la 10.ª) terminada | Tiempo total transcurrido |
|---|---|---|---|
| Lote de 10 (lote y cola) | Minuto 21 | Minuto 30 | 30 minutos |
| Lote de 1 (flujo de una pieza) | Minuto 3 | Minuto 12 | 12 minutos |
| Mejora | 7 veces más rápido hasta la primera unidad | 2,5 veces más rápido hasta la última unidad | 18 minutos ahorrados |
Lea esa tabla dos veces, porque la segunda línea es la que la gente pasa por alto. El tiempo total de procesamiento no cambió: tres estaciones, un minuto cada una, diez unidades, 30 minutos de trabajo en ambos casos. Nadie se aceleró, agregó un turno ni compró una máquina más rápida. La única variable que se movió fue el tamaño del lote que viaja entre estaciones, y redujo el lead time hasta la primera unidad en un 86% y el tiempo total transcurrido en un 60%. Ese es todo el argumento a favor del flujo de una pieza en un solo ejemplo resuelto, y se mantiene sin importar si las "estaciones" son máquinas, escritorios o pasos en un software.
Si escala el ejemplo, la brecha empeora, no mejora. Los procesos reales rara vez tienen solo tres estaciones y un lote de diez. Un proceso administrativo con seis pasos y un lote de 50 se comporta igual, con un multiplicador mucho mayor entre los dos lead times. El ejemplo de juguete de tres estaciones subestima el caso para la mayoría de las operaciones reales.
Por qué el flujo reduce el lead time sin que nadie trabaje más rápido
El ejemplo resuelto no es un caso especial. Es una ilustración directa de adónde va realmente el lead time en la mayoría de los procesos. En la mayoría de las operaciones de manufactura, el tiempo de procesamiento que agrega valor es "una fracción minúscula del lead time total, a menudo menos del 5%. El resto es espera" (Art of Lean). Si el tiempo de procesamiento es un error de redondeo y la espera es casi todo, la palanca más rápida disponible no es hacer que las personas o las máquinas trabajen más rápido. Es eliminar la espera.
Esto es exactamente lo que controla el tamaño del lote. Un lote de transferencia grande fabrica tiempo de cola por diseño: cada unidad, salvo la última del lote, permanece inactiva en cada estación esperando a que sus compañeras de lote la alcancen antes de que el grupo pueda avanzar. Reduzca el lote y reducirá la espera fabricada, unidad por unidad, estación por estación. El mapeo del flujo de valor es la herramienta que la mayoría de los equipos usa para ver esto en su propio proceso, porque pone un número a cuánto del tiempo de cada paso es trabajo y cuánto es cola, y la proporción casi siempre es peor de lo que se suponía antes de medirla.
También explica por qué "trabajar más rápido" suele ser el primer movimiento equivocado. Acelerar una estación que ya es rápida en relación con sus vecinas no aporta casi nada, porque el cuello de botella nunca fue la velocidad de procesamiento. Era el lote esperando en cola su turno. Reduzca el tamaño del lote y la cola se vacía sin importar qué tan rápida sea cada estación.
Por qué el flujo detecta los defectos de inmediato
Hay un segundo efecto que importa tanto como la ganancia de velocidad, y es fácil subestimarlo hasta que se ha visto en acción. En un lote de diez, un defecto introducido en la estación uno viaja dentro de otras nueve unidades antes de que alguien inspeccione el lote aguas abajo. Cuando alguien lo detecta, la estación uno quizá ya haya producido el siguiente lote con el mismo problema. En el flujo de una pieza, la siguiente unidad que sale de la estación uno es la prueba de si el defecto sigue ocurriendo, porque es la única unidad frente al operador.
Esa inmediatez vincula el flujo de una pieza con el jidoka y el poka-yoke, en lugar de tratarlo como una iniciativa aparte. Toyota describe el jidoka como "detenerse de inmediato cuando se detectan anormalidades para evitar que se produzcan productos defectuosos", emparejado con el just-in-time, que vincula todos los procesos "en un flujo continuo" al fabricar solo lo necesario, cuando se necesita (Toyota). El flujo hace que esa respuesta de detener y corregir sea lo bastante rápida como para importar: detener un lote de uno cuesta una unidad de producción perdida, mientras que detener un lote de cincuenta, descubierto solo en la inspección, cuesta el retrabajo o el desecho de todo lo fabricado desde la última verificación buena, más lo que ya se haya enviado.
Los dispositivos poka-yoke refuerzan la misma lógica en el punto de trabajo: un dispositivo de sujeción que solo acepta una pieza en la orientación correcta, o un campo de formulario que no se envía en blanco, detecta el error en la unidad donde ocurre en lugar de depender de que un inspector aguas abajo lo encuentre en un montón. El flujo y la prevención de errores atacan el mismo problema desde dos direcciones: uno reduce el lote dentro del cual un defecto puede esconderse, el otro hace que el defecto sea imposible desde el principio.
Prerrequisitos para el flujo de una pieza
El flujo parece simple una vez que funciona. Llegar ahí exige que varias cosas ya sean ciertas, y omitir cualquiera de ellas es la razón más común por la que una conversión se estanca o revierte discretamente meses después.
| Prerrequisito | Qué significa para el flujo | Si lo omite |
|---|---|---|
| Takt time conocido | Fija el ritmo que cada estación debe alcanzar | El flujo no tiene meta, así que nadie puede saber si el una a la vez es realmente lo bastante rápido |
| Línea balanceada al takt | El tiempo de ciclo de cada estación está en el takt o por debajo | La estación más lenta deja sin trabajo a todo lo que sigue y bloquea todo lo que la precede |
| Cambio de modelo rápido (SMED) | Cambiar de producto o tipo de trabajo cuesta minutos, no horas | Los lotes pequeños se vuelven demasiado costosos de operar y el flujo regresa discretamente al lote |
| Equipos confiables (TPM) | Las máquinas funcionan cuando están programadas, sin tiempos muertos ocultos | El flujo casi no tiene colchón, así que una parada no planificada detiene toda la línea |
| Trabajo estandarizado | Cada operador sigue la misma secuencia al mismo ritmo | Los tiempos de ciclo varían de una estación a otra y el flujo se vuelve irregular en lugar de fluido |
| Una señal de pull funcional | El proceso posterior autoriza exactamente una unidad a la vez | Sin señal, el "flujo" vuelve discretamente a ser push con una etiqueta de flujo |
| Operadores con capacitación cruzada | Las personas pueden pasar a la estación que va rezagada | Una ausencia o una estación lenta detiene toda la celda |
Observe que el tiempo de cambio de modelo y la confiabilidad del equipo están en el centro de esa lista, no el trabajo estandarizado ni las señales de pull. Es deliberado. Un equipo puede entender perfectamente los sistemas pull y aun así fracasar en el flujo si los cambios de modelo toman una hora, porque los cambios rápidos son lo que hace asequibles los lotes de uno en primer lugar. Haga ese trabajo de base antes de convertir el diseño, no después.
Diseño de celdas: por qué importan la distancia y los traspasos
La mayoría de las instalaciones y oficinas están organizadas por función: todos los tornos en un área, todos los taladros en otra, todos los suscriptores en un piso y todos los aprobadores en otro. Ese diseño se ve eficiente en un organigrama y crea un enorme lote oculto en la práctica, porque mover una pieza o un expediente de un área funcional a la siguiente implica cargarlo, caminarlo o enrutarlo físicamente, y nadie carga una unidad a la vez cuando puede cargar veinte.
Una celda de trabajo rompe ese patrón al agrupar físicamente los equipos o pasos que necesita una familia de productos, dispuestos en el orden en que se usan, lo bastante cerca como para que una unidad pase de un paso al siguiente sin un viaje a través del edificio. La celda en forma de U va más allá: en lugar de una línea recta, las estaciones se curvan en una U para que el punto de entrada y el de salida queden cerca uno del otro. Uno o dos operadores con capacitación cruzada pueden caminar por el interior de la U, atendiendo varias estaciones en un circuito compacto, y sumar o retirar personas conforme la demanda sube y baja sin rediseñar toda la celda.
| Dimensión | Diseño en línea recta | Celda en forma de U |
|---|---|---|
| Cobertura de operadores | Un operador por estación, difícil de flexibilizar | Uno o dos operadores pueden cubrir varias estaciones |
| Puntos de entrada y salida | Lejanos, en extremos opuestos | Cercanos, fáciles de supervisar ambos |
| Ajuste de personal según la demanda | Requiere rebalancear las estaciones a lo largo de la línea | Se agrega o se quita un tramo del recorrido a pie |
| Distancia de recorrido de una unidad | A menudo larga, sobre todo si las máquinas se ubicaron por función | Corta por diseño, ya que las estaciones están cerca entre sí |
| Visibilidad de todo el proceso | Limitada, los operadores solo ven su propia estación | Alta, una persona suele poder ver toda la celda |
La herramienta que hace visible la distancia de recorrido, en lugar de suponerla, es el diagrama de espagueti: un trazo sencillo del recorrido real que sigue una pieza, un documento o una persona durante un ciclo, superpuesto al plano de la planta o de la oficina. Los diseños funcionales casi siempre producen un diagrama de espagueti que luce exactamente como su nombre, una maraña de líneas que se cruzan, porque el trabajo va y viene entre departamentos que nunca se ubicaron pensando en la secuencia. Rediseñar en torno a una celda y confirmar el rediseño con un segundo diagrama de espagueti suele ser la palanca más grande para reducir el tiempo de transporte y de espera que los diseños de lote y cola acumulan por defecto.
El flujo de una pieza fuera de la manufactura
La lógica se traslada intacta a cualquier proceso con una secuencia repetible de pasos, ya sea que algo físico se mueva por una línea o no. La traducción es mecánica: la "unidad" pasa a ser lo que el proceso existe para completar, y la "estación" pasa a ser el rol o sistema que lo toca a continuación.
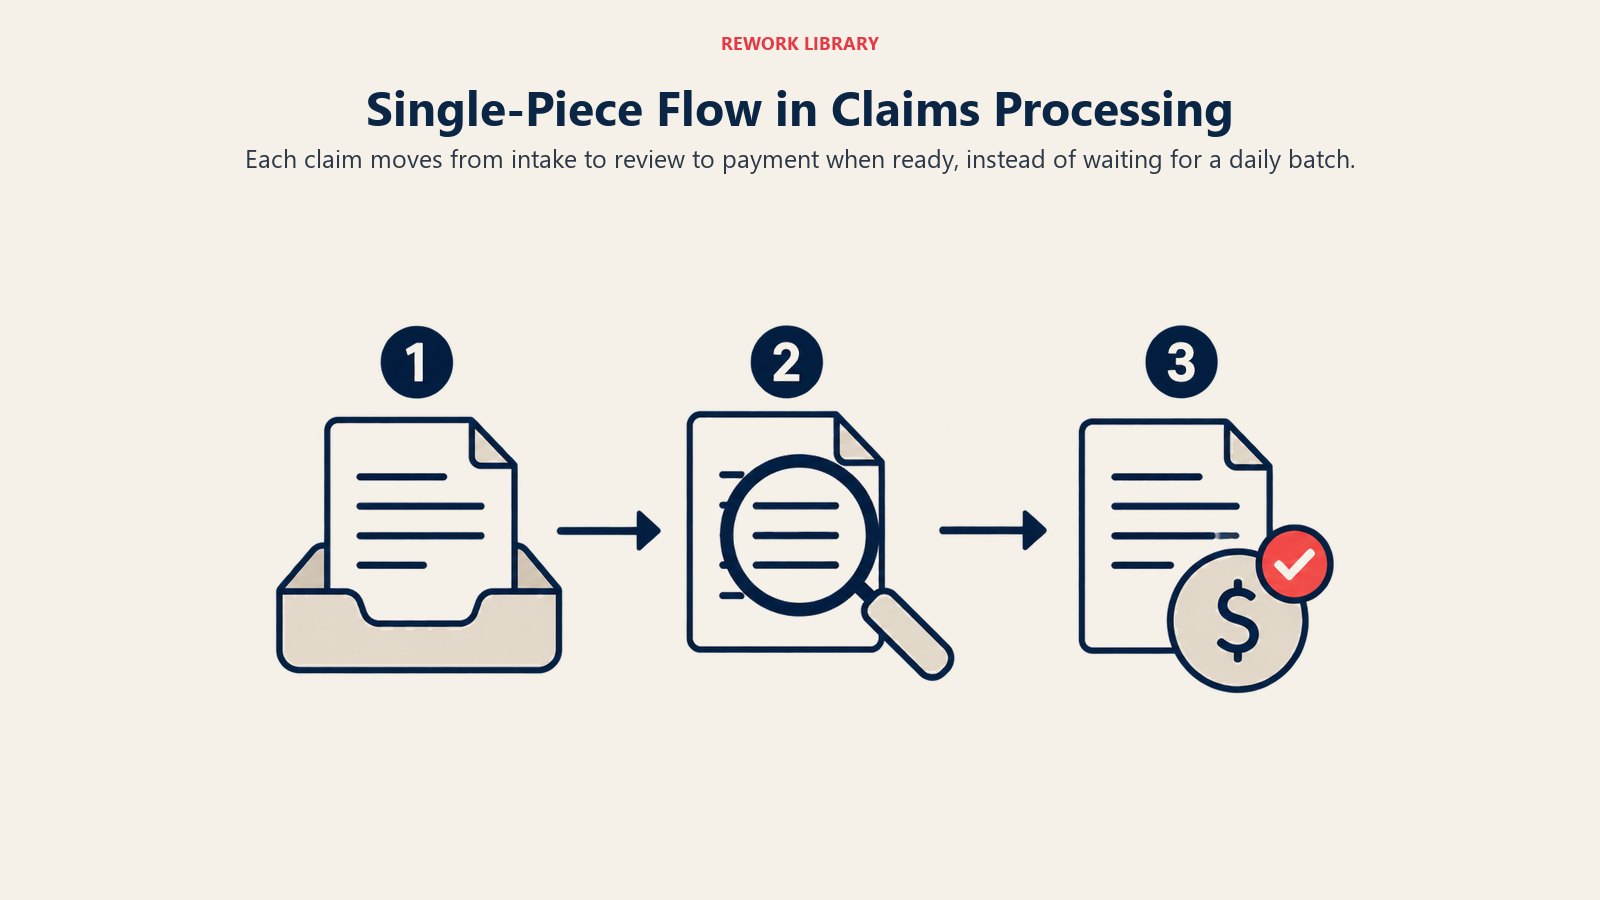
| Ámbito | Qué significa "una unidad" | Cómo se ve el lote | Cómo se ve el flujo |
|---|---|---|---|
| Procesamiento de reclamaciones | Una reclamación | Reclamaciones reunidas en una carpeta antes de pasar a la siguiente etapa | Cada reclamación pasa a suscripción en el momento en que recepción la termina |
| Onboarding de empleados | Un nuevo empleado | Una cohorte de contrataciones procesada en conjunto en una fecha de inicio fija | Los trámites, accesos y capacitación de cada empleado avanzan de forma independiente en su propio calendario |
| Aprobación de facturas | Una factura | Facturas agrupadas semanalmente para una sola ronda de aprobación | Cada factura se enruta al aprobador en cuanto se codifica |
| Revisión de código | Un pull request | Varios PR en cola revisados juntos al final de un sprint | Cada PR se revisa en cuanto se abre, antes de que se apile el siguiente |
| Contratación | Un candidato | Todos los candidatos de un puesto son entrevistados y luego evaluados juntos al final | Cada candidato es calificado y se decide sobre él justo después de su entrevista |
Veamos cómo se ve esto en detalle, usando el procesamiento de reclamaciones como ejemplo. Imagine un pequeño equipo de reclamaciones comerciales con tres pasos: verificación de recepción, revisión del ajustador y liberación del pago, cada uno con unos 20 minutos de trabajo real por reclamación. El hábito del equipo es agrupar: recepción reúne reclamaciones durante el día y envía el lote del día a los ajustadores a las 5 p. m., y los ajustadores hacen lo mismo, agrupando sus revisiones y enviando un lote a liberación de pagos una vez al día.
Una reclamación que termina en recepción a las 9:05 a. m. no pasa a revisión del ajustador hasta las 5 p. m. de ese día, espera en la cola del ajustador hasta que sale su propio lote de fin de día y no llega a la liberación del pago hasta la tarde siguiente. Lead time total de esa reclamación: cerca de tres días hábiles, aunque el trabajo real es de una hora.
Cambie al flujo: en el momento en que recepción termina una reclamación, esta pasa directamente a la cola del ajustador en lugar de una carpeta. El ajustador la trabaja y la pasa directamente a liberación del pago. La misma reclamación, con los mismos tres pasos y los mismos 20 minutos cada uno, queda totalmente procesada en aproximadamente una hora en lugar de tres días. Nada de los pasos individuales se aceleró. El lote que fabricaba dos días y medio de pura espera simplemente desapareció.
Cuándo sigue siendo correcto agrupar en lotes
Nada de esto significa que el lote siempre sea un error. Hay procesos en los que agrupar una tarea antes de enviarla es genuinamente la mejor decisión operativa, no una falla de disciplina lean.
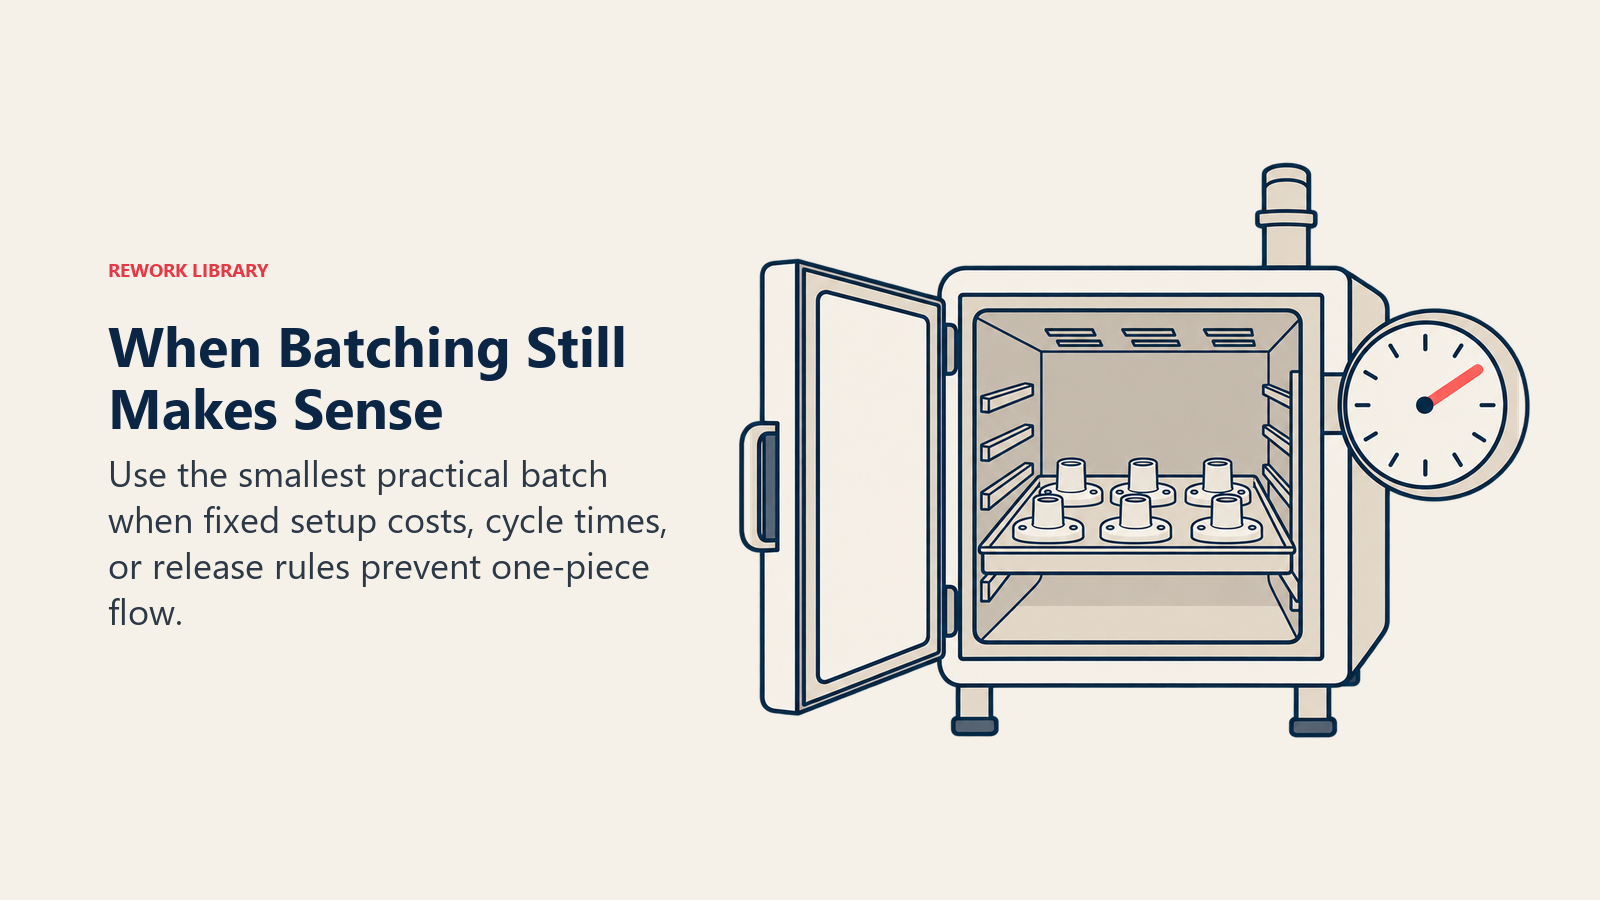
| Escenario | Por qué gana el lote | Ejemplo |
|---|---|---|
| Procesos dominados por la preparación | Si el tiempo de cambio de modelo es grande en relación con el tiempo de procesamiento por unidad, operar con flujo de una pieza implica pasar más tiempo cambiando que produciendo | Una prensa de estampado con un cambio de troquel de dos horas y un tiempo de ciclo de 30 segundos por pieza |
| Ciclos de esterilización y curado | El ciclo tiene una duración fija sin importar cuántas unidades haya adentro, así que llenar la cámara es la única forma de amortizar ese tiempo fijo | El período mínimo de exposición de un esterilizador de vapor es de 30 minutos a 121 °C en una unidad de desplazamiento por gravedad, o de 4 minutos a 132 °C en una unidad de prevacío, la misma duración tanto si contiene una bandeja como una carga completa (CDC) |
| Economía del envío | El transporte tiene un costo fijo por viaje que el lote amortiza entre muchas unidades | Consolidar pedidos en un camión completo en lugar de despachar un mensajero por unidad |
| Registros de lote regulados | El lote, no la unidad individual, es la unidad formal de liberación de calidad y trazabilidad | Manufactura farmacéutica y de biológicos, donde cada lote lleva un número de lote y una decisión de liberación |
El hilo común en los cuatro casos es un costo fijo, un tiempo de ciclo fijo o un límite de cumplimiento fijo que no se reduce por pequeño que sea el lote de transferencia. El flujo de una pieza ataca el tiempo de cola; no hace nada por un costo o un reloj que es fijo por lote y no por unidad. La respuesta correcta en estos casos no es forzar el flujo de todos modos. Es reducir el costo fijo cuando sea posible (el SMED existe precisamente para reducir el caso dominado por la preparación) y operar con el lote más pequeño que esa restricción fija realmente permita, en lugar del más grande que permita la tradición.
Métricas que demuestran que el flujo funciona
Convertir una línea o un workflow al flujo de una pieza es un rediseño, no un evento único, y necesita métricas que muestren si el rediseño se sostiene o si discretamente vuelve al lote.
| Métrica | Qué cambia con el flujo | Cómo leerla |
|---|---|---|
| Lead time a la primera unidad | Cae drásticamente, a menudo el logro temprano más visible | Compárela con la aritmética de lote frente a flujo desarrollada antes en este artículo |
| Trabajo en curso (WIP) | Baja a aproximadamente una unidad entre cada par de estaciones | Cuente las unidades que esperan físicamente entre estaciones, no las unidades en cualquier parte del sistema |
| Rendimiento de primera pasada | Sube, porque un defecto se detecta una unidad después en lugar de un lote después | Dele seguimiento estación por estación, no solo en la inspección final |
| Entrega a tiempo | Mejora a medida que se reduce la dispersión entre el mejor y el peor caso de lead time | Vigile la varianza, no solo el promedio |
| Tiempo de cambio de modelo | Debe bajar antes de que el flujo sea asequible, y seguir bajando después | Trátelo como un indicador adelantado de la salud del flujo, no como uno rezagado |
Modos de falla comunes
La mayoría de las conversiones al flujo que fracasan no fallan porque la idea fuera errónea. Fallan porque se omitió uno de los prerrequisitos, y los síntomas siguientes son la señal.
| Modo de falla | Cómo se ve | Solución |
|---|---|---|
| Forzar el flujo antes de que baje el tiempo de cambio de modelo | Una línea se mueve en lotes de uno pero pasa más tiempo cambiando de modelo entre unidades que produciendo | Aplique primero SMED y luego convierta el diseño al flujo |
| Flujo que en realidad es lote pequeño disfrazado | El equipo lo llama flujo de una pieza, pero el trabajo sigue moviéndose entre estaciones en grupos de cinco o diez | Verifique el tamaño real del lote de transferencia en cada traspaso, no cómo se llama el proceso |
| Estaciones desbalanceadas | Una estación lenta deja sin trabajo a todo lo que le sigue y bloquea todo lo que la precede | Rebalancee los tiempos de ciclo respecto al takt, no respecto a lo que convenga dejar sin tocar |
| Ignorar la variabilidad de la demanda | El flujo se ajusta a la demanda promedio y se rompe la primera semana que el volumen se dispara | Agregue heijunka para nivelar la mezcla y el volumen antes de que el flujo tenga que absorber la oscilación |
| Falta de capacitación cruzada | Una sola ausencia o un operador lento detiene toda la celda | Construya una matriz de habilidades y rote las asignaciones entre estaciones a propósito |
Cada una de estas se remonta a un prerrequisito que se dio por supuesto en lugar de confirmarse. Ese es el patrón que vale la pena recordar más que cualquier solución individual: el flujo de una pieza no fracasa porque la aritmética deje de funcionar. Fracasa porque algo de lo que depende la aritmética, un cambio de modelo rápido, una línea balanceada, un patrón de demanda nivelado, discretamente no era cierto cuando se cambió el diseño.
Preguntas frecuentes sobre el flujo de una pieza
¿Qué es el flujo de una pieza?
El flujo de una pieza significa mover el trabajo por un proceso una unidad a la vez, de modo que cada paso entrega su resultado directamente al siguiente en lugar de dejarlo a esperar al resto de un lote. Es la forma de operar un proceso que mantiene el trabajo en curso en aproximadamente una unidad por estación en lugar de dejar que se acumule en lotes entre estaciones.
¿El flujo de una pieza es lo mismo que el flujo unitario o el flujo continuo?
Sí. El Lean Enterprise Institute trata el flujo continuo, el flujo unitario y el flujo de una pieza como el mismo concepto con tres nombres de uso común. No hay distinción técnica entre ellos, así que utilice el término que su equipo ya emplea.
¿Por qué el flujo de una pieza reduce el lead time si nadie trabaja más rápido?
Porque en la mayoría de los procesos el tiempo de procesamiento real es una fracción pequeña del lead time total, a menudo menos del 5%, y el resto es espera. El lote fabrica la mayor parte de esa espera: cada unidad, salvo la última de un lote, permanece inactiva mientras sus compañeras de lote la alcanzan. Reducir el lote a uno elimina esa espera fabricada sin cambiar la velocidad de ninguna estación.
¿Qué debe ser cierto antes de que un equipo pueda operar con flujo de una pieza?
Un takt time conocido, estaciones balanceadas a ese takt, cambios de modelo rápidos para que los lotes pequeños sean asequibles, equipos confiables porque el flujo casi no tiene colchón, trabajo estandarizado para que los tiempos de ciclo sean consistentes, una señal de pull funcional y operadores con capacitación cruzada que puedan pasar de una estación a otra. Omitir los prerrequisitos de cambio de modelo y confiabilidad es la razón más común por la que fracasan las conversiones al flujo.
¿El flujo de una pieza funciona fuera de la manufactura?
Sí. Cualquier proceso con una secuencia repetible de pasos puede aplicarlo: procesamiento de reclamaciones, onboarding de empleados, aprobación de facturas, revisión de código y contratación encajan en el patrón. Sustituya "unidad" por lo que el proceso existe para completar, y "estación" por el rol o sistema que lo toca a continuación.
¿Cuándo debe un proceso seguir agrupado en lotes en lugar de convertirse al flujo?
Cuando un costo fijo, un tiempo de ciclo fijo o un límite de cumplimiento fijo no se reduce por pequeño que sea el lote de transferencia: procesos dominados por la preparación con cambios de modelo largos, ciclos de esterilización o curado con una duración fija sin importar el tamaño de la carga, envíos con un costo fijo por viaje e industrias reguladas donde el lote mismo es la unidad de liberación de calidad.
¿En qué se diferencia el flujo de una pieza de un sistema pull?
Un sistema pull describe el disparador: la producción ocurre solo cuando un paso posterior señala que necesita más. El flujo de una pieza describe el tamaño del lote de transferencia: el trabajo se mueve una unidad a la vez. Se puede operar un sistema pull con lotes mayores que uno, pero una celda de flujo bien operada casi siempre necesita una señal de pull para evitar que esa única unidad se convierta en una pequeña pila en cuanto nadie está mirando.
Lecturas relacionadas
- Takt Time, la meta de ritmo que toda celda de flujo debe alcanzar
- Pull System, el mecanismo de señal que evita que el flujo revierta a push
- SMED, la reducción del cambio de modelo que hace asequibles los lotes pequeños
- Total Productive Maintenance, la base de confiabilidad que el flujo necesita antes de poder operar sin colchón
- Standard Work, el método consistente que cada estación sigue al mismo ritmo
- Jidoka, detenerse en el instante en que aparece un defecto en lugar de dejar que avance
- Poka-Yoke, la prevención de errores que los detecta en la unidad donde ocurren
- Value Stream Mapping, la herramienta que muestra cuánto de su lead time es cola frente a trabajo
- Just-in-Time, la estrategia de producción más amplia que el flujo de una pieza hace posible
- Heijunka, nivelar la demanda para que el flujo no se rompa ante los picos de volumen
- Spaghetti Diagram, trazar la distancia de recorrido para rediseñar una celda de trabajo
On this page
- Qué es el flujo de una pieza
- Lote y cola frente al flujo de una pieza, en números
- Por qué el flujo reduce el lead time sin que nadie trabaje más rápido
- Por qué el flujo detecta los defectos de inmediato
- Prerrequisitos para el flujo de una pieza
- Diseño de celdas: por qué importan la distancia y los traspasos
- El flujo de una pieza fuera de la manufactura
- Cuándo sigue siendo correcto agrupar en lotes
- Métricas que demuestran que el flujo funciona
- Modos de falla comunes
- Lecturas relacionadas