Bahasa Indonesia
SMED: Single-Minute Exchange of Die (Mengurangi Waktu Changeover)
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
SMED (single-minute exchange of die) adalah metode lean untuk memangkas waktu changeover peralatan hingga di bawah sepuluh menit. Ini adalah salah satu alat paling ampuh dalam manufaktur dan operasi, karena mengubah lamanya waktu henti setup dari biaya yang diterima begitu saja menjadi masalah teknik yang bisa dipecahkan.
Apa Itu SMED?
SMED adalah singkatan dari single-minute exchange of die. Ini adalah pendekatan sistematis untuk mengurangi waktu yang dibutuhkan untuk mengalihkan mesin atau proses dari memproduksi satu produk ke produk lain. Kata "die" merujuk pada alat cetak logam (die) yang digunakan dalam manufaktur otomotif dan pengepresan, tetapi metode ini berlaku untuk setup peralatan apa pun: cetak injeksi, jalur pengemasan makanan, peralatan farmasi, bahkan pergantian ruang operasi rumah sakit.
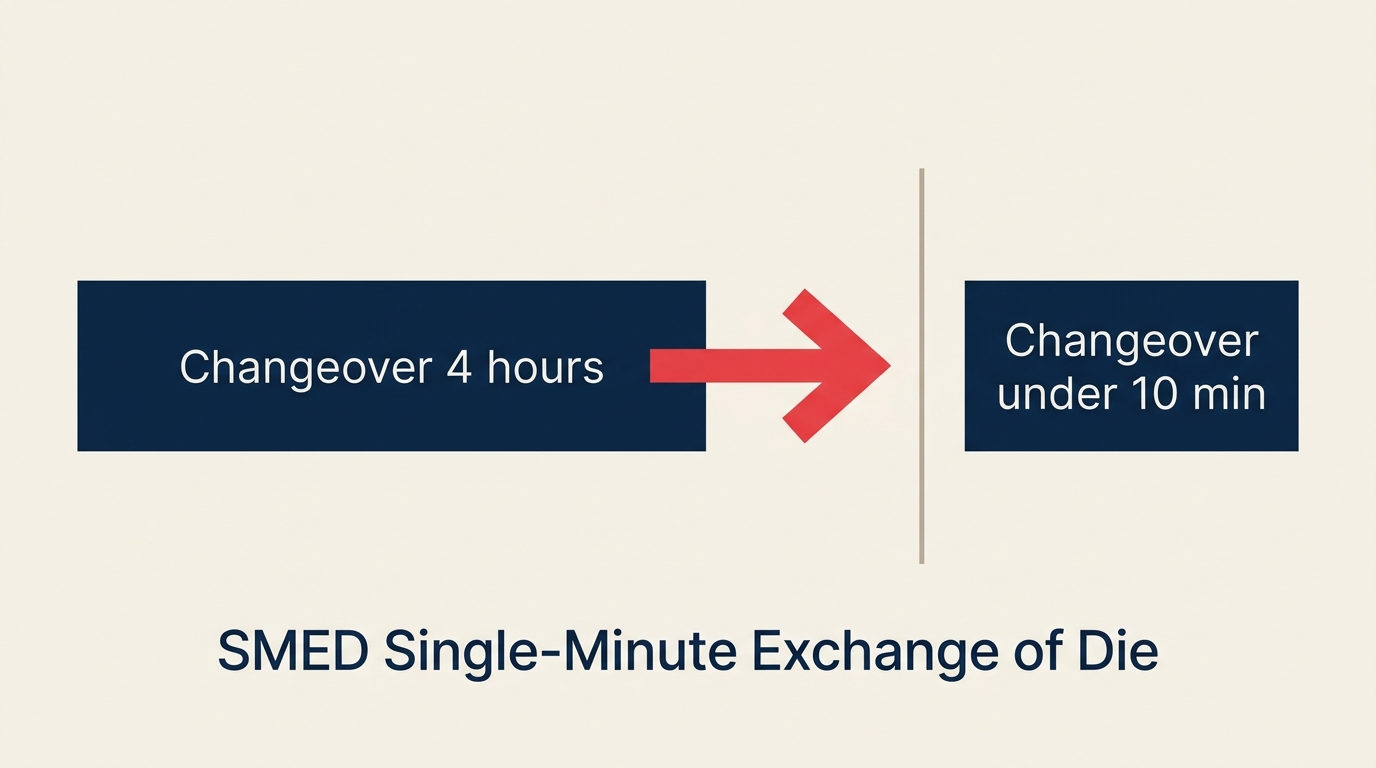
Tujuannya bukan benar-benar satu menit. "Single-minute" berarti waktu changeover harus muat dalam satu digit menit, yaitu di bawah 10 menit. Setup yang dulunya memakan waktu 4 jam menjadi 8 atau 9 menit.
Shigeo Shingo, seorang insinyur industri Jepang yang menjadi konsultan di Toyota, mengembangkan SMED antara tahun 1950-an hingga 1970-an setelah mengamati bahwa waktu menganggur peralatan selama changeover adalah salah satu pemborosan tersembunyi terbesar terhadap kapasitas. Karyanya diterbitkan dalam buku tahun 1985 berjudul A Revolution in Manufacturing: The SMED System dan sejak itu menjadi alat inti dalam metodologi lean di seluruh dunia.
Fakta Utama
- Shigeo Shingo mengembangkan SMED di Toyota dan produsen Jepang lainnya sejak akhir 1950-an hingga 1970-an, memformalkan metodologi ini pada 1969 ketika ia memangkas changeover mesin press besar di Toyota dari 4 jam menjadi 3 menit.
- "Single-minute" tidak berarti 1 menit. Artinya adalah satu digit menit, yakni waktu berapa pun di bawah 10 menit memenuhi syarat.
- Perusahaan yang menerapkan SMED melaporkan pengurangan changeover khas sebesar 40-75%, dengan beberapa kasus ekstrem melebihi pengurangan 90%.
Setup Internal vs Eksternal
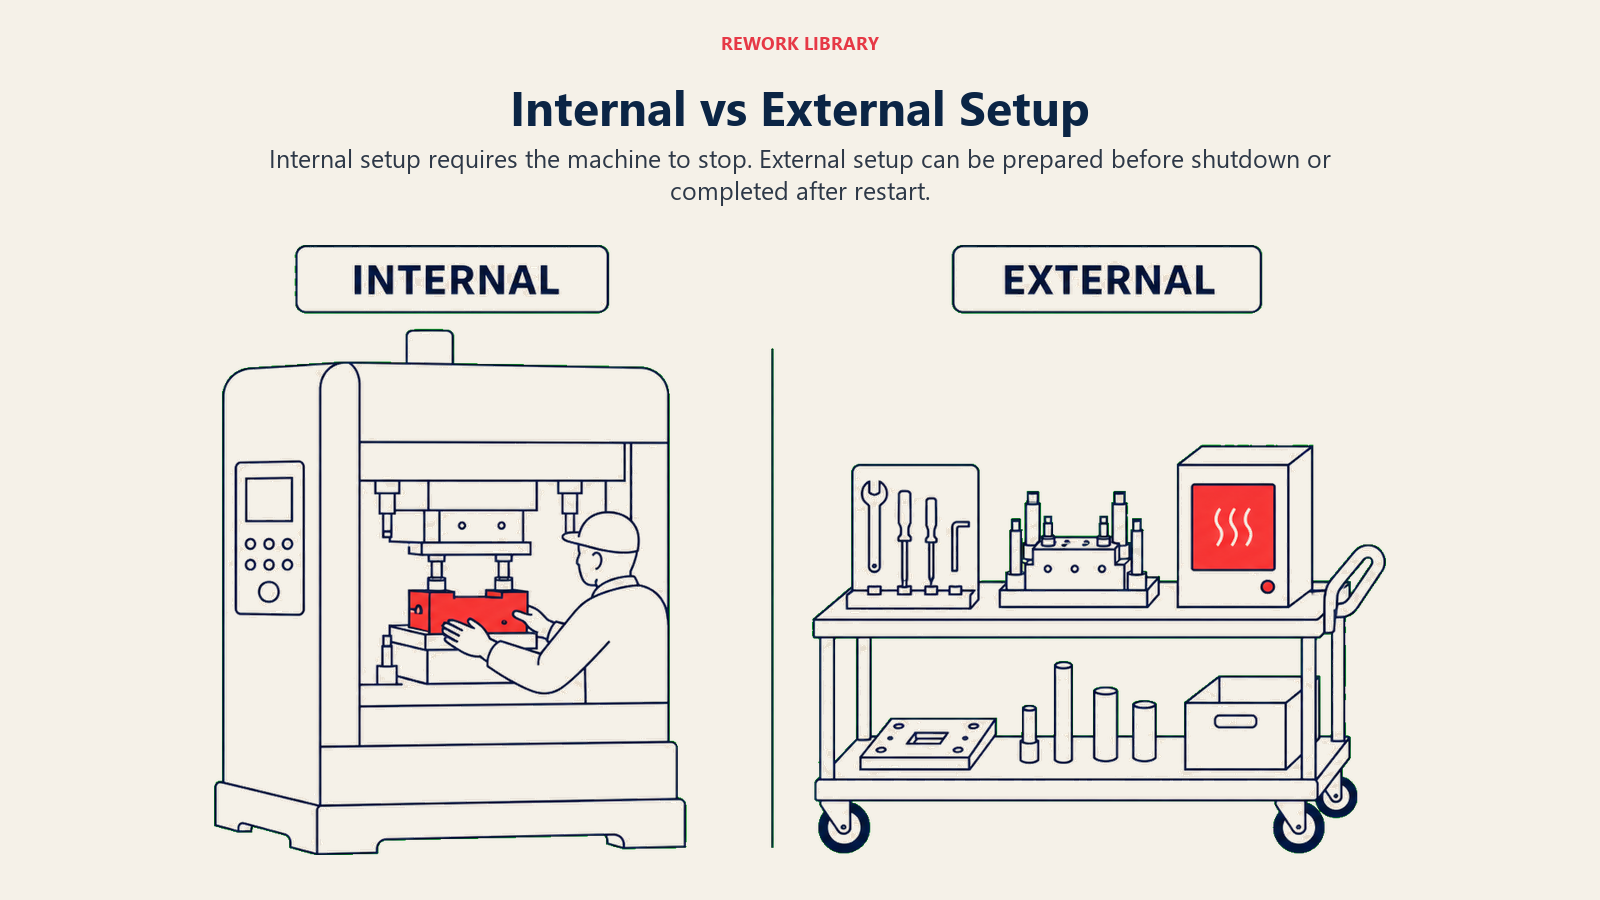
Fondasi SMED adalah perbedaan sederhana yang sering diabaikan sebagian besar operasi: sebagian pekerjaan setup harus dilakukan saat mesin berhenti, dan sebagian lagi bisa dilakukan saat mesin masih berjalan.
| Jenis setup | Definisi | Contoh |
|---|---|---|
| Setup internal | Pekerjaan yang mengharuskan mesin berhenti | Melepas die, mengencangkan baut, menyesuaikan perkakas di dalam mesin |
| Setup eksternal | Pekerjaan yang bisa dilakukan saat mesin berjalan | Menyiapkan alat di awal, memanaskan die terlebih dahulu, mengumpulkan dokumen dan bahan, memposisikan fixture pekerjaan berikutnya lebih dulu |
Sebelum SMED, sebagian besar operasi memperlakukan semua pekerjaan setup sebagai internal, mereka menghentikan mesin, baru kemudian mencari tahu apa yang mereka butuhkan. Wawasan Shingo adalah bahwa sebagian besar pekerjaan itu bisa dipindahkan ke luar jendela waktu henti, memangkas waktu henti aktual secara drastis.
Langkah-Langkah SMED
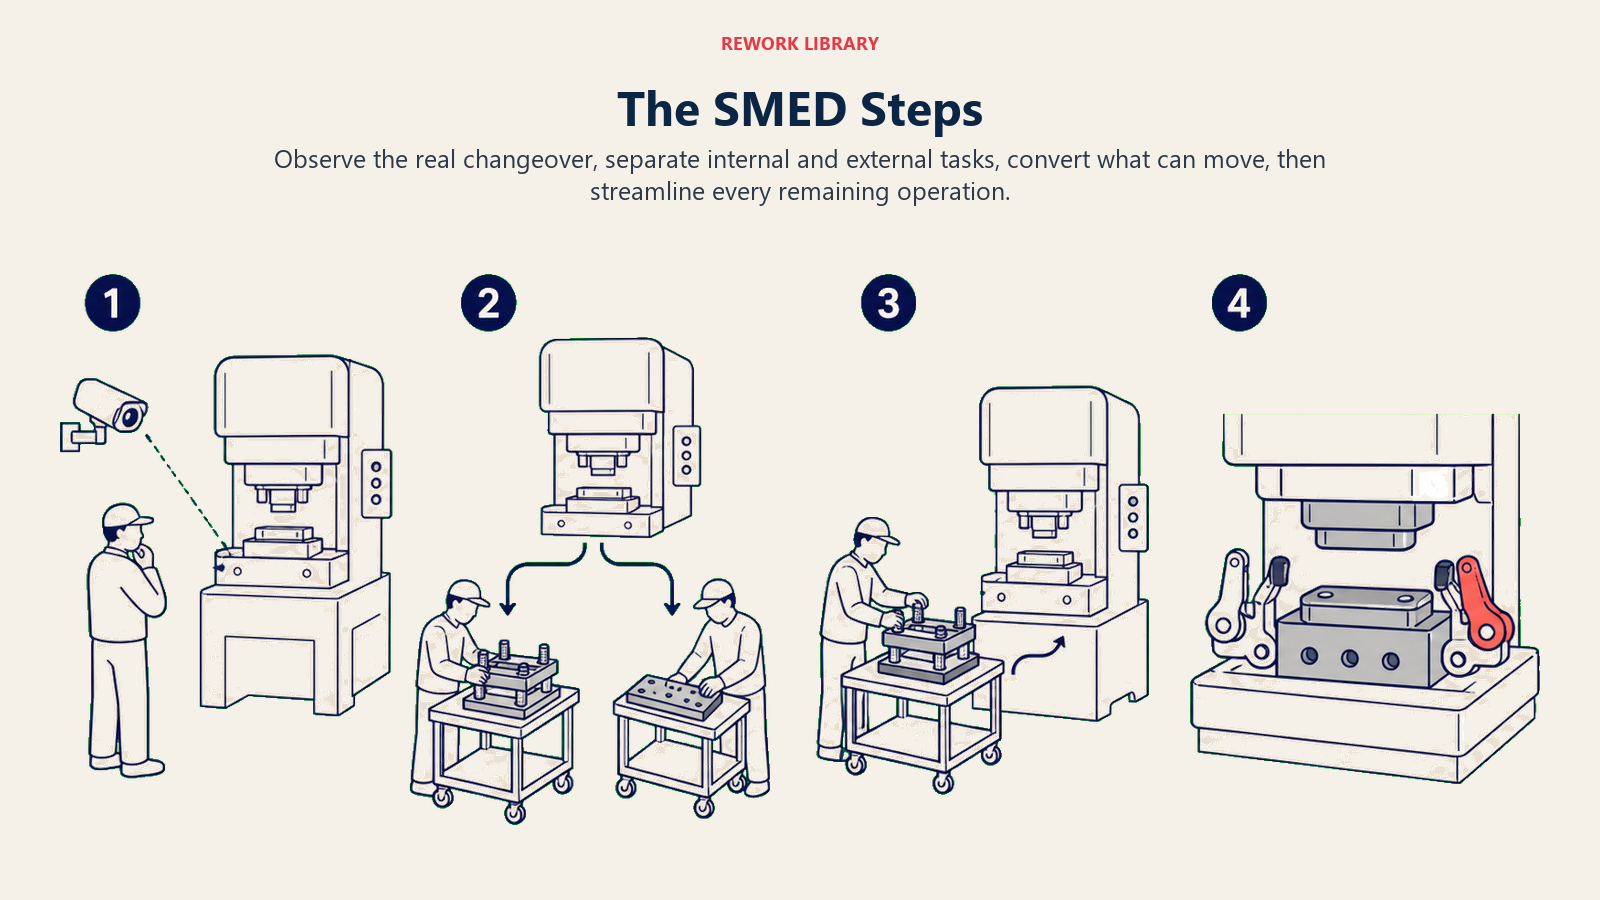
Kerangka Shingo terurai menjadi tiga gerakan inti. Anggap saja berurutan: pertama Anda melihat dengan jelas, lalu memisahkan, kemudian mengoptimalkan.
| Langkah | Yang Anda lakukan | Mengapa ini penting |
|---|---|---|
| 1. Amati dan catat | Rekam dan hitung waktu seluruh changeover saat ini dari awal hingga akhir | Anda tidak bisa memperbaiki apa yang belum diukur; video mengungkap penundaan yang tidak terlihat oleh ingatan |
| 2. Pisahkan internal dari eksternal | Klasifikasikan setiap tugas: bisakah ini dilakukan saat mesin berjalan? | Langkah tunggal ini biasanya memangkas 30-50% waktu changeover sebelum perubahan lain apa pun |
| 3. Ubah internal menjadi eksternal | Pindahkan sebanyak mungkin tugas internal ke eksternal | Persiapan awal, pra-perakitan, persiapan paralel oleh operator kedua |
| 4. Sederhanakan semua operasi | Sederhanakan setiap tugas internal yang tersisa (baut standar, klem quick-release, pengencang satu sentuh) | Menghilangkan waktu penyesuaian dan pencarian alat |
| 5. Standardisasi dan pertahankan | Tulis prosedur baru, latih operator, buat daftar periksa | Mengunci hasil yang dicapai dan menghentikan kembalinya kebiasaan lama |
Mengubah internal menjadi eksternal adalah tempat kemenangan terbesar berada. Pola baut digantikan dengan klem seperempat putaran. Die disiapkan lebih dulu di kereta dorong di sisi mesin press. Langkah penyesuaian dihilangkan dengan membangun presisi ke dalam fixture sehingga tidak ada lagi yang perlu disesuaikan.
Cara Menerapkan SMED
Langkah 1: Amati dan hitung waktu changeover saat ini
Mulailah dengan merekam changeover nyata dari awal hingga akhir, termasuk semua kegiatan berjalan, mencari, menunggu, dan menyesuaikan yang terjadi dalam praktiknya, bukan dalam teori. Bagi rekaman menjadi tugas-tugas individual dan catat waktu untuk masing-masing. Baseline ini adalah tolok ukur dan bukti Anda.
Langkah 2: Klasifikasikan setiap tugas sebagai internal atau eksternal
Telusuri daftar tugas Anda dan tandai masing-masing: bisakah ini dilakukan saat mesin sedang berproduksi? Bersikaplah jujur. Banyak tugas terasa membutuhkan mesin berhenti padahal sebenarnya tidak.
Langkah 3: Pindahkan tugas eksternal keluar dari jendela waktu henti
Rancang ulang alur kerja sehingga semua tugas eksternal terjadi sebelum mesin berhenti atau setelah mesin dinyalakan kembali. Tugaskan seseorang untuk menyiapkan semua yang dibutuhkan changeover, alat, bahan, dokumentasi, komponen yang sudah dipanaskan, sebelum jalannya produksi berakhir.
Langkah 4: Sederhanakan tugas internal
Untuk semua yang benar-benar membutuhkan mesin berhenti, perhatikan setiap sumber penundaan: mencari alat, melakukan penyesuaian, menunggu persetujuan. Ganti pengencang multi-baut dengan klem seperempat putaran atau kunci magnetik. Hilangkan penyesuaian dengan membangun presisi ke dalam fixture. Gunakan stasiun alat berkode warna atau khusus sehingga tidak ada yang perlu dicari-cari.
Langkah 5: Standardisasi metode baru
Tulis prosedur operasi standar yang jelas dan visual untuk changeover yang telah diperbaiki. Gunakan foto atau klip video pendek, bukan hanya teks. Latih setiap operator. Hitung waktu changeover berikutnya dan lacak di papan yang terlihat. Rayakan setiap kemenangan; selidiki setiap waktu yang mulai naik kembali.
Contoh SMED
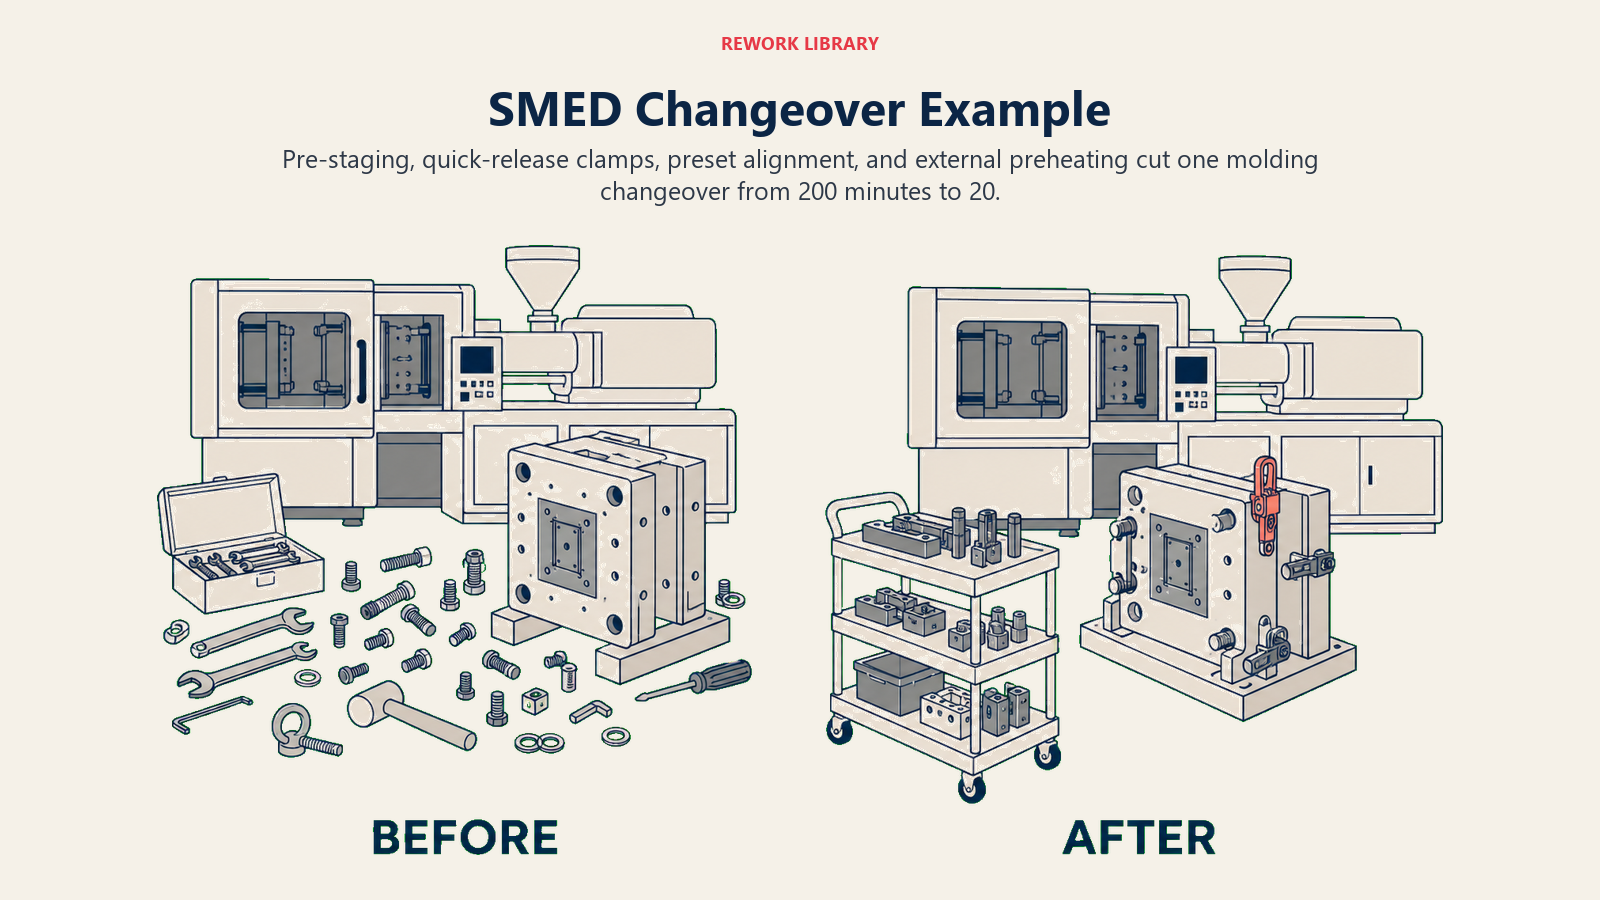
Perhatikan sebuah jalur cetak injeksi yang mengganti cetakan antar-jalannya produksi. Berikut tampilan changeover sebelum dan sesudah proyek SMED:
| Tugas | Sebelum SMED | Sesudah SMED |
|---|---|---|
| Mengumpulkan alat dan fixture | 25 menit (dilakukan setelah mesin berhenti) | 0 menit (disiapkan lebih dulu selama 10 menit terakhir jalannya produksi sebelumnya) |
| Melepas cetakan lama | 35 menit (banyak baut) | 8 menit (klem quick-release) |
| Memasang cetakan baru | 40 menit (banyak baut, penyesuaian keselarasan) | 7 menit (fixture keselarasan yang sudah diatur, klem) |
| Memanaskan cetakan baru ke suhu operasi | 60 menit (dipanaskan setelah pemasangan) | 0 menit (cetakan dipanaskan lebih dulu secara eksternal sebelum changeover dimulai) |
| Inspeksi dan penyesuaian produk pertama | 40 menit | 5 menit (penyesuaian berkurang berkat fixture presisi) |
| Total waktu changeover | 200 menit (3 jam 20 menit) | 20 menit |
Itu pengurangan 90%. Mesin kini berjalan 3 jam tambahan per shift. Dan karena changeover lebih singkat, ukuran batch yang lebih kecil menjadi layak secara ekonomi, yang langsung mendukung produksi just-in-time dan penjadwalan heijunka.
Mengapa SMED Penting
Waktu changeover adalah pengganda. Setiap jam yang dihemat pada setup adalah satu jam yang bisa digunakan untuk memproduksi komponen. Namun manfaatnya lebih jauh dari sekadar kapasitas mentah.
Ketersediaan OEE. Overall equipment effectiveness terurai menjadi ketersediaan, kinerja, dan mutu. Waktu changeover adalah salah satu pemborosan terbesar pada skor ketersediaan. Memangkas waktu setup hingga separuh membuat ketersediaan melonjak signifikan.
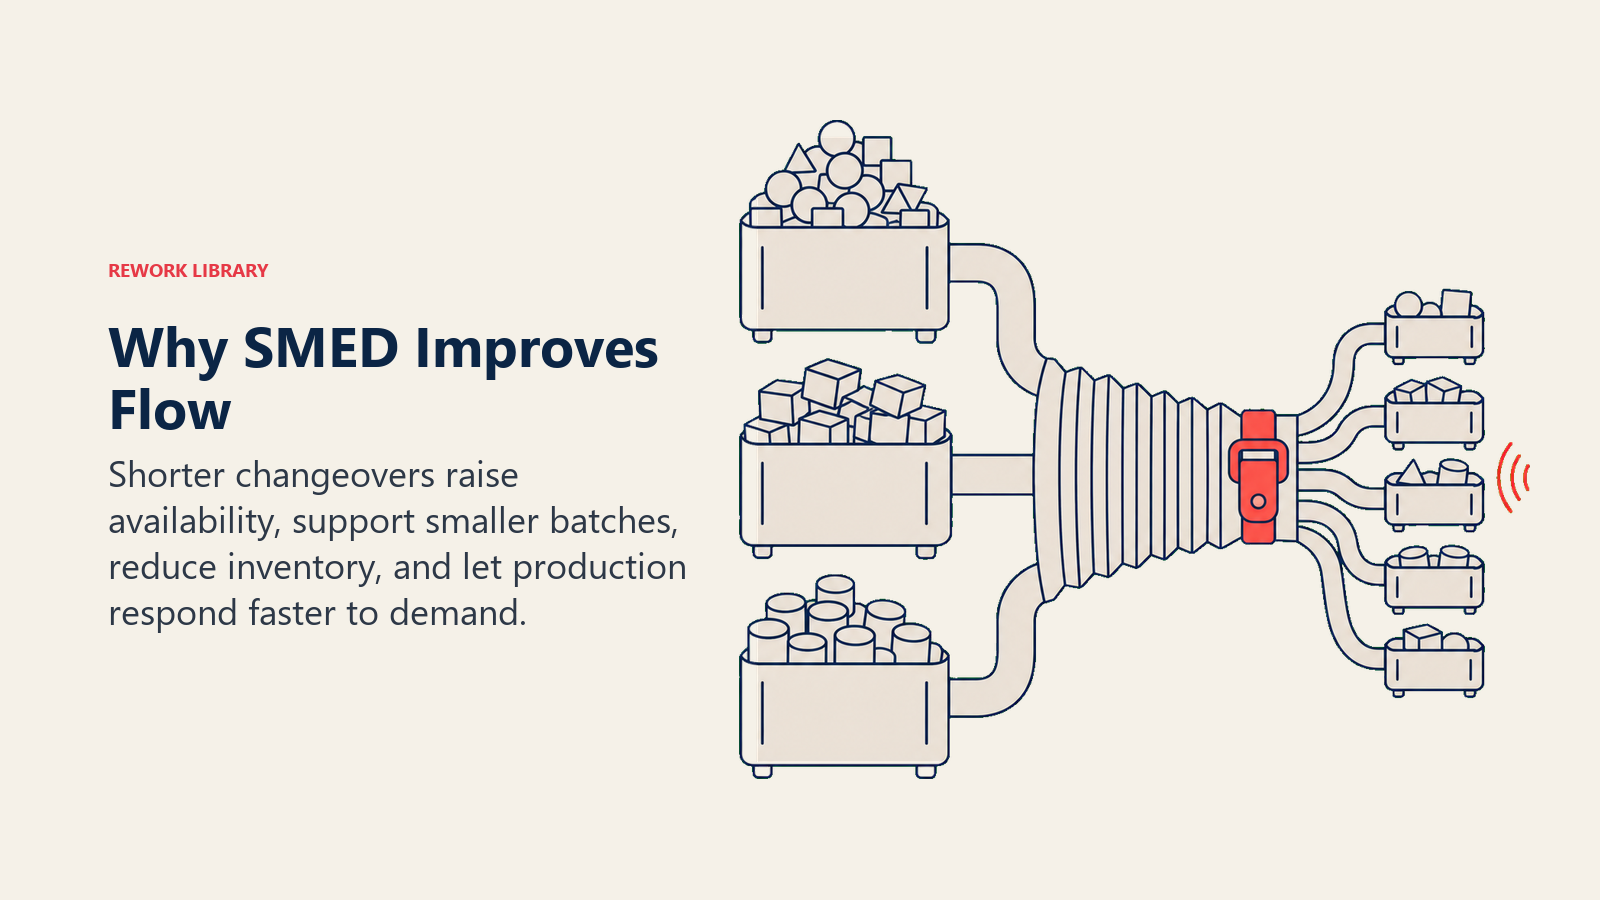
Batch yang lebih kecil dan fleksibel. Changeover yang panjang mendorong operator ke arah ukuran batch besar untuk mengamortisasi biaya setup. Changeover 4 jam membuat jalannya produksi 2 hari terasa efisien. Namun batch besar menciptakan inventaris besar, lead time panjang, dan respons yang buruk terhadap permintaan pelanggan. Ketika changeover turun di bawah 10 menit, batch kecil menjadi praktis, yang justru merupakan jalan menuju flow yang biasanya terungkap melalui pemetaan aliran nilai.
Kompatibilitas just-in-time. Produksi just-in-time membutuhkan kemampuan berpindah antar-varian produk secara sering tanpa penalti setup yang besar. SMED sering menjadi prasyarat yang membuat JIT dapat dicapai.
Keterkaitan dengan keandalan peralatan. Changeover yang cepat dan terstandardisasi mengurangi kekacauan dan improvisasi, yang juga mengurangi risiko kerusakan peralatan terkait setup. Ini terkait langsung dengan total productive maintenance, changeover yang bersih dan terdokumentasi dengan baik lebih mudah dipelihara dan diaudit.
Manfaat dan Keterbatasan
Manfaat
- Pengurangan drastis waktu mesin yang tidak produktif
- Memungkinkan ukuran batch yang lebih kecil dan jalannya produksi yang lebih singkat
- Mengurangi inventaris pekerjaan dalam proses
- Meningkatkan fleksibilitas produksi dan respons terhadap perubahan permintaan
- Membangun keterampilan operator dan kepemilikan proses melalui standardisasi
Keterbatasan
- Membutuhkan investasi awal untuk perubahan perkakas (klem quick-release, fixture presisi, kereta dorong khusus)
- Investasi modal bisa signifikan untuk peralatan yang kompleks
- Hasil yang dicapai membutuhkan manajemen aktif atau akan tergerus seiring waktu; operator cenderung kembali ke kebiasaan lama tanpa standar visual dan audit rutin
- SMED paling berdampak pada operasi dengan frekuensi changeover tinggi; pada peralatan yang jarang berganti, laba atas investasinya lebih rendah
- SMED hanya menangani waktu setup, tidak secara langsung meningkatkan komponen tingkat kinerja atau tingkat mutu pada OEE
Customer Success Operations Manager
On this page
- Apa Itu SMED?
- Fakta Utama
- Setup Internal vs Eksternal
- Langkah-Langkah SMED
- Cara Menerapkan SMED
- Langkah 1: Amati dan hitung waktu changeover saat ini
- Langkah 2: Klasifikasikan setiap tugas sebagai internal atau eksternal
- Langkah 3: Pindahkan tugas eksternal keluar dari jendela waktu henti
- Langkah 4: Sederhanakan tugas internal
- Langkah 5: Standardisasi metode baru
- Contoh SMED
- Mengapa SMED Penting
- Manfaat dan Keterbatasan