SMED: cambio de matriz en minutos (reduzca el tiempo de cambio)
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
SMED (cambio de matriz en un solo dígito de minutos) es el método lean para recortar el tiempo de cambio de equipo a menos de diez minutos. Es una de las herramientas más poderosas en manufactura y operaciones: convierte las largas paradas de preparación, antes aceptadas como un costo inevitable del negocio, en un problema de ingeniería que se puede resolver.
¿Qué es SMED?
SMED significa cambio de matriz en un solo dígito de minutos (single-minute exchange of die). Es un enfoque sistemático para reducir el tiempo que toma cambiar una máquina o proceso de producir un producto a producir otro. La palabra "matriz" (die) se refiere a las herramientas metálicas de estampado usadas en la manufactura automotriz y de prensas, pero el método se aplica a cualquier preparación de equipo: moldeo por inyección, líneas de empaque de alimentos, equipos farmacéuticos, e incluso los cambios de turno en quirófanos.
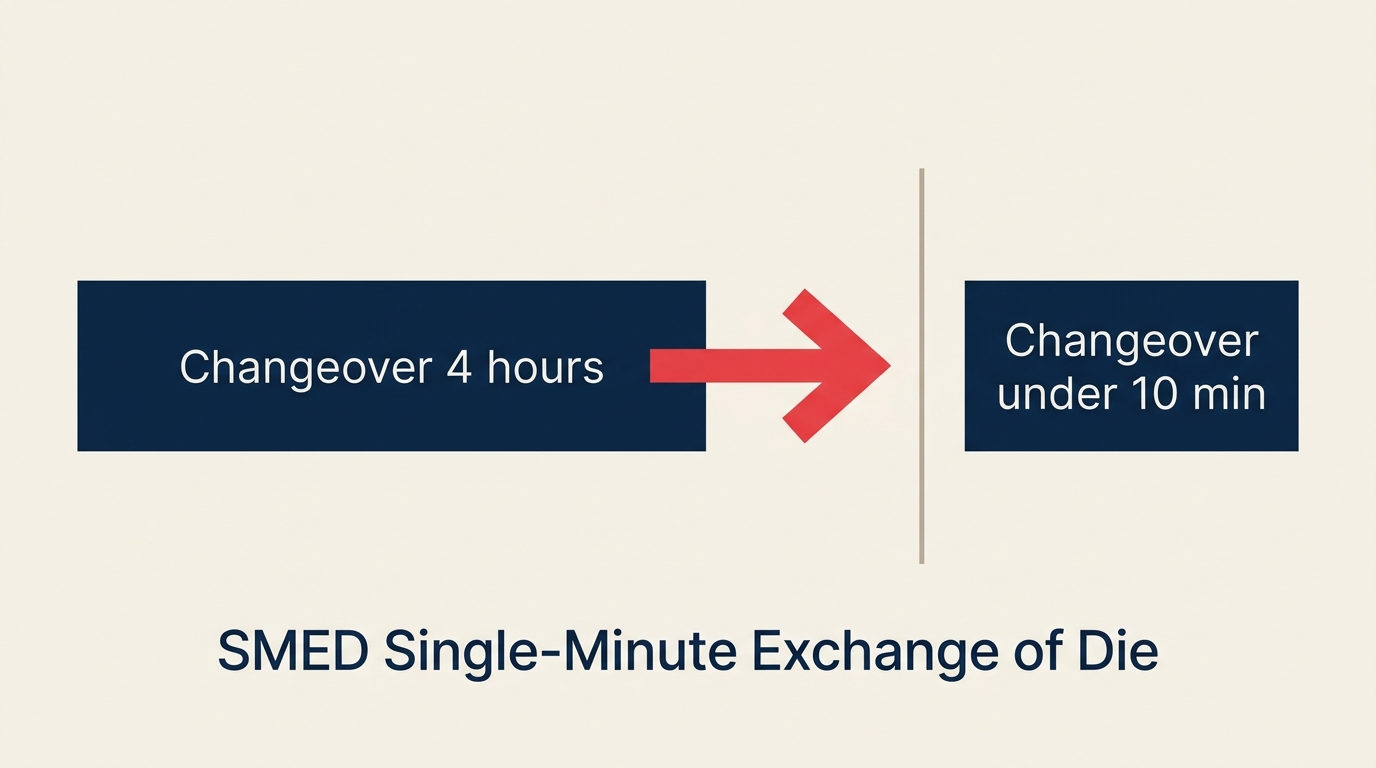
El objetivo no es literalmente un minuto. "Single-minute" significa que el tiempo de cambio debe caber en un solo dígito de minutos, es decir, menos de 10 minutos. Una preparación que antes tomaba 4 horas se convierte en 8 o 9 minutos.
Shigeo Shingo, un ingeniero industrial japonés que trabajaba como consultor en Toyota, desarrolló SMED entre las décadas de 1950 y 1970 tras observar que el tiempo de inactividad del equipo durante los cambios era uno de los mayores drenajes ocultos de capacidad. Su trabajo se publicó en su libro de 1985 A Revolution in Manufacturing: The SMED System y desde entonces se ha convertido en una herramienta central de la metodología lean en todo el mundo.
Datos clave
- Shigeo Shingo desarrolló SMED en Toyota y otros fabricantes japoneses desde finales de la década de 1950 hasta la de 1970, formalizando la metodología en 1969 cuando redujo el cambio de una gran prensa en Toyota de 4 horas a 3 minutos.
- "Single-minute" no significa 1 minuto. Significa un solo dígito de minutos: cualquier tiempo por debajo de 10 minutos califica.
- Las empresas que aplican SMED reportan reducciones típicas de cambio del 40 al 75%, con algunos casos extremos que superan el 90% de reducción.
Preparación interna vs externa
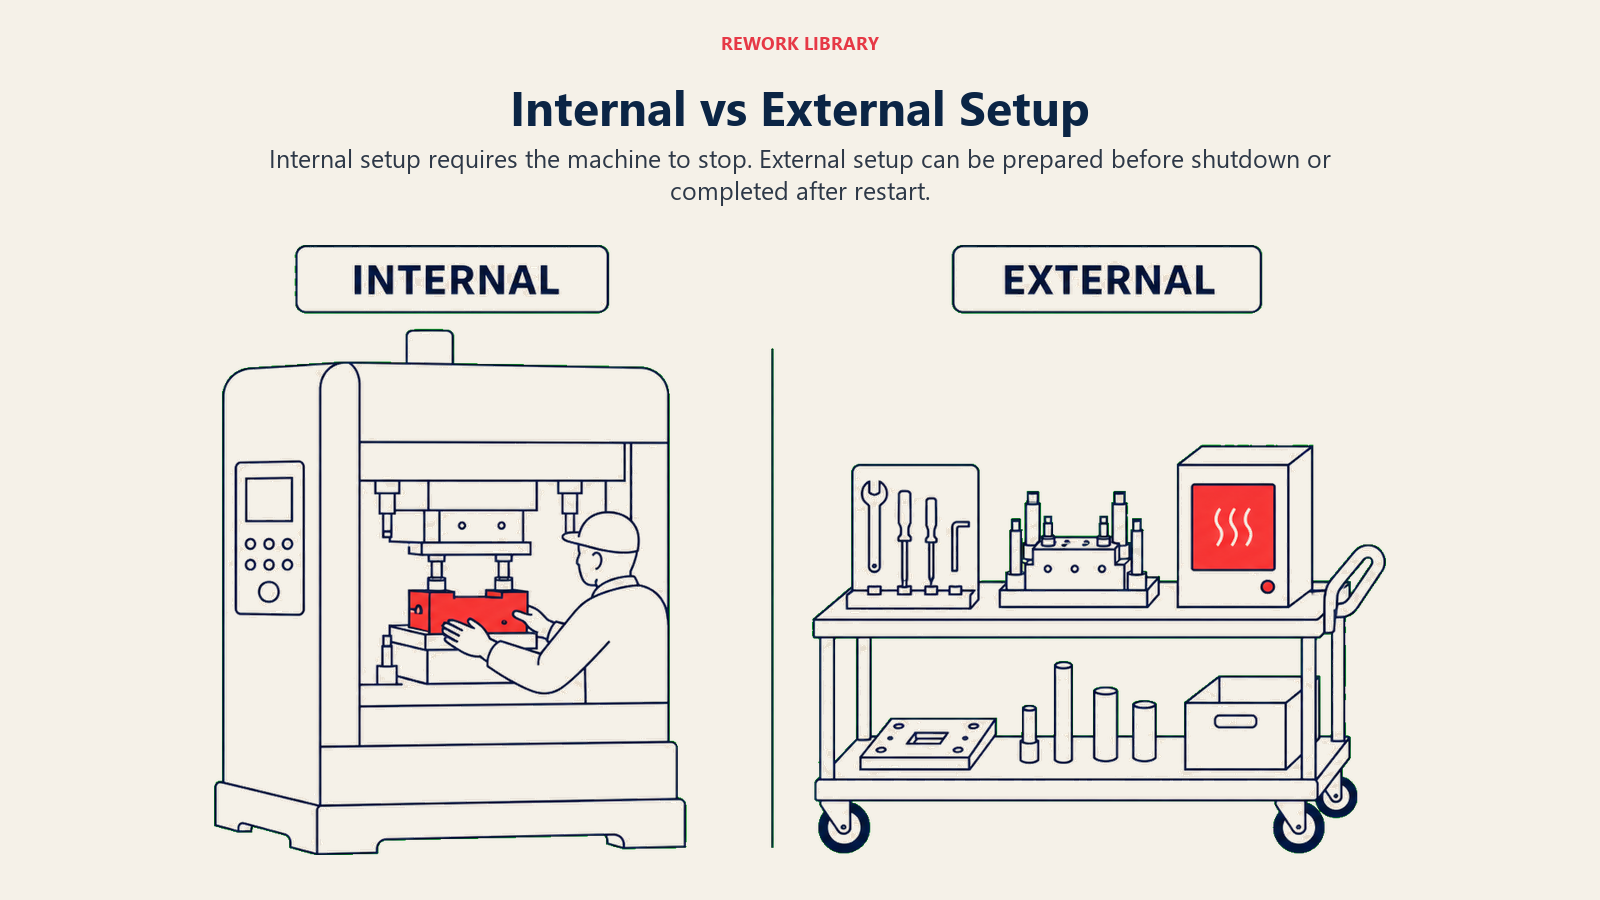
La base de SMED es una distinción simple que la mayoría de las operaciones ignora: parte del trabajo de preparación debe hacerse con la máquina detenida, y otra parte puede hacerse mientras la máquina sigue funcionando.
| Tipo de preparación | Definición | Ejemplo |
|---|---|---|
| Preparación interna | Trabajo que requiere que la máquina esté detenida | Retirar una matriz, ajustar tornillos, calibrar herramental dentro de la máquina |
| Preparación externa | Trabajo que puede hacerse mientras la máquina funciona | Preposicionar herramientas, precalentar matrices, reunir documentos y materiales, prealistar los accesorios del próximo trabajo |
Antes de SMED, la mayoría de las operaciones trata todo el trabajo de preparación como interno: detienen la máquina y luego averiguan qué necesitan. La percepción de Shingo fue que una gran parte de ese trabajo podía moverse fuera de la ventana de parada, recortando drásticamente el tiempo de inactividad real.
Los pasos de SMED
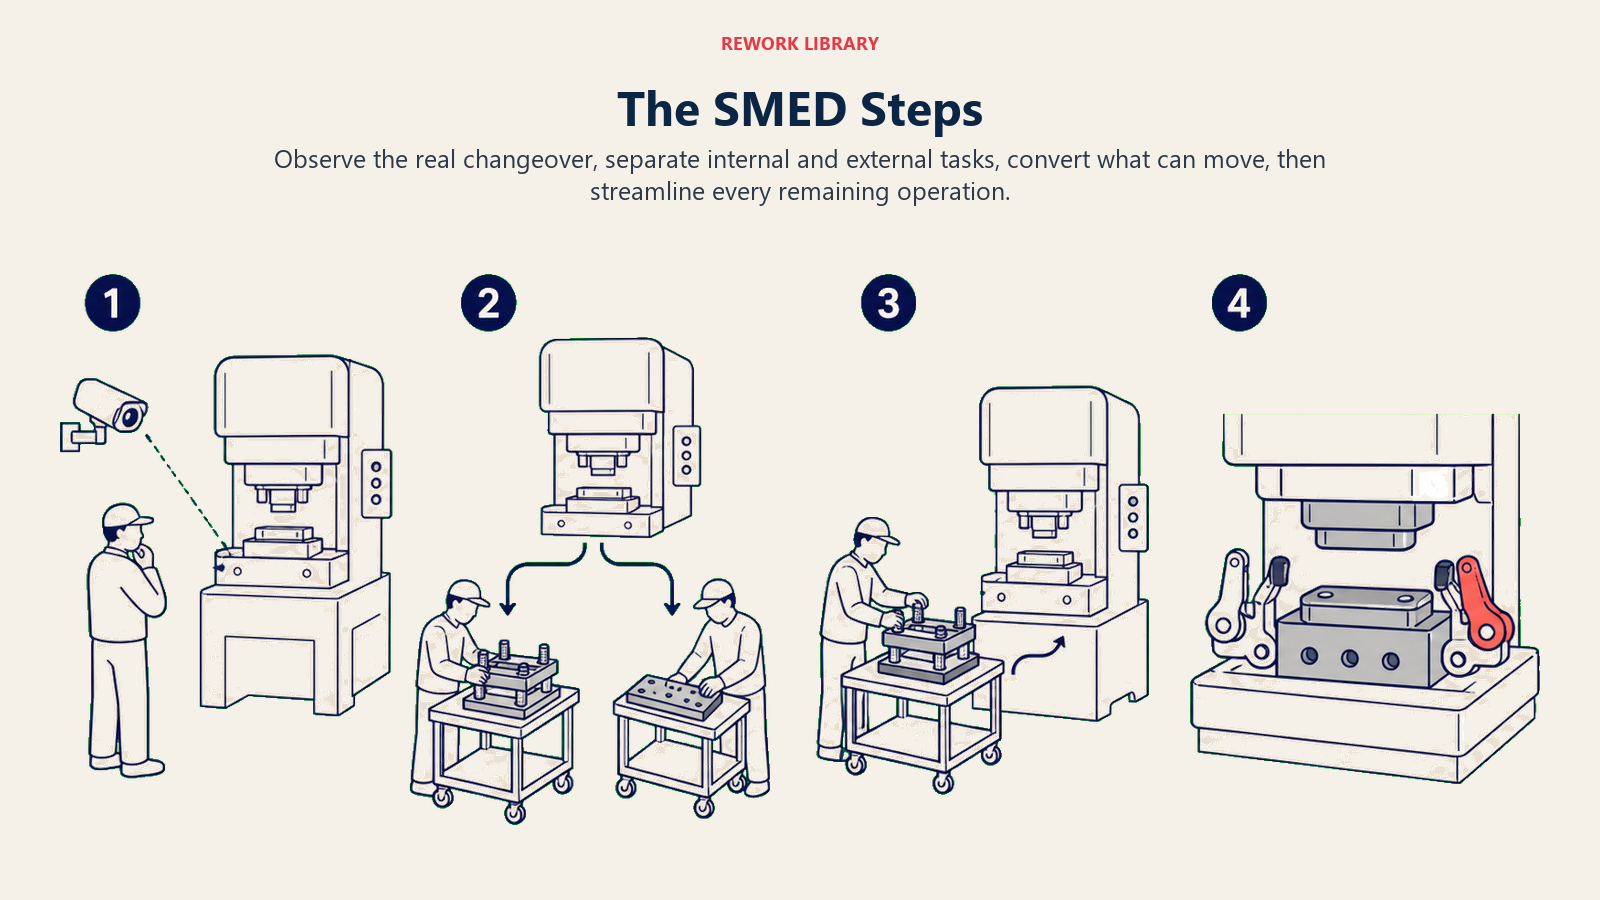
El marco de Shingo se descompone en tres movimientos centrales. Piense en ellos como secuenciales: primero se observa con claridad, luego se separa, y después se optimiza.
| Paso | Qué se hace | Por qué importa |
|---|---|---|
| 1. Observar y registrar | Filmar y cronometrar todo el cambio actual de principio a fin | No se puede mejorar lo que no se ha medido; el video revela demoras invisibles para la memoria |
| 2. Separar lo interno de lo externo | Clasificar cada tarea: ¿se puede hacer mientras la máquina funciona? | Este único paso suele recortar entre el 30% y el 50% del tiempo de cambio antes de cualquier otro cambio |
| 3. Convertir lo interno en externo | Mover la mayor cantidad posible de tareas internas a externas | Preposicionamiento, preensamblaje, preparación en paralelo por un segundo operador |
| 4. Optimizar todas las operaciones | Simplificar cada tarea interna restante (tornillos estandarizados, abrazaderas de liberación rápida, sujetadores de un solo toque) | Elimina el tiempo de ajuste y la búsqueda de herramientas |
| 5. Estandarizar y sostener | Escribir el nuevo procedimiento, capacitar a los operadores, crear listas de verificación | Asegura la mejora y evita que se regrese a los viejos hábitos |
Convertir tareas internas en externas es donde están las mayores ganancias. Los patrones de tornillos se reemplazan con abrazaderas de un cuarto de vuelta. Las matrices se preposicionan en carros junto a la prensa. Los pasos de ajuste se eliminan integrando precisión en los accesorios, de modo que no quede nada por ajustar.
Cómo aplicar SMED
Paso 1: observe y cronometre el cambio actual
Comience filmando un cambio real de principio a fin, incluyendo todas las caminatas, búsquedas, esperas y ajustes que ocurren en la práctica, no en la teoría. Divida el video en tareas individuales y anote el tiempo de cada una. Esta línea base es su punto de referencia y su evidencia.
Paso 2: clasifique cada tarea como interna o externa
Revise su lista de tareas y marque cada una: ¿se puede hacer mientras la máquina está produciendo? Sea honesto. Muchas tareas parecen requerir que la máquina esté detenida, pero en realidad no lo necesitan.
Paso 3: saque las tareas externas de la ventana de parada
Rediseñe el flujo de trabajo para que todas las tareas externas ocurran antes de que la máquina se detenga o después de que reinicie. Asigne a una persona de preparación para que aliste todo lo que el cambio necesita (herramientas, materiales, documentación, componentes precalentados) antes de que termine la corrida.
Paso 4: optimice las tareas internas
Para todo lo que realmente requiere que la máquina se detenga, examine cada fuente de demora: búsqueda de herramientas, ajustes, espera de aprobaciones. Reemplace los sujetadores de múltiples tornillos con abrazaderas de un cuarto de vuelta o cierres magnéticos. Elimine los ajustes integrando precisión en los accesorios. Use estaciones de herramientas codificadas por color o dedicadas para que nada tenga que buscarse.
Paso 5: estandarice el nuevo método
Escriba un procedimiento operativo estándar claro y visual para el cambio mejorado. Use fotos o videoclips cortos, no solo texto. Capacite a todos los operadores. Cronometre los cambios posteriores y regístrelos en un tablero visible. Celebre las mejoras; investigue cualquier tiempo que vuelva a subir.
Ejemplo de SMED
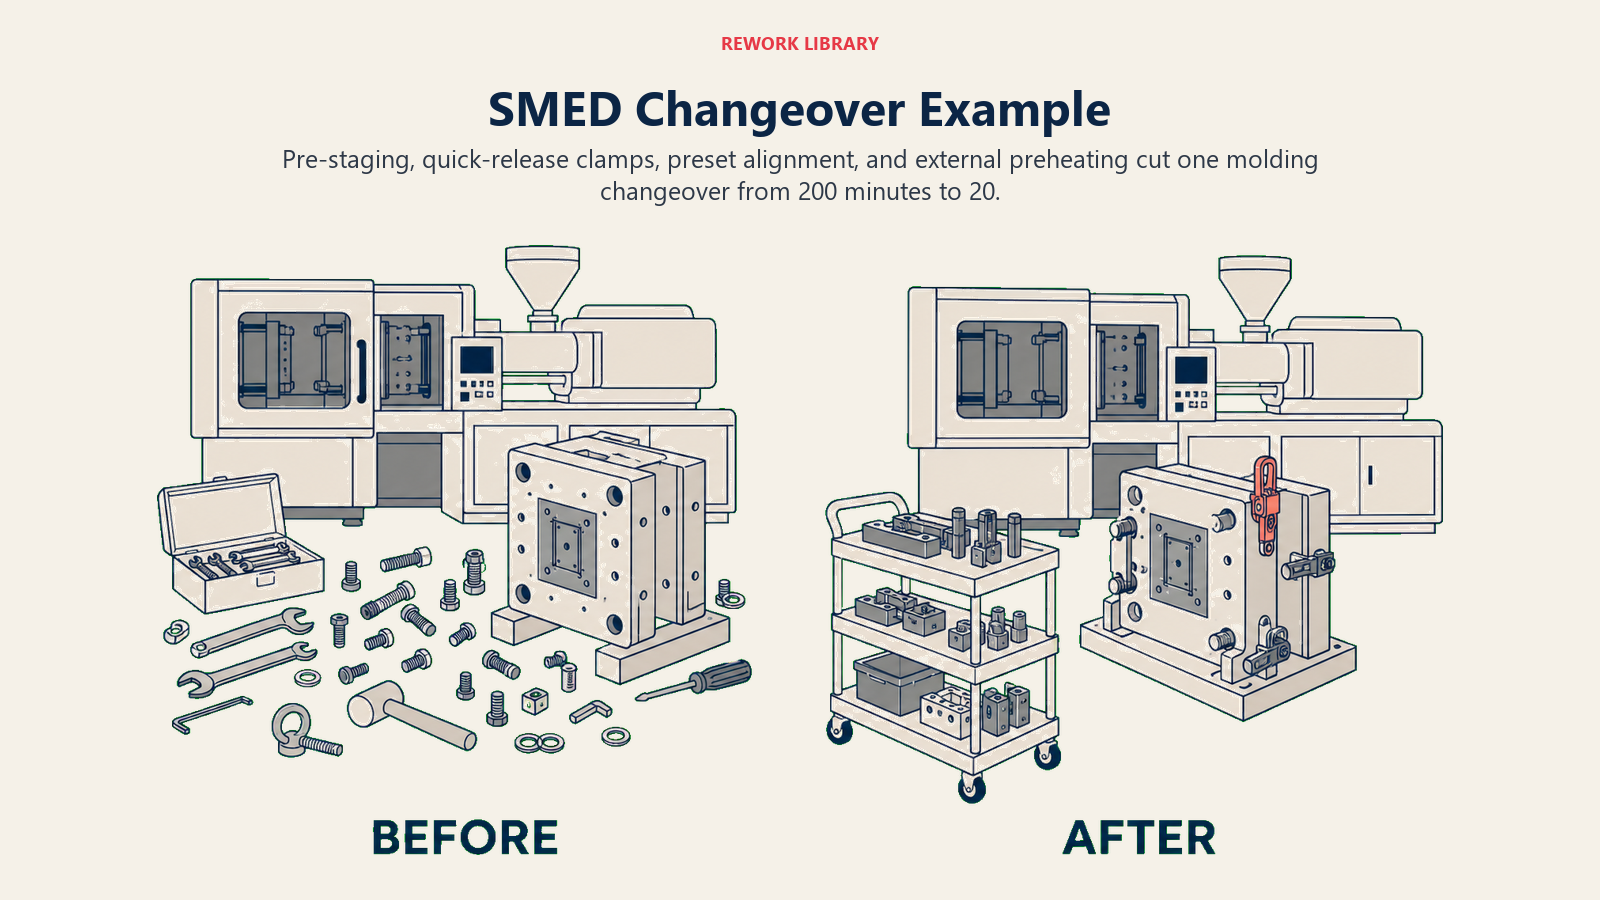
Considere una línea de moldeo por inyección que cambia moldes entre corridas de producto. Así se veía el cambio antes y después de un proyecto SMED:
| Tarea | Antes de SMED | Después de SMED |
|---|---|---|
| Reunir herramientas y accesorios | 25 min (hecho después de detener la máquina) | 0 min (preposicionado durante los últimos 10 min de la corrida anterior) |
| Retirar el molde antiguo | 35 min (múltiples tornillos) | 8 min (abrazaderas de liberación rápida) |
| Montar el molde nuevo | 40 min (múltiples tornillos, ajustes de alineación) | 7 min (accesorios de alineación preajustados, abrazaderas) |
| Calentar el molde nuevo a temperatura de operación | 60 min (calentado después del montaje) | 0 min (molde precalentado externamente antes de iniciar el cambio) |
| Inspección y ajuste de la primera pieza | 40 min | 5 min (ajuste reducido gracias a accesorios de precisión) |
| Tiempo total de cambio | 200 min (3 h 20 min) | 20 min |
Eso es una reducción del 90%. La máquina ahora produce 3 horas adicionales por turno. Y como los cambios son más cortos, los tamaños de lote más pequeños se vuelven económicamente viables, lo que alimenta directamente la producción just-in-time y la programación heijunka.
Por qué SMED importa
El tiempo de cambio es un multiplicador. Cada hora ahorrada en la preparación es una hora que puede producir piezas. Pero los beneficios van más allá de la capacidad bruta.
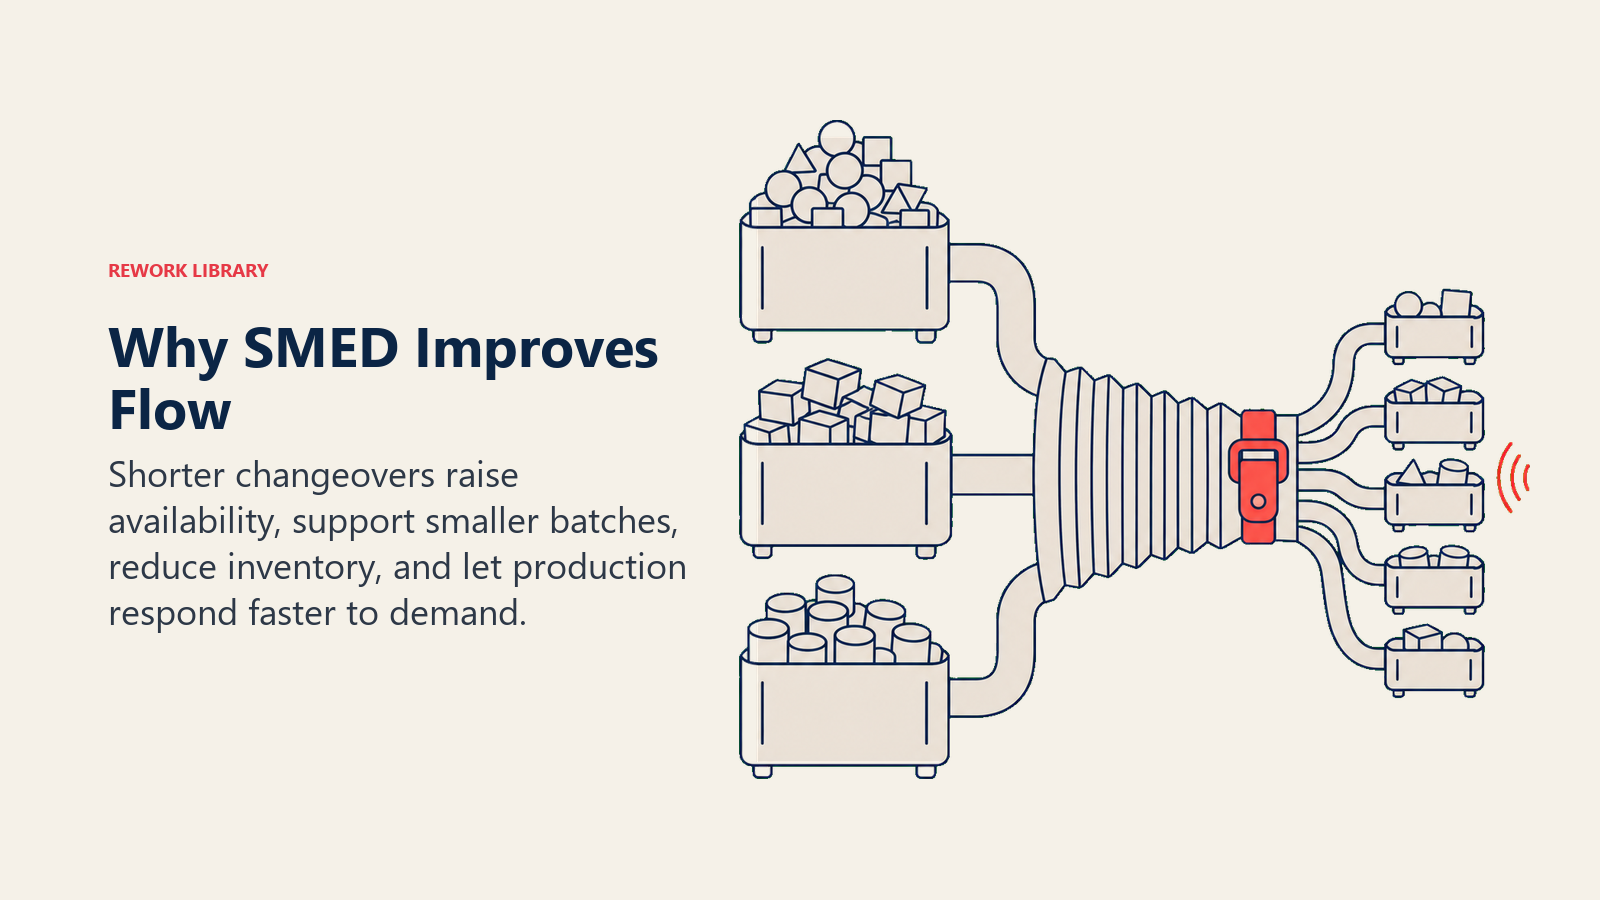
Disponibilidad de OEE. La efectividad general del equipo se descompone en disponibilidad, rendimiento y calidad. El tiempo de cambio es uno de los mayores drenajes del puntaje de disponibilidad. Recortar el tiempo de preparación a la mitad hace que la disponibilidad aumente significativamente.
Lotes más pequeños y flexibles. Los cambios largos empujan a los operadores hacia lotes grandes para amortizar el costo de preparación. Un cambio de 4 horas hace que una corrida de producción de 2 días se sienta eficiente. Pero los lotes grandes generan inventario alto, tiempos de entrega largos y poca capacidad de respuesta a la demanda del cliente. Cuando los cambios bajan a menos de 10 minutos, los lotes pequeños se vuelven prácticos, exactamente lo que el mapeo del flujo de valor suele revelar como el camino hacia el flujo.
Compatibilidad con just-in-time. La producción just-in-time requiere la capacidad de cambiar entre variantes de producto con frecuencia sin grandes penalizaciones de preparación. SMED suele ser el requisito previo que hace posible el JIT.
Vínculo con la confiabilidad del equipo. Los cambios rápidos y estandarizados reducen los tropiezos y la improvisación, lo que también reduce el riesgo de daño al equipo relacionado con la preparación. Esto se conecta directamente con el mantenimiento productivo total: un cambio limpio y bien documentado es más fácil de mantener y auditar.
Beneficios y limitaciones
Beneficios
- Reducción drástica del tiempo de máquina no productivo
- Permite tamaños de lote más pequeños y corridas de producción más cortas
- Reduce el inventario de trabajo en curso
- Mejora la flexibilidad de producción y la respuesta a los cambios de demanda
- Desarrolla la habilidad del operador y la apropiación del proceso mediante la estandarización
Limitaciones
- Requiere una inversión inicial en cambios de herramental (abrazaderas de liberación rápida, accesorios de precisión, carros dedicados)
- La inversión de capital puede ser significativa para equipos complejos
- Las mejoras necesitan gestión activa o se erosionan con el tiempo; los operadores regresan a los viejos hábitos sin estándares visuales y auditorías regulares
- SMED tiene mayor impacto en operaciones con cambios de alta frecuencia; en equipos que cambian rara vez, el retorno de la inversión es menor
- SMED solo aborda el tiempo de preparación; no mejora directamente los componentes de rendimiento o calidad del OEE
On this page
- ¿Qué es SMED?
- Datos clave
- Preparación interna vs externa
- Los pasos de SMED
- Cómo aplicar SMED
- Paso 1: observe y cronometre el cambio actual
- Paso 2: clasifique cada tarea como interna o externa
- Paso 3: saque las tareas externas de la ventana de parada
- Paso 4: optimice las tareas internas
- Paso 5: estandarice el nuevo método
- Ejemplo de SMED
- Por qué SMED importa
- Beneficios y limitaciones