Takt Time: Fórmula y Cómo Calcularlo
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
El takt time es el tiempo máximo permitido para producir una unidad si quiere satisfacer exactamente la demanda del cliente, ni más ni menos. Es el número único que conecta su ritmo de producción con el mundo real fuera de su fábrica u oficina.
¿Qué es el takt time?
El takt time es la tasa a la que un proceso debe completar una unidad de producción para satisfacer la demanda del cliente dentro del tiempo de trabajo disponible. En términos simples, responde: "¿Cuántos segundos (o minutos) tenemos por unidad?" La palabra takt proviene de la palabra alemana para el compás o batuta musical, el ritmo constante del director que mantiene a todos los músicos sincronizados. Esa analogía es exacta: el takt time es el metrónomo de su línea de producción.
La fórmula en palabras: divida su tiempo de producción disponible neto entre la demanda del cliente durante el mismo periodo.
Datos clave: el takt time
- Toyota popularizó el takt time como una herramienta central de programación dentro del Toyota Production System en las décadas de 1950-60; sigue siendo el mecanismo de ritmo principal en la manufactura automotriz y electrónica de clase mundial hoy en día (Liker, The Toyota Way, 2004).
- Un estudio de 2019 publicado en el International Journal of Production Research encontró que las instalaciones que rastrean explícitamente el takt time reportan hasta un 23% menos de inventario en curso (WIP) en comparación con las instalaciones que solo usan programación basada en throughput (IJPR, Vol. 57).
- El concepto entró ampliamente en el vocabulario de la manufactura occidental después de que Womack, Jones y Roos describieran la disciplina de ritmo de Toyota en The Machine That Changed the World (1990, MIT IMVP).
La fórmula del takt time
La fórmula es:
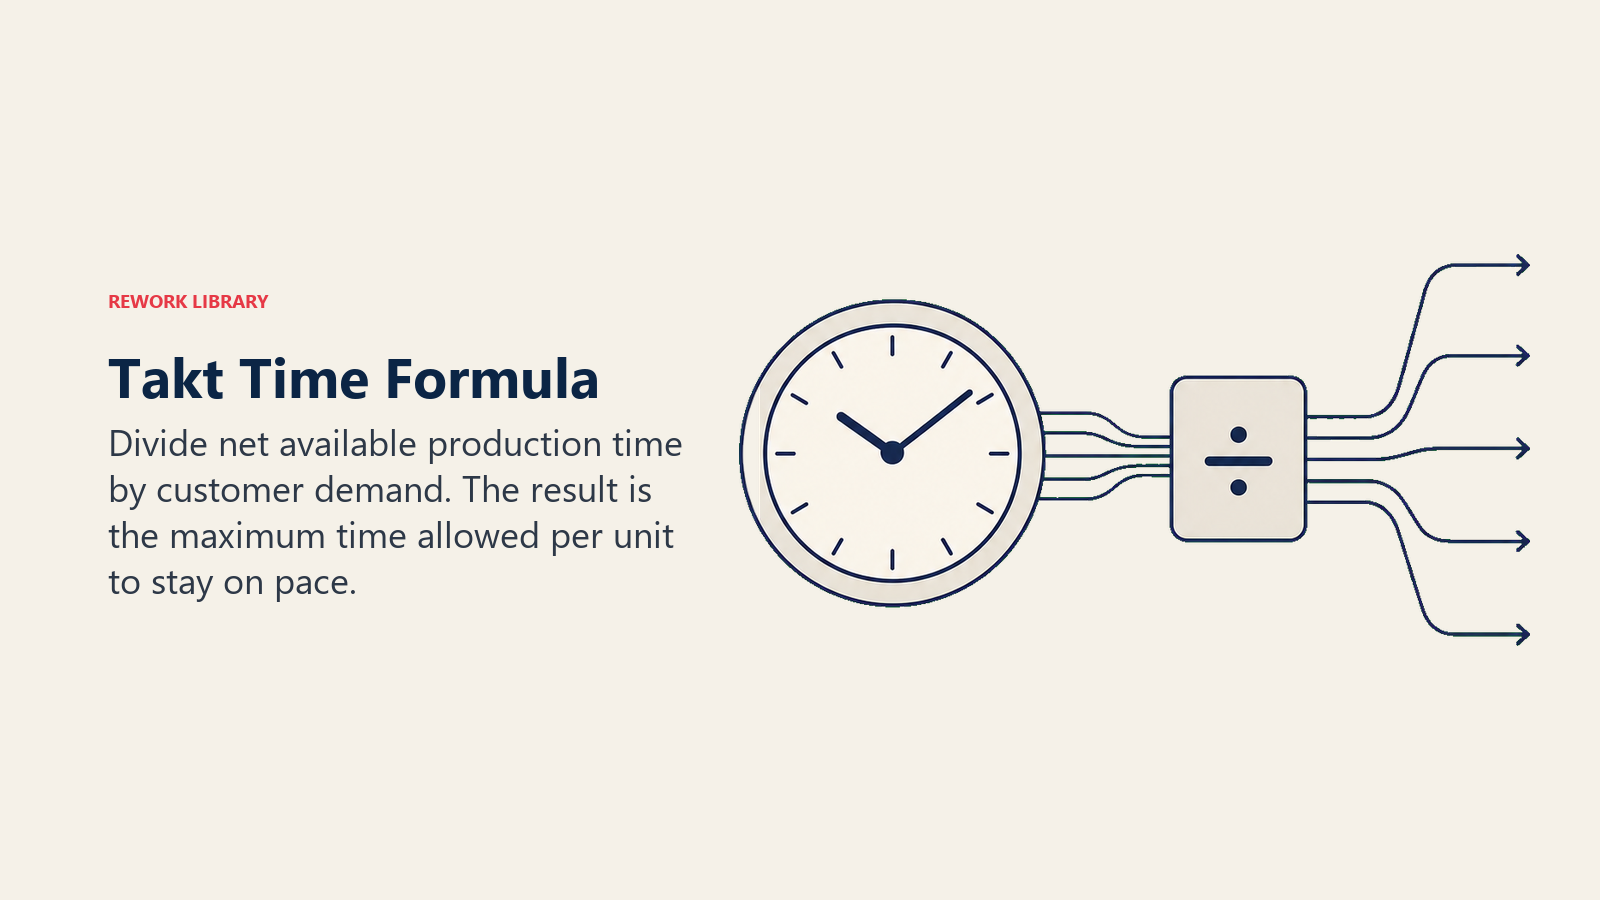
Takt time = Tiempo de producción disponible neto / Demanda del cliente
Las unidades importan. Si el tiempo disponible neto está en segundos y la demanda está en unidades, el takt time resulta en segundos por unidad. Mantenga sus unidades consistentes durante todo el cálculo.
Ejemplo resuelto:
- Duración del turno: 8 horas
- Descansos: dos descansos de 15 minutos + un almuerzo de 30 minutos = 60 minutos en total
- Tiempo disponible neto: 8 horas - 1 hora = 7 horas = 420 minutos = 25,200 segundos
- Demanda del cliente para el turno: 180 unidades
Takt time = 25,200 segundos / 180 unidades = 140 segundos por unidad
Eso significa que su línea debe completar una unidad cada 2 minutos y 20 segundos para mantenerse exactamente en sincronía con la demanda. Si alguna estación de trabajo tarda más de 140 segundos en promedio, no cumplirá el objetivo del turno.
Puede escalar la misma fórmula a una semana o un mes. Solo asegúrese de que el "tiempo disponible neto" y la "demanda del cliente" cubran exactamente la misma ventana.
Takt time vs. tiempo de ciclo vs. lead time
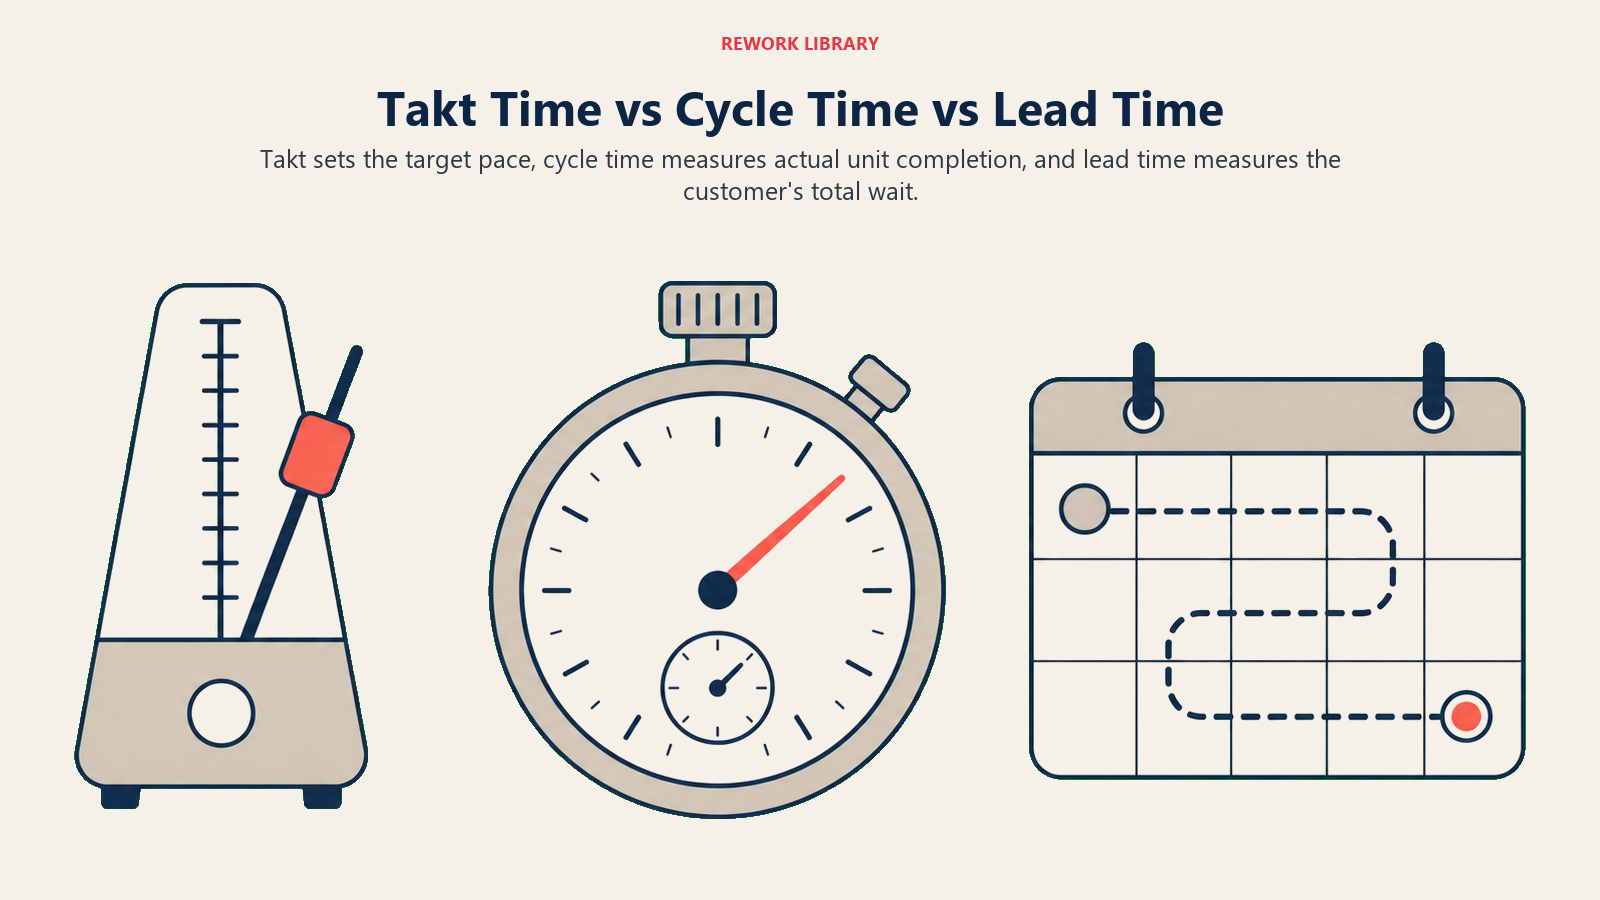
Estas tres métricas a menudo se confunden, pero cada una mide algo diferente. Confundirlas lleva a malas decisiones sobre personal y programación.
| Métrica | Definición | Qué mide | Fórmula |
|---|---|---|---|
| Takt time | Ritmo objetivo establecido por la demanda del cliente | Qué tan rápido debería producir | Tiempo disponible neto / demanda |
| Tiempo de ciclo | Tiempo real para completar una unidad en una estación de trabajo | Qué tan rápido produce realmente | Tiempo transcurrido desde el inicio hasta el fin de una unidad |
| Lead time | Tiempo total desde que se recibe el pedido hasta que se entrega | Espera del cliente de extremo a extremo | Momento de entrega - momento del pedido |
El takt time es un objetivo derivado de fuera del proceso (el cliente). El tiempo de ciclo es una medición tomada dentro del proceso (su desempeño real). El lead time es una métrica de experiencia del cliente que incluye tiempo de cola, transporte y todo lo demás entre el pedido y la entrega.
Un proceso saludable tiene un tiempo de ciclo igual o ligeramente por debajo del takt time en cada estación de trabajo. Si el tiempo de ciclo de alguna estación supera el takt time, esa estación es un cuello de botella y no se cumplirá la demanda. Si el tiempo de ciclo está dramáticamente por debajo del takt time, está produciendo más rápido de lo necesario, acumulando inventario, quemando capacidad y ocultando cuellos de botella del negocio en otras partes del sistema.
Por qué importa el takt time
El takt time les da a los equipos de operaciones un único punto de referencia compartido que conecta el piso de producción o el escritorio de servicio con la demanda real del cliente. Sin él, los objetivos de producción son conjeturas.
Evita la sobreproducción. La sobreproducción es el primer desperdicio en la metodología lean porque genera inventario, oculta defectos y consume capacidad que podría usarse en otro lugar. Un proceso que corre más rápido que el takt time está, por definición, sobreproduciendo.
Revela desequilibrios. Cuando coloca los tiempos de ciclo de cada estación de trabajo junto al takt time, los cuellos de botella se vuelven inmediatamente visibles. Una estación a 170 segundos en un takt de 140 segundos le indica exactamente dónde enfocar el esfuerzo de mejora, en lugar de distribuir el esfuerzo en toda la línea.
Estabiliza la programación. Los equipos que conocen su takt time pueden calcular cuántos operadores necesitan, cuántos turnos ejecutar, y cuándo escalar hacia arriba o hacia abajo, sin acrobacias en hojas de cálculo. Esto se conecta naturalmente con la producción just-in-time, donde el momento de la salida se sincroniza con los pedidos reales en lugar de ser empujado por un pronóstico.
Apoya la mejora continua. Rastrear el tiempo de ciclo frente al takt a lo largo del tiempo es una medida directa de si el trabajo de mejora (los eventos Kaizen, el rediseño de procesos, la capacitación) realmente está moviendo la aguja.
Errores comunes al usar el takt time
Usar el tiempo disponible bruto en lugar del neto. Si olvida restar los descansos programados, los almuerzos y el mantenimiento planificado, su takt time parecerá más largo (más relajado) de lo que realmente es. Cuando la gente realmente toma sus descansos, la línea se atrasa, y nadie entiende por qué.
Usar un promedio de demanda demasiado grueso. Un promedio de demanda mensual de 3,000 unidades suena simple, pero si los pedidos se disparan en la última semana, su takt time diario en la semana 4 es mucho más ajustado que lo que sugería su cálculo mensual. Recalcule el takt time cada vez que el patrón de demanda cambie de forma significativa.
Confundir el takt time con el objetivo para operadores individuales. El takt time es un objetivo a nivel de sistema, no una cuota de velocidad personal. Tratarlo como presión de desempeño individual crea estrés, atajos y problemas de calidad.
Establecer el takt time y nunca actualizarlo. La demanda cambia. Las ventanas de mantenimiento planificado cambian. Un takt time calculado en enero puede estar equivocado en abril. Revíselo al menos mensualmente, o cada vez que la demanda cambie en más de un 10%.
Ignorar la brecha entre el takt y el tiempo de ciclo. Calcular el takt time solo es útil si luego lo compara con los tiempos de ciclo reales en cada paso. La comparación es el disparador de acción. Por sí solo, el takt time es solo un número en una pizarra.
Cómo calcular el takt time
Paso 1: Determine el tiempo de producción disponible neto
Comience con sus horas de producción programadas para el periodo (turno, día, semana). Reste todo el tiempo de inactividad planificado: descansos, almuerzos, cambios de turno, mantenimiento preventivo planificado, reuniones de equipo, y cualquier otro tiempo en que la línea no esté funcionando. No reste el tiempo de inactividad no planificado, esa es una pérdida de capacidad que abordará por separado.
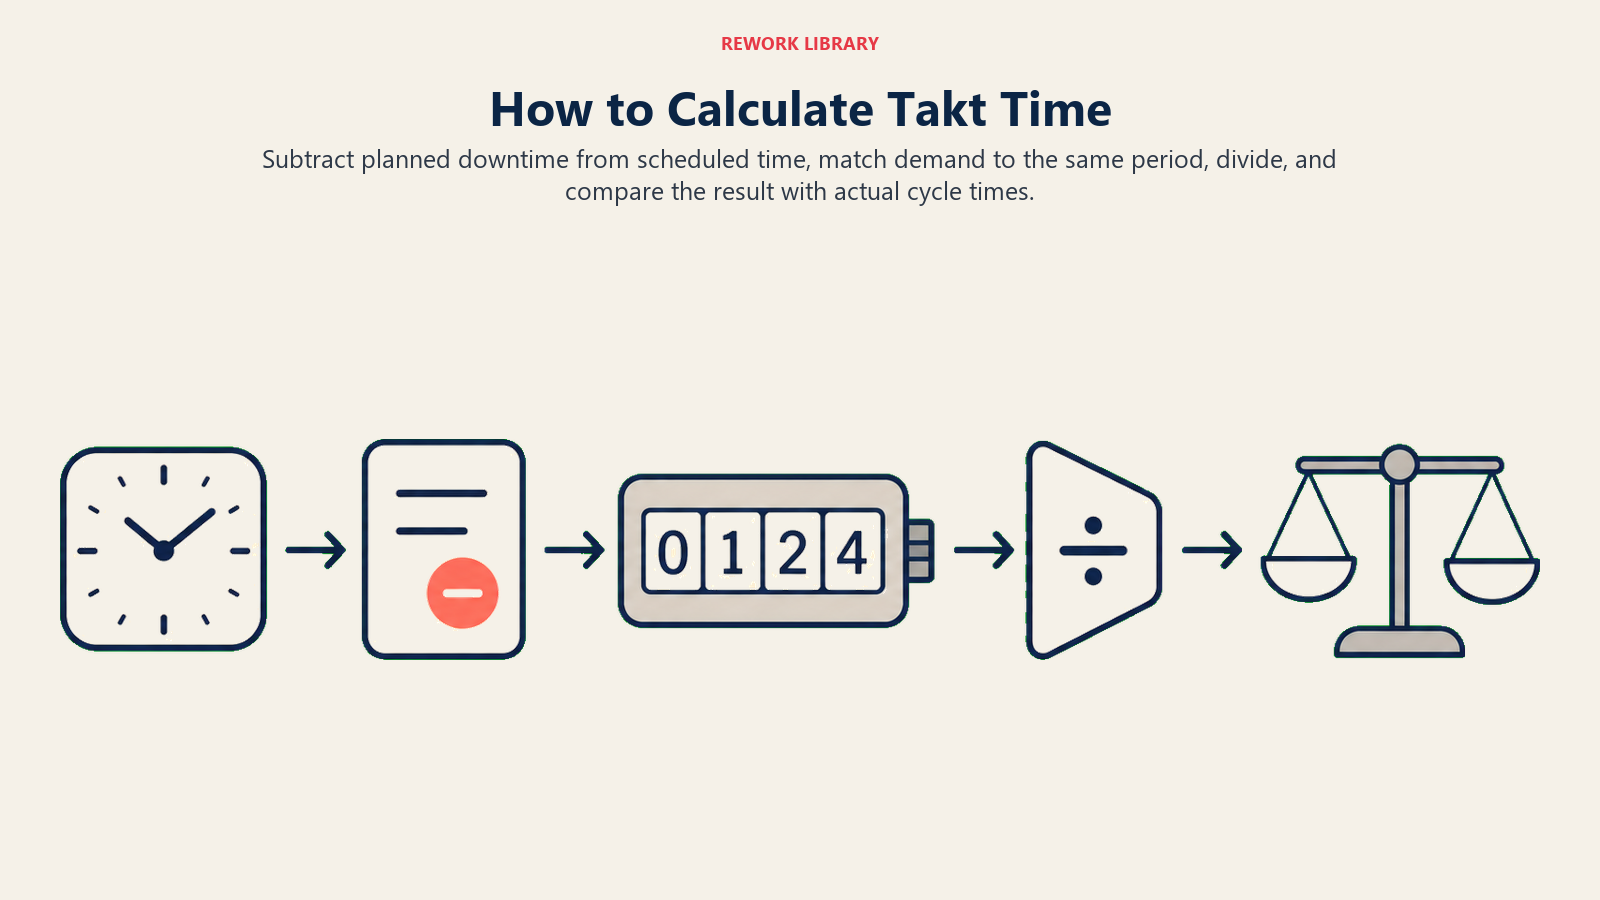
Para el ejemplo resuelto anterior: turno de 8 horas menos 60 minutos de descansos = 420 minutos netos.
Paso 2: Encuentre la demanda del cliente para el mismo periodo
Extraiga sus pedidos reales de clientes o una señal de demanda confiable para exactamente la misma ventana. Si está usando una cifra semanal, asegúrese de que su tiempo disponible neto también sea semanal. El takt time se desmorona de inmediato si las ventanas de tiempo no coinciden.
Tenga cuidado con los picos estacionales o los periodos promocionales. Si la demanda se duplica en diciembre, su takt time de diciembre es aproximadamente la mitad de su takt time de noviembre. Ejecute cálculos separados para cada periodo.
Paso 3: Divida y confirme las unidades
Divida el tiempo disponible neto entre la demanda. Elija la unidad de tiempo que haga el resultado accionable: segundos por unidad funciona bien para líneas de alto volumen (automotriz, electrónica), minutos por unidad para procesos de volumen medio, horas por unidad para ensamblaje o trabajo de servicio complejo y de bajo volumen.
Ejemplo: un equipo de soporte de software con 6 horas de tiempo disponible neto y 12 tickets por día tiene un takt time de 30 minutos por ticket.
Paso 4: Compare con los tiempos de ciclo reales y reequilibre
Extraiga el tiempo de ciclo medido para cada estación de trabajo o paso del proceso. Grafíquelos en un gráfico de barras junto a la línea de takt. Cualquier barra por encima del takt es un cuello de botella que requiere atención inmediata. Cualquier barra dramáticamente por debajo del takt es candidata para compartir capacidad con un vecino sobrecargado.
Esta comparación es donde el mapeo del flujo de valor se convierte en un socio natural: el mapa del flujo de valor le muestra la secuencia completa; la comparación takt-versus-ciclo le dice qué pasos de esa secuencia están frenando todo el sistema. Use el enfoque de análisis de Pareto para priorizar qué cuellos de botella corregir primero.
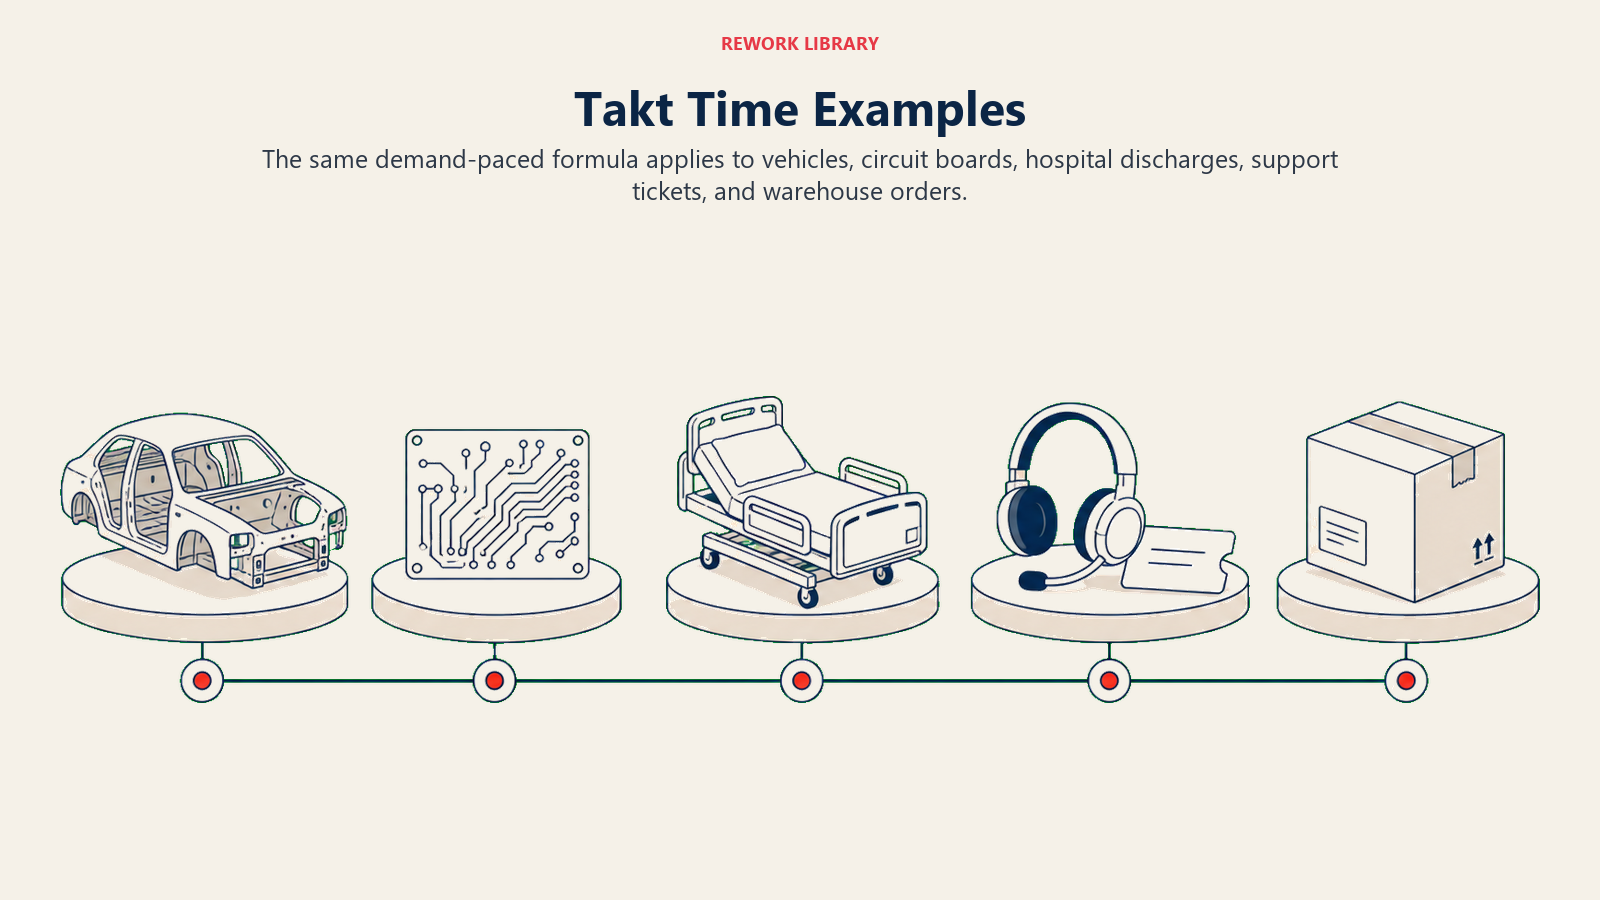
Ejemplos de takt time
| Entorno | Tiempo disponible neto | Demanda | Takt time |
|---|---|---|---|
| Ensamblaje automotriz (1 turno) | 420 min | 84 vehículos | 5 min/vehículo |
| Línea de PCB electrónica (8 hrs, 45 min de descansos) | 435 min | 870 placas | 30 seg/placa |
| Proceso de alta hospitalaria (10 hrs) | 600 min | 20 pacientes | 30 min/paciente |
| Equipo de soporte de software (6 hrs netas) | 360 min | 24 tickets | 15 min/ticket |
| Almacén de cumplimiento de pedidos (turno) | 450 min | 900 pedidos | 30 seg/pedido |
Línea de manufactura: Una planta automotriz opera un turno de 8 horas con dos descansos de 15 minutos y un cambio de turno de 30 minutos al final. Tiempo neto = 8 hrs - (30 + 30) min = 420 minutos. Si la planta debe producir 84 vehículos para cumplir los pedidos diarios de los concesionarios, el takt time = 420 / 84 = 5 minutos por vehículo. Cada estación de trabajo en esa línea (soldadura, pintura, acabado, revisión final) debe completar su parte en 5 minutos o menos.
Cola de servicio/tickets: Un equipo de soporte gestiona escalaciones de clientes de 8 a. m. a 5 p. m. con 3 horas de reuniones y tareas administrativas. Tiempo disponible neto = 6 horas = 360 minutos. La demanda diaria es de 24 tickets. Takt time = 360 / 24 = 15 minutos por ticket. Si el tiempo de gestión promedio del equipo es de 20 minutos, necesitan flujos de resolución más rápidos, un agente adicional, o una reducción en el volumen de tickets; la matemática deja clara la decisión de personal.
Software/Kanban: Un equipo de producto procesa un sprint con 6 días laborables y 2 desarrolladores. Tiempo de desarrollo disponible neto = 2 x 6 x 6 horas productivas = 72 horas. Si se comprometieron con 18 historias de usuario, el takt time = 72 / 18 = 4 horas por historia. Si la mayoría de las historias se estiman en 8 horas, el equipo está consistentemente por encima del takt, una señal para redimensionar las historias o reducir el alcance del sprint antes de que comience. Esto se conecta con muda, mura y muri: un sprint lleno de historias sobredimensionadas es un caso clásico de mura (irregularidad) y muri (sobrecarga).
Mejores prácticas
Recalcule el takt time al inicio de cada periodo de planificación. No deje que un número obsoleto guíe las decisiones. Toma cinco minutos, y obliga a tener la conversación sobre si su capacidad actual puede realmente satisfacer la demanda antes de que comience el periodo, no después.
Publique el takt time de forma visible. Colóquelo en el tablero de la línea, el tablero del sprint, o el tablero del equipo junto al tiempo de ciclo real. Cuando los dos números están en el mismo campo de visión, las discrepancias se convierten en un tema diario en lugar de una sorpresa mensual.
Use el takt time para guiar las decisiones de personal, no solo la velocidad de la línea. Si la demanda del cliente baja, no solo corra más rápido y sobreproduzca, opere menos turnos o reasigne personas. Si la demanda sube, calcule si el takt time existente puede absorber el aumento o si necesita agregar capacidad.
Combine el takt time con el trabajo estandarizado. Una vez que conoce el tiempo de ciclo objetivo (a partir del takt), documente la secuencia de pasos que un operador debe seguir para alcanzarlo de forma consistente. El trabajo estandarizado convierte el takt time de un objetivo en un proceso repetible.
Trate un incumplimiento del takt como una señal del sistema, no un problema de personas. Cuando el tiempo de ciclo supera consistentemente al takt, el sistema le está diciendo que necesita rediseño: mejores herramientas, menos transferencias, lotes más pequeños o cargas de estación de trabajo reequilibradas. Esta es exactamente la mentalidad de mejora continua que mantiene sostenible el Lean.
Lecturas relacionadas
- Producción just-in-time: cómo el takt time impulsa la programación basada en pull
- Muda, mura, muri: las tres formas de desperdicio que crea el desequilibrio del takt
- Mapeo del flujo de valor: visualizar dónde los tiempos de ciclo superan al takt
- Metodología lean: el sistema más amplio que sostiene el takt time
- Cuellos de botella del negocio: diagnosticar restricciones cuando el tiempo de ciclo supera al takt
On this page
- ¿Qué es el takt time?
- La fórmula del takt time
- Takt time vs. tiempo de ciclo vs. lead time
- Por qué importa el takt time
- Errores comunes al usar el takt time
- Cómo calcular el takt time
- Paso 1: Determine el tiempo de producción disponible neto
- Paso 2: Encuentre la demanda del cliente para el mismo periodo
- Paso 3: Divida y confirme las unidades
- Paso 4: Compare con los tiempos de ciclo reales y reequilibre
- Ejemplos de takt time
- Mejores prácticas
- Lecturas relacionadas