工程能力とは:CpとCpkを解説(計算式つき)
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
工程能力とは、あらゆる品質管理担当者が本当に知りたい問いに答えるための指標です。「このプロセスは、顧客が許容する範囲内で継続的に部品や成果物を生産できているか」という問いです。この問いに答えるには、まず2つの数値、CpとCpkが必要です。
この記事では、これらの数値が何を意味するのか、どう計算するのか、そしてどう活用すべきかを解説します。完全な計算式、実際の数値を使った計算例、DPMO値を含む解釈表、そしてチームがこれらの指標を初めて使う際によく犯す間違いについても紹介します。
工程能力とは何ですか?
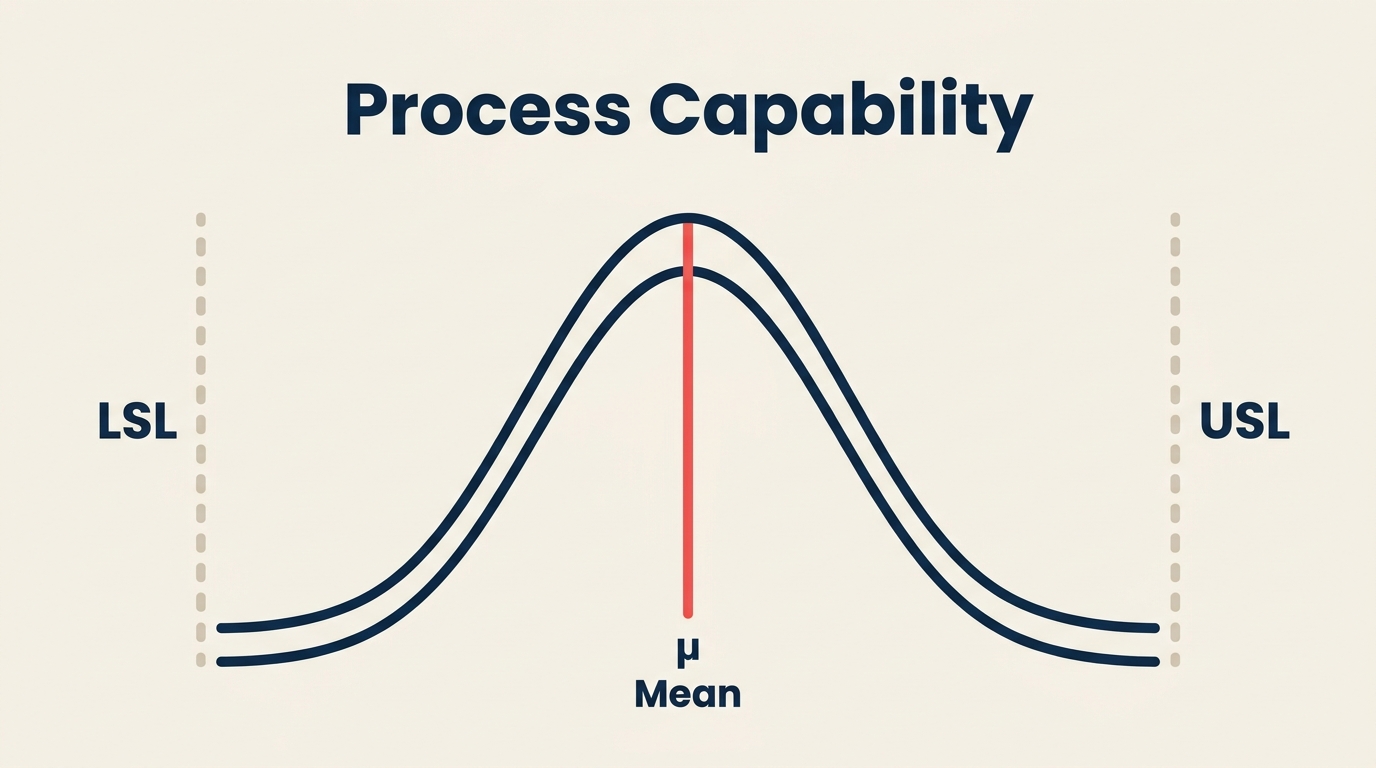
工程能力とは、プロセスに存在する自然なばらつき(「プロセスの声」)と、顧客が許容できるばらつきの大きさ(規格限界として表される「顧客の声」)を比較する統計的な指標です。
規格限界には2つあります。
- USL(上限規格限界): 許容される最大値
- LSL(下限規格限界): 許容される最小値
この2つの限界の間の幅が、規格の範囲です。工程能力は次の問いを立てます。プロセスのばらつきはこの範囲内に収まっているか、そしてプロセスはその範囲の中心に位置しているか、という問いです。
能力のあるプロセスは、確実に規格範囲内に収まる成果物を生み出します。能力のないプロセスは、作業者がどれだけ努力しても、不良や手直し、顧客からの苦情を生み出してしまいます。
重要なポイント
- Cpk 1.33は、生産プロセスにおける業界最低基準として最も広く引用されている値です。1.33を下回る値は、そのプロセスが生産準備完了とみなされる前に改善が必要であることを示しています。
- Cpk 2.0はシックスシグマの品質水準に相当し、100万回の機会あたりの不良数(DPMO)は約3.4、歩留まりは99.99966%になります。(出典:モンゴメリー著『Introduction to Statistical Quality Control』第8版、2019年)
- ASQの調査によると、Cpkが1.0を下回るプロセスを運用している企業では、Cpk 1.33のプロセスと比較して不良率が10倍から30倍にもなることがあり、手直しコストや保証請求の増加につながっています。(出典:ASQ Quality Progress、2021年)
CpとCpkの違い
CpとCpkは関連していますが、測定する対象が異なります。
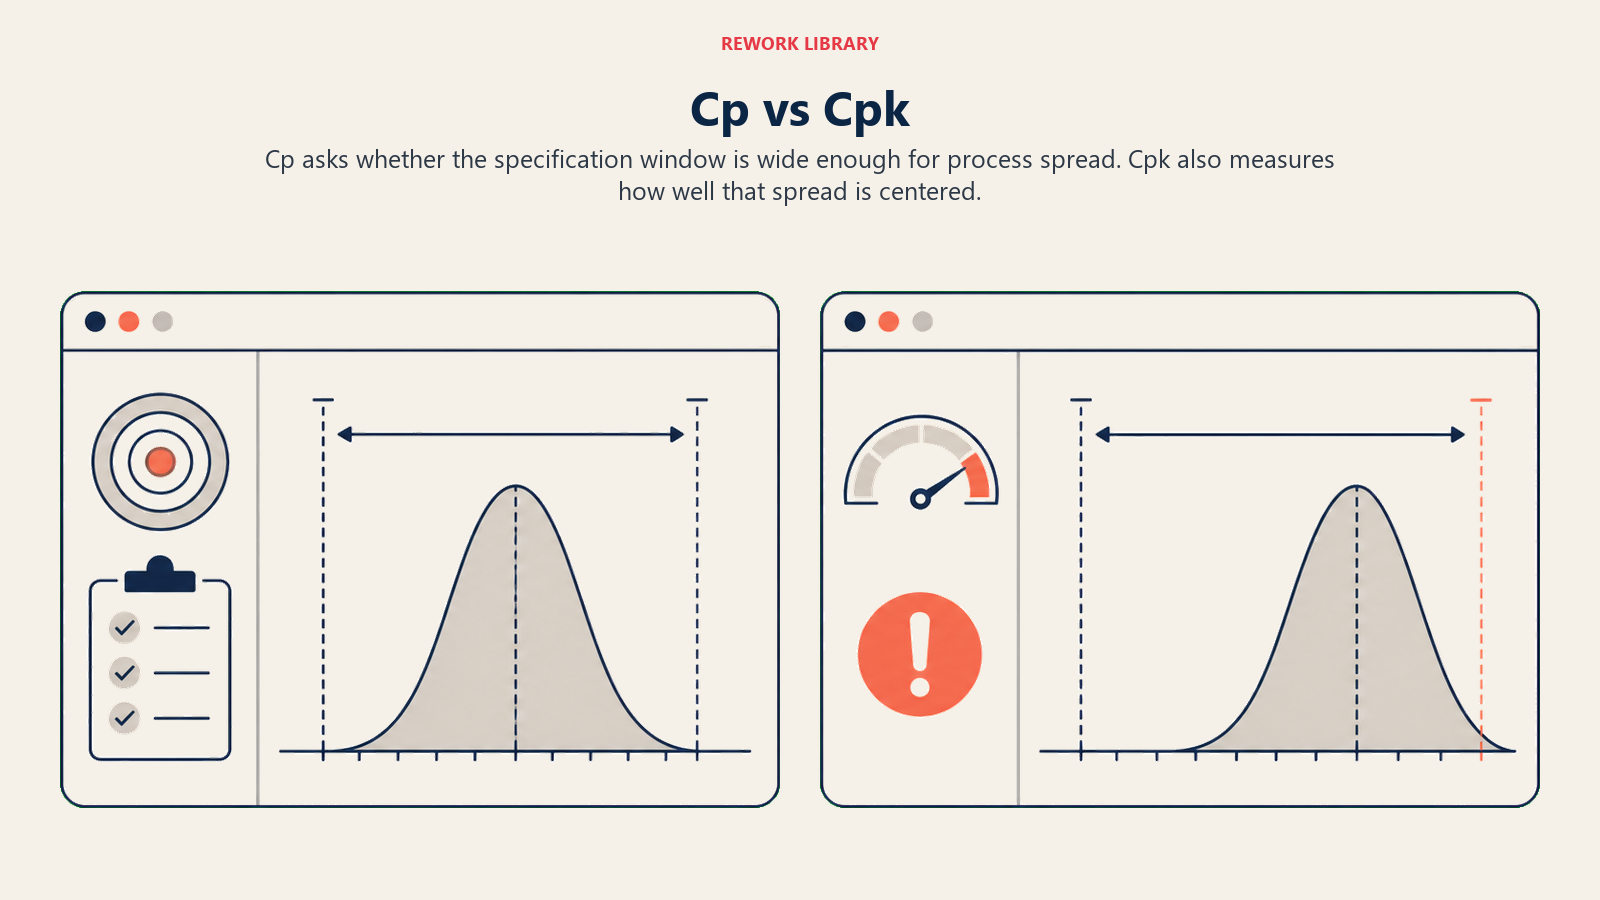
**Cp(工程能力比)**は、規格範囲がプロセスの自然なばらつきを収めるのに十分な広さかどうかを測定します。プロセスがどこを中心にしているかは考慮しません。「十分なスペースがあるか?」を問うものだと考えてください。
**Cpk(工程能力指数)**は、中心位置を考慮したうえで、プロセスが実際に規格限界内に収まっているかどうかを測定します。「そのスペースをうまく使えているか?」を問うものです。
プロセスはCpが高くても(規格に十分な余裕があっても)、Cpkが低くなる(プロセスがどちらかの限界に偏っている)ことがあります。逆はあり得ません。CpkがCpを上回ることは決してありません。
| 指標 | 中心位置を考慮するか | 何がわかるか |
|---|---|---|
| Cp | いいえ | プロセスのばらつきに対して規格範囲が十分広いかどうか |
| Cpk | はい | プロセスが実際に規格内に収まっているかどうか |
計算式:
Cp = (USL - LSL) / (6 × 標準偏差)
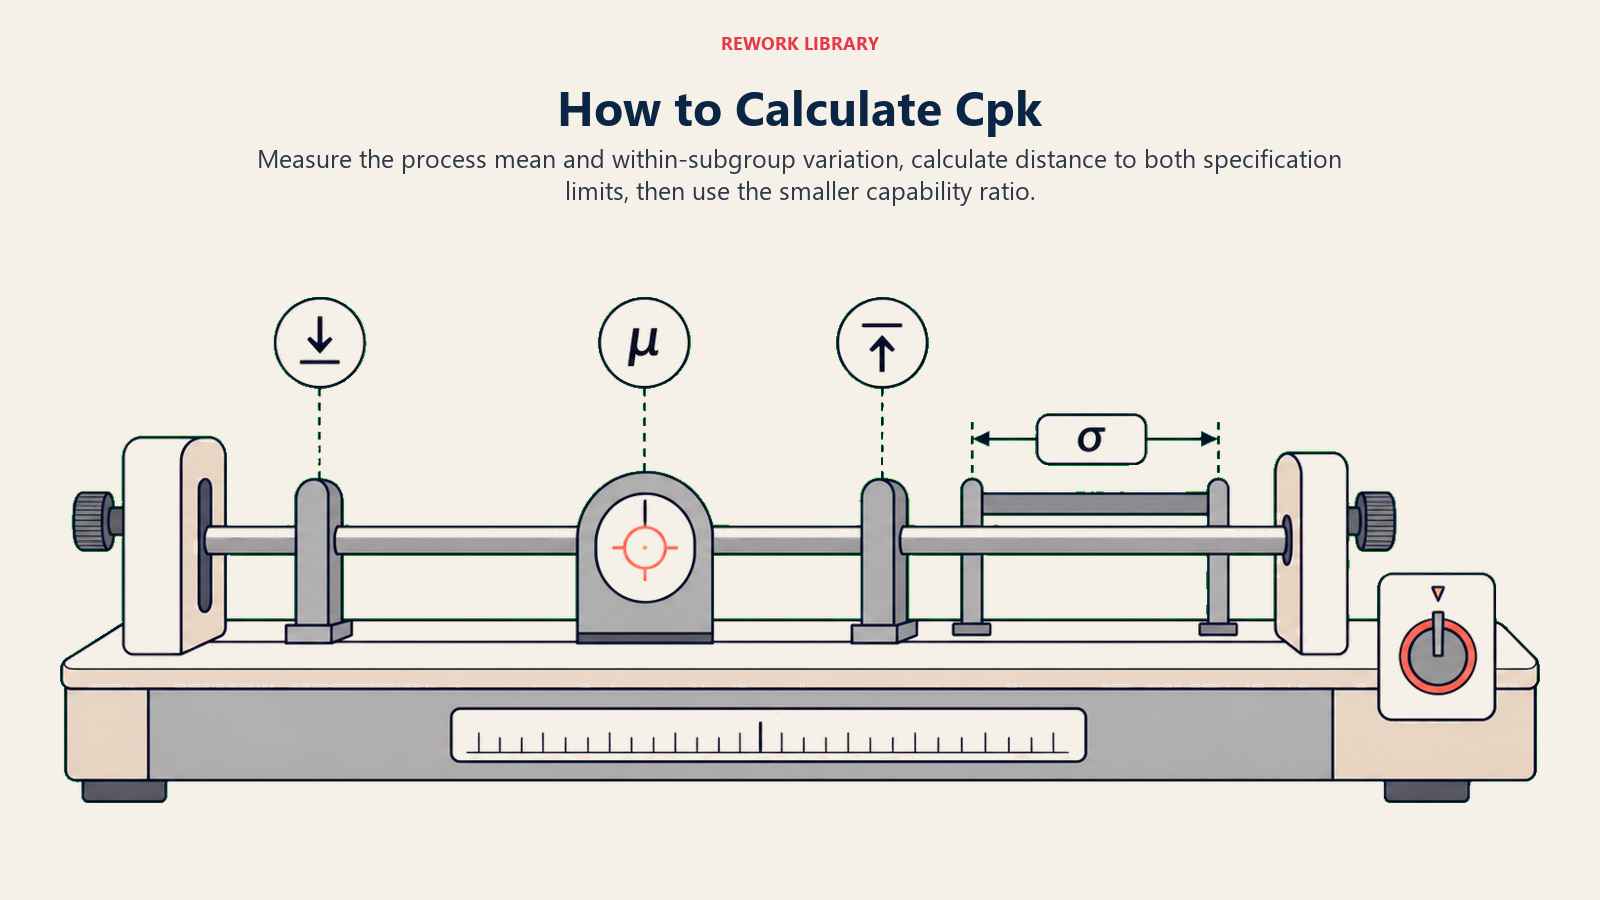
Cpk = [(USL - 平均値) / (3 × 標準偏差)] と [(平均値 - LSL) / (3 × 標準偏差)] のうち小さい方
ここでの「標準偏差」は群内(短期)標準偏差を指し、通常は管理図の平均移動範囲やR-barから推定されます。
プロセスが完全に中心に位置している場合、CpとCpkは等しくなります。平均値がどちらかの限界に近づくほど、CpkはCpを下回っていきます。
わかりやすく例えるなら、Cpが駐車スペースの広さ、プロセスのばらつきが車の幅だとすれば、Cpkはあなたがそのスペースの中央に駐車できたか、それとも片側のバンパーぎりぎりに寄せてしまったかを教えてくれるものです。駐車スペースが広くても(Cpが高くても)、駐車の仕方が下手(Cpkが低い)ということはあり得ます。
統計的工程管理の観点から言えば、工程能力を計算する前に、プロセスが安定し管理状態にあることを確認する必要があります。不安定なプロセスでCpやCpkを算出しても、その数値には意味がありません。まず管理図で安定性を確認してから、工程能力を計算しましょう。
Cpkの計算方法
実際の数値を使った、ステップバイステップの計算例を紹介します。
シナリオ: ある機械加工工程で、目標直径50.00mmのシャフトを生産しています。規格限界は以下のとおりです。
- USL = 50.15mm
- LSL = 49.85mm
- 規格幅 = 0.30mm
管理状態にあるプロセスから100個のサンプルを収集し、次の値を算出しました。
- プロセス平均値 = 50.04mm
- 群内標準偏差 = 0.04mm
ステップ1:Cpを計算する
Cp = (USL - LSL) / (6 × 標準偏差) Cp = (50.15 - 49.85) / (6 × 0.04) Cp = 0.30 / 0.24 Cp = 1.25
これは、規格範囲がプロセスのばらつきの1.25倍の広さであることを示しています。ある程度の余裕はありますが、それほど大きくはありません。
ステップ2:上側能力指数(CPU)を計算する
CPU = (USL - 平均値) / (3 × 標準偏差) CPU = (50.15 - 50.04) / (3 × 0.04) CPU = 0.11 / 0.12 CPU = 0.917
ステップ3:下側能力指数(CPL)を計算する
CPL = (平均値 - LSL) / (3 × 標準偏差) CPL = (50.04 - 49.85) / (3 × 0.04) CPL = 0.19 / 0.12 CPL = 1.583
ステップ4:小さい方の値を採用する
Cpk = CPUとCPLのうち小さい方 = 0.917と1.583のうち小さい方 = 0.917
解釈: プロセスの平均値が上限側に偏っています。Cpが1.25(ぎりぎり許容範囲)であるにもかかわらず、Cpkはわずか0.917です。つまり、このプロセスには能力がないということです。シャフトの直径が上限に近づいており、規格外の部品を生み出しています。
ここでの対策は、ばらつきを減らすことではなく、プロセスを50.00mmに向けて再センタリングすることです。再センタリングを行えば、CpkはCpに近い水準まで上昇します。
Cpkが低すぎる場合の対応:
- Cpkが低いがCpが許容範囲内である場合:プロセスのばらつきは規格内に収まっているものの、平均値がずれています。平均値をずらす要因となっている工具の摩耗、治具のズレ、原材料ロットの変更などを調査してください。
- CpとCpkの両方が低い場合:プロセスのばらつきが大きすぎます。ヒストグラムで分布の形状を確認したり、特性要因図で要因を特定したりして、根本原因からばらつきを減らす必要があります。
- Cpは問題なく、CpkもCpに近いものの、まだ1.33を下回っている場合:あと一歩です。設定値の変更や校正といった、わずかな中心位置の調整だけで十分な場合があります。
Cpk値の解釈方法
以下の表を参考にしてください。DPMOの数値は正規分布を前提としており、Cpkがすでに反映している以上のプロセスシフトは想定していません。
| Cpkの範囲 | 評価 | 概算DPMO | 概算歩留まり |
|---|---|---|---|
| 1.00未満 | 能力なし | 2,700超 | 99.73%未満 |
| 1.00〜1.33 | ぎりぎり許容範囲。要注視 | 64〜2,700 | 99.73%〜99.994% |
| 1.33 | 業界最低基準(一般的な標準) | 約64 | 99.994% |
| 1.33〜1.67 | 能力あり | 6〜64 | 99.994%〜99.9994% |
| 1.67〜2.00 | 良好。重要寸法に適する | 約0.6〜6 | 99.9994%以上 |
| 2.00以上 | シックスシグマ品質 | 約3.4 | 99.99966% |
1.33という基準値がシックスシグマプログラムやISO/IATFの品質規格のあらゆる場面で登場するのは、プロセスのドリフトに対する余裕を組み込んでいるからです。Cpkがちょうど1.00の場合、分布の裾が規格限界に接しており、わずかなずれでもすぐに不良が発生してしまいます。
安全性が重要な寸法(航空宇宙分野の締結部品、医療機器の公差など)では、多くの顧客がCpk 1.67以上を要求します。IATF 16949に準拠する自動車部品サプライヤーは、初回生産時にPpk 1.67を求められることが多く、その後は継続的なCpk監視に切り替わります。
Cp/CpkとPp/Ppkの違い
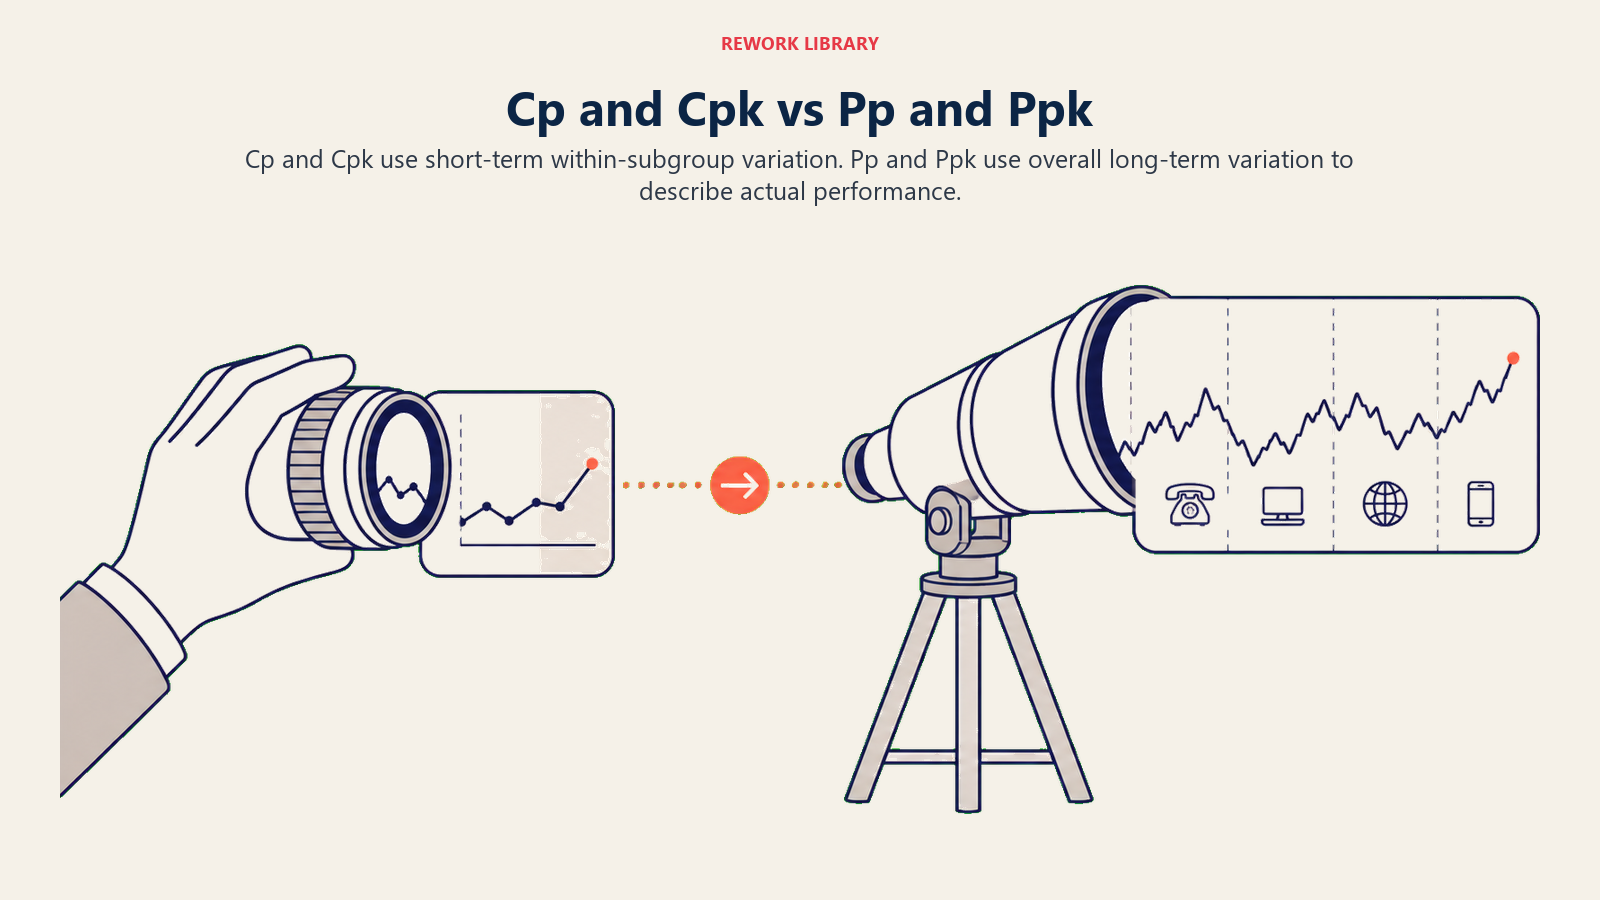
多くの品質報告書では、CpやCpkと並んでPpやPpkが登場します。違いは、どの標準偏差を使うかという点にあります。
| 指標 | ばらつきの種類 | 標準偏差の算出元 | 使うべき場面 |
|---|---|---|---|
| Cp / Cpk | 群内(短期) | 管理図上のR-barまたは移動範囲から推定 | 継続的なプロセス監視、潜在的な能力の評価 |
| Pp / Ppk | 全体(長期) | 全データポイントから直接算出(全体シグマ) | プロセスの初期認定、実際のパフォーマンス評価 |
Cp/Cpkが答えるのは、「プロセスが一貫して稼働している場合、どれだけの能力を発揮できるか?」という問いです。特殊原因を除外し、偶然原因によるばらつきに焦点を当てます。
Pp/Ppkが答えるのは、「このデータセット全体を通じて、シフトやドリフトも含め、プロセスは実際にどう推移したか?」という問いです。
DMAICプロジェクトでは、通常、測定(Measure)フェーズで現状のパフォーマンスを把握するためにPp/Ppkを算出し、その後、改善(Improve)フェーズで今後目指す能力水準を達成するためにCp/Cpkの改善を目標とします。
よくある間違い
不安定なプロセスで能力を算出してしまう。 これが最も深刻な誤りです。管理図で管理外れの兆候(管理限界外の点、連続傾向、トレンドなど)が見られる場合は、まずそれを解決してください。不安定なプロセスにおける能力指数は、統計的に無効です。
CpとCpkを混同してしまう。 Cp = 1.5を報告して「このプロセスには能力がある」と言い切る工場長は、Cpkが0.9であれば全体像を見落としています。常に両方を報告してください。
データポイントが少なすぎる。 能力調査では、標準偏差の安定した推定値を得るために、通常少なくとも100件の観測値(または4件ずつ25群)が必要です。20点程度のサンプルでは、信頼区間の広いCpk推定値しか得られません。
確認せずに正規性を仮定してしまう。 上記の計算式はいずれも正規分布を前提としています。サイクルタイム、電話対応時間、表面仕上げなど、偏った分布や多峰性の出力を持つプロセスを測定している場合は、ヒストグラムで正規性が成り立っているかを確認しましょう。非正規データには、変換または非パラメトリックな能力算出手法が必要です。
根本原因を修正せずにCpkだけを最適化してしまう。 規格限界を広げたり、測定前に規格外の部品を選別したりすることで、Cpkの数値を見かけ上良くすることはできます。しかし、どちらも実際のプロセスを改善するものではありません。真の能力向上は、特性要因図やなぜなぜ分析といったツールを使い、発生源でばらつきを減らすことから生まれます。
総合的品質管理(TQM)の文脈を省いてしまう。 能力指数は、より広範な品質システムの中の一つのツールにすぎません。重要特性におけるCpk 1.4が意味を持つのは、実際のばらつきを検知できる測定システム(ゲージR&R)、校正済みの設備、そして安定したサプライチェーンが揃っている場合に限られます。