スパゲッティダイアグラム:ムダな動きを可視化して減らす
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
シフトを仕切っている人に、現場の人が1日にどれだけ歩いているかを尋ねても、肩をすくめられるだけでしょう。スパゲッティダイアグラムに尋ねれば、答えを描いてくれます。フロアプラン上で交差し、自分自身へと折り返す線の絡まりが、驚くほど皿に盛られた麺のように見えます。この絡まりこそが、このツールの価値のすべてです。誰かが設計したプロセスを描いているのではありません。人々が実際に動かしているプロセスを示しているのです。
スパゲッティダイアグラムとは、実際の動きをたどった軌跡を、縮尺どおりのレイアウトの上に重ねたもので、誰か、または何かがそこを移動している間に描かれます。Lean Enterprise Institute はこれを、「製品がバリューストリームに沿ったステップを進む間にたどる経路の図」と平易に定義し、典型的な施設ではその経路が「しばしばスパゲッティの皿のように見える」と指摘しています(Lean Enterprise Institute)。製品ではなく人を中心に同じ作業を行えば、理由は違っても、同じ絡まりができます。どちらの場合も、距離と引き継ぎは印象ではなくなり、定規で測れる紙の上の線になります。
これこそが、このツールが他にない強みを発揮する点です。プロセスマップは、何が起きるかを教えてくれます。スパゲッティダイアグラムは、それがどこで起きるか、そしてそれらの場所がどれだけ離れているかを教えてくれます。「ここでは無駄に歩き回ることが多い」という不満が、監督者が今週のうちに動ける数字に変わります。
重要なポイント:スパゲッティダイアグラム
- 名前は、完成した図の見た目を、そのまま表しています。「製品がバリューストリームに沿ったステップを進む間にたどる経路の図」(Lean Enterprise Institute)。
- Thrustmaster of Texas の組立作業を対象にしたスパゲッティチャートでは、技術者が1台あたりそれぞれ110歩歩き、合計で7マイル超を歩いていたことが分かり、それは製品1台あたり約10時間のムダな時間に相当しました(Lean Enterprise Institute、2016年)。
- 日本のある急性期病院では、14の病棟にわたって、看護師が12時間の日勤で平均6.18km、夜勤で4.76km歩いており、病棟の種類とナースコールの件数が最大の差を生んでいました(Journal of Nursing Management、2025年)。
- 同じムダは画面上にも現れます。オフィスワーカーは、1日に約1,200回もアプリやウィンドウを切り替えており、切り替えのたびに状況を再確認するために、週に約4時間、つまり勤務時間の約9%を費やしています(Harvard Business Review、2022年)。
スパゲッティダイアグラムとは何か、名前の由来
スパゲッティダイアグラムは、記憶をもとにスケッチしたものではなく、縮尺どおりに描かれた実際のフロアプランから始まります。観察者は作業が見える場所に立ち、1人の対象が動くのを観察し、その対象が場所を変えるたびに1本の連続した線を引きます。作業台から棚、棚から作業台、作業台からプリンター、プリンターから机へ戻る、といった具合です。経路の1区間ごとに、線分が1本できます。シフトの終わりまでに、あるいは1時間のうちに、線分が重なり合って、このツールの名前の由来となった、おなじみの絡まりになります。
名前をつけた人が誰なのか、名乗り出る人はいません。それでも定着したのは、誠実に描き終えた図が実際にどう見えるかを、そのまま言い表しているからです。時間動作研究やプロセスマッピングと並んで、リーンの実践の中で育ち、読み方を覚えるのにほとんど訓練が要らないので生き残りました。監督者に自分の部署のスパゲッティダイアグラムを見せれば、手法を説明する必要はありません。散らかりようが、すべてを語ってくれます。
これが違うのは、フローチャートやバリューストリームマップ、プロセスの説明文ではない、という点です。それらは順序とロジックを示します。スパゲッティダイアグラムが示すのは、地理です。ものや人が実際に置かれている場所を考えたとき、仕事を終えるまでにどれだけ移動しなければならないのか、という問いに、際立った明快さで答えます。「このプロセスはどう動くのか」よりも狭い問いですが、他のツールではうまく答えられない問いです。フローチャートの箱は、つないでいる2つのステップが1メートル離れていても、3つの建物ほど離れていても、紙の上では同じ大きさだからです。
動作のムダと運搬のムダ:違いによって描くものが変わる理由
何かを描く前に、何をたどるのかを決めてください。スパゲッティダイアグラムは、2つの異なる種類のムダを描き出せますが、混同すると、間違った問いに答える図ができあがります。
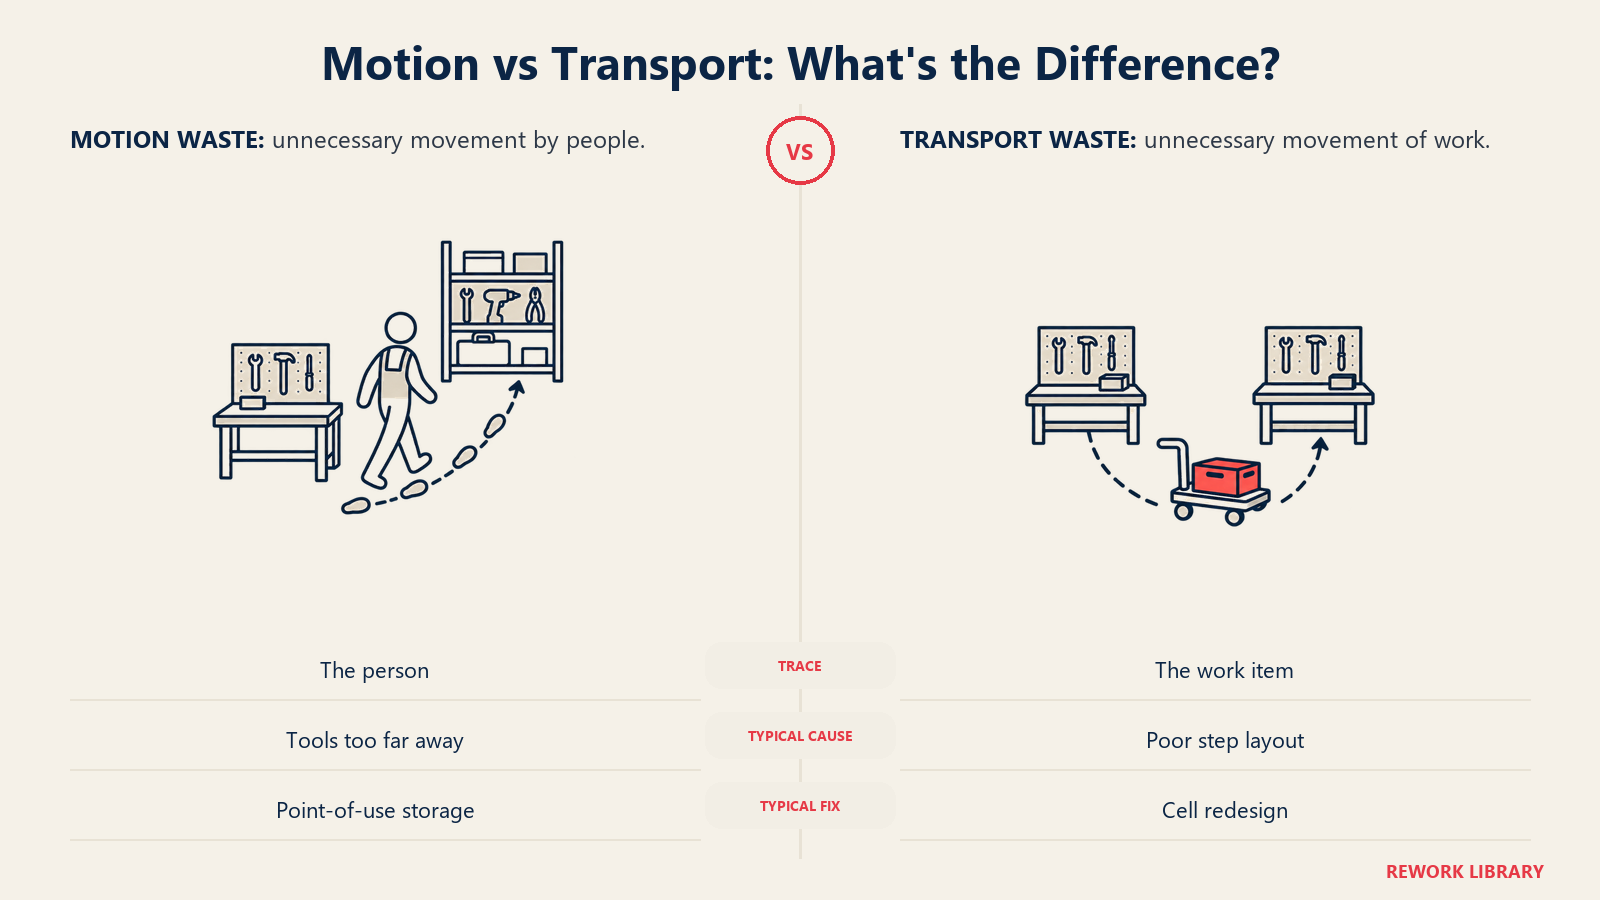
リーンの8つのムダは、この2つを正確に区別しており、この区別は、ツールキットのほとんどどこよりもここで重要です。ムダ・ムラ・ムリでこのフレームワークが適用されているように、動作とは人による不要な動きであり、運搬とは場所の間での資材や仕事の不要な移動です。スパゲッティダイアグラムは両方を捉えられますが、一方を選び、一貫してたどった場合に限ります。
| 観点 | 動作のムダ | 運搬のムダ |
|---|---|---|
| 動くもの | 人の体 | 資材、作業の対象物、または書類 |
| たどる対象 | 作業者、技術者、看護師、事務員 | 製品、部品、検体、またはファイル |
| よくある原因 | 作業場所のレイアウトの悪さ、共用の工具が遠すぎる、探し物 | セルや部門のレイアウトの悪さ、バッチ処理、ステップ間の不要な引き継ぎ |
| 例 | 作業台越しに手を伸ばす、共用プリンターまで歩く、ナースコールに応えるために病棟を横切る | フライス盤から塗装ブースへ移動する部品、病棟から検査室へ運ばれる検体 |
| よくある対策 | 使用場所での保管、作業場所の再設計、5S | セルの再設計、共用リソースの移設、専用の運搬ルート |
この区別によって、描くものが変わります。動作なら、1人の作業者の足取りをたどります。運搬なら、部品やフォルダーといった、1つの作業の対象物をたどります。間違ったほうを描くと、技術的には正確でも、本当のムダを見逃す図になります。作業者がステーションの周りを効率よく歩いていても、製品自体は機械の間をひどい経路で運ばれ続けていることがあります。逆も同じくらいよくあります。部品は短く合理的な経路を移動しているのに、それを担当する人が、レイアウトのせいで遠くにあるものを取りに行くために、シフトの大半を歩いて消耗しているのです。
両方の視点が必要なプロセスもあります。生産セルでは、作業者の動きの図と、機械の間を移動する部品の経路の図を、別々に描く必要があるかもしれません。2つを1枚の図に重ね合わせると、たいてい両方とも判読できなくなります。混乱を招く1枚より、すっきりした2枚を作るほうがよく、誰かが見る前に、それぞれがどの対象をたどっているかを明記しておきましょう。
スパゲッティダイアグラムの実施方法
この手法は、現場で5分あれば教えられるほど単純です。役に立つのは、後から記憶で再現するのではなく、実際のものを観察するという規律を守るからです。
| ステップ | 内容 |
|---|---|
| 1. 対象を1つ選ぶ | 1人の作業者、または1つの製品もしくは作業の対象物。両方を同じ図に入れてはいけない |
| 2. 縮尺付きのレイアウトを入手する | 実際の空間に比例した、印刷またはデジタルのフロアプラン。大まかなスケッチではない |
| 3. 現場(ゲンバ)に行く | ゲンバウォークのように、実際の作業場所、病棟、キッチンのラインで、リアルタイムに観察する |
| 4. 観察に時間枠を設ける | 代表的な時間帯を選ぶ。1回の作業サイクル全体、または30〜60分などの固定の枠 |
| 5. 実際の経路を描く | 1本の連続した線でたどり、各区間に発生した順に番号を振る |
| 6. 往復の回数を数える | 同じ目的地への繰り返しの往復は、1回限りの区間とは別に集計する |
| 7. 距離を測る、または見積もる | 歩測する、縮尺付きのプランから読み取る、または精度を求めるなら測定ホイールや距離計を使う |
| 8. 記録する | 距離、往復の回数、経過時間、各往復の理由を、紙または簡単なログに記録する |
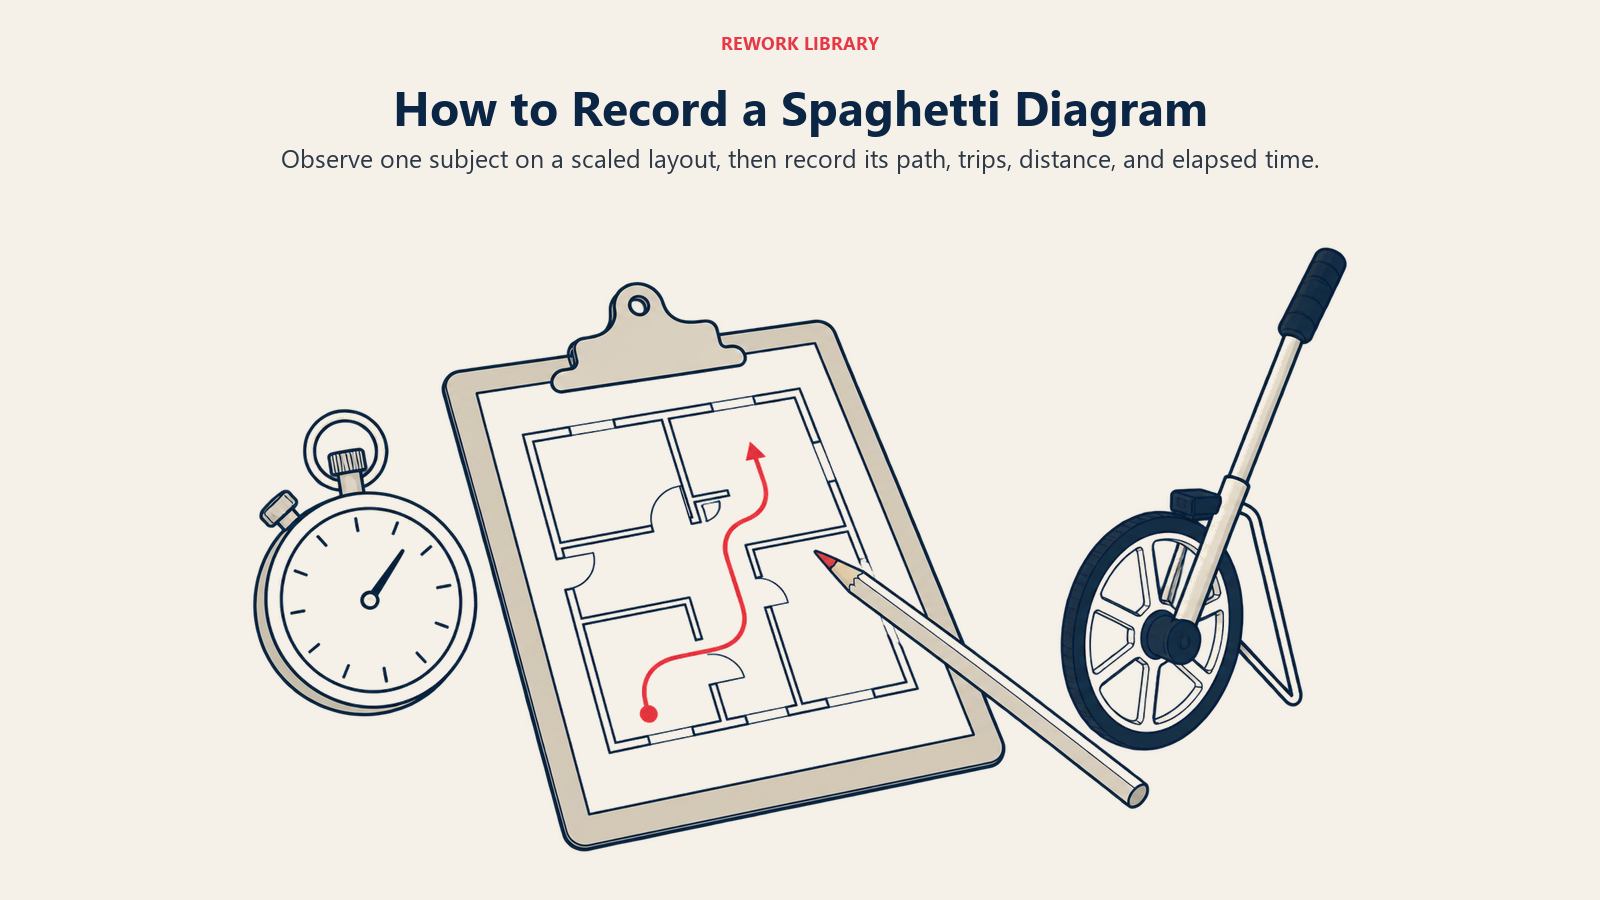
持っていくもの:クリップボードに挟んだ印刷済みの縮尺付きフロアプラン、またはお絵かきアプリを開いたタブレット、ストップウォッチかスマートフォンのタイマー、複数の人や対象物を追跡する場合は対象ごとに色の違うペン、そして往復の回数と理由を記録する簡単な集計用紙です。特別なソフトウェアは不要です。鉛筆とフロアプランがあれば、1時間足らずで使える最初の図ができます。
図そのものと並べて、往復の記録も残しておく価値があります。図はムダの形を見せ、記録はそれを直すことを正当化する数字をくれるからです。
| 区間 # | 出発地 | 到着地 | 距離 | 目的 |
|---|---|---|---|---|
| 1 | 作業台 | 共用プリンター | 42 ft | 梱包ラベルを印刷 |
| 2 | 共用プリンター | 作業台 | 42 ft | 注文品を梱包するために戻る |
| 3 | 作業台 | 備品棚 | 65 ft | テープを取りに行く |
| 4 | 備品棚 | 作業台 | 65 ft | テープを持って戻る |
始める前にチームに伝えること:これはレイアウトとプロセスの調査であり、人の調査ではない、ということです。この伝え方は、手法と同じくらい重要です。ゲンバウォークが機能するのは、評価せずに観察するからで、スパゲッティダイアグラムも、黙って描いて後から説明すれば、監視のように感じられるリスクがあります。ペンを紙に当てる前に、何をしているのか、なぜしているのか、記録したものがどうなるのかを、人々に伝えてください。こっそり描かれた図は、誰かが気づいた瞬間に、検査のように受け取られます。そして、それによって失われる信頼は、測定しようとしたものよりずっと長く尾を引きます。
ムダの定量化:歩数を時間に変える
スパゲッティダイアグラムの背後にある計算は単純で、その単純さこそがポイントです。視覚的な印象を、予算の責任者が対策のコストと比較できる数字に変えます。
1往復あたりの距離 × 1シフトあたりの往復回数 × 1年あたりのシフト数 = 年間の総移動距離。 その距離を歩く速さで割れば年間の時間が得られ、その役割の時給コストにその時間を掛ければ、ムダが実際にいくらの価値を持つかが分かります。
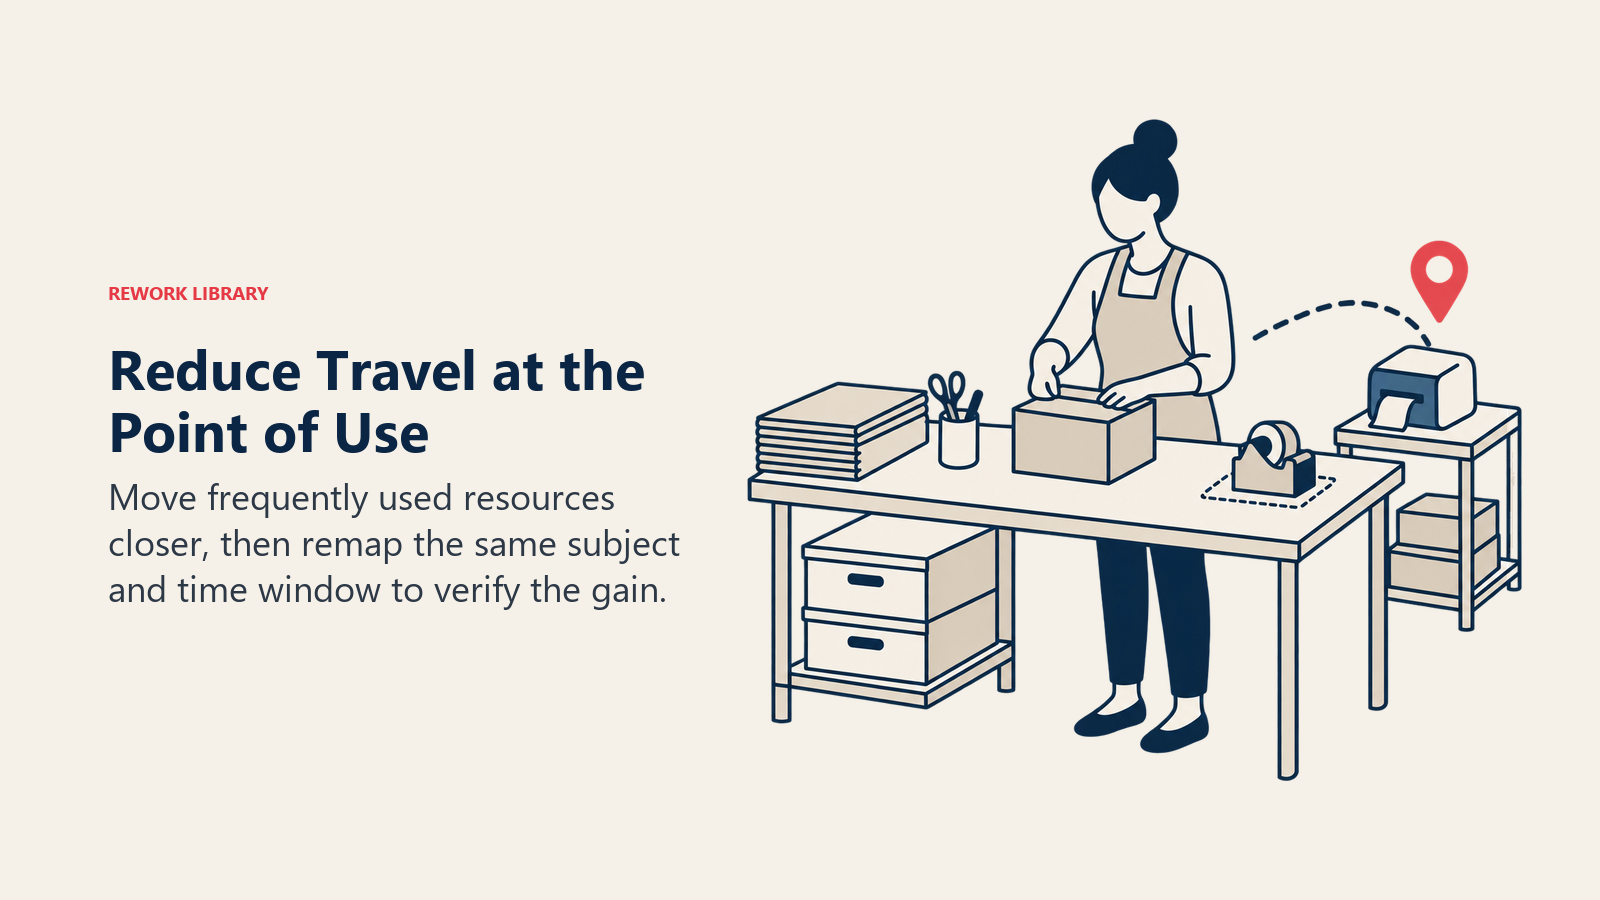
以下の表は説明用の計算例であり、報告された事例研究ではありません。共用のラベルプリンターが部屋の反対側にある梱包ステーションを例に、計算の仕組みを示すために作ったものです。
| 指標 | 改善前(部屋の反対側にある共用プリンター) | 改善後(作業台にある使用場所のプリンター) |
|---|---|---|
| 往復の距離 | 80 ft | 6 ft |
| 1シフトあたりの往復回数 | 24 | 24 |
| 1年あたりのシフト数 | 250 | 250 |
| 年間の歩行距離 | 480,000 ft(約91マイル) | 36,000 ft(約6.8マイル) |
| 年間の歩行時間(時速3マイルの場合) | 梱包担当者1人あたり約30時間 | 梱包担当者1人あたり約2.3時間 |
| 変わったこと | なし。プリンターは集中配置のまま | ステーションに2台目の専用プリンターを設置 |
この例では、梱包作業そのものを誰も速くしていません。利益のすべては、移動を短くしたことから生まれました。これは、バリューストリームマッピングが待ち時間について教えてくれることと同じ教訓です。仕事そのものが速くなる必要はほとんどなく、仕事の周りの距離こそが短くなる必要があるのです。
実際の事例は、説明用の計算よりも率直なものになりがちです。船舶用推進装置メーカーの Thrustmaster of Texas では、トンネルスラスターの組立エリアのスパゲッティチャートから、技術者が1台あたりそれぞれ110歩歩いており、合計で7マイル超を歩き、分に換算すると製品1台あたり約10時間のムダな時間になっていたことが分かりました(Lean Enterprise Institute、2016年)。チームは、図が明らかにしたフローを中心に組立のレイアウトを再設計し、18か月以内に、工場は納期遵守率100%を達成しました。事例研究は、これに大幅なコスト削減が伴ったと述べています。
このツールは、米国の Manufacturing Extension Partnership ネットワークと連携する製造業者によって、今も積極的に使われています。Polycor のインディアナ工場の2025年の事例では、最も複雑な製品ラインのデジタルバリューストリームマップと並行して、スパゲッティダイアグラムの作成に時間を費やしたことが、より広範なリーン研修の取り組みの一環として紹介されています。この取り組みが、生産量9.8%の増加と、年間26万5,000ドルの追加収益の見込みに貢献しました(NIST MEP、2025年)。どちらの事例でも、図がプログラムのすべてだったわけではありません。再設計の労力をどこに注ぐべきかをチームに教えてくれたのは、その観察でした。
スパゲッティダイアグラムとバリューストリームマップ、プロセスマップ、スイムレーン図の比較
チームは、これら4つが同義語のように緩く使われているせいで、しばしば間違ったツールに手を伸ばします。同義語ではありません。それぞれが同じプロセスの異なる側面を示し、それぞれが他の3つが示すものを隠しています。
| ツール | 示すもの | 隠すもの | 最適な用途 |
|---|---|---|---|
| スパゲッティダイアグラム | 実際の物理的(またはデジタルの)経路、その距離、繰り返される頻度 | 順序のロジック、判断ポイント、ステップ間のタイミング、各ステップの責任者 | 特定のレイアウトに起因する動作や運搬のムダの診断 |
| バリューストリームマップ | 資材と情報のエンドツーエンドのフロー。サイクルタイムと待ち時間をタイムライン上に表示 | スパゲッティダイアグラムと組み合わせない限り、物理的な距離とレイアウト固有のムダ | バリューストリーム全体で、待ち時間と仕掛品がどこに集中しているかを見つける |
| プロセスマップまたはフローチャート | プロセスのステップと判断の順序 | 物理的な距離、部門をまたぐ誰が何をするか、経過時間 | 研修やオンボーディングのために、プロセスがどう動くはずかを文書化する |
| スイムレーン図 | 各ステップをどの役割やチームが担うか、引き継ぎがどこで境界をまたぐか | 物理的な距離、キューでの待ち時間 | 部門横断のプロセスにおける責任範囲と引き継ぎの隙間のマッピング |
これらのツールは、競合するのではなく、うまく組み合わせられます。スパゲッティダイアグラムは通常、補完的な作業です。バリューストリームマッピングのセッションと同じ現場訪問で実施したり、業務プロセスマッピングやスイムレーンの作業で、どの引き継ぎをより詳しく見るべきかがすでに分かったあとに描いたりします。縮尺付きの軌跡だけが、「検査室への引き継ぎが遅い」を「検査室への引き継ぎは140フィート離れていて階段を1フライト上る必要がある」に変えられます。これは、誰かの受信箱に置かれたままの遅い承認とは、まったく別の修理作業です。
工場の外でのスパゲッティダイアグラム
このツールは応用が利きます。根底にある問い、つまり仕事はどれだけ移動しなければならないのか、が、人や資材が定められた空間を移動する場所ならどこにでも当てはまるからです。
| 現場 | たどる対象 | よくある発見 |
|---|---|---|
| 製造セル | ステーション間の作業者または部品の経路 | 共用の工具や設備まで長く歩く |
| 倉庫 | 1件の注文または1回のウェーブにおける、通路をまたぐピッカーの経路 | まとめたり配置を変えたりできる品目のために、同じ通路を何度も横切る |
| 病院の看護ユニット | シフトを通した看護師の経路 | 距離は、病棟のレイアウトとナースコールの件数に大きく左右される(Journal of Nursing Management、2025年) |
| 検体の搬送 | 採取から検査室までの検体の経路 | 直行ではなく、複数の手作業によるリレー区間 |
| レストランの厨房 | ステーション間の調理担当者の経路 | 共用の冷蔵庫、パス、エキスポの位置のために、ラインを何度も横切る |
| 検査室 | 機器間の分析担当者または検体の経路 | 実際のワークフローに合わせて順序づけられていない、作業台間の行きつ戻りつ |
| オフィスと記録 | 机をまたぐ書類または承認の経路 | 同じ物理的またはデジタルの引き継ぎが、同じ机を何度も横切る |
| デジタルアプリケーションのレイアウト | シフトを通した画面とウィンドウの経路 | 互いに連携しないシステム間の頻繁な切り替え |
病院の事例は、製造業以外における物理版について公表された、最も明快な例です。日本の急性期病院の14病棟にわたる看護師の歩行距離に関する2025年の研究では、シフトあたりの平均距離は、8時間の日勤で4.17km、12時間の日勤で6.18km、12時間の夜勤で4.76kmであり、救急病棟とナースコールの多さが、どちらも距離を大きく押し上げていました(Journal of Nursing Management、2025年)。1シフトのスパゲッティダイアグラムは、同じパターンを病棟レベルで見えるようにします。どの備品室が最も長い歩行を強いるか、どのベッドの位置がナースステーションから最も遠いか、そして、レイアウトとコールのパターンのどちらが大きな要因かです。
デジタルのスパゲッティは、独自の説明に値します。ここでの「レイアウト」は床ではなく画面であり、それを説明する統計は、スパゲッティダイアグラムの研究そのものから来ているわけではないからです。それは、人々がアプリケーション間をどれだけ頻繁に移動するかを追跡した研究から来ており、同じ形のムダを別の媒体で測っています。3つの Fortune 500 企業の20チーム、137人のユーザーを対象にした研究では、作業者が1日に約1,200回、アプリやウェブサイトを切り替えており、1回の切り替えあたり2秒強のコストがかかっていました。合計すると週に約4時間、つまり勤務時間の約9%が、切り替えのたびに状況を再確認するのに費やされていました(Harvard Business Review、2022年)。この研究のあるチームは、22種類のアプリケーションにまたがるサプライチェーンのプロセスを扱っており、1件の取引につき約350回切り替えていました。これは、個々の従業員が1日に3,600回以上切り替えていたことを意味します。これを図に描けば、工場のフロアと同じ絡まった混乱になり、たどる対象が作業場所ではなくウィンドウになるだけです。解決策も同じ論理を借ります。人にツール間を歩き続けさせるのではなく、ワークフロー内の同じ「ステーション」にあるツールを統合するのです。
図を変化につなげる
変化につながらないスパゲッティダイアグラムは、ただの面白い絵です。価値は、それが指し示すものをどう扱うかで決まります。
| 図で見つけた事柄 | 対策 |
|---|---|
| 共用の工具やリソースまでの、長く繰り返される往復 | 使用場所での保管、またはステーションに複製を置く |
| 2つの対象の経路が絶えず交差している | 実際の使用順序に合わせたセルの再設計 |
| 誰かが備品を取りにステーションを離れている | 水すまし(ウォータースパイダー)や資材運搬担当のルート。場当たり的ではなく、需要に合わせたペースで運用する |
| 散らかったステーション内での探す動作 | 5S。図で人が探し回っているすべてのものに、置き場所をつくる |
| 毎日繰り返される部門間の往復 | 共用リソース、プリンター、備品キャビネット、端末を、使用場所の近くへ移設する |
セルの再設計と使用場所での保管で、動作に焦点を当てた図が明らかにするものの大半に対応できます。図が運搬のムダを示している場合の標準的な答えは、水すまし(ウォータースパイダー)の役割です。固定ルートで資材を届ける社内の運搬担当者で、作業者がステーションを離れずに済みます。歩く作業を、付加価値を生む作業者から、そのために作られた役割へと移します。この役割が円滑に機能するのは、セル自体が単品流しに合わせて配置されてからです。大きなバッチを前提としたレイアウトのままでは、どんな経路でも吸収しきれない遠回りが生まれ続けるからです。
5Sがここで重要なのは、探す時間の削減以外にも理由があります。再設計の居場所をつくってくれるのです。新しく短くなった経路は、移設した工具、台車、プリンターがどこに属するのかを示すものがなければ、数週間のうちに絡まった状態へ戻ってしまいます。まさに、5Sの「整頓」のステップが目的としているところです。
チームが最も飛ばしがちなステップは、事後の再マッピングです。変更後に、同じ対象、同じ時間枠、最初と同じ手法で図を描き直し、往復の回数と距離を、ベースラインと直接比較します。新しい経路が定着したと確認できたら、標準作業に書き込み、人の入れ替わりや新入社員、あるいは誰かがこっそり台車を元の場所に戻したりしても、レイアウトと手順が維持されるようにします。
よくある落とし穴
スパゲッティダイアグラムは、下手に描くのは難しいですが、下手に使うのは簡単です。最もよく見られる間違いは次のとおりです。
| 落とし穴 | 起きる理由 | 対策 |
|---|---|---|
| 観察した経路ではなく、理想の経路を描く | チームが実際の作業を見ずに、文書化された手順を描いてしまう | 現場(ゲンバ)に立ち、書かれていることではなく、実際に見えることをたどる |
| ばらつきを見逃す、1シフトだけのスナップショット | 1回の観察の時間枠を、全体のパターンとして扱ってしまう | 少なくとも2つのシフト、また高ボリュームの日があればその日も含めて、観察を繰り返す |
| 問題が製品にあるのに、人を描いてしまう | 苦情が実際に向けられている対象ではなく、たどりやすい対象をたどってしまう | 先に動作のムダか運搬のムダかを決め、それに合う対象を選ぶ |
| 一度描いただけで、再測定しない | 図を、ベースラインではなく完成した成果物として扱ってしまう | 再設計の後ではなく、開始前に、事後の再マッピングを予定に入れる |
| リードタイムの短縮ではなく、線を短くすることを目標にする | チームが、描き直した図の見た目のすっきり具合を最適化してしまう | 削減された時間と回避された往復を追跡し、図の見栄えではなく、リードタイムに結びつけて成果を捉える |
これらの間違いは、どれも避けるのが難しいわけではありません。ただ、このツールがあまりに単純で規律が要らないように感じられるため、見落としやすいのです。多くは必要ありませんが、それは必要です。
スパゲッティダイアグラムが、リーンのツールキットの中で最も単純なツールの一つという評判を得ているのは、実施する人にほとんど何も求めないからです。対象を選び、その動きを見て、線を引く。代わりに要求されるのは、実際に見えるものについての誠実さと、レイアウトを変えたあとで線を描き直すだけのやり抜く力です。この二つがそろえば、フロアプラン上の麺の絡まりは、もう歩かなくてよくなった、年間の具体的な時間数に変わります。
関連記事
Customer Success Operations Manager