標準作業の文書化:現場における最善の既知の方法を記録する
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
経験豊富なオペレーター3人に同じ作業を任せて、その様子を観察してみてください。1人は先に治具に手を伸ばし、次に部品を取ります。別の1人は逆の順序で作業します。3人目は誰にも教わっていない近道を使い、10秒短縮できる一方で、ときどき品質上のミスを招きます。3人とも、たいていの日は目標を達成しています。それでも、同じ作業をしている人は1人もいません。
このばらつきは、品質不良が流出して、実際にどの方法が守られていたのか誰にも説明できなくなるまで、あるいはトップパフォーマーが退職して文書化されていない近道ごと持ち去るまで、無害に感じられます。標準作業の文書化は、このギャップを埋めるために存在します。現時点で最善と分かっている作業方法を、形式的な書類としてではなく、逸脱を見えるようにし改善を可能にする実用的な基準として記録するのです。
標準作業が実際に文書化するもの
標準作業は、「うちではこうやっている」という一般的な説明ではなく、3つの具体的な要素から構成されます。
タクトタイムとは顧客需要のペースのことで、利用可能な生産時間を、その期間に顧客が必要とする数量で割って算出します。ライン上のすべての作業場所が合わせるべきリズムを決めるものであり、ラインに期待される生産量を決めるキャパシティプランニング戦略と直接つながっています。
作業順序とは、オペレーターが安全に、品質を確保しながら、タクトタイム内に作業を完了するために行う手順の具体的な並びです。曖昧な記述ではなく、番号付きのステップになります。部品を取る、治具に合わせて向きを決める、クランプをかける、プレスを動かす、取り外して検査する、といった具合です。リーンコンサルタントのAkinori Hyodo氏がShinka Managementに寄せた記事によると、標準作業は「誰もが同じ作業を同じ方法で行えるようにする」ためにあり、それは曖昧さを排除できるほど順序が正確に文書化されている場合にのみ成り立ちます。
標準仕掛在庫(標準WIP)とは、オペレーターが次の部品を待つことなくラインが円滑に動き続けるために、作業場所の内と間に必要な最小限の部品在庫です。この数が少なすぎると、部品欠乏と停止が起こります。多すぎると、標準作業が排除すべきはずの在庫最適化上のムダを、自ら抱え込むことになります。
重要な事実:標準作業が実際に崩れる場所
- 標準作業の文書は、仕事を一般的に文章で説明したものではなく、タクトタイム、作業順序、標準仕掛在庫という3つの具体的な要素で構成されている場合にのみ機能します(Shinka Management)
- 標準作業の遵守に関する問題の推定70〜80%は、オペレーターのミスや意図的な逸脱ではなく、不明確な基準、不十分な教育、作業場所に工具がないといった管理側の不備に起因しています(Akinori Hyodo、Shinka Management)
標準作業票と標準作業組合せ票
文書化には、管理者の事務所にしまわれたバインダーではなく、オペレーターが実際に参照する物理的またはデジタルな形式が必要です。
標準作業票は、作業場所のレイアウト、番号順に並べた作業順序、安全と品質のチェックポイント、標準仕掛在庫の数量を1枚で示すビジュアル資料です。ファイルにしまい込んで、確認するたびにラインを止めなければならない状態にするのではなく、オペレーターがシフトの途中でちらりと見られるよう、作業場所そのものに掲示します。
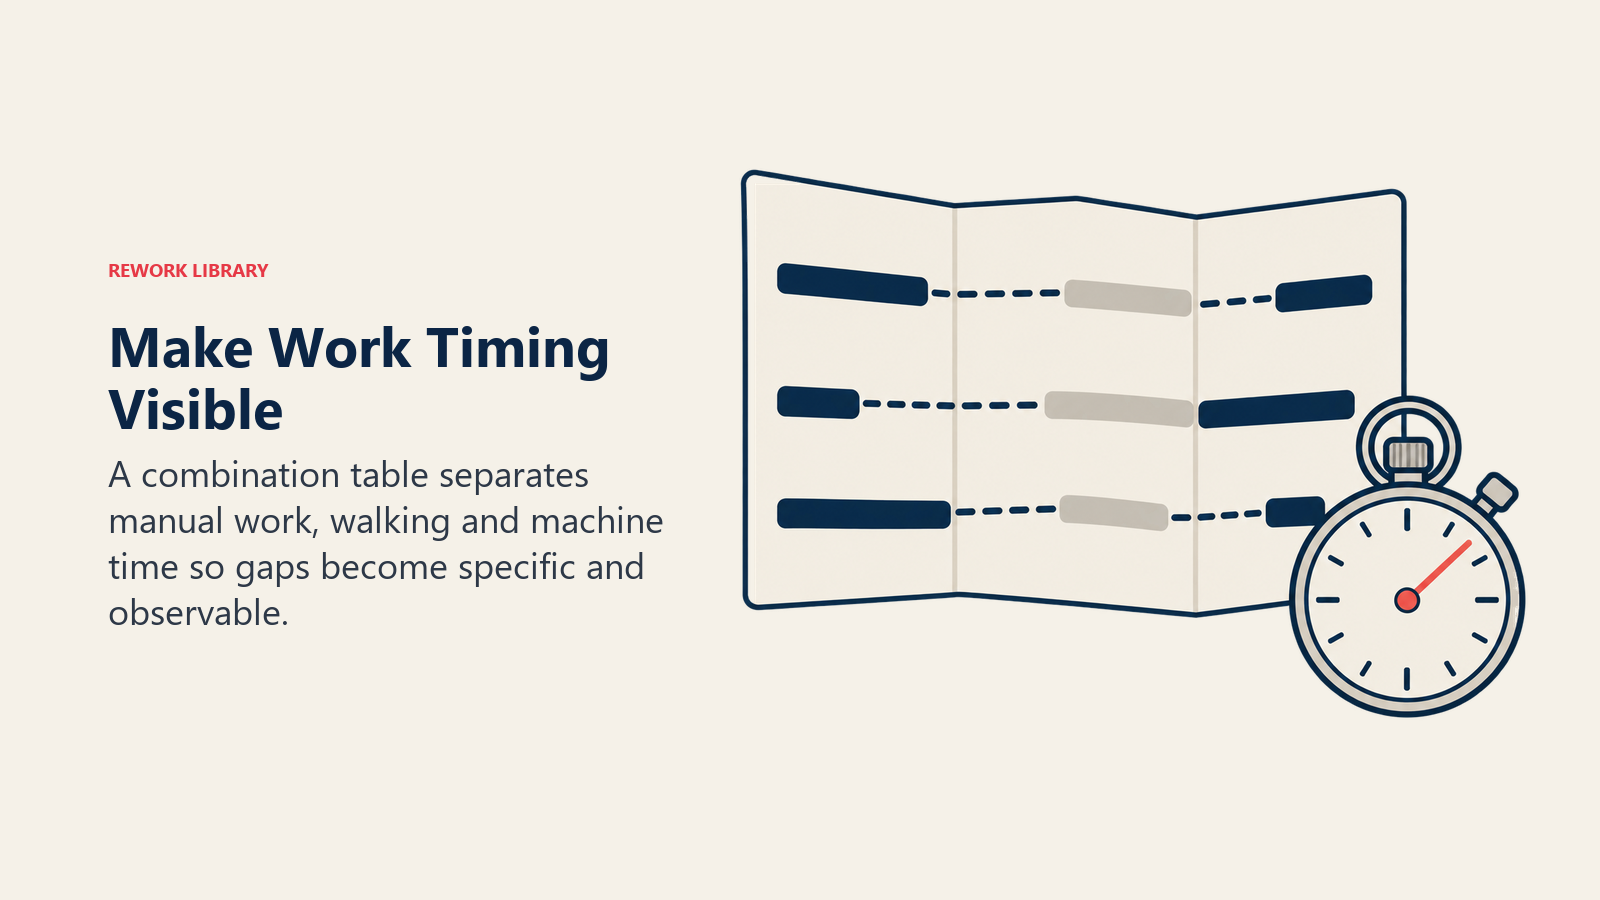
標準作業組合せ票は、作業順序と、手作業、歩行、機械サイクルタイムの時間値を組み合わせたものです。トレーナーやチームリーダーが、オペレーターの実際のペースが文書化された基準からどこで乖離しているかをすぐに把握できるよう配置されています。「このラインはどこかおかしい」という感覚を、特定のステップにおける文書上の時間と実際の時間との、対処可能な具体的なギャップに変えるツールです。
作業要素票は、複雑なステップや安全上重要なステップについて、さらに一段深く掘り下げます。作業順序の1つの項目を、写真や図を添えた詳細な小ステップに分解します。これは、細部を誤ると安全や品質に現実のリスクが生じるステップに限定してください。すべての作業に作る必要はありません。そうしないと、文書化の負担そのものが不遵守の原因になります。ここは標準作業が統計的工程管理と交わる部分でもあります。重要寸法についての作業要素票では、オペレーターが作業中に確認することが期待される管理限界と同じものを参照すべきです。
実際に使われる標準作業をつくる
現場のオペレーターと切り離された状態で、技術者が机の上で作成した文書は、誰にも守られない基準を生み出します。
標準作業票は、理想的なプロセスをゼロから設計するのではなく、現在最も成績の良いオペレーターの作業を観察してつくります。各要素の時間を測り、正確な順序を記録し、そのオペレーターを同じ作業をする他の人よりも速く、あるいは安定させている具体的なコツを見つけ出します。これにより、標準作業は、すでに整っているべき5S職場組織の取り組みと直接結びつきます。標準の順序は、工具や資材が標準で定めた場所に実際にある場合にのみ成り立つからです。
その基準に従うオペレーター自身を、最終化の前にドラフトのレビューと改善に参加させてください。意見を聞かずに押し付けた基準は、誰かが見ているときだけ守られ、見ていないときには静かに放棄されます。オペレーターの意見を取り入れてつくった基準、とりわけドラフトの土台になった現在のやり方を持つ人たちの意見を取り入れた基準は、使う人たち自身によって守られます。
作業が行われる場所に、オペレーターが実際に話す言葉で、できるだけ長い文章より写真や図を使って掲示します。丁寧に読まないと分からない標準作業票は、1秒を争うシフト中には参照されません。また、毎回長い学び直しの期間を設けずにオペレーターを持ち場間で異動させる多能工化プログラムにも耐えられる、シンプルなものにすべきです。
標準作業と一般的なSOPの違い
標準作業の文書化と標準作業手順書(SOP)は、多くの工場で同じ意味で使われていますが、同じものではありません。
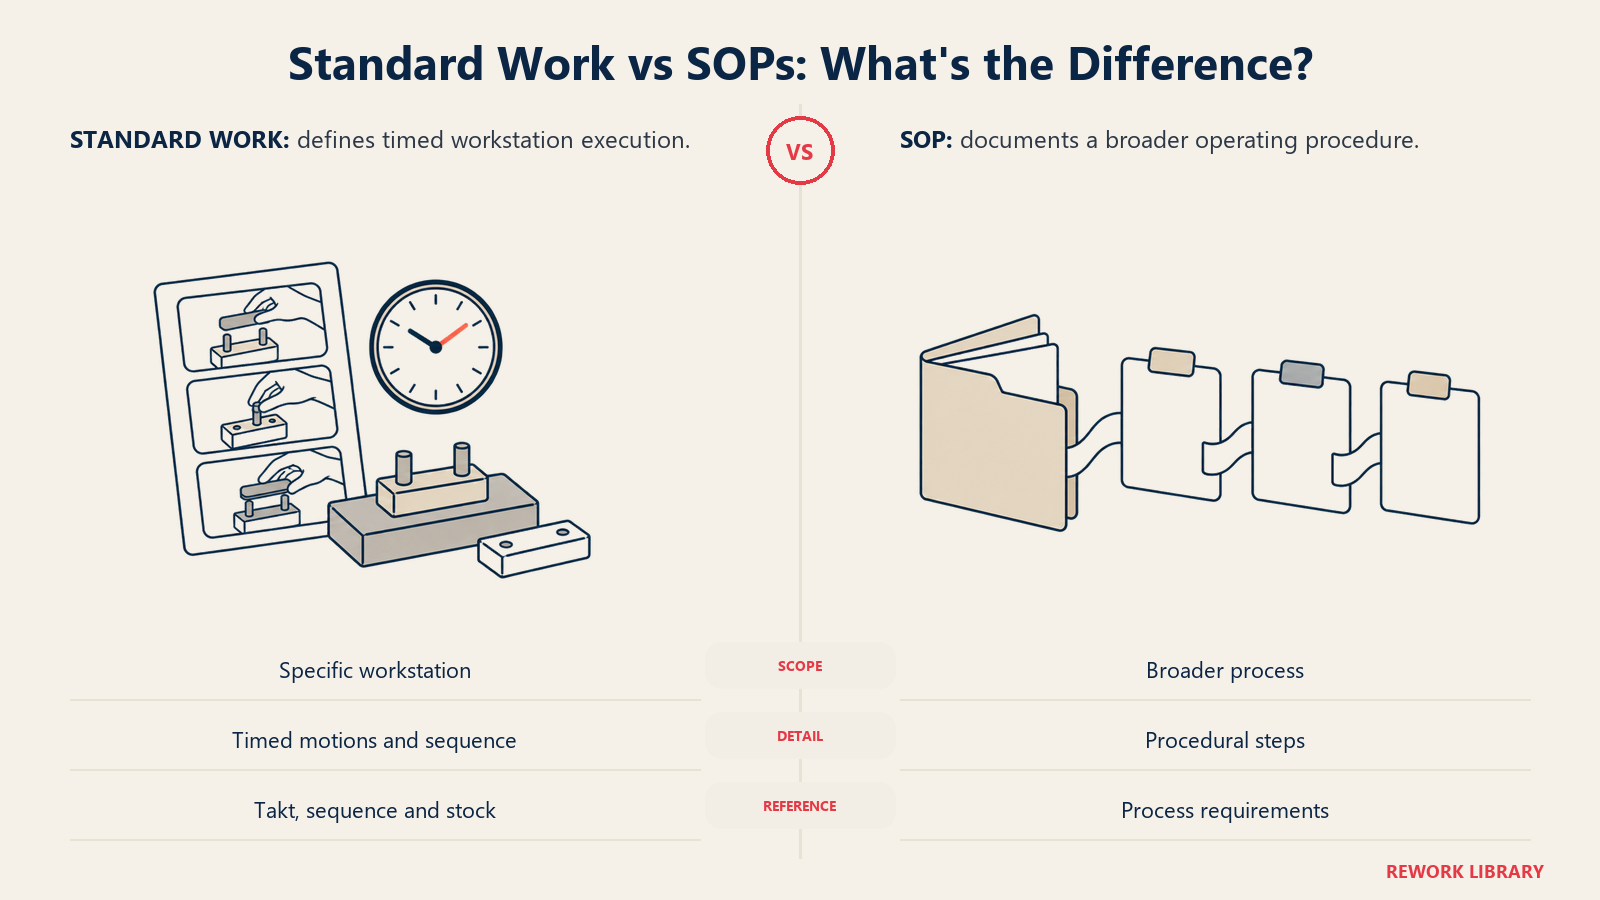
一般的なSOPは、部門が注文を処理したり不適合に対応したりする手順など、プロセスを大まかなレベルで文書化することが多く、現場の標準作業が求めるタクトタイム主体の精度は備えていません。標準作業は、特定の生産レートに結びついた、1つの作業場所で繰り返される、時間を管理し順序立てた作業に特化しています。品質マネジメントシステムで扱うプロセス管理のような、より広い文書化のニーズも引き続き重要ですが、標準作業票が解決するために作られた問題とは別の問題を解決するものです。
この2つを混同すると、方針文書のように読めて抽象的すぎ、特定の作業場所での具体的な動作を導けない標準作業票や、ペースが管理された生産ラインの外では当てはまらない、不必要にタクトタイムの精度を求めるSOPができあがります。
カイゼンの基準としての標準作業
標準作業は、プロセスを固定するためのものではありません。改善を測定可能にする既知の基準をつくるためのものです。
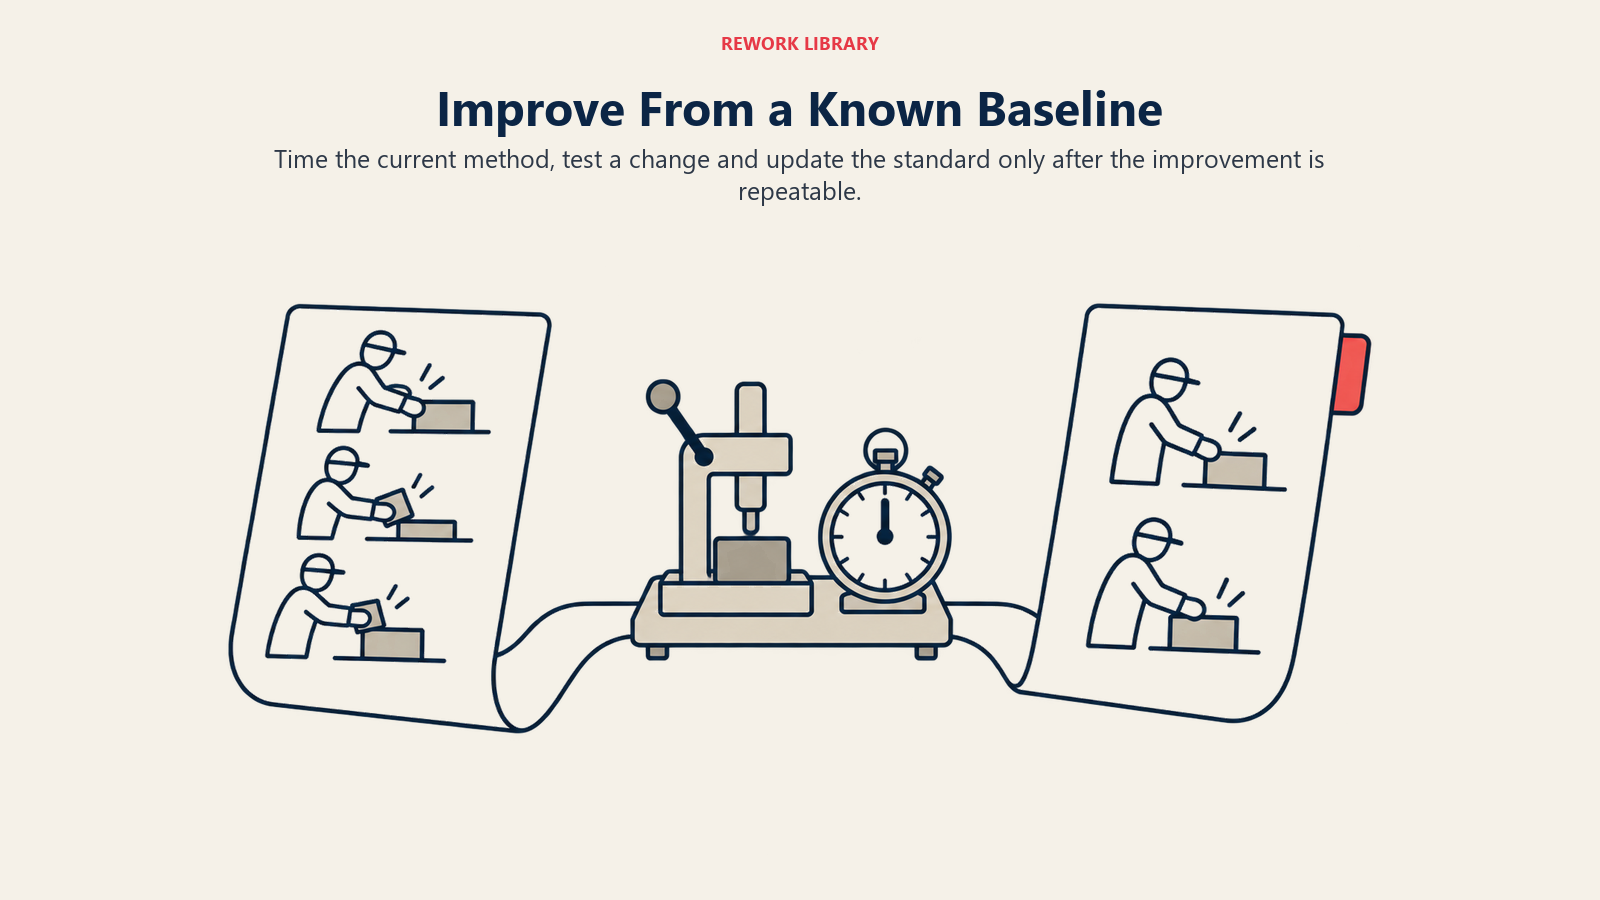
文書化された標準がなければ、Kaizen継続的改善イベントには、比較できる確かな対象がありません。チームは、変更が本当に役立ったのかどうかを、文書化されたビフォーアフターではなく印象に基づいて議論することになります。標準があれば、Kaizenチームは現在の標準の時間を測り、変更を試し、新しい時間を文書化された基準と比較して測定します。そして、改善が検証され再現できると確認できた段階で、標準作業票を更新します。
文書化し、守り、改善し、再び文書化する。この循環こそが、標準作業を一度きりのコンプライアンス対応と分けるものです。複数のKaizenイベントを経たラインで3年間変わっていない標準作業票は、安定の証ではありません。文書化が実際の作業に追いついていないことの表れであり、標準作業が排除するはずだった属人的なノウハウによるばらつきを、静かに再び持ち込んでしまいます。同じ規律はバリューストリームマッピングでも見られます。将来状態マップは、それに入力される標準作業の時間が最新であって初めて信頼できるものになります。
標準に沿った教育と認定
掲示された標準作業票があっても、誰かがそれに従う保証にはなりません。教育と認定がそのギャップを埋めます。
新人のオペレーターは、標準作業票と組合せ票に基づいて直接教育を受けるべきです。「自分はこうやっている」と見せる経験豊富なオペレーターではなく、文書化された順序を実演できる資格を持ったトレーナーが担当します。後者のやり方は、現在の標準と一致するとは限らないためです。これは、より広範なスキル教育と能力開発プログラムに直結します。標準作業の教育は、その幅広いカリキュラムの中でも最も具体的で、測定可能な要素の1つだからです。
認定では、研修を受けたことだけでなく、オペレーターがタクトタイム内に、文書化された順序に従い、要求される品質で作業を完了できることを確認する必要があります。定期的に、そして標準が変わるたびに再認定を行い、認定状況を目に見える形で管理してください。そうすれば、チームリーダーはライン上のどのオペレーターが古い版の標準で作業しているかをすぐに把握できます。
遵守状況の監査とドリフトの発見
標準は、誰も確認しなくなった途端に、たいていは少しずつ、それぞれはもっともらしい理由でずれていきます。
チームリーダー、スーパーバイザー、マネージャーがそれぞれ異なる頻度で標準作業の遵守状況を確認する階層別プロセス監査は、ドリフトが非公式の新しい標準になる前に捉えます。たとえば、チームリーダーはシフトごと、スーパーバイザーは週次、工場長は月次で確認します。これは根本原因分析方法で扱った監査の規律に結びついています。監査で見つかった遵守上のギャップは、品質不良と同じ厳密さで、なぜ起きたのかを理解するに値するからです。
監査でオペレーターが標準から逸脱していることが分かったとき、純粋に規律の問題として扱いたくなる本能に抗ってください。まず理由を尋ねます。標準を更新すべき本物の改善を、そのオペレーターが見つけたのかもしれません。工具が足りない、治具が摩耗している、あるいは標準が作られた後に設備が変わって文書化された時間が合わなくなっているといったこともあり、その場合の本当の根本原因は、オペレーターではなくTPM(Total Productive Maintenance)上の欠落です。遵守上の問題の大半が意図的なオペレーターのミス以外に起因することを踏まえると、あらゆる逸脱を教育や規律の問題として扱えば、本当の解決策を見つけるよりも見逃す方が多くなります。
デジタルツールとバージョン管理
紙ベースの標準作業票でも機能しますが、プロセスが改善され、標準が工場全体で増えるにつれて、バージョン管理の問題が生じます。
デジタルの標準作業プラットフォームは、製造実行システムに組み込まれていることが多く、承認された1つの版だけを作業場所に表示し、Kaizenイベントで変更が検証されたら一元的に更新し、標準がいつ、なぜ変わったかの明確な監査証跡を残すことができます。これは施設の規模が大きくなるほど重要になります。数十の作業場所で標準作業を紙で運用している工場は、管理されない改訂が1回あるだけで、同じ作業に対してオペレーターが3つの異なる「最新」版を同時に実行する状態に陥りかねません。
形式が紙でもデジタルでも、確認すべき点は同じです。オペレーターがシフトの途中で作業場所を見ただけで、バインダーを探したり、前回の組織変更以来更新されていない共有ドライブのフォルダを探し回ったりすることなく、現在承認されている順序をすぐに確認できるでしょうか。答えがノーなら、その文書は紙の上には存在していても、実際には標準作業として機能していません。
標準作業の文書化は、大規模な自動化投資や工場全体のKaizenブリッツと比べれば地味ですが、そのどちらも土台として頼るものです。文書化された基準がなければ改善の効果を確実に測ることはできませんし、その特定の作業場所で「正しい」状態とはどういうものかを示す正確な基準がなければ、新入社員を短期間で十分な生産性に引き上げることもできません。
標準作業の文書化に関するよくある質問
すべての標準作業文書に必要な3つの要素は何ですか?
タクトタイム(顧客需要のペース)、作業順序(オペレーターが従う具体的で番号付きの手順)、標準仕掛在庫(作業場所を円滑に動かし続けるために必要な最小限の在庫)です。この3つのいずれかが欠けている文書は、真の標準作業というより一般的な作業指示書に近いものです。
標準作業と標準作業手順書(SOP)はどう違いますか?
SOPは通常、部門または組織レベルのより広いプロセスを文書化します。標準作業は、生産レートに結びついた1つの作業場所における、時間を管理し順序立てた具体的な動作を文書化するもので、SOPが通常必要としないレベルの精度を備えています。
標準作業の文書化の作成には誰が関わるべきですか?
現在その作業を行っているオペレーターが、できればその作業で最も成績の良いオペレーターを含めて、標準の観察、起案、レビューに直接関わるべきです。彼らの意見なしに作成された文書は、経営陣の関心が他へ移った途端に無視されがちです。
標準作業はどのくらいの頻度で更新すべきですか?
検証済みのKaizen改善によってプロセスが変わったとき、設備や治工具の変更が時間に影響したとき、そして文書化された標準が最良の結果を生む実際のやり方とまだ一致しているかを確認する定期監査サイクルの一環として更新します。改善活動が続いているにもかかわらず何年も変わっていない標準は、実際の運用とずれてしまっている可能性が高いと考えられます。

Co-Founder, Rework.com