欠陥予防戦略:ソースで品質を構築し、手直しを排除する
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
航空宇宙部品メーカーは、検査と手直しに年間230万ドルを費やしていました。品質部門は欠陥を見つけることに優れていましたが、多くの欠陥を見つけていました:部品の8%が出荷前に手直しが必要でした。そこで彼らは別の質問をしました:欠陥を捕捉するのではなく、予防したらどうだろうか?
18か月後、欠陥率は1.2%に低下し、検査コストは60%減少し、スループットは15%増加しました。秘密はより優れた検査官ではありませんでした。より優れた予防でした。
経済性は明確です:欠陥を捕捉するにはコストがかかりますが、予防することは価値を生み出します。研究は一貫して、予防は検出と修正にかかるコストの約10分の1であることを示しています。しかしそれ以上に、予防はすべての隠れたコストを排除します:遅延、緊急対応、顧客の不満、良品と不良品を仕分けする内部の混乱。
予防と検出の理解:根本的なシフト
従来の品質管理は検出に焦点を当てています:部品を検査し、欠陥を見つけ、修正または廃棄します。予防はこのアプローチを反転させ、欠陥を不可能にするか、非常に起こりにくくします。
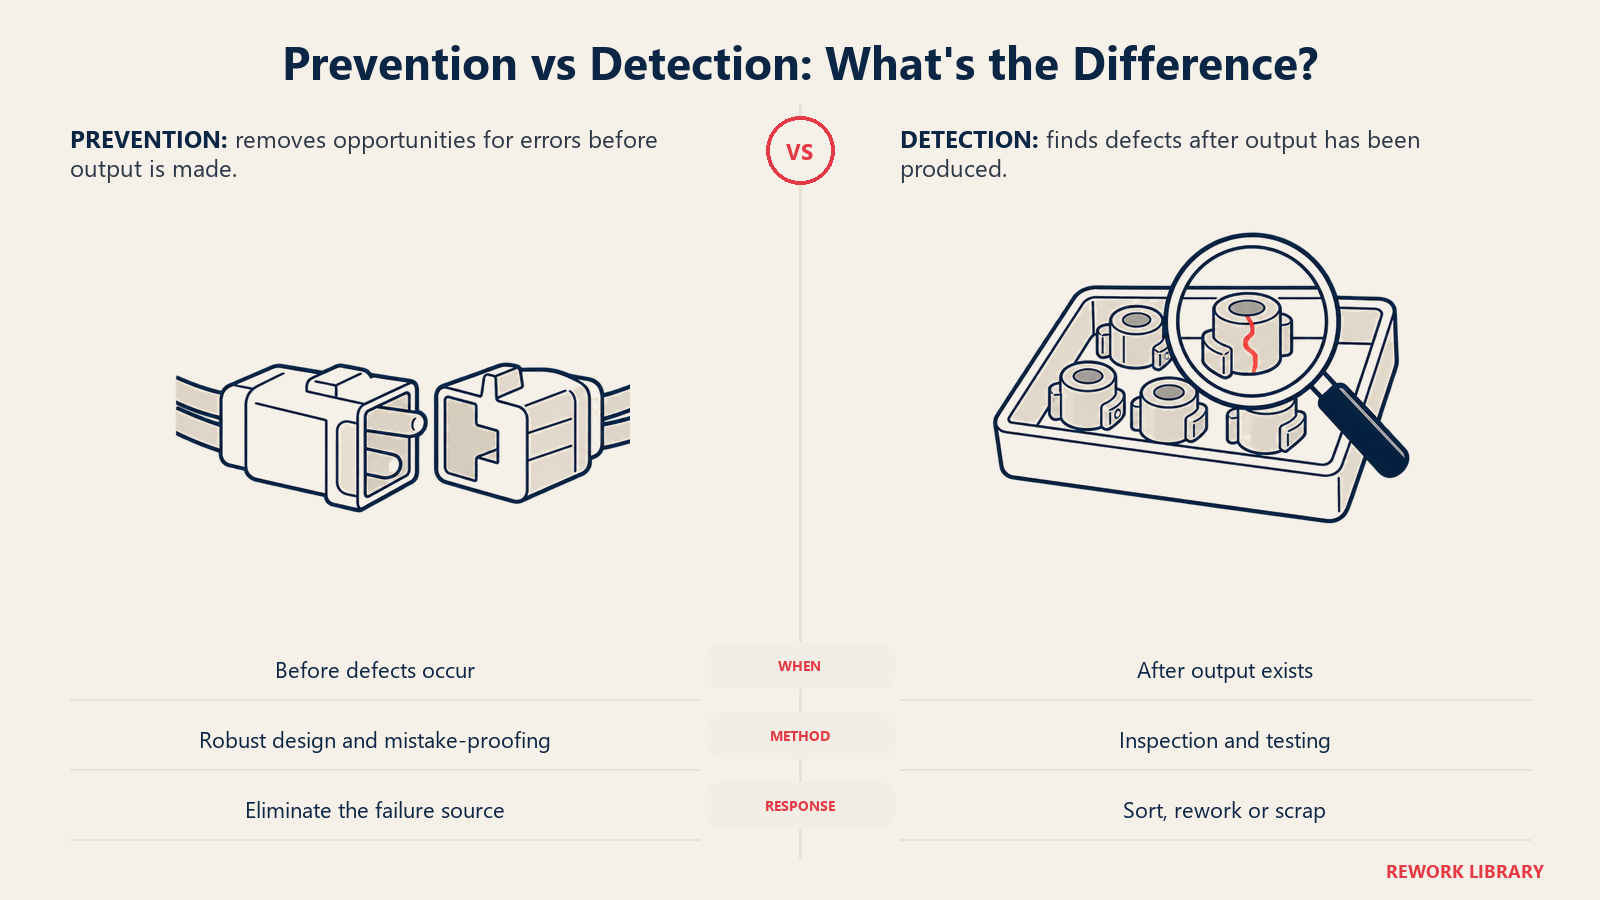
検出は下流で行われます。部品を製造してから、それが良品かどうかを確認します。予防は上流で行われます。自然に良品を生産するように製品とプロセスを設計します。
これは単なる哲学的な違いではありません。検出には大量の検査官が必要で、スクラップと手直しを生み出し、常にいくつかの欠陥が漏れます。予防は品質をソースに組み込み、検査の必要性を減らし、根本的に能力を向上させます。
品質コストフレームワーク
Philip Crosbyの品質コストモデルは、品質コストを4つのカテゴリーに分けます:
予防コスト: 設計レビュー、プロセス検証、トレーニング、予防保全:欠陥を予防するために費やされるお金。
評価コスト: 検査、テスト、監査:欠陥を見つけるために費やされるお金。
内部失敗コスト: スクラップ、手直し、再テスト、ダウンタイム:出荷前に捕捉された欠陥によって失われるお金。
外部失敗コスト: 保証クレーム、返品、苦情、失われた顧客:顧客に届く欠陥によって失われるお金。
ほとんどのメーカーは品質コストの80%を評価と失敗に費やしています。世界クラスの運営はこの比率を反転させ、他のすべてのカテゴリーを合わせたよりも予防に多く費やします。そして、彼らの総品質コストは低くなります。なぜなら、予防は失敗に比べて安価だからです。
その航空宇宙メーカーの分析では、予防に20万ドル、評価に80万ドル、内部失敗に150万ドルを費やしていたことが明らかになりました。より良い設計検証、ミスプルーフ、オペレータートレーニングなど、予防にリソースをシフトした後、総品質コストは90万ドルに低下しました。予防により多く費やし、他のすべてに劇的に少なく費やしました。
必要な文化的シフト
検出から予防への移行には、人々が品質について考える方法の根本的な変更が必要です:
「見つけて修正する」から「最初から正しく構築する」へ。 品質部門の責任からすべての人の責任へ。 欠陥の責任から、なぜそれらが可能だったのかという好奇心へ。 どんなコストでも量からリスクがあるときは生産を停止へ。
この文化的シフトは、技術的ソリューションを実装するよりも困難です。リーダーシップのコミットメント、予防が重要である理由についての明確なコミュニケーション、言葉だけでなく行動を通じた一貫した強化が必要です。
Toyotaの自働化の概念:プロセスに品質を組み込み、問題が発生したときに生産を停止する権限:この文化を例示しています。オペレーターは単に部品を製造するだけでなく、品質に責任を持ち、問題に即座に対処する権限を与えられています。その考え方は、小さな問題が大きな災害になるのを防ぎます。
品質のための設計:予防は上流から始まる
最も効果的な欠陥予防は、生産が始まる前に行われます。優れた設計は、誤って実行することが難しい本質的に堅牢な製品とプロセスを作成します。
設計FMEAとリスク評価
設計中のFailure Mode and Effects Analysis (FMEA)は、製品で何が間違う可能性があるか、故障がどれほど起こりやすいか、結果がどれほど深刻になるか、害を引き起こす前に問題をどれだけうまく検出できるかを体系的に評価します。
各潜在的な故障モードについて、チームは以下を評価します:
深刻度: 顧客または下流プロセスへの影響はどれほど悪いか? 発生: この故障が発生する可能性はどれくらいか? 検出: 問題を引き起こす前に捕捉する可能性はどれくらいか?
これらのスコアを掛け合わせて、Risk Priority Number (RPN)を取得します。高RPNアイテムは、深刻度、発生、または検出を改善するために設計変更を受けます:できれば3つすべて。
医療機器会社は、新しい診断機器の設計FMEA中に63の潜在的な故障モードを特定しました。最高RPNは、逆向きに取り付けることができるコネクタに行き、誤った読み取りを引き起こしました。彼らは、誤った取り付けを物理的に不可能にする非対称パターンでコネクタを再設計しました。最初のユニットが構築される前に問題は排除されました。
製造性のための設計
製造しやすい製品は欠陥が少なくなります。Design for Manufacturability (DFM)の原則には以下が含まれます:
部品数を最小化: 部品が少ないほど、欠陥と組み立てエラーの機会が少なくなります。
コンポーネントを標準化: 製品全体で共通部品を使用すると、複雑さが軽減され、サプライヤーの品質が向上します。
明白な組み立てを設計: 部品は一方向にのみ組み合わせる必要があります。正しい組み立てを簡単で明白にし、誤った組み立てを難しいまたは不可能にします。
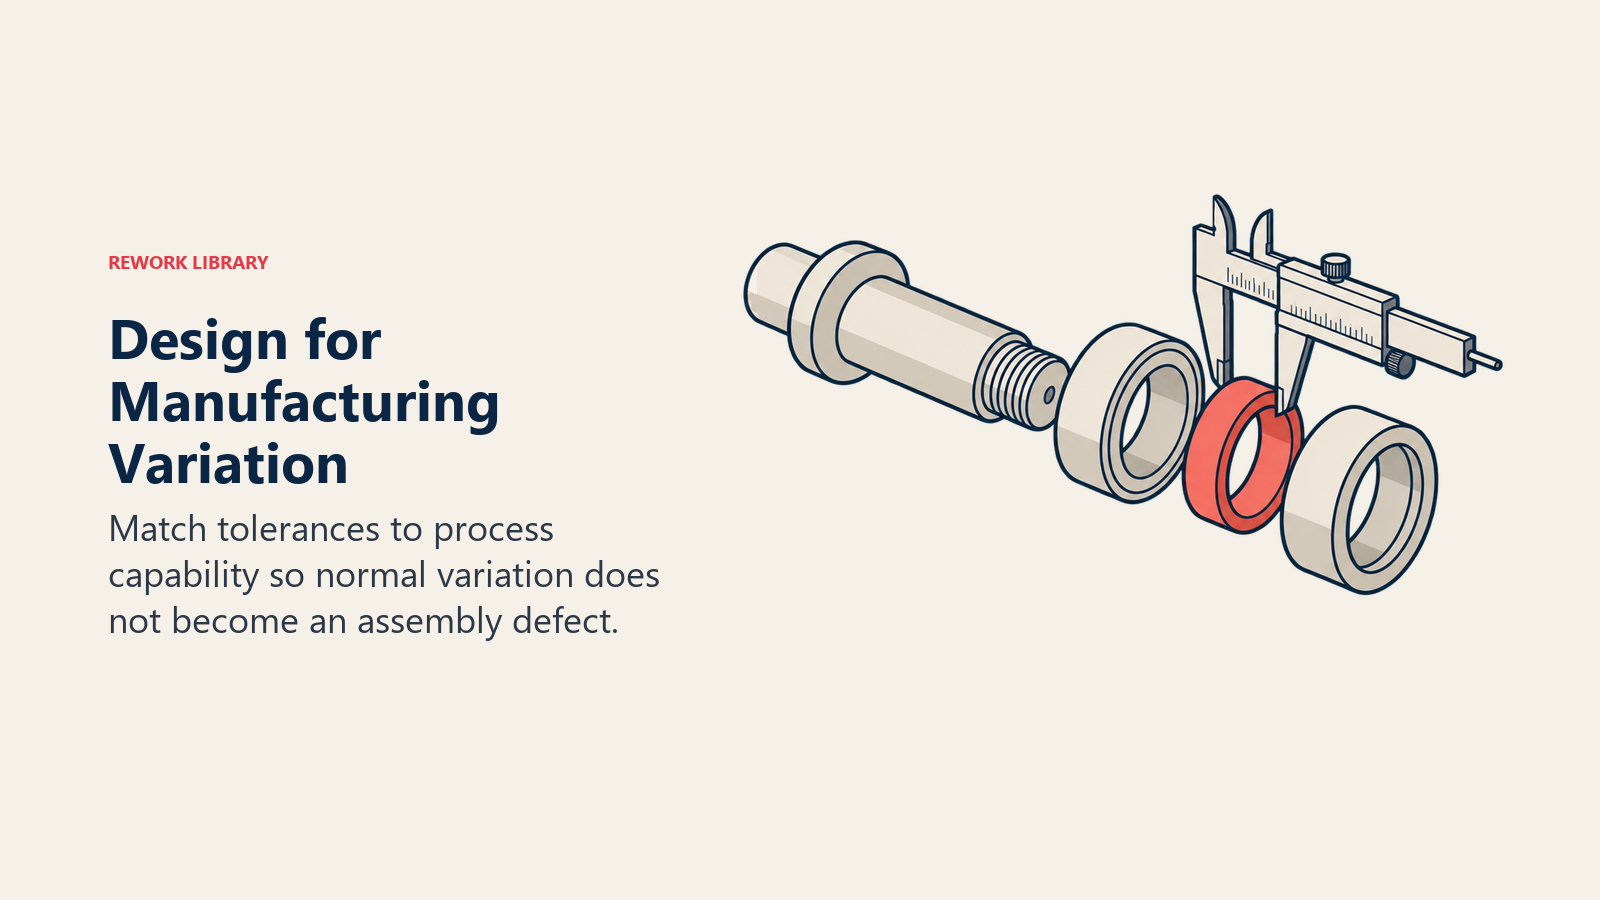
適切な公差を使用: 必要以上に厳しい公差を指定しないでください。小数点以下が増えるたびに、コストと欠陥リスクが増加します。
プロセス能力を考慮: 理論的な完璧さではなく、プロセスが確実に達成できるものに合わせて製品を設計します。
電子機器メーカーは、似ているが異なる部品を排除するように回路基板を再設計することで、組み立て欠陥を40%削減しました。オペレーターは、小さなマーキングのみが異なるコンポーネントを混同していました。新しい設計では、異なるパッケージサイズまたは方向を使用し、エラーをすぐに明白にしました。
ロバスト設計と公差分析
Taguchi法とロバスト設計アプローチは、製造プロセス、材料、動作条件の通常の変動にもかかわらず、うまく機能する製品を作成します。
アイデアは、性能に最も影響を与えるパラメーターを特定し、それらのパラメーターの変動に鈍感になるように製品を設計することです。すべての変動を排除することはできませんが、変動が欠陥を引き起こさないように設計できます。
公差積み上げ分析は、すべてのコンポーネント寸法が極端な場合でも、アセンブリが仕様を満たすことを保証します。CADで公差の問題を見つけることは、生産で見つけることを防ぎます。
ポンプメーカーは、公差積み上げにより、アセンブリの約5%がシャフトクリアランスが過剰になるため、慢性的な漏れの問題を抱えていました。公差分析により問題が明らかになり、3つの主要コンポーネントの仕様を調整しました。漏れ率は5%から0.2%に低下しました。
プロトタイプテストと検証
テストされていない設計で生産に突入しないでください。プロトタイプテストは、変更がまだ安価で簡単なうちに問題を特定します。
実際の製造プロセス、材料、サプライヤーを使用してプロトタイプを構築します:製造の現実を反映しない手作りサンプルではありません。温度、湿度、振動、使用の極端な条件を含む、実世界の条件下でテストします。
故障モードに特に注意を払ってください。製品が誤用されたり、誤って組み立てられたり、通常の仕様外の条件にさらされたりしたときに何が起こりますか?安全に故障しますか、それとも壊滅的に故障しますか?
そして、製造チームを早期に関与させてください。設計エンジニアは、実際に製品を製造する人々には明らかな潜在的な生産問題を見ないかもしれません。機能横断的なレビューは、サイロ化された設計チームが見逃す問題を捕捉します。
プロセスレベルの予防:品質管理の組み込み
優れた製品設計でも、一貫した出力を生成するには堅牢なプロセスが必要です。プロセスレベルの予防は、生産が設計どおりに実行されることを保証します。
プロセスFMEAと管理計画
プロセスFMEAは、同じ故障分析方法論を製造プロセスに適用します。各プロセスステップで何が間違う可能性がありますか?これらの故障の原因は何ですか?それらをどのように検出しますか?
出力は以下を指定する管理計画です:
重要なパラメーター: 制御する必要があるプロセス変数は何ですか? 制御方法: それらをどのように監視および制御しますか? 測定システム: どの機器と方法を使用しますか? 反応計画: パラメーターが制御外にドリフトしたときにどのような行動を取りますか?
管理計画は、エンジニアリング仕様を現場の実行に接続します。オペレーターとスーパーバイザーに、何が重要か、それをどのように測定するか、問題が発生したときに何をするかを正確に伝えます。
精密機械加工作業は、プロセスFMEAを使用して、製造シーケンス全体で14の重要なプロセスパラメーターを特定しました。管理計画では、測定頻度、管理限界、制御外条件の特定のアクションを指定しました。欠陥率は3か月以内に65%低下しました。
ミスプルーフ(Poka-Yoke)デバイス
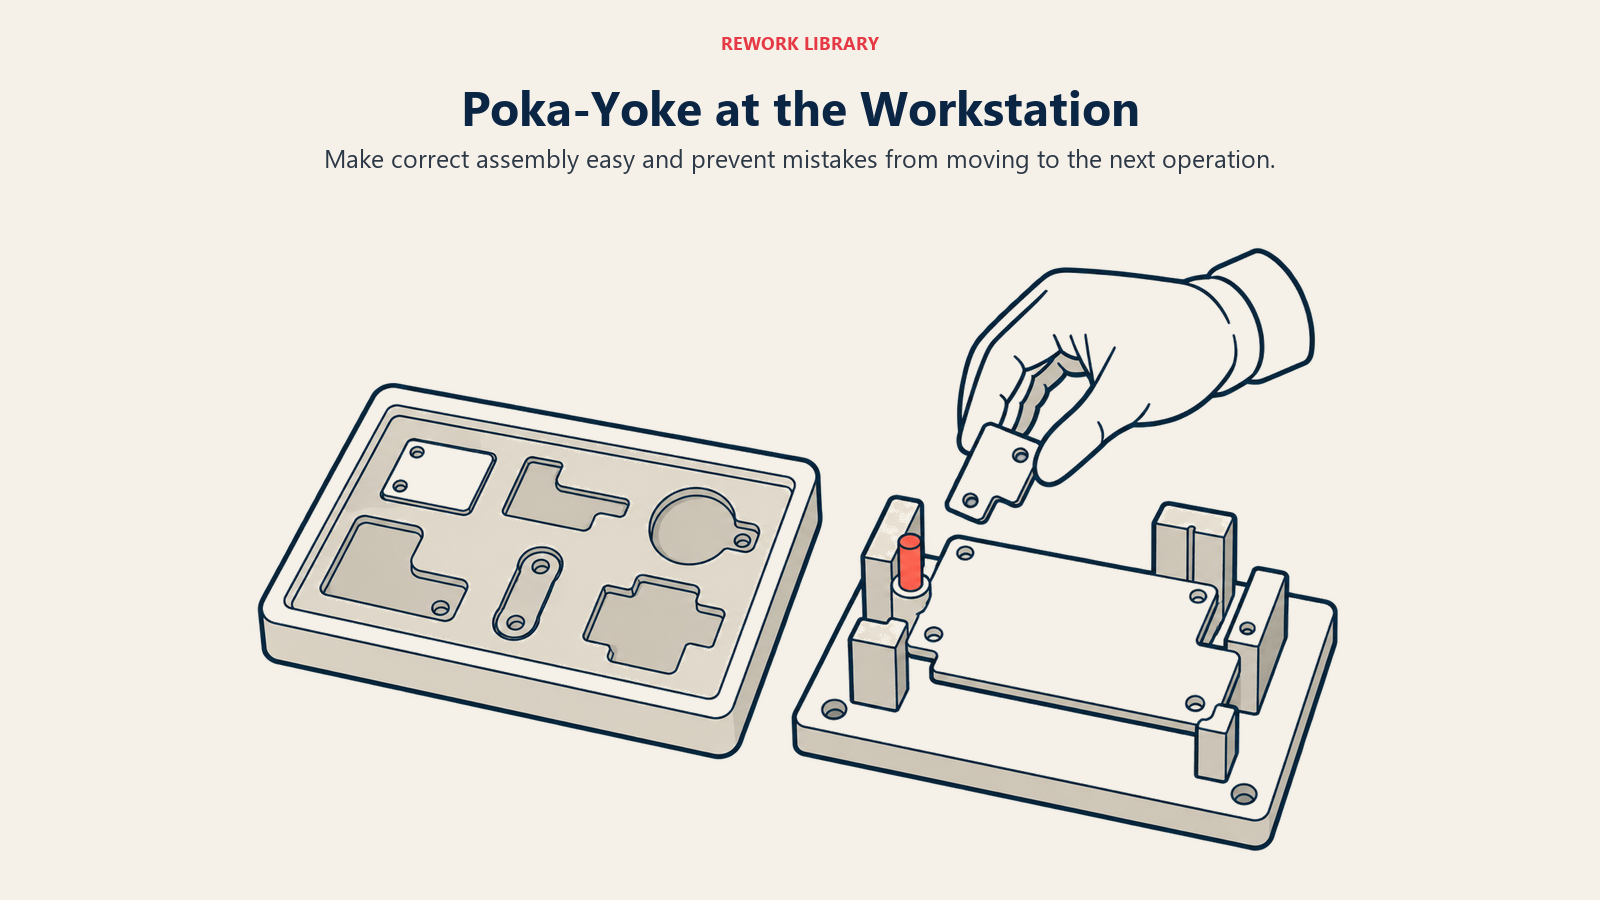
Poka-Yokeは、ミスプルーフの日本語用語です:エラーを不可能にするか、すぐに明白にするようにプロセスと機器を設計します。ASQによると、poka-yokeは、エラーが発生することを不可能にするか、エラーが発生したときにすぐに明白にする自動デバイスまたは方法を使用します。Lean Enterprise Instituteは、ミスプルーフはShigeo Shingoによって形式化され、ミスを即座に検出して修正できるようにプロセスを設計し、ソースで欠陥を排除することを目的としていると述べています。
Toyotaでこれらの概念を開発したShigeo Shingoは、エラー(避けられない人間の行動)と欠陥(顧客に届く不良品)を区別しました。Poka-Yokeは、エラーが欠陥になるのを防ぎます。
4つのタイプのミスプルーフがあります:
排除: エラーの可能性を完全に排除するように再設計します。
置き換え: エラーが発生しやすいプロセスをより信頼性の高い方法(自動化、よりシンプルなステップ)に置き換えます。
促進: 正しい実行を非常に簡単にして、エラーが起こりにくくします。
検出: エラーを即座に検出し、後続のステップに進まないようにします。
排除と置き換えが最も強力ですが、より高価かもしれません。促進と検出は実装が簡単で、顧客に欠陥が届くのを防ぎます。
実際のミスプルーフの例
自動車組み立て: コンポーネントの形状に一致する成形カットアウト付きの部品トレイ。部品は正しい位置にのみ収まり、間違った部品が供給された場合や1つが欠けている場合に明らかになります。
電子機器組み立て: 回路基板が逆向きにロードされるのを防ぐ非対称機能を備えたフィクスチャ。正しい方向は簡単で、誤った方向は不可能です。
包装作業: ボックス内のアイテム数が間違っている場合を検出するライトカーテン。カウントが正しくなるまでコンベヤは進みません。
溶接作業: 溶接サイクルを開始する前にすべてのフィクスチャが適切にクランプされていることを確認するセンサー。欠落または緩んだクランプは即座にアラームをトリガーします。
医薬品充填: すべてのバイアルの正しい充填レベル、キャップの存在、ラベルの配置をチェックする視覚システム。欠陥は包装前に自動的に排出されます。
重要なのは、故障モードを考え抜き、プロセスに直接対策を組み込むことです。オペレーターの警戒に頼らないでください:人間の注意は散漫になります。物理的設計、センサー、自動化を使用して、エラーを困難または不可能にします。
プロセス内検証と最終ライン検査
プロセスに検証を組み込み、最終検査にプッシュしないでください。すべてのステップには、前の操作が成功したことを確認してから進むチェックが含まれている必要があります。
このアプローチにはいくつかの利点があります:
即座のフィードバック: 問題は即座に検出され、修正が最も簡単です。
スクラップの削減: 欠陥のある仕掛品に価値を追加しません。
より速い学習: オペレーターは因果関係を即座に見ます。
より低い総検査コスト: 各ステップでの簡単なチェックは、包括的な最終検査よりもコストがかかりません。
家具メーカーは、最終ライン検査から5つの主要ポイントでのプロセス内検証に移行しました。彼らは欠陥を早く捕捉し、手直しを70%削減し、各ステップでの簡単なチェックが包括的な最終検査よりも速かったため、実際に総検査労力を削減しました。
最初の部品検査とセットアップ検証
最もリスクの高い瞬間の1つは、セットアップまたは切り替え後です。機器の調整、新しいツール、または異なる材料は、生産された最初の部品が仕様を満たさない可能性があることを意味します。
最初の部品検査は、ロットを生産にリリースする前に、セットアップが良品を生産することを確認する正式なプロセスです。時間を節約するためにこのステップをスキップしないでください:セットアップが間違っていた場合、後でより多くの時間を失います。
最初の部品検査を通過したものを文書化します:測定、検査官、時間、行われた調整。この文書は、セットアップが検証されたことを証明し、後で実行中に問題が発生した場合にデータを提供します。
重要な操作については、一部のメーカーは生産を続ける前に最初の部品のエンジニアリング承認を要求します。この追加の検証は、高価値または安全性が重要な製品での高価なミスを防ぎます。
標準作業と視覚的作業指示
作業の実行方法の変動は、結果の変動を生み出します。標準作業は、各タスクの現在の最良の方法を文書化します:ステップのシーケンス、主要なパラメーター、品質チェック。
しかし、標準作業は、人々が一貫してそれに従う場合にのみ欠陥を防ぎます。そこで視覚的作業指示が登場します。
視覚的指示は、写真、図、最小限のテキストを使用して、タスクをどのように実行するかを正確に示します。文書を検索することなく、オペレーターが参照できるように作業場に掲示されます。
優れた視覚的指示は以下を示します:
- 正しいセットアップまたは結果がどのように見えるか
- 一般的なミスとそれらを回避する方法
- 明確な公差を持つ重要な寸法またはパラメーター
- 検査ポイントと受け入れ基準
テキストが多いマニュアルに手順を文書化していた組み立て作業は、6%のエラー率を持っていました。彼らは正しい組み立てと誤った組み立ての写真を含む視覚的作業指示に変換しました。同じ労働力であっても、エラー率は1か月以内に1.5%に低下しました。
能力開発:人とスキル
予防はシステムと機器だけではありません:品質を理解し、それを維持するスキルを持つ人々についてです。
品質トレーニングと認定
意識だけでなく、実際の能力を構築するトレーニングに投資します:
新入社員トレーニング: すべての人が品質の期待、仕様の読み方、生産を停止するタイミング、問題を報告する方法を理解する必要があります。
役割固有のトレーニング: 検査官は測定スキルが必要で、オペレーターはプロセス理解が必要で、スーパーバイザーは問題解決能力が必要です。
高度な方法: 品質エンジニアにFMEA、SPC、DOE、その他の分析ツールをトレーニングします。
認定プログラム: 重要なスキルの内部認定を作成します。人々が資格があると仮定しないでください。テストと観察を通じて検証します。
射出成形会社は、3段階のオペレーター認定プログラムを作成しました。レベル1オペレーターは、監督下で既存のセットアップを実行します。レベル2オペレーターは、セットアップと基本的なトラブルシューティングを実行します。レベル3オペレーターは、複雑な問題を処理し、他の人をトレーニングします。認定には、筆記試験と実技デモンストレーションが必要です。欠陥率は認定レベルと直接相関し、プログラムの価値を検証しました。
クロストレーニングとジョブローテーション
クロストレーニングは、柔軟性とより深い理解を生み出します。複数のプロセスを理解するオペレーターは、専門家が見逃すかもしれない接続と潜在的な品質問題を見ます。
ジョブローテーションは、同じタスクを繰り返し行うことから来る自己満足を防ぎます。新鮮な目は、長年のオペレーターには見えなくなった問題をしばしば発見します。
しかし、これを慎重に管理してください。誰も深い専門知識を開発しないほど頻繁に人々をローテーションしないでください。深さと幅の両方を構築する専門化とクロストレーニングのバランスを見つけます。
エラー削減のための視覚的管理
視覚的管理は、異常な状態をすぐに明らかにします。色分け、ラベル、シャドーボード、床のマーキングを使用して、エラーが目立つ環境を作成します。
シャドーボード: ツールのアウトラインは、それぞれがどこに属しているかを示します。欠落しているツールはすぐに明らかです。
色分け: 異なる色を異なる製品、材料、または品質ステータスに使用すると、混同を防ぎます。
床のマーキング: 仕掛品、検査保留、承認された材料の明確に定義されたエリアは、混乱を防ぎます。
かんばん信号: 生産を増やすかまたは停止するタイミングの視覚的指標は、過剰生産と不足を防ぎます。
通常の状態が明白な場合、異常は伝播する前に即座に注意と修正をトリガーします。
オペレーターにラインを停止する権限を与える
ソースでの品質には、問題が発生したときに生産を停止する権限をオペレーターに与えることが必要です。これは心理的に困難です:ラインを停止することは劇的で目に見えます。しかし、既知の問題で生産を続けることははるかに高価です。
オペレーターが停止すべきタイミングの明確な基準を作成します:範囲外の仕様、適切に機能していない機器、疑わしい材料、不明確な指示、または出力が要件を満たしていることに自信がない状況。
そして、生産を停止する人々を保護します。品質上の懸念を提起したオペレーターを決して罰しないでください。代わりに、欠陥が伝播するのを防ぐキャッチを祝います。
Toyotaのアンドンコードは古典的な例です。どの作業者でも引っ張って生産ラインを停止できます。これは、問題を即座に解決する緊急性を作成し、品質がスケジュールの圧力に勝ることを強化します。
サプライヤー品質:サプライチェーン全体での予防
予防の努力は受領ドックで止まることはできません。サプライヤーの品質が悪いと内部予防が損なわれるため、ソースでの品質の考え方をサプライヤーに拡張します。
サプライヤー品質協定
明確な協定は期待を定義します:
仕様: 公差と検査基準を含む、必要なものを正確に。
品質システム: サプライヤーが維持する必要がある認定または管理システム。
欠陥対応: 封じ込めと是正措置を含む、サプライヤーが品質問題にどのように対応するか。
継続的改善: 継続的な品質改善とコスト削減の期待。
これらを書面にします。法的文書としてではなく、成功がどのように見えるかの共有理解として。
入荷検査とサプライヤー認定
入荷検査はサプライヤーの欠陥を捕捉しますが、それらを防ぐことはできません。サプライヤー認定プログラムは、検査から検証へシフトし、認定されたサプライヤー材料の直接使用を可能にします。
認定要件には通常、以下が含まれます:
- 品質管理システム(ISO 9001または同等)
- 部品のプロセス能力の実証
- 一貫した品質の実績(多くの場合、6〜12か月の欠陥のない納品)
- サプライヤー独自のミスプルーフと予防システム
- 品質データを共有し、改善に参加する意欲
認定されると、入荷検査を削減または排除し、双方のコストとリードタイムを削減します。ただし、継続的なコンプライアンスを確認するために監視監査を維持します。
設計への早期サプライヤー関与
サプライヤーが製品開発に早く関与するほど、コンポーネントに品質を設計し、製造性の改善を提案できます。
サプライヤーエンジニアは、材料、プロセス、または品質とコストを改善する設計機能についてアイデアを持っているかもしれません。彼らは他の顧客向けに同様の設計に取り組んでおり、うまくいくものと問題を引き起こすものを知っています。
仕様を壁越しに投げて完璧を期待しないでください。設計中にサプライヤーと協力して、内部プロセスと同じように購入コンポーネントに予防を組み込みます。
サプライヤーとの継続的改善
品質データを定期的に共有します。サプライヤーが仕様を満たしている場合でも、傾向について議論します。両組織に利益をもたらす改善プロジェクトでパートナーになります。
一部のメーカーは、ビジネス配分に影響を与えるスコアカードにサプライヤー品質メトリックを含めています。うまくいけば、これは健全な競争と改善の動機を生み出します。うまくいかなければ、ゲームと損なわれた関係を生み出します。罰ではなく、改善に焦点を当てます。
予防の有効性の測定:メトリックと監視
測定しないものは改善できません。予防戦略が機能しているかどうかを明らかにするメトリックを追跡します。
初回合格率と一発合格率
初回合格率(FPY)は、手直しや修理なしで、生産を通じて最初にすべての品質チェックに合格するユニットの割合を測定します。
FPYは予防の有効性の主要な指標です。FPYを改善することは、品質を検査するのではなく、構築していることを意味します。製品、プロセス、期間ごとにFPYを追跡して、予防努力をどこに集中すべきかを特定します。
一発合格メトリックは、この概念を注文受領から配送までの全体的な価値ストリームに拡張します。エラー、遅延、顧客の問題なしで完璧に実行される注文の割合は何ですか?
ステージ別欠陥率
欠陥がどこで発生するかを追跡します:設計、入荷材料、内部プロセス、または取り扱いと出荷。この内訳は、予防努力が最高のリターンを提供する場所を明らかにします。
ほとんどの欠陥が設計問題にさかのぼる場合は、より良い設計FMEAと検証に投資します。サプライヤー品質が問題である場合は、そこに焦点を当てます。内部プロセスが犯人である場合は、プロセス制御とミスプルーフを強調します。
総欠陥をカウントするだけでなく、ソースで予防できるように、その起源を理解してください。
品質不良コストの傾向
品質不良の総コストを計算します:スクラップ、手直し、保証クレーム、検査労力、緊急対応コスト。これを売上高または売上原価の割合として時間の経過とともに追跡します。
予防が改善されると、COPQは低下するはずです。低下していない場合、予防努力が機能していないか、維持されていません。
COPQをカテゴリー(予防、評価、内部失敗、外部失敗)別に分解して、意図したとおりに予防に支出をシフトしているかどうかを確認します。
品質問題の先行指標
欠陥を待って問題があることを知らないでください。品質問題を予測する先行指標を監視します:
プロセス能力指数(Cp、Cpk): プロセスはマージンを持って仕様を満たすことができますか?
測定システム能力: 検査システムは、予防しようとしている欠陥を検出するのに十分信頼できますか?
予防保全コンプライアンス: スケジュールどおりに機器を維持していますか?
トレーニング完了率: 人々は必要なスキルを持っていますか?
是正措置のクロージャー率: 問題を見つけたときに実際に修正していますか?
先行指標により、品質が低下する前に介入できます。これは予防の究極の形です。
ゼロ欠陥文化の構築
技術と方法は重要ですが、文化は予防が本当に運営する方法になるか、単に消えていく別のプログラムになるかを決定します。
ゼロ欠陥は完璧を意味するのではなく、体系的な予防を通じて完璧を継続的に追求することを意味します。それは欠陥を避けられないものとして拒否し、常に「エラーを不可能にする方法はありますか?」と尋ねる考え方です。
この文化を構築するには:
リーダーシップの例: リーダーが便宜よりも予防を強調すると、誰もが気づきます。
予防の祝賀: クォータを満たすだけでなく、欠陥源を排除するチームを認識します。
失敗から学ぶ: 欠陥を罰のトリガーではなく、学習の機会として扱います。
予防への投資: 設計レビュー、プロセス検証、トレーニング、ミスプルーフに時間とリソースを割り当てます。
予防を強化するメトリック: 欠陥カウントだけでなく、FPY、予防コスト、欠陥排除を測定およびレビューします。
この記事を開いた航空宇宙メーカーは、新しいFPY記録を達成したすべての四半期を祝うことで、予防を文化に組み込みました。効果的なミスプルーフを実装したチームは、認識とボーナス支払いを受けました。エンジニアは、新製品が初期生産でどれだけうまく機能したかによって部分的に評価されました:設計を正しく行うための直接的なインセンティブ。
予防の旅に3年が経ち、新入社員は手直しエリアが施設の主要部分であったことを知って驚きます。文化がシフトしたことを知るのはそのときです:予防は正常に感じ、検出は失敗のように感じます。
詳細を学ぶ

Co-Founder, Rework.com
On this page
- 予防と検出の理解:根本的なシフト
- 品質コストフレームワーク
- 必要な文化的シフト
- 品質のための設計:予防は上流から始まる
- 設計FMEAとリスク評価
- 製造性のための設計
- ロバスト設計と公差分析
- プロトタイプテストと検証
- プロセスレベルの予防:品質管理の組み込み
- プロセスFMEAと管理計画
- ミスプルーフ(Poka-Yoke)デバイス
- 実際のミスプルーフの例
- プロセス内検証と最終ライン検査
- 最初の部品検査とセットアップ検証
- 標準作業と視覚的作業指示
- 能力開発:人とスキル
- 品質トレーニングと認定
- クロストレーニングとジョブローテーション
- エラー削減のための視覚的管理
- オペレーターにラインを停止する権限を与える
- サプライヤー品質:サプライチェーン全体での予防
- サプライヤー品質協定
- 入荷検査とサプライヤー認定
- 設計への早期サプライヤー関与
- サプライヤーとの継続的改善
- 予防の有効性の測定:メトリックと監視
- 初回合格率と一発合格率
- ステージ別欠陥率
- 品質不良コストの傾向
- 品質問題の先行指標
- ゼロ欠陥文化の構築
- 詳細を学ぶ