製造実行システム:計画と現場実行の橋渡し
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
ある製薬メーカーは、計画、在庫、財務を管理する洗練されたERPシステムを持っていました。PLCおよびSCADAシステムを備えた最先端の生産設備を持っていました。しかしその2つの間には?紙のトラベラー、手動データ入力、スプレッドシートで埋められたギャップがありました。
規制当局が特定のバッチの完全な生産履歴を求めたとき、工場全体に散らばった紙の記録からデータをまとめるのに3週間かかりました。顧客が注文ステータスについて電話したとき、生産は製品を見つけるために現場を物理的に歩く必要がありました。品質問題が発生したとき、詳細なプロセスデータが存在しなかったため、根本原因分析は推測でした。
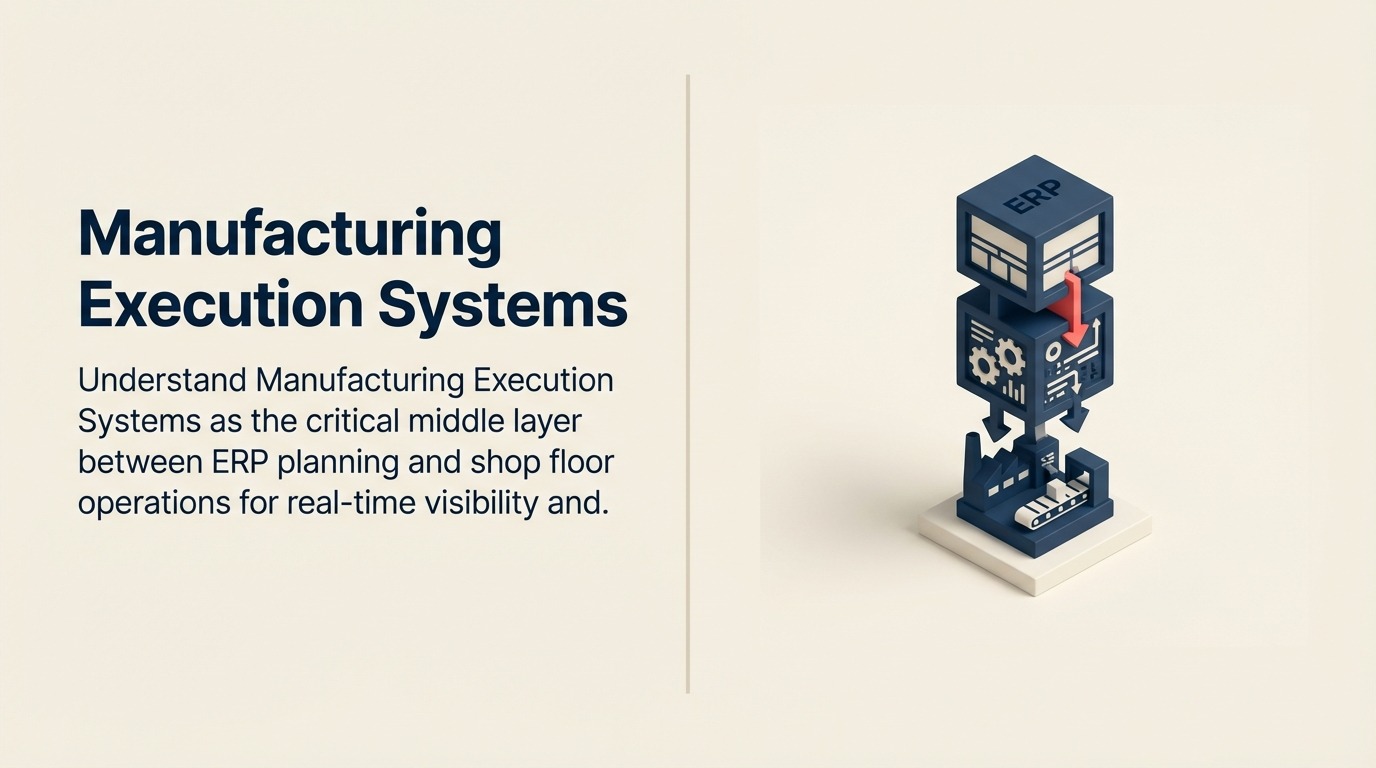
彼らは計画(ERP)と実行(現場)の間のギャップを埋めるために製造実行システムを実装しました。18か月後:
- バッチ系譜とトレーサビリティクエリが週ではなく分単位で回答される
- リアルタイムの生産ステータスがダッシュボードで見える
- すべてのユニットの完全なプロセスデータが自動的に取得される
- Overall Equipment Effectivenessが67%から84%に改善
- 品質問題の調査と解決が70%速くなる
これがMESが行うことです。戦略的計画と運用実行を接続し、現代の製造が要求する可視性、制御、文書化を提供します。
計画と実行の間の橋としてのMES
Enterprise Resource Planning (ERP)システムは何をいつ生産するかの管理に優れています。計画、在庫管理、購買、財務、注文管理を処理します。しかしERPは日次または週次の時間軸で比較的高いレベルで動作します。
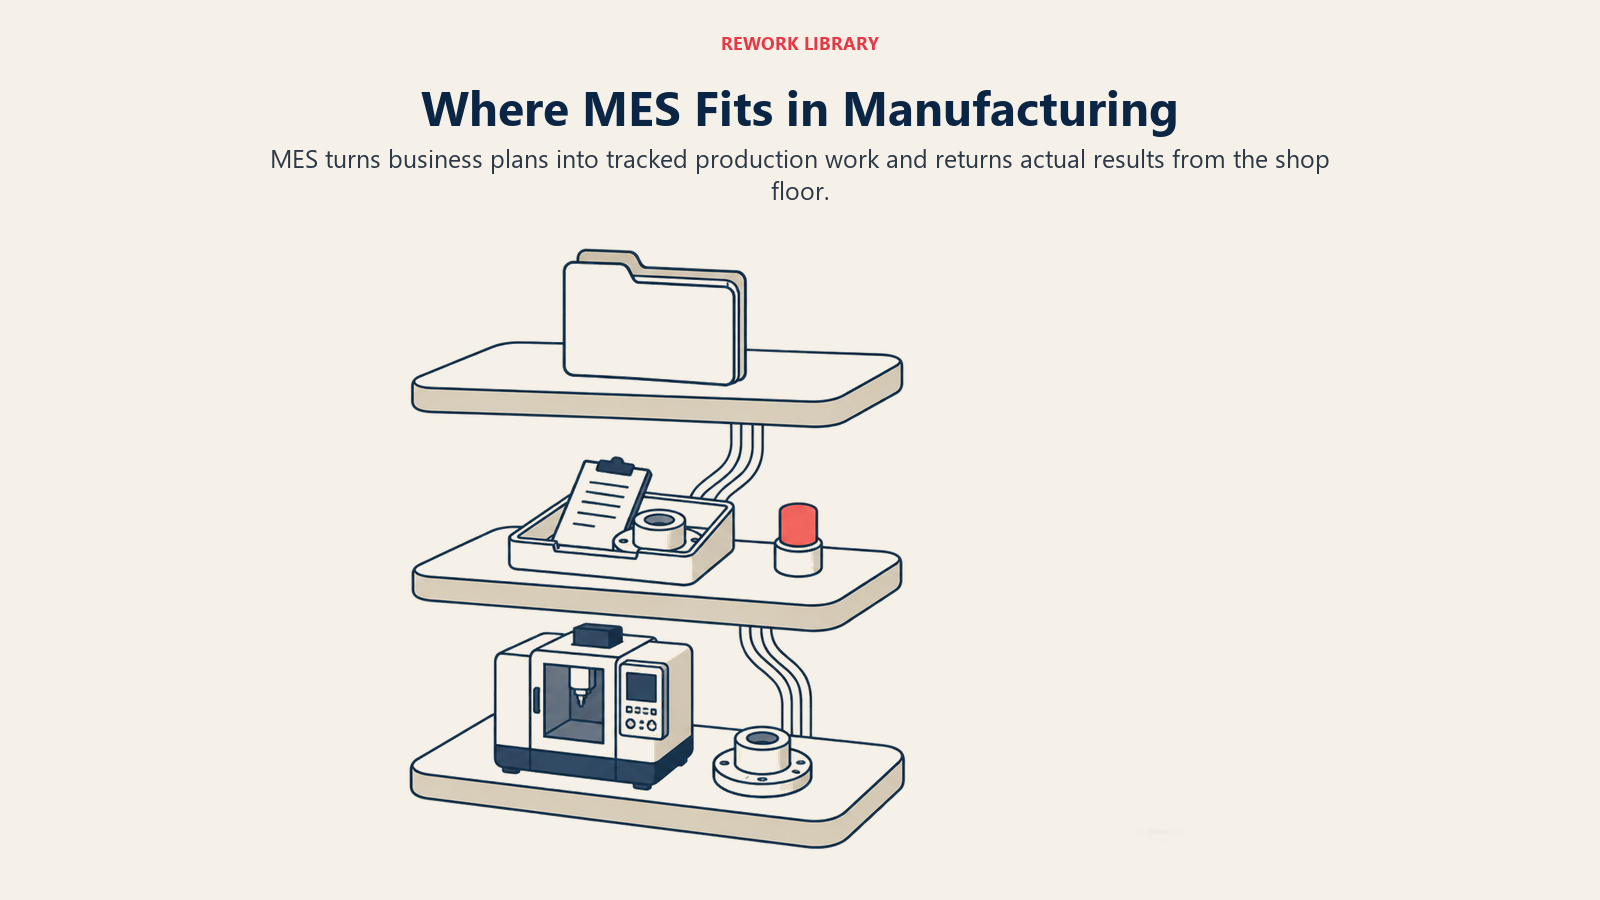
生産設備と制御システム(SCADA、PLC、DCS)は物理的プロセスの制御に優れています。機械を管理し、センサー入力に応答し、ミリ秒単位で制御ロジックを実行します。
これら2つのレイヤーの間にギャップがあります:
**ERPが埋められないギャップ:**ERPは個々の作業を通じて仕掛品を追跡せず、リアルタイムの品質データを取得せず、詳細な作業指示を管理せず、分単位で設備パフォーマンスを監視しません。
**SCADAが埋められないギャップ:**制御システムはプロセスを実行しますがビジネスコンテキストを理解しません。製品がどの注文に属するか、顧客仕様、品質要件、またはパフォーマンスが計画とどのように比較されるか。
製造実行システムはこのギャップを埋めます。MESは注文リリースから完成品までの生産活動を管理する中間層であり、ERPもSCADAも単独では提供できないリアルタイムの可視性と制御を提供します。
ISA-95モデルとMESの位置付け
ISA-95標準は製造システムの5つのレベルを定義しています:
レベル4:ビジネス計画と物流(ERP)
- 注文管理、材料計画、財務管理
- 時間軸:週から月
レベル3:製造オペレーション管理(MES)
- 生産実行、品質管理、パフォーマンス追跡
- 時間軸:シフトから日
レベル2:監視制御(SCADA)
- プロセス監視と制御、バッチ管理
- 時間軸:分から時間
レベル1:基本制御(PLC、コントローラー)
- リアルタイム制御ループ、センサー読取り、バルブ作動
- 時間軸:秒から分
レベル0:物理プロセス(設備)
- 実際の生産設備とプロセス
MESはレベル3に位置し、ERP(レベル4)から生産計画を受け取り、制御システム(レベル2)に実行コマンドを送信しながら、実際に何が起こったかについてのフィードバックをERPに提供します。
ERP対MES対SCADAの区別
各システムが何をするかを理解することで、重複とギャップを防ぎます:
ERPの強み:
- 財務および在庫管理
- サプライチェーンおよび調達
- 注文約束および計画
- ビジネス分析およびレポーティング
ERPの制限:
- バッチ指向、リアルタイムではない
- 限定的な現場機能
- 設備統合なし
- 貧弱な生産可視性
MESの強み:
- リアルタイムの生産ステータス
- 詳細な作業指示
- 品質データ収集
- 設備パフォーマンス監視
- 労働および材料追跡
- 完全なトレーサビリティ
MESの制限:
- 財務またはサプライチェーン計画を処理しない
- 設備制御用に設計されていない
SCADA/PLCの強み:
- リアルタイム設備制御
- プロセス状態への高速応答
- 過酷な環境での信頼性の高い動作
SCADA/PLCの制限:
- ビジネスコンテキストなし
- 限定的なデータストレージと分析
- 注文、顧客、仕様の理解なし
効果的な製造技術アーキテクチャは、情報をシームレスに共有するためにそれらを統合しながら、各システムをその強みに使用します。
リアルタイム対トランザクショナルシステム
この区別は重要です:
**ERPはトランザクショナル:**完了したイベントを記録します。生産オーダー完了、在庫受領、材料発行。更新はバッチ処理され、多くの場合シフト終了時または日終了時です。
**MESはリアルタイム:**現在の状態を追跡します。今何が起こっているか、どの機械が稼働しているか、どの作業が進行中か、どのパラメータが記録されているか。
このリアルタイム機能により以下が可能になります:
- 監督者が現場を歩かずに生産ステータスを見る
- 品質問題が即座に検出され対処される
- 設備問題が発生時に特定される
- カスタマーサービスが正確な納期コミットメントを提供する
ある電子機器メーカーは3シフトにわたって24時間体制で運営しています。MES以前、着信シフト監督者は退出シフト監督者からステータス更新を得るのに45分を費やしていました。リアルタイムステータスを表示するMESダッシュボードにより、引き継ぎは10分になり、着信監督者は何に注意が必要かについてすでに情報を得た状態でシフトを開始します。
コアMES機能:ISA-95フレームワーク
ISA-95は11のコアMES機能を定義しています。すべての製造業者が11すべてを必要とするわけではありませんが、それらを理解することで必要な能力を評価するのに役立ちます。
オペレーションおよび詳細スケジューリング
生産オペレーションを通じてワークオーダーをシーケンスおよびスケジュールします:
- ERPから現場にワークオーダーをリリース
- 優先順位、納期、リソースの可用性に基づいて作業をシーケンス
- 条件が変化したときに動的に再スケジュール
- 設備ステータス、材料の可用性、労働スキルを考慮
MESスケジューリングはERP計画よりも詳細で動的です。オーダーレベル(日)ではなく作業レベル(時間)で機能し、設備停止、緊急注文到着、または品質問題が発生したときにリアルタイムで調整します。
リソース配分とステータス
設備、労働、材料、工具などのリソースを管理および追跡します:
- 設備ステータスの追跡(稼働、停止、アイドル、段取り)
- 作業への労働割り当ての管理
- 作業開始前の材料の可用性の検証
- 工具使用と寿命の追跡
- リソース利用率と能力の監視
リアルタイムリソースの可視性は、重要なリソースが利用できないことを発見するためだけに作業を開始することを防ぎます。そしてリソース利用率データは能力制約と改善機会を明らかにします。
生産ユニットのディスパッチング
オペレーターと設備に作業指示を送信します:
- 開始準備ができたワークオーダーを表示
- 詳細な作業指示を提供(手順、パラメータ、品質チェック)
- レシピとパラメータを設備に送信
- オペレーターワークフローの管理(次に何をすべきか)
現代のMESはタブレットまたはワークステーションディスプレイで作業指示を提供し、多くの場合ビデオ、写真、インタラクティブガイダンスを含みます。これは紛失、損傷、または古くなった紙のトラベラーを置き換えます。
文書管理
文書と仕様を管理および配信します:
- 標準作業手順(SOP)
- 作業指示
- 品質仕様
- 設備操作マニュアル
- 安全手順
文書管理により、オペレーターは古いコピーではなく最新の承認されたバージョンにアクセスできます。電子配信は印刷と紙の配布よりも速く、変更はすべてのワークステーションですぐに有効になります。
データ収集と取得
生産データを自動的および手動で取得します:
自動収集:
- 機械運転パラメータ(温度、圧力、速度)
- サイクルタイムとカウント
- エネルギー消費
- インライン検査からの品質測定
手動収集:
- オペレーター入力(欠陥、調整、観察)
- 品質検査結果
- 材料ロット番号
- ダウンタイムと理由
自動収集は手動データ入力よりも正確で負担が少ないです。しかし一部の情報(ダウンタイムの理由コードやオペレーターの観察など)は依然として手動入力が必要です。
ある精密機械加工ショップは、CNC機械から重要なパラメータの収集を自動化しました。オペレーターが以前手動で記録していた(そしてしばしば不正確だった)データは、タイムスタンプ付きで自動的に取得されるようになり、完全で信頼性の高い品質記録を確保しながら週20時間の手動データ入力を排除しました。
労働管理
労働活動と生産性を追跡します:
- ワークセンターでの打刻
- オーダーと作業による労働時間の追跡
- 生産性と効率の監視
- 残業とスケジュールコンプライアンスの管理
- 認定と資格の追跡
労働管理は原価計算、給与、パフォーマンス管理のためのデータを提供します。また、資格のあるオペレーターが重要な作業を実行することを保証します。システムは、特定の資格を必要とする作業を未認定オペレーターが開始することを防ぐことができます。
品質管理
生産全体で品質活動を管理します:
- 指定された作業での品質チェックの実施
- 品質測定と検査結果の収集
- 不適合と処分の追跡
- 仕様外条件のアラートのトリガー
- 統計的プロセス制御(SPC)の実装
- 完全なデータでの根本原因分析の支援
品質管理により、スケジュールプレッシャーの下でスキップされることなく、計画どおりにチェックが行われることを保証します。自動データ収集により、リアルタイムの品質監視と問題へのより速い対応が可能になります。
プロセス管理
生産プロセスを監視および制御します:
- 仕様に対するプロセスパラメータの追跡
- パラメータが制御外にドリフトしたときのアラート
- プロセスステップを通じたオペレーターのガイド
- シーケンスとタイミング要件の実施
- プロセス逸脱と調整の取得
プロセス管理は、プロセスが承認された手順に従ったことを文書化することがコンプライアンスに不可欠な規制産業(医薬品、食品、医療機器)で特に重要です。
保守管理
生産と設備保守を調整します:
- 設備稼働時間とサイクルの追跡
- 使用に基づいた予防保守のトリガー
- 保守活動と使用部品の記録
- CMMS(コンピュータ化保守管理システム)との統合
- 計画ダウンタイム中の保守のスケジュール
MESと保守の統合により、保守期限の設備でジョブを開始することを防ぎ、トラブルシューティング中に保守履歴が利用可能であることを保証します。
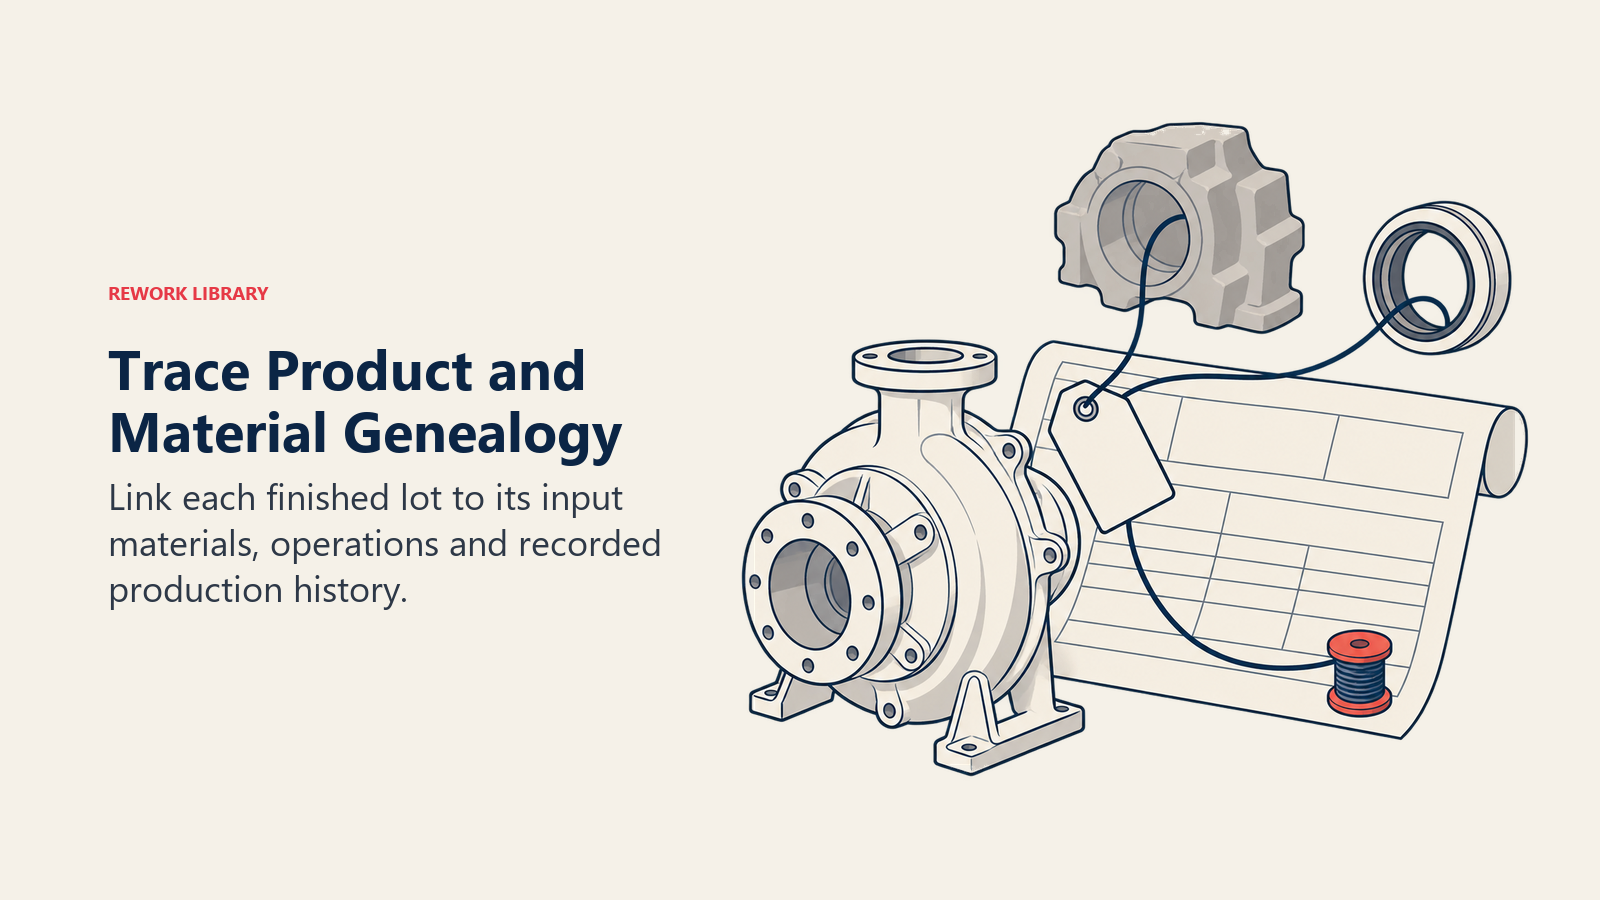
製品追跡と系譜
仕掛品と完成品を追跡します:
- 一意のシリアル番号またはロット番号の割り当て
- 生産全体での位置の追跡
- 各ユニットに入った材料と部品の記録
- 完全な系譜の維持(前方および後方トレーサビリティ)
- リコールとロット追跡のサポート
トレーサビリティ要件は業種によって異なります。医療機器と医薬品は個々の部品までの完全な系譜が必要です。その他の製品はロットレベルの追跡のみが必要かもしれません。MESは必要なトレーサビリティレベルのためのインフラストラクチャを提供します。
パフォーマンス分析
生産パフォーマンスを分析およびレポートします:
- Overall Equipment Effectiveness (OEE)
- スループットとサイクルタイム
- 品質指標(初回合格歩留まり、欠陥率、スクラップ)
- リソース利用率(設備、労働、材料)
- オーダー完了と定時パフォーマンス
パフォーマンス分析は生の運用データを実行可能な洞察に変換します。ダッシュボードとレポートはトレンドを示し、問題を特定し、改善イニシアチブを追跡します。
MESの利点と価値:なぜ製造業者が投資するのか
MES実装は重要な投資を表します。ソフトウェア、統合、変更管理、訓練。何がこの投資を正当化するのでしょうか?
生産ステータスへのリアルタイムの可視性
おそらく最も即座の利点:誰でも現場を歩かずに何が起こっているかを見ることができます。
生産監督者は、どのオーダーが進行中か、どこに遅延が存在するか、どの設備が停止しているか、何がスケジュールに遅れているかをすべてダッシュボードで見ます。
プラント管理者は、シフトと部門全体でパフォーマンス指標をリアルタイムで監視します。
カスタマーサービスは、生産に電話することなくオーダーステータスをチェックし、正確な納期コミットメントを提供します。
品質チームは、問題がエスカレートする前に介入し、不良率と品質指標を継続的に監視します。
保守は設備利用率を見て、予防保守を最適に計画できます。
あるメーカーは、監督者と管理者が以前は電話と現場ウォークを通じてステータス情報を収集するのにシフトあたり3時間を費やしていたと計算しました。MESはこれをダッシュボードレビューの30分に削減し、問題解決とオペレーターコーチングなどの価値追加活動のためにシフトあたり監督者あたり2.5時間を解放しました。
ペーパーレスオペレーションと作業指示
紙ベースのシステムには深刻な制限があります:
- 情報が紛失、損傷、または誤って記入される
- 更新には再印刷と再配布が必要
- 履歴記録を見つけることが困難
- 紙からコンピュータシステムへのデータ入力はエラーが発生しやすく時間がかかる
MESはペーパーレス生産を可能にします:
- ワークステーションに電子的に配信される作業指示
- デジタルで収集されるデータ(自動的またはオペレーター入力を通じて)
- 即座に検索可能な完全な電子記録
- すべての場所で即座に展開される更新
ある医療機器メーカーは、MES実装後、年間60,000ページの印刷バッチ記録を排除しました。さらに重要なことに、以前にコンプライアンス問題を引き起こしていた不完全または不正確なバッチ記録は、MESがオペレーターが進む前に必要な入力を実施するためほぼゼロに減少しました。
品質トレーサビリティとコンプライアンス
規制産業は厳格な文書化要件に直面しています:
**FDA(医薬品および医療機器)**は、プロセスが検証された手順に従ったことを証明する完全なバッチ記録を要求します。
航空宇宙および防衛は、どの材料とオペレーターがすべての生産ステップに関与したかを示すトレーサビリティを要求します。
**自動車(IATF 16949)**は、完全なトレーサビリティを備えた包括的な品質システムを要求します。
MESは完全なタイムスタンプ付き電子記録を自動的に作成します:
- すべてのプロセスパラメータが記録される
- すべての品質チェックが文書化される
- すべての材料ロットが追跡される
- すべてのオペレーターアクションがログに記録される
- あらゆる変更の完全な監査証跡
規制監査が発生したり製品リコールが必要になったりしたとき、紙の記録から編集するのに数週間かかるデータがMESデータベースから数分で利用可能になります。
パフォーマンス測定:OEE、サイクルタイム、その他
正確に測定しないものは改善できません:
**Overall Equipment Effectiveness (OEE)**は可用性、パフォーマンス、品質コンポーネントに分解されます。MESは設備ステータス、生産カウント、品質データからOEEを自動的に計算します。
サイクルタイム(原材料から完成品まで)はボトルネックとスループット機会を明らかにします。
初回合格歩留まり(作業別)は品質問題がどこで発生するかを特定します。
ダウンタイム分析(理由コード別)は設備信頼性、材料不足、またはその他の要因が生産を制限しているかどうかを特定します。
ある自動車サプライヤーは、MESデータを使用して、ダウンタイムの35%が以前にオペレーターが報告しなかった軽微な停止(それぞれ5分未満)によって引き起こされていることを特定しました。これらのマイクロストップは手動レポートでは見えませんでしたが、重大な損失に蓄積しました。マイクロストップの根本原因分析により、OEEを72%から81%に増加させる改善がもたらされました。
仕掛品在庫の削減
より良い可視性と制御によりWIPが削減されます:
すべてのオーダーが正確にどこにあるかを知ることは、オーダーが「紛失」しているように見えるときに重複を開始することを防ぎます。
自動材料追跡は「念のため」の過剰な材料リリースを防ぎます。
より良いスケジューリングと調整からのより速いスループットはWIPレベルを削減します。
遅延への即座の可視性はWIPバッファーを構築する代わりにプロアクティブな管理を可能にします。
ある離散製造業者は、MES実装後1年以内にWIP在庫を40%削減しました。より良い可視性により、オーダーステータスを確実に追跡できなかったために以前に維持していた安全WIPが排除されました。
問題へのより速い対応
早期に検出された問題は修正コストが低くなります:
プロセス内で捕捉された品質問題は、すべての価値が追加された後の最終検査で発見された欠陥よりもコストが低くなります。
即座に特定された設備問題は、広範なダウンタイムを引き起こす前に対処できます。
オーダーリリース時に検出された材料不足(オペレーターが材料が利用できないことを発見したときではなく)は、迅速化する時間を可能にします。
即座に通信される顧客優先順位の変更は、間違ったアイテムを生産するのではなく動的な再スケジューリングを可能にします。
分から秒への対応時間改善は劇的に聞こえないかもしれませんが、何百もの日常的な決定全体で掛け算すると、累積的な影響は重大です。
実装アプローチ:成功するMES展開
MES実装は失敗率が高いです。予算超過、スケジュール遅延、または限定的な価値を提供するプロジェクト。成功には思慮深いアプローチが必要です。
要件定義とスコープ
解決している問題を理解することから始めます:
現在の痛点:
- どこで可視性が欠けているか?
- どの手動プロセスがエラーが発生しやすいまたは時間がかかるか?
- どのコンプライアンスまたはトレーサビリティの課題が存在するか?
- どのパフォーマンス指標を確実に測定できないか?
重要な成功要因:
- どの機能が必須対あったら良いか?
- 既存システムとのどの統合が必要か?
- どのビジネス結果が投資を正当化するか?
すべてを沸騰させる誘惑に抵抗してください。初期スコープは最優先のニーズに対処する必要があります。追加の機能は、コア機能が証明された後の後のフェーズで追加できます。
Best-of-Breed対統合スイートの決定
2つのアーキテクチャアプローチ:
**Best-of-breed:**異なる機能のために専門的なMESモジュールまたはベンダーを選択します。品質管理用に1つ、生産追跡用に別のもの、保守統合用に別のもの。
利点:
- 各分野で最高の機能
- 単一ベンダーへのロックインを回避
- モジュールを独立して実装可能
欠点:
- 統合の複雑性とコスト
- 複数のベンダー関係
- 潜在的なデータの不一致
**統合スイート:**1つのベンダーからすべての機能を提供する単一のMESプラットフォーム。
利点:
- 一貫したユーザーインターフェース
- モジュール間のネイティブ統合
- 単一のベンダー関係
- 通常より低い総コスト
欠点:
- 一部の分野で機能を妥協する可能性
- ベンダーロックイン
- 最適でなくてもベンダーのアプローチを実装する必要がある
ほとんどの製造業者はシンプルさのために統合スイートを選択しますが、Best-of-breedは独自の要件または専門プロセスが専門能力を要求する場合に意味があります。
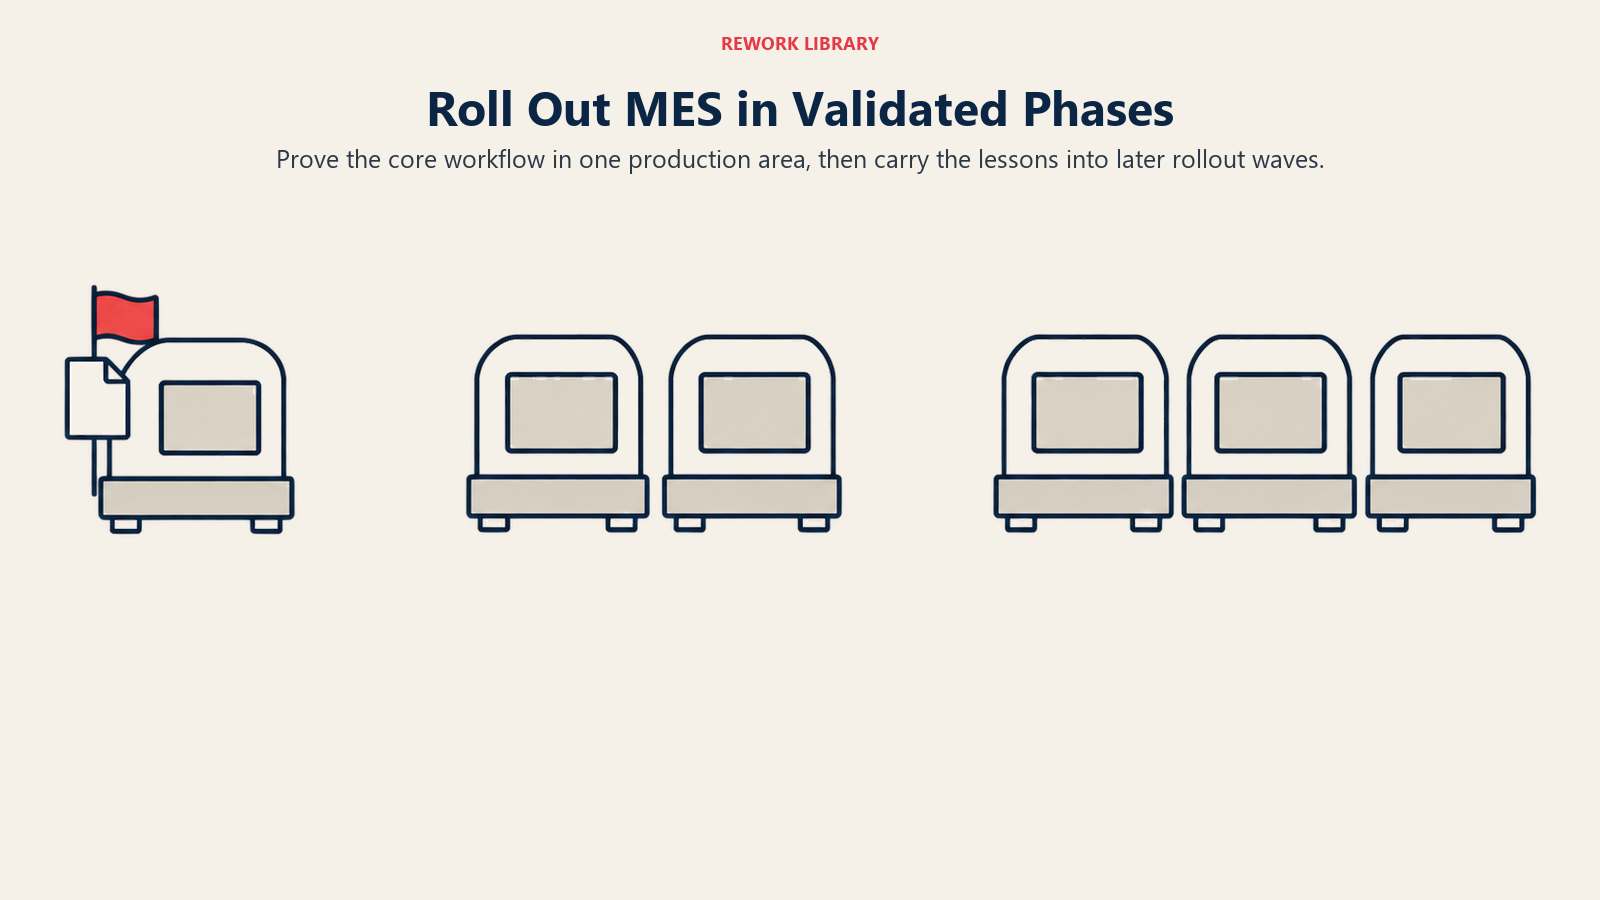
エリアまたは機能による段階的展開
ビッグバン実装(すべて、どこでも、一度に)はめったに成功しません。段階的アプローチはリスクと学習を管理します:
**生産エリア別:**パイロットエリア(単一生産ラインまたはセル)で実装して機能を証明し、より広い展開前にプロセスを洗練します。
**機能別:**生産追跡とパフォーマンス監視から始め、次に品質管理、次に労働管理などを追加します。
**サイト別:**複数サイト組織の場合、他の場所に展開する前に1つの場所で実装します。
段階化により以下が可能になります:
- 早期段階から学習して後の段階を改善する
- 追加投資を求める前に価値を実証する
- リソース制約の管理(内部IT、ベンダーサポート、変更を吸収するユーザー能力)
- 経験に基づいてアプローチを調整する
ある食品プロセッサーは18か月かけて8つの生産ラインにMESを実装しました。四半期ごとに2ライン。各ウェーブは以前のフェーズで学んだ教訓から恩恵を受けました。彼らは後のラインでは最初のラインの8か月対して実装から定常状態運用まで平均5か月でした。
ERPおよび設備との統合
MESの価値は統合に依存します:
ERP統合:
- ERPから生産オーダーを受信
- 生産完了と在庫トランザクションでERPを更新
- ERPから材料マスターデータと部品表を引き出す
- 原価計算のためにERPに労働とリソース実績を送信
設備統合:
- PLC、SCADA、機械からリアルタイムデータを受信
- 設備にレシピとパラメータを送信
- 設備ステータスとアラームを監視
- インライン検査設備から品質測定を収集
統合の複雑性は様々です:
- 標準インターフェース(OPC-UA、REST API)を持つ現代システムは比較的簡単に統合
- レガシー設備はカスタムインターフェース開発が必要な場合がある
- 一部の設備は経済的に統合可能でない場合があり、手動で処理する必要がある
MES実装努力の30~50%を統合に予算計上してください。これを過小評価しないでください。多くのプロジェクトがサプライズに遭遇する場所です。
変更管理とトレーニング
技術は通常簡単な部分です。人々とプロセスはより困難です:
**経営陣のスポンサーシップ:**目に見えるリーダーシップのサポートは重要性を示し、抵抗を克服します。
**オペレーターの関与:**設計とテストにオペレーターを関与させます。彼らは設計者が見逃す実用的な問題を特定します。
**包括的なトレーニング:**複数のセッション、実践的な練習、稼働中のサポート。
**プロセス再設計:**既存のプロセスを自動化するだけではいけません。MES機能を活用するためにワークフローを再設計します。
**継続的なサポート:**初期数か月間の専用サポートチームが質問に答え、問題を迅速に解決します。
**パフォーマンスフィードバック:**MESデータがどのように運用を改善するために使用されているかを人々に示します。単に監視するだけではありません。
変更管理は後付けではありません。成功の中心です。プロジェクト開始から計画し、適切に予算を組み、技術的マイルストーンを測定するのと同じくらい厳密に採用を測定してください。
技術トレンド:MES機能の進化
MESはより広範な技術トレンドとともに進化し続けています:
クラウドベースのMESソリューション
従来のMESは製造施設のサーバーで実行されます。クラウドMESはプロバイダーインフラストラクチャで実行されます:
利点:
- より低い初期資本投資(サブスクリプション価格)
- 自動更新とパッチ
- どこからでもアクセス可能(モバイル、リモートオフィス)
- より簡単なマルチサイト展開
- ニーズが成長するにつれて簡単にスケール
課題:
- 信頼性の高いインターネット接続が必要
- リアルタイム制御のレイテンシ問題がある可能性
- データセキュリティとコンプライアンスの懸念
- プロバイダーの実行可能性への依存
クラウドMESは、特に中小製造業者または限定的なITリソースを持つ企業にとってますます実行可能です。しかし信頼性の低い接続性または非常に機密性の高いデータを持つ施設は、オンプレミス展開を依然として好む場合があります。
モバイルおよびタブレットインターフェース
オペレーターと監督者はデスクトップワークステーションに縛られていません:
ワークステーションのタブレットは作業指示、データ入力、プロセスガイダンスを提供します。
モバイルアプリは監督者が工場内のどこからでも監視および対応できるようにします。
ウェアラブル(スマートグラス、スマートウォッチ)は指示とデータへのハンズフリーアクセスを提供します。
モバイルインターフェースは、固定端末に戻ることを要求するのではなく、人々が必要とする場所と時間で情報をアクセス可能にします。
分析と機械学習
MESは大量のデータを生成します。高度な分析が洞察を抽出します:
**予測品質:**欠陥が発生する前に欠陥を予測するプロセスパラメータパターンを特定します。
**予測保守:**故障を予測する設備劣化パターンを検出します。
**最適化:**歩留まりまたはスループットを最大化するプロセスパラメータを推奨します。
**異常検出:**調査を必要とする異常なパターンを自動的に特定します。
これらの機能にはデータサイエンスの専門知識が必要であり、MESプラットフォームにバンドルされているか、MESデータを消費する別の分析ツールを通じて実装される場合があります。
IoTおよびスマートファクトリーとの統合
MESはIndustry 4.0およびスマートファクトリーイニシアチブの中心です:
**IoTセンサー**は設備状態、環境要因、材料特性に関するより豊富なデータを提供します。
デジタルツイン(生産をシミュレートする仮想モデル)はMESデータを使用して物理的オペレーションとツインを同期させます。
自律システム(MESデータに基づいて決定を下す)。自動品質調整、動的スケジューリング、予測保守。
サプライチェーン統合(エンドツーエンドの可視性のためにサプライヤーおよび顧客システムとMESを接続)。
ビジョン:最小限の人間の介入で継続的に自己最適化する高度に接続されたデータ駆動型製造オペレーション。MESはこれを可能にする実行管理とデータインフラストラクチャを提供します。
製造卓越性の基礎システムとしてのMES
製造実行システムは単に紙をデジタル化したりデータを収集したりするだけではありません。それらは卓越した運用を可能にする基礎インフラストラクチャです:
可視性(問題がどこに存在し、機会がどこにあるかを明らかにする)。
制御(プロセスがオペレーターが解釈するのではなく、設計どおりに実行されることを保証する)。
トレーサビリティ(製品品質に対する信頼を提供し、問題への迅速な対応を可能にする)。
敏捷性(優先順位の変更、品質問題、または設備問題への迅速な対応を可能にする)。
継続的改善(実際のパフォーマンスに関する正確なデータに基づく)。
MESをコンプライアンス要件またはデータ収集演習として見る組織は価値のほとんどを逃します。MESを運用変革のプラットフォームとして使用する企業(ワークフローの再設計、最前線の意思決定の権限付与、体系的な廃棄物の排除)は段階的変化のパフォーマンス改善を達成します。
冒頭の製薬メーカー?MES実装から5年後、彼らは以下を達成しました:
- 99.8%のトレーサビリティ精度(手動での94%対)
- 84% OEE(MES以前の67%対)
- 品質調査時間45%削減
- 仕掛品在庫30%削減
- 監査準備時間が3週間から2日に短縮
しかし最大の影響は測定可能な指標ではありませんでした。それは反応的な消火活動からプロアクティブな管理への文化的シフトでした。リアルタイムの可視性と信頼性の高いデータにより、彼らのチームは情報を収集する時間からそれを分析してアクションを取る時間にシフトしました。それが適切に行われた製造実行システムの変革的な力です。
さらに詳しく

Co-Founder, Rework.com
On this page
- 計画と実行の間の橋としてのMES
- ISA-95モデルとMESの位置付け
- ERP対MES対SCADAの区別
- リアルタイム対トランザクショナルシステム
- コアMES機能:ISA-95フレームワーク
- オペレーションおよび詳細スケジューリング
- リソース配分とステータス
- 生産ユニットのディスパッチング
- 文書管理
- データ収集と取得
- 労働管理
- 品質管理
- プロセス管理
- 保守管理
- 製品追跡と系譜
- パフォーマンス分析
- MESの利点と価値:なぜ製造業者が投資するのか
- 生産ステータスへのリアルタイムの可視性
- ペーパーレスオペレーションと作業指示
- 品質トレーサビリティとコンプライアンス
- パフォーマンス測定:OEE、サイクルタイム、その他
- 仕掛品在庫の削減
- 問題へのより速い対応
- 実装アプローチ:成功するMES展開
- 要件定義とスコープ
- Best-of-Breed対統合スイートの決定
- エリアまたは機能による段階的展開
- ERPおよび設備との統合
- 変更管理とトレーニング
- 技術トレンド:MES機能の進化
- クラウドベースのMESソリューション
- モバイルおよびタブレットインターフェース
- 分析と機械学習
- IoTおよびスマートファクトリーとの統合
- 製造卓越性の基礎システムとしてのMES
- さらに詳しく