製造業のキャパシティプランニング:スケジュールを実行可能なものに変えるプロセス
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
生産スケジュールは数学的には完璧でも、実行不可能なことがあります。たとえば、ある作業区が1週間に3,000個を生産するよう求められていても、その作業区が物理的に処理できるのは2,200個だけかもしれません。誰かが実際の生産能力と照らし合わせるまでは、スケジュールのどこにも問題があるようには見えません。そのときにはすでに、工場が守れない納期が顧客に約束されています。
その確認がキャパシティプランニングです。スケジュールが必要とするものと、設備、人員、物流が実際に提供できるものを比較し、約束をする前にどちらかを調整するプロセスを指します。これは、生産能力を需要に先行させるか、後追いにするか、歩調を合わせるかという複数年にわたる問いを扱うキャパシティプランニング戦略とは別物です。ここで扱うのは、週ごと、月ごとに継続して回り、現時点の手持ち資源で現在のスケジュールが達成可能かどうかを検証するオペレーション上のプロセスです。
キャパシティプランニングが需要と現場の間に位置する理由
需要予測と基準生産計画は、何を作るべきかという計画を生み出しますが、その計画が物理的に可能かどうかを自動的に確認するわけではありません。受注と予測だけから組んだ基準生産計画は、何かが現実を確認させない限り、ボトルネック資源が処理できる量を超える作業を平気で割り当ててしまいます。
この現実の確認は、2つの異なる計画期間に合わせた2つの異なる詳細度で行われます。
**概略生産能力計画(RCCP)**は早い段階で、基準生産計画が作成された直後に、集約レベルで行います。基準生産計画を主要資源(多くの場合、生産量を最も制約しやすい少数の作業区または資源タイプ)への概算の負荷に変換し、通常は数か月先から12〜18か月先までの期間にわたって、利用可能な生産能力と比較します。RCCPは、詳細な計画に入る前に基準生産計画を検証し、その計画や利用可能な生産能力の変更を調整するための長期的なキャパシティプランニング手法であり、精密な計算というより、迅速で大まかな健全性チェックとして機能します(Smartsheet)。
**生産能力所要量計画(CRP)**は、所要量計画によってスケジュールが詳細な作業指示と工程表に展開された後に行います。CRPははるかに細かい粒度で、通常ははるかに短い、月ではなく週単位の期間を対象とし、実際の工程データと標準作業時間に基づいて、個々の作業区、シフト、時間バケット単位で負荷を算出します。RCCPが「このおおよその量を処理できるか」を問うのに対し、CRPは「この特定の作業区が、この特定の週に、この特定の順序の仕事をこなせるか」を問います。
両方を実施することが重要なのは、捉える問題の種類が異なるからです。RCCPは、全体の需要と全体の生産能力との根本的なずれを、緊急になる数か月前に捉えます。CRPは、来週の特定の作業区でのスケジュール上の衝突を、実行日に近いタイミングで捉えるため、対処は戦術的なもの、つまり残業、代替工程、スケジュールの変更になります。
利用可能な生産能力と必要な生産能力の算出
キャパシティプランニングは、2つの数字を正しく把握できるかにかかっています。持っている生産能力の量と、スケジュールが必要とする量です。
利用可能な生産能力は、資源の理論上の最大値から出発して、現実的な数字まで引き下げていきます。機械または作業ステーションの数に、1シフトあたりの時間、1日あたりのシフト数、期間あたりの日数を掛け、そこから保全、段取り替え、休憩のための計画停止時間を差し引きます。その結果が実効的な利用可能生産能力で、ほとんどの個別生産型の事業では、通常、理論値の70〜85%です。実効値の代わりに理論値を使うことは、キャパシティプランニングで最もよくある誤りの1つです。資源が実際に提供できる量を常に過大評価するためです。
必要な生産能力は、スケジュールを工程データに展開して求めます。作業指示ごとに、単位あたりの標準作業時間に段取り時間を加えた値に基づいて、各作業区でどれだけの処理時間が必要か、そしてその負荷が、ある期間にその作業区へ割り当てられたすべての作業指示でどう合算されるかを算出します。
2つの数字を比較し、負荷率として表すと、問題がどこで起きるかが分かります。ある週に利用可能な生産能力の105%で稼働している作業区には、スケジューリングだけでは解決できない現実の問題があります。60%で稼働している作業区には、追加の生産量を吸収したり、他所でのスケジュール変更に対応したりできる余裕があります。
有限負荷と無限負荷
生産能力の過負荷にどう対処するかは、スケジューリングが有限負荷と無限負荷のどちらを採用しているかによって決まります。
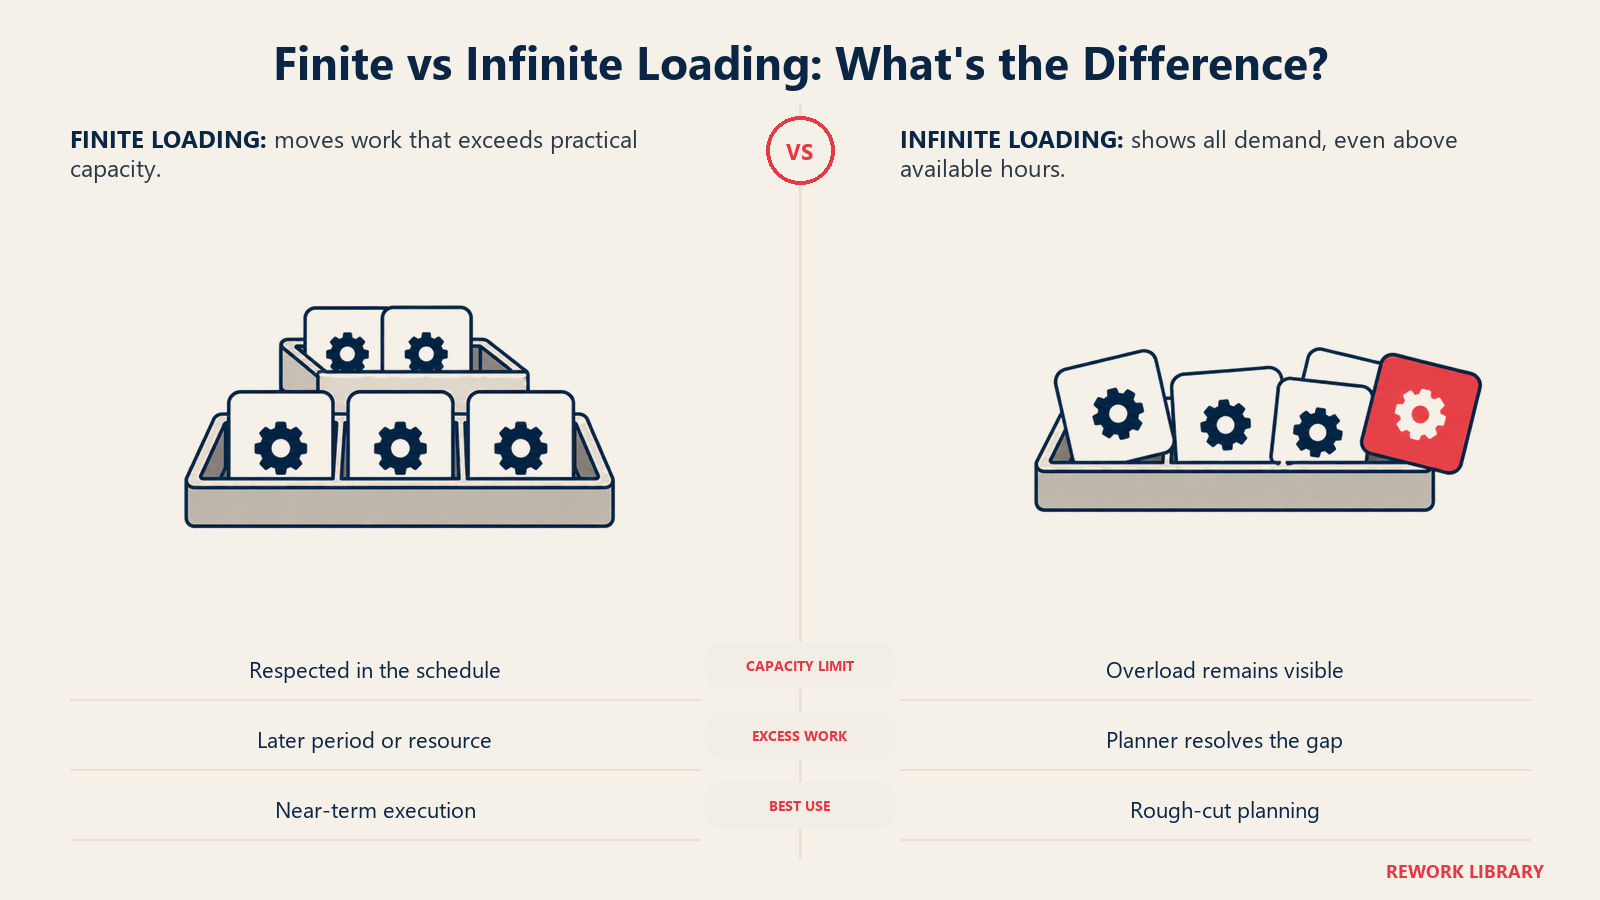
無限負荷は、その期間に資源の利用可能時間が足りているかを確認せず、納期と優先順位だけに基づいて資源へ作業を割り当てます。その結果、ある週に作業区の負荷が生産能力の140%という明らかに不可能な数字になる計画が出てくることもありますが、過負荷がスケジュール内に隠れず可視化されるため、計画担当者が対処できます。
有限負荷は、スケジュールを組む際に資源の実際の生産能力の上限を尊重し、収まらない作業を自動的に後の期間や別の資源へ押し出します。技術的には常に達成可能なスケジュールが得られますが、システムが遅延を明確に示さない限り、顧客の期待より納期が遅くなっていることに気づきにくくなります。
ほとんどの製造業者は、問題がどこにあるかを可視化することが目的の概略計画や中期計画では無限負荷を使い、現場が日々のトラブル対応なしに実際に従えるスケジュールを作ることが目的の直近の実行段階では、有限負荷のロジック(多くは製造業向けERPシステム内の有限スケジューリング機能、または専用の高度計画ツールが支えます)に切り替えます。
生産能力の過負荷を解消する
キャパシティプランニングが過負荷を浮き彫りにしたとき、現実的な手段は限られており、状況に合わない手段を選ぶと時間を無駄にします。
**スケジュールをずらす。**顧客の納期に余裕があれば、生産能力に空きのある期間へ作業を移すのが最も簡単な対策で、追加コストもかかりません。
**一時的に生産能力を増やす。**残業、追加シフト、臨時の人員によって、長期的な生産能力への投資なしに短期的な急増を吸収できます。これは本当に一時的な需要の急増には有効ですが、構造的な過負荷への恒久的な対策として使うと、より難しい議論を先送りするだけです。
作業を外部に出す。内製か外注かの意思決定と同じ視点で評価したうえで、対象の作業の一部を外注すれば、他の製品のスケジュールに手を付けることなく、社内のボトルネックの負担を軽減できます。
**ボトルネックを直接解消する。**同じ作業区が期をまたいで繰り返し過負荷になっているなら、それはもうスケジューリングの問題ではなく、構造的な対策が必要な生産ボトルネックです。具体的には、設備の追加、隠れた生産能力を引き出す設備総合効率の改善、あるいはより恒久的な生産能力の拡張の意思決定です。
シフト構成を変える。シフト管理の最適化で詳しく解説しているように、シフト間の人員配分を見直せば、すでに存在していながら需要の集中する場所に対して配分がずれている生産能力を引き出せます。
計画サイクルを構築する
キャパシティプランニングは1回限りの計算ではなく、より広い計画プロセスに結びついた継続的なサイクルです。
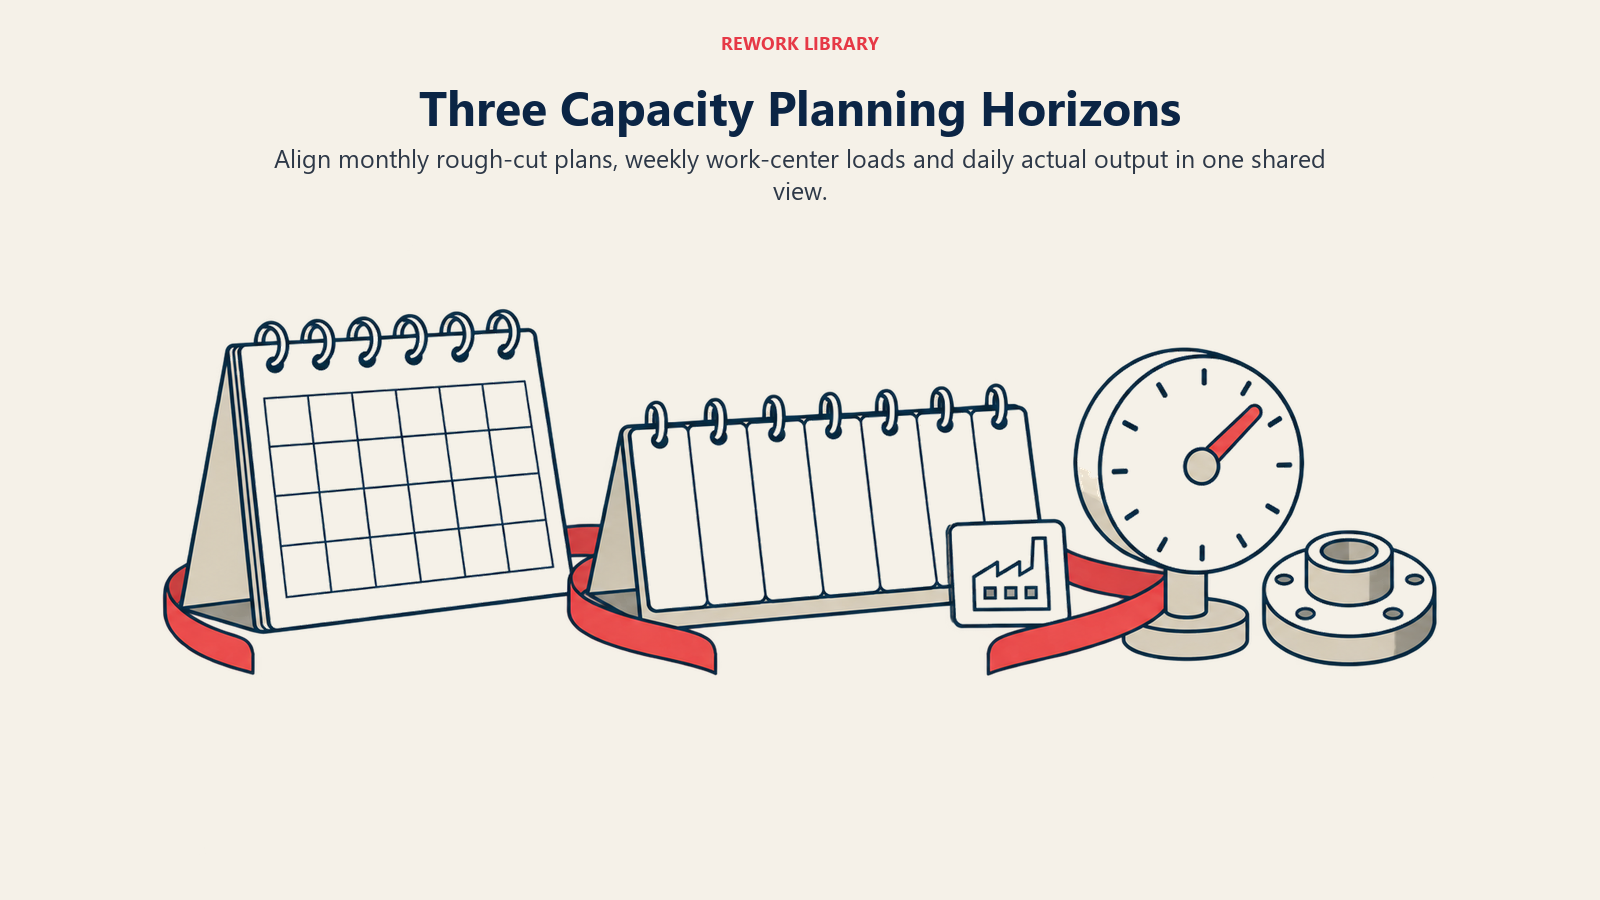
月次または四半期ごとに、販売・生産計画(S&OP)の一環として、更新された基準生産計画に対して概略生産能力計画を実施し、現在および計画中の資源で今後6〜18か月の集約計画が実現可能かどうかを確認します。採用、設備投資、委託生産の生産能力に関する意思決定は、ここで、手を打てる十分早い時期に引き起こされます。
週次では、所要量計画から出てくる詳細スケジュールに対して生産能力所要量計画を実施し、今後数週間の作業区ごとの負荷を確認して、負荷が利用可能な生産能力を超える期間を、同じ週の緊急事態になる前に洗い出します。
日次では、制約となっている作業区の実績と計画の生産量を監視します。ボトルネックが計画の速度を下回って稼働すると、たとえ1〜2日でも、遅れを取り戻すまでの後続のすべての週の生産能力の状況が変わるためです。
3つのサイクルの結果は、バラバラの3つのレポートではなく、共有ビューにまとめてください。作業区ごとの生産能力稼働率をスケジュール遵守率と並べて表示する製造KPIダッシュボードがあれば、計画担当者と工場の経営陣が同じ状況を一目で把握できます。何かがうまくいかなくなってから初めて突き合わせる3つの別々のシステムとは違います。
キャパシティプランニングでよくある間違い
**実効的な生産能力ではなく、理論上の生産能力に基づいて計画すること。**この1つの誤りが、他のどの誤りよりも慢性的な過負荷問題を引き起こします。後続のあらゆる計算に非現実的な上限を組み込んでしまうためです。
**ボトルネックでのみ生産能力を確認すること。**スケジュールが主要な制約資源では実現可能でも、特定の製品ミックスの下でのみ問題になる二次的な資源では破綻することがあります。いつも一番逼迫している資源だけでなく、ミックスに起因する過負荷を捉えられる広さで生産能力を確認してください。
**キャパシティプランニングを繰り返しのチェックではなく、1回限りの関門として扱うこと。**需要、人員配置、設備の稼働状況はいずれも絶えず変化します。3か月前の前提に基づいて検証した生産能力計画は、その前提がすでに変わっているなら、誤った安心感を生むため、計画がないよりも悪い結果になります。
**材料や治工具の制約を無視すること。**機械時間と作業時間だけが生産能力の制約ではありません。機械時間に余裕のある作業区でも、治工具、治具、入荷する材料の供給が追いつかなければ、生産能力の制約を受け得ますが、労働と機械だけを対象とした生産能力計画では、このギャップを完全に見逃します。
Co-Founder, Rework.com